JP3803034B2 - 塗装装置 - Google Patents
塗装装置 Download PDFInfo
- Publication number
- JP3803034B2 JP3803034B2 JP2001036482A JP2001036482A JP3803034B2 JP 3803034 B2 JP3803034 B2 JP 3803034B2 JP 2001036482 A JP2001036482 A JP 2001036482A JP 2001036482 A JP2001036482 A JP 2001036482A JP 3803034 B2 JP3803034 B2 JP 3803034B2
- Authority
- JP
- Japan
- Prior art keywords
- paint
- piston
- pipe
- gun
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B5/00—Electrostatic spraying apparatus; Spraying apparatus with means for charging the spray electrically; Apparatus for spraying liquids or other fluent materials by other electric means
- B05B5/16—Arrangements for supplying liquids or other fluent material
- B05B5/1608—Arrangements for supplying liquids or other fluent material the liquid or other fluent material being electrically conductive
- B05B5/1675—Arrangements for supplying liquids or other fluent material the liquid or other fluent material being electrically conductive the supply means comprising a piston, e.g. a piston pump
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B12/00—Arrangements for controlling delivery; Arrangements for controlling the spray area
- B05B12/14—Arrangements for controlling delivery; Arrangements for controlling the spray area for supplying a selected one of a plurality of liquids or other fluent materials or several in selected proportions to a spray apparatus, e.g. to a single spray outlet
- B05B12/1481—Arrangements for controlling delivery; Arrangements for controlling the spray area for supplying a selected one of a plurality of liquids or other fluent materials or several in selected proportions to a spray apparatus, e.g. to a single spray outlet comprising pigs, i.e. movable elements sealingly received in supply pipes, for separating different fluids, e.g. liquid coating materials from solvent or air
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B5/00—Electrostatic spraying apparatus; Spraying apparatus with means for charging the spray electrically; Apparatus for spraying liquids or other fluent materials by other electric means
- B05B5/16—Arrangements for supplying liquids or other fluent material
- B05B5/1608—Arrangements for supplying liquids or other fluent material the liquid or other fluent material being electrically conductive
- B05B5/1616—Arrangements for supplying liquids or other fluent material the liquid or other fluent material being electrically conductive and the arrangement comprising means for insulating a grounded material source from high voltage applied to the material
- B05B5/1625—Arrangements for supplying liquids or other fluent material the liquid or other fluent material being electrically conductive and the arrangement comprising means for insulating a grounded material source from high voltage applied to the material the insulating means comprising an intermediate container alternately connected to the grounded material source for filling, and then disconnected and electrically insulated therefrom
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/24—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas with means, e.g. a container, for supplying liquid or other fluent material to a discharge device
- B05B7/26—Apparatus in which liquids or other fluent materials from different sources are brought together before entering the discharge device
- B05B7/28—Apparatus in which liquids or other fluent materials from different sources are brought together before entering the discharge device in which one liquid or other fluent material is fed or drawn through an orifice into a stream of a carrying fluid
- B05B7/32—Apparatus in which liquids or other fluent materials from different sources are brought together before entering the discharge device in which one liquid or other fluent material is fed or drawn through an orifice into a stream of a carrying fluid the fed liquid or other fluent material being under pressure
Landscapes
- Electrostatic Spraying Apparatus (AREA)
- Spray Control Apparatus (AREA)
- Coating Apparatus (AREA)
Description
【発明の属する技術分野】
本発明は、水性塗料などの導電性塗料に高電圧を印加して塗装を行うのに適した塗装装置に関し、更に詳しくは、非導電性塗料及び導電性塗料の供給装置に関する。
【0002】
【従来の技術】
水性塗料は、有機溶剤を含まないので廃液処理が容易で環境に優しく、また有機溶剤等の危険物を含まないので火災事故防止に優れている。このため、有機溶剤系塗料に代えて或いは有機溶剤系塗料とともに、中塗り塗料や上塗りベースコート塗料としてのニーズが増加している。
【0003】
こうした水性塗料に高電圧を印加して静電塗装する場合、有機溶剤系塗料とは異なり、外部印加方式や塗料回路の絶縁機構(以下、ボルテージブロック方式という。)を採用する必要がある(たとえば、特許第2790153号公報参照)。
【0004】
【発明が解決しようとする課題】
外部印加方式とは、塗装機によって噴霧され微粒化された塗料粒子に、外部電極から電圧を印加してこれを帯電させるもので、塗料回路内で接触帯電することがないため、電気が塗料を伝わって流れることが少ない。
【0005】
しかしながら、ボルテージブロック方式に比べて塗着効率が悪く、塗料使用量が約10%程度増加するという問題がある。また、原理的にも塗装ガンが汚れやすく、その結果塗料ブツの不具合が生じやすいので、塗装ガンの清掃頻度を高める必要があり、生産性をも低下させる要因となる。
【0006】
これに対して、従来のボルテージブロック方式としては、ブースサイドに設置した中継塗料タンクを絶縁台で浮かせることで、塗装機から中継塗料タンクまでを帯電範囲とする中継塗料タンク絶縁方式が知られている。
【0007】
しかしながら、塗色数が多い場合にはブースサイドに大きなスペースが必要となり、色替えを頻繁に行う場合や塗料使用量が多い場合には作業性が悪いといった問題がある。
【0008】
本発明は、このような従来技術の問題点に鑑みてなされたものであり、絶縁性及び色替え作業性に優れ、低コスト、かつ導電性塗料及び非導電性塗料の何れにも適用できる塗装装置を提供することを目的とする。
【0009】
【課題を解決するための手段】
(1) 上記目的を達成するために、請求項1記載の塗装装置は、電圧が印加される塗装ガンと、前記塗装ガンに塗料を導く塗料配管と、前記塗料配管内に水密状態で摺動可能に設けられたピストンと、前記ピストンを前記塗料配管内で移動させる駆動手段とを有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする。
【0010】
この請求項1記載の塗装装置では、塗料配管内にピストンを摺動可能に設けて当該ピストンの前方に塗料を注入し、ピストンを塗装ガンに向かって移動させることで塗料を塗装ガンに導くので、塗装ガンに電圧を印加しても、ピストンの後方は空気が充填されているので、当該ピストンの前後にて印加電圧が絶縁される。これにより、請求項15記載のように導電性塗料を採用しても、絶縁性が高いので、塗着効率に優れた各種の塗装ガンをそのまま使用することができる。
【0011】
また、ピストンは塗料配管内を水密状態で摺動しながら移動するので、塗料配管の内壁に付着した塗料がピストンの移動にともなって掻き取られる。したがって、色替え時の前色の洗浄性が良好となるとともに、塗料配管の内壁に塗料が堆積することが防止され、ゴミブツの不具合が低減できる。
【0012】
上記発明において、塗料として導電性塗料を採用すると本発明の効果がより発揮されるが、非導電性塗料にも適用することができる。特に、塗料配管内の塗料は全て押し出されるので、色替え時の洗浄が必要な部分が著しく少なくなり、しかもピストンの摺動動作によって塗料配管の内壁に付着した前色塗料が掻き取られるので、清浄性がより高くなる。その結果、本来的には混合されてはならない導電性塗料と非導電性塗料とを併用することが可能となる。
【0013】
(2) 上記請求項1記載の発明においては特に限定されないが、請求項2記載の塗装装置では、前記塗料配管の途中にカラーチェンジバルブユニットが設けられ、前記カラーチェンジバルブユニットの共通流路と前記塗料配管の内径とがほぼ等しい。
【0014】
塗料配管の途中にカラーチェンジバルブユニットを設けることで、塗色数が多かったり色替え頻度が高くても充分に対処することができる。また、ブースサイドタンク等に限定されることがないので、塗料使用量が多くても充分に対処することができる。
【0015】
(3) 上記目的を達成するために、請求項3記載の塗装装置は、電圧が印加される塗装ガンと、前記塗装ガンに塗料を導く塗料配管と、前記塗料配管の途中に設けられたシリンダと、前記シリンダ内に水密状態で摺動可能に設けられたピストンと、前記ピストンを前記シリンダ内で移動させる駆動手段とを有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記シリンダ内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする。
【0016】
この請求項3記載の塗装装置では、塗料配管の途中にシリンダを設け、このシリンダ内にピストンを摺動可能に設ける。そして、当該ピストンの前方に塗料を注入し、ピストンを塗装ガンに向かって移動させることで塗料を塗装ガンに導く。したがって、塗装ガンに電圧を印加しても、ピストンの後方は空気が充填されているので、当該ピストンの前後にて印加電圧が絶縁される。これにより、請求項18記載のように導電性塗料を採用しても、絶縁性が高いので、塗着効率に優れた各種の塗装ガンをそのまま使用することができる。
【0017】
また、ピストンはシリンダ内を水密状態で摺動しながら移動するので、シリンダの内壁に付着した塗料がピストンの移動にともなって掻き取られる。したがって、色替え時の前色の洗浄性が良好となるとともに、シリンダの内壁に塗料が堆積することが防止され、ゴミブツの不具合が低減できる。
【0018】
本発明において、塗料として導電性塗料を採用すると本発明の効果がより発揮されるが、非導電性塗料にも適用することができる。特に、シリンダ内の塗料は全て押し出されるので、色替え時の洗浄が必要な部分がその分だけ少なくなり、しかもピストンの摺動動作によってシリンダの内壁に付着した前色塗料が掻き取られるので、清浄性がより高くなる。その結果、本来的には混合されてはならない導電性塗料と非導電性塗料とを併用することも可能となる。
【0019】
特に本発明のようにシリンダを用いることで、曲がった塗料配管内を摺動するピストンに比べて、ピストンの摺動性が良好となる。
【0020】
(4) 上記請求項3記載の発明においては特に限定されないが、請求項4記載の塗装装置では、前記シリンダの途中にカラーチェンジバルブユニットが設けられ、前記カラーチェンジバルブユニットの共通出口流路と前記シリンダの内径とがほぼ等しい。
【0021】
シリンダの途中にカラーチェンジバルブユニットを設けることで、塗色数が多かったり色替え頻度が高くても充分に対処することができる。また、ブースサイドタンク等に限定されることがないので、塗料使用量が多くても充分に対処することができる。
【0022】
(5) 上記発明においては特に限定されないが、請求項5記載の塗装装置では、前記駆動手段は、一端が前記ピストンに接続されたケーブルと、当該ケーブルを挟んで前記塗装ガン方向へ前記ピストンを移動させる押出ローラと、前記ケーブルの他端に接続されて前記塗装ガンとは反対方向へ前記ピストンを移動させる引っ張り装置とを有する。
【0023】
ケーブルを用いて押出ローラでピストンを押し出すとともに引っ張り装置でピストンを引っ張る駆動手段であることから、従来より塗料の圧送装置として採用されていたギヤポンプ等が不要となる。
【0024】
また、押出ローラでケーブルを挟んでピストンを押し出す機構であるため、原理的に塗料圧が過剰な圧力となるのが防止される。さらに、ピストンを前進限から後退限に戻す際には引っ張り装置にてピストンを引っ張る機構であることから、それに要する時間が著しく短くなる。また、ピストンを後退限に戻す際に、カラーチェンジバルブユニットの共通流路を洗浄や洗浄液の排出操作も同時に行えるので色替え時間を短縮することができる。
【0025】
(6) 上記請求項5記載の発明においては特に限定されないが、請求項6記載の塗装装置では、前記ピストンを前記塗装ガン方向へ移動させる際に、当該ピストンの後方から絶縁性流体による圧力を印加する。この場合、特に限定されないが、絶縁性流体として液体、気体又は圧縮空気が考えられ、特に圧縮空気を用いることがより好ましい。
【0026】
さらに、請求項7記載の塗装装置では、目的とするピストンの移動速度に応じて前記ピストンの後方に印加される絶縁性流体の圧力を制御する。
【0027】
ピストンの前方に塗料を供給するとその抵抗によりピストンの前進移動が妨げられるが、本発明のようにピストンの後方から絶縁性流体による背圧を印加することで、絶縁性を維持しつつ当該ピストンの移動をよりスムーズにすることができる。
【0028】
また、ピストンの後方に印加する圧力を種々に制御することで、当該ピストンの移動速度を制御することができ、塗装ガンからの塗料の吐出量をより正確に制御することが可能となる。
【0029】
こうした制御は、後述する請求項8乃至18記載の塗装装置にも適用することができる。
【0030】
(7) 上記請求項2記載の発明においては特に限定されないが、請求項8記載の塗装装置では、前記ピストンは、前記カラーチェンジバルブユニットの後方に位置する後退限位置と、前記塗装ガンのトリガバルブの直前に位置する前進限位置と、前記カラーチェンジバルブユニットの前方に位置する塗装待機位置とに、少なくとも停止する。
【0031】
同様に、上記請求項4記載の発明においては特に限定されないが、請求項9記載の塗装装置では、前記ピストンは、前記カラーチェンジバルブユニットの後方に位置する後退限位置と、前記シリンダの先端に位置する前進限位置と、前記カラーチェンジバルブユニットの前方に位置する印加可能位置とに、少なくとも停止する。
【0032】
また、請求項10記載の塗装装置では、前記ピストンを前記後退限位置に停止させた状態で前色の色替え操作を行う。
【0033】
さらに、請求項11記載の塗装装置では、前記ピストンの前方に供給される塗料量を計測する手段を有する。この計測手段を用いて塗料量を計測することで正確な量の塗料をピストンの前方に供給することができ、その結果、塗装品質が安定するとともに廃棄塗料を低減することができる。
【0034】
(8) 上記目的を達成するために、請求項12記載の塗装装置は、電圧が印加される塗装ガンと、前記塗装ガンに塗料を導く第1の塗料配管と、前記第1の塗料配管内に水密状態で摺動可能に設けられた第1のピストンと、前記第1のピストンを前記第1の塗料配管内で移動させる第1の駆動手段と、
前記第1のピストンの前方に塗料を供給する第2の塗料配管と、前記第2の塗料配管内に水密状態で摺動可能に設けられた第2のピストンと、前記第2のピストンを前記第2の塗料配管内で移動させる第2の駆動手段と、前記第1の塗料配管と前記第2の塗料配管との接続部に設けられた開閉弁と、を有し、
塗装時には、前記塗料を前記第2のピストンの前方に注入し、前記第1のピストン及び前記第2のピストンの後方に絶縁性流体をそれぞれ充填して前記第1のピストン及び前記第2のピストンを介して前記第1の塗料配管内及び前記第2の塗料配管内を絶縁しつつ前記第2のピストン及び第1のピストンを前記塗装ガンに向かって移動させることを特徴とする。
【0035】
この場合、特に限定はされないが、請求項13記載の塗装装置のように、前記第2の塗料配管の途中にカラーチェンジバルブユニットが設けられ、前記カラーチェンジバルブユニットの共通出口流路と前記第2の塗料配管の内径とがほぼ等しいことが好ましい。
【0036】
この請求項12記載の塗装装置では、塗装時には塗料を第2の塗料配管の第2のピストンの前方に注入し、まず第2のピストンを塗装ガンに向かって移動させ、当該第2の塗料配管に供給された塗料を第1の塗料配管に供給する。そして、第1のピストンを塗装ガンに向かって移動させることで塗装ガンから塗料を噴霧するが、この第1のピストンを移動させている間に、第2の塗料配管内の色替え操作を行う。
【0037】
これにより、前色の塗装が終了してから次色の供給が終了するまでに要する時間は、第1の塗料配管内の色替え操作に要する時間のみとなって、色替え時間の短縮化を達成することができる。
【0038】
(9) 本発明の塗装装置は、たとえば白色の塗料と黒色の塗料とを任意の比率100:0〜0:100で混合して、これら2色の中間色であるグレー色の塗料を無段階に作製し、これを被塗物に塗装する、いわゆる2色混合式塗装装置にも適用することができる。こうした塗装装置として以下のものが挙げられる。
【0039】
請求項14記載の塗装装置は、電圧が印加される塗装ガンと、前記塗装ガンに少なくとも2種類の塗料の混合塗料を導く塗料配管と、前記塗料配管内に水密状態で摺動可能に設けられたピストンと、前記ピストンを前記塗料配管内で移動させる駆動手段と、前記少なくとも2種類の塗料を混合する手段とを有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする。
【0040】
また、請求項15記載の塗装装置は、少なくとも2つのトリガバルブを有し電圧が印加される塗装ガンと、前記塗装ガンの前記トリガバルブに少なくとも2種類の塗料のそれぞれを導く塗料配管と、前記それぞれの塗料配管内に水密状態で摺動可能に設けられたピストンと、前記それぞれのピストンを前記塗料配管内で移動させる駆動手段と、を有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする。
【0041】
さらに、請求項16記載の塗装装置は、電圧が印加される塗装ガンと、前記塗装ガンに少なくとも2種類の塗料の混合塗料を導く塗料配管と、前記塗装ガンの近傍に設けられ前記少なくとも2種類の塗料を混合する手段と、前記混合手段の上流側の塗料配管内のそれぞれに水密状態で摺動可能に設けられたピストンと、前記それぞれのピストンを前記塗料配管内で移動させる駆動手段と、を有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする。
【0042】
(10) 上記発明においては特に限定されないが、請求項17記載の塗装装置では、前記駆動手段は塗装ブース外へ設置される。
【0043】
溶剤系塗料を使用する塗装ブースでは、火災対策として、発火原因となる部品や配線を防爆仕様とする必要があるが、本発明の塗装装置では、防爆仕様が必要とされる部品が駆動手段のみとなり、それ以外の部品は防爆仕様とする必要はない。したがって、少なくとも駆動手段を塗装ブース外へ設置すれば、防爆仕様とすることによる設備費のコストアップを抑制することができる。また、駆動手段を塗装ブース外へ設置することで、これらの保守点検の作業性が向上する。
【0044】
【発明の効果】
発明によれば、塗装ガンに電圧を印加しても、ピストンの後方は空気が充填されているので、当該ピストンの前後にて印加電圧が絶縁され、これにより、導電性塗料を用いる場合でも塗着効率に優れた各種の塗装ガンをそのまま使用することができる。また、非導電性塗料にも適用することができ汎用性に優れている。
【0045】
また、ピストンは塗料配管内又はシリンダを水密状態で摺動しながら移動するので、塗料配管又はシリンダの内壁に付着した塗料がピストンの移動にともなって掻き取られる。したがって、色替え時の前色の洗浄性が良好となるとともに、塗料配管又はシリンダの内壁に塗料が堆積することが防止され、ゴミブツの不具合が低減できる。
【0046】
【発明の実施の形態】
以下、本発明の実施形態を図面に基づいて説明する。
第1実施形態
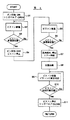
図1は本発明の塗装装置の実施形態を示す概略構成図、図2は同実施形態に係るピストンの一例を示す断面図、図3は本発明の塗装装置の使用形態を示す概略構成図、図4は本発明の塗装装置の動作の一例を示すフローチャートである。
【0047】
図1に示すように、本実施形態の塗装装置1は、−90kV〜−60kVの高電圧が印加されるベル型静電塗装ガン11と、この塗装ガン11に塗料を導くための塗料配管12(塗料ホース12ともいう。)と、この塗料配管12の途中に設けられ、塗料の色替え操作を行うカラーチェンジバルブユニット13と、塗料配管12の内部及びカラーチェンジバルブユニット13のマニホールド131(本発明の共通流路に相当する。)の内部を水密状態で摺動できるピストン14と、このピストン14を移動させる駆動手段15とを有する。
【0048】
ベル型静電塗装ガン11は、ガン本体111にトリガバルブ112を有し、後述する制御装置16からの指令信号に基づいてトリガバルブ112が開くと、塗料ホース12により供給された塗料が、ガン本体111の先端に設けられたベルカップ113に至り、このベルカップ113が高速回転することでベルカップ113の先端エッジから塗料が微粒化されながら放射状に噴霧される。図1において、ベルカップ113の先端エッジから噴霧された塗粒のパターンを調節するためのシェーピングエアーの図示は省略する。
【0049】
なお、本発明の塗装装置は同図に示すベル型静電塗装ガンにのみ限定されるものではなく、エアー霧化式静電塗装ガン等も採用できる。
【0050】
本実施形態に係る塗料ホース12は、図において左側の先端が塗装ガン11のトリガバルブ112に接続され、右側の後端はケーブル151の貫通孔を除き閉塞されている。この塗料ホース12は、図3を参照して後述するように、塗装ガン11を塗装ロボットRに装着して用いる場合などには、塗装ロボットRの作業姿勢にともなって湾曲するので、塗料ホース自体の柔軟性及び塗料ホースが曲がっても内部をピストン14がスムーズに移動できるように、ナイロン系、ポリテトラフルオロエチレン系あるいはウレタン系の樹脂にて構成された可撓性を有することが好ましい。ただし、少なくともピストン14の移動範囲内で塗料配管12を直線にできる場合には、ステンレスなどの金属で構成することも可能である。ただし、ステンレス等の金属は外側を樹脂などにより絶縁する必要がある。
【0051】
また、本発明の塗料配管は限定されないが、図2に示すように塗料ホース12を、耐摩耗性に優れた材料からなる内面層121と、これを包囲するように設けられ、配管内圧による膨張を防止するための補強材123と、さらにこれを包囲するように設けられ、塗料ホース12の湾曲に追従できる柔軟性のある材料から構成された外面層122と、で形成することがより好ましい。
【0052】
ちなみに、塗料ホース12の長さは塗料使用量が多い場合には長く、少ない場合には短くするなど、塗料使用量に応じて適宜設定することができる。
【0053】
塗料ホース12の途中にはカラーチェンジバルブユニット13が設けられており、マニホールド131のそれぞれの端部と塗料ホース12とは継手により水密に接続されている。同図に示すカラーチェンジバルブユニット13では、図外の塗料供給源より異なる塗料が供給される切替弁132と、圧縮空気が供給される切替弁133と、洗浄用純水(非導電性塗料の場合は洗浄用シンナー。以下同じ。)が供給される切替弁134とが設けられている。同図において左側の6つの切替バルブが塗料が供給される切替バルブ132であるが、この切替バルブ132の数量はそれ以上でも以下でも良く、適用される塗装ラインの塗色数などの諸条件によって適宜増減することができる。なお、切替弁133に供給される圧縮空気は色替え時に塗料や洗浄用純水を押し出すために用いられ、切替弁134に供給される洗浄用純水は色替え時の配管洗浄に用いられる。
【0054】
本実施形態のカラーチェンジバルブユニット13では、マニホールド131の内径が塗料ホース12の内径とほぼ等しく形成されている。これにより、ピストン14は塗料ホース12の右端からカラーチェンジバルブユニット13のマニホールド131を通過して塗料ホース12の左端までスムーズに移動することができる。
【0055】
なお、本発明においては特に限定されないが、特に塗料に導電性塗料を用いる場合には、カラーチェンジバルブユニット13のマニホールド131は合成樹脂などの絶縁性材料から構成することが好ましい。金属などの導電性材料にてマニホールド131を構成すると、マニホールド131及び切替弁132,133,134から導電性塗料を介して塗料供給源側へ電流がリークするおそれがある。
【0056】
特に本実施形態の塗装装置1にあっては、塗料ホース12の右端から、カラーチェンジバルブユニット13のマニホールド131を介して塗料ホース12の左端まで、これらの内部を水密状態で摺動できるピストン14と、このピストン14を適宜の位置及び適宜の速度で移動させる駆動手段15とを備えている。
【0057】
ピストン14は、図2に拡大して示すように、絶縁材からなるピストン本体141に、同じく絶縁材からなり塗料の漏洩を防止するための2つのOリング142を装着してなり、塗料ホース12が湾曲してもスムーズに移動できるようにピストン本体141の軸方向の長さは極力短くされている。ピストン本体141はナイロンなどの水や溶剤で劣化しない絶縁材から構成することが好ましく、Oリング142は適度な弾性を有するゴムなどの材料であって、耐摩耗性及び耐溶剤性に優れたものから構成することが好ましい。
【0058】
このOリング142はピストン14の前後における塗料等の水密性を確保するほか、ピストン14の摺動性を向上させる機能をも司り、さらに色替え時等において塗料ホース12の内壁に付着した前色塗料を掻き取る機能も備えている。
【0059】
こうしたピストン14の前方に塗料を注入し、当該ピストン14を塗装ガン11に向かって前進させると、塗料ホース12の内壁に付着した導電性塗料もOリング142によって前方へ掻き取られることになるので、ピストン14の後方には空気のみが存在することになる。したがって、塗装ガン11に高電圧を印加しても当該ピストン14の前後でブロックされ、塗料ホース12の後端側へ電流がリークすることが防止される。
【0060】
ピストン14を移動させるための駆動手段15は、先端がピストン本体141に固定されたケーブル151と、塗料ホース12の後端の近くに設けられ、ケーブル151を挟み込んで回転する一対の押出ローラ152,152と、ケーブル151を巻き取る引っ張り装置153とを備えている。
【0061】
押出ローラ152,152はそれぞれ駆動モータ154,154によって回転し、主としてピストン14が塗装ガン11に向かって前進する際にケーブル151に駆動力を付与するとともに、ピストン14を塗装ガン11とは反対方向に向かって戻す際はケーブル151の挟持を解除してフリーとする。この押出ローラ152によってピストン14の移動にともなう塗料の押出量が制御されることになり、従来必要とされたギヤポンプなどは本実施形態では不要となる。また、一対の押出ローラ152,152はケーブル151を挟み込んでピストン14を前進させる機械的構造であることから、原理的に塗料ホース12が破裂するほど異常な高圧に達すると押出ローラ152がスリップする。したがって、安全性がより高まることとなる。
【0062】
これに対して、引っ張り装置153は駆動モータ155によって正逆両方向に回転し、ピストン14が塗装ガン11に向かって前進する際には同方向へケーブル151が繰り出されるように回転する。また、これとは逆回転することにより、ピストン14を塗装ガン11とは反対方向へ戻す際に機能する。このとき、上述したように押出ローラ152はケーブル151に対してフリーとなるので、引っ張り装置153の回転速度を高めた分だけピストン14の戻し操作に必要な時間が短縮される。
【0063】
ちなみに、ケーブル151は絶縁材から構成することが好ましいが、剛性及び耐久性を高めるためにケーブル151に金属製(導電性)ケーブルを用いる場合には、図2に示すように当該ケーブル151の外周に絶縁被覆層151aを形成し、ピストン151の後方の湿度や水分、塗料などの残存によりケーブル14を介して電流がリークするのを防止することがより好ましい。
【0064】
塗料ホースの右端には、ピストン14の後方に位置する塗料ホース12の内部を洗浄するために、3つの切替弁171,172,173が設けられている。切替弁171には洗浄押出用エアーが供給され、切替弁172には洗浄用シンナーが供給され、切替弁173はダンプバルブである。ピストン14の後方の塗料ホース12内は主として空気で満たされ、僅かに漏洩した塗料が存在するのみであることから、これらの切替弁171〜173を用いたピストン14の後方の塗料ホース12の洗浄は、色替え毎に行う必要はなく、必要に応じて行えばよい。
【0065】
塗装ガン11への高圧印加、トリガバルブ112の切替、カラーチェンジバルブユニット13の各切替弁132,133,134の切替、切替弁171,172,173の切替、押出ローラ152の駆動モータ154の動作、引っ張り装置153の駆動モータ155の動作は、制御装置16からの制御信号によって制御される。
【0066】
この制御装置16には図外の管理装置から送出される制御信号の他、ピストン14の現在位置を検出するための位置センサ181,182,183からの検出信号が入力される。位置センサ181は、ピストン14がカラーチェンジバルブユニット13よりも後方位置である後端限に位置する際に検出信号を送出し、位置センサ182は、ピストン14がカラーチェンジバルブユニット13よりも僅かに前方に位置する際に検出信号を送出する。また、位置センサ183は、ピストン14が塗装ガン11のトリガバルブ112の直前位置である前進限に位置する際に検出信号を送出する。以下において、ピストン14が位置センサ181にて検出される後端限の位置を後端限位置、位置センサ182にて検出される位置を印加可能位置、位置センサ183にて検出される前進限の位置を前進限位置と称する。
【0067】
このように構成された本実施形態の塗装装置1は、たとえば図3に示すように塗装ロボットRに装着されて塗装ライン2で使用される。同図において、「21」は塗装ブース、「22」は塗装台車、「B」は被塗物である自動車ボディである。
【0068】
この場合、少なくとも駆動手段15を塗装ブースの外部へ設置することが好ましく、本実施形態の塗装装置1ではそれが可能となる。これは以下の理由による。すなわち、塗装ブース21で使用される塗料類が全て非溶剤系(非危険物)である場合には問題ないが、溶剤系塗料と非溶剤系塗料との混成ラインの場合には、塗装装置に使用される駆動モータや電気配線を防爆仕様にする必要があり、設備のコストアップになる。しかしながら、防爆仕様が必要とされる駆動モータ154,155を塗装ブース21の外部へ設置することで、溶剤系塗料の混成ラインであってもこれらを防爆仕様にする必要がなく、コストダウンを図ることができる。また、駆動手段15を塗装ブース21の外部へ設置することで保守点検の作業性も向上することになる。
【0069】
次に作用を説明する。
図4は、本実施形態の塗装装置1に塗料を供給して、塗装ガン11から被塗物Bに塗料を塗布し、次の被塗物Bを待機するまでの1サイクルの手順を示したもので、まずピストン14が印加可能位置にある状態から塗装がスタートする。この状態では、ピストン14がカラーチェンジバルブユニット13の僅か前方に位置し、当該ピストン14からベルカップ113に至る塗料ホース12には、その被塗物Bに塗布すべき塗料Pが充填されている。この充填量は、既述したようにその塗装ガン11で塗布される塗料の使用量にほぼ等しい。また、ピストン14の後方の塗料ホース12には空気Aが充満している。
【0070】
この状態から塗装ガン11に高電圧を印加するとともに、トリガバルブ112を開く(ステップ1)。これにより、塗装ガン11から、導電性塗料Pを介して電流が流れるが、ピストン14の後方は空気Aにて満たされているので、これがいわゆるボルテージブロックの機能を発揮して、当該ピストン14で絶縁される。
【0071】
トリガバルブ112の開動作とほぼ同時に、押出ローラ152を作動してケーブル151を繰り出しピストン14を塗装ガン11に向かって前進させる(ステップ2)。なお、トリガバルブ112とピストン14の押出動作とはほぼ同時に行うが、塗装ロボットRの姿勢如何では塗装ガン11のベルカップ113が横向き、或いは斜め上向きになっている場合もあるので、最初の吐出量や霧化パターンを安定させるために、ピストン14の押出動作をトリガバルブ112の開動作に対して0.1〜0.3秒程度先行させることが好ましい。こうすることで、特に回転霧化式塗装ガンでは、フィードチューブ先端の塗料タレ対策に有効な手段となる。
【0072】
ピストン14を押し出す際の押出速度はベルカップ113からの吐出量に関係する。すなわち、押出速度を早くすると吐出量が増加し、押出速度を遅くすると吐出量が減少するので、制御装置16から最適の押出速度を駆動手段15へ送出する。
【0073】
ピストン14が塗装ガン11に向かって前進すると、上述したように塗料Pが塗装ガン11へ供給されるが、当該ピストン14がトリガバルブ112の直前の前進限位置に達し、位置センサ183にて検出されると、押出ローラ152及び引っ張り装置153を停止するとともに、塗装ガン11への高電圧の印加を停止し被塗物Bへの塗装を終了する(ステップ3及び4)。
【0074】
これ以降が色替えサイクルとなる。まず、ピストン14は前進限位置にあるので、押出ローラ152,152をフリーにするとともに引っ張り装置153をこれまでとは逆方向に回転させることで、ピストン14を後退させる(ステップ5)。なお、ピストン14が後退する際には、ピストン14の後方(図において右側)の空気が圧縮されるので、ピストン14の動作をスムーズにするためにダンプバルブ173を開いておくことが好ましい。
【0075】
本実施形態では、ピストン14を後退させる場合には、押出ローラ152をフリーにして引っ張り装置153のみによりピストン14を移動させるので、当該ピストン14を短時間で後退限位置まで戻すことができ、色替え時間が短縮される。
【0076】
位置センサ181にてピストン14が後退限位置に達したことが検出されたら(ステップ6)、カラーチェンジバルブユニット13の切替弁133,134を交互に開閉して、ピストン14の前方の塗料ホース12内に洗浄用純水と押出用エアーとを供給する(ステップ7)。たとえば、ピストン14が後退限位置まで戻ったときは、トリガバルブ112からベルカップ113までの間の塗料ホース内に塗料Pが残存しているので、最初に切替弁133を開いて押出用エアーを塗料ホース12に供給し残存している塗料Pをベルカップ113から押し出す。次に、切替弁134を開いて洗浄用純水を塗料ホース12内へ供給し、当該塗料ホース12の内壁を洗浄する。さらに、再び切替弁133を開いて押出用エアーを塗料ホース12に供給し残存している洗浄用純水をベルカップ113から押し出す。こうした操作を繰り返し、ピストン14の前方に位置する塗料ホース12内を洗浄する。
【0077】
塗料ホース12内が清浄になったら、カラーチェンジバルブユニット13の切替弁132の何れかを開いて次色の塗料Pをピストン14の前方の塗料ホース12内へ供給する(ステップ8)。このとき、塗料使用量に応じて切替弁132の開閉タイミングを制御し、その塗色に適した充填量とする。これにより、塗装終了後に残存して廃棄する塗料量が最小限となる。
【0078】
次色塗料Pを供給したら、押出ローラ152,152及び引っ張り装置153を駆動し、ピストン14を前進させる(ステップ9)。このとき、ピストン14の後方が負圧となってピストン14がスムーズに動かないときは、これと同時に切替弁171を開いて圧縮空気をピストン14の後方に供給する(ステップ9)。なお、これに代えてダンプバルブ173を開いてピストン14の後方を大気開放としても良い。切替弁171を開いて圧縮空気をピストン14の後方に供給することで負圧になることが防止されるとともに、圧縮空気の作用でピストン14が塗装ガン11の方向に付勢されるのでピストン14の動作がよりスムーズになる。
【0079】
ピストン14がカラーチェンジバルブユニット13の僅か前方位置にある印加可能位置に達したことが位置センサ182によって検出されたら(ステップ10)、押出ローラ152及び引っ張り装置153を停止するとともに、トリガバルブ112を閉じ、次色の塗装スタート信号を待機する(ステップ11)。
【0080】
以上のように、本実施形態の塗装装置1では、塗料ホース12内にピストン14を設けて、当該ピストン14の前方に導電性塗料Pを供給してこれを塗装ガン11へ押し出すように構成したので、ピストン14の後方には空気層が形成され、これがいわゆるボルテージブロック機能を発揮する。したがって、既存の塗着効率の高いベル型静電塗装ガン等をそのまま利用することができ、導電性塗料の採用と塗着効率の向上との両立が図られる。また、既存の塗装ガンがそのまま使用できるので、塗装ガンの交換あるいは改造費用が不要となる。
【0081】
また、ピストンの押出速度を制御することで吐出量を簡単に制御することができ、従来必要とされたギヤポンプなどの高価な装置に代替することができ、設備費用の低減が達成される。
【0082】
色替え操作にあたっても、ピストンを用いてトリガバルブまで塗料を押し出すことができるので、色替え時に廃棄される塗料量が最小となり、塗料コストの低減及び廃液処理などの環境対策の点で有利となる。
【0083】
塗装ガンあたりの塗料使用量(吐出量)は、塗装サイクルタイムの変更、被塗物の相違、塗料固形分など塗色による相違、膜厚などの要求品質の相違等々により異なるが、本実施形態の塗装装置は、塗料ホース12の長さを最大塗料使用量に設定しておき、これに必要に応じた量の塗料を充填して塗装するので、塗料使用量の変動に対しても柔軟に対処することができる。
【0084】
さらに本実施形態の塗装装置は、導電性塗料のみならず非導電性塗料にもそのまま適用できる。
【0085】
また、塗料ホース内の塗料はピストンによって全て押し出されるので、洗浄しなければならない範囲が著しく少なくなり、これにより短時間で系内を清浄にすることが可能となる。また清浄性が高まる結果、導電性塗料と非導電性塗料とを同一の塗装装置で色替えすることも可能となる。
【0086】
さらに、本実施形態の塗装装置は、塗料ホース内への塗料の充填は塗装の直前であるため、メタリック塗料やマイカ塗料等であっても顔料沈降の問題は生じなくなる。また、カートリッジを用いた塗装ガンに適用する場合にも顔料沈降の問題が解消される。
【0087】
第2実施形態
図5は本発明の塗装装置の他の実施形態を示す概略構成図である。上述した第1実施形態では塗料ホース12に充填する塗料量をカラーチェンジバルブユニット13の切替弁132の開閉タイミングにて制御したが、本例では塗料Pの充填量をより正確に制御するために流量計19が設けられている。すなわち、塗料ホース12のピストン14の後退限位置の前方に分岐配管21が設けられ、ここにカラーチェンジバルブユニット13が設けられている。そして、カラーチェンジバルブユニット13と塗料ホース12との間に、流量計19と開閉弁20とが設けられている。開閉弁20は、カラーチェンジバルブユニット13から塗料ホース12へ塗料等を供給する際に開き、塗料を充填したのちピストン14が前進する際には閉じることで塗料の逆流を防止するものである。
【0088】
このように、カラーチェンジバルブユニット13から供給される塗料量を流量計19を用いて計測することで、塗料粘度等の変動により充填量にバラツキが生じる場合でもこれを防止することができる。
【0089】
第3実施形態
図6は本発明の塗装装置のさらに他の実施形態の要部を示す概略構成図である。上述した第1実施形態では、切替弁171を介してピストン14の後方から圧縮空気を供給し、当該ピストン14の前進動作をよりスムーズにする例を示したが、ピストン14の前進駆動力を圧縮空気のみで付与し、ピストン14の移動速度の制御を引っ張り装置153にて行うこともできる。この場合、第1実施形態における押出ローラ152は省略することができる。
【0090】
すなわち、同図に示すように塗料ホース14の後端には圧縮空気を供給するための切替弁174と、ピストン14の後方の圧抜きを行うための切替弁175とが設けられ、ピストン14は切替弁174を開いて当該ピストン14の後方に圧縮空気を供給することで前進駆動される。このとき、引っ張り装置153のケーブル151を弛めながらピストン14の移動速度を制御する。また、切替弁174から供給される圧縮空気の圧力をピストン14の前方に充填された塗料Pの抵抗に応じて制御することが望ましい。たとえば、ピストン14が後退限位置に近ければ近いほど塗料Pによるピストン14の抵抗が大きく、塗装ガン11に近づけば近づくほどピストン14の抵抗が小さくなるので、圧縮空気の圧力もこれに応じて制御する。
【0091】
ピストン14を前進限位置から後退限位置に戻す際には、切替弁174を閉じて圧縮空気の供給を停止するとともに、切替弁175を開いてここからピストン14の後方に存在する空気を抜く。
【0092】
第4実施形態
図7は本発明の塗装装置のさらに他の実施形態を示す概略構成図である。本例の塗装装置1では、色替え時間又は次色供給時間の短縮を図るために、塗料の供給系統を2つに分割している。
【0093】
すなわち、塗料供給系が、塗装ガン11に塗料を供給する第1の塗料ホース12Aと、この第1の塗料ホース12Aに塗料を供給する第2の塗料ホース12Bとに分断され、その接続部に開閉弁22が設けられている。
【0094】
第1の塗料ホース12Aには、その内部を水密状態で摺動する第1のピストン14Aが設けられ、この第1のピストン14Aは、第1の押出ローラ152A,152Aと引っ張り装置153Aとによって前進及び後退が可能となっている。
【0095】
図7において、第1の塗料ホース12Aには色替え時の洗浄用純水(塗料Pが水系塗料の場合)を供給するための切替弁24と、同じく色替え時の洗浄用エアーを供給するための切替弁25とが設けられている。
【0096】
これに対して、第2の塗料ホース12Bの先端には、既述した開閉弁22に加え、ダンプバルブ23が設けられ、当該塗料ホース12Bの内部を洗浄する際に洗浄液を系外へ廃棄できるようになっている。
【0097】
その他の構成は上述した第1実施形態の塗装装置1と同様であり、第1実施形態と共通する部材には共通する数字符号を付し、末尾に第1の塗料供給系統であることが識別できる「A」のアルファベットを付し、同様に第2の塗料供給系統の部材符号には、その末尾に「B」のアルファベットを付することとする。
【0098】
本例の塗装装置1の作用を説明する。
まず、第1のピストン14A及び第2のピストン14Bの何れもが同図に示す後退限位置にあり、開閉弁22が開、ダンプバルブ23が閉の状態で、カラーチェンジバルブユニット13の切替弁132を切り替えて塗料Pを第2の塗料ホース12Bから第1の塗料ホース12Aに所定量だけ供給する。このとき、トリガバルブ112は閉とする。
【0099】
次いで、第2のピストン14Bを第2の押出ローラ152B及び第2の引っ張り装置153Bを用いて開閉弁22に向かって前進させ、カラーチェンジバルブユニット13を通過した、印加可能位置に達したら、トリガバルブ112を開くとともに塗装ガンに高電圧を印加する。このとき、第1の塗料ホース12A及び第2の塗料ホース12Bの何れも塗料Pが充填されているが、第2のピストン14Bの後方は空気が存在するのみであるため、ここで高電圧がブロックされることになる。
【0100】
さらに第2のピストン14Bを前進させ、当該第2のピストン14Bが開閉弁22の直近の前進限位置に達したら、今度は第1のピストン14Aを第1の押出ローラ152A及び第1の引っ張り装置153Aとにより塗装ガン11に向かって前進させる。これと同時に、第2の押出ローラ152Bをフリーにするとともに第2の引っ張り装置153Bを逆方向に回転させることで、第2のピストン14Bを後退させる。
【0101】
第1のピストン14Aが切替弁24を通過した位置まで達したら、開閉弁22を閉じ、第2の塗料ホース12B内の洗浄を開始する。すなわち、ダンプバルブ23を開くとともに、カラーチェンジバルブユニット13の切替弁133,134を交互に開閉して洗浄用純水と押出用エアーとを第2の塗料ホース12B内へ交互に供給し、ダンプバルブ23から洗浄液を廃棄する。洗浄が終了したら後退限位置にて次の塗装サイクルを待機する。この間に第1のピストン14Aは塗装ガン11へ向かって前進を継続するが、当該第1のピストン14Aがトリガバルブ112の直近まで達し、塗装を終了したら第1の押出ローラ152Aをフリーにするとともに引っ張り装置153Aを逆方向に回転させることで第1のピストン14Aを後退限位置まで戻す。そして、切替弁24,25を交互に開閉して洗浄用純水と押出用エアーとを第1の塗料ホース12A内へ交互に供給し、ベルカップ113から洗浄液を廃棄する。
【0102】
このように、本例の塗装装置1では、第1のピストン14Aを前進させて塗装を行っている間に、第2の塗料ホース12B内の洗浄及び次色供給を行うことができるので、塗装サイクル終了後においては第1の塗料ホース12A内の洗浄のみで足りる。すなわち、全塗料ホース12A,12Bのうちの一部の塗料ホース12Aのみの洗浄色替え操作で足りることから、次の塗装開始までに必要とされる待機時間を短縮することができる。
【0103】
第5乃至第7実施形態
図8乃至図10はそれぞれ本発明の塗装装置のさらに他の実施形態を示す概略構成図である。これら第5乃至第7実施形態は、本発明の塗装装置を、いわゆる2色混合式塗装装置に適用した例であり、たとえば白色の塗料と黒色の塗料とを任意の比率100:0〜0:100で混合して、これら2色の中間色であるグレー色の塗料を無段階に作製し、これを被塗物に塗装するものである。
【0104】
図8に示す例では、塗料ホース12の後端側にミキサー26が設けられ、このミキサー26に、切替弁27,28を介してギヤポンプ29,30により第1の塗料と第2の塗料とが定量的に供給される。このミキサー26にて混合された塗料は塗料ホース12内のピストン14の前方に供給され、上述した第1実施形態のものと同様にして塗装ガン11へ供給されて被塗物に塗布される。
【0105】
なお、マニホールド内のエアー残りが問題となる場合には、塗料ホース12の後端側にエアー抜き用バルブ31を設けてエアー抜きを行えば良い。
【0106】
図9に示す例は、塗装ガン11のベルカップ113にて2色の塗料を混合するもので、2つのトリガバルブ112,112を有する塗装ガン11に対して、1対の塗料ホース12、ピストン14、押出ローラ152及び引っ張り装置153が設けられている。また、それぞれの塗料ホース12の後端側には2つの切替弁32,33,34が設けられ、洗浄用シンナー(又は洗浄用純水)、押出用エアー及び第1又は第2の塗料がそれぞれ供給される。
【0107】
本例では、図8に示す例のミキサー26を用いることなく、第1の塗料と第2の塗料とのそれぞれ専用の塗料供給系を設け、ベルカップ113に直接的に塗料を供給し、ベルカップ113の回転力を利用して両塗料を混合するものである。
【0108】
さらに図10に示す例は、2対の塗料ホース12、ピストン14、押出ローラ152及び引っ張り装置153を設け、塗装ガン11の直近にミキサー26を設けてここで2色の塗料を混合するものである。こうすることで、既存の塗装ガン11をそのまま流用することができるので、設備費の低減が図られる。
【0109】
ちなみに、これら第5実施形態乃至第7実施形態の塗装装置1は、導電性塗料にも非導電性塗料にも適用することができる。
【0110】
第8実施形態
図11は本発明の塗装装置のさらに他の実施形態を示す概略構成図、図12は図11に示す塗装装置の使用形態を示す概略構成図である。
【0111】
上述した第1乃至第7実施形態では、ピストン14が、塗料配管12およびカラーチェンジバルブユニット13内を前進および後退するように設けたが、本例では、ピストン14は、シリンダ35およびカラーチェンジバルブユニット13内を前進および後退するように設けてられいる。
【0112】
すなわち、塗装ガン11へ塗料を供給するための塗料ホース12の途中にシリンダ35が設けられ、さらにこのシリンダ35の途中にカラーチェンジバルブユニット13が設けられている。そして、このカラーチェンジバルブユニット13のマニホールド131のそれぞれの端部とシリンダ35とは継手により水密に接続されている。
【0113】
同図に示すカラーチェンジバルブユニット13には、図外の塗料供給源より異なる塗料が供給される切替弁132と、圧縮空気が供給される切替弁133と、洗浄用純水(非導電性塗料の場合は洗浄用シンナー。以下同じ。)が供給される切替弁134とが設けられている。同図において左側の4つの切替バルブが塗料が供給される切替バルブ132であるが、この切替バルブ132の数量はそれ以上でも以下でも良く、適用される塗装ラインの塗色数などの諸条件によって適宜増減することができる。なお、切替弁133に供給される圧縮空気は色替え時に塗料や洗浄用純水を押し出すために用いられ、切替弁134に供給される洗浄用純水は色替え時の配管洗浄に用いられる。
【0114】
本実施形態のカラーチェンジバルブユニット13では、マニホールド131の内径がシリンダ35の内径とほぼ等しく形成されている。これにより、ピストン14はシリンダ35の右端からカラーチェンジバルブユニット13のマニホールド131を通過してシリンダ35の左端までスムーズに移動することができる。
【0115】
なお、本発明においては特に限定されないが、特に塗料に導電性塗料を用いる場合には、シリンダ35およびカラーチェンジバルブユニット13のマニホールド131は合成樹脂などの絶縁性材料から構成することが好ましい。金属などの導電性材料にてシリンダ35やマニホールド131を構成すると、シリンダ35、マニホールド131及び切替弁132,133,134から導電性塗料を介して塗料供給源側へ電流がリークするおそれがある。
【0116】
特に本実施形態の塗装装置1にあっては、シリンダ35の右端から、カラーチェンジバルブユニット13のマニホールド131を介してシリンダ35の左端まで、これらの内部を水密状態で摺動できるピストン14と、このピストン14を適宜の位置及び適宜の速度で移動させる駆動手段15とを備えている。
【0117】
ピストン14は、上述した第1乃至第7実施形態と同様に、図2に拡大して示すように、絶縁材からなるピストン本体141に、同じく絶縁材からなり塗料の漏洩を防止するための2つのOリング142を装着してなり、塗料ホース12が湾曲してもスムーズに移動できるようにピストン本体141の軸方向の長さは極力短くされている。ピストン本体141はナイロンなどの水や溶剤で劣化しない絶縁材から構成することが好ましく、Oリング142は適度な弾性を有するゴムなどの材料であって、耐摩耗性及び耐溶剤性に優れたものから構成することが好ましい。
【0118】
このOリング142はピストン14の前後における塗料等の水密性を確保するほか、ピストン14の摺動性を向上させる機能をも司り、さらに色替え時等においてシリンダ35の内壁に付着した前色塗料を掻き取る機能も備えている。
【0119】
こうしたピストン14の前方に塗料を注入し、当該ピストン14を塗装ガン11に向かって前進させると、シリンダ35の内壁に付着した導電性塗料もOリング142によって前方へ掻き取られることになるので、ピストン14の後方には空気のみが存在することになる。したがって、塗装ガン11に高電圧を印加しても当該ピストン14の前後でブロックされ、シリンダ35の後端側へ電流がリークすることが防止される。
【0120】
ピストン14を移動させるための駆動手段15は、上述した第1実施形態と同様に、先端がピストン本体141に固定されたケーブル151と、塗料ホース12の後端の近くに設けられ、ケーブル151を挟み込んで回転する一対の押出ローラ152,152と、ケーブル151を巻き取る引っ張り装置153とを備えている。
【0121】
ちなみに、シリンダ35の右端には、ピストン14の後方に位置するシリンダ35の内部を洗浄するために、3つの切替弁171,172,173が設けられている。切替弁171には洗浄押出用エアーが供給され、切替弁172には洗浄用シンナーが供給され、切替弁173はダンプバルブである。ピストン14の後方のシリンダ35内は主として空気で満たされ、僅かに漏洩した塗料が存在するのみであることから、これらの切替弁171〜173を用いたピストン14の後方のシリンダ35の洗浄は、色替え毎に行う必要はなく、必要に応じて行えばよい。
【0122】
また、シリンダ35の左端にはエアーバルブ351が設けられているが、ピストン14がシリンダ35の右端から左端に向かって前進し、左端の直前に達したときにこのエアーバルブ351を開いて圧縮空気を供給する。これにより、シリンダ35の左端に接続された塗料ホース12に残留する塗料を塗装ガンへ供給することができ、塗料の有効活用を図ることができる。
【0123】
このように構成された本実施形態の塗装装置1は、たとえば図12に示すように塗装ロボットRに装着されて塗装ライン2で使用される。同図において、「B」は被塗物である自動車ボディである。
【0124】
本例の塗装装置1においては、シリンダ35およびカラーチェンジバルブユニット13のマニホールド131内をピストン14が移動するので、塗料ホース12がロボットRの動作にともなって曲がったとしても、シリンダ35およびマニホールド131を剛性を有する直線状の部材で構成しておけば、ピストン14の動作がきわめてスムーズになり、塗料の吐出量が一定かつ安定する。
【0125】
なお、以上説明した実施形態は、本発明の理解を容易にするために記載されたものであって、本発明を限定するために記載されたものではない。したがって、上記の実施形態に開示された各要素は、本発明の技術的範囲に属する全ての設計変更や均等物をも含む趣旨である。
【図面の簡単な説明】
【図1】本発明の塗装装置の実施形態を示す概略構成図である。
【図2】本発明に係るピストンの一例を示す断面図である。
【図3】本発明の塗装装置の使用形態を示す概略構成図である。
【図4】本発明の塗装装置の動作の一例を示すフローチャートである。
【図5】本発明の塗装装置の他の実施形態を示す概略構成図である。
【図6】本発明の塗装装置のさらに他の実施形態の要部を示す概略構成図である。
【図7】本発明の塗装装置のさらに他の実施形態を示す概略構成図である。
【図8】本発明の塗装装置のさらに他の実施形態を示す概略構成図である。
【図9】本発明の塗装装置のさらに他の実施形態を示す概略構成図である。
【図10】本発明の塗装装置のさらに他の実施形態を示す概略構成図である。
【図11】本発明の塗装装置のさらに他の実施形態を示す概略構成図である。
【図12】図11に示す塗装装置の使用形態を示す概略構成図である。
【符号の説明】
1…塗装装置
11…塗装ガン
111…塗装ガン本体
112…トリガバルブ
113…ベルカップ
12…塗料ホース(塗料配管)
13…カラーチェンジバルブユニット
14…ピストン
15…駆動手段
151…ケーブル
152…押出ローラ
153…引っ張り装置
16…制御装置
35…シリンダ
Claims (18)
- 電圧が印加される塗装ガンと、前記塗装ガンに塗料を導く塗料配管と、前記塗料配管内に水密状態で摺動可能に設けられたピストンと、前記ピストンを前記塗料配管内で移動させる駆動手段とを有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする塗装装置。
- 前記塗料配管の途中にカラーチェンジバルブユニットが設けられ、前記カラーチェンジバルブユニットの共通出口流路と前記塗料配管の内径とがほぼ等しい請求項1記載の塗装装置。
- 電圧が印加される塗装ガンと、前記塗装ガンに塗料を導く塗料配管と、前記塗料配管の途中に設けられたシリンダと、前記シリンダ内に水密状態で摺動可能に設けられたピストンと、前記ピストンを前記シリンダ内で移動させる駆動手段とを有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記シリンダ内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする塗装装置。
- 前記シリンダの途中にカラーチェンジバルブユニットが設けられ、前記カラーチェンジバルブユニットの共通出口流路と前記シリンダの内径とがほぼ等しい請求項3記載の塗装装置。
- 前記駆動手段は、一端が前記ピストンに接続されたケーブルと、当該ケーブルを挟んで前記塗装ガン方向へ前記ピストンを移動させる押出ローラと、前記ケーブルの他端に接続されて前記塗装ガンとは反対方向へ前記ピストンを移動させる引っ張り装置とを有する請求項1〜4何れかに記載の塗装装置。
- 前記ピストンを前記塗装ガン方向へ移動させる際に、当該ピストンの後方から絶縁性流体による圧力を印加する請求項5記載の塗装装置。
- 目的とするピストンの移動速度に応じて前記ピストンの後方に印加される絶縁性流体の圧力を制御する請求項6記載の塗装装置。
- 前記ピストンは、前記カラーチェンジバルブユニットの後方に位置する後退限位置と、前記塗装ガンのトリガバルブの直前に位置する前進限位置と、前記カラーチェンジバルブユニットの前方に位置する印加可能位置とに、少なくとも停止する請求項2記載の塗装装置。
- 前記ピストンは、前記カラーチェンジバルブユニットの後方に位置する後退限位置と、前記シリンダの先端に位置する前進限位置と、前記カラーチェンジバルブユニットの前方に位置する印加可能位置とに、少なくとも停止する請求項4記載の塗装装置。
- 前記ピストンを前記後退限位置に停止させた状態で前色の色替え操作を行う請求項8又は9記載の塗装装置。
- 前記ピストンの前方に供給される塗料量を計測する手段を有する請求項1〜10何れかに記載の塗装装置。
- 電圧が印加される塗装ガンと、前記塗装ガンに塗料を導く第1の塗料配管と、前記第1の塗料配管内に水密状態で摺動可能に設けられた第1のピストンと、前記第1のピストンを前記第1の塗料配管内で移動させる第1の駆動手段と、
前記第1のピストンの前方に塗料を供給する第2の塗料配管と、前記第2の塗料配管内に水密状態で摺動可能に設けられた第2のピストンと、前記第2のピストンを前記第2の塗料配管内で移動させる第2の駆動手段と、前記第1の塗料配管と前記第2の塗料配管との接続部に設けられた開閉弁と、を有し、
塗装時には、前記塗料を前記第2のピストンの前方に注入し、前記第1のピストン及び前記第2のピストンの後方に絶縁性流体をそれぞれ充填して前記第1のピストン及び前記第2のピストンを介して前記第1の塗料配管内及び前記第2の塗料配管内を絶縁しつつ前記第2のピストン及び第1のピストンを前記塗装ガンに向かって移動させることを特徴とする塗装装置。 - 前記第2の塗料配管の途中にカラーチェンジバルブユニットが設けられ、前記カラーチェンジバルブユニットの共通出口流路と前記第2の塗料配管の内径とがほぼ等しい請求項12記載の塗装装置。
- 電圧が印加される塗装ガンと、前記塗装ガンに少なくとも2種類の塗料の混合塗料を導く塗料配管と、前記塗料配管内に水密状態で摺動可能に設けられたピストンと、前記ピストンを前記塗料配管内で移動させる駆動手段と、前記少なくとも2種類の塗料を混合する手段とを有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする塗装装置。
- 少なくとも2つのトリガバルブを有し電圧が印加される塗装ガンと、前記塗装ガンの前記トリガバルブに少なくとも2種類の塗料のそれぞれを導く塗料配管と、前記それぞれの塗料配管内に水密状態で摺動可能に設けられたピストンと、前記それぞれのピストンを前記塗料配管内で移動させる駆動手段と、を有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする塗装装置。
- 電圧が印加される塗装ガンと、前記塗装ガンに少なくとも2種類の塗料の混合塗料を導く塗料配管と、前記塗装ガンの近傍に設けられ前記少なくとも2種類の塗料を混合する手段と、前記混合手段の上流側の塗料配管内のそれぞれに水密状態で摺動可能に設けられたピストンと、前記それぞれのピストンを前記塗料配管内で移動させる駆動手段と、を有し、塗装時には、前記塗料を前記ピストンの前方に注入し、前記ピストンの後方に絶縁性流体を充填して前記ピストンを介して前記塗料配管内を絶縁しつつ前記ピストンを前記塗装ガンに向かって移動させることを特徴とする塗装装置。
- 前記駆動手段は塗装ブース外へ設置される請求項1〜16何れかに記載の塗装装置。
- 前記塗料が導電性塗料である請求項1〜17何れかに記載の塗装装置。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001036482A JP3803034B2 (ja) | 2000-03-15 | 2001-02-14 | 塗装装置 |
| EP01106050A EP1134027A3 (en) | 2000-03-15 | 2001-03-12 | Coating apparatus |
| US09/804,064 US6630025B2 (en) | 2000-03-15 | 2001-03-13 | Coating apparatus |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000072426 | 2000-03-15 | ||
| JP2000-72426 | 2000-03-15 | ||
| JP2001036482A JP3803034B2 (ja) | 2000-03-15 | 2001-02-14 | 塗装装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001327897A JP2001327897A (ja) | 2001-11-27 |
| JP3803034B2 true JP3803034B2 (ja) | 2006-08-02 |
Family
ID=26587578
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001036482A Expired - Fee Related JP3803034B2 (ja) | 2000-03-15 | 2001-02-14 | 塗装装置 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US6630025B2 (ja) |
| EP (1) | EP1134027A3 (ja) |
| JP (1) | JP3803034B2 (ja) |
Families Citing this family (32)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10115463A1 (de) * | 2001-03-29 | 2002-10-02 | Duerr Systems Gmbh | Zerstäuber für eine Beschichtungsanlage und Verfahren zu seiner Materialversorgung |
| DE10136720A1 (de) * | 2001-07-27 | 2003-02-13 | Duerr Systems Gmbh | Dosiersystem für eine Beschichtungsvorrichtung |
| DE10233404A1 (de) * | 2002-07-23 | 2004-02-05 | Dürr Systems GmbH | Verfahren und Ventilanordnung zum Steuern des Farbwechsels in einer Beschichtungsanlage |
| EP1389492B1 (de) * | 2002-08-15 | 2008-02-06 | Dürr Systems GmbH | Molchbarer Schlauch für die elektrostatische Beschichtung von Werkstücken |
| DE10335358A1 (de) * | 2003-08-01 | 2005-03-10 | Duerr Systems Gmbh | Beschichtungsmittelwechsler |
| US7056387B2 (en) * | 2003-12-10 | 2006-06-06 | Efc Systems, Inc. | Apparatus and method for electrostatic spraying of conductive coating materials |
| FR2890876B1 (fr) * | 2005-09-19 | 2007-11-30 | Sames Technologies Soc Par Act | Installation de projection de produit de revetement multi-composant |
| JP2007260531A (ja) * | 2006-03-28 | 2007-10-11 | Anest Iwata Corp | ロボット塗装における吐出塗料制御システム |
| DE102006024633A1 (de) * | 2006-05-26 | 2007-11-29 | Eisenmann Lacktechnik Gmbh & Co. Kg | Wechseleinheit für Beschichtungsmaterial |
| US20080011333A1 (en) * | 2006-07-13 | 2008-01-17 | Rodgers Michael C | Cleaning coating dispensers |
| DE102006053921B4 (de) * | 2006-11-15 | 2016-11-24 | Dürr Systems Ag | Lackiermaschine mit einem Zerstäuber und zugehöriges Betriebsverfahren |
| DE102006058562A1 (de) * | 2006-12-12 | 2008-08-14 | Dürr Systems GmbH | Beschichtungseinrichtung mit einer Dosiervorrichtung |
| PL2101925T3 (pl) * | 2006-12-12 | 2015-06-30 | Duerr Systems Gmbh | Urządzenie powlekające z zespołem dozowania |
| KR101111476B1 (ko) * | 2006-12-21 | 2012-02-22 | 더 프록터 앤드 갬블 캄파니 | 분배 측정 장치 및 분배 측정 방법 |
| TW200906496A (en) * | 2007-04-09 | 2009-02-16 | Ransburg Ind Finishing Kk | Electrostatic painting robot |
| JP4347372B2 (ja) * | 2007-08-10 | 2009-10-21 | トヨタ自動車株式会社 | 静電塗装装置 |
| JP4357552B2 (ja) * | 2007-08-31 | 2009-11-04 | トヨタ自動車株式会社 | 塗料充填装置 |
| JP5465482B2 (ja) * | 2009-07-31 | 2014-04-09 | 本田技研工業株式会社 | 導電性塗料の静電塗装装置 |
| JP5514484B2 (ja) * | 2009-07-30 | 2014-06-04 | 本田技研工業株式会社 | 静電塗装装置 |
| JP5324353B2 (ja) * | 2009-07-31 | 2013-10-23 | 本田技研工業株式会社 | 流体流路の接続装置 |
| DE112010003094T5 (de) * | 2009-07-30 | 2012-10-04 | Honda Motor Co., Ltd. | Elektrostatische Beschichtungsvorrichtung für elektrisch leitendes Beschichtungsmaterial |
| JP5585028B2 (ja) * | 2009-09-04 | 2014-09-10 | マツダ株式会社 | 塗装装置 |
| JP4850944B2 (ja) | 2009-10-21 | 2012-01-11 | トヨタ自動車株式会社 | 塗料供給方法 |
| JP5166393B2 (ja) | 2009-12-22 | 2013-03-21 | トヨタ自動車株式会社 | 回転、屈曲等の稼働部に使用可能な高耐久性チューブ、及びその製造方法 |
| DE102010007499A1 (de) * | 2010-02-09 | 2011-08-11 | Umicore AG & Co. KG, 63457 | Volumetrische Beschichtungsanordnung |
| DE102014016552A1 (de) * | 2014-11-08 | 2016-05-12 | Eisenmann Se | Beschichtungssystem zum Beschichten von Gegenständen |
| CN105964440A (zh) * | 2016-07-14 | 2016-09-28 | 青岛金光鸿智能机械电子有限公司 | 快速换色喷涂装置及方法 |
| CN110582356B (zh) | 2017-07-18 | 2021-04-16 | Abb瑞士股份有限公司 | 涂装装置 |
| CN111570162A (zh) * | 2020-05-06 | 2020-08-25 | 广汽新能源汽车有限公司 | 上涂换色生产控制方法、装置及上涂换色生产线 |
| CN113699712B (zh) * | 2021-08-10 | 2022-05-27 | 浙江鑫涛科技股份有限公司 | 一种导湿快干提花交织面料退浆设备 |
| US12403706B2 (en) | 2022-09-30 | 2025-09-02 | The Boeing Company | Robotics for inkjet printing vehicle livery |
| US12403495B2 (en) * | 2022-09-30 | 2025-09-02 | The Boeing Company | Inkjet printing vehicle livery |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4020866A (en) * | 1973-12-03 | 1977-05-03 | The Gyromat Corporation | Pressure vessel for voltage block material supply system |
| US4137623A (en) * | 1978-04-07 | 1979-02-06 | Taylor Industries, Inc. | Method and apparatus for dispensing fluid in a conduit |
| FR2654365B1 (fr) * | 1989-11-14 | 1992-02-21 | Sames Sa | Installation d'application de produit de revetement conducteur, par voie electrostatique. |
| JP2790153B2 (ja) | 1991-06-10 | 1998-08-27 | 本田技研工業株式会社 | 静電塗装方法 |
| US5192595A (en) * | 1991-08-13 | 1993-03-09 | Gmfanuc Robotics Corporation | Method for the productive utilization of paint in a paint supply line utilizing a cleaning slug in production paint operations |
| US5647542A (en) * | 1995-01-24 | 1997-07-15 | Binks Manufacturing Company | System for electrostatic application of conductive coating liquid |
| CA2185940C (en) * | 1995-11-20 | 2000-07-18 | Shuuji Minoura | Electrostatic coating method and apparatus |
| US5947392A (en) * | 1997-09-12 | 1999-09-07 | Noroson Corporation | Two-component metering and mixing system for electrically conductive coating material |
-
2001
- 2001-02-14 JP JP2001036482A patent/JP3803034B2/ja not_active Expired - Fee Related
- 2001-03-12 EP EP01106050A patent/EP1134027A3/en not_active Withdrawn
- 2001-03-13 US US09/804,064 patent/US6630025B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US20020007788A1 (en) | 2002-01-24 |
| JP2001327897A (ja) | 2001-11-27 |
| EP1134027A2 (en) | 2001-09-19 |
| EP1134027A3 (en) | 2006-07-05 |
| US6630025B2 (en) | 2003-10-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2001327897A (ja) | 塗装装置 | |
| EP2416890B1 (en) | Improved robotic painting system and method | |
| AU602580B2 (en) | Method and installation for electrostatic coating with conductive material | |
| JPWO2019026951A1 (ja) | 塗装システム及び塗装方法 | |
| JP5603240B2 (ja) | ペインティング用の改良ロボット・システム及びペインティング方法 | |
| JP3754387B2 (ja) | 塗装装置 | |
| JP2010535629A5 (ja) | ||
| JP3754376B2 (ja) | 塗装装置 | |
| EP1362641B1 (en) | Method and apparatus for delivering paint to an applicator and flushing same | |
| US7584771B2 (en) | Method and apparatus for delivering paint to an applicator and flushing same | |
| JP2004344788A (ja) | 塗装装置 | |
| JP2003236425A (ja) | 塗料管及びこれを用いた塗装装置 | |
| JP2502903Y2 (ja) | 導電性塗料の静電塗装装置 | |
| JP2502905Y2 (ja) | 導電性塗料の静電塗装装置 | |
| JP2510336B2 (ja) | 導電性塗料の静電塗装装置 | |
| JP2577902Y2 (ja) | 導電性塗料の静電塗装装置 | |
| JP2004344789A (ja) | 塗装装置 | |
| JP2502904Y2 (ja) | 導電性塗料の静電塗装装置 | |
| JP2004344787A (ja) | 塗装装置 | |
| JP5080786B2 (ja) | 塗装システム | |
| JP2000140720A (ja) | 塗料供給装置および塗料の色替え方法 | |
| JP3014884B2 (ja) | 導電性塗料の静電塗装装置 | |
| JPH04200664A (ja) | 導電性塗料の静電塗装装置 | |
| JP3530561B2 (ja) | 静電塗装装置 | |
| JP2006095419A (ja) | 塗料供給装置及び塗料の供給方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050826 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051206 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060206 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060411 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060501 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |