JP3720498B2 - 鉄心材料の搬送装置 - Google Patents
鉄心材料の搬送装置 Download PDFInfo
- Publication number
- JP3720498B2 JP3720498B2 JP33449396A JP33449396A JP3720498B2 JP 3720498 B2 JP3720498 B2 JP 3720498B2 JP 33449396 A JP33449396 A JP 33449396A JP 33449396 A JP33449396 A JP 33449396A JP 3720498 B2 JP3720498 B2 JP 3720498B2
- Authority
- JP
- Japan
- Prior art keywords
- sheet material
- conveyor
- sheet
- reversing
- base plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical group [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 title claims description 65
- 239000011162 core material Substances 0.000 title claims description 63
- 239000000463 material Substances 0.000 claims description 334
- 238000000034 method Methods 0.000 claims description 40
- 230000008569 process Effects 0.000 claims description 30
- 230000002441 reversible effect Effects 0.000 claims description 29
- 238000009826 distribution Methods 0.000 claims description 5
- 229910052742 iron Inorganic materials 0.000 claims description 2
- 238000005520 cutting process Methods 0.000 description 84
- 238000004804 winding Methods 0.000 description 73
- 230000032258 transport Effects 0.000 description 60
- 238000003825 pressing Methods 0.000 description 27
- 238000010030 laminating Methods 0.000 description 23
- 238000004519 manufacturing process Methods 0.000 description 10
- 238000010586 diagram Methods 0.000 description 8
- 238000001514 detection method Methods 0.000 description 5
- 238000003475 lamination Methods 0.000 description 5
- 230000008859 change Effects 0.000 description 4
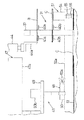
- 230000000694 effects Effects 0.000 description 4
- 229910001004 magnetic alloy Inorganic materials 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 4
- 230000004044 response Effects 0.000 description 4
- 229910000976 Electrical steel Inorganic materials 0.000 description 3
- 238000009434 installation Methods 0.000 description 3
- 230000002411 adverse Effects 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 230000004907 flux Effects 0.000 description 2
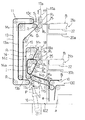
- 239000002184 metal Substances 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000002425 crystallisation Methods 0.000 description 1
- 230000008025 crystallization Effects 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 230000003111 delayed effect Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 239000000696 magnetic material Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000003507 refrigerant Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images












Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F41/00—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties
- H01F41/02—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets
- H01F41/0206—Manufacturing of magnetic cores by mechanical means
- H01F41/0213—Manufacturing of magnetic circuits made from strip(s) or ribbon(s)
- H01F41/0226—Manufacturing of magnetic circuits made from strip(s) or ribbon(s) from amorphous ribbons
Landscapes
- Engineering & Computer Science (AREA)
- Power Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Manufacturing Cores, Coils, And Magnets (AREA)
Description
【産業上の利用分野】
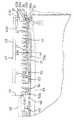
本発明は、帯状の非晶質磁性合金薄帯からなる鉄心材料を1ターンカット方式で巻回し、例えば、配電用の変圧器に用いる巻鉄心を製造する場合、前記鉄心材料を前記巻鉄心の巻回に際し、円滑・良好に搬送して巻鉄心を迅速・確実に巻回するようにした鉄心材料の搬送装置に関する。
【0002】
【従来の技術】
今日、配電用変圧器等に使用する巻鉄心の磁性材料としては、従来から使用している方向性のけい素鋼帯に代えて、アモルファスシート素板(非晶質磁性合金薄帯あるいは単にアモルファスという)が使用されるようになってきた。然るに、前記アモルファスシート素板を所定の長さに切断して形成したシート材料は、その製造過程がこれまでの方向性けい素鋼帯と異なり、溶融金属を結晶化させることなく固化するためには、急速冷却を必要としていた。即ち、溶融金属を固定冷媒である冷却ロールの外周面上に噴出させ、これを極めて短時間で冷却固化させることにより、非晶質状態を得るようにしていたので、シート材料の厚さは極く薄いものに限定され、その幅方向端面の板厚差は一般に、数ミクロンの板厚偏差があった。
【0003】
そして、前記シート材料を用いて巻鉄心を製造する場合は、シート材料を直接円形又は矩形状に連続巻回してノーカット方式の巻鉄心を形成する場合と、シート材料を所定の長さに切断し、これを順次巻芯に巻回してそれぞれの両端を接合することにより、1ターンカット方式の巻鉄心とを形成する場合がある。
【0004】
ところが、前記のようにシート材料を巻回してノーカット方式又は1ターンカット方式の巻鉄心を形成した場合、シート材料自体が図23で示すように、一方の板厚t1 が他方の板厚t2 に対して幅方向に板厚偏差(t1 −t2 )が生じている関係上、この状態で、シート材料200の巻回を続行すると、シート材料200の板厚偏差はその巻回数が増せば増すほど大きくなり、図24に示すように、巻回された巻鉄心201の断面はその形状が傾斜している。
【0005】
前記の場合、巻鉄心はその積層厚があらかじめ設定されているので、図24で示す巻鉄心201の板厚の厚い部位(t1n側)は規定厚に達しているため、固く巻回でき鉄心の占積率を高くすることができる。一方、板厚が薄い部位(t2n側)は、規定厚に達していないため、シート材料200間に隙間が生じ鉄心の占積率が低下するという問題があった。
【0006】
【発明が解決しようとする課題】
前記のように、巻鉄心の板厚がその幅方向において、一方の板厚が他方に比べて薄い場合の巻鉄心における締付圧力は、板厚の厚い方が強くなり、薄い方は逆に弱く、巻鉄心自体の剛性にアンバランスが生じるという問題があった。又、鉄心の占積率低下は所定の鉄心重量が得られないばかりか、磁束が流れる鉄心断面積は小さく、この結果、磁束密度が高くなり損失を増大させるという問題があった。
【0007】
前記鉄心の占積率に関する問題を解決してその向上をはかるために、例えば、特公平2−28243号には、シート材料を1ターンカット方式、又は、ノーカット方式で巻回して巻鉄心を製造する過程において、シート材料をその巻回途中で一旦切断し、その幅方向を180°転回させて巻回作業を行うようにしたものが示されており、前記転回作業は1台の巻鉄心を巻回するにあたり、数回行うことによって板厚偏差の悪影響を排し、巻鉄心の占積率向上をはかるようにした方法が示されている。
【0008】
しかし、前記の方法では、巻鉄心の巻回途中でその動作を数回停止させながらその都度シート材料を切断し、この状態で、シート材料(フープ状に巻回されているもの)を180°転回させ、この後再度シート材料を継ぎ合せて巻回を再開していたので、巻鉄心の巻回作業は非常に手間と時間がかかることはもとより、フープ状に巻回したシート材料を、巻回途中で数回反転させることは、フープ状のシート材料自体が相当大きく、しかも、重量があるため、前記反転作業は手間がかかり、巻回作業の稼働率が低下し、この種巻鉄心の製造効率を阻げる大きな要因となっていた。
【0009】
本発明は、前記の問題点に鑑み、非晶質磁性合金薄帯からなる鉄心材料の搬送方法を改善することにより、鉄心材料の板厚偏差により生ずる悪影響の問題を解決したものである。即ち、鉄心材料であるアモルファスシート素板のシート材料は、一方の板厚の厚い側と他方の板厚が薄い側とが重なるように、表面同志あるいは裏面同志を互いに重ね合せて巻回すると、巻鉄心の幅方向端面の板厚が均一化して、シート材料の板厚偏差が良好に解消できるという点に着目し、前記巻鉄心の鉄心材料であるシート材料を、その切断後の搬送途中において、一旦反転させて搬送するという手段を用いることにより、鉄心材料の搬送範囲の省スペース化がはかれ、しかも、あらかじめ鉄心材料を反転させて搬送する手段により、鉄心材料の表面同志あるいは裏面同志の重ね合せを迅速・確実に行うことを可能とした、鉄心材料の自動反転機能を備えた改良された鉄心材料の搬送装置を提供することを目的とする。
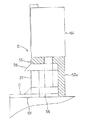
【0010】
【課題を解決するための手段】
本発明は、前記の課題を解決するために、アモルファスシート素板を所定の長さに順次切断して設けたシート材料は、その幅方向の板厚に偏差がある場合に備えて、あらかじめ巻鉄心を巻回する前に板厚の厚い側と薄い側とが重なるように、表面同志あるいは裏面同志を互いに重ね合わせることによって板厚偏差が解消するという点に着目した。本発明は、前記着目点の実施に当り、シート材料の表面同志あるいは裏面同志を巻鉄心巻回前のいづれかの段階で重ね合せることができるようにするために、1台の巻鉄心を巻回するのに必要なシート材料の半分は必ず反転(裏返し)させないと、シート材料の表面同志等の重ね合せが不可能である点に鑑み、前記シート材料同志の重ね合せ手段は別として、その前提となるシート材料を、アモルファスシート素板から切断した後の搬送途中において円滑・良好に反転(裏返し)させ、次工程におけるシート材料の表面同志あるいは裏面同志の重ね合せ作業が迅速・確実に行えるようにしたことを特徴とする。
【0011】
本発明は、前記に基づき鉄心材料(シート材料)の迅速な搬送と、搬送途中で円滑な反転を行えるようにした鉄心材料の搬送方法及び搬送装置を提供するもので、特に、本発明においては、搬送スペースの効率化をはかる関係上、シート材料をその搬送途中で円滑に反転させてそのまま次工程に搬送することにより、次工程での前記反転して搬送されたシート材料と、正転(表面を表向きとした)状態に復帰させたシート材料との重ね合せ作業の円滑化をはかるようにしたもので、シート材料をその搬送途中で円滑に反転させて搬送することにより、省スペースでシート材料の搬送を行えるようにしたことを特徴とするものである。
【0013】
そして、本発明の請求項1に記載した、アモルファスシート素板を所定の長さに順次切断して形成したシート材料の搬送装置は、所定の長さに切断したシート材料を水平方向に直線移送させる搬送手段を、駆動源を個別に具備して鉄心搬送台上を水平方向に直線移動可能とした一対の第1,第2の搬送コンベアと、これら各搬送コンベアの一方端に駆動結合した駆動源と、前記各搬送コンベアの他方端と駆動結合されて鉄心搬送台上に設置した第1のシリンダ装置と、前記第1,第2の搬送コンベアの中間部にそれぞれ個別に駆動結合され、かつ、前記第1のシリンダ装置とは同期してその逆方向に直線移動可能に設置された第2,第3のシリンダ装置とを備えて構成し、前記切断されたシート材料を搬送途中で反転させる反転手段は、水平方向に搬送されたシート材料を挟持した状態で垂直方向に一定の高さまで移動させた後、再度前記とは逆方向に水平移動させるように逆L字状に形成した一対の第1,第2の反転コンベアとからなり、更に、前記搬送手段と反転手段とを、事前に制御装置に設定したシーケンスに従って駆動制御するようにしたことを特徴とする。
【0014】
本発明の請求項2に記載した、シート材料の搬送手段と反転手段とを駆動制御する制御装置は、アモルファスシート素板の切断時において搬送手段の第1の搬送コンベアを停止させて第2の搬送コンベアと反転手段とを駆動させ、アモルファスシート素板の切断後は前記搬送手段と反転手段とを同期的に駆動させる制御シーケンスを具備して構成したことを特徴とする。
【0015】
本発明の請求項3に記載した、シート材料を搬送途中において反転させる反転手段は、一対の搬送ベルトを並設させて逆L字状に、かつ、シート材料を挟持可能に巻掛けて構成し、搬送手段にて直線状に搬送されたシート材料を、一対の搬送ベルトに挟持して垂直方向に搬送すると同時に、シート材料をその表面が反転する直角方向に転回させて次工程に搬送するように構成したことを特徴とする。
【0016】
本発明の請求項4に記載した反転手段は、一対の搬送ベルトを並設させて逆L字状に、しかも、シート材料を挟持可能に巻掛けて、シート材料の送出口を上段側の乗載手段と対応させて配置した第1の反転コンベアと、前記第1の反転コンベアの内側方向に配設されてシート材料の送出口を下段側の乗載手段と対応して一対の搬送ベルトを巻掛けて配置した第2の反転コンベアとからなり、この第1,第2の反転コンベアの搬送コンベア側に位置する部位に、シート材料を前記第1,第2の反転コンベア側に交互に振分けて案内する振分ローラを取付け、前記シート材料を第1,第2の反転コンベアに交互に振分けて前記乗載手段に反転させて搬送・乗載するように構成したことを特徴とする。
【0018】
【作用】
本発明の請求項1に記載した、アモルファスシート素板を所定の長さに順次切断して形成したシート材料の搬送装置においては、前記シート材料を直線移送させる搬送手段を、シート材料を直線的に搬送する搬送路において2分割して個々の駆動源により個別に駆動可能とした第1,第2の搬送コンベアによって構成し、切断するシート材料の長さ寸法に対応して第1,第2の搬送コンベア個々の搬送寸法(搬送手段全体の寸法は不変)が可変でき、かつ、コンベア自体を個別に駆動制御させてシート材料を直線移送させるようにしたので、シート材料はその切断長さが順次可変しても、第1,第2の搬送コンベアもそれに応じて搬送寸法が可変できる。
【0019】
即ち、第1の搬送コンベアは、切断する長さ寸法のアモルファスシート素板を乗載し、切断時のみ一旦駆動を停止(第2の搬送コンベアは駆動続行中)するが、切断後は直ちに駆動して切断したシート材料を第2の搬送コンベア側に給送すると同時に、次に切断するシート材料を所定の長さ搬送して停止する。一方、第2の搬送コンベアは駆動が連続しており、切断されたシート材料をそのまま搬送して反転手段に給送する。このように、切断長の異なるシート材料は、その切断の都度第1,第2の搬送コンベアにて滞留することなく直ちに反転手段に送出することができる。又、第1,第2の搬送コンベアは2分割して形成されており、しかも、両コンベアはシート材料の切断する長さに対応して個々に搬送長さが可変できるように構成されているので、シート材料はその切断時のみ駆動を停止している第1の搬送コンベア上に保持されているため、円滑な切断が行えるとともに、切断後は直ちに常時駆動している第2の搬送コンベアと同期して共動することにより迅速に搬送することができる。
【0020】
前記シート材料の切断前の送出しと、切断後の送出しとを例えば1本のベルトを用いたコンベアで行うことも可能である。しかし、この場合、シート材料をその切断に際してコンベアを駆動し、かつ、シート材料を送出装置の駆動により所定の長さ送出してコンベアを停止し、この後シート材料を切断し、切断後はコンベアを再駆動して切断したシート材料と次に切断するシート材料の送出しとを同時に行ってシート材料を再切断する場合と、シート材料の切断後このシート材料をコンベアを駆動して次の工程に送出した後、前記コンベアを一旦停止し、この後、コンベアと送出装置とを同時に駆動してシート材料をその切断する長さ分だけ送出し、切断時は再びコンベアを停止して切断を行い、切断後はコンベアを再駆動して切断したシート材料を次工程に送出する場合とがある。然るに、前者は切断したシート材料を次に切断するシート材料の長さ分しか送ることができないため、切断したシート材料はコンベア上に滞留して次工程への搬送に時間を要するという問題がある。一方、後者は切断したシート材料を次工程に送出した後、コンベアを再駆動して次のシート材料の切断の準備を行う関係上、コンベアはシート材料の搬送、切断に際しては、その都度起動・停止を繰返すことになるため、アモルファスシートの切断に手間がかかる問題があった。本発明は前記のように、搬送手段が2個の搬送コンベアにより分割して構成されているので、前記の点は良好に解決することができる。
【0021】
又、反転手段においては、前記搬送手段と連接されて逆L字状に直立して形成した一対の第1,第2の反転コンベアからなり、第1の反転コンベアの下側内懐に第2の反転コンベアが介在されており、これら第1,第2の反転コンベアはシート材料を一対の搬送ベルトにより挟持して搬送できるように構成されているため、搬送手段から搬送されたシート材料は、反転手段にて水平方向から垂直方向に搬送する方向が変換され、この後、再度シート材料をその表面が反転する水平方向に移送方向を変換して次工程に送ることが可能となる。この結果、前記搬送手段では表向きにして搬送されてきたシート材料が、反転手段にて垂直方向に移送され、この反転手段から次工程に移送する際は、すべて表面が裏向きに反転されているので、シート材料は反転手段の採用によって省スペースで効率的に反転させて次工程に移送することができる。
【0022】
本発明の請求項2に記載した、前記搬送手段と反転手段とを駆動制御する制御装置は、搬送及び反転の各手段をシート材料の切断後においては、同期させて駆動するシーケンスが組込まれているので、シート材料の搬送が2つのコンベア、即ち、搬送コンベアと反転コンベアとを連系させて駆動させることができ、シート材料の直線,反転搬送を省スペースで迅速・確実に行うことができる。
【0023】
本発明の請求項3に記載した、シート材料を反転させる反転手段は、シート材料が挟持できるように一対の搬送ベルトを逆L字型に巻掛けて搬送手段とは直角方向に直立して形成されているので、搬送手段から直線移送されるシート材料を簡易に垂直方向に移送して、そのままシート材料が反転する方向(表面を裏向きとする方向)に転回させることができるため、シート材料の搬送及び反転手段は少ない設置スペースを有効利用して設置できるので利便である。
【0024】
更に、請求項4に記載した、シート材料を反転させる反転手段においては、直線移送されるシート材料を効率的に反転させるために、第1,第2の反転コンベアを上下方向に段差を保って直立させた状態で一対形成し、これら第1,第2の反転コンベアのシート材料の送出口と対応する部位には、搬送手段の上方において、反転されたシート材料を乗載して次工程に送る乗載手段を複数段備え、一方、前記第1,第2の反転コンベアのシート材料の送入口には、シート材料を第1,第2の反転コンベアに交互に振分けて反転・搬送させる振分ローラを具備して構成したので、シート材料は一対の反転コンベアと、これと対応する乗載手段とを使用して効率的に反転・搬送させることができ至便である。
【0025】
【実施例】
以下、本発明の実施例を図1ないし図6によって説明する。なお、本発明によって搬送された鉄心材料を用いて巻鉄心を巻回・形成する装置を示す実施例は、図7ないし図20によって説明する。最初に、本発明の実施例も含めて巻鉄心を巻回・形成するための製造工程について説明する。
【0026】
巻鉄心の製造工程は大別すると、アモルファスシート素板Aの切断工程と、切断したシート材料Bの反転工程と、シート材料Bを所要数積層してシート素板Cを形成する工程と、前記シート素板Cを所要数積層して1ブロック分の巻回シート素体Dを形成する工程と、前記1ブロック分の巻回シート素体Dを巻回して巻鉄心80を形成する工程とからなる。
【0027】
又、各工程においては、例えば図1,2に示すように、アモルファスシート素板Aを所定枚数づつ事前に設定した長さ寸法で切断する切断装置1と、前記切断したシート材料Bを搬送しながらその表面を反転させる反転装置11と、前記反転させたシート材料Bを乗載する乗載装置21a,21bと、更に、図6〜8において、乗載装置21a,21bから順次次工程に給送されるシート材料Bを、前記反転状態を維持させたものと正転方向に反転させたものとを交互に積層してアモルファスのシート素板Cを形成する積層装置31と、前記シート素板Cを階段状に所要段数積層して1ブロック分の巻回シート素体Dを形成するシート素体積層装置45と、更に、この巻回シート素体Dを搬送するコンベア装置61と、前記搬送された巻回シート素体Dを円形に順次巻回するための巻回装置65とがそれぞれ具備されており、これら各装置1,11,21a,21b,31,45,61,65を組合せて巻鉄心の製造装置を構成するものである。
【0028】
次に、前記巻鉄心の製造装置に組込まれている本発明の鉄心材料の搬送手段を構成する搬送装置を図1ないし図6により説明する。最初に、アモルファスシート素板Aを切断してシート材料Bを形成する場合について説明する。図1において、2はフープ材としてアモルファスシート(非晶質磁性合金薄帯)素板Aを所定の長さづつ巻戻しを行う巻戻し装置で、前記アモルファスシート素板Aはそれぞれ図示しない電動機によって駆動するドラム3に巻取られており、本実施例では、例えば、アモルファスシート素板Aを5枚重ねて切断する関係上、アモルファスシート素板Aをフープ状に巻取ったドラム3を5個用いた例について説明する。前記各ドラム3に巻取られたアモルファスシート素板Aは、ドラム3をそれぞれ電動機により同時に駆動してアモルファスシート素板Aを巻戻し、巻戻しされたアモルファスシート素板Aはガイドローラ4,5を介して図2に示す切断装置1側に給送される。
【0029】
前記個々に巻戻された各アモルファスシート素板Aは、図1で示すように、巻戻し装置2の終端に縦設したガイドローラ5の下側において、自重によりループL状に弛ませて5枚重ねとする。前記ループL状に弛ませて5枚重ねとしたアモルファスシート素板AのループLの長さ設定は、例えば、図示しない発光素子と受光素子とからなる光電式の検出装置にて行う。即ち、ループL状に弛ませたアモルファスシート素板Aの下方端が所定の長さ垂下すると、発光素子からの発光信号がアモルファスシート素板Aに遮ぎられ受光素子に受信されなくなる。
【0030】
前記発光信号が受信されなくなると、受光素子からの発信信号により巻戻し装置2の電動機を停止させてアモルファスシート素板Aのドラム3からの巻戻しを一旦停止し、逆に、発光信号を受光素子が受信したときは電動機を再駆動させて、アモルファスシート素板Aの巻戻しを行うことによりループLの長さを設定する。前記アモルファスシート素板AのループLの長さ調整は、巻戻し装置2の電動機を前記検出装置によって良好に駆動制御することにより、常に一定の長さに垂下保持させることができる。
【0031】
前記ループL状に弛ませたアモルファスシート素板Aは、5枚重ねとなした状態で、ガイドローラ6を介して送込ローラ8によって切断装置1側に送出される。そして、前記アモルファスシート素板Aを給送する送込ローラ8は、図2で示すように従動ローラ8aと、電動機M1 にて駆動するロータリーエンコーダ7を具備した駆動ローラ8bとによって構成されている。
【0032】
前記電動機M1 は図2で示すコントローラ(制御装置)CSからの指令信号によってその回転数が制御されている。即ち、アモルファスシート素板Aの送込み長さと、送込み回数等とが事前に設定されている。又、前記切断装置1は固定カッタ1aと、可動カッタ1bとからなり、この切断装置1もアモルファスシート素板Aの送込ローラ8と同様に、前記コントローラCSからの指令信号によって駆動するように構成されている。
【0033】
そして、前記ドラム3に巻回されたアモルファスシート素板Aを巻戻してこれを所定の長さに切断する場合は、図1で示すように、アモルファスシート素板Aは巻戻し装置2にて巻戻され、ガイドローラ6を通過した時点で5枚重ねに重合されて送込ローラ8に送込まれる。前記送込ローラ8に送込まれたアモルファスシート素板Aは、コントローラCSにより駆動制御される送込ローラ8により、あらかじめ設定された長さ寸法で所定回数順次切断装置1に送出する。
【0034】
前記送込ローラ8にて切断装置1に送出されるアモルファスシート素板Aの送出寸法(切断する長さ)は、例えば、巻鉄心においてはL+2πt(n−1)にて設定する(この際、Lは巻鉄心の内周長、tは30枚重ねしたアモルファスシート素板Aの板厚、nは巻鉄心の内側から巻回されるシート素板Cの数(図22参照)を示すものである)。なお、本実施例では、前記シート素板Cを例えば、5段に積層して後述する巻回シート素体Dを設ける関係上、前記送出寸法の設定に基づき、5枚重ねしたアモルファスシート素板Aを同一寸法で6回切断して巻鉄心(n=5)のシート素板Cを形成し、次層以降のシート素板Cを形成する場合は、前層のシート素板Cの長さ寸法に2πt分の寸法だけ短くして切断する。このシート素板Cを形成する作業を5回繰返して1ブロック分の巻回シート素体Dを設けるもので、この場合、最初に形成するシート素板Cの長さ寸法は、1ブロック分の巻回シート素体Dの中で一番長い寸法のものから形成し、そのブロックの最後となる5番目のシート素板Cは、そのブロックにおける一番短い寸法(巻鉄心の最内層)で切断することになる。なお、巻回シート素体Dはその巻回方向によっては、シート素板Cの切断長さの寸法の順番が変わるが、これはコントローラCSによって自由に設定することができる。例えば、巻回シート素体Dの1ブロック分のシート素板Cを前記とは逆に最初に短い寸法のものから形成し、これを5段の最初に積層(1番下に積層)し、以下切断長さの長い順に積層して1ブロック分の巻回シート素体を形成することである。
【0035】
次に、前記所定の長さ寸法に切断されたシート材料Bを、搬送装置及び反転装置11により反転させながら、次工程に搬送する場合について説明する。最初に、シート材料Bを直線移送する搬送装置100について説明する。図2及び図3において、搬送装置100は搬送台枠101上面の鉄心搬送台102上に2分割して水平移動可能に設置した第1,第2の搬送コンベア9,10からなる。そして、これら第1,第2の搬送コンベア9,10は、それぞれ個別に駆動源となる電動機M2 ,M3 と、駆動源が空圧,油圧,電動等からなる第1〜第3のシリンダ装置a〜cと、更に、前記第1〜第3のシリンダ装置a〜cと前記電動機M2 ,M3 との間で巻掛けた搬送ベルトd,eとによって概略構成されている。
【0036】
第1の搬送コンベア9は切断装置1側に、第2の搬送コンベア10は反転装置11側にそれぞれ近接して横一線上に配置されている。そして、第1の搬送コンベア9は、図2で示すように、鉄心搬送台102上に設置した第1のシリンダ装置aと、搬送台枠101内の下側に横架した下側取付台f上に設置した第3のシリンダ装置cの滑動体a1 ,c1 間に駆動可能に張架した搬送ベルトdを切断装置1側において、所要のガイドローラを介して電動機M2 に駆動結合することにより構成されている。
【0037】
又、第2の搬送コンベア10は、前記第1の搬送コンベア9と相対向する、反転装置11側において、第1のシリンダ装置aと、搬送台枠101内の上側に横架した上側取付台gに設置した第2のシリンダ装置bの滑動体a1 ,b1 間に駆動可能に張架した搬送ベルトeを所要のガイドローラを介して電動機M3 に駆動結合して構成されている。
【0038】
前記搬送装置100は第1,第2の搬送コンベア9,10の一方端を、第1のシリンダ装置aの滑動体a1 に相対応させて取付け、他方端は各搬送コンベア9,10毎に、対応するシリンダ装置b,cの滑動体b1 ,c1 に巻掛けられてそれぞれ電動機M2 ,M3 により個別に駆動されいる。そして、搬送装置100の駆動に際しては、コントローラCSより電動機M2 ,M3 及び各シリンダ装置a〜cに指令信号が出力されて搬送装置100を適量駆動させる。この場合は、すべてコントローラCSから駆動指令(指令信号)が出力される。
【0039】
即ち、第1の搬送コンベア9は、シート材料Bの切断にあたり、アモルファスシート素板Aの送込み時と、切断されたシート材料Bを反転装置11に移送させるときのみ電動機M2 が起動して駆動する。従って、アモルファスシート素板Aの切断時は駆動を停止している。第2の搬送コンベア10は第1の搬送コンベア9とは異なり、アモルファスシート素板Aの送込みには関係しない(アモルファスシート素板Aはその切断時第2の搬送コンベア10上まで送込まれない)ため、電動機M3 を起動して常時駆動している。
【0040】
又、第1,第2の搬送コンベア9,10の搬送長さは、切断されたシート材料Bの長さ寸法によって可変させることができる。これは、前記したように、アモルファスシート素板Aをその切断時において、常時駆動している第2の搬送コンベア10に跨がらせることにより、アモルファスシート素板Aが振動して切断作業に支障をきたすのを防ぐためである。この結果、搬送装置100に送込まれて第1の搬送コンベア9からアモルファスシート素板Aの先端が、第2の搬送コンベア10側に移送されるのを防ぐため、事前にコントローラCSからの指令信号により、第1〜第3のシリンダ装置a〜cが同時に起動し、第1のシリンダ装置aの滑動体a1 を、アモルファスシート素板Aの送込み長さに応じて、例えば、図2において左方向に一定の距離移動させる。
【0041】
この際、前記滑動体a1 の滑動に呼応して第2,第3のシリンダ装置b,cの滑動体b1 ,c1 が前記滑動体a1 とは逆方向に同時に滑動(図2の右方向)し、第1,第2の搬送コンベア9,10の搬送ベルトe,fの一方端を個別に結合した第1のシリンダ装置aの滑動体a1 を特別に大きな力を要することなく(3個のシリンダ装置a〜cが同時に駆動するため、滑動体a1 の滑動力を軽減することが可能となる)滑動させることができる。この結果、第1,第2の搬送コンベア9,10の搬送長さは、図2に示すように、アモルファスシート素板Aの切断する長さ寸法が短いときは、第1の搬送コンベア9の搬送長が短いものの、図3で示すように、アモルファスシート素板Aの切断する長さが順次長くなるにつれて、滑動体a1 は第1のシリンダ装置aを図3のように左側に移動し、第1の搬送コンベア9の搬送長を順次長くする。逆に、第2の搬送コンベア10の搬送長は短くなる。
【0042】
一方、第1,第2の搬送コンベア9,10の中間点を支えている第1,第2のシリンダ装置b,cの各滑動体b1 ,c1 は、図3のように、滑動体a1 とは反対方向に滑動して、第1,第2の搬送コンベア9,10の搬送長の可変を円滑に行わせる。前記搬送装置100の搬送長の設定は、第1,第2の搬送コンベア9,10の駆動とは別に、アモルファスシート素板Aの送込ローラ8により送込量が事前にコントローラCSにて設定されているので、アモルファスシート素板Aの送込時、コントローラCSからの指令信号により第1〜第3のシリンダ装置a〜cを駆動し、今回切断するアモルファスシート素板Aの送込量から前回切断したときのアモルファスシート素板Aの送込量を減算した数値分だけ滑動体a1 〜c1 を滑動させることにより、第1,第2の各搬送コンベア9,10の搬送長を容易に可変することができる。
【0043】
この結果、搬送装置100上に送込まれたアモルファスシート素板Aは、第1の搬送コンベア9上にのみに乗載させることができるので、切断時において、常時駆動している第2の搬送コンベア10によってアモルファスシート素板Aの切断が妨げられることは全くない。その上、切断装置1にてアモルファスシート素板Aを切断すると、切断されたシート材料Bは、第1の搬送コンベア9がコントローラCSからの指令信号を受けて直ちに駆動することにより、該コンベア9から第2の搬送コンベア10上に移送されると同時に、次に切断を行うアモルファスシート素板Aを乗載したら第1の搬送コンベア9は一旦停止する。一方、第2の搬送コンベア10に送出されたシート材料Bは、反転装置11に給送され表面側を反転されて次工程に給送される。
【0044】
前記反転装置11は、図2,4で示すように、搬送装置100で搬送されたシート材料Bをその搬送途中で表面を裏向きに反転させて、シート材料Bを次工程に搬送する乗載装置21a,21bに給送するように構成されている。前記反転装置11は図2のように、鉄心搬送台102上に直立させた支持手段11a,11aにより取付けられて、図2で示すように、第2の搬送コンベア10の終端に近接してほぼ垂直に立設した状態で形成されており、図4により大別して説明すると、シート材料Bの振分ローラ12と、縦長で逆L字形に形成した第1の反転コンベア13と、第1の反転コンベア13の内側に収容した状態で同じく逆L字形に形成した第2の反転コンベア14からなり、前記第1,第2の各反転コンベア13,14は、第1,第2の搬送コンベア9,10により水平方向に搬送されたシート材料Bを縦向に変換して一旦垂直に給送したあと、シート材料Bをその表面が反転する方向で再び横向きに変換して後述する乗載装置21a,21bに水平状態で搬送できるように構成されている。
【0045】
次に、反転装置11の詳細構造について説明する。最初に、搬送装置100から水平に搬送されたシート材料Bを第1及び第2の反転コンベア13,14に振分けて送出する振分ローラ12の構造について説明すると、この振分ローラ12は、図4で示すように、搬送装置100の第2の搬送コンベア10の最先端(図4の左側)に該コンベア10と共動して駆動するように付設されている。即ち、図4,6において、支持手段11aに基端となるローラRaを連絡板11bを介して回動自在に枢着し、連絡板11bの先端には前記ローラRaと平行にガイドローラRbを連絡板11b,11b間に枢支し、更に、前記連絡板11b,11b間に介挿した支持杆11cと鉄心搬送台102との間には、ピストンP(図5参照)を支持杆11cに連結した空気圧等を駆動源としたシリンダ16がその基部を鉄心搬送台102に枢支して取付けられている。
【0046】
そして、前記シリンダ16を駆動してピストンPを上動させると、振分ローラ12は、ローラRaの軸部Ra1 を支点として図5に示すように、連絡板11b,11bを支持杆11cを介して時計方向に回動し、ガイドローラRbを第1の反転コンベア13のシート材料Bの送入口13bから第2の反転コンベア14のシート材料Bの送入口14b側に移動させることができる。前記ガイドローラRbの移動に際しては、ローラRa,ガイドローラRb間は、第2の搬送コンベア10を構成する搬送ベルトeが一体的に巻掛けられているものの、搬送ベルトeはその長さ寸法に変化を生じさせることはないので、第2の搬送コンベア10は振分ローラ12を、第1〜第2の反転コンベア13,14間を交互に移動させても、搬送ベルトeはその駆動を阻げられることなく、円滑に駆動を継続することができるように構成されている。
【0047】
つづいて、図4に示す第1の反転コンベア13の構造について説明する。前記第1の反転コンベア13は、無端状の搬送ベルトiを図4において、ほぼ逆L字型に巻掛けることができるように複数のガイドローラRを支持手段11a,11a(図6参照)間に跨がって配設し、この反転コンベア13の中枢となる一対の搬送ベルトiを、上下方向に配設した前記ガイドローラR間において縦方向に張架・巻掛けて、一対の搬送ベルトiが重合する垂直部とその上方端を水平方向にほぼ直角に曲成させた部位とに、即ち、シート材料の送入口13bと送出口13cとの間において、シート材料Bを縦方向及び反転させて横方向に移送できるように挟持する重合部13aを具備して構成されている。そして、この第1の反転コンベア13はその頂部側に配置した電動機M4 にて縦方向に駆動する。
【0048】
次に、第2の反転コンベア14の構造について説明する。図4において第2の反転コンベア14は、第1の反転コンベア13の内懐の形成された凹部15に収容できるように設置されている。そして、前記第2の反転コンベア14は、図4で示すように、支持手段11a,11a(図6参照)間において、所定数のガイドローラR1 を用いて3角形状態に上下2段にわたり配設し、これら上下2段に3角形状態に配設したガイドローラR1 間に、一対の無端状の搬送ベルトjを、縦方向にわたり張架・巻掛け、前記一対の搬送ベルトjが重合するシート材料Bの送入口14bと送出口14cとの間で、前記シート材料Bを縦方向及びシート材料Bをその表面が反転する横方向に向けて移送できるように挟持する重合部14aを備えて構成されている。この第2の反転コンベア14は電動機M5 にて駆動される。
【0049】
図4において、17は第1の反転コンベア13の送出口13cの外側に設けたシート材料B送出用の第1のローラ部材であり、空気圧等を駆動源としたシリンダ17a側に回転可能に配設したローラR2 と、第1の反転コンベア13の最終端側のガイドローラRに歯車G1 を介して駆動可能に結合したローラR3 とからなり、第1の反転コンベア13の送出口13cより反転して水平方向に給送されるシート材料Bの搬送速度を抑制して、シート材料Bを後述する乗載装置21aの定位置に乗載させるように構成されている。
【0050】
図4において、18は第2の反転コンベア14の送出口14c側に付設したシート材料B送出用の第2のローラ部材であり、第1のローラ部材17と同様に構成されている。即ち、送出口14c側においてシリンダ18aに回転可能に取付けたローラR4 と、第2の反転コンベア14のほぼ中間部に配設したガイドローラR1 に歯車G2 を介して駆動連結したローラR5 とからなり、第2の反転コンベア14にて反転して水平方向に送出されるシート材料Bを、その送出速度を抑制して乗載装置21bの定位置に乗載させるものである。
【0051】
更に、図4に示すS1 ,S2 は第1,第2の反転コンベア13,14の送出口13c,14c側に配置したシート材料B検出用のセンサであり、これらセンサS1 ,S2 にて前記シート材料Bの送出口13c,14cから突出する送出端が検出されると、その検出信号によりコントローラCSからシリンダ17a,18aを駆動する指令信号が出力される。
【0052】
前記のように反転装置11は、第1,第2の反転コンベア13,14と、シート材料Bを前記両コンベア13,14に交互に振り分ける振分ローラ12と、反転されたシート材料Bを一定の制動力を付与して乗載装置21a,21bに移送する第1,第2のローラ部材17,18と、反転されたシート材料Bの送出端を検出して第1,第2のローラ部材17,18を駆動制御するセンサS1 ,S2 とによって構成されている。そして、前記反転装置11に具備されている電動機M4 ,M5 ,シリンダ16,17a,18aは、すべてあらかじめ設定したシーケンスに従ってコントローラCSからの指令信号により駆動制御される。
【0053】
次に、前記反転装置11から反転して給送されたシート材料Bを反転したまま乗載する乗載装置21a,21bについて説明する。乗載装置21a,21bは反転装置11が第1,第2の2つの反転コンベア13,14によって構成されている関係上、本例は図2,図6,図7で示すように、搬送装置100の上方において、第1,第2の反転コンベア13,14の各送出口13b,14bと同一線上の位置で上下2段にわたって形成されている。
【0054】
そして、前記乗載装置21a,21bは図6,図7で示すように、支持手段11a,11aと支持枠体11d間において、長尺状のローラ22を複数本所定の間隔を保ってローラ受体20a,20bに回転自在に取付け、これら各ローラ22間には、各ローラ22の端末(支持枠体11d側)に取付けた歯車23と、各歯車23間において各ローラ22を相互に連動させる連動歯車24とを駆動結合し、電動機M6 に止着した駆動歯車23aに前記ローラ22端末の歯車23と連動歯車24とを結合させて電動機M6 を駆動させることにより、各ローラ22を反転装置11の第1,第2の反転コンベア13,14の回転方向と直交する方向に回転させるように構成されている。
【0055】
前記第1,第2の乗載装置21a,21bは、反転装置11の第1,第2の反転コンベア13,14から反転して給送されるシート材料Bがローラ22上に乗載され、かつ、センサS1 あるいはセンサS2 が反転給送されるシート材料Bを無しと判断したとき、即ち、シート材料Bがほぼローラ22上に移送されたことを検出すると、センサS1 ,S2 からの検出信号を受けたコントローラCSは、電動機M6 に駆動のための指令信号を出力し、電動機M6 を起動させるように構成されている。なお、図4に示す25はローラ受体20a,20bの端部に、反転装置11の各送出口13c,14c側に向けて突設したシート材料Bの受止板である。
【0056】
次に、アモルファスシート素板Aの切断及び切断したシート材料Bを反転搬送して乗載装置21a,21bに乗載するまでの搬送過程について説明する。アモルファスシート素板Aの切断に際しては、アモルファスシート素板Aを本例では5枚重合して順次送込ローラ8にて切断装置1に送出される。前記送込ローラ8はコントローラCSからの指令信号により送込み長さが事前に設定されている。アモルファスシート素板Aの送出時、コントローラCSからの指令信号により切断装置1の可動カッタ1bは上動しており、かつ、搬送装置100の第1の搬送コンベア9はアモルファスシート素板Aが乗載できる長さ寸法を維持して停止している。
【0057】
前記第1の搬送コンベア9のアモルファスシート素板Aを乗載する長さ寸法とは、例えば、巻鉄心の最内周を構成するシート材料は一番短いために、図2で示すように、アモルファスシート素板Aがその先端を搬送コンベア9上に乗載して切断装置1により切断できる長さを示すものである。これは、前述したように、搬送装置100自体が2つに分割されて第1,第2の搬送コンベア9,10によって構成されているためである。従って、例えば、アモルファスシート素板Aを巻鉄心の最外周の長さ寸法で切断する場合は、図3で示すように第1の搬送コンベア9の長さ寸法を、切断するアモルファスシート素板Aの長さ寸法に合せてその乗載寸法が長くしてある。
【0058】
前記第1の搬送コンベア9の搬送長さをアモルファスシート素板Aの長さ寸法に合せることは、第2の搬送コンベア10が反転装置11とともに、アモルファスシート素板Aの切断作業時は常時駆動しているためである。これは、アモルファスシート素板Aの切断時に、その先端部が第2の搬送コンベア10上に乗載されていると、前記アモルファスシート素板Aが搬送コンベア10の駆動により揺動し、アモルファスシート素板Aを設定寸法で切断することが困難であるからに他ならない。
【0059】
逆に、搬送装置100自体をすべて停止して切断すれば前記の問題は解決するが、切断したシート材料Bが巻鉄心の内周側に用いる場合、設定寸法が短いためにアモルファスシート素板Aの送込み量も少ない、かつ、搬送装置100の駆動時間も短くなる結果、切断したシート材料Bが搬送装置100上に滞留して、搬送に時間を要したり、更に、搬送装置100自体を、切断したシート材料Bを運ぶためと、アモルファスシート素板Aの送込みのためとに区分して駆動させることにより、アモルファスシート素板Aの送込みが遅れて切断作業に効率性を欠くといった問題を回避するためである。
【0060】
搬送装置100を本発明のように、第1,第2の搬送コンベア9,10に区分して形成したのは、前記の問題を解決するためのもので、第1の搬送コンベア9は切断したシート材料Bを第2の搬送コンベア10に移送したら、そのまま次層のシート材料Bを切断する関係上、直ちにアモルファスシート素板Aの送込みを行うことが可能となる。即ち、本発明では、シート材料Bの搬送と、アモルファスシート素板Aの送込み及びその切断を、搬送装置100を2つに区分したことにより同時に行うことができる。
【0061】
アモルファスシート素板Aの切断に当っては、前記のように、アモルファスシート素板Aを5枚1組として重合し、これを送込ローラ8にて設定された長さ分だけ切断装置1から第1の搬送コンベア9上に送込み、この後、切断装置1をコントローラCSからの指令信号により作動させ、アモルファスシート素板Aを切断してシート材料Bを形成する。本実施例では、同じ長さ寸法のシート材料Bを30枚必要とする関係上、アモルファスシート素板Aを同じ長さ寸法で6回切断することになる。これは、アモルファスシート素板A自体が1枚当り非常に薄く、けい素鋼帯1枚当りの厚さに揃えるには同じ長さ寸法のものを30枚必要とするためである。
【0062】
本例では前記のように、同じ長さ寸法のシート材料Bを必要枚数切断したら、次に切断されるシート材料Bの長さ寸法は、前層のシート材料Bの長さ寸法に2πt(tはシート材料Bの30枚分の板厚)分を減算した長さで切断するもので、この切断する長さ寸法の設定は、すべてコントローラCSからの指令信号に基づき送込ローラ8の駆動を制御することによって行う。
【0063】
前記切断装置1によりあらかじめ設定された長さ寸法で切断されたシート材料(5枚1組のもの)Bは、前記切断と同時に第1の搬送コンベア9がコントローラCSからの指令信号で電動機M2 が起動することにより駆動し、切断したシート材料Bを常時駆動している第2の搬送コンベア10に移送する。シート材料Bが第2の搬送コンベア10で搬送されて振分ローラ12の位置に達すると、前記振分ローラ12はコントローラCSからの指令信号により事前に設定されたシート材料Bの搬送方向、即ち、シート材料Bを送出する第1の反転コンベア13又は第2の反転コンベア14と対峙している。
【0064】
従って、例えば、コントローラCSにて最初に切断したシート材料Bは第1の反転コンベア13に給送し、次に切断されたシート材料Bは第2の反転コンベアにより給送し、以下、交互に給送方向を変換して搬送するように設定してあれば、前記振分ローラ12は常にシート材料Bを搬送する方向の第1又は第2の反転コンベア13,14と対峙しているので、シート材料Bを事前に設定した反転コンベア13又は14の方向に良好に振分けて搬送することができる。
【0065】
本実施例では、最初に図4で示す如く、振分ローラ12を第2の搬送コンベア10と平行させて水平に保持させてあるので、搬送コンベア10で搬送されたシート材料Bは、そのまま水平方向に移動して既に搬送コンベア10と同様に駆動している第1の反転コンベア13の送入口13bに進入し、シート材料Bの先端が第1の反転コンベア13の搬送ベルトiにより形成される重合部13aに挟持されると、第2の搬送コンベア10及び振分ローラ12上を水平移動していたシート材料Bは図4において、第1の反転コンベア13の重合部13aに沿って順次垂直方向に転回されて反転コンベア13の上部側に移送される。そして、前記一対の搬送ベルトiからなる重合部13aに挟持されて上動するシート材料Bは、重合部13aの頂部においてシート材料Bを切断時とは逆方向、即ち、表面を裏向きに反転させる方向(図4の右側方向)に転回し、反転した状態で再び水平方向に復帰させて送出口13cから第1の乗載装置21a側に給送される。なお、この時点で既にコントローラCSからの指令信号により、送込ローラ8,切断装置1,第1搬送コンベア9を駆動し、前記と同じ長さ寸法で2番目のシート材料Bを切断する。
【0066】
シート材料Bが反転した状態で第1の反転コンベア13の送出口13cから突出し、その先端がセンサS1 によって検出されると、コントローラCSからの指令信号によって、電動機M6 は通電が断れ第1の乗載装置21aの駆動を停止する。又、第1のローラ部材17のシリンダ17aは、シート材料Bの先端が乗載装置21a上に乗載した時点で駆動して降下し、ローラR2 ,R3 によりシート材料Bを軽く挟持し、歯車G1 を介して第1の反転コンベア13の最終のガイドローラRと共動回転するローラR3 により、シート材料Bの給送速度を抑制させる。
【0067】
この結果、シート材料Bはその後端が送出口13cから送出される時点では、送出速度が適度に制動が加えられて制御されているので、第1の乗載装置21aには、第1の反転コンベア13の終端に位置しているガイドローラRに歯車G1 を介して回転するローラR2 ,R3 にて、シート材料Bの送出が補助的に行われることにより、前記シート材料Bをほぼ定位置に乗載させることができる。シート材料Bがその終端がセンサS1 に検出されて第1の乗載装置21aに乗載された時点で、コントローラCSからの指令信号にて電動機M4 及びシリンダ17aは停止され、第1の反転コンベア13は駆動を停止し、シリンダ17aは原位置に作動してローラR2 ,R3 の間隔を広くする。
【0068】
最初に切断されたシート材料Bが第1の乗載装置21aに乗載される時点で、既に次のアモルファスシート素板Aを切断装置1に定量送出して切断されたシート材料Bは、前記と同様に第1,第2の搬送コンベア9,10により水平方向に搬送され、振分ローラ12の位置まで送出されている。一方、振分ローラ12は図5に示すように、シート材料Bを第2の反転コンベア14側に送出すべく、シリンダ16によりローラRaの枢軸Ra1 を支点としてローラRb側が、第2の反転コンベア14の送入口14bと対応する位置まで上動している。
【0069】
前記振分ローラ12の駆動は、例えば、第2の反転コンベア10と振分ローラ12との境に設置した図示しないセンサが、シート材料Bが通過したことを検出した時点で、コントローラCSからの指令信号によりシリンダ16を駆動してシート材料Bの送出方向を切換える。又、第2の反転コンベア14は第1の反転コンベア13とともに、該コンベア13,14にて送出するシート材料Bを切断する切断装置1が作動した時点で、コントローラCSからの指令信号にて駆動を開始する。なお、必要に応じて第1,第2の反転コンベア13,14を第2の搬送コンベア10と同様に常時駆動させるようにしてもよい。ただ、本例ではシート材料Bを第1,第2の乗載装置21a,21aに移送した時点で、一旦停止するという事例で説明する。
【0070】
前記振分ローラ12のところまで搬送された次のシート材料Bは、前記のように、既に振分ローラ12が図5のように第2の反転コンベア14の送入口14bに位置しているので、シート材料Bはそのまま前記送入口14bから第2の反転コンベア14の重合部14aに挟持されて反転コンベア14内を上動し、前記重合部14aが途切れる第2の反転コンベア14の送出口14cの手前で、シート材料Bを切断時とは逆方向,即ち、シート材料Bの表面を裏向きに反転させる方向に転回(図5の右側方向)し、シート材料Bを反転させた状態で水平方向に復帰させ、送出口14cから受止板25を介して第1の乗載装置21aの下側に配置した第2の乗載装置21bに移送する。この時点で、既に第3番目となるシート材料Bの切断が行われている。
【0071】
そして、前記第2番目のシート材料Bの先端が第1の反転コンベア14の送出口14cから送出されると、センサS2 がこれを検出しこのセンサS2 の検出信号にて第2の乗載装置21bの図示しない電動機が停止し、第2の乗載装置21bの駆動を停止させる。又、この時点で、第2のローラ部材18のシリンダ18aが駆動し、最初のシート材料Bを第1の乗載装置21aに給送した場合と同様に、ローラR4 ,R5 によりシート材料Bの給送速度を抑制して2番目のシート材料Bを第2の乗載装置21bの定位置まで給送する。この場合、ローラR5 は歯車G2 を介して第2の反転コンベア14の最終のガイドローラR1 と共動回転してシート材料Bを給送するもので、前記ローラR3 の駆動と同じであるので、詳細な説明は割愛する。シート材料Bが第2の乗載装置21bに給送されて乗載されたら、電動機M5 ,シリンダ18aは前記電動機M4 ,シリンダ17aと同様に、次のシート材料Bの反転・給送に備えて一旦駆動を停止する。
【0072】
以上説明したように、本発明は複数枚(5枚)重合したアモルファスシート素板Aを送りローラ8により定量切断装置1に送込み、これを切断したら切断されたシート材料Bを直ちに第1,第2の搬送コンベア9,10にて順次搬送し、振分ローラ12により第1,第2の反転コンベア13,14に交互に送出してそれぞれ反転させて、第1,第2の乗載装置21a,21bに給送するようにしたもので、シート材料Bはその切断後振分ローラ12と2つの反転コンベア13,14の存在により、連続した状態で順次2つの乗載装置21a,21bに、交互に反転して給送・乗載することを可能とした。
【0073】
即ち、搬送装置100にて順次搬送されるシート材料Bは、振分ローラ12により第1及び第2の反転コンベア13,14に交互に振分けられて進入し、それぞれの反転コンベア13,14にて前記搬送装置100にて搬送された状態とは正反対の方向(裏面)に反転されて、各反転コンベア13,14と対応する乗載装置21a,21b上に反転・給送されて乗載される。
【0074】
そして、前記シート材料Bは、前記したようにアモルファスシート素板Aを所定枚数(本例では5枚)重合し、これをあらかじめ設定した長さ寸法で所定回数(本例では6回)切断してシート材料Bを形成し、前記切断されたシート材料Bは、切断されたものから順次第1,第2の搬送コンベア9,10から振分ローラ12を介して、第1,第2の反転コンベア13,14に交互に振分けて給送し、前記シート材料Bが第1,第2の反転コンベア13,14内を移動する途中で、その進行方向(シート材料の長手方向)側において順次反転して第1,第2の乗載装置21a,21bに移送されて乗載される。なお、第1,第2の乗載装置21a,21bに反転して乗載されたシート材料Bは、シート材料Bが乗載された都度、前記第1,第2の乗載装置21a,21bが交互に駆動して次工程に搬送される。
【0075】
前記のように、同一長さ寸法のシート材料Bをアモルファスシート素板Aにより本例では6回(合計30枚)切断したら、次層に巻回されるシート材料Bは、前層のシート材料Bの長さ寸法に2πt(tはシート材料B30枚の板厚)の長さ寸法を減算して切断し、以下、前記した最初のシート材料Bを搬送したときと同様にして次層のシート材料Bを乗載装置21a,21bに反転して送出する。以下、順次長さ寸法を事前に設定した寸法に従ってアモルファスシート素板Aを切断し、これを第1,第2の搬送装置21a,21bに連続して反転させた状態で給送する。この結果、一つの巻鉄心を巻回するに必要なシート材料Bは、前記搬送手段の改善に伴い、アモルファスシート素板Aを連続的に切断して搬送できるため、鉄心材料の切断作業を容易に効率化することができ利便である。なお、図4に示すRc,Rdは搬送ベルトi,jのテンションを調節するためのテンションローラである。
【0076】
つづいて、前記シート材料Bを反転して乗載した第1,第2の乗載装置21a,21bは、シート材料Bが第1,第2の反転コンベア13,14の各送出口13c,14cに無しとセンサS1 ,S2 が検出すると、コントローラCSからの指令信号によって電動機M6 が起動し、各ローラ22を、電動機M6 の駆動歯車23aとローラ22の端末に取付けた歯車23及び各歯車23間に介在した連動歯車24とによって回転させ、例えば、第1の乗載装置21aに乗載したシート材料Bを図7において、長手方向と直交とする幅方向を先頭にして、次工程となる積層装置31側に横滑り状態で移送する。
【0077】
前記第1,第2の乗載装置21a,21bからシート材料Bを次工程の積層装置31に搬送するに際しては、シート材料Bが第1の乗載装置21aに乗載され、かつ、次のシート材料Bが第1の反転コンベア13中を移動していても、センサS1 にてそれが検出されないとき、第1の乗載装置21aは前記のように作動してシート材料Bを次工程に反転した状態で送出し、次に乗載されるシート材料BがセンサS1 にて検出されるまで駆動している。
【0078】
一方、第2の乗載装置21bでは、シート材料Bが第2の反転コンベア14の送出口14cから相当突出してその一部が既に第2の乗載装置21bに給送されて乗載される段階にある。この段階で第2の乗載装置21bは、シート材料BがセンサS2 にて検出されているため駆動はしないが、センサS2 にてシート材料Bの第2の反転コンベア14からの反転・給送が終ったことを検出した時点で駆動し、第2の乗載装置21bに反転乗載されたシート材料Bを次工程に搬送するものである。
【0079】
このように、本発明においては、アモルファスシート素板Aを複数枚重ね、これを所定寸法で複数回切断することにより、所定の長さ寸法を備えた複数枚のシート材料Bを次工程に搬送する手段として、シート材料Bの搬送装置(横方向に2列)100と、シート材料Bを搬送途中で反転する反転装置(縦方向に2列)11と、前記反転したシート材料Bを次工程に搬送するまでの間、乗載している乗載装置(上下に2段)21a,21bは、すべて2種類分形成されているので、アモルファスシート素板Aの切断が連続的に行い得、しかも、前記切断と呼応して切断したシート材料Bを、2種類の搬送,反転,乗載手段を有効利用して損傷することなく、反転させた状態で次工程に迅速・確実に送出することができる。
【0080】
この結果、巻鉄心の巻回に当り、前記シート材料Bの搬送の効率化をはかることは、1ターンカット方式の巻鉄心の巻回作業を効果的に促進してその生産性を飛躍的に向上させることができる。又、前記の搬送,反転,乗載の各手段は、横,縦,上下の各方向に2列に区分して設置されているので省スペース化がはかれ、しかも、すべてがコントローラCSからの指令信号により、間欠,交互,連続的にと個々に区分して駆動制御されているので、アモルファスシート素板Aの切断から切断したシート材料Bを反転して次工程に搬送するまでの作業は、狭隘な設置スペースを有効利用して人手を要することなく、迅速・容易に、かつ、効率的に行うことができる。
【0081】
次に、本発明により搬送した前記シート材料Bを用いて巻鉄心を巻回する場合について説明する。シート材料Bにより巻鉄心を巻回する場合は、次に示す装置を用いて行う。即ち、同じ長さ寸法のシート材料Bをその表面と裏面とを交互に組合せて積層(1組5枚重ねとしたシート材料Bを、同じ長さ寸法のものを6組用いて組毎に交互に正転(表面)同士と反転(裏面)同士とを組合せて積層する)したシート素板Cを形成する積層装置31と、前記シート素板Cを適当段数階段状に積層して巻回シート素体Dを形成するシート素体積層装置45と、更に、巻回シート素体Dを巻回する巻回装置65とを用いて巻鉄心の巻回を行う。
【0082】
次に、前記乗載装置21a,21bから幅方向を先頭として交互に転送されるシート材料Bを、正転(表面)同士と反転(裏面)同士とを交互に組合せてシート素板Cを積層する積層装置31の構成を図7〜9によって説明する。図7及び図9において、積層装置31は乗載装置21a,21bの手前側(図7では下側,図9では左側を示す)において、搬送台枠101上に設置され、大別すると、上段側の乗載装置21aと連系して配置した鉤形の反転戻しコンベア32と、下段側の乗載装置21bと連系する平板状の搬送コンベア33と、シート材料Bを積層する第1,第2の積層・整列手段34,35と、シート材料Bの幅方向の端面を整列させる整列手段36とによって構成されている。
【0083】
前記反転戻しコンベア32は、図9で示すように、入口(上部)側は上段の乗載装置21aと同一高さの位置で設置され、一方、出口(下部)O側は搬送台枠101上方の整列手段36の上部に配置し、前記反転戻しコンベア32はシート材料Bを給送途中に反転させて表面である正転方向に戻すために複数のガイドローラR7 が、無端ベルトB3 を鉤形に配置すべく取付けられて構成されており、前記乗載装置21aとは歯車32bを介して共動可能に連結されている。
【0084】
つづいて、前記水平状態に配置した搬送コンベア33は、入口側が下段側の乗載装置21bに歯車33bを介して駆動結合され、出口側は反転戻しコンベア32の出口Oと所定の間隔を保って同一線上の位置でガイドローラR8 を介して張架した無端ベルトB4 を用いて構成されている。そして、前記反転戻しコンベア32と搬送コンベア33の各出口側の下側には、シート材料Bを円滑に滑落させる複数のガイド板37が所定の角度傾斜させて配設されている。
【0085】
次に、第1,第2の積層・整列手段34,35は、図6で示すように、搬送台枠101の長手方向と直交する端部に取付けた取付枠体38(図9参照)に、図9に示す如く上下2段に区分して取付けたシリンダ39a,39bの駆動部(ピストン)に基端を止着してガイド板37,37間を横切って先端部分を、搬送コンベア33側のガイド板37の上端と平行する位置まで延出した第1,第2の整列樋40a,40bによって構成されている。前記第1,第2の整列樋40a,40bは図8,9に示すように、各ガイド板37間に所定数(シート材料Bを水平に受止めることができる間隔)配列されている。更に、前記第1,第2の整列樋40a,40bは、図9に示すように、基端側が水平な先端側に比べて一定の高さとなるよう傾斜して形成されている。
【0086】
更に、整列手段36は図8,9に示すように、反転戻しコンベア32の出口O側と対応する取付枠体38の上端に取付けたシリンダ36aと、このシリンダ36aと対向して搬送コンベア33側の下側に支持台36cを介して取付けたシリンダ36bと、前記各シリンダ36a,36bの駆動ピストンの先端に取付けた整列板41,41とによって構成されており、各ガイド板37間に第1,第2の整列樋40a,40bと衝接しない位置で配設されている。前記整列手段36,36,第1,第2の積層・整列手段34,35は、コントローラCSにより個別に駆動制御されている。
【0087】
なお、図7,8で示す42は第2の整列手段で、第2の積層・整列手段35上に積層されたシート素板Cの長さ方向の端面を整列するもので、図7,8に示すように、第1の積層・整列手段34上に横向に配置した長尺状の進退位置調節可能なシリンダ43と、このシリンダ43の駆動部43bに取付けられてシート素板Cの長手方向の一方を整列させる整列当片43aと、シート素板Cの長手方向の他方(図8の左側)に縦設したシリンダ44のピストンに取付けた整列当板44aとによって構成されている。又、第2の整列手段42も第1,第2の整列手段34,35と同様にコントローラCSにより駆動制御されている。
【0088】
次に前記積層装置31によって乗載装置21a,21bから交互から給送されるシート材料Bを6回重ね合せて1つのシート素板Cを積層する場合について説明する。前記シート材料Bが上段側の乗載装置21aから給送されると、積層装置31の反転戻しコンベア32及び搬送コンベア33は、歯車32b,33bを介して乗載装置21a,21bと駆動結合されているので、図9で示すように、そのまま駆動している反転戻しコンベア32の入口X側から無端ベルトB3 の重合部32aに挟持されてコンベア32内に搬送される。この場合、シート材料Bは乗載装置21aから給送された時点では反転状態に保持されているが、反転戻しコンベア32が鉤形に形成されているため、前記コンベア32の出口O側から送出されるときは、正転方向(表面)側に再び反転されて送出される。
【0089】
前記反転戻しコンベア32から送出されたシート材料Bは、正転方向に反転された状態で、ガイド板37上を滑落して図9に示す第1の整列樋40aに載置される。前記シート材料Bが第1の整列樋40aに乗載されると、前記反転戻しコンベア32はセンサS1 が次のシート材料Bを検出しない限り第1の乗載装置21aが駆動している関係上、駆動を続行し、センサS1 が次のシート材料Bの送出を検出すると、前記反転戻しコンベア32は第1の乗載装置21aの停止に伴い駆動を中止する。前記第1の整列樋40aに乗載されたシート材料Bは、整列手段36のシリンダ36aにより整列板41を押動して、シート材料Bの幅方向端面をシリンダ36b側のガイド板37に押し当てて1層分のシート材料B(5枚1組分のもの)を整列させる。
【0090】
一方、下段側の乗載装置21bから送出されたシート材料B(5枚1組分のもの)は、図9に示すように、平板状の搬送コンベア33に反転されたまま無端ベルトB4 の重合部33aに挟持され、そのままの状態でガイド板37の傾斜面上に落下し、前記第1の整列樋40a上に既に乗載されているシート材料B上に積載される。即ち、反転戻しコンベア32から送出されたシート材料Bは、その送出途中に正転方向(表向)に反転されて第1の整列樋40aに載置され、前記搬送コンベア33より反転したまま送出されたシート材料Bは、第1の整列樋40aに載置されているシート材料Bの上に反転したままの状態(裏面を上向きとして)で積載される。この結果、前記一対のシート材料Bは表面同士を重ね合せて第1の整列樋40a上に乗載されることになる。
【0091】
前記のように、搬送コンベア33からシート材料Bが第1の整列樋40a上に乗載されると、センサS2 がシート材料Bを検出しない限り、搬送コンベア33と下段側の乗載装置21bは、駆動を続行する。そして、センサS2 が次のシート材料Bの送出を検出すると、前記搬送コンベア33は第2の乗載装置21bの停止に伴い駆動を中止する。このあと、整列手段36のシリンダ36bにより整列板41をシリンダ36a側に押動して、第1の整列樋40a上の2層分のシート材料B(10枚2組分のもの)をガイド板37に押し当ててその幅方向の端面を整列させる。
【0092】
そして、例えば、シート材料Bが所定層数(本例では4層分)積載されていないときは、前記の積層・整列工程を所定回数繰返し、第1の整列樋40a上にシート材料Bを図22で示すように、表面同士及び裏面同士を交互に重ね合せて4層分積層すると、第1の整列樋40aがシリンダ39aにて後退(図9に2点鎖線で示す位置に後退)して第1の整列樋40aを開放し、4層分のシート材料Bを直下の第2の整列樋40b上に降下・乗載する。4層分のシート材料Bが第2の整列樋40bに乗載されると、整列手段36のシリンダ36aが起動し、整列板41をシリンダ36b側に押動して、シート材料Bをガイド板37に押し当ててその幅方向端面を整列する。つづいて、このあと、残り2層分のシート材料Bの積層・整列工程を繰返(本例の整列樋40bでの整列作業はあと1回繰返す)し、シート材料Bを反転戻しコンベア32からは表向きに反転し、搬送コンベア33からは裏向きに反転させたまま、第2の整列樋40bに降下させて積層することにより、第2の積層・整列手段35の第2の整列樋40bにシート材料Bを図22で示すように、積層面の表面同士及び裏面同士の重ね合せを交互に繰返して、シート材料Bを6層分積層したシート素板Cを形成する。
【0093】
シート材料Bを前記6層分(本例の場合であり、これに限定するものではない)積層したら、第1の整列樋40aを図9に実線で示すように、シリンダ36b側に突出(第1の整列樋40a閉鎖)させるとともに、再度シリンダ36aにて整列板41をシリンダ36b側に押動し、第2の整列樋40b上のシート素板Cの幅方向端面をガイド板37に押し当てて整列させる。
【0094】
シート素板Cの幅方向を整列したら、コントローラCSの指令信号により第2の整列手段42を駆動し、図8,10で示すように、シート素板Cの一方(図10の左側)に位置するシリンダ44により整列当板44aを降下(整列当板44aはシート素板Cの幅方向の整列時に降下させておいてもよい)してシート素板Cの長手方向の端面と対向させ、つづいて、第2の整列手段42のもう一方のシリンダ43を起動し、その整列当片43aを、シート素板Cの他方(図10の右側)の端面を押圧するように図10の左方に移動し、シート素板Cの長手方向を前記整列当片43aと整列当板44aとにより整列させることにより、前記シート素板Cの積層を完了する。シート素板Cの積層を終えたら、シリンダ43,44は一旦原位置に戻る。
【0095】
なお、シート素板Cの長手方向を整列する際、第2の整列樋40bは図9で示すように、その一部がテーパー状に形成されているので、シート素板Cは少し湾曲した状態で第2の整列樋40bに保持される結果、長手方向から力を加えても、撓むことがないので長手方向の整列作業を円滑に行うことができる。又、第1の整列樋40aもその一部が傾斜して形成されているため、シート材料Bは幅方向への動きが容易となり、幅方向の整列作業も円滑に行うことができる。
【0096】
次に、前記シート素板Cを第2の整列樋40bから引出して、これを階段状に積層するシート素体積層装置45の構成を図11〜19によって説明する。前記シート素体積層装置45は、積層装置31にて積層されたシート素板Cを挟持する挟持(チャック)装置46と、シート素板Cを積層装置31から引出してコンベア装置61まで搬送し、かつ、前記搬送したシート素板Cを、例えば、長さ寸法の長いものから短いものへと順に階段状に積層する搬送・積層装置47と、前記コンベア装置61上に載置したシート素板Cの側面(幅方向の端面)を整列させる整列装置48(図8,9,16参照)と、更に、前記整列したシート素板Cを次のシート素板Cを積層するまでの間押圧保持する押圧装置51(図9,16参照)とによって概略構成されている。
【0097】
最初に、挟持装置46の構成について説明すると、図11において挟持装置46は搬送・積層装置47の可動台49に垂設保持され、シート素板Cを挟持する開閉自在な一対の挟着片x,yを先端に有し、後端には挟着片x,yを開閉するシリンダ50が取付けられており、例えば、シリンダ50のピストンを進退させると、挟持片x,y基部の図示しないローラを左右に回動させて挟着片x,yを開閉させるようにしたもので、常時は前記挟着片x,yは引張ばね50a(図12参照)の引張力にて図11のように閉状態に保持されている。又、前記挟持装置46は可動台49に設置したシリンダ50bにより所定の寸法で昇降できるように取付けられている。
【0098】
次に、前記挟持装置46を図11において、左右方向に一定の距離移動させてシート素板Cを所定段数積層する搬送・積層装置47は、図示しない支持装置等にてシリンダ44の前方(図11の左側)に取付けた進退位置調節可能なシリンダ47aと、このシリンダ47aの駆動部47bに取付けた前記可動台49とからなり、可動台49には挟持装置46が垂設されている。
【0099】
つづいて、整列装置48について説明する。図7,16,17において、ガイド板37を配設した搬送台枠101上に、ガイド板37を配設した位置において、巻回装置65のところまで、縦断面が例えば、コ字状の鉄骨材をレール状に配置して形成したガイド部材52,52aと、前記ガイド部材52,52aの中の一方、即ち、図16の左側に示すガイド部材52に、コンベア装置61上に導出したシート素板Cの側面と対応する位置で、図8に示す如く複数個配列して取付けたシリンダ53aにより、もう一方のガイド部材52a側に進退する整列板53bを具備した整列手段53とによって構成されている。
【0100】
前記整列板53bは図17に示すように、シリンダ53aのピストンに止着した固定板53cとの間に緩衝バネ53dを介してシート素板Cの端面を緩衝的に押圧するように形成されている。又、ガイド部材52,52aとガイド板37との関係は、ガイド板37がガイド部材52,52aの互いに相対向する面に設けた切欠部(図示せず)に基部を嵌着し、ガイド板37,37とガイド部材52,52aとが図7,16で示すように、同一面となるように形成されている。従って、縦長なシート素板Cはその一方の側面(図16の左端面)を整列板53bで押圧すると、シート素板Cの他方は図16で示すように、ガイド部材52aに押圧されてその端面をガイド板37とガイド部材52aとによって確実に整列させることができる。
【0101】
次に押圧装置51について説明する。この押圧装置51はコンベア装置61上に導出されたシート素板Cを整列装置48により整列させた後、次層のシート素板Cを引出して前層のシート素板C上に乗載するまでの間、そのシート素板Cをコンベア装置61上に揺動不能に保持するもので、図8,9,18で示すように、ガイド部材52,52aの上面に最短のシート素板Cが押圧できる範囲で複数個(本例では各ガイド部材52,52aに2個)配置したシリンダ54と、このシリンダ54のピストンの下端に取付けられて、ガイド部材52,52aのシート素板Cと対応する面を開口して設けた窓孔55(図10,18参照)からシート素板C上に突出する押圧片56とによって構成されており、シート素板Cの側面上部を良好に押圧する。
【0102】
前記シート素体積層装置45を構成する挟持装置46,搬送・積層装置47,整列装置48,押圧装置51は、コントローラCSにより所定のシーケンスに従って駆動制御されている。そして、シート素板Cを積層して1ブロックの巻回シート素体Dを形成する場合は、積層装置31の第2の積層・整列手段35にシート材料Bを所定数積層してシート素板Cを形成すると、挟持装置46は図11で示す実線の位置から2点鎖線で示す位置(積層装置31)まで、シリンダ47aにより移動すると同時に、挟持片x,yをシリンダ50により引張バネ50aの力に抗して拡げる。そして、挟持装置46が図12に示すシート素板Cを挟持する位置まで移動すると、挟持装置46は停止してシート素板Cの長手方向の先端が挟持片x,y間に嵌入される。
【0103】
この状態で、挟着片x,yをシリンダ50により作動させてシート素板Cを挟持すると、積層装置31の第2の積層・整列手段35のシリンダ39bにより第2の整列樋40bを図9で2点鎖線で示すように後退させて、第2の整列樋40bを開放すると、シート素板Cは図13に示すように、挟持装置46による挟持部分を除いてコンベア装置61上に落下する。シート素板Cが降下したら前記第2の積層・整列手段35の整列樋40bはシリンダ39bの起動により図9に実線で示すように、原位置に復帰して次のシート素板Cの乗載に備える。
【0104】
挟持装置46によってシート素板Cを挟持すると、挟持装置46は搬送・積層装置47のシリンダ47によって図2,13の左側方向(巻回装置65側)にあらかじめ設定した距離だけシート素板Cを引きずってに移動する。そして、図14に示すように、挟持装置46は定位置まで移動すると停止する。
【0105】
挟持装置46が定位置まで移動すると、シリンダ50bが始動して前記挟持装置46を図12に示す第2の整列樋40bの位置から、図14に示すガイド部材52aの近くまで降下させる。この後、シリンダ54,54が起動してガイド部材52,52aの窓孔55から外方に突出する押圧片56,56の先端を降下させ、シート素板Cの幅方向の端面上部を図14で示すようにコンベア装置61上で押圧する。シート素板Cを押圧したらシリンダ50により挟着片x,yを開いてシート素板Cの挟持を解除し、前記シート素板Cの挟持部分を図15で示すようにコンベア装置61上に乗載する。この後、シリンダ54,54によるシート素板Cの押圧を解き、つづいて、シリンダ53aにより固定板53c,緩衝バネ53dを介してシート素板Cの一方の側端面(図16の左側)を、整列板53bによりガイド部材52a及びガイド部材52a側のガイド板37に押動してシート素板Cの側面を整列する。
【0106】
前記シート素板Cの整列作業が終了したら、再度シリンダ54,54を起動し図15,18で示すように、押圧片56,56によりシート素板Cの側端面を上方から押圧する。前記シート素板Cをコンベア装置61上に押圧している間に、挟持装置46はシリンダ50bにより図11に実線で示す原位置に戻る。そして、シート素板Cの積層段数が設定した層数(本例では5層)に達するまで、前記シート材料Cのコンベア装置61への挟持・搬送,押圧,整列の各工程を順次繰返してシート素板Cを所定段数積層する。
【0107】
前記シート素板Cをコンベア装置61に引出したとき、次層のシート素板Cを乗載するまでの間前層のシート素板Cを押圧片56,56にて押圧保持し、次層のシート素板Cを挟持装置46にて前層のシート素板C上に引出して乗載したときは、シリンダ54,54により押圧片56,56を上動し、コンベア装置61に最初に乗載した前層のシート素板Cの押圧を解き、再度シリンダ54,54を始動してシート素板Cを前層・次層の2層分押圧片56,56にてコンベア装置61上で押圧する。前記シート素板Cを2層分押圧した後、挟持装置46の挟持片x,yによりシート素板Cの挟持を解除する。つづいて、シリンダ54,54により押圧片56,56を上動させシート素板Cの押圧を解除する。
【0108】
そして、コンベア装置61上に2層分段部を有して積層載置されたシート素板Cは、前記挟持及び押圧の各装置46,51による固定解除に伴い、整列手段53が作動してシート素板Cの側面を整列させそれが終了すれば押圧装置51が再動作し、コンベア装置61上のシート素板Cを次層のシート素板Cが積層されるまでの間押圧保持する。
【0109】
前記のように、1組5枚のシート材料Bを積層装置31にて所定回数(本例では6回)積層して設けたシート素板Cを、前記シート素体積層装置45により順次積層装置31の第2の積層・整列手段35から引出し、図19に示すように、長さ寸法の長いものを下から順に階段状に積層して1ブロック(本例ではシート素板Cを5層積層したものを指す)の巻回シート素体Dを形成する。1ブロックの巻回シート素体Dは、前記のように、シート素板Cを最初にそのブロックにおける最長の長さ寸法のものからアモルファスシート素板AをL+2πt(n−1)送出して形成する。次層以降の巻回シート素体Dを形成する場合も、そのブロックにおける最長の長さ寸法をベースとして前記送出寸法に基づき形成するもので、各巻回シート素体Dのブロックを形成するシート素板Cの切断寸法は事前にコントローラCSにて設定されている。前記シート素板Cを図19に示すように階段状に積層する場合は、搬送・積層装置47をコントローラCSからの指令信号により停止する位置(図19に挟持片x,yを2点鎖線で示す位置)を各シート素板Cの長さ寸法に対応して事前に設定しておくことにより、1ブロックの巻回シート素体Dは順次シート素板Cを積層装置31から引出して、図19のように階段状に積層することができる。
【0110】
次に、前記巻回シート素体Dをコンベア装置61により巻回装置65まで搬送して、巻鉄心を巻回するコンベア装置61と巻回装置65の構成について説明する。コンベア装置61は図2,9,19で示すように、搬送台枠101の中央部にその長さ方向に沿って巻回装置65まで延長して形成したベルトコンベア62と、このベルトコンベア62上に巻回装置65に向って移動する巻回シート素体Dを自重によって押圧する押圧手段63と、巻回シート素体Dを一定の押圧力で押圧付勢しながら巻回装置65に送り込むシート素体送込手段64とによって構成されている。
【0111】
そして、前記コンベア装置61のベルトコンベア62は、無端ベルトをローラ間に張架して図示しない電動機を用いて駆動可能に形成されており、又、押圧手段63は図2に示すように、一対のローラR9 ,R10間に巻回シート素体Dが容易に挟み込むことができるように、上側のローラR9 はガイド枠体63aを用いて上下動可能に形成し、巻回シート素体DがローラR9 ,R10間に進入すると、上側のローラR8 がガイド枠体63aのガイド溝63bに沿って上動し、巻回シート素体DをローラR9 の自重にて押圧する。なお、ローラR9 ,R10は図示しない連結手段により共動回転可能に結合されている。
【0112】
更に、シート素体送込手段64は図2のように、巻回シート素体Dを適当な押圧力で付勢するシリンダ64aと、電動機M7 にて回転する送りローラ64bとからなり、巻回シート素体Dはシリンダ64aに設けたローラR11と送りローラ64bとの間に進入すると、これを例えば、図示しないセンサが検出してコントローラCSからの指令信号にてシリンダ64aを起動し、ローラR11を降下して送りローラ64bとの間で所要の押圧力で押圧すると同時に、電動機M7 がベルトコンベア62と同期して起動し、巻回シート素体Dを揺動しない程度の押圧力により押圧して巻回装置65に給送する。巻回シート素体Dが巻回装置65に巻込まれて、図示しないセンサがコンベア装置61上に巻回シート素体Dの無いことを検出したらコンベア装置61は次の巻回に備えて一旦停止する。
【0113】
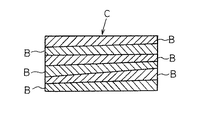
そして、巻回シート素体Dの巻回装置65への給送に際しては、巻回シート素体Dがシート素板Cにより1ブロック分積層されると、即ち、例えば、切断装置1の切断回数が1ブロック分の巻回シート素体Dを設ける回数だけ作動したとき、コントローラCSからコンベア装置61の図示しない電動機に指令信号を送出してコンベア装置61を駆動する。従って、本例では、切断装置は1回に5枚のアモルファスシート素板Aを切断してシート材料Bを形成する。このシート材料Bは5枚1組のものを図22で示すように、表面同士(3回)及び裏面同士(2回)を重ね合せて、6層に積層して1つのシート素板Cを形成する。この結果、前記シート素板Cは図22のように、その幅方向端面の板厚偏差を良好に解消することができる。
【0114】
このシート素板Cは更に5層分を階段状に積層して1ブロック分の巻回シート素体Dを形成している。又、コントローラCSは切断装置1を1つのシート素板Cを形成するのに6回動作し、更に、これを5回乗算することにより、計30回切断装置1を作動させると、始めてコンベア装置61を駆動し、前記巻回シート素体Dを巻回装置65に搬送するようにシーケンスが組込まれている。なお、巻回シート素体Dの搬送中も切断装置1はアモルファスシート素板Aの切断作業を続行し、巻鉄心1台分のシート材料Bを切断し、これを用いてシート素板C,巻回シート素体Dを形成して巻鉄心の巻回を行うか、コンベア装置61の駆動中は切断を中断し、1ブロック分の巻回シート素体Dが巻回されたら、再び切断装置1を駆動して巻回シート素体Dを形成するかは必要に応じて決定すればよい。
【0115】
次に、巻回装置65について説明する。前記巻回装置65は、図20に示すように、巻取枠66を取外し自在に止着した巻軸67と、巻取枠66に巻取られた巻回シート素体Dの外周を取り囲み押えつけてこれを回転駆動させる巻込ベルト68と、この巻込ベルト68を回転可能に架張するために配設した複数個のガイドローラ69と、これらガイドローラ69の1つに駆動連結されて巻込ベルト68を回転移動させる電動機M8 と、更に、巻込ベルト68に一定の張力を付与するためのシリンダ70とによって構成されている。
【0116】
巻回シート素体Dの巻回に当っては、コンベア装置61により巻回装置65側に給送し、巻回シート素体Dの先端がシート素体送込手段64を通って巻回装置65の巻込位置Gに達すると、これを図示しないセンサが検出して電動機M8 を起動し、巻込ベルト68を回動して巻回シート素体Dの先端を、巻取枠66あるいは巻取枠66に既に巻回されている巻回シート素体Dと、巻込ローラ71との間に潜り込ませ、巻取枠66等の外周面に巻込ベルト68に圧接された状態で巻回シート素体Dを順次円形に巻取る。
【0117】
そして、所定の巻回シート素体Dを巻回し、これを巻取枠66から取り外し、図示しない矩形成形治具を用いて円形に巻回した鉄心を矩形成形することにより、図21に示す、1ターンカット方式の巻鉄心80を形成する。このようにして巻回した巻鉄心80の積層断面は、図22で示すように、その左右の積厚寸法が、シート材料Bを一層分ずつ、正方向(表面)同士と反転させた状態(裏面)同士とを交互に重ね合せて積層してあるので、幅方向の板厚偏差を解消して同一寸法で巻鉄心80を巻回することが可能となる。
【0118】
【発明の効果】
本発明は、以上説明したような方法及び装置において、所要の寸法で切断したアモルファスシート素板からなるシート材料を搬送するようにしたので、次に示すような効果を有する。
【0120】
本発明の請求項1の発明においては、アモルファスシート素板を所定の長さ寸法で切断した前記シート材料を直線移送させる搬送手段を、シート材料を直線的に搬送する搬送路において2分割して個々の駆動源により個別に駆動する第1,第2の搬送コンベアによって構成し、前記第1の搬送コンベアは、切断する長さ寸法のアモルファスシート素板を乗載し、切断時のみ一旦駆動を停止(第2の搬送コンベアは駆動続行中)するが、切断後は直ちに駆動を再開して切断したシート材料を第2の搬送コンベア側に搬送すると同時に、次に切断するシート材料となるアモルファスシート素板を所定の長さ搬送して停止する。一方、第2の搬送コンベアは駆動を継続しており、前記切断されたシート材料をそのまま搬送して反転手段に給送する。このように、切断長の異なるシート材料を、その切断の都度第1,第2の搬送コンベアにて滞留することなく直ちに反転手段に送出することができる。しかも、第1,第2の搬送コンベアは2分割して形成されており、その上、両コンベアはシート材料の切断する長さに対応して個々に搬送長さが可変できるので、シート材料はその切断時のみ駆動を停止している第1の搬送コンベア上に保持させることができる結果、切断が円滑に行い得、かつ、切断後は直ちに常時駆動している第2の搬送コンベアと同期して共動することにより迅速に搬送することができる。
【0121】
又、反転手段においては、前記搬送手段と連接されて逆L字状に直立して形成した一対の第1,第2の反転コンベアからなり、第1の反転コンベアの下側内懐に第2の反転コンベアが介在されており、これら第1,第2のコンベアには、シート材料の搬送部を一対の搬送ベルトにより挟持して搬送できるように構成したので、前記搬送手段から搬送されたシート材料は、反転手段にて水平方向から垂直方向へと搬送する方向が円滑に変換でき、この後、シート材料の表面が反転する水平方向に再度転回させて次工程に送ることが可能となる。この結果、前記搬送手段では表向きにして搬送されたシート材料が、反転手段にて垂直方向に移送され、かつ、この反転手段から次工程に移送する際は、すべて表面が裏向きとなるように反転することができるので、シート材料は前記反転手段の採用により省スペースで効率的に反転作業を行うことができる。
【0122】
本発明の請求項2の発明においては、前記搬送手段と反転手段とを駆動制御する制御装置を、シート材料の切断後においては、両手段を同期させて駆動制御するシーケンスが組込まれているので、シート材料の搬送が2つのコンベア、即ち、搬送コンベアと反転コンベアとを連系させて駆動させることができるため、シート材料の直線,反転搬送を省スペースで迅速・確実に行うことができ、これにより巻鉄心の製作作業を効率的に行うことが可能となる。
【0123】
本発明の請求項3の発明においては、シート材料を反転させる反転手段が、シート材料を挟持できるように一対の搬送ベルトを逆L字型に巻掛けて、搬送手段とは直角方向に直立して形成されているので、搬送手段から直線移送されるシート材料を簡易に垂直方向に移送して、そのままシート材料が反転する方向(表面を裏向きとする方向)に転回させることが容易に行えるため、シート材料の搬送及び反転手段は、少ない設置スペースを有効利用して設置でき利便である。
【0124】
本発明の請求項4の発明においては、更に、前記シート材料を反転させる反転手段を、直線移送されるシート材料を効率的に反転させる関係上、第1,第2の反転コンベアを上下方向に段差を設けて直立させた状態で一対形成し、これら、第1,第2の反転コンベアの各シート材料送出口と対応する部位には、搬送手段の上方において、反転されたシート材料を乗載して次工程に送る乗載手段が複数段設置されており、一方、前記第1,第2の反転コンベアの各シート材料送入口には、前記シート材料を第1,第2の反転コンベアに交互に振分けて反転・搬送させる振分ローラを具備して構成したので、シート材料は一対の反転コンベアと、これと対応する乗載手段とを使用して効率的に反転・搬送させることができ至便である。
【図面の簡単な説明】
【図1】アモルファスシート素板の巻戻し装置を示す概略図である。
【図2】本発明の鉄心材料の搬送手段を備えた巻鉄心製造装置の全体を示す構成図である。
【図3】本発明の鉄心材料の搬送手段の要部を示す正面図である。
【図4】本発明の鉄心材料の搬送装置において、鉄心材料を反転して搬送する手段を示す構成図である。
【図5】同じく鉄心材料を反転して搬送する装置において、鉄心材料を振分けて搬送する場合を示す構成図である。
【図6】巻鉄心製造装置の要部を示す側面図である。
【図7】巻鉄心製造装置の要部を示す平面図である。
【図8】巻鉄心製造装置の要部を示す正面図である。
【図9】シート材料を反転方向と反転方向から正転方向に反転させて交互に積層する積層装置の側面図である。
【図10】同じく積層装置の要部を縦断して示す正面図である。
【図11】シート素板を搬送し積層する装置の構成図である。
【図12】シート素板の引出状況を示す説明図である。
【図13】シート素板を引出した状態を示す説明図である。
【図14】シート素板の引出途中を示す説明図である。
【図15】シート素板をコンベア装置上に乗載した状態を示す説明図である。
【図16】シート素板の整列装置を示す要部断面図である。
【図17】整列装置に用いる整列手段の要部を示す縦断面図である。
【図18】シート素板を押圧する押圧装置の概略構成図である。
【図19】シート素板を積層して巻回シート素体を形成するシート素体積層装置の概略構成図である。
【図20】巻回装置の概略構成図である。
【図21】本発明の方法と装置を用いて巻回し、これを矩形成形した巻鉄心の正面図である。
【図22】本発明の方法と装置を用いて製造した巻鉄心の要部断面図である。
【図23】アモルファスシート素板を示す断面図である。
【図24】アモルファスシート素板を積層して構成した従来の巻鉄心の要部を縦断して示す断面図である。
【符号の説明】
1 切断装置
9,10 搬送コンベア
11 反転装置
13 第1の反転コンベア
14 第2の反転コンベア
21a,21b 乗載装置
31 積層装置
34 第1の積層・整列手段
35 第2の積層・整列手段
36 整列手段
37 ガイド板
40a 第1の整列樋
40b 第2の整列樋
42 第2の整列手段
45 シート素体積層装置
46 挟持装置
47 搬送・積層装置
48 整列装置
51 押圧装置
53 整列手段
61 コンベア装置
65 巻回装置
80 巻鉄心
100 搬送装置
A アモルファスシート素板
B シート材料
C シート素板
D 巻回シート素体
S1 ,S2 センサ
M1 〜M8 電動機
R,R1 〜R11 ローラ
Claims (4)
- 所定の長さに切断したアモルファスシート素板からなるシート材料を水平方向に直線移送させる搬送手段は、駆動源を個別に具備して鉄心搬送台上を水平方向に直線移動する一対の第1,第2の搬送コンベアと、これら各搬送コンベアの一方端に駆動結合した駆動源と、前記各搬送コンベアの他方端に駆動結合されて鉄心搬送台上に設置した第1のシリンダ装置と、前記第1,第2の搬送コンベアの中間部にそれぞれ個別に駆動結合され、かつ、前記第1のシリンダ装置とは同期して逆方向に直線移動可能に設置された第2,第3のシリンダ装置によって構成し、前記切断されたシート材料をその搬送途中で反転させる反転手段は、水平方向に搬送されたシート材料を挟持した状態で垂直方向に一定の高さ移動させた後、再度シート材料が反転する水平方向に移動させるように逆L字状に形成した一対の第1,第2の反転コンベアからなり、更に、前記搬送手段と反転手段とを、事前に設定したシーケンスに従って駆動制御する制御装置を具備して搬送装置を構成したことを特徴とする鉄心材料の搬送装置。
- 前記制御装置は、アモルファスシート素板の切断時は搬送手段の第1の搬送コンベアを停止させて第2の搬送コンベアと反転手段とを駆動させ、アモルファスシート素板の切断後は前記搬送手段と反転手段とを同期的に駆動させる制御シーケンスを具備して構成したことを特徴とする請求項1記載の鉄心材料の搬送装置。
- 前記反転手段は、一対の搬送ベルトを並設させて逆L字状に、かつ、シート材料を挟持可能に巻掛けて構成し、搬送手段にて直線状に搬送されたシート材料を、前記一対の搬送ベルトに挟持して垂直方向に搬送すると同時に、シート材料をその表面が反転する直角方向に転回させて次工程に搬送できるように構成したことを特徴とする請求項1記載の鉄心材料の搬送装置。
- 前記反転手段は、一対の搬送ベルトを並設させて逆L字状に、しかも、シート材料を挟持可能に巻掛けて、シート材料の送出口を上段側の乗載手段と対応させて配置した第1の反転コンベアと、前記第1の反転コンベアの内側方向に配設されてシート材料の送出口を下段側に位置する乗載手段と対応して配置した第2の反転コンベアとからなり、この第1,第2の反転コンベアの搬送手段側に位置する部位に、シート材料を前記第1,第2の反転コンベア側に交互に振分けて案内する振分ローラを取付け、前記シート材料を第1,第2の反転コンベアに交互に振分けて前記乗載手段に反転させて搬送するように構成したことを特徴とする請求項3記載の鉄心材料の搬送装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP33449396A JP3720498B2 (ja) | 1996-11-28 | 1996-11-28 | 鉄心材料の搬送装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP33449396A JP3720498B2 (ja) | 1996-11-28 | 1996-11-28 | 鉄心材料の搬送装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10163052A JPH10163052A (ja) | 1998-06-19 |
| JP3720498B2 true JP3720498B2 (ja) | 2005-11-30 |
Family
ID=18278024
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP33449396A Expired - Fee Related JP3720498B2 (ja) | 1996-11-28 | 1996-11-28 | 鉄心材料の搬送装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3720498B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108766745B (zh) * | 2018-04-25 | 2023-11-21 | 东莞市键环自动化设备科技有限公司 | 一种变压器组装及包胶一体化机 |
| CN111590299B (zh) * | 2020-05-25 | 2024-10-01 | 杭州泰尚机械有限公司 | 一种全自动铁芯翻转出料系统及其操作方法 |
| CN113990601B (zh) * | 2021-10-28 | 2022-05-03 | 肇庆高峰机械科技有限公司 | 全自动喷码排列充磁机及其工作方法 |
| CN114613593B (zh) * | 2022-04-26 | 2023-06-20 | 赣州牧磁电子科技有限公司 | 一种新型的磁型生坯翻转排列机 |
| CN116705471B (zh) * | 2023-08-03 | 2023-10-31 | 赣州牧磁电子科技有限公司 | 磁芯货架叠坯机 |
-
1996
- 1996-11-28 JP JP33449396A patent/JP3720498B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10163052A (ja) | 1998-06-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2004262457A (ja) | 金種別カラー印刷可能な結束テープによる紙幣結束処理機 | |
| US6574941B1 (en) | Method and machine for banding groups of sheets | |
| KR100284515B1 (ko) | 변압기 코어 제조기용 비결정질 강띠 묶음의 제조방법 및 장치 | |
| CN111483163A (zh) | 胎体帘布裁断机 | |
| JP3481085B2 (ja) | 鉄心材料の段積方法及び段積装置 | |
| JP2009044199A (ja) | 巻鉄心の製造方法及び製造装置 | |
| JP3515302B2 (ja) | 鉄心材料の積層方法及び積層装置 | |
| JPH10163052A (ja) | 鉄心材料の搬送方法及びその搬送装置 | |
| US20010028139A1 (en) | Method and machine for banding groups of sheets | |
| JPH10241979A (ja) | 鉄心用鋼板の段積み方法及び装置 | |
| JP4331805B2 (ja) | 巻鉄心の製造方法及び製造装置 | |
| JPH069180B2 (ja) | 鉄心窓の周りに巻かれたアモルファス鋼帯から成る変圧器鉄心の製造方法 | |
| JP3423089B2 (ja) | 帯状材料の供給,貼付け方法 | |
| CN116946773A (zh) | 一种全自动盘纸更换系统 | |
| JPH1079317A (ja) | 鉄心用非晶質磁性合金薄帯の段積み方法及び装置 | |
| EP0221737A2 (en) | Apparatus for severing and joining joint piece | |
| JP3774520B2 (ja) | 巻鉄心製造装置 | |
| JP2599076B2 (ja) | 巻鉄心の巻回装置 | |
| JPH1012471A (ja) | 巻鉄心の製造方法及びその製造装置 | |
| JP3161309B2 (ja) | 帯状材料の搬送装置 | |
| JP3990481B2 (ja) | 巻鉄心製造装置 | |
| CN222683863U (zh) | 一种多层物料裁切线 | |
| US4818328A (en) | Process for manufacturing sacks, bags, and the like | |
| CZ381596A3 (en) | Device for unwinding belt-like products | |
| JPH03264451A (ja) | スリッターリワインダー |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050428 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050517 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050713 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050816 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050908 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |