JP2021113395A - コーナー部材およびコーナー部材の製造方法 - Google Patents
コーナー部材およびコーナー部材の製造方法 Download PDFInfo
- Publication number
- JP2021113395A JP2021113395A JP2020004961A JP2020004961A JP2021113395A JP 2021113395 A JP2021113395 A JP 2021113395A JP 2020004961 A JP2020004961 A JP 2020004961A JP 2020004961 A JP2020004961 A JP 2020004961A JP 2021113395 A JP2021113395 A JP 2021113395A
- Authority
- JP
- Japan
- Prior art keywords
- corner
- groove
- corner member
- edge
- metal plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 17
- 229910052751 metal Inorganic materials 0.000 claims abstract description 49
- 239000002184 metal Substances 0.000 claims abstract description 49
- 238000005452 bending Methods 0.000 claims abstract description 35
- 238000000034 method Methods 0.000 claims description 21
- 238000004080 punching Methods 0.000 claims description 3
- 239000000463 material Substances 0.000 abstract description 49
- 230000002950 deficient Effects 0.000 abstract description 9
- 230000008961 swelling Effects 0.000 abstract 3
- 238000010276 construction Methods 0.000 description 8
- 229910000831 Steel Inorganic materials 0.000 description 6
- 239000010959 steel Substances 0.000 description 6
- 238000000465 moulding Methods 0.000 description 3
- 238000010079 rubber tapping Methods 0.000 description 3
- 229910000838 Al alloy Inorganic materials 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 239000003086 colorant Substances 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 229920003002 synthetic resin Polymers 0.000 description 2
- 239000000057 synthetic resin Substances 0.000 description 2
- VEXZGXHMUGYJMC-UHFFFAOYSA-M Chloride anion Chemical compound [Cl-] VEXZGXHMUGYJMC-UHFFFAOYSA-M 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 229910000881 Cu alloy Inorganic materials 0.000 description 1
- 229920002943 EPDM rubber Polymers 0.000 description 1
- 229910000640 Fe alloy Inorganic materials 0.000 description 1
- 229910000576 Laminated steel Inorganic materials 0.000 description 1
- 229910001069 Ti alloy Inorganic materials 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 229910001297 Zn alloy Inorganic materials 0.000 description 1
- 230000001174 ascending effect Effects 0.000 description 1
- 239000011449 brick Substances 0.000 description 1
- 230000008094 contradictory effect Effects 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000013016 damping Methods 0.000 description 1
- 230000000593 degrading effect Effects 0.000 description 1
- 229920001971 elastomer Polymers 0.000 description 1
- HQQADJVZYDDRJT-UHFFFAOYSA-N ethene;prop-1-ene Chemical group C=C.CC=C HQQADJVZYDDRJT-UHFFFAOYSA-N 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- -1 for example Substances 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 229920005668 polycarbonate resin Polymers 0.000 description 1
- 239000004431 polycarbonate resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001256 stainless steel alloy Inorganic materials 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 1
- 229920002554 vinyl polymer Polymers 0.000 description 1
Images




Landscapes
- Finishing Walls (AREA)
Abstract
Description
外壁材の施工では、上下左右に隣り合う複数の外壁材の継目、たとえば、同一平面上に継ぎ合わされる部分や出隅部または入隅部のように略直交して継ぎ合わされる部分では、隙間を通じて雨水が浸入したり、外壁材の端縁が露出して外観が低下したりするのを抑制するために、役物(多くの場合は金属製)が取り付けられる。
すなわち、本発明に係るコーナー部材は、金属板を所定の角度に折り曲げ加工した角部を備えたコーナー部材であって、前記角部から両側の斜面に沿って端縁付近に至る略連続する溝部を備え、前記溝部における前記端縁側に、前記溝部の底面から前記端縁に向けて前記溝部上端付近に至る第一膨出部を有し、前記溝部における前記角部側に、前記溝部の底面から前記角部に向けて前記溝部上端付近に至る第二膨出部を有し、前記第一膨出部が前記第二膨出部以上に形成されていることを特徴とする。
さらに好ましくは、前記角部が稜線部である出隅コーナー部材、または、前記角部が谷部である入隅コーナー部材のいずれかであるように構成することができる。
また、本発明に別の局面に係るコーナー部材の製造方法は以下の技術的手段を講じている。
すなわち、本発明に係るコーナー部材の製造方法は、金属板を所定の角度に折り曲げ加工した角部を備えるコーナー部材の製造方法であって、前記金属板を所定の形状に打ち抜く工程と、端縁側に前記第一膨出部および角部側に前記第二膨出部を備え、前記第一膨出部が前記第二膨出部以上である溝部を形成する工程と、前記第一膨出部よりも端縁にて前記金属板を裏面に折り返す工程と、前記角部で互いに対向する前記第二膨出部の中央付近
を所定の角度に折り曲げる工程とを含むことを特徴とする。
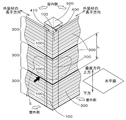
この出隅カバー100は、建築物の出隅に設けられた敷目板(ここでは出隅ベース)200に係合される建築外装用コーナー部材であって、敷目板200は屋外側へ突出し垂直方向に連続した嵌合部210を備える。出隅カバー100は、出隅を略直角状に覆う化粧面部110と、嵌合部210に係合される係合部120とを含む。
以上のように、出隅カバー100はこのような特徴的な構造を備える建築外装用コーナー部材である。以下において、図1〜図6を参照して、この出隅カバー100について詳しく説明する。
この出隅カバー100は、外装材300の長手方向の端部が突き合わせられて形成されたコーナー部(出隅部)の敷目板200に係合されて固定される。この敷目板200は、壁下地であるコーナー支柱500に胴縁400(または胴縁410)を介してタッピングビス等の締結部材404(または締結部材414)により固定されている。また、コーナー支柱500には、胴縁400(または胴縁410)がタッピングビス等の締結部材402(または締結部材412)により固定されている。なお、図2の点線で示す円形領域に、図3(A)および図3(B)に示すEPDM(エチレン・プロピレンゴム)等の水密部材140を垂直方向に連続して設けることも好ましい。ここで、後述するように、この出隅カバー100と組み合わせて施工される外装材300の表面には凹凸の模様が形成されているために、図2の点線で示す円形領域において、外装材300の目地最深部(最も凹な部分であって後述する溝部3110)に当接する水密部材140と外装材300の柄トップ位置(最も凸な部分であって後述する山型部3120:表面そのもの)に当接する水密部材140とでは、その圧接状態が異なり施工後の水密部材140の形状が異なる。
ここで、出隅カバー100(化粧面部110および2つの係合部120)および敷目板200は、金属製薄板材、たとえば、鉄、アルミニウム、銅、ステンレス、チタン、アルミ・亜鉛合金メッキ鋼板、ホーロー鋼板、クラッド鋼板、ラミネート鋼板(塩ビ鋼板等)、サンドイッチ鋼板(制振鋼板等)等(これらを各種色調に塗装した金属製カラー板を含む)の一種、または、合成樹脂製板材、たとえば塩化ビニル樹脂、ポリカーボネイト樹脂等(これらを各種色調に塗装した合成樹脂製カラー板を含む)の一種を、ロール成形、プレス成形、押出成形、切り欠き加工等によって各種形状に成形したものである。
化粧面部110の表面(屋外側)は、外装材300の化粧面の意匠および断面の形状によって適宜定められるものであり、図1に示すような外装材300を使用して壁体を形成する場合には、図4(A)および図4(B)に示すような化粧面部110となる。限定されるものではないが、ここでは、出隅カバー100の化粧面部110にプレス加工により形成される凹凸模様は、溝部1110(ここには傾斜面1114を含む)、山型部1120、細溝部1122、山型部1120を垂直方向に繰り返す模様であって、山型部1120に対して溝部1110が(寸法H:1〜3mm程度)凹んで(窪んで)いる。なお、外装材300は、図5および図6に示すように、外装材300の表面(屋外側)にプレス加工により形成される凹凸模様は、溝部3110(ここには傾斜面3114を含む)、山型部3120、細溝部3122、山型部3120を垂直方向(外装材300の長手方向に垂直な方向)に繰り返す模様であって、山型部3120に対して溝部3110が(寸法H:1〜3mm程度)凹んで(窪んで)いる。
に示すオス部110Mがメス部110Fに挿入されて(オス部110Mが屋外側から外観上見えないようにオス部110Mにメス部110Fを重ねて)連結される。この場合において、この出隅カバー100の係合部120が敷目板200の嵌合部210に係合された後に、オス部110Mがメス部110Fに挿入されて垂直方向に連続する2つ以上のこの出隅カバー100が連結される。このように連結された場合、図4の上図における最も右側の傾斜面1114および底面1110Dと最も左側の傾斜面1114とにより、連結された2つの出隅カバー100間の溝部1110が形成される。
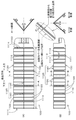
(A)折り曲げ角度のより大きい端縁1130側の第一膨出部1111を第二膨出部1112よりも大きいか等しく(断面線L(2)より長いか等しい断面線L(1)で)溝部1110の底面1110Dから溝部1110の上端1110U付近へ至らしめて、
(B)折り曲げ角度のより小さい角部1145(ここでは連接角部1150)側の第二膨出部1112を第一膨出部1111よりも小さいか等しく(断面線L(1)より短いか等しい断面線L(2)で)溝部1110の底面1110Dから溝部1110の上端1110
U付近へ至らしめて、
(C)折り曲げにともない金属板に発生するひずみを抑制するともに、溝部1110による柄の連続性(特にコーナー部である略直角部160における断面線L(2)が断面線L(1)以下であることに起因した溝部1110の連続性を確保)を確保することにより、相反する要望を実現している。
このような特徴に加えて、図6(D)に示すように、断面線L(1)および/または断面線L(2)は、上方に凸状または下方に凸状に形成されていることも好ましい。さらに、この形成される凸状は、一定の曲率ではなく最凸部が断面線の中点になくて底面1110D側または上端1110U側にずれていても構わない(図6(D)の太い点線)。
また、溝部1110であっても、本実施の形態の細溝部1122のように溝幅および溝深さが相当に小さい場合には、細溝部1122(溝部1110)の形状にかかわらず、上述した特徴を備えなくても、端縁1130においても角部1145においても(溝幅および溝深さが相当に小さいことに起因して)金属板に発生するひずみの影響は問題とならない。
以上のような構造を備えた出隅カバー100の製造方法について以下に説明する。
<1>打ち抜き工程
1枚の金属板を所定の形状に打ち抜く。
<2>模様形成工程
第一膨出部1111よりも端縁1130にて金属板を裏面に折り返す。
<4>角部形成工程
角部1145で互いに対向する第二膨出部1112の中央付近を所定の角度(ここでは略直角)に折り曲げる。
以上のようにして、プレス加工により表面に凹凸が施された金属板を折曲加工する際にひずみが発生し難く不良品の発生を抑制することができ、外装材の長手方向に連続する凹凸模様に一体化される模様を備えて美観を向上させることのできるコーナー部(出隅部・
入隅部)に使用するコーナー部材(本実施の形態においては出隅カバー100)およびコーナー部材の製造方法(同じく本実施の形態においては出隅カバー100の製造方法)を提供することができる。
110 化粧面部
120 係合部
200 敷目板
210 嵌合部
300 外装材
400 胴縁
500 コーナー支柱
Claims (5)
- 金属板を所定の角度に折り曲げ加工した角部を備えたコーナー部材であって、
前記角部から両側の斜面に沿って端縁付近に至る略連続する溝部を備え、
前記溝部における前記端縁側に、前記溝部の底面から前記端縁に向けて前記溝部上端付近に至る第一膨出部を有し、
前記溝部における前記角部側に、前記溝部の底面から前記角部に向けて前記溝部上端付近に至る第二膨出部を有し、
前記第一膨出部が前記第二膨出部以上に形成されていることを特徴とする、コーナー部材。 - 前記溝部の底面に略垂直であって前記溝部の角部から端縁への方向と略平行な平面における、前記第一膨出部の断面線の長さが前記第二膨出部の断面線の長さ以上に形成されていることを特徴とする、請求項1に記載のコーナー部材。
- 前記角部が稜線部である出隅コーナー部材、または、前記角部が谷部である入隅コーナー部材のいずれかであることを特徴とする、請求項1または請求項2に記載のコーナー部材。
- 前記第一膨出部が前記溝部の底面から端縁に向けて上方に凸状に形成されていることを特徴とする、請求項1〜請求項3のいずれかに記載のコーナー部材。
- コーナー部材の製造方法であって、前記コーナー部材は金属板を所定の角度に折り曲げ加工した角部を備え、
前記金属板を所定の形状に打ち抜く工程と、
端縁側に前記第一膨出部および角部側に前記第二膨出部を備え、前記第一膨出部が前記第二膨出部以上である溝部を形成する工程と、
前記第一膨出部よりも端縁にて前記金属板を裏面に折り返す工程と、
前記角部で互いに対向する前記第二膨出部の中央付近を所定の角度に折り曲げる工程とを含むことを特徴とする、コーナー部材の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020004961A JP7329456B2 (ja) | 2020-01-16 | 2020-01-16 | コーナー部材およびコーナー部材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020004961A JP7329456B2 (ja) | 2020-01-16 | 2020-01-16 | コーナー部材およびコーナー部材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2021113395A true JP2021113395A (ja) | 2021-08-05 |
| JP7329456B2 JP7329456B2 (ja) | 2023-08-18 |
Family
ID=77077500
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020004961A Active JP7329456B2 (ja) | 2020-01-16 | 2020-01-16 | コーナー部材およびコーナー部材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7329456B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023161880A (ja) * | 2022-04-26 | 2023-11-08 | ケイミュー株式会社 | 外壁用役物 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003239499A (ja) * | 2002-02-20 | 2003-08-27 | Chuo Co Ltd | 壁部材 |
| JP2008208571A (ja) * | 2007-02-23 | 2008-09-11 | Matsushita Electric Works Ltd | サイディング用役物及び、サイディング用役物の製造方法 |
| JP2018131828A (ja) * | 2017-02-16 | 2018-08-23 | アイジー工業株式会社 | 出隅用ジョイナ |
-
2020
- 2020-01-16 JP JP2020004961A patent/JP7329456B2/ja active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003239499A (ja) * | 2002-02-20 | 2003-08-27 | Chuo Co Ltd | 壁部材 |
| JP2008208571A (ja) * | 2007-02-23 | 2008-09-11 | Matsushita Electric Works Ltd | サイディング用役物及び、サイディング用役物の製造方法 |
| JP2018131828A (ja) * | 2017-02-16 | 2018-08-23 | アイジー工業株式会社 | 出隅用ジョイナ |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023161880A (ja) * | 2022-04-26 | 2023-11-08 | ケイミュー株式会社 | 外壁用役物 |
| JP7811142B2 (ja) | 2022-04-26 | 2026-02-04 | ケイミュー株式会社 | 外壁用役物 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP7329456B2 (ja) | 2023-08-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7329456B2 (ja) | コーナー部材およびコーナー部材の製造方法 | |
| JP6041521B2 (ja) | 目地構造 | |
| JP3972337B2 (ja) | 外壁用役物 | |
| JP5700630B2 (ja) | 建物の出隅部材およびそれを用いた出隅部の施工構造。 | |
| JP5394900B2 (ja) | 金属製役物の製造方法と金属製役物 | |
| JP7052177B2 (ja) | 出隅用土台水切 | |
| JP6843644B2 (ja) | 出隅部構造 | |
| JP5394964B2 (ja) | 金属サイディング用役物 | |
| JP6843642B2 (ja) | 出隅用ジョイナ | |
| CN222101256U (zh) | 一种造型板装配结构 | |
| JP3396717B2 (ja) | 乾式壁材の端部材 | |
| JP3981951B2 (ja) | 外壁用役物 | |
| JP7062857B2 (ja) | 出隅部材 | |
| JPS6337393Y2 (ja) | ||
| JP2020111881A (ja) | 出隅用見切り縁 | |
| TWI736330B (zh) | 金屬浪板增加有效面積的製造方法及其成品 | |
| JPS6337392Y2 (ja) | ||
| JP2001132203A (ja) | 目地模様付き鋼板の曲げ加工方法 | |
| JPH0327150Y2 (ja) | ||
| JPH0421400Y2 (ja) | ||
| JPH08246655A (ja) | 建築用出隅セット | |
| TWM671738U (zh) | 踢腳板之轉角銜接結構 | |
| TWI629397B (zh) | 金屬壁板及其施工構造 | |
| JPH032582Y2 (ja) | ||
| JPH0415874Y2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20220916 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20230530 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230606 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230628 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20230801 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20230807 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7329456 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |