JP2016030298A - インサート、及び刃先交換式回転切削工具 - Google Patents
インサート、及び刃先交換式回転切削工具 Download PDFInfo
- Publication number
- JP2016030298A JP2016030298A JP2014152449A JP2014152449A JP2016030298A JP 2016030298 A JP2016030298 A JP 2016030298A JP 2014152449 A JP2014152449 A JP 2014152449A JP 2014152449 A JP2014152449 A JP 2014152449A JP 2016030298 A JP2016030298 A JP 2016030298A
- Authority
- JP
- Japan
- Prior art keywords
- cutting edge
- insert
- cutting
- surface portion
- edge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Milling Processes (AREA)
Abstract
【課題】 合金鋼材の立ち壁の切削加工に適したインサート、及びこのインサートを装着した刃先交換式回転切削工具を提供する。【解決手段】 コーナー刃を備え略平行四辺形をなすインサートであって、コーナー刃を挟んで隣り合う長辺の稜線部にコーナー刃の一方の端部に連なって下面部に対して下り傾斜する主切れ刃を備えている。主切れ刃は、コーナー刃の一方の端部から順次、第1の切れ刃、第2の曲線状切れ刃と第3の切れ刃を備え、第2の曲線状切れ刃は、ネジ挿通穴に対して外側に凸曲線となるようにして延びて線分QRからなり、インサートの逃げ面部からの側面視において、主切れ刃は、折れ線状に繋いだ切れ刃から構成され、第1から第3の切れ刃のうち、第2の曲線状切れ刃が長辺の稜線部においてインサートの最も外側の位置に配置されている。【選択図】 図1
Description
本発明は、被削材が合金鋼材等となる場合の切削加工に好適なインサート、及びこのインサートを着脱自在に装着した刃先交換式回転切削工具、に関するものである。
切れ刃を備えたインサートを、工具本体の先端部に一つ又は複数個形成したインサート取付座にクランプねじを用いて着脱自在に装着した刃先交換式回転切削工具が実用化されている。この刃先交換式回転切削工具は、被削材に対して高能率で切削加工を実施することが可能であるが、切削加工中においてインサートに大きな切削加工負荷が作用するために、切れ刃のすくい面や逃げ面の早期の摩耗や、インサートの切れ刃にチッピングや欠損が発生して、インサートの寿命を低下させていた。特に、合金鋼材であるステンレス鋼、ニッケル(Ni)基合金(例えばインコネル、登録商標)などの耐熱合金、チタン(Ti)合金、等の被削材の切削加工においては、インサートの寿命低下が著しかった。
インサートを着脱自在に装着する刃先交換式回転切削工具において、上記の不具合を改善するために、従来から実用化されている超硬合金製インサートに対して種々の提案がなされている。
例えば、インサートの形状、インサートに設ける切れ刃の形状やその配置位置などを改善して切れ刃の強度(剛性)を確保する改善、インサートのすくい面や逃げ面の形状を改善して切れ刃の強度を確保する改善、さらに、切れ味を高くする改善、あるいは、インサートを工具本体のインサート取付座に装着したときに、インサートに形成した切れ刃と工具本体の回転中心軸との位置関係を改善して加工面を良好にするする改善等、が提案されている。
上記した改善案については、例えば、下記の特許文献1〜2に記載の発明が提案されている。
特許文献1(特開2003−260607号公報)には、刃先の強度を十分確保しつつ切削抵抗が低減される回転式切削工具に装着するインサートに関する発明が提案されている。
特許文献1に記載されているインサートは、略平行四辺形平板状であるインサートの角部にノーズ部が形成され、ノーズ部を挟んで隣り合う一対の逃げ面と、ノーズ部を含む上面とがなす稜線部に長辺側切刃と短辺側切刃が形成されているインサートであって、この長辺側切刃は、ノーズ部から離れるに従って底面方向に傾斜した切刃とされ、この長辺側切刃はノーズ部から長辺側切刃の全長の1/2〜3/4の範囲に凸状切刃を備え、長辺側切刃の残りの部分は直線状切刃を備えている構成としたインサートである。
また、このインサートは、短辺側切刃はノーズ部に連なる第1の直線状切刃とこの第1の直線状切刃に連なる第2の直線状切刃を備え、第2の直線状切刃は、ノーズ部から離れるに従って底面方向に傾斜するように形成している。さらに、長辺側切刃を構成する凸状切刃の逃げ面は、逃げ角が異なる上段逃げ面と下段逃げ面とから構成されていることが提案されている。
特許文献2(特開2008−213078号公報)には、インサートのクランプネジを挿通するための取付孔に近接する辺稜部の中央部において、主切刃の逃げ面との肉厚を確保するとともに、切屑の噛み込みを防ぐことが可能なインサート、及びインサート着脱式転削工具に関する発明が提案されている。
特許文献2に記載されているインサートは、多角形平板状をなすインサート本体の一方の多角形面にすくい面が形成され、この一方の多角形面の辺稜部にはインサート本体の側面を逃げ面としてこの辺稜部の一端部から他端部に向けて延びる主切刃が形成されている。そして、この逃げ面は、辺稜部に直交する断面において、インサート本体の他方の多角形面側に向かうに従い凹曲線状をなして漸次後退する凹曲面部が形成され、この凹曲面部の辺稜部に直交する断面における曲率半径が、辺稜部の一端部側および他端部側よりも中央部で大きくされていることに特徴がある。
特許文献2に記載されているインサートは、多角形平板状をなすインサート本体の一方の多角形面にすくい面が形成され、この一方の多角形面の辺稜部にはインサート本体の側面を逃げ面としてこの辺稜部の一端部から他端部に向けて延びる主切刃が形成されている。そして、この逃げ面は、辺稜部に直交する断面において、インサート本体の他方の多角形面側に向かうに従い凹曲線状をなして漸次後退する凹曲面部が形成され、この凹曲面部の辺稜部に直交する断面における曲率半径が、辺稜部の一端部側および他端部側よりも中央部で大きくされていることに特徴がある。
上記した特許文献1に記載されているインサートは、長辺側切刃は、ノーズ部から離れるに従ってインサートの底面方向に傾斜した切刃とされ、この長辺側切刃はノーズ部から長辺側切刃の全長の1/2〜3/4の範囲に凸状切刃を備え、長辺側切刃の残りの部分は直線状切刃を備え、さらに、長辺側切刃を構成する凸状切刃の逃げ面は、逃げ角が異なる上段逃げ面と下段逃げ面とから構成することにより、凸状切刃の強度を確保するとともに、十分な逃げ角を得るようにしたインサートである。
しかし、長辺側切刃の凸状切刃の強度をさらに向上させるための工夫として、本願発明のように、インサートの上面部からの平面視において、複数の切れ刃をそれぞれなめらかに繋いだ切れ刃とし、一方、逃げ面部からの側面視において、それぞれ折れ線状に繋いだ切れ刃とする構成についての開示はなされていない。
しかし、長辺側切刃の凸状切刃の強度をさらに向上させるための工夫として、本願発明のように、インサートの上面部からの平面視において、複数の切れ刃をそれぞれなめらかに繋いだ切れ刃とし、一方、逃げ面部からの側面視において、それぞれ折れ線状に繋いだ切れ刃とする構成についての開示はなされていない。
また、主切れ刃となる長辺側切刃を凸状切刃で構成したインサートを被削材の重切削加工用に使用する場合には、このインサートの主切れ刃となる長辺側切刃は、複数の切れ刃を繋いで構成した方が、各部位における切れ刃強度のバランスに配慮した設計が可能であり、インサートの製造も簡素化され、良好な加工面を得ることができる。
上記した特許文献2に記載のインサートは、一方の多角形面の辺稜部にはインサート本体の側面を逃げ面としてこの辺稜部の一端部から他端部に向けて延びる主切刃を形成し、この逃げ面は、辺稜部に直交する断面において、インサート本体の他方の多角形面側に向かうに従い凹曲線状をなして漸次後退する凹曲面部を形成したインサートである。そして、この凹曲面部の辺稜部に直交する断面における曲率半径を、辺稜部の一端部側および他端部側よりも中央部で大きくすることにより、主切れ刃の切れ刃強度の向上を図るようにしたインサートである。また、この主切刃はインサートの平面視において外側に凸となる凸曲線状にすることが開示されている。
しかし、長辺側切刃の凸状切刃の強度をさらに向上させるための工夫として、本願発明のように、主切刃を複数、例えば3つの切れ刃から構成し、逃げ面部からの側面視において、これら3つの切れ刃をそれぞれ折れ線状に繋いだ切れ刃とする構成についての記載はなされていない。
しかし、長辺側切刃の凸状切刃の強度をさらに向上させるための工夫として、本願発明のように、主切刃を複数、例えば3つの切れ刃から構成し、逃げ面部からの側面視において、これら3つの切れ刃をそれぞれ折れ線状に繋いだ切れ刃とする構成についての記載はなされていない。
本発明の目的は、平面視において略平行四辺形で平板状の形状をなしたインサートの側面視において、略平行四辺形の長辺側の稜線部に設けた主切れ刃を複数の切れ刃とし、また折れ線状に連ねて構成することにより切れ刃の強度を向上させ、かつ切削抵抗の増大や変動を防ぐとともに、切削抵抗値が低く切れ味が良くしたインサートを着脱自在に装着する刃先交換式回転式切削工具を提供することにある。
本発明の請求項1に記載の発明は、すくい面を備えた上面部と、前記上面部と対向する位置に形成された下面部と、前記上面部と前記下面部とを繋ぎ、逃げ面を備えた側面部と、前記上面部から前記下面部まで貫通するネジ挿通穴を備え、前記上面部と前記側面部がなす稜線部の形状が長辺の稜線部と短辺の稜線部からなる略平行四辺形をなし、前記長辺の稜線部と前記短辺の稜線部が交差する一対の鋭角コーナー部にコーナー刃を備えたインサートであって、前記コーナー刃を挟んで隣り合う前記長辺の稜線部には、前記コーナー刃の一方の端部に連なって主切れ刃を備え、前記上面部からの平面視において、前記主切れ刃は、前記コーナー刃の前記一方の端部Pから端部Qまで形成された線分PQからなる第1の切れ刃と、前記第1の切れ刃の前記端部Qから連なって端部Rまで、前記ネジ挿通穴に対して外側に凸曲線となるようにして延びて線分QRからなる第2の曲線状切れ刃と、前記第2の曲線状切れ刃の前記端部Rから連なって端部Uまで形成された線分RUからなる第3の切れ刃とを、それぞれなめらかに繋いだ切れ刃から構成され、一方、前記逃げ面部からの側面視において、前記第1の切れ刃、前記第2の曲線状切れ刃と前記第3の切れ刃は、それぞれ折れ線状に繋いだ切れ刃から構成され、前記下面部から前記端部Pまでの距離は、前記端部Uまでの距離よりも長い距離を有し、前記第1の切れ刃の稜線と、前記下面部に直交する直線とが前記端部Pにおいて交差する角度(度)をα1、前記第2の曲線状切れ刃の稜線と、前記下面部に直交する直線とが前記端部Qにおいて交差する角度(度)をα2、前記第3の切れ刃の稜線と、前記下面部に直交する直線とが前記端部Rにおいて交差する角度(度)をα3、としたときに、前記α1、α2とα3は、α1>α2、α3>α2、75≦α1≦105、60≦α2≦80、の関係を満たすように設定されていること、を特徴としている。
本発明の請求項2に記載の発明は、請求項1に記載のインサートに係り、前記平面視において、前記第2の曲線形状切れ刃は、半径R2(mm)を有する円弧形状を有しおり、前記R2値は、30≦R2≦800、の範囲にあり、前記長辺の稜線部において前記インサートの最も外側の位置に配置されていること、を特徴としている。
本発明の請求項3に記載の発明は、請求項1または請求項2に記載のインサートに係り、前記平面視において、前記第1の切れ刃と前記第3の切れ刃は、直線形状を有しおり、前記第1の切れ刃の端部Qにおいて、前記第1の切れ刃と、前記第2の曲線状切れ刃の接線との交差角度をδ1(度)とし、また、前記第2の曲線状切れ刃の端部Rにおいて、前記第2の曲線状切れ刃の接線と、前記第3の切れ刃との交差角度をδ2(度)としたとき、160≦δ1<180、160≦δ2<180をなしていること、を特徴としている。
本発明の請求項4に記載の発明は、請求項1または請求項2に記載のインサートに係り、前記平面視において、前記第1切れ刃、前記第3の切れ刃は、それぞれ半径R1、R3(mm)を有する円弧形状を有しおり、前記R1、R3値は、30≦R1≦800、30≦R3≦800の範囲に設定されていること、を特徴としている。
本発明の請求項5に記載の発明は、請求項1から請求項4のいずれかに記載のインサートに係り、前記側面視における前記主切れ刃は、前記第1の切れ刃の端部Pから端部Qまで距離(mm)をL1、前記第2の曲線状切れ刃の端部Qから端部Rまで距離(mm)をL2、前記第3の切れ刃の端部Rから端部Uまで距離(mm)をL3、としたときに、L2>L1、L2>L3、の関係を有していること、を特徴としている。
本発明の請求項6に記載の発明は、請求項1から請求項5のいずれかに記載のインサートに係り、前記側面視における前記主切れ刃は、前記端部Pから前記端部Uまで距離(mm)をA1としたときに、前記L2値は、L2≧0.5A1、の範囲に設定されていること、を特徴としている。
本発明の請求項7に記載の発明は、請求項1から請求項6のいずれかに記載のインサートに係り、前記平面視において、前記短辺の稜線部には、前記コーナー刃の他方の端部Vに連なって形成された副切れ刃を備えていること、を特徴としている。
本発明の請求項8に記載の発明は、請求項1から請求項7のいずれかに記載のインサートを、刃先交換式回転切削工具の工具本体の先端部に形成されたインサート取付座に、前記主切れ刃が前記工具本体の外周側に位置するように装着して、前記ネジ挿通穴に挿通したインサートクランプねじの締め付けにより着脱自在に固定した刃先交換式回転切削工具であって、前記インサートを前記インサート取付座に装着して固定したときに、前記インサートの上面部からの平面視において、前記インサートの前記第2の曲線状切れ刃は、前記刃先交換式回転切削工具の回転軸心(O)を基準にして最外周側に配置されていることを特徴とする刃先交換式回転切削工具。
本発明のインサート及びこのインサートを着脱自在に装着した刃先交換式回転切削工具は、次の効果を奏することができる。
(1)上面部が略平行四辺形で平板形状をなす本発明のインサートが備えている主切れ刃は、側面視において、折れ線状に繋いだ構成を備えることによって、主切れ刃の強度を向上させている。これにより、合金鋼材等を被削材とした重切削加工を実施するときであっても、主切れ刃の耐欠損性を改善させることができる。また、工具寿命を延長させることができる。
(1)上面部が略平行四辺形で平板形状をなす本発明のインサートが備えている主切れ刃は、側面視において、折れ線状に繋いだ構成を備えることによって、主切れ刃の強度を向上させている。これにより、合金鋼材等を被削材とした重切削加工を実施するときであっても、主切れ刃の耐欠損性を改善させることができる。また、工具寿命を延長させることができる。
(2)また、本発明のインサートは、インサートの上面部からの平面視において、第1から第3の切れ刃のうち、第2の曲線状切れ刃が長辺の稜線部においてインサートの最も外側の位置に配置している。これにより、合金鋼材等の垂直な壁面の彫り込み加工において、良好な加工壁面を得ることができる。
以下、本発明のインサート、及びこのインサートを着脱自在に装着した刃先交換式回転切削工具の実施形態について、図面を参照して説明する。本発明のインサートは、例えば、主として炭化タングステン(WC)とコバルト(Co)からなる超硬合金等の硬質材料から構成されている。本発明のインサートを着脱自在に装着する刃先交換式回転切削工具は、その刃径が例えば、8mm以上、100mm以下であることが好ましく、さらには、16mm以上、50mm以下の刃先交換式回転切削工具とすることがより好ましい。
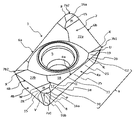
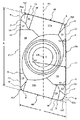
図1は本発明のインサート1についてその一実施形態を示す斜視図、図2は図1に示すインサート1の上面部2の構成を示す平面図、図3はインサート1の長辺の稜線部6aに隣接する側面部4aの構成を示す側面図、図4はインサート1の短辺の稜線部6bに隣接する側面部4bの構成を示す正面図、である。
インサート1の基本的な構成は、上面部2と、上面部2に対向する位置に形成された下面部3と、上面部2と下面部3を繋ぐ一対の側面部4aと、一対の側面部4bと、インサート1の上面部2のほぼ中央部において上面部2から下面部3まで貫通するネジ挿通穴5を備えた平板状をなしている。そして、図2に示すように、下面部3と側面部4a及び側面部4bとを繋ぐ境界部となる稜線部6の形状は、略平行四辺形の形状をなしている。この稜線部6がなす略平行四辺形の形状は、一対の長辺の稜線部6a、6aと、他の一対の短辺の稜線部6b、6bを備えている。なお、上記した側面部4aは長辺の稜線部6aに隣接する側面部であり、側面部4bは短辺の稜線部6bに隣接する側面部である。
また、図2に示すC0はネジ挿通穴5の中心線、1点鎖線で示す直線H1は、インサート1の端部Qと端部Rとを結んだ一対の弦QRに平行な直線であって、ネジ挿通穴5の中心線C0と直交する直線である。
また、図2に示すC0はネジ挿通穴5の中心線、1点鎖線で示す直線H1は、インサート1の端部Qと端部Rとを結んだ一対の弦QRに平行な直線であって、ネジ挿通穴5の中心線C0と直交する直線である。
長辺の稜線部6aと短辺の稜線部6bが交差する4つの角部は、ネジ挿通穴5を介して対称となる位置に、円弧形状をなすコーナー部が形成されている。これらのコーナー部は、図2に示すように、一対のコーナー部7a1、7a2と、同じく他の一対のコーナー部7b1、7b2とされている。図2に示すように、一対のコーナー部7a1、7a2は、長辺の稜線部6aと短辺の稜線部6bが鋭角で交差する箇所に形成されたコーナー部であり、他の一対のコーナー部7b1、7b2は、長辺の稜線部6aと短辺の稜線部6bが鈍角で交差する箇所に形成されたコーナー部である。
上記した一対の長辺の稜線部6a、6aと、一対の短辺の稜線部6b、6b、及びコーナー部7a1、7a2を形成する円弧形状の稜線部には、インサート1の切れ刃が形成されている。また、上面部2にはこれら切れ刃のそれぞれのすくい面が形成され、同じく側面部4a、4b、及びコーナー部7a1、7a2の稜線部に隣接する側面部には、これら切れ刃のそれぞれの逃げ面が形成されている。
図2示すように、略平行四辺形平板状をなす本発明のインサート1の長辺の稜線部6aは全長A(mm)を有し、短辺の稜線部6bは全長B(mm)を有している。これら長さA及びBの値は、インサート1を装着する刃先交換式回転切削工具の刃径に応じて適切に設定するようにする。
図2示すように、略平行四辺形平板状をなす本発明のインサート1の長辺の稜線部6aは全長A(mm)を有し、短辺の稜線部6bは全長B(mm)を有している。これら長さA及びBの値は、インサート1を装着する刃先交換式回転切削工具の刃径に応じて適切に設定するようにする。
なお、本発明のインサートにおいて、上記した長辺の稜線部6aの全長A、すなわち、図2に示す「略平行四辺形の長辺の稜線部6aの全長A」は、インサート1の一対の短辺側の側面部4b、4b面がなす間隔を、直線H1の方向に沿って示した長さを表すものである。
下面部3は、インサート1の底面部であって平面状をなしている。ネジ挿通穴5は、インサート1を刃先交換式回転切削工具の工具本体に設けたインサート取付座33(図5参照)に装着してクランプネジ38(図6参照)の締め付けにより固定するときに、クランプネジ38を挿通するための貫通穴である。そして、インサート取付座33にインサート1を装着して、クランプネジ38の締め付けによりインサート1を固定したときには、インサート1の下面部3はインサート取付座33の着座面34(図5参照)に密着する。
上記した切れ刃を備えた本発明のインサート1は、2コーナー型の形状をなすインサートであるので、このインサート1をインサート取付座に装着して固定した刃先交換式回転切削工具により被削材の切削加工を行ったときに、この切削加工に使用したインサート1の一方のコーナー刃8を挟んで形成されている主切れ刃9、副切れ刃15、及びこのコーナー刃8のいずれか一つが所定の摩耗量に達すると、このインサート1のインサート取付座への固定を解除して180度回転させて、未使用のコーナー刃8と、このコーナー刃8を挟んで形成されている主切れ刃9と副切れ刃15が次ぎの切削加工に使用されるように、インサート1の再装着を行う。これにより、一つのインサートの寿命を長くすることができる。
(インサートが備えている主切れ刃の構成)
本発明のインサートが備えている切れ刃の構成を、図2を参照して説明する。長辺の稜線部6aと短辺の稜線部6bが鋭角で交差する一対の角部はコーナー部7a1、7a2とされ、コーナー部7a1、7a2の稜線部には円弧形状をなすコーナー刃8が形成されている。そして、コーナー刃8の一方の端部Pから連なる長辺の稜線部6aには、主切れ刃9が形成されている。なお、長辺の稜線部6aと短辺の稜線部6bが鈍角で交差する他の一対の角部はコーナー部7b1、7b2とされる。
本発明のインサートが備えている切れ刃の構成を、図2を参照して説明する。長辺の稜線部6aと短辺の稜線部6bが鋭角で交差する一対の角部はコーナー部7a1、7a2とされ、コーナー部7a1、7a2の稜線部には円弧形状をなすコーナー刃8が形成されている。そして、コーナー刃8の一方の端部Pから連なる長辺の稜線部6aには、主切れ刃9が形成されている。なお、長辺の稜線部6aと短辺の稜線部6bが鈍角で交差する他の一対の角部はコーナー部7b1、7b2とされる。
本発明のインサートにおいては、主切れ刃9として、長辺の稜線部6aに形成した第1、第2、第3の切れ刃10、11、12を備えている。そして主切れ刃9は、インサートの上面部からの平面視において、「なめらかに繋いだ切れ刃」となるように構成され、インサートの逃げ面部からの側面視において、「折れ線状に繋いだ切れ刃」となるように構成されている。一方、主切れ刃9は、コーナー刃8の一方の端部Pからコーナー部7b1の一方の端部U間の長辺の稜線部6aの全長にわたって形成している。そして、第2の曲線状切れ刃11を長辺の稜線部6aにおいてインサート1の最外側に位置するように配置している。
本発明のインサートの上面部からの平面視において、主切れ刃9は、一つの切れ刃としてそれぞれ「なめらかに繋いだ切れ刃」から構成されている。ここで、「なめらかに繋いだ切れ刃」とは、主切れ刃9となるこれら第1から第3の切れ刃10、11、12を、端部P、Q、R、Uにおいて一つのなめらかに繋がった切れ刃の構成にしたことを示す。ここで、主切れ刃9がなめらかに繋いだ切れ刃であることと、各端部P、Q、R、Uについて述べる。
主切れ刃9は、コーナー刃の一方の端部Pから端部Qまで形成され線分PQで示される第1の切れ刃、第1の切れ刃の端部Qから連なって端部Rまで延びる線分QRで示される第2の曲線状切れ刃と、線分RUで示される第3の切れ刃とを備えている。ここで、コーナー刃と第1の切れ刃との境界である端部Pは、円弧状をしたコーナー刃の円弧接線と第1の切れ刃とが接する位置に相当している。これは、端部Uについても同様である。また、端部Q、Rにおいては、両切れ刃をなめらかに繋ぐように、円弧径が0.3から1.0(mm)程度の微小な円弧形状の繋ぎ部を形成している。従って詳細に見ると、第1の切れ刃と第2の曲線状切れ刃との境界には、微少な円弧状の繋ぎ部を備えていることから、端部Qは、第1の切れ刃と微少な円弧状の繋ぎ部とが接する位置に相当している。端部Rにおいても、同様な形態となっている。
主切れ刃9は、コーナー刃の一方の端部Pから端部Qまで形成され線分PQで示される第1の切れ刃、第1の切れ刃の端部Qから連なって端部Rまで延びる線分QRで示される第2の曲線状切れ刃と、線分RUで示される第3の切れ刃とを備えている。ここで、コーナー刃と第1の切れ刃との境界である端部Pは、円弧状をしたコーナー刃の円弧接線と第1の切れ刃とが接する位置に相当している。これは、端部Uについても同様である。また、端部Q、Rにおいては、両切れ刃をなめらかに繋ぐように、円弧径が0.3から1.0(mm)程度の微小な円弧形状の繋ぎ部を形成している。従って詳細に見ると、第1の切れ刃と第2の曲線状切れ刃との境界には、微少な円弧状の繋ぎ部を備えていることから、端部Qは、第1の切れ刃と微少な円弧状の繋ぎ部とが接する位置に相当している。端部Rにおいても、同様な形態となっている。
図3に図示したとおり、主切れ刃9は、逃げ面部からの側面視において、「折れ線状に繋いだ切れ刃」となるように構成される。コーナー刃8の一方の端部Pであって第1の切れ刃10が繋がる端部Pにおいて、この第1の切れ刃10とインサート1の下面部3に直交する直線H2とが交差する交差角度をα1とし、第1の切れ刃10の他方の端部であって第2の曲線状切れ刃11が繋がる端部Qにおいて、この第2の曲線状切れ刃11とインサート1の下面部3に直交する直線H3とが交差する交差角度をα2とし、第2の曲線状切れ刃11の他方の端部であって第3の切れ刃12が繋がる端部Rにおいて、この第3の切れ刃12とインサート1の下面部3に直交する直線H4とが交差する交差角度をα3としたときには、α1>α2、α3>α2、75≦α1≦105、60≦α2≦80、となるように設定される必要がある。
この理由は、逃げ面部からの側面視において、主切れ刃9を、コーナー刃8の一方の端部Pから第3の切れ刃12の他方の端部Uまでインサート1の下面部3方向に「折れ線状に繋いだ切れ刃」となるように形成することによって、主切れ刃9の各々の部位毎に、切れ刃の強度を設定し向上させることができる。ここで、主切れ刃の強度を向上させるには、α1>α2、α3>α2、75≦α1≦105、60≦α2≦80、の条件を満足する必要がある。
即ち、α1>α2、75≦α1≦105、の条件を満足することによって、インサートを工具本体に装着した状態における、第1の切れ刃の軸方向すくい角が、過度に大きな値とならないように設定することができる。このことによって第1の切れ刃の強度を向上させている。α1>α2とし、角度差を設けることによって、切り屑の排出性の改善もはかっている。
一方、60≦α2≦80、の条件を満足することによって、インサートを工具本体に装着した状態における、第2の曲線状切れ刃の軸方向すくい角を、比較的大きな値に設定することができる。このことによって、第2の曲線状切れ刃の切削抵抗の低減化をはかっている。
また、α3>α2の条件を満足することによって、第3の切れ刃の軸方向すくい角を小さな値に設定することができる。このことによって、第3の切れ刃の強度を向上させている。
これらの効果により、合金鋼材等を被削材とした重切削加工を実施するときであっても、主切れ刃の耐欠損性を改善させることができる。また、工具寿命を延長させることができる。
主切れ刃9は、インサート1を刃先交換式回転切削工具のインサート取付座に装着して被削材を切削加工するときに、主として、合金鋼材の立ち壁面、特に垂直な壁面の彫り込み加工を実施するときに主切れ刃として用いられる。
また、第2の曲線状切れ刃11が第1及び第3の切れ刃10、12に対してインサート1の最外側方向に位置するということは、即ち、図2において、第2の曲線状切れ刃11と直線H1との距離が、第1及び第3の切れ刃10、12よりも、最も離れているように配置されていることである。
図2に示すように第2の曲線状切れ刃11は、端部Qから端部Rに向かってインサート1の外側方向に凸形状となる円弧形状に形成している。また、円弧形状は半径R2(mm)を有しおり、R2値は、30≦R2≦800の範囲であることが好ましく、さらには、70≦R2≦300の範囲とすることが、より好ましい。さらに、第2の曲線状切れ刃11は、インサート長辺の稜線部において、最も外側の位置に配置されていることが好ましい。この理由は、第2の曲線状切れ刃11を大きな半径を有した円弧形状として、最も外側の位置に配置されていることによって、合金鋼材等の垂直な壁面の彫り込み加工において、良好な加工壁面を得ることができるからである。
図2に示すようにインサートの平面視において、第1の切れ刃10は、端部Pから端部Qに向かってインサート1の外側方向に向くように形成され、また第1の切れ刃と第3の切れ刃は、直線形状を有していることが好ましい。この理由は、直線形状を有した切れ刃は、これに接続される第2の曲線状切れ刃11との繋ぎ部である端部Q、Rにおいて、「なめらかに繋いだ切れ刃」を構成することができるからである。
さらに、これら第1から第3の切れ刃10、11、12は端部Q、Rにおいて、それぞれネジ挿通穴5(図2に示す直線H1側)方向に対する交差角度δ1、δ2が鈍角をなすとともに、第2の曲線状切れ刃11が第1及び第3の切れ刃10、12に対してインサート1の最外側方向に位置する。すなわち、第2の曲線状切れ刃11が長辺の稜線部6aにおいてインサート1の最外側に位置するように配置されている。
さらに、これら第1から第3の切れ刃10、11、12は端部Q、Rにおいて、それぞれネジ挿通穴5(図2に示す直線H1側)方向に対する交差角度δ1、δ2が鈍角をなすとともに、第2の曲線状切れ刃11が第1及び第3の切れ刃10、12に対してインサート1の最外側方向に位置する。すなわち、第2の曲線状切れ刃11が長辺の稜線部6aにおいてインサート1の最外側に位置するように配置されている。
上記した角度δ1、δ2は、切屑の排出性能や分断性能に影響を及ぼすので、160≦δ1<180、160≦δ2<180、の値の範囲内に設定され、特に、δ1≧δ2の関係となるように設定することで、等高線での立壁面仕上げ加工において、良好な立壁の加工精度を得ることができる。この理由は、第3の切れ刃12が加工面へ食い込むのを回避する効果を得ることができるからである。
また、δ1≧δ2の関係は、切屑の分断効果も期待することができて、安定した切屑排出が可能となる。δ1≧δ2の関係となるように設定することが好ましい理由は、切屑を回転接線方法より上方に向けて排出する効果と、ある程度の切屑分断に寄与するからである。即ち、主切れ刃9は、第1の切れ刃10から第2、第3の切れ刃11、12に向けて、角度δ1、δ2を備えて工具本体31(図6参照)の内周側から外周側に延びている。これによって、切削加工により生成された切屑はこの第1から第2、第3の切れ刃10、11、12に沿って工具本体31の後端・外周側であってしかも切れ刃の上方側に案内され、排出されるのである。従って確実な切屑処理が可能となり、工具本体や被削材の加工面の損傷防止が図られる。
また、δ1≧δ2の関係は、切屑の分断効果も期待することができて、安定した切屑排出が可能となる。δ1≧δ2の関係となるように設定することが好ましい理由は、切屑を回転接線方法より上方に向けて排出する効果と、ある程度の切屑分断に寄与するからである。即ち、主切れ刃9は、第1の切れ刃10から第2、第3の切れ刃11、12に向けて、角度δ1、δ2を備えて工具本体31(図6参照)の内周側から外周側に延びている。これによって、切削加工により生成された切屑はこの第1から第2、第3の切れ刃10、11、12に沿って工具本体31の後端・外周側であってしかも切れ刃の上方側に案内され、排出されるのである。従って確実な切屑処理が可能となり、工具本体や被削材の加工面の損傷防止が図られる。
本発明のインサートは、図2に示すようにインサートの平面視において、第1切れ刃、第3の切れ刃は、それぞれ半径R1、R3(mm)を有する円弧形状を有しおり、前記R1、R3値は、30≦R1≦800、30≦R3≦800の範囲であることが好ましい。さらには、70≦R1≦300、70≦R3≦300の範囲とすることが、より好ましい。この理由は、第2の曲線状切れ刃11が大きな半径を有した円弧形状として、最も外側の位置に配置されていることに加えて、第1切れ刃、第3の切れ刃も円弧形状を有することにより、主切れ刃全体が略同一の円弧形状となるために、合金鋼材等の垂直な壁面の彫り込み加工において、良好な加工壁面を得ることにとって有効に作用するからである。
本発明のインサート1は図3に示すように、主切れ刃9は、コーナー刃8の一方の端部Pから他方の端部Qまでの距離(mm)L1を有するように形成された第1の切れ刃10と、第1の切れ刃10の他方の端部Qに連なって端部Rまでの距離(mm)L2を有するように形成された第2の曲線状切れ刃11と、第2の曲線状切れ刃11の他方の端部Rに連なって端部Uまでの距離(mm)L3を有するように形成された第3の切れ刃12と、からなる3つの切れ刃を備えている。これらの値は、L2>L1、L2>L3、の関係を有していることが好ましい。なお、第3の切れ刃12の長さL3は、第1の切れ刃10の長さL1と等しくするか、もしくは、L1より小さくすること、即ち、L1≧L3と設定することが望ましい。
この理由は、下記の通りである。合金鋼材の立ち壁の切削加工を実施するときに、加工面の加工精度を考慮すると、主切れ刃9を構成する3つの切れ刃10、11、12のうち、中央部に配置された第2の曲線状切れ刃11を主として使用することが望ましい。そして、この合金鋼材の立ち壁の切削加工において、切削加工の効率を高くするためには第2の曲線状切れ刃11の長さL2を、3つの切れ刃10、11、12のうち最も長くすることが望ましいからである。最も長い切れ刃L2を有する第2の曲線状切れ刃の切削抵抗を低減させるように、その軸方向すくい角を設定することによって、その低減効果を最大限に引出す効果が得られるからである。その低減効果によって、第2の曲線状切れ刃の損傷や、びびり振動の発生は回避することができるからである。
この理由は、下記の通りである。合金鋼材の立ち壁の切削加工を実施するときに、加工面の加工精度を考慮すると、主切れ刃9を構成する3つの切れ刃10、11、12のうち、中央部に配置された第2の曲線状切れ刃11を主として使用することが望ましい。そして、この合金鋼材の立ち壁の切削加工において、切削加工の効率を高くするためには第2の曲線状切れ刃11の長さL2を、3つの切れ刃10、11、12のうち最も長くすることが望ましいからである。最も長い切れ刃L2を有する第2の曲線状切れ刃の切削抵抗を低減させるように、その軸方向すくい角を設定することによって、その低減効果を最大限に引出す効果が得られるからである。その低減効果によって、第2の曲線状切れ刃の損傷や、びびり振動の発生は回避することができるからである。
また、第3の切れ刃12の機能としては、合金鋼材の立ち壁となる垂直加工面を切削加工する場合に、高い精度や面品位を得ることに対して有効である。即ち、本発明のインサート1を刃先交換式回転切削工具のインサート取付座33に装着したときに、主切れ刃9を構成する3つの切れ刃10、11、12のうち、両端部Q、Rを結ぶ直線が、刃先交換式回転切削工具の回転軸心Oとは、投影面において平行になるように、また第3の切れ刃12が、第2の曲線状切れ刃11と角度δ2の鈍角をなすように配置されることが好ましい。このことによって、3つの切れ刃10、11、12の回転軸心O回りの回転軌跡の投影線が、回転軸心Oを中心とする円筒面に近似した面となるからである。これによって、垂直方向に上面と下面とにある両加工面との継目段差を小さく抑える効果を有する。
本発明のインサート1において、第2の曲線状切れ刃の長さL2値と、主切れ刃9の長さA1値との関係を、L2≧0.5A1、の範囲に設定する理由は次の(1)、(2)に記載している通りである。
(1)第2の曲線状切れ刃の長さL2値が、主切れ刃9の長さA1値の0.5より大きい場合には、このインサートを装着した刃先交換式回転切削工具を用いて合金鋼材の切削加工を実施すると、第2の曲線状切れ刃の長さが長いことによって、曲線状切れ刃の範囲が長くなり、切屑排出性も向上して切削抵抗の増大や変動を防ぐとともに、切削抵抗値が低く制御できるといった利点を有する。第2の曲線状切れ刃の長さを長くすることによって、第2の曲線状切れ刃に作用する切削加工負荷が大きくなることが予想される。しかし、第1から第3の複数の切れ刃を折れ線状に連ねて構成を有しているので、第1と第3の切れ刃の強度を確保した上で、特に、第2の曲線状切れ刃の切削抵抗を低減させるような軸方向すくい角を設定することができる。そのため第2の曲線状切れ刃の損傷や、びびり振動の発生は回避することができる。
(2)一方、第2の曲線状切れ刃の長さL2値が、主切れ刃9の長さA1値の0.5未満の場合には、このインサートを装着した刃先交換式回転切削工具を用いて合金鋼材の切削加工を実施すると、第2の曲線状切れ刃の長さが短いことによって、曲線状切れ刃の範囲が短いことから切屑排出性の劣化を招いてしまう。これにより、被削材である合金鋼材の切削加工面に損傷を引き起こしたり、加工精度が低下するといっら不都合を生じることとなる。
従って、インサート1が備えている第2の曲線状切れ刃の長さL2値と、主切れ刃9の長さA1値との関係は、L2≧0.5A1の範囲、になるように設定することが好ましい。さらに、本発明のインサート1は、上面部2からの平面視において、主切れ刃9を構成する第1から第3の切れ刃10、11、12のうち、第2の曲線状切れ刃11が長辺の稜線部6aにおいてインサート1の最も外側の位置に配置されるようにしていることに特徴がある。本発明のインサートにおいて、前記した第2の曲線状切れ刃の長さL2値を、L2≧0.5A1、としたことと、上記した第2の曲線状切れ刃11を長辺の稜線部6aにおいてインサート1の最も外側の位置に配置したことは、本発明のインサートの特徴になる。
図2、図3に示すように、この主切れ刃9の長さ(mm)をA1値とし、インサート1がなす略平行四辺形の長辺の稜線部6aの全長(mm)をA値としたときに、本発明のインサート1においては、第1から第3の切れ刃10、11、12を繋いだ主切れ刃9の長さA1値は、「A1=(60/100〜95/100)A」を満足するように設定することが好ましい。ここで、「A1=L1+L2+L3」である。
(副切れ刃)
本発明のインサート1においては、図2に示すように、短辺の稜線部6bであってコーナー刃8の他方の端部Vから長さL4の副切れ刃15を設けている。副切れ刃15の形状は直線状、またはインサート1の外側方向に向かって緩やかな凸状をなす曲線形状に形成する。副切れ刃15は、インサート1を装着した刃先交換式回転切削工具により被削材を切削加工するときに、この被削材の底面部を切削加工するときの切れ刃やワイパー刃として用いられる。
副切れ刃14の他方の端部Wは、切れ刃を備えていない短辺の稜線部6bの残り部としてコーナー部7b2(7b1)の一方の端部Xに繋がっている。
本発明のインサート1においては、図2に示すように、短辺の稜線部6bであってコーナー刃8の他方の端部Vから長さL4の副切れ刃15を設けている。副切れ刃15の形状は直線状、またはインサート1の外側方向に向かって緩やかな凸状をなす曲線形状に形成する。副切れ刃15は、インサート1を装着した刃先交換式回転切削工具により被削材を切削加工するときに、この被削材の底面部を切削加工するときの切れ刃やワイパー刃として用いられる。
副切れ刃14の他方の端部Wは、切れ刃を備えていない短辺の稜線部6bの残り部としてコーナー部7b2(7b1)の一方の端部Xに繋がっている。
本発明のインサート1を刃先交換式回転切削工具のインサート取付座33に装着したときには、主切れ刃9を構成する3つの切れ刃10、11、12のうち、第2の曲線状切れ刃11の両端部Q、Rを結ぶ直線が、刃先交換式回転切削工具の回転軸心Oと、投影面において平行になるようにインサート1をインサート取付座33に固定することが望ましい。そして、合金鋼材の立ち壁の切削加工を実施するときには、主切れ刃9を構成する3つの切れ刃10、11、12のうち、第2の曲線状切れ刃11を主として使用するようにNC工作機械の稼動を制御することが望ましい。例えば、第2の曲線状切れ刃11が円弧形状であるときは、両端部Q、Rを結ぶ直線は、円弧QRの弦と同等になる。
本発明は、上記した特徴を有するようにインサート1の構成を改善したことにより、このインサート1を装着した刃先交換式回転切削工具は、主として合金鋼材の立ち壁の切削加工に適している。
立ち壁の切削加工を実施する場合、インサートに設けた切れ刃であって立ち壁の切削加工を行うための主切れ刃は、長辺の稜線部6aの全長にわたって設けることができる。このように、長辺の稜線部6aの全長にわたって形成した切れ刃を使用して合金鋼材の切削加工を実施すると、切削加工時間の短縮化に有効であることから、電力使用量の削減等による環境保全につながると考えられる。一方で、切れ刃に作用する切削加工の負荷が大きくなることにも配慮している。即ち、主切れ刃の強度を向上させ、切削抵抗の低減を図っている。これにより、合金鋼材等を被削材とした重切削加工を実施するときであっても、主切れ刃の耐欠損性を改善しているので、切れ刃の損傷や、切削加工中にびびり振動が発生して、切削加工面の精度が低下することからの回避をはかっている。
本発明のインサート1は、コーナー刃に連なって形成した主切れ刃を、長辺の稜線部6aの全長にわたって設けられた構成としている。そして、本発明のインサートは、この特徴を基本的な構成とし、合金鋼材の立ち壁の切削加工を実施するために、切れ刃の強度や加工面の精度を向上させるための特徴を備えている。
(インサートの上面部の構成)
インサート1の上面部2の構成について説明する。図1及び図2に示すように、上面部2の中央部には、上面部2から下面部3まで貫通するネジ挿通穴5が設けられている。ネジ挿通穴5は、インサート1を刃先交換式回転切削工具の工具本体31に形成したインサート取付座33に装着してクランプネジ38の締め付けにより固定するときに、このクランプネジ38を挿通するための穴である。
インサート1の上面部2の構成について説明する。図1及び図2に示すように、上面部2の中央部には、上面部2から下面部3まで貫通するネジ挿通穴5が設けられている。ネジ挿通穴5は、インサート1を刃先交換式回転切削工具の工具本体31に形成したインサート取付座33に装着してクランプネジ38の締め付けにより固定するときに、このクランプネジ38を挿通するための穴である。
インサート1の斜視図である図1に示されているように、上面部2のコーナー部7a1、7a2、及び7b1、7b2とその近傍の上面部2の領域は、インサート1の中央部(ネジ挿通穴5の開口部近傍の上面部2)近傍に対して、下面部3からの高さが高くなるように形成されている。また、コーナー刃8から長辺の稜線部6aに形成されている主切れ刃9(第1、第2及び第3の切れ刃10、11、12)は、端部Pから端部Uに向かうにつれて下面部3方向に傾斜するように形成されている。
また、コーナー刃8の他方の端部Vに連なる副切れ刃15、副切れ刃15の他方の端部Wに連なる短辺の稜線部6bの残り部も、コーナー刃8の他方の端部Vから端部Xに向かうにつれて下面部3に対して下り傾斜するように形成されている。
また、コーナー刃8の他方の端部Vに連なる副切れ刃15、副切れ刃15の他方の端部Wに連なる短辺の稜線部6bの残り部も、コーナー刃8の他方の端部Vから端部Xに向かうにつれて下面部3に対して下り傾斜するように形成されている。
主切れ刃9を構成する第1、第2及び第3の切れ刃10、11、12と、副切れ刃15は、上記したように下面部3方向に下り傾斜しているので、各切れ刃10、11、12に隣接する上面部2、コーナー刃8に隣接する上面部2、及び副切れ刃15に隣接する上面部2は、図1に示すように、ネジ挿通穴5の近傍まで、下面部3方向に緩やかに傾斜する傾斜面をなすようにしている。これらの各傾斜面は、上記したそれぞれの切れ刃のすくい面になる。
そして、上面部2に形成している各切れ刃のすくい面として、図2に示しているように、コーナー刃8のすくい面16a、第1の切れ刃10のすくい面17、第2の曲線状切れ刃11のすくい面18、第3の切れ刃12のすくい面19、副切れ刃15のすくい面20を設けている。これらのすくい面16a、17、18、19、20は、上記したように上面部2のネジ挿通穴5方向、または直線H1方向に向けて下り傾斜する傾斜面をなしている。図1(図2)に示す符号22a、22bは、コーナー部7b1、7b2からネジ挿通穴5方向に向けて下り傾斜するように形成したすくい面20から連なり、上面部2の一部を構成する平面状部である。
(インサートの側面部の構成)
インサート1の側面部4a、4bの構成について説明する。長辺の稜線部6aに隣接する側面部4aには、図1、図3に示すように、拘束面部23と、第1の切れ刃10の逃げ面24、第2の曲線状切れ刃11の逃げ面25、第3の切れ刃12の逃げ面26を設けている。これらの逃げ面24、25、26は第1から第3の切れ刃10、11、12にそれぞれ対応させて、その逃げ角が若干異なるように形成している。
拘束面部23は、インサート1を刃先交換式回転切削工具のインサート取付座33に装着して固定したときに、インサート取付座33に設けた長辺側拘束壁面36(図5参照)と強固に密着させて、切削加工中においてインサート1の回動を防止する側面部であって、平面形状をなしている。
一方、短辺の稜線部6bに隣接する側面部4bは、図4に示すように、副切れ刃15の逃げ面28を兼ねた側面部4bとされている。この側面部4bは、インサート1を刃先交換式回転切削工具のインサート取付座33に装着して固定したときに、インサート取付座33に設けた短辺側拘束壁面37(図5参照)と強固に密着させて切削加工中におけるインサート1の回動を防止するための側面(拘束面)部になる。図4に示す符号「16b」は、コーナー刃8の逃げ面である。
本発明のインサート1の第1の切れ刃10の端部Pにおけるすくい面17と逃げ面24とがなす刃物角をβ1(度)、第2の曲線状切れ刃11の端部Qにおけるすくい面18と逃げ面25とがなす刃物角をβ2、第3の切れ刃12の端部Rにおけるすくい面19と逃げ面26とがなす刃物角をβ3(度)としたときに、前記β1、β2、β3は、「β1>β2>β3」の関係を満たすように設定することが好ましい。
なお、上記した刃物角とは、各切れ刃の任意の点においてこの切れ刃と直交する断面において、切れ刃のすくい面と逃げ面とが交差する角度を示す。
なお、上記した刃物角とは、各切れ刃の任意の点においてこの切れ刃と直交する断面において、切れ刃のすくい面と逃げ面とが交差する角度を示す。
本発明のインサートにおいて、刃物角β1、β2、β3を上記にように「β1>β2>β3」の関係を満たすように設定する理由は次の通りである。
主切れ刃9を用いて合金鋼材に立ち壁の切削加工を行うときには、第1の切れ刃10が被削材と最初に接触する食い付き刃になるので、主切れ刃9を構成する第1から第3の切れ刃10、11、12のうち、第1の切れ刃10の強度を最も高くする必要がある。切れ刃の強度を向上させるためには刃物角を大きく設定することが望ましいので、切れ刃10、11、12のうち、第1の切れ刃10の刃物角β1を最も大きくなるように設定、すなわち、第1の切れ刃10から第3の切れ刃12の刃物角β1、β2、β3を「β1>β2>β3」の関係を満たすように設定することが望ましいからである。
主切れ刃9を用いて合金鋼材に立ち壁の切削加工を行うときには、第1の切れ刃10が被削材と最初に接触する食い付き刃になるので、主切れ刃9を構成する第1から第3の切れ刃10、11、12のうち、第1の切れ刃10の強度を最も高くする必要がある。切れ刃の強度を向上させるためには刃物角を大きく設定することが望ましいので、切れ刃10、11、12のうち、第1の切れ刃10の刃物角β1を最も大きくなるように設定、すなわち、第1の切れ刃10から第3の切れ刃12の刃物角β1、β2、β3を「β1>β2>β3」の関係を満たすように設定することが望ましいからである。
一方、第3の切れ刃12が被削材と接触するときは、切削抵抗を小さくして切れ味を良好な状態に保つことによって、被削材の加工面の面粗さを小さく維持することができる。また、第3の切れ刃12と被削材との境界部において発生するバリ等の発生が小さくなるように抑制することもできる。これらのことから、第3の切れ刃12の刃物角を小さく設定することが望ましい。そのため、第3の切れ刃12の刃物角β3を最も小さくなるように設定するのである。
また、切れ刃10、11、12の切削抵抗の変動を安定的に制御するためには、第2の曲線状切れ刃11の刃物角β2をβ1、β2と比較して中間の値になるように「β1>β2>β3」の関係を満たすように設定することが望ましい。
また、切れ刃10、11、12の切削抵抗の変動を安定的に制御するためには、第2の曲線状切れ刃11の刃物角β2をβ1、β2と比較して中間の値になるように「β1>β2>β3」の関係を満たすように設定することが望ましい。
(刃先交換式回転切削工具の構成)
本発明のインサート1を装着した本発明の刃先交換式回転切削工具の構成について説明する。図5は、刃先交換式回転切削工具30を構成する工具本体31の先端部に形成したインサート取付座33に、本発明のインサート1を装着していない状態を示す斜視図である。図5に示す符号「32」は、刃先交換式回転切削工具30を構成するシャンク部であって、刃先交換式回転切削工具30をNC制御の工作機械のチャック装置に装着するための部位である。インサート取付座33は、着座面34と、着座面34に形成したネジ穴35と、長辺側拘束壁面部36と、短辺側拘束壁面部37を備えている。図5に示す符号「O」は、刃先交換式回転切削工具30を工作機械に装着して被削材の切削加工を行うときに、刃先交換式回転切削工具30の回転中心軸(回転軸心)である。
本発明のインサート1を装着した本発明の刃先交換式回転切削工具の構成について説明する。図5は、刃先交換式回転切削工具30を構成する工具本体31の先端部に形成したインサート取付座33に、本発明のインサート1を装着していない状態を示す斜視図である。図5に示す符号「32」は、刃先交換式回転切削工具30を構成するシャンク部であって、刃先交換式回転切削工具30をNC制御の工作機械のチャック装置に装着するための部位である。インサート取付座33は、着座面34と、着座面34に形成したネジ穴35と、長辺側拘束壁面部36と、短辺側拘束壁面部37を備えている。図5に示す符号「O」は、刃先交換式回転切削工具30を工作機械に装着して被削材の切削加工を行うときに、刃先交換式回転切削工具30の回転中心軸(回転軸心)である。
インサート取付座33に形成されている着座面34は、インサート1をインサート取付座33に装着してクランプネジ38(図6参照)の締め付けにより固定したときに、インサート1の下面部3と密着する平面状の面である。ネジ穴35は、インサート1をインサート取付座33に固定するときに、インサート1のネジ挿通穴5を挿通させたクランプネジ38のネジ部とネジ嵌合させるためのネジ穴である。
長辺側拘束壁面部36はインサート1をインサート取付座33に装着して固定したときに、インサート1の長辺の稜線部6aに隣接する側面部4aに形成した拘束面部23と密着させるための壁面部である。短辺側拘束壁面部37は、同じく、インサート1をインサート取付座33に装着して固定したときに、インサート1の短辺の稜線部6bに隣接する側面部4bと密着させるための壁面部である。
長辺側拘束壁面部36はインサート1をインサート取付座33に装着して固定したときに、インサート1の長辺の稜線部6aに隣接する側面部4aに形成した拘束面部23と密着させるための壁面部である。短辺側拘束壁面部37は、同じく、インサート1をインサート取付座33に装着して固定したときに、インサート1の短辺の稜線部6bに隣接する側面部4bと密着させるための壁面部である。
図6は、図5に示す工具本体31のインサート取付座33にインサート1を装着して、このインサート1をクランプネジ38の締め付けにより固定したときの刃先交換式回転切削工具30の斜視図である。図6に示す符号「Y」は、刃先交換式回転切削工具30を加工機に装着して被削材の切削加工を実施するときに、刃先交換式回転切削工具30の回転方向を示している。
本発明の刃先交換式回転切削工具30においては、インサート1をインサート取付座33に装着して固定したときには、インサート1の主切れ刃9が工具本体31の外周側に、副切れ刃15が工具本体31の先端部の先端面側に配置されるようにする。
また、図6に示す本発明の一例を示す刃先交換式回転切削工具30においては、インサート取付座33は回転軸心(O)を中心として等角度で3つ設けた例を示しているが、工具本体31の刃径の大きさに対応させて適宜2個〜5個程度設けるようにする。なお、インサート1を装着した刃先交換式回転切削工具30において、第2の曲線状切れ刃を対象にした軸方向すくい角は、20±5程度に設定し、従来の刃先交換式回転切削工具の15度程度と比較して大きく設定することにより、合金鋼材を切削加工するときの切削抵抗の低減を図るようにすることが望ましい。
また、図6に示す本発明の一例を示す刃先交換式回転切削工具30においては、インサート取付座33は回転軸心(O)を中心として等角度で3つ設けた例を示しているが、工具本体31の刃径の大きさに対応させて適宜2個〜5個程度設けるようにする。なお、インサート1を装着した刃先交換式回転切削工具30において、第2の曲線状切れ刃を対象にした軸方向すくい角は、20±5程度に設定し、従来の刃先交換式回転切削工具の15度程度と比較して大きく設定することにより、合金鋼材を切削加工するときの切削抵抗の低減を図るようにすることが望ましい。
上記した本発明の刃先交換式回転切削工具30が備えている特徴について説明する。本発明に係るインサート1を装着した刃先交換式回転切削工具30は、次の(特徴1)、(特徴2)を備えている。
(特徴1)
インサート1をインサート取付座33に装着して固定したときに、第2の曲線状切れ刃11は工具本体31の最外周側の位置に配置されるようにする。
インサート1をインサート取付座33に装着して固定したときに、第2の曲線状切れ刃11は工具本体31の最外周側の位置に配置されるようにする。
(特徴2)
インサート1をインサート取付座33に装着してクランプネジ38により固定したときには、工具本体31の外周面(外周面の回転軌跡)から主切れ刃9を所定の間隔をもって外側に突出させるが、このとき、主切れ刃9を構成する3つの切れ刃10、11、12のうち、第2の曲線状切れ刃11の両端部Q、Rを結ぶ直線は、刃先交換式回転切削工具30(工具本体31)の回転軸心(O)とが、投影面において平行になるようにする。第2の曲線状切れ刃11の両端部Q、Rを結ぶ直線が、刃先交換式回転切削工具30の回転軸心(O)と投影面において平行になっているか否かの確認作業は、刃先交換式回転切削工具30を画像処理装置で撮像することにより実施される。
インサート1をインサート取付座33に装着してクランプネジ38により固定したときには、工具本体31の外周面(外周面の回転軌跡)から主切れ刃9を所定の間隔をもって外側に突出させるが、このとき、主切れ刃9を構成する3つの切れ刃10、11、12のうち、第2の曲線状切れ刃11の両端部Q、Rを結ぶ直線は、刃先交換式回転切削工具30(工具本体31)の回転軸心(O)とが、投影面において平行になるようにする。第2の曲線状切れ刃11の両端部Q、Rを結ぶ直線が、刃先交換式回転切削工具30の回転軸心(O)と投影面において平行になっているか否かの確認作業は、刃先交換式回転切削工具30を画像処理装置で撮像することにより実施される。
上記した(特徴1)、(特徴2)を確実に実施することが可能にするためには、インサート取付座33に次の対策を実施しておく必要がある。
すなわち、インサート1の形状、例えば、上面部2の稜線部が略平行四辺形をなす稜線部6a、6bの長さ、コーナー部7a1(7a2)、コーナー部7b1(7b2)における長辺と短辺の稜線部6a、6bの角度、厚さ、等を考慮して、インサート取付座33に形成する長辺側拘束壁面部36と、短辺側拘束壁面部37の形状(長さ、幅)と、これら拘束壁面部が回転軸心(O)に対する角度、等を適切に設定する。
すなわち、インサート1の形状、例えば、上面部2の稜線部が略平行四辺形をなす稜線部6a、6bの長さ、コーナー部7a1(7a2)、コーナー部7b1(7b2)における長辺と短辺の稜線部6a、6bの角度、厚さ、等を考慮して、インサート取付座33に形成する長辺側拘束壁面部36と、短辺側拘束壁面部37の形状(長さ、幅)と、これら拘束壁面部が回転軸心(O)に対する角度、等を適切に設定する。
上記した(特徴1)、(特徴2)により、本発明の刃先交換式回転切削工具30は次の(a)、(b)に記載の効果を発揮することができる。
(a)刃先交換式回転切削工具30を用いて合金鋼材の立ち壁の切削加工を実施するときに、主切れ刃9を構成する3つの切れ刃10、11、12のうち中央に配置された第2の曲線状切れ刃11を主要な切れ刃として使用することができるので、合金鋼材の加工面を良好にすることができるとともに、切削抵抗も低減させることが可能になる。特に、合金鋼材の垂直な壁面の彫り込み加工において、良好な加工壁面を得ることができる。
さらに、インサートの逃げ面からみた側面視において、主切れ刃9は3つの切れ刃10、11、12を折れ線状に繋いた構成からなるので、切削加工により生成される切屑は分断されて、切屑の排出が良好になる。
さらに、インサートの逃げ面からみた側面視において、主切れ刃9は3つの切れ刃10、11、12を折れ線状に繋いた構成からなるので、切削加工により生成される切屑は分断されて、切屑の排出が良好になる。
(b)通常、切削加工を実施するときには、その前準備作業として、インサート取付座33に装着したインサート1の取り付け位置、すなわち、各切れ刃の位置が予め設定した正確な位置に配置・固定されているか否かを、画像検出装置などを使用して確認する作業を実施する。この確認作業において、本発明の刃先交換式回転切削工具30では第2の曲線状切れ刃11の両端部Q、Rを結ぶ直線が、回転軸心(O)と、投影面において平行になっていることにより、確認作業が容易になるとともに確認ミスの発生を防ぐことが可能になり、また、刃先交換式回転切削工具30を装着したNC制御の加工機によりこの切削工具30の動作制御が容易になるとともに、NC制御用プログムも簡素化される。
上記した本発明のインサートは、前記したように、例えば、超硬合金などの硬質材料製にすることができる。超硬合金製のインサートの製造方法は、従来から実施されている方法を採用することができる。例えば、WC(炭化タングステン)基の超硬合金粉末とCo粉末を添加した超硬合金粉末を、プレス成形装置を用いて加圧成形してインサート成形体を製造する。続いて、このインサート成形体を1300℃近くの温度で所定時間焼成して高硬度な焼結成形体を得る焼成工程を経て製造される。
1 :インサート
2 :上面部
3 :下面部
4a:側面部、4b:側面部
5 :ネジ挿通穴
6 :稜線部、6a:長辺の稜線部、6b:短辺の稜線部、
7a1、7a2:コーナー部
7b1、7b2:コーナー部
8 :コーナー刃
9 :主切れ刃
10 :第1の切れ刃
11 :第2の曲線状切れ刃
12 :第3の切れ刃
15 :副切れ刃
16a:コーナー刃のすくい面、16b:コーナー刃の逃げ面
17 :第1の切れ刃のすくい面
18 :第2の曲線状切れ刃のすくい面
19 :第3の切れ刃のすくい面
20 :副切れ刃のすくい面、
22a、22b:上面部の一部を構成する平面状部
23 :拘束面部(側面部4aを拘束するための拘束面)
24 :第1の切れ刃の逃げ面
25 :第2の曲線状切れ刃の逃げ面
26 :第3の切れ刃の逃げ面
28 :副切れ刃の逃げ面
30:刃先交換式回転切削工具
31:工具本体
32:シャンク部
33:インサート取付座
34:着座面
35:ネジ穴
36:長辺側拘束壁面部
37:短辺側拘束壁面部
38:クランプネジ
A :長辺の稜線部の全長
A1:主切れ刃の長さ(PU間距離)
B :短辺の稜線部の全長
C0:ネジ挿通穴の中心線
H1:中心線C0と直交し弦QRに平行な直線
H2、H3、H4、H5:インサートの下面部に直交する直線
L1:第1の切れ刃の長さ
L2:第2の曲線状切れ刃の長さ
L3:第3の切れ刃の長さ
O :刃先交換式回転切削工具の回転軸心
P、Q、R、U、V、W、X:端部
Y :刃先交換式回転切削工具の回転方向
α1:端部Pにおいて、第1の切れ刃と直線H2がなす交差角度
α2:端部Qにおいて、第2の曲線状切れ刃と直線H3がなす交差角度
α3:端部Rにおいて、第3の切れ刃と直線H4がなす交差角度
β1:第1の切れ刃のすくい面と逃げ面とがなす刃物角
β2:第2の曲線状切れ刃のすくい面と逃げ面とがなす刃物角
β3:第3の切れ刃のすくい面と逃げ面とがなす刃物角
δ1:端部Qにおいて、第1の切れ刃と第2の曲線状切れ刃の接線がネジ挿通穴方向に対してなす交差角度
δ2:端部Rにおいて、第2の曲線状切れ刃の接線と第3の切れ刃がネジ挿通穴方向に対してなす交差角度
Claims (8)
- すくい面を備えた上面部と、前記上面部と対向する位置に形成された下面部と、前記上面部と前記下面部とを繋ぎ、逃げ面を備えた側面部と、前記上面部から前記下面部まで貫通するネジ挿通穴を備え、前記上面部と前記側面部がなす稜線部の形状が長辺の稜線部と短辺の稜線部からなる略平行四辺形をなし、前記長辺の稜線部と前記短辺の稜線部が交差する一対の鋭角コーナー部にコーナー刃を備えたインサートであって、前記コーナー刃を挟んで隣り合う前記長辺の稜線部には、前記コーナー刃の一方の端部に連なって主切れ刃を備え、前記上面部からの平面視において、前記主切れ刃は、前記コーナー刃の前記一方の端部Pから端部Qまで形成された線分PQからなる第1の切れ刃と、前記第1の切れ刃の前記端部Qから連なって端部Rまで、前記ネジ挿通穴に対して外側に凸曲線となるようにして延びて線分QRからなる第2の曲線状切れ刃と、前記第2の曲線状切れ刃の前記端部Rから連なって端部Uまで形成された線分RUからなる第3の切れ刃とを、それぞれなめらかに繋いだ切れ刃から構成され、一方、前記逃げ面部からの側面視において、前記第1の切れ刃、前記第2の曲線状切れ刃と前記第3の切れ刃は、それぞれ折れ線状に繋いだ切れ刃から構成され、前記下面部から前記端部Pまでの距離は、前記端部Uまでの距離よりも長い距離を有し、前記第1の切れ刃の稜線と、前記下面部に直交する直線とが前記端部Pにおいて交差する角度(度)をα1、前記第2の曲線状切れ刃の稜線と、前記下面部に直交する直線とが前記端部Qにおいて交差する角度(度)をα2、前記第3の切れ刃の稜線と、前記下面部に直交する直線とが前記端部Rにおいて交差する角度(度)をα3、としたときに、前記α1、α2とα3は、α1>α2、α3>α2、75≦α1≦105、60≦α2≦80、の関係を満たすように設定されていること、を特徴とするインサート。
- 前記平面視において、前記第2の曲線状切れ刃は、半径R2(mm)を有する円弧形状を有しおり、前記R2値は、30≦R2≦800、の範囲にあり、前記長辺の稜線部において前記インサートの最も外側の位置に配置されていること、を特徴とする請求項1に記載のインサート。
- 前記平面視において、前記第1の切れ刃と前記第3の切れ刃は、直線形状を有しおり、前記第1の切れ刃の端部Qにおいて、前記第1の切れ刃と、前記第2の曲線状切れ刃の接線との交差角度をδ1(度)とし、また、前記第2の曲線状切れ刃の端部Rにおいて、前記第2の曲線状切れ刃の接線と、前記第3の切れ刃との交差角度をδ2(度)としたとき、160≦δ1<180、160≦δ2<180、をなしていること、を特徴とする請求項1または請求項2に記載のインサート。
- 前記平面視において、前記第1切れ刃、前記第3の切れ刃は、それぞれ半径R1、R3(mm)を有する円弧形状を有しおり、前記R1、R3値は、30≦R1≦800、30≦R3≦800の範囲に設定されていること、を特徴とする請求項1または請求項2に記載のインサート。
- 前記側面視における前記主切れ刃は、前記第1の切れ刃の端部Pから端部Qまで距離(mm)をL1、前記第2の曲線状切れ刃の端部Qから端部Rまで距離(mm)をL2、前記第3の切れ刃の端部Rから端部Uまで距離(mm)をL3、としたときに、L2>L1、L2>L3、の関係を有していること、を特徴とする請求項1から請求項4のいずれかに記載のインサート。
- 前記側面視における前記主切れ刃は、前記端部Pから前記端部Uまで距離(mm)をA1としたときに、前記L2値は、L2≧0.5A1、の範囲に設定されていること、特徴とする請求項1から請求項5のいずれかに記載のインサート。
- 前記平面視において、前記短辺の稜線部には、前記コーナー刃の他方の端部Vに連なって形成された副切れ刃を備えていること、を特徴とする請求項1から請求項6のいずれかに記載のインサート。
- 本発明の請求項8に記載の発明は、請求項1から請求項7のいずれかに記載のインサートを、刃先交換式回転切削工具の工具本体の先端部に形成されたインサート取付座に、前記主切れ刃が前記工具本体の外周側に位置するように装着して、前記ネジ挿通穴に挿通したインサートクランプねじの締め付けにより着脱自在に固定した刃先交換式回転切削工具であって、前記インサートを前記インサート取付座に装着して固定したときに、前記インサートの上面部からの平面視において、前記インサートの前記第2の曲線状切れ刃は、前記刃先交換式回転切削工具の回転軸心(O)を基準にして最外周側に配置されていることを特徴とする刃先交換式回転切削工具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014152449A JP2016030298A (ja) | 2014-07-26 | 2014-07-26 | インサート、及び刃先交換式回転切削工具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014152449A JP2016030298A (ja) | 2014-07-26 | 2014-07-26 | インサート、及び刃先交換式回転切削工具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2016030298A true JP2016030298A (ja) | 2016-03-07 |
Family
ID=55441013
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014152449A Pending JP2016030298A (ja) | 2014-07-26 | 2014-07-26 | インサート、及び刃先交換式回転切削工具 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2016030298A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020196501A1 (ja) * | 2019-03-27 | 2020-10-01 | 住友電工ハードメタル株式会社 | 切削インサート |
| JP7205707B1 (ja) | 2022-06-03 | 2023-01-17 | 株式会社タンガロイ | 切削インサート、及び切削インサートを備える切削工具 |
| CN115916441A (zh) * | 2020-09-02 | 2023-04-04 | 住友电工硬质合金株式会社 | 旋转切削工具用切削刀具和旋转切削工具 |
-
2014
- 2014-07-26 JP JP2014152449A patent/JP2016030298A/ja active Pending
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020196501A1 (ja) * | 2019-03-27 | 2020-10-01 | 住友電工ハードメタル株式会社 | 切削インサート |
| JPWO2020196501A1 (ja) * | 2019-03-27 | 2021-10-21 | 住友電工ハードメタル株式会社 | 切削インサート |
| JP7055962B2 (ja) | 2019-03-27 | 2022-04-19 | 住友電工ハードメタル株式会社 | 切削インサート |
| US12036614B2 (en) | 2019-03-27 | 2024-07-16 | Sumitomo Electric Hardmetal Corp. | Cutting insert |
| CN115916441A (zh) * | 2020-09-02 | 2023-04-04 | 住友电工硬质合金株式会社 | 旋转切削工具用切削刀具和旋转切削工具 |
| JP7205707B1 (ja) | 2022-06-03 | 2023-01-17 | 株式会社タンガロイ | 切削インサート、及び切削インサートを備える切削工具 |
| JP2023177947A (ja) * | 2022-06-03 | 2023-12-14 | 株式会社タンガロイ | 切削インサート、及び切削インサートを備える切削工具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6853442B2 (ja) | 切削インサート及び刃先交換式切削工具 | |
| JP5007853B2 (ja) | 切削用インサートおよび刃先交換式切削工具 | |
| JP5967330B1 (ja) | 切削インサート、及び刃先交換式回転切削工具 | |
| JP5790903B1 (ja) | インサート及び刃先交換式回転切削工具 | |
| JP5475808B2 (ja) | 切削加工用の回転工具及び切削インサート | |
| JP6119916B2 (ja) | 切削インサートおよび切削工具 | |
| JP6330913B2 (ja) | 切削インサート及び刃先交換式回転切削工具 | |
| JP4973259B2 (ja) | 切削インサートおよびインサート着脱式転削工具 | |
| JP5553128B2 (ja) | 切削インサート及び刃先交換式エンドミル | |
| CN108136521B (zh) | 切削刀片及切削工具 | |
| WO2007013447A1 (ja) | ラジアスエンドミルおよび切削加工方法 | |
| CN104661779A (zh) | 切削刀片以及刀头更换式旋转切削工具 | |
| KR20160101158A (ko) | 드릴용 인서트 및 날끝 교환식 드릴 | |
| JP6989012B2 (ja) | 切削インサートおよび刃先交換式切削工具 | |
| JP6217045B2 (ja) | フライス加工用切削インサート | |
| JP6852258B2 (ja) | 切削インサートおよび刃先交換式切削工具 | |
| WO2022181123A1 (ja) | 切削インサートおよび刃先交換式切削工具 | |
| JP5218811B2 (ja) | スローアウェイチップ | |
| JP6292425B2 (ja) | 刃先交換式回転切削工具 | |
| JP2018043321A (ja) | 切削インサート及び刃先交換式切削工具 | |
| JP2005118965A (ja) | インサート及び刃先交換式回転工具 | |
| JP4940863B2 (ja) | スローアウェイ式回転工具 | |
| JP2017189855A (ja) | 切削インサート及び刃先交換式回転切削工具 | |
| JP4952068B2 (ja) | スローアウェイ式回転工具 | |
| JP4940864B2 (ja) | スローアウェイ式回転工具及びこれに装着されるチップ |