JP2014193512A - ブローチ - Google Patents
ブローチ Download PDFInfo
- Publication number
- JP2014193512A JP2014193512A JP2013071101A JP2013071101A JP2014193512A JP 2014193512 A JP2014193512 A JP 2014193512A JP 2013071101 A JP2013071101 A JP 2013071101A JP 2013071101 A JP2013071101 A JP 2013071101A JP 2014193512 A JP2014193512 A JP 2014193512A
- Authority
- JP
- Japan
- Prior art keywords
- chamfering
- broach
- shape
- chamfered
- corner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images





Landscapes
- Milling, Broaching, Filing, Reaming, And Others (AREA)
Abstract
【解決手段】 被削材の孔の内周に形成された溝の角部を、軸状のブローチ本体の軸線方向に沿って複数段に配置された複数の面取刃によって面取りするブローチであって、複数の面取刃は、最終的に形成する面取り面52に沿って角部を横断する形状の切削面c1,c2,c3,……が加工の進行に伴って面取り面52に向かって平行移動するように、漸次、角部を切削する。
【選択図】図5
Description
従来のブローチでは、角部110に所定の傾斜角度で面取りするC面取りを施す場合、図9(a)に示すように、歯丈方向(図9(a)の矢印X1方向)に所定の幅w1ずつ、切削を繰り返すことで、所望の面取り面120を形成する。
従って、従来のブローチの場合、ブローチ本体の軸線に沿って複数段に配列される複数の面取刃は、ブローチ本体の後段側に配列される面取刃ほど、歯丈方向への突出長が大きく設定される。
即ち、請求項1の発明は、被削材の孔の内周に形成された溝の角部を、軸状のブローチ本体の軸線方向に沿って配置された面取刃によって面取りするブローチであって、前記面取刃は、最終的に形成する面取り面の形状と同一形状の刃部を備えることを特徴とする。
当該ブローチでは、最終的に形成する面取り面の形状と同一形状の刃部を備える面取刃によってワークの面取り加工を行うので、段差のない滑らかな面取り面を形成することができる。
従って、ブローチ加工中に、ブローチの軸が振れたとしても、段差のない滑らかな面取り面を形成することができる。
これにより、各面取刃は、最終的に形成するC面取り形状の面取り面に平行な切削面が、漸次、前記最終的に形成する面取り面に近づくように、前記角部に対するC面取りを繰り返す。そのため、途中に段差の無い良好なC面取りを実現することができる。
これにより、各面取刃は、最終的に形成する面取り面に平行な切削面が、漸次、前記最終的な面取り面に近づくように、最終的に形成する面取り面における円弧の中心に向かって、前記角部に対するR面取りを繰り返す。そのため、途中に段差の無い良好なR面取りを実現することができる。
請求項2の発明によれば、最終的に形成する面取り面は、複数の面取刃が形成した切削面の連続により形成されるものではなく、最終段の面取刃が形成するひと続きの切削面である。従って、ブローチ加工中に、ブローチの軸が振れても、段差のない滑らかな面取り面を形成することができる。
請求項3の発明によれば、各面取刃は、最終的に形成するC面取り形状に平行な切削面が、漸次、前記C面取り形状に近づくように、前記角部に対するC面取りを繰り返す。そのため、途中に段差の無い良好なC面取りを実現することができる。
請求項4の発明によれば、各面取刃は、最終的に形成するR面取り形状に平行な切削面が、漸次、前記最終的なR面取り形状に近づくように、最終的に形成するR面取り形状における円弧の中心に向かって、前記角部に対するR面取りを繰り返す。そのため、途中に段差の無い良好なR面取りを実現することができる。
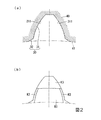
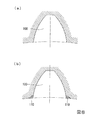
まず、本発明に係るブローチの第一実施形態について、図1〜図5を参照して説明する。図1は本発明に係る第1実施形態における組ブローチの概略構成を示す模式図で、(a)は粗加工用のブローチの側面図、(b)は仕上げ加工用のブローチの側面図である。図2(a)、は本発明の第1実施形態のブローチで仕上げる形状の説明図である。図2(b)は、図2(a)に示した仕上げ形状を得るための切削手順を示す説明図である。図3は、本発明に係る第1実施形態のブローチで実施する切削工程の説明図で、図3(a)は、粗加工用のブローチにより切削する形状の説明図である。図3(b)は、仕上げ加工用のブローチの面取刃及び中仕上げ用の切削刃により切削する形状の説明図である。図3(c)は、仕上げ加工用のブローチの仕上げ用の切削刃により切削する形状の説明図である。図4は、本発明の第1施形態のブローチの面取刃が面取りする形状の説明図である。図5は、本発明の第1施形態のブローチの面取刃による面取り手順の説明図である。
即ち、まず、図3(a)に示すように被削材40の孔41の内周に溝の粗形状K1を切削加工し、次いで図3(b)に示すように溝の基端側の形状K2を切削加工し、最後に、図3(c)に示すように溝の先端側の形状K3を切削加工する。
即ち、本実施形態の面取刃群22は、溝の角部5を所定の傾斜角度で切り落とすC面取りを行う。
従って、ブローチ加工中に、ブローチ20の軸が振れても、段差のない滑らかな面取り面52を形成することができる。
即ち、本実施形態では、各面取刃221は、最終的に形成するC面取り形状の面取り面52に平行な切削面が、漸次、面取り面52に近づくように、角部5に対するC面取りを繰り返す。そのため、途中に段差の無い良好なC面取りを実現することができる。
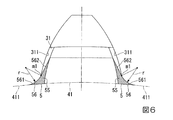
図示はしていないが、本実施形態のブローチにおける面取刃群は、図6に示すように、粗加工用の第1ブローチが形成した溝の角部5に対して、斜線で示した部分55を切削して、最終的に、所定の円弧形状を有した面取り面56を形成する。
即ち、本実施形態の面取刃群は、溝の角部5を所定の円弧状に切り落とすR面取りを行う。
半径rの円弧561は、角部5を形成する溝31(図2(a)参照)の側面311と、この側面311に交差する被削材40の孔41の内周面411と、に接触する円弧である。
直線部562は、前述の円弧561と側面311との交点m1から円弧561に対する接線方向に延びる直線である。
言い換えると、本実施形態における複数の面取刃は、最終的に形成する面取り面56に沿って角部5を横断するR面取り形状の切削面d1,d2が、加工の進行に伴って、最終的な面取り面56に向かって平行移動するように、漸次、角部5を切削する。
例えば、前記各実施形態では、組ブローチを例に挙げて説明したが、これに限られることなく、一本のブローチ本体で荒加工から仕上げ加工までを行う通常のブローチでも、本発明は適用可能である。
また、前記実施形態では、面取り加工を複数の面取刃によって複数回に分けて行なっているが、これに限られることなく、1個の面取刃によって、1回で面取り加工をおこなってもよい。
また、本発明により形成される被加工物として、内歯歯車を例に挙げて説明したが、これに限定されることなく、他のあらゆる被加工物にも、面取り加工が行なわれるものであれば、本発明は適用可能である。
10 第1ブローチ(ブローチ)
20 第2ブローチ(ブローチ)
21 ブローチ本体
31 溝
32 面取り面
56 面取り面
40 被削材
41 孔
52 面取り面
56 面取り面
221 面取刃
311 側面
411 内周面
561 円弧
562 直線部
c1,c2 切削面
d1,d2 切削面
O2 軸線
o1,o2 円弧の中心
Claims (4)
- 被削材の孔の内周に形成された溝の角部を、軸状のブローチ本体の軸線方向に沿って配置された面取刃によって面取りするブローチであって、
前記面取刃は、最終的に形成する面取り面の形状と同一形状の刃部を備えることを特徴とするブローチ。 - 前記面取刃は複数備えられ、
それら面取刃は、最終的に形成する面取り面に沿って前記角部を横断する形状の切削面が加工の進行に伴って前記最終的に形成する面取り面に向かって平行移動するように、漸次、前記角部を切削することを特徴とする請求項1に記載のブローチ。 - 前記角部に最終的に形成する面取り面の形状は、前記角部を所定の傾斜角度で直線的に横断するC面取り形状であり、
前記面取刃は複数あって、それら面取刃は、前記C面取り形状に沿って前記角部を横断する形状の直線刃が、加工の進行に伴って、前記最終的な面取り面に直交する方向に平行移動するように、漸次、前記角部を切削することを特徴とする請求項2に記載のブローチ。 - 前記角部に最終的に形成する面取り面の形状は、前記角部を形成する前記溝の側面と前記側面に交差する前記被削材の孔の内周面とに接触する円弧と、該円弧と前記側面との交点から前記円弧に対する接線方向に延びる直線部と、を備えるR面取り形状であり、
前記複数の面取刃は、前記R面取り形状に沿って前記角部を横断する形状の切削面が、加工の進行に伴って、前記最終的な面取り面の円弧の中心に向かって平行移動するように、漸次、前記角部を切削することを特徴とする請求項2に記載のブローチ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013071101A JP2014193512A (ja) | 2013-03-29 | 2013-03-29 | ブローチ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013071101A JP2014193512A (ja) | 2013-03-29 | 2013-03-29 | ブローチ |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014193512A true JP2014193512A (ja) | 2014-10-09 |
Family
ID=51839167
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013071101A Pending JP2014193512A (ja) | 2013-03-29 | 2013-03-29 | ブローチ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014193512A (ja) |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4102244A (en) * | 1976-10-20 | 1978-07-25 | Lear Siegler, Inc. | Pot broach |
| JPS5867623U (ja) * | 1981-10-29 | 1983-05-09 | 鍋屋工業株式会社 | キ−溝ブロ−チ |
| JPS6142216U (ja) * | 1984-08-22 | 1986-03-18 | 三菱重工業株式会社 | 面取刃付ブロ−チ |
-
2013
- 2013-03-29 JP JP2013071101A patent/JP2014193512A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4102244A (en) * | 1976-10-20 | 1978-07-25 | Lear Siegler, Inc. | Pot broach |
| JPS5867623U (ja) * | 1981-10-29 | 1983-05-09 | 鍋屋工業株式会社 | キ−溝ブロ−チ |
| JPS6142216U (ja) * | 1984-08-22 | 1986-03-18 | 三菱重工業株式会社 | 面取刃付ブロ−チ |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5108106B2 (ja) | スローアウェイ式切削回転工具 | |
| KR102471607B1 (ko) | 적어도 부분 라운드 처리된 톱니 팁들을 생성하기 위한 호브 필링 방법 및 절삭 공구 | |
| JP5648839B2 (ja) | 歯車製造方法 | |
| US20090148251A1 (en) | Plunge milling method | |
| JP5198579B2 (ja) | スローアウェイ式切削回転工具 | |
| JP2008279547A (ja) | 溝加工方法および総形回転切削工具 | |
| TW201637759A (zh) | 滾齒加工用切刀 | |
| JP6348531B2 (ja) | スカイビング加工用カッタ及びこれを使用する歯車製造方法 | |
| JP2014200912A (ja) | 切削ねじ製造工具および方法 | |
| KR0181006B1 (ko) | 커넥팅 로드의 가공방법 | |
| WO2016042646A1 (ja) | 総形回転切削工具 | |
| JP5825072B2 (ja) | 溝加工方法 | |
| US10369645B2 (en) | Broaching cutter | |
| JP2022017858A (ja) | インペラおよびその製造方法 | |
| RU2586185C1 (ru) | Способ обработки профиля зубьев шлицевых протяжек | |
| JP7430824B2 (ja) | ギヤスカイビング加工法 | |
| JP6977494B2 (ja) | 歯切り工具、歯車加工装置、歯切り工具の再研磨方法及び歯切り工具の設計方法 | |
| JP5426555B2 (ja) | スローアウェイ式切削回転工具 | |
| JP2005169513A (ja) | 荒削り用回転切削工具及びその製造方法 | |
| JP2016068162A (ja) | ブローチ | |
| JP5768969B2 (ja) | 突起型前案内部を有するブローチ工具 | |
| JP2016034678A (ja) | ブローチおよびブローチ加工方法 | |
| CN114211059B (zh) | 一种用于圆环面包络圆柱蜗杆螺纹的加工方法 | |
| JP6225671B2 (ja) | ブローチカッタ | |
| JP2005144590A (ja) | クリスマスカッタ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150929 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20160708 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160802 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20161003 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20170404 |