JP2014193083A - 回転電機のステータおよび回転電機のステータの製造方法 - Google Patents
回転電機のステータおよび回転電機のステータの製造方法 Download PDFInfo
- Publication number
- JP2014193083A JP2014193083A JP2013069264A JP2013069264A JP2014193083A JP 2014193083 A JP2014193083 A JP 2014193083A JP 2013069264 A JP2013069264 A JP 2013069264A JP 2013069264 A JP2013069264 A JP 2013069264A JP 2014193083 A JP2014193083 A JP 2014193083A
- Authority
- JP
- Japan
- Prior art keywords
- stator
- annular
- end portion
- stator core
- core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images








Landscapes
- Manufacture Of Motors, Generators (AREA)
- Iron Core Of Rotating Electric Machines (AREA)
- Motor Or Generator Frames (AREA)
Abstract
【課題】保持枠を製造する際の製造コストを低減できる回転電機のステータおよび回転電機のステータの製造方法を提供する。
【解決手段】複数の分割コア20によって形成されたステータコア12と、ステータコア12の外周面14に嵌合されて、複数の分割コア20同士を互いに一体に固定するステータホルダ30と、を備え、ステータホルダ30は、長尺の板状部材31を湾曲させて形成された環状部32と、第一端部33と第二端部34とを結合させた結合部38と、を備えていることを特徴としている。
【選択図】図4
【解決手段】複数の分割コア20によって形成されたステータコア12と、ステータコア12の外周面14に嵌合されて、複数の分割コア20同士を互いに一体に固定するステータホルダ30と、を備え、ステータホルダ30は、長尺の板状部材31を湾曲させて形成された環状部32と、第一端部33と第二端部34とを結合させた結合部38と、を備えていることを特徴としている。
【選択図】図4
Description
この発明は、回転電機のステータおよび回転電機のステータの製造方法に関するものである。
電動機や発電機等の回転電機のステータには、コイルが巻回された複数の分割コアを円環状に配列してステータコアを形成し、このステータコアをステータホルダ(請求項の「保持枠」に相当。)の内側に圧入して保持し、さらにこのステータホルダをモータハウジングにボルト等により固定したものが知られている(例えば、特許文献1参照)。
特許文献1には、筒部(請求項の「環状部」に相当。)と、その軸線方向一端側において、径方向の外側に張り出すように設けられたフランジ部と、を備えたステータホルダが記載されている。一般に、ステータホルダの筒部は、例えば鉄等の金属板をリング状に打ち抜くとともに、複数回に分けて深絞り加工を行うことにより形成される。
しかしながら、従来技術のように金属板をリング状に打ち抜いて保持枠を形成する場合には、材料の歩留まりが悪化し、材料コストが高コスト化する傾向にある。
また、複数回に分けて深絞り加工を行って保持枠を形成するため、深絞り加工用の金型も複数用意する必要があり、金型設備が大型化する。さらに、ステータコアを保持枠に圧入する際の圧入設備や治具等が必要となる。このため、金型設備や圧入設備等の設備コストが高コスト化する傾向にある。
このように、従来技術にあっては、保持枠を製造する際の製造コストの低減という点で改善の余地があった。
また、複数回に分けて深絞り加工を行って保持枠を形成するため、深絞り加工用の金型も複数用意する必要があり、金型設備が大型化する。さらに、ステータコアを保持枠に圧入する際の圧入設備や治具等が必要となる。このため、金型設備や圧入設備等の設備コストが高コスト化する傾向にある。
このように、従来技術にあっては、保持枠を製造する際の製造コストの低減という点で改善の余地があった。
そこで本発明は、上述した事情に鑑みてなされたものであって、保持枠を製造する際の製造コストを低減できる回転電機のステータおよび回転電機のステータの製造方法の提供を課題とする。
上記の課題を解決するため、本発明の請求項1に記載の回転電機(例えば、実施形態における回転電機1)のステータ(例えば、実施形態におけるステータ10)は、複数の分割コア(例えば、実施形態における分割コア20)を円環状に配列することによって形成されたステータコア(例えば、実施形態におけるステータコア12)と、前記ステータコアの外周面(例えば、実施形態における外周面14)に嵌合されて、複数の前記分割コア同士を互いに一体に固定する保持枠(例えば、実施形態におけるステータホルダ30)と、を備え、前記保持枠は、長尺の板状部材(例えば、実施形態における板状部材31)を湾曲させて形成された環状部(例えば、実施形態における環状部32)と、前記板状部材の長手方向における第一端部(例えば、実施形態における第一端部33)と、前記第一端部とは反対側の第二端部(例えば、実施形態における第二端部34)とを結合させた結合部(例えば、実施形態における結合部38)と、を備えていることを特徴としている。
本発明によれば、保持枠は、長尺の板状部材により形成されるので、従来技術のように、金属板からリング状に打ち抜いて保持枠を形成する場合と比較して、材料の歩留まりを向上できる。また、板状部材を湾曲させて環状部を形成するので、従来技術のような複数の深絞り加工用の金型を不要とすることができる。さらに、板状部材の第一端部と第二端部とを結合させた結合部を備えているので、板状部材を円環状に湾曲させて、円環状に配列された複数の分割コアの径方向の外側に配置し、第一端部と第二端部とを結合するだけで、複数の分割コア同士を円環状に配列した状態で、互いに一体に固定することができる。このため、従来技術のような圧入設備を不要とすることができる。したがって、保持枠を製造する際の製造コストを低減できる。
また、保持枠に対してステータコアを圧入する必要が無いため、ステータコアの軸方向端面の周縁部および外周面と、保持枠の内周面とが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部の内周面の全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、本発明によれば、板状部材を湾曲させて環状部を形成するので、ショックラインが発生しない。しかも、金型により板状部材を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部を形成できる。したがって、保持枠は、ステータコアに対する環状部の締め代を内周面の全面にわたり均一とすることができるので、安定的にステータコアを保持することができる。
また、保持枠に対してステータコアを圧入する必要が無いため、ステータコアの軸方向端面の周縁部および外周面と、保持枠の内周面とが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部の内周面の全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、本発明によれば、板状部材を湾曲させて環状部を形成するので、ショックラインが発生しない。しかも、金型により板状部材を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部を形成できる。したがって、保持枠は、ステータコアに対する環状部の締め代を内周面の全面にわたり均一とすることができるので、安定的にステータコアを保持することができる。
また、本発明の請求項2に記載の発明は、前記保持枠は、前記環状部の円周長を調整可能な調整部(例えば、実施形態における調整部41)を備えていることを特徴としている。
本発明によれば、環状部の円周長を調整可能な調整部を備えているので、環状部の円周長を調整することにより、円環状のステータコアを形成する各分割コアの寸法バラつきの有無に関わらず、各分割コアに適切な押圧力を付与して、ステータコアの保持荷重を管理することができる。したがって、各分割コアに付与される保持荷重のバラつきを抑制できる。その結果、分割コアに発生する圧縮応力の大きさを低減できるため、圧縮応力の大きさに起因して生じる分割コアの磁気特性劣化を抑制できる。さらに、各分割コアの寸法バラつきの有無に関わらずステータコアの保持荷重を管理できるので、例えば分割コアの量産時において、分割コアの寸法バラつきが発生した場合であっても、ステータコアの保持荷重のバラつきを抑制できる。したがって、複数のステータコアを量産した場合であっても、ステータコア毎の保持荷重のバラつきを抑制でき、ステータコア12の磁気特性の低下を抑制できる。
また、本発明の請求項3に記載の発明は、前記調整部は、前記第一端部と前記第二端部とが重なり合う重合部(例えば、実施形態における重合部39)により形成されていることを特徴としている。
本発明によれば、調整部は、第一端部と第二端部とが重なり合う重合部により形成されているので、例えば重合部における第一端部と第二端部との重なり代や、離間距離等を調整することにより、環状部の円周長を調整できる。したがって、保持枠によるステータコアの保持荷重を本機構により容易に調整管理することができる。
また、本発明の請求項4に記載の発明は、前記重合部は、前記第一端部および前記第二端部のうちのいずれか一方(例えば、実施形態における第一端部33)に形成されて、前記第一端部および前記第二端部のうちのいずれか他方(例えば、実施形態における第二端部34)よりも径方向の外側において、周方向に沿って前記他方側に延びる外側延出部(例えば、実施形態における外側延出部33a)を備え、前記結合部は、前記外側延出部と前記他方とが溶接されて形成されていることを特徴としている。
本発明によれば、第一端部および第二端部のうちのいずれか一方に形成されて、第一端部および第二端部のうちのいずれか他方よりも保持枠の径方向の外側に位置する外側延出部を備え、結合部は、外側延出部と第一端部および第二端部のうちのいずれか他方とが溶接されて形成されているので、ステータコアから径方向に離間した位置において溶接できる。したがって、溶接によってステータコアの電磁鋼板に熱応力が加わるのを抑制できるので、熱応力による磁気特性の低下を防止できる。また、溶接による複数の電磁鋼板の短絡を防止できるので、渦電流損の発生を抑制できる。
また、本発明の請求項5に記載の発明は、前記第一端部および前記第二端部は、それぞれ径方向の外側に延びる第一張出部(例えば、実施形態における第一張出部33c)および第二張出部(例えば、実施形態における第二張出部34c)を備え、前記調整部は、互いに固定された前記第一張出部および前記第二張出部により形成されていることを特徴としている。
本発明によれば、第一張出部と第二張出部とを互いに周方向に沿って近接離反することにより、環状部の円周長を簡単に調整できる。とりわけ、ボルトを用いて第一張出部と第二張出部とを締結固定することにより、ボルトの軸力によって第一張出部と第二張出部とを互いに周方向に沿って近接離反でき、ステータコアの保持荷重を軸力の大きさで管理できる。したがって、適切な保持荷重によりステータコアを保持できる。
また、本発明の請求項6に記載の発明は、前記保持枠は、前記環状部に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で、前記第一端部と前記第二端部とを結合させて前記結合部を形成することにより、前記分割コア同士を互いに一体に固定することを特徴としている。
本発明によれば、保持枠は、環状部に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で、第一端部と第二端部とを結合させて結合部を形成するので、所定の保持荷重により複数の分割コア同士を互いに一体に固定できる。したがって、金型の摩耗等により分割コアの寸法が変化しても、分割コアに付与される保持荷重のバラつきを抑制できる。さらに、複数のステータコアを量産した場合であっても、ステータコア毎の保持荷重のバラつきを抑制でき、ステータコアの磁気特性の低下を抑制できる。
また、本発明の請求項7に記載の発明は、前記保持枠は、前記環状部に設けられ、所定の前記分割コアの外周面に係止する係止部(例えば、実施形態における係止部46)を備えていることを特徴としている。
本発明によれば、係止部により、環状部と所定の分割コアとを所定の相対位置に位置決めすることができるとともに、ステータコアの位置決めをすることができる。また、係止部により、回転電機の駆動時に環状部とステータコアとの間に発生するスリップトルクを確実に受けることができる。したがって、環状部とステータコアとの位相が所定の相対位置からずれるのを確実に抑制できる。
また、本発明の請求項8に記載の発明は、前記保持枠は、前記環状部に設けられ、複数の前記分割コアの各々の外周面に係止する複数の前記係止部を備えていることを特徴としている。
本発明によれば、後の環状部を形成する板状部材の長手方向に沿って、複数の分割コアを係止部に係止しつつ配置し、係止状態を維持したまま板状部材を湾曲させて環状部を形成するだけで、環状部を複数の分割コアの径方向の外側に配置しつつ、複数の分割コアを円環状に配列できる。したがって、複数の分割コアを円環状に配列し、板状部材を円環状に湾曲させて環状部を形成した後に、環状部を複数の分割コアの径方向の外側に配置する場合よりも、作業工数を削減できるとともに作業性を向上できる。また、複数の係止部により、回転電機の駆動時に環状部とステータコアとの間に発生するスリップトルクを確実に受けることができる。
また、本発明の請求項9に記載の発明は、前記環状部は、複数の前記係止部の間に、薄肉に形成された伸長調整部(例えば、実施形態における伸長調整部47)を備えていることを特徴としている。
本発明によれば、伸長調整部が伸長することにより、係止部の寸法誤差を吸収することができる。したがって、係止部の寸法誤差に起因する複数の分割コアの位置ずれを防止できる。
また、本発明の請求項10に記載の発明は、複数の分割コア(例えば、実施形態における分割コア20)を円環状に配列することによって形成されたステータコア(例えば、実施形態におけるステータコア12)と、前記ステータコアの外周面(例えば、実施形態における外周面14)に嵌合されて、複数の前記分割コア同士を互いに一体に固定する保持枠(例えば、実施形態におけるステータホルダ30)と、を備えた回転電機(例えば、実施形態における回転電機1)のステータの製造方法であって、長尺の板状部材(例えば、実施形態における板状部材31)を湾曲させて環状部(例えば、実施形態における環状部32)を形成する環状部形成工程(例えば、実施形態における環状部形成工程S13)と、前記環状部を前記ステータコアの前記外周面に嵌合する嵌合工程(例えば、実施形態におけるステータホルダ嵌合工程S19)と、前記板状部材の長手方向における第一端部(例えば、実施形態における第一端部33)と、前記第一端部とは反対側の第二端部(例えば、実施形態における第二端部34)とを結合して結合部(例えば、実施形態における結合部38)を形成する結合部形成工程と、を備えていることを特徴としている。
本発明によれば、板状部材を湾曲させて環状部を形成する環状部形成工程を備えているので、従来技術のような複数の深絞り加工用の金型を不要とすることができる。また、環状部をステータコアの外周面に嵌合する嵌合工程と、第一端部と第二端部とを結合して結合部を形成する結合部形成工程とを備えているので、板状部材を円環状に湾曲させて円環状に配列された複数の分割コアの径方向の外側に配置し、第一端部と第二端部とを結合するだけで、複数の分割コア同士を円環状に配列した状態で、互いに一体に固定することができる。このため、従来技術のような圧入設備を不要とすることができる。したがって、ステータを製造する際の製造コストを低減できる。
また、保持枠に対してステータコアを圧入する必要が無いため、ステータコアの軸方向端面の周縁部および外周面と、保持枠の内周面とが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部の内周面の全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、本発明によれば、板状部材を湾曲させて環状部を形成する環状部形成工程を備えているので、ショックラインが発生しない。しかも、金型により板状部材を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部を形成できる。したがって、ステータコアに対する環状部の締め代を内周面の全面にわたり均一とすることができるので、安定的にステータコアを保持することができる。
また、保持枠に対してステータコアを圧入する必要が無いため、ステータコアの軸方向端面の周縁部および外周面と、保持枠の内周面とが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部の内周面の全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、本発明によれば、板状部材を湾曲させて環状部を形成する環状部形成工程を備えているので、ショックラインが発生しない。しかも、金型により板状部材を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部を形成できる。したがって、ステータコアに対する環状部の締め代を内周面の全面にわたり均一とすることができるので、安定的にステータコアを保持することができる。
また、本発明の請求項11に記載の発明は、複数の分割コアを円環状に配列することによって形成されたステータコア(例えば、実施形態におけるステータコア12)と、前記ステータコアの外周面(例えば、実施形態における外周面14)に嵌合されて、複数の前記分割コア同士を互いに一体に固定する保持枠(例えば、実施形態におけるステータホルダ30)と、を備えた回転電機(例えば、実施形態における回転電機1)のステータの製造方法であって、前記保持枠は、複数の前記分割コアの各々の外周面に係止する複数の係止部(例えば、実施形態における係止部46)を備え、長尺の板状部材(例えば、実施形態における板状部材31)に、前記板状部材の長手方向に所定間隔をあけて複数の前記係止部を形成する係止部形成工程(例えば、実施形態における係止部形成工程S101A)と、前記係止部に前記分割コアの各々の外周面を係止して、複数の前記分割コアを前記長手方向に沿って配置する分割コア係止工程(例えば、実施形態における分割コア係止工程S103)と、前記板状部材を湾曲させて環状部(例えば、実施形態における環状部32)を形成しつつ、複数の前記分割コアを円環状に配列して前記ステータコアを形成するステータコア形成工程(例えば、実施形態におけるステータコア形成工程S105)と、前記板状部材の長手方向における第一端部(例えば、実施形態における第一端部33)と、前記第一端部とは反対側の第二端部(例えば、実施形態における第二端部34)とを結合して結合部(例えば、実施形態における結合部38)を形成する結合部形成工程(例えば、実施形態における結合部形成工程S109)と、を備えることを特徴としている。
本発明によれば、係止部に分割コアの各々の外周面を係止して、複数の分割コアを長手方向に沿って配置する分割コア係止工程と、板状部材を湾曲させて環状部を形成しつつ、複数の分割コアを円環状に配列してステータコアを形成するステータコア形成工程とを備えているので、係止状態を維持したまま板状部材を湾曲させて環状部を形成するだけで、環状部を複数の分割コアの径方向の外側に配置しつつ、複数の分割コアを円環状に配列してステータコアを形成できる。したがって、複数の分割コアを円環状に配列し、板状部材を円環状に湾曲させて環状部を形成した後に、環状部を複数の分割コアの径方向の外側に配置する場合よりも、作業工数を削減できるとともに作業性を向上できる。
また、本発明の請求項12に記載の発明は、前記環状部に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で、前記結合部形成工程を行うことにより、前記分割コア同士を互いに一体に固定することを特徴としている。
本発明によれば、環状部に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で結合部形成工程を行うので、所定の保持荷重により複数の分割コア同士を互いに一体に固定できる。したがって、金型の摩耗等により分割コアの寸法が変化しても、分割コアに付与される保持荷重のバラつきを抑制できる。さらに、複数のステータコアを量産した場合であっても、ステータコア毎の保持荷重のバラつきを抑制でき、ステータコアの磁気特性の低下を抑制できる。
本発明によれば、保持枠は、長尺の板状部材により形成されるので、従来技術のように、金属板からリング状に打ち抜いて保持枠を形成する場合と比較して、材料の歩留まりを向上できる。また、板状部材を湾曲させて環状部を形成するので、従来技術のような複数の深絞り加工用の金型を不要とすることができる。さらに、板状部材の第一端部と第二端部とを結合させた結合部を備えているので、板状部材を円環状に湾曲させて、円環状に配列された複数の分割コアの径方向の外側に配置し、第一端部と第二端部とを結合するだけで、複数の分割コア同士を円環状に配列した状態で、互いに一体に固定することができる。このため、従来技術のような圧入設備を不要とすることができる。したがって、保持枠を製造する際の製造コストを低減できる。
また、保持枠に対してステータコアを圧入する必要が無いため、ステータコアの軸方向端面の周縁部および外周面と、保持枠の内周面とが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部の内周面の全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、本発明によれば、板状部材を湾曲させて環状部を形成するので、ショックラインが発生しない。しかも、金型により板状部材を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部を形成できる。したがって、保持枠は、ステータコアに対する環状部の締め代を内周面の全面にわたり均一とすることができるので、安定的にステータコアを保持することができる。
また、保持枠に対してステータコアを圧入する必要が無いため、ステータコアの軸方向端面の周縁部および外周面と、保持枠の内周面とが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部の内周面の全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、本発明によれば、板状部材を湾曲させて環状部を形成するので、ショックラインが発生しない。しかも、金型により板状部材を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部を形成できる。したがって、保持枠は、ステータコアに対する環状部の締め代を内周面の全面にわたり均一とすることができるので、安定的にステータコアを保持することができる。
(ステータ)
以下に、本発明に係る回転電機のステータおよび回転電機のステータの製造方法について説明する。なお、以下では、本発明の第一実施形態に係る回転電機のステータについて説明をした後、ステータの製造方法について説明をする。
図1は、第一実施形態に係る回転電機1におけるステータユニット2の分解斜視図である。
図1に示すように、回転電機1は、例えば電気自動車やハイブリッド車両等の駆動や回生発電等に用いられる三相交流式のブラシレスモータであり、ステータユニット2の内側には、図示しないロータが回転電機1の中心軸O上に回転可能に配置されている。ロータは、例えば減速機構等を介して車両の車軸に連結されている。なお、以下の説明では、回転電機1の中心軸Oに沿う方向を軸方向といい、中心軸Oに直交する方向を径方向といい、中心軸O周りに周回する方向を周方向という。
以下に、本発明に係る回転電機のステータおよび回転電機のステータの製造方法について説明する。なお、以下では、本発明の第一実施形態に係る回転電機のステータについて説明をした後、ステータの製造方法について説明をする。
図1は、第一実施形態に係る回転電機1におけるステータユニット2の分解斜視図である。
図1に示すように、回転電機1は、例えば電気自動車やハイブリッド車両等の駆動や回生発電等に用いられる三相交流式のブラシレスモータであり、ステータユニット2の内側には、図示しないロータが回転電機1の中心軸O上に回転可能に配置されている。ロータは、例えば減速機構等を介して車両の車軸に連結されている。なお、以下の説明では、回転電機1の中心軸Oに沿う方向を軸方向といい、中心軸Oに直交する方向を径方向といい、中心軸O周りに周回する方向を周方向という。
図1に示すように、ステータユニット2は、主にステータハウジング3と、ステータハウジング3に収納されるステータ10とにより構成されている。
ステータハウジング3は、例えばアルミニウム合金等の金属材料により形成された環状の部材であり、ダイキャスト等により成型される。ステータハウジング3の内側には、ステータコア12がステータホルダ30に保持された状態で固定される。
ステータ10は、主にステータコア12と、コイル15と、不図示のバスリングと、ステータホルダ30(請求項の「保持枠」に相当。)と、により構成されている。以下に、ステータ10の各構成部品について説明をする。
ステータハウジング3は、例えばアルミニウム合金等の金属材料により形成された環状の部材であり、ダイキャスト等により成型される。ステータハウジング3の内側には、ステータコア12がステータホルダ30に保持された状態で固定される。
ステータ10は、主にステータコア12と、コイル15と、不図示のバスリングと、ステータホルダ30(請求項の「保持枠」に相当。)と、により構成されている。以下に、ステータ10の各構成部品について説明をする。
図2は、コイル15が巻回されたステータコア12の斜視図であり、図3は、分割コア20を軸方向から見たときの説明図である。
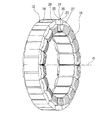
図2に示すように、ステータコア12は、複数(本実施形態では18個)の分割コア20を円環状に配列することにより形成されている。
図3に示すように、分割コア20は、例えば電磁鋼板を複数枚積層して構成されている。複数の分割コア20は、それぞれ同一形状に形成される。
分割コア20は、円弧状のヨーク部21と、ヨーク部21の内周面から径方向に沿うように、径方向の内側に突出するティース部23と、により形成されている。
ヨーク部21の外周面には、径方向の内側に凹んだ溝部25が、軸方向に沿って形成されている。溝部25は、例えばヨーク部21の外周面における周方向の中間部において、所定の幅および深さを有して形成されている。溝部25には、後述するステータホルダ30に形成された係止部46が係止可能となっている。
図2に示すように、ステータコア12は、複数(本実施形態では18個)の分割コア20を円環状に配列することにより形成されている。
図3に示すように、分割コア20は、例えば電磁鋼板を複数枚積層して構成されている。複数の分割コア20は、それぞれ同一形状に形成される。
分割コア20は、円弧状のヨーク部21と、ヨーク部21の内周面から径方向に沿うように、径方向の内側に突出するティース部23と、により形成されている。
ヨーク部21の外周面には、径方向の内側に凹んだ溝部25が、軸方向に沿って形成されている。溝部25は、例えばヨーク部21の外周面における周方向の中間部において、所定の幅および深さを有して形成されている。溝部25には、後述するステータホルダ30に形成された係止部46が係止可能となっている。
ヨーク部21の周方向における一方の側面には、略半円状に形成されて周方向に突出する係合凸部27が形成されている。また、ヨーク部21の周方向における他方の側面には、係合凸部27に対応する略半円状に形成されて周方向に凹んだ係合凹部29が形成されている。
図2に示すように、複数の分割コア20は、隣り合う一の分割コア20の係合凸部27と、他の分割コア20の係合凹部29とが互いに係合した状態で、円環状に配列されている。
図2に示すように、複数の分割コア20は、隣り合う一の分割コア20の係合凸部27と、他の分割コア20の係合凹部29とが互いに係合した状態で、円環状に配列されている。
コイル15は、例えば銅等の導電率の高い金属材料により形成された線状の部材であり、樹脂材料等の電気絶縁性材料により形成された不図示のインシュレータを介して、ティース部23に巻回されている。各コイル15は、周方向に沿って順に、U相コイル、V相コイル、W相コイルに割り当てられる。
不図示のバスリングユニットは、U相、V相、W相ごとにコイル15の一端を連結する各相バスリングと、全てのコイル15の他端を連結する中性点バスリングとにより構成されている。
不図示のバスリングユニットは、U相、V相、W相ごとにコイル15の一端を連結する各相バスリングと、全てのコイル15の他端を連結する中性点バスリングとにより構成されている。
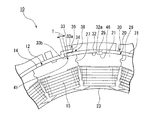
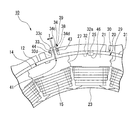
図4は、ステータホルダ30にステータコア12を装着したときの説明図である。
図4に示すように、ステータホルダ30は、ステータコア12の外周面14に嵌合されて、複数の分割コア20同士を互いに一体に固定するための部材であり、例えば鉄やステンレス、アルミニウム等の金属材料からなる長尺の板状部材31により形成される。
ステータホルダ30は、環状部32を備えている。環状部32は、長尺の板状部材31を円環状に湾曲させて形成されており、ステータコア12を径方向の外側から囲繞するように配置されている。
図4に示すように、ステータホルダ30は、ステータコア12の外周面14に嵌合されて、複数の分割コア20同士を互いに一体に固定するための部材であり、例えば鉄やステンレス、アルミニウム等の金属材料からなる長尺の板状部材31により形成される。
ステータホルダ30は、環状部32を備えている。環状部32は、長尺の板状部材31を円環状に湾曲させて形成されており、ステータコア12を径方向の外側から囲繞するように配置されている。
環状部32の軸方向における一方側の縁部には、径方向の外側に張り出すフランジ部35が形成されている。フランジ部35は、環状部32の縁部全周にわたって形成されており、所定位置において軸方向に貫通する固定孔36が、複数(本実施形態では7個)形成されている。図1に示すように、ステータホルダ30は、フランジ部35の固定孔36にボルト4が挿通されて、ステータハウジング3に締結固定されている。
フランジ部35には、径方向に沿うように複数のスリット37が形成されている。スリット37を設けることにより、後述のようにステータホルダ30のフランジ部35を形成する際に、曲げ応力が環状部32に及ぶのを効果的に抑制できるので、環状部32の内周面とフランジ部35との直角度を精度よく確保できる。
フランジ部35には、径方向に沿うように複数のスリット37が形成されている。スリット37を設けることにより、後述のようにステータホルダ30のフランジ部35を形成する際に、曲げ応力が環状部32に及ぶのを効果的に抑制できるので、環状部32の内周面とフランジ部35との直角度を精度よく確保できる。
図5は、図4のA矢視図である。
図5に示すように、ステータホルダ30は、結合部38を備えている。結合部38は、長尺に形成された板状部材31を湾曲形成して環状部32とした後、板状部材31の長手方向(すなわち、環状部32の周方向)における第一端部33と、第一端部33とは反対側の第二端部34とを結合させることにより形成されている。
図5に示すように、ステータホルダ30は、結合部38を備えている。結合部38は、長尺に形成された板状部材31を湾曲形成して環状部32とした後、板状部材31の長手方向(すなわち、環状部32の周方向)における第一端部33と、第一端部33とは反対側の第二端部34とを結合させることにより形成されている。
第一端部33は、クランク状に屈曲形成されており、第二端部34よりも径方向の外側に位置するとともに、周方向に沿って延びる外側延出部33aを備えている。これにより、第一端部33と第二端部34とは、第一端部33が第二端部34よりも径方向の外側に配置されて互いに径方向に重なり合う重合部39を形成する。また、結合部38は、重合部39における第一端部33の外側延出部33aと、第二端部34とが、例えば溶接により接合されて形成されている。
ここで、第一端部33における外側延出部33aの基端側に位置する屈曲部33bと、第二端部34との間には、クリアランスTが形成されている。そして、重合部39における第一端部33の外側延出部33aと、第二端部34との重なり代を調整してクリアランスTの大きさを調整することにより、環状部32の円周長を調整できる。すなわち、第一端部33と第二端部34とが径方向に重なり合う重合部39により、環状部32の円周長を調整可能な調整部41が形成される。したがって、例えば、ステータコア12の寸法バラつき等に起因してステータコア12の外周長が変化した場合であっても、円周長を変化させてステータコア12の寸法バラつきを吸収するとともに、ステータコア12に対する環状部32の押圧力(保持荷重)を所定値に確保できる。
また、ステータホルダ30は、環状部32の内周面32aの一部に設けられ、一の分割コア20の外周面に形成された溝部25と係止する係止部46を備えている。係止部46は、例えば分割コア20の溝部25と同等の幅を有する軸方向に延びた突条であり、例えばプレス成形により形成される。本実施形態においては、係止部46は、環状部32の内周面32aにおける所定位置に1箇所設けられており、ステータコア12を形成する複数の分割コア20のうち、一の分割コア20の溝部25に対して係止している。これにより、環状部32と一の分割コア20とを所定の相対位置に位置決めすることができるとともに、ステータコア12の位置決めをすることができる。また、係止部46により、回転電機1(図1参照)の駆動時に、環状部32とステータコア12との間に発生するスリップトルクを確実に受けることができる。
(ステータの製造方法)
続いて、本実施形態に係るステータ10の製造方法について説明する。
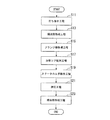
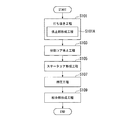
図6は、本実施形態に係るステータ10(図1参照)の製造方法のフローチャートである。
図6に示すように、本実施形態に係るステータ10(図1参照)の製造方法は、主に打ち抜き工程S11と、環状部形成工程S13と、フランジ部形成工程S15と、分割コア配列工程S17と、ステータホルダ嵌合工程S19(請求項の「嵌合工程」に相当。)と、押圧工程S21と、結合部形成工程S23と、を備えている。以下に、各工程の詳細について説明をする。
続いて、本実施形態に係るステータ10の製造方法について説明する。
図6は、本実施形態に係るステータ10(図1参照)の製造方法のフローチャートである。
図6に示すように、本実施形態に係るステータ10(図1参照)の製造方法は、主に打ち抜き工程S11と、環状部形成工程S13と、フランジ部形成工程S15と、分割コア配列工程S17と、ステータホルダ嵌合工程S19(請求項の「嵌合工程」に相当。)と、押圧工程S21と、結合部形成工程S23と、を備えている。以下に、各工程の詳細について説明をする。
図7は、打ち抜き工程S11の説明図である。なお、図7では、金属板5を2点鎖線で図示している。
本実施形態に係るステータ10の製造方法では、まず、打ち抜き工程S11を行う。図7に示すように、打ち抜き工程S11では、例えば鉄やステンレス、アルミニウム等からなる金属板5を打ち抜き、長尺の板状部材31を形成する。このとき、板状部材31の第一端部33側に屈曲部33bをプレス成型し、板状部材31の第二端部34側に係止部46をプレス成型する。また、後のフランジ部35となるフランジ形成部35a、フランジ形成部35aに形成される固定孔36およびスリット37についても打ち抜き成型(トリム)する。なお、フランジ形成部35a、固定孔36およびスリット37の各成型工程は、板状部材31の打ち抜きと同時に行ってもよいし、順次行ってもよい。
本実施形態に係るステータ10の製造方法では、まず、打ち抜き工程S11を行う。図7に示すように、打ち抜き工程S11では、例えば鉄やステンレス、アルミニウム等からなる金属板5を打ち抜き、長尺の板状部材31を形成する。このとき、板状部材31の第一端部33側に屈曲部33bをプレス成型し、板状部材31の第二端部34側に係止部46をプレス成型する。また、後のフランジ部35となるフランジ形成部35a、フランジ形成部35aに形成される固定孔36およびスリット37についても打ち抜き成型(トリム)する。なお、フランジ形成部35a、固定孔36およびスリット37の各成型工程は、板状部材31の打ち抜きと同時に行ってもよいし、順次行ってもよい。
図8は、環状部形成工程S13およびフランジ部形成工程S15の説明図である。
続いて、環状部形成工程S13を行う。図8に示すように、環状部形成工程S13では、板状部材31に対してロール加工を行い、環状に湾曲させて環状部32を形成する。これにより、第一端部33における外側延出部33aと、第二端部34とが互いに径方向に重なり合い、重合部39が形成される。
続いて、環状部形成工程S13を行う。図8に示すように、環状部形成工程S13では、板状部材31に対してロール加工を行い、環状に湾曲させて環状部32を形成する。これにより、第一端部33における外側延出部33aと、第二端部34とが互いに径方向に重なり合い、重合部39が形成される。
続いて、フランジ部形成工程S15を行う。フランジ部形成工程S15では、環状部32から軸方向に飛び出したフランジ形成部35aを、径方向の外側に折り曲げてフランジ部35を形成する。このとき、フランジ形成部35aには、径方向に沿うように複数のスリット37が形成されている。したがって、フランジ形成部35aを径方向の外側に折り曲げる際に、曲げ応力が環状部32に及ぶのを効果的に抑制できるので、環状部32の内周面とフランジ部35との直角度を精度よく確保できる。
図9は、分割コア配列工程S17およびステータホルダ嵌合工程S19の説明図である。
続いて、分割コア配列工程S17を行う。図9に示すように、分割コア配列工程S17では、予めコイル15が巻回された分割コア20を環状に配列するとともに、隣接する分割コア20同士の係合凸部27と係合凹部29とを係合して、円環状のステータコア12を形成する。
続いて、ステータホルダ嵌合工程S19を行う。ステータホルダ嵌合工程S19では、円環状のステータコア12に対して、ステータホルダ30の環状部32を軸方向に沿うように挿入し、ステータホルダ30をステータコア12の外周面14に嵌合する。このとき、ステータホルダ30に形成された係止部46を、一の分割コア20の外周面に形成された溝部25に対して軸方向から挿入し、係止部46を一の分割コア20の溝部25に係止する(図5参照)。
続いて、分割コア配列工程S17を行う。図9に示すように、分割コア配列工程S17では、予めコイル15が巻回された分割コア20を環状に配列するとともに、隣接する分割コア20同士の係合凸部27と係合凹部29とを係合して、円環状のステータコア12を形成する。
続いて、ステータホルダ嵌合工程S19を行う。ステータホルダ嵌合工程S19では、円環状のステータコア12に対して、ステータホルダ30の環状部32を軸方向に沿うように挿入し、ステータホルダ30をステータコア12の外周面14に嵌合する。このとき、ステータホルダ30に形成された係止部46を、一の分割コア20の外周面に形成された溝部25に対して軸方向から挿入し、係止部46を一の分割コア20の溝部25に係止する(図5参照)。
図10は、押圧工程S21および結合部形成工程S23の説明図である。なお、図10では、押圧治具8を二点鎖線で図示している。
続いて、押圧工程S21を行う。図10に示すように、押圧工程S21では、例えばステータホルダ30の環状部32の外周面に対応した半円弧状の曲面を有する一対の押圧治具8を用いて、ステータホルダ30の環状部32を径方向の外側から内側に向かって押圧する。そして、一対の押圧治具8のステータホルダ30の環状部32に対する押圧力が所定値に達した状態でそのまま保持する。押圧工程S21における一対の押圧治具8の押圧力は、ステータホルダ30に要求されるステータコア12の保持荷重に対応して決定される。
続いて、押圧工程S21を行う。図10に示すように、押圧工程S21では、例えばステータホルダ30の環状部32の外周面に対応した半円弧状の曲面を有する一対の押圧治具8を用いて、ステータホルダ30の環状部32を径方向の外側から内側に向かって押圧する。そして、一対の押圧治具8のステータホルダ30の環状部32に対する押圧力が所定値に達した状態でそのまま保持する。押圧工程S21における一対の押圧治具8の押圧力は、ステータホルダ30に要求されるステータコア12の保持荷重に対応して決定される。
ここで、図5に示すように、第一端部33の屈曲部33bと、第二端部34との間は、クリアランスTを有する調整部41となっている。したがって、押圧工程S21では、例えば、ステータコア12の寸法バラつき等に起因してステータコア12の外周長が変化した場合であっても、環状部32の円周長を変化させてステータコア12の寸法バラつきを吸収するとともに、ステータコア12に対する環状部32の押圧力を所定値に確保できる。
続いて、図10に示すように、結合部形成工程S23を行う。結合部形成工程S23では、一対の押圧治具8によりステータホルダ30の環状部32に対する押圧力を保持した状態で、重合部39における第一端部33の外側延出部33aと第二端部34とを、例えばすみ肉溶接等により溶接する。これにより、重合部39における第一端部33の外側延出部33aと第二端部34とが結合された結合部38が形成される。また、ステータホルダ30は、所定の保持荷重によりステータコア12を保持する。結合部形成工程S23が終了した時点で、本実施形態に係るステータ10の製造方法における全工程が終了する。
第一実施形態によれば、ステータホルダ30は、長尺の板状部材31により形成されるので、従来技術のように、金属板からリング状に打ち抜いてステータホルダ30を形成する場合と比較して、材料の歩留まりを向上できる。また、板状部材31を湾曲させて環状部32を形成するので、従来技術のような複数の深絞り加工用の金型を不要とすることができる。さらに、板状部材31の第一端部33と第二端部34とを結合させた結合部38を備えているので、板状部材31を円環状に湾曲させて、円環状に配列された複数の分割コア20の径方向の外側に配置し、第一端部33と第二端部34とを結合するだけで、複数の分割コア20同士を円環状に配列した状態で、互いに一体に固定することができる。このため、従来技術のような圧入設備を不要とすることができる。したがって、ステータホルダ30を製造する際の製造コストを低減できる。
また、ステータホルダ30に対してステータコア12を圧入する必要が無いため、ステータコア12の軸方向端面の周縁部および外周面14と、ステータホルダ30における環状部32の内周面32aとが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部32の内周面32aの全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、第一実施形態によれば、板状部材31を湾曲させて環状部32を形成するので、ショックラインが発生しない。しかも、金型により板状部材31を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部32を形成できる。したがって、ステータホルダ30は、ステータコア12に対する環状部32の締め代を環状部32の内周面32aの全面にわたり均一とすることができるので、安定的にステータコア12を保持することができる。
また、ステータホルダ30に対してステータコア12を圧入する必要が無いため、ステータコア12の軸方向端面の周縁部および外周面14と、ステータホルダ30における環状部32の内周面32aとが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部32の内周面32aの全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、第一実施形態によれば、板状部材31を湾曲させて環状部32を形成するので、ショックラインが発生しない。しかも、金型により板状部材31を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部32を形成できる。したがって、ステータホルダ30は、ステータコア12に対する環状部32の締め代を環状部32の内周面32aの全面にわたり均一とすることができるので、安定的にステータコア12を保持することができる。
また、環状部32の円周長を調整可能な調整部41を備えているので、環状部32の円周長を調整することにより、円環状のステータコア12を形成する各分割コア20の寸法バラつきの有無に関わらず、各分割コア20に適切な押圧力を付与して、ステータコア12の保持荷重を管理することができる。したがって、各分割コア20に付与される保持荷重のバラつきを抑制できる。その結果、分割コア20に発生する圧縮応力の大きさを低減できるため、圧縮応力の大きさに起因して生じる分割コア20の磁気特性劣化を抑制できる。さらに、各分割コア20の寸法バラつきの有無に関わらずステータコア12の保持荷重を管理できるので、例えば分割コア20の量産時において、金型の摩耗等により分割コア20の寸法バラつきが発生した場合であっても、ステータコア12の保持荷重のバラつきを抑制できる。したがって、複数のステータコア12を量産した場合であっても、ステータコア12毎の保持荷重のバラつきを抑制でき、ステータコア12の磁気特性の低下を抑制できる。
また、調整部41は、第一端部33と第二端部34とが重なり合う重合部により形成されているので、重合部39における第一端部33の屈曲部33bと第二端部34とのクリアランスT等を調整することにより、環状部32の円周長を調整できる。したがって、ステータホルダ30によるステータコア12の保持荷重を本機構により容易に調整管理することができる。
また、第一端部33に形成されて、第二端部34よりもステータホルダ30の径方向の外側に位置する外側延出部33aを備え、結合部38は、第一端部33の外側延出部33aと第二端部34とが溶接されて形成されているので、ステータコア12から径方向に離間した位置において溶接できる。したがって、溶接によってステータコア12の電磁鋼板に熱応力が加わるのを抑制できるので、熱応力による磁気特性の低下を防止できる。また、溶接による複数の電磁鋼板の短絡を防止できるので、渦電流損の発生を抑制できる。
また、ステータホルダ30は、環状部32に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で、第一端部33と第二端部34とを結合させて結合部38を形成するので、所定の保持荷重により複数の分割コア20同士を互いに一体に固定できる。したがって、各分割コア20の寸法バラつきの有無に関わらず、各分割コア20に付与される保持荷重のバラつきを抑制できる。
また、係止部46により、環状部32と所定の分割コア20とを所定の相対位置に位置決めすることができるとともに、ステータコア12の位置決めをすることができる。また、係止部46により、回転電機1の駆動時に環状部32とステータコア12との間に発生するスリップトルクを確実に受けることができる。したがって、環状部32とステータコア12との位相が所定の相対位置からずれるのを確実に抑制できる。
また、第一実施形態に係る回転電機1のステータ10の製造方法によれば、板状部材31を湾曲させて環状部32を形成する環状部形成工程S13を備えているので、従来技術のような複数の深絞り加工用の金型を不要とすることができる。また、環状部32をステータコア12の外周面14に嵌合するステータホルダ嵌合工程S19と、第一端部33と第二端部34とを結合して結合部38を形成する結合部形成工程S23とを備えているので、板状部材31を円環状に湾曲させて円環状に配列された複数の分割コア20の径方向の外側に配置し、第一端部33と第二端部34とを結合するだけで、複数の分割コア20同士を円環状に配列した状態で、互いに一体に固定することができる。このため、従来技術のような圧入設備を不要とすることができる。したがって、ステータ10を製造する際の製造コストを低減できる。
また、ステータホルダ30に対してステータコア12を圧入する必要が無いため、ステータコア12の軸方向端面の周縁部および外周面と、ステータホルダ30における環状部32の内周面32aとが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部32の内周面32aの全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、第一実施形態によれば、板状部材31を湾曲させて環状部32を形成する環状部形成工程S13を備えているので、ショックラインが発生しない。しかも、金型により板状部材31を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部32を形成できる。したがって、ステータコア12に対する環状部32の締め代を、環状部32の内周面32aの全面にわたり均一とすることができるので、安定的にステータコア12を保持することができる。
また、ステータホルダ30に対してステータコア12を圧入する必要が無いため、ステータコア12の軸方向端面の周縁部および外周面と、ステータホルダ30における環状部32の内周面32aとが接触することによるバリの発生や圧入カジリの発生等を防止できる。
また、一般に絞り加工を行う場合、絞り加工により成形される部分には、いわゆるショックライン(段差)が発生することが知られている。したがって、従来技術にあっては、環状部にショックラインが発生し、このショックラインに起因してステータコアの締め代にバラつきが発生して、環状部32の内周面32aの全面にわたってステータコアを均一に保持できないおそれがあった。これに対して、第一実施形態によれば、板状部材31を湾曲させて環状部32を形成する環状部形成工程S13を備えているので、ショックラインが発生しない。しかも、金型により板状部材31を湾曲させて丸め成形することで、絞り加工と比較して、精度よく環状部32を形成できる。したがって、ステータコア12に対する環状部32の締め代を、環状部32の内周面32aの全面にわたり均一とすることができるので、安定的にステータコア12を保持することができる。
また、環状部32に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で結合部形成工程S23を行うので、所定の保持荷重により複数の分割コア20同士を互いに一体に固定できる。したがって、金型の摩耗等により分割コア20の寸法が変化しても、分割コア20に付与される保持荷重のバラつきを抑制できる。さらに、複数のステータコア12を量産した場合であっても、ステータコア12毎の保持荷重のバラつきを抑制でき、ステータコア12の磁気特性の低下を抑制できる。
(第一実施形態の各変形例)
続いて、第一実施形態の各変形例に係るステータ10について説明する。
第一実施形態において、ステータ10のステータホルダ30には、第一端部33と第二端部34とが径方向に重なり合う重合部39により、環状部32の円周長を調整可能な調整部41が形成されていた。
これに対して、重合部39および調整部41の形態は、第一実施形態に限定されない。なお、以下では、第一実施形態と同様の構成部分については説明を省略し、異なる部分についてのみ説明する。
続いて、第一実施形態の各変形例に係るステータ10について説明する。
第一実施形態において、ステータ10のステータホルダ30には、第一端部33と第二端部34とが径方向に重なり合う重合部39により、環状部32の円周長を調整可能な調整部41が形成されていた。
これに対して、重合部39および調整部41の形態は、第一実施形態に限定されない。なお、以下では、第一実施形態と同様の構成部分については説明を省略し、異なる部分についてのみ説明する。
(第一実施形態の第一変形例)
図11は、第一実施形態の第一変形例に係る重合部39および調整部41の説明図である。
図11に示すように、第一端部33および第二端部34は、それぞれ径方向の外側に延びる第一張出部33cおよび第二張出部34cを備えている。第一張出部33cと第二張出部34cとは、周方向に重なり合う重合部39となっている。
図11は、第一実施形態の第一変形例に係る重合部39および調整部41の説明図である。
図11に示すように、第一端部33および第二端部34は、それぞれ径方向の外側に延びる第一張出部33cおよび第二張出部34cを備えている。第一張出部33cと第二張出部34cとは、周方向に重なり合う重合部39となっている。
また、第一張出部33cの先端は、第二端部34側に屈曲形成されて第二端部34の第二張出部34cよりも径方向の外側に位置するとともに、周方向に沿って延びる外側延出部33aとなっている。結合部38は、重合部39における第一端部33の外側延出部33aと、第二端部34の第二張出部34cの先端とが、例えば溶接により接合されて形成されている。
ここで、第一端部33の第一張出部33cと第二端部34の第二張出部34cとの間には、クリアランスTが形成されている。そして、第一端部33の第一張出部33cと第二端部34の第二張出部34cとの離間距離を調整してクリアランスTの大きさを調整することにより、環状部32の円周長を調整できる。すなわち、第一端部33と第二端部34とが周方向に重なり合う重合部39により、環状部32の円周長を調整可能な調整部41が形成される。
第一実施形態の第一変形例によれば、結合部38は、第一実施形態よりもさらにステータコア12から径方向の外側に離間した位置において、第一端部33の外側延出部33aと第二端部34とが溶接されて形成されているので、溶接によってステータコア12の電磁鋼板に熱応力が加わるのを確実に抑制でき、熱応力による磁気特性の低下を防止できる。また、溶接による複数の電磁鋼板の短絡を防止できるので、渦電流損の発生を抑制できる。
また、第一張出部33cと第二張出部34cとを互いに周方向に沿って近接離反することにより、環状部32の円周長を本機構により容易に調整管理することができる。
また、第一張出部33cと第二張出部34cとを互いに周方向に沿って近接離反することにより、環状部32の円周長を本機構により容易に調整管理することができる。
(第一実施形態の第二変形例)
図12は、第一実施形態の第二変形例に係る重合部39および調整部41の説明図である。
図12に示すように、第一端部33および第二端部34は、それぞれ径方向の外側に延びる第一張出部33cおよび第二張出部34cを備えている。第一張出部33cと第二張出部34cとは、周方向に重なり合う重合部39となっている。
図12は、第一実施形態の第二変形例に係る重合部39および調整部41の説明図である。
図12に示すように、第一端部33および第二端部34は、それぞれ径方向の外側に延びる第一張出部33cおよび第二張出部34cを備えている。第一張出部33cと第二張出部34cとは、周方向に重なり合う重合部39となっている。
また、第一端部33の第一張出部33cおよび第二端部34の第二張出部34cには、それぞれ周方向に沿うように貫通し、ボルト43が挿通可能な挿通孔33d,34dが形成されている。また、第一張出部33cの周方向の外側面には、挿通孔33dに対応した位置にナット44が設けられている。これにより、第一端部33の第一張出部33cおよび第二端部34の第二張出部34cは、ボルト43により締結固定可能とされている。結合部38は、重合部39における第一端部33の第一張出部33cと、第二端部34の第二張出部34cとが、ボルト43とナット44とにより締結されて形成されている。
ここで、第一端部33の第一張出部33cと第二端部34の第二張出部34cとの間には、クリアランスTが形成されている。クリアランスTの大きさは、ボルト43の軸力によって調整可能とされる。そして、ボルト43の軸力を調整して、第一端部33の第一張出部33cと第二端部34の第二張出部34cとのクリアランスTの大きさを調整することにより、環状部32の円周長を調整できる。すなわち、第一端部33と第二端部34とが周方向に重なり合う重合部39と、ナット44に締結されるボルト43とにより、環状部32の円周長を調整可能な調整部41が形成される。
第一実施形態の第二変形例によれば、結合部38が溶接されることなく形成されているので、ステータコア12の電磁鋼板に熱応力が加わることがない。したがって、磁気特性の低下を防止できる。
また、ボルト43およびナット44を用いて第一張出部33cと第二張出部34cとを締結固定することにより、ボルト43の軸力によって第一張出部33cと第二張出部34cとを互いに周方向に沿って近接離反できるとともに、ステータコア12の保持荷重を本機構により容易に調整管理することができる。したがって、適切な保持荷重によりステータコア12を保持できる。
また、ボルト43およびナット44を用いて第一張出部33cと第二張出部34cとを締結固定することにより、ボルト43の軸力によって第一張出部33cと第二張出部34cとを互いに周方向に沿って近接離反できるとともに、ステータコア12の保持荷重を本機構により容易に調整管理することができる。したがって、適切な保持荷重によりステータコア12を保持できる。
(第二実施形態)
続いて、第二実施形態に係るステータ10および第二実施形態に係るステータ10の製造方法について説明する。以下では、まず第二実施形態に係るステータ10について説明した後、第二実施形態に係るステータ10の製造方法について説明する。
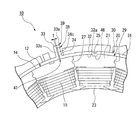
図13は、第二実施形態に係るステータ10の説明図である。なお、図13では、分かりやすくするために、フランジ部35(図8参照)の図示を省略している。
第一実施形態に係るステータ10は、ステータホルダ30の係止部46が、環状部32の内周面32aにおける所定位置に1箇所設けられており、ステータコア12を形成する複数の分割コア20のうち、一の分割コア20の溝部25に対して係止していた(図5参照)。
これに対して、図13に示すように、第二実施形態に係るステータ10は、ステータホルダ30の係止部46が複数設けられ、複数の分割コア20の各々の外周面の溝部25に対して係止している点で、第一実施形態とは異なっている。なお、以下では、第一実施形態と同様の構成部分については説明を省略し、異なる部分についてのみ説明する。
続いて、第二実施形態に係るステータ10および第二実施形態に係るステータ10の製造方法について説明する。以下では、まず第二実施形態に係るステータ10について説明した後、第二実施形態に係るステータ10の製造方法について説明する。
図13は、第二実施形態に係るステータ10の説明図である。なお、図13では、分かりやすくするために、フランジ部35(図8参照)の図示を省略している。
第一実施形態に係るステータ10は、ステータホルダ30の係止部46が、環状部32の内周面32aにおける所定位置に1箇所設けられており、ステータコア12を形成する複数の分割コア20のうち、一の分割コア20の溝部25に対して係止していた(図5参照)。
これに対して、図13に示すように、第二実施形態に係るステータ10は、ステータホルダ30の係止部46が複数設けられ、複数の分割コア20の各々の外周面の溝部25に対して係止している点で、第一実施形態とは異なっている。なお、以下では、第一実施形態と同様の構成部分については説明を省略し、異なる部分についてのみ説明する。
図13に示すように、係止部46は、環状部32の内周面32aにおいて、周方向に所定ピッチ(所定間隔)を空けて複数(本実施形態では、分割コア20の個数に対応して18箇所)設けられており、ステータコア12を形成する18個の分割コア20のそれぞれの溝部25に対して係止している。これにより、環状部32と全ての分割コア20とを所定の相対位置に位置決めすることができるとともに、ステータコア12の位置決めをすることができる。なお、複数の係止部46の所定ピッチは、例えばステータコア12の外周長を分割コア20の数(本実施形態では18)で割った長さに等しくなるように設定される。すなわち、ステータコア12の直径(外直径)をDとし、分割コア20の個数をnとしたとき、複数の係止部46のピッチPは、
P=πD/n
により算出される。
P=πD/n
により算出される。
また、分割コア20のヨーク部21の周方向における一方の側面には、周方向に突出する係合凸部27が形成されている。本実施形態の係合凸部27は、軸方向から見たとき、全体として略円弧状に形成される。係合凸部27の外周面は、軸方向から見たときに、分割コア20の一方の側面と外周面との角部を中心として曲率半径r1を有する曲面として形成される。また、係合凸部27の内周面は、軸方向から見たときに、分割コア20の一方の側面と外周面との角部を中心として曲率半径r2を有する曲面として形成される。また、ヨーク部21の周方向における他方の側面には、係合凸部27に対応する略円弧状に形成されて周方向に凹んだ係合凹部29が形成されている。係合凹部29の外周面は、係合凸部27の外周面に対応しており、軸方向から見たときに、分割コア20の他方の側面と外周面との角部を中心として曲率半径r1を有する曲面として形成される。また、係合凹部29の内周面は、係合凸部27の内周面に対応しており、軸方向から見たときに、分割コア20の他方の側面と外周面との角部を中心として曲率半径r2を有する曲面として形成される。
続いて、第二実施形態に係るステータ10の製造方法について説明する。
図14は、第二実施形態に係るステータ10(図1参照)の製造方法のフローチャートである。
図14に示すように、第二実施形態に係るステータ10(図1参照)の製造方法は、係止部形成工程S101Aを含む打ち抜き工程S101と、分割コア係止工程S103と、ステータコア形成工程S105と、押圧工程S107と、結合部形成工程S109と、を備えている。以下に、各工程の詳細について説明をする。なお、以下では、第一実施形態と同様の工程については詳細な説明を省略し、異なる工程についてのみ説明する。
図14は、第二実施形態に係るステータ10(図1参照)の製造方法のフローチャートである。
図14に示すように、第二実施形態に係るステータ10(図1参照)の製造方法は、係止部形成工程S101Aを含む打ち抜き工程S101と、分割コア係止工程S103と、ステータコア形成工程S105と、押圧工程S107と、結合部形成工程S109と、を備えている。以下に、各工程の詳細について説明をする。なお、以下では、第一実施形態と同様の工程については詳細な説明を省略し、異なる工程についてのみ説明する。
図15は、係止部形成工程S101Aおよび分割コア係止工程S103の説明図である。
図15に示すように、係止部形成工程S101Aでは、金属板5(図7参照)を打ち抜き長尺の板状部材31を形成した後、もしくは金属板5(図7参照)を打ち抜き長尺の板状部材31を形成するのと同時に、板状部材31の長手方向に所定ピッチ(所定間隔)を空けて、複数(本実施形態では18箇所)の係止部46をプレス成型する。
続いて、分割コア係止工程S103を行う。分割コア係止工程S103では、複数の係止部46に複数の分割コア20の各々の外周面に形成された溝部25を係止して、複数の分割コア20を長手方向に沿って配置する。このとき、複数の分割コア20は、それぞれ係合凸部27の先端部が、隣接する分割コア20の係合凹部29に対して挿入された状態で配置される。
図15に示すように、係止部形成工程S101Aでは、金属板5(図7参照)を打ち抜き長尺の板状部材31を形成した後、もしくは金属板5(図7参照)を打ち抜き長尺の板状部材31を形成するのと同時に、板状部材31の長手方向に所定ピッチ(所定間隔)を空けて、複数(本実施形態では18箇所)の係止部46をプレス成型する。
続いて、分割コア係止工程S103を行う。分割コア係止工程S103では、複数の係止部46に複数の分割コア20の各々の外周面に形成された溝部25を係止して、複数の分割コア20を長手方向に沿って配置する。このとき、複数の分割コア20は、それぞれ係合凸部27の先端部が、隣接する分割コア20の係合凹部29に対して挿入された状態で配置される。
続いて、ステータコア形成工程S105を行う。ステータコア形成工程S105では、板状部材31と複数の分割コア20との係止状態を維持したまま、複数の分割コア20を内包するように板状部材31を湾曲させて環状部32を形成しつつ、複数の分割コア20を円環状に配列してステータコア12を形成する(図13参照)。ここで、先の分割コア係止工程S103において、複数の分割コア20は、それぞれ係合凸部27の先端部が、隣接する分割コア20の係合凹部29に対して挿入された状態で配置されている。さらに、係合凸部27および係合凹部29は、それぞれ円弧状に形成されている。したがって、板状部材31を湾曲させたときに、分割コア20の係合凸部27は、隣接する分割コア20の係合凹部29に対して挿入される。したがって、複数の分割コア20を位置ズレすることなく円環状に配列して、ステータコア12を形成できる。
続いて、押圧工程S107と、結合部形成工程S109と、を行う。押圧工程S107および結合部形成工程S109については、第一実施形態と同様のため説明を省略する。結合部形成工程S109が終了した時点で、第二実施形態に係るステータ10の製造方法における全工程が終了する。
続いて、押圧工程S107と、結合部形成工程S109と、を行う。押圧工程S107および結合部形成工程S109については、第一実施形態と同様のため説明を省略する。結合部形成工程S109が終了した時点で、第二実施形態に係るステータ10の製造方法における全工程が終了する。
第二実施形態によれば、後の環状部32を形成する板状部材31の長手方向に沿って、複数の分割コア20を係止部46に係止しつつ配置し、係止状態を維持したまま板状部材31を湾曲させて環状部32を形成するだけで、環状部32を複数の分割コア20の径方向の外側に配置しつつ、複数の分割コア20を円環状に配列できる。したがって、複数の分割コア20を円環状に配列し、板状部材31を円環状に湾曲させて環状部32を形成した後に、環状部32を複数の分割コア20の径方向の外側に配置する場合よりも、作業工数を削減できるとともに作業性を向上できる。また、複数の係止部46により、回転電機1の駆動時に環状部32とステータコア12との間に発生するスリップトルクを確実に受けることができる。
また、係止部46に分割コア20の各々の外周面を係止して、複数の分割コア20を長手方向に沿って配置する分割コア係止工程S103と、板状部材31を湾曲させて環状部32を形成しつつ、複数の分割コア20を円環状に配列してステータコア12を形成するステータコア形成工程S105とを備えているので、係止状態を維持したまま板状部材31を湾曲させて環状部32を形成するだけで、環状部32を複数の分割コア20の径方向の外側に配置しつつ、複数の分割コア20を円環状に配列してステータコア12を形成できる。したがって、複数の分割コア20を円環状に配列し、板状部材31を円環状に湾曲させて環状部32を形成した後に、環状部32を複数の分割コア20の径方向の外側に配置する場合よりも、作業工数を削減できるとともに作業性を向上できる。
なお、この発明の技術範囲は上記の実施形態に限られるものではなく、本発明の趣旨を逸脱しない範囲において種々の変更を加えることが可能である。
図16は、第二実施形態の変形例に係る環状部32の説明図である。なお、図16は、ステータコア形成工程S105前の板状部材31および分割コア20を図示している。
第二実施形態では、複数の係止部46の間における環状部32の肉厚が、略均一に形成されていた(図13参照)。これに対して、図16に示すように、第二実施形態の変形例に係るステータホルダ30の環状部32を形成する板状部材31は、複数の係止部46の間において、一部が薄肉に形成された伸長調整部47を備えている。第二実施形態の変形例によれば、伸長調整部47が伸長することにより、係止部46のピッチ寸法誤差を吸収することができる。したがって、係止部46のピッチ寸法誤差に起因する複数の分割コア20の位置ずれを防止できる。
第二実施形態では、複数の係止部46の間における環状部32の肉厚が、略均一に形成されていた(図13参照)。これに対して、図16に示すように、第二実施形態の変形例に係るステータホルダ30の環状部32を形成する板状部材31は、複数の係止部46の間において、一部が薄肉に形成された伸長調整部47を備えている。第二実施形態の変形例によれば、伸長調整部47が伸長することにより、係止部46のピッチ寸法誤差を吸収することができる。したがって、係止部46のピッチ寸法誤差に起因する複数の分割コア20の位置ずれを防止できる。
回転電機1は、三相交流式のブラシレスモータに限定されない。また、ステータ10を形成するステータコア12や分割コア20、コイル15、ステータホルダ30等の形状や材料等は、各実施形態に限定されない。
また、第一実施形態および第一実施形態の第一変形例では、第一端部33に外側延出部33aを形成していたが、第二端部34に外側延出部を形成してもよい。
また、第一実施形態および第一実施形態の第一変形例では、第一端部33に外側延出部33aを形成していたが、第二端部34に外側延出部を形成してもよい。
その他、本発明の趣旨を逸脱しない範囲で、上記した実施の形態における構成要素を周知の構成要素に置き換えることは適宜可能である。
1 回転電機
10 ステータ
12 ステータコア
14 外周面
20 分割コア
30 ステータホルダ
31 板状部材
32 環状部
33 第一端部
34 第二端部
38 結合部
39 重合部
41 調整部
46 係止部
47 伸長調整部
10 ステータ
12 ステータコア
14 外周面
20 分割コア
30 ステータホルダ
31 板状部材
32 環状部
33 第一端部
34 第二端部
38 結合部
39 重合部
41 調整部
46 係止部
47 伸長調整部
Claims (12)
- 複数の分割コアを円環状に配列することによって形成されたステータコアと、
前記ステータコアの外周面に嵌合されて、複数の前記分割コア同士を互いに一体に固定する保持枠と、
を備え、
前記保持枠は、
長尺の板状部材を湾曲させて形成された環状部と、
前記板状部材の長手方向における第一端部と、前記第一端部とは反対側の第二端部とを結合させた結合部と、
を備えていることを特徴とする回転電機のステータ。 - 前記保持枠は、前記環状部の円周長を調整可能な調整部を備えていることを特徴とする請求項1に記載の回転電機のステータ。
- 前記調整部は、前記第一端部と前記第二端部とが重なり合う重合部により形成されていることを特徴とする請求項2に記載の回転電機のステータ。
- 前記重合部は、前記第一端部および前記第二端部のうちのいずれか一方に形成されて、前記第一端部および前記第二端部のうちのいずれか他方よりも径方向の外側において、周方向に沿って前記他方側に延びる外側延出部を備え、
前記結合部は、前記外側延出部と前記他方とが溶接されて形成されていることを特徴とする請求項3に記載の回転電機のステータ。 - 前記第一端部および前記第二端部は、それぞれ径方向の外側に延びる第一張出部および第二張出部を備え、
前記調整部は、互いに固定された前記第一張出部および前記第二張出部により形成されていることを特徴とする請求項2から4のいずれか1項に記載の回転電機のステータ。 - 前記保持枠は、前記環状部に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で、前記第一端部と前記第二端部とを結合させて前記結合部を形成することにより、前記分割コア同士を互いに一体に固定することを特徴とする請求項1から5のいずれか1項に記載の回転電機のステータ。
- 前記保持枠は、前記環状部に設けられ、所定の前記分割コアの外周面に係止する係止部を備えていることを特徴とする請求項1から6のいずれか1項に記載の回転電機のステータ。
- 前記保持枠は、前記環状部に設けられ、複数の前記分割コアの各々の外周面に係止する複数の前記係止部を備えていることを特徴とする請求項7に記載の回転電機のステータ。
- 前記環状部は、複数の前記係止部の間に、薄肉に形成された伸長調整部を備えていることを特徴とする請求項8に記載の回転電機のステータ。
- 複数の分割コアを円環状に配列することによって形成されたステータコアと、
前記ステータコアの外周面に嵌合されて、複数の前記分割コア同士を互いに一体に固定する保持枠と、
を備えた回転電機のステータの製造方法であって、
長尺の板状部材を湾曲させて環状部を形成する環状部形成工程と、
前記環状部を前記ステータコアの前記外周面に嵌合する嵌合工程と、
前記板状部材の長手方向における第一端部と、前記第一端部とは反対側の第二端部とを結合して結合部を形成する結合部形成工程と、
を備えていることを特徴とする回転電機のステータの製造方法。 - 複数の分割コアを円環状に配列することによって形成されたステータコアと、
前記ステータコアの外周面に嵌合されて、複数の前記分割コア同士を互いに一体に固定する保持枠と、
を備えた回転電機のステータの製造方法であって、
前記保持枠は、複数の前記分割コアの各々の外周面に係止する複数の係止部を備え、
長尺の板状部材に、前記板状部材の長手方向に所定間隔をあけて複数の前記係止部を形成する係止部形成工程と、
前記係止部に前記分割コアの各々の外周面を係止して、複数の前記分割コアを前記長手方向に沿って配置する分割コア係止工程と、
前記板状部材を湾曲させて環状部を形成しつつ、複数の前記分割コアを円環状に配列して前記ステータコアを形成するステータコア形成工程と、
前記板状部材の長手方向における第一端部と、前記第一端部とは反対側の第二端部とを結合して結合部を形成する結合部形成工程と、
を備えることを特徴とする回転電機のステータの製造方法。 - 前記環状部に対し、径方向の外側から内側に向かって所定の押圧力を加えた状態で、前記結合部形成工程を行うことにより、前記分割コア同士を互いに一体に固定することを特徴とする請求項10または11に記載の回転電機のステータの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013069264A JP2014193083A (ja) | 2013-03-28 | 2013-03-28 | 回転電機のステータおよび回転電機のステータの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013069264A JP2014193083A (ja) | 2013-03-28 | 2013-03-28 | 回転電機のステータおよび回転電機のステータの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014193083A true JP2014193083A (ja) | 2014-10-06 |
Family
ID=51838896
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013069264A Pending JP2014193083A (ja) | 2013-03-28 | 2013-03-28 | 回転電機のステータおよび回転電機のステータの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014193083A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016067532A1 (ja) * | 2014-10-28 | 2016-05-06 | パナソニックIpマネジメント株式会社 | ブラシレスモータ及び電動工具 |
| CN116094198A (zh) * | 2023-02-01 | 2023-05-09 | 广东威灵电机制造有限公司 | 电机的定子和具有其的电机 |
| JP2023100545A (ja) * | 2022-01-06 | 2023-07-19 | マツダ株式会社 | 車両駆動用モータ装置 |
-
2013
- 2013-03-28 JP JP2013069264A patent/JP2014193083A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016067532A1 (ja) * | 2014-10-28 | 2016-05-06 | パナソニックIpマネジメント株式会社 | ブラシレスモータ及び電動工具 |
| JP2016086579A (ja) * | 2014-10-28 | 2016-05-19 | パナソニックIpマネジメント株式会社 | ブラシレスモータ及び電動工具 |
| US10355538B2 (en) | 2014-10-28 | 2019-07-16 | Panasonic Intellectual Property Management Co., Ltd. | Brushless motor and electrically powered tool |
| JP2023100545A (ja) * | 2022-01-06 | 2023-07-19 | マツダ株式会社 | 車両駆動用モータ装置 |
| JP7797879B2 (ja) | 2022-01-06 | 2026-01-14 | マツダ株式会社 | 車両駆動用モータ装置 |
| CN116094198A (zh) * | 2023-02-01 | 2023-05-09 | 广东威灵电机制造有限公司 | 电机的定子和具有其的电机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5937701B2 (ja) | 回転機及び電動車両 | |
| US10594182B2 (en) | Stator manufacturing method and stator | |
| US9136746B2 (en) | Stator for electric rotating machine and method of manufacturing the same | |
| US10985637B2 (en) | Laminated core manufacturing method | |
| US10547219B2 (en) | Rotating electric machine having air core coil with curved end surfaces | |
| US8896189B2 (en) | Stator for electric rotating machine and method of manufacturing the same | |
| WO2015045949A1 (ja) | バスバーユニット、バスバーユニットの製造方法およびブラシレスモータ | |
| US9583987B2 (en) | Stator for electric rotating machine and method of manufacturing the same | |
| WO2018110300A1 (ja) | 回転電機の固定子鉄心およびその製造方法 | |
| JP2012005338A (ja) | 回転電機、回転電機の製造方法、および風力発電システム | |
| WO2020100311A1 (ja) | 固定子の製造方法 | |
| JP2009261150A (ja) | 回転電機の固定子製造方法及び永久磁石回転電機 | |
| JP6509373B2 (ja) | コアシート、分割積層コアおよび固定子並びに分割積層コアの製造方法 | |
| WO2013140831A1 (ja) | 回転電機 | |
| JP5296856B2 (ja) | ステータの製造方法 | |
| JP2012217279A (ja) | 回転電機用ステータコア、回転電機、および、回転電機用ステータコアの製造方法 | |
| CN110574257B (zh) | 电动马达用定子和电动马达 | |
| CN117223197A (zh) | 转子、旋转电机以及旋转电机的制造方法 | |
| JP2005184925A (ja) | ステータの製造方法、その方法により製造されたステータを有する回転電機およびステータの製造装置 | |
| JP5607591B2 (ja) | ステータ用外筒、ステータ、及びステータの製造方法 | |
| CN109804531B (zh) | 旋转电机的定子及其制造方法 | |
| JP2015076947A (ja) | 回転電機のステータコア | |
| JP5988951B2 (ja) | 永久磁石型回転電機と永久磁石型回転電機の製造方法 | |
| JP2018117440A (ja) | 回転電機 | |
| JP6509106B2 (ja) | ステータおよびステータの製造方法 |