JP2013141736A - 球面研削装置及び研削加工方法 - Google Patents

球面研削装置及び研削加工方法 Download PDF

Info

Publication number
JP2013141736A
JP2013141736A JP2012003983A JP2012003983A JP2013141736A JP 2013141736 A JP2013141736 A JP 2013141736A JP 2012003983 A JP2012003983 A JP 2012003983A JP 2012003983 A JP2012003983 A JP 2012003983A JP 2013141736 A JP2013141736 A JP 2013141736A
Authority
JP
Japan
Prior art keywords
work material
grinding
grindstone
turning
wheel
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2012003983A
Other languages
English (en)
Inventor
Daisuke Kokubu
大介 國府
Yukio Furuya
行雄 古谷
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Hitachi Construction Machinery Co Ltd
Original Assignee
Hitachi Construction Machinery Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Hitachi Construction Machinery Co Ltd filed Critical Hitachi Construction Machinery Co Ltd
Priority to JP2012003983A priority Critical patent/JP2013141736A/ja
Publication of JP2013141736A publication Critical patent/JP2013141736A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)

Abstract

【課題】高い研削精度を有するホイール砥石を用いて、広い研削面を有する球面形状の被削材を、高い研削効率で研削加工を行うようにする。
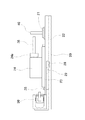
【解決手段】ホイール砥石11は砥石回転駆動部材26により回転駆動されるものであり、このホイール砥石11が接離される球面形状となった被削材10は、被削材駆動部材24に着脱可能に保持されて、この被削材10を回転駆動するようになし、この被削材駆動部材24は旋回用プレート22に装着されて、旋回軸21を中心として往復回動させるようになっており、旋回用プレート22は、ベース部材20に設けた円弧状の旋回ガイド28に装着した旋回駒29が連結されて、エアシリンダ30により旋回駆動されるようになっており、旋回軸21と旋回ガイド28との間の位置に被削材駆動部材24の重心位置が配置されている。
【選択図】図3

Description

本発明は金属やセラミック等の硬脆材料を球面形状となるように研削加工するための球面研削装置及び研削加工方法に関するものである。
一般に、曲面形状を有する被削材を研削加工する際には、砥石が用いられるが、この砥石としては、主として、円筒形状となったカップ砥石または円盤形状を有するホイール砥石が用いられる。これらカップ砥石やホイール砥石は、特許文献1に記載されているように、被削材を回転軸に取り付けて、この被削材を回転させる間に、砥石を回転させながら被削材の加工面に摺接させるようにして研削加工がおこなわれる。
このために、研削装置としては、被削材と砥石とをそれぞれ独立して回転駆動する機構と被削材と砥石とを接離させる機構とを備えるものとする。カップ砥石の場合には、被削材の曲面形状に合わせた大きさの直径を有する円筒部を有しておれば、被削材と砥石とを回転させることにより研削面全体を加工できるが、ホイール砥石の場合には、曲面形状となった被削材と砥石との間が点接触または線接触となることから、さらに砥石と被削材とのいずれかを被削材の曲面における曲率に応じて往復旋回させる機構とを備える必要がある。
特開2005−319554号公報
ところで、球径が大きく、広い加工面を有する被削材を研削する場合には、加工能率等の点から、砥石と被削材との接触面積を大きくしたカップ砥石を用いるのが一般的である。ただし、研削時における砥石と被削材との接触を広くすると、研削抵抗が高くなって砥石が発熱することになる。その結果、砥石が目詰まりすることになり、研削焼けが発生し、研削能率の低下を生じることになる。さらに、目詰まりを解消するために、砥石のツルーイングを頻繁に行わなければならないという問題点がある。また、大型の被削材を研削加工する場合には、切り込み量の制御が困難になるという問題点もある。さらに、研削加工中は接触面を冷却するために、クーラントを供給することになるが、円環状の接触面を有するカップ砥石の場合には、被削材と砥石とが直接接触している部位に向けて円滑にクーラントを供給することは困難であり、カップ砥石にクーラントを導くための経路を設ける必要があり、砥石の構成が複雑になる等といった問題点もある。
一方、ホイール砥石を用いた研削加工の場合には、砥石と被削材との間は点接触若しくは線接触となることから、被削材のサイズの大小に拘わらず、接触面積を小さくすることができるので、研削焼けを起こす原因となる研削抵抗の上昇を抑制でき、また接触面へのクーラントの供給も円滑に行えることになる。さらに、被削材への切り込み量の制御が容易になる等、ホイール砥石の方がカップ砥石の場合よりも研削精度を高くすることができる。
以上のように、高い研削精度を有するホイール砥石を用いた研削加工装置にあっては、加工能率に課題があり、これを改善するには、砥石径を大きくしてその周速を上昇させ、また被削材も高速で回転させる必要がある。しかしながら、砥石径を大きくすると、重量化することになり、しかも共に高速回転する被削材と砥石とを摺接させると、振動や傾き等が発生するおそれがある等といった問題点があり、また被削材と砥石とのいずれかを往復動させるために、少なくとも可動側を安定的に固定するのは困難であり、加工能率の向上のために、砥石を重量化させ、被削材と砥石との間の相対回転速度を高くするのには限度がある。
本発明は以上の点に鑑みてなされたものであって、その目的とするところは、高い研削精度を有するホイール砥石を用いて、広い研削面を有する球面形状の被削材を研削加工する際における研削効率を向上させることにある。
前述した目的を達成するために、本発明による球面研削装置の構成としては、回転駆動部材に装着した円盤状のホイール砥石を用いて、球面形状の研削面を有する被削材を研削加工する装置であって、前記ホイール砥石が接離される前記被削材を着脱可能に保持して、この被削材を回転駆動する被削材駆動部材と、前記被削材駆動部材を旋回駆動するための旋回用プレートと、前記旋回用プレートに設けられ、前記被削材駆動部材に保持させた前記被削材の研削面の曲率中心位置に設けられ、前記被削材駆動部材を旋回可能に連結した旋回軸と、前記被削材保持部材を、前記旋回軸を中心として往復旋回させるために、前記旋回プレートに設けたガイド部材と、前記旋回軸を中心として前記旋回プレートを往復旋回させる旋回駆動手段とからなり、前記旋回軸と前記ガイド部材との間の位置に前記被削材駆動部材の重心位置を配置する構成としたことをその特徴とするものである。
被削材は格別の制限はなく、球面形状に仕上げ加工されるものであれば、金属やセラミック等各種のものの表面加工を行うことができる。被削材の寸法形状についても格別の制約はないが、球径が大きく、広い研削加工面を有する被削材の研削を効率的に、しかも高精度に研削することができる。
また、同じ重量のカップ砥石と比較して、このホイール砥石の直径が大きくなるため、摺接時の回転周速をより高速化することができる。研削を行っている間は被削材を所定角度往復旋回させる。また、ホイール砥石と被削材との間を近接・離間する方向に相対変位させる。この動作は被削材側で行うこともできるが、被削材は往復旋回可能とする関係から、動作の安定性を確保し、被削材を固定的に保持するためには、ホイール砥石側を被削材に対して近接・離間させる方向に移動させる方が望ましい。
被削材の研削面は球面形状となっているが、この球面は凹球面若しくは凸球面のいずれであっても良い。被削材を旋回軸による旋回中心に対してホイール砥石より遠い側に位置させれば、凹球面形状の被削材を加工でき、またホイール砥石を被削材より旋回軸から遠い位置に配置すれば、凸球面形状の被削材を加工することができる。いずれにしろ、旋回軸の中心を通る直線上の位置に球面の中心を配置させる。そして、被削材駆動部材を旋回プレートに対して旋回動作させるが、旋回駆動手段はエアシリンダ等の往復動駆動手段から構成することができ、旋回駆動トルクの低減を図るために、被削材駆動部材の旋回軸への連結部とは反対側の端部位置に連結することが望ましい。また、旋回駆動手段は被削材の研削面の円弧における幅方向の全長にわたってホイール砥石を移動させることもできるが、被削材は研削加工中に回転駆動されることから、移動量は円弧の幅寸法の半分とすることができ、これによって旋回駆動手段の動作ストロークを短縮することができる。
被削材とホイール砥石の接触は点接触若しくは線接触とする。これによって、研削抵抗を減少させ、またクーラントを用いて行う摺動面の冷却機能が向上することになり、研削精度が高くなる。このために、ホイール砥石の外周面をその厚み方向に向けた円弧形状となし、その円弧の曲率半径rを、被削材の研削面の曲率半径をSRとしたときに、SR≧rとなる寸法関係とする。SR=rとしたときには、ホイール砥石は被削材の研削面と線接触することになり、SR>rとすると、ホイール砥石は研削面に対して点接触状態となる。一方、SR<rとすると、ホイール砥石は2箇所で被削材の研削面と接触することになる。
研削作業を継続すると、ホイール砥石の形状が型崩れを起こすようになり、また目詰まりが発生することから、適宜のタイミングでツルーイングやドレッシングを行う必要がある。このような処理を可能にするために、被削材が着脱可能に装着される被削材駆動部材に、この被削材に代えてドレッサを装着できるようにする。このために、被削材駆動部材にチャック部材を設けて、このチャック部材に被削材と交換してドレッサを装着できるように構成すれば良い。例えば、被削材が円筒状の中空形状の場合には、被削材内部にコレットチャックなどのメカニカルチャックを用いることができるので、ドレッサにも被削材と同様の中空形状を設けるように構成することによって、また、被削材にスプライン部が設けられている場合には、このスプライン部に着脱可能に係合するコレットチャック等のメカニカルチャックを用いることができるので、ドレッサに被削材と同様のスプラインを設けるように構成することによって、被削材をチャック部材から脱着させて、ドレッサを容易に装着することができる。
ホイール砥石のツルーイング,ドレッシングを繰り返し行うと、このホイール砥石の研削面への接触部の位置が変化することになる。ただし、このホイール砥石の半径が減少するだけであるから、ホイール砥石と被削材との間の距離を短縮する方向に移動させることにより位置調整が可能となり、高さ方向の位置調整は必要としない。そこで、このホイール砥石と被削材との位置調整を行うために、ホイール砥石回転軸と被削材駆動部材との相対位置を調整できるようにする。研削時には砥石と被削材との間は点接触若しくは線接触状態に保たれるので、被削材駆動部材に過大な押し付け力が作用することはない。
被削材を旋回させながら研削することから、旋回方向に大きな研削抵抗が作用することになる。このために、被削材駆動部材の重心位置を旋回軸とガイド部材との間の位置に配置することによって、特に旋回軸とガイド部材との間のほぼ中間位置に被削材駆動部材の重心位置を配置することによって、旋回時における被削材駆動部材の振動や傾きを抑制することができる。また、旋回軸をアンギュラ玉軸受により旋回プレートに連結することによって、旋回軸を安定させることができる。
また、本発明による球面研削方法は、円盤状のホイール砥石を用いて、球面形状の研削面を有する被削材を研削加工する方法であって、被削材を被削材回転駆動手段に装着し、またホイール砥石を前記被削材とは直交する方向に回転駆動する砥石回転駆動手段に装着して、前記被削材の研削面に対して前記ホイール砥石を点接触または線接触させて、これら被削材とホイール砥石とを回転駆動するようになし、これら被削材及びホイール砥石の回転中に、被削材を所定角度往復旋回させるようにすることによって、前記被削材の研削面を研削加工範囲の中心から概略同心円状に研削することを特徴としている。
ここで、ホイール砥石は、その回転駆動部材に装着されて、このホイール砥石とは独立した回転駆動されている被削材駆動部材に装着した被削材の研削面に摺接させる。被削材には、研削加工時に被削材の表面に極めて微小な凹凸からなる研削痕が生じることになる。一方、前述した特許文献1の研削加工では、研削で被削材の表面にクロスハッチ状の研削痕が生じることになる。これに対して、本願発明の研削装置を用いれば、ホイール砥石は被削材とは独立に回転駆動されることから、被削材の表面における研削痕としては、同心円状のものとすることができる。
被削材が、例えばアキシャル型斜板式液圧回転機のロータとして構成した場合には、回転軸を中心にしてロータが回転しながら他の部材と油潤滑状態で摺動することになる。液圧回転機の内部には、通常、作動油が充満しており、この作動油はロータの回転時に摺動面に対する潤滑油として機能する。ロータに、その回転中心を中心とした同心円状の研削痕が存在している場合には、潤滑油はこの同心円状の研削痕に保持されることになる。研削痕が摺動方向と一致することから、潤滑油の保持機能が高くなり、摺動面部の潤滑性に優れ、ロータを高速回転させても、安定した摺動状態とすることができる。しかも、研削痕は回転方向のものであるから、高い潤滑油保持能力を発揮して、滑り摩耗を最小限に抑制できるようになり、またロータの摺接部に焼き付き等の発生がなくなる等、ロータの長寿命化が図られる。
高い研削精度を有するホイール砥石を旋回させる間に、このホイール砥石と被削材とをそれぞれ独立して回転駆動しながら高速で摺接させることによって、広い研削面を有する球面形状の被削材を研削加工する際における研削効率を向上させる。
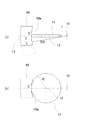
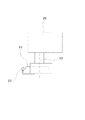
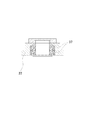
被削材の一例としてのシリンダブロックを装着した斜板式液圧回転機の断面図である。 球面研削を行う基本構成を示す説明図である。 球面研削装置の正面図である。 図3の平面図である。 ドレッサと共に示すホイール砥石及び被削材駆動部材を示す正面図である。 ホイール砥石及び砥石駆動部材を示す平面図である。 ホイール砥石の旋回手段を示す平面図であって、砥石駆動部材を基準位置に位置させたときの平面図である。 ホイール砥石の旋回手段を示す平面図であって、砥石駆動部材が旋回端位置に位置させたときの平面図である。 旋回軸の断面図である。 球面研削装置に芯ずれ検出機構を装着した状態を示す正面図である。
以下、図面に基づいて本発明の実施の形態について説明する。まず、図1に被削材の一例として、アキシャル型の斜板式液圧回転機を構成するロータの構成を示す。図中において、1は斜板式液圧回転機のケーシング、2はシリンダブロックであって、シリンダブロック2はこのケーシング1内において、弁板3と斜板4との間に設けられており、シリンダブロック2は弁板3に沿って摺動回転するロータである。そして、シリンダブロック2の回転軸芯には軸挿通孔2aが穿設されており、この軸挿通孔2aには、入出力軸5がスプライン結合により相対回転不能に挿通されている。シリンダブロック2には軸挿通孔2aの周囲に複数(通常は、5または7という奇数)のシリンダ6が穿設されており、これら各シリンダ6内にはピストン7が出没可能に収納されている。さらに、各ピストン7にはシュー8が連結されており、シュー8は斜板4の表面と摺動可能となっている。
この液圧回転機は、例えば油圧ポンプや油圧モータとして機能するものであり、弁板3に入出力用のポートが設けられ、またシリンダブロック2における弁板3に対向する面に、各シリンダ6に連通する連通孔9が設けられている。従って、斜板式油圧ポンプとして構成する場合には、弁板3を入出力軸5に対して傾斜させた状態で、シリンダブロック2を回転させると、その半回転の間に各シリンダ6内からピストン7が突出して、一方側ポートから連通孔9を介して作動油をシリンダ6内に吸い込み(吸い込み行程)、さらにシリンダブロック2が回転することによって、ピストン7がシリンダ6内に進入することで、吸い込んだ作動油を加圧して、他方側ポートから吐出することになる(吐出行程)。そして、弁板3の傾動角を変化させると、ピストン7のシリンダ6内での摺動ストロークが変化し、もって容量を変化させることになる。
油圧ポンプの作動時には、シリンダブロック2が弁板3と密着した状態で回転し、また弁板3の傾動角を変化させたときに、シリンダブロック2がこれに追従して傾転することになる。このために、シリンダブロック2には凸球面となった摺接面2bが形成されており、また弁板3には凹球面となった摺接面3aが形成されて、傾転角が変化しても、シリンダブロック2は弁板3に対して、両摺接面2b,3a間が密着した状態で相対回転させるようになっている。
この摺接面2b,3aの間から圧油が漏出すると、油圧ポンプとしての効率が低下することになるから、球面形状を有する摺接面2b,3aを高精度に仕上げを行って、その間に密着性を確保し、作動中における漏れを最小限度に抑制する必要があることから、シリンダブロック2の摺接面2bは研削加工される。このために球面研削装置が用いられる。なお、球面研削を行う対象はこのシリンダブロック2に限定されるものではなく、また球面形状としては凸球面だけでなく、摺接面3aのように凹球面であっても良い。
そこで、図2に球面研削の基本構成を示す。ここで、図2(a)は上方からみた平面図であり、図2(b)は正面側から見た図を示している。図中において、10は被削材であって、この被削材10は前述したシリンダブロック2等から構成される。被削材10の研削面10aは凹球面形状となっており、この研削面10aを研削加工するために、所定の厚みを有する円盤から構成したホイール砥石11が用いられる。ホイール砥石11は回転軸12に接続されており、被削材10も回転軸13に接続されており、回転軸12と回転軸13とは直交する方向に向けられている。従って、被削材10及びホイール砥石11はそれぞれ独立して回転駆動されるようになっている。従って、研削加工中は、ホイール砥石11は被削材10の研削面10aに当接させて、摺接させることになるが、また被削材10は旋回中心14を中心として図2(a)に矢印で示したように、所定角度往復旋回するようになっており、これによって研削加工範囲が規定される。この研削加工範囲の中心を図2(a),(b)において、符号Cで示す。
ホイール砥石11は所定の厚みを有するものであり、その外周面11aは円弧面となっており、この円弧の曲率半径はrである。また、被削材10の研削面10aにおける凸球面の曲率半径はSRである。さらに、図2(b)に示したように、ホイール砥石11の半径はRである。
研削加工時にはホイール砥石11を被削材10の研削面10aに対して線接触乃至点接触させるようにする。前述したホイール砥石11の外周面の曲率半径r,被削材10の研削面10aの曲率半径SR及びホイール砥石11の曲率半径Rとの寸法関係において、SR<rとすると、ホイール砥石11は2箇所で研削面10aと接触することになるので、SR≧rとなる寸法関係とすることが必須の要件である。そして、SR=Rとしたときにおいて、SR=rとすると、ホイール砥石11は研削面10aと面接触することになる。また、SR=Rで、SR>rとしたときには、ホイール砥石11は研削面10aに対して垂直方向、つまり図2(a)の上下方向に線接触する。一方、SR>Rで、SR=rとしたときには、ホイール砥石11は研削面10aの水平方向、つまり図2(b)の上下方向に線接触する。さらに、SR>Rで、SR>rとすれば、ホイール砥石11は研削面10aに対して点接触することになる。
一般に、球面研削は、切込及びスパークアウトからなる2つの工程に分解されるが、これらのうち、スパークアウトに要する時間は長いものとなる。しかも、切込の精度が悪いと、スパークアウト時間はさらに長時間化する。切込精度の悪化原因は、ホイール砥石11と研削面10aとの間の接触面積が変動することにより研削抵抗が不安定になるため、一時的に切込量が増大して摩擦熱の発生が急増することにより研削焼けが生じることによる。その対策としては、ホイール砥石11と研削面10aとの間の接触面積をできるだけ小さくすることで、接触面積の変動を低減し、かつクーラントを供給して研削抵抗を低下させ、研削加工時における冷却機能を向上させ、研削熱が蓄積するのを防止する。このために、ホイール砥石11と研削面10aとの接触面積をできるだけ小さくする。従って、SR≧rで、SR>Rとすることによりホイール砥石11と研削面10aとの間を線接触乃至点接触させるように設定し、より好ましくはSR>Rであり、かつSR>rとする。
そこで、以上の球面研削を行うための装置の全体構成を図3及び図4に示す。これらの図において、20はベースプレートを示し、このベースプレート20には旋回軸21が立設されており、この旋回軸21に旋回プレート22が旋回可能に、即ち水平方向に回転可能に連結されている。旋回プレート22には支持プレート23が装着されており、この支持プレート23に被削材回転駆動部材24が支持されている。
図5に示したように、被削材回転駆動部材24の回転体24aにはコレットチャック25が設けられており、このコレットチャック25は被削材10を着脱可能に保持するためのものである。本実施の形態においては、被削材10は、図1に示したアキシャル型斜板式液圧回転機のロータを構成するシリンダブロック2であり、このシリンダブロック2の軸挿通孔2aは入出力軸5がスプライン嵌合されるものであり、このために軸挿通孔2aもスプライン孔となっている。従って、コレットチャック25によって被削材10が相対回転不能に連結される。また、コレットチャック25には、被削材10と交換して後述するドレッシング部材15等が装着できるようになっている。
被削材10の研削面10aを研削するために、ホイール砥石11が用いられるが、このホイール砥石11は砥石駆動部材26に装着されている。図6に示したように、砥石駆動部材26に回転軸12が設けられており、ホイール砥石11はこの回転軸12に装着されている。砥石駆動部材26はベースプレート20と並ぶように配置されており、被削材駆動部材24に装着されている被削材10に対して近接・離間する方向に、つまり図3に実線で示した位置と仮想線で示した位置との間にスライド変位可能となっている。さらに、砥石駆動部材26には、ホイール砥石11による被削材10への接触部に向けてクーラントを供給するためのノズル27が装着されている。
旋回プレート22及びこの旋回プレート22に連結した支持プレート23は旋回軸21を中心として、図7に示した基準位置から図8に示した旋回端位置まで往復回動が行われるようになっている。このために、ベースプレート20には旋回ガイド28が装着されており、この旋回ガイド28には2個の旋回駒29が装着されており、これら旋回駒29は旋回プレート22に連結されている。そして、支持プレート23における旋回軸21への連結部とは反対側の位置には、旋回駆動部材としてのエアシリンダ30が連結されており、このエアシリンダ30を駆動することによって、旋回プレート22及び支持プレート23を往復旋回させるように構成している。
ここで、被削材10を着脱可能に装着した被削材回転駆動部材24を固定した支持プレート23は旋回プレート22に対して位置調整可能に連結されている。この位置調整を行うことによって、研削面10aに創生されるSRを調整することができる。このために、旋回プレート22にはポスト31が立設されており、このポスト31には調整ねじ32からなる調整手段が挿通されている。調整ねじ32は支持プレート23に設けたねじ孔33に螺挿されており、この調整ねじ32を適宜螺回することによって、支持プレート23に設けたガイドレール34に沿って移動可能となっている。
球面研削装置は以上のように構成されるものであって、ホイール砥石11を装着した砥石駆動部材26は、そのホイール砥石11が図3の実線位置に配置した状態で、支持プレート23に装着した被削材回転駆動部材24の回転体24aに被削材10を取り付ける。そして、エアシリンダ30を駆動して、支持プレート23を基準位置に変位させる。この基準位置は、被削材10の研削面10aにおける研削加工範囲の中心Cであり、この研削加工範囲の中心Cにホイール砥石11の先端が当接するようにする。このときに、被削材10は正確に基準位置となるように配置する。このために、位置決めピン35が設けられており、また旋回プレート22及びベースプレート20には基準孔36が設けられており、位置決めピン35をこの基準孔36に挿入することによって、被削材回転駆動部材24を設けた旋回プレート22を正確に研削開始位置に位置決めすることができる。
そこで、ホイール砥石11及び被削材10を回転駆動することによって、研削面10aの研削が開始される。この研削開始後にエアシリンダ30を作動させることにより旋回プレート22を左右に旋回させる。この旋回は図7に示した基準位置と図8に示した旋回端位置との間を往復させるようにする。ここで、旋回ストロークは研削面10aの円弧の全長であっても良いが、この円弧の半分の間隔だけストロークさせることにより研削面10aの全面がホイール砥石11により切削される。
ここで、被削材10は切削加工を行っている間は回転するものであり、ホイール砥石11は研削面10aに対して点接触若しくは点接触に近い線接触していることから、研削加工範囲の中心Cを中心とした同心円乃至同心円に近い螺旋状に研削加工されるようになる。従って、研削面10aは実質的に鏡面状態にまで加工されるが、ホイール砥石11の研削面10aへの接触により極僅かな研削痕が生じることになり、この研削痕はほぼ同心円状のものとなる。
以上のようにして行われる被削材10の研削時には、研削面10aとホイール砥石11との接触は点接触若しくは線接触させることにより研削抵抗を減少させることができ、かつノズル27からクーラントを供給するようにしているので、被削材10及びホイール砥石11を高速で回転させ、またホイール砥石11の径を大きくして、回転周速を高速化しても、研削加工時に高い冷却機能を発揮することになり、かつ研削熱が蓄積するのを防止することができる。その結果、ホイール砥石11による研削面10aへの切込を高精度に行うことができ、スパークアウト時間を短時間化する。その結果、加工効率が向上すると共に、ホイール砥石11の長寿命化が図られる。
ここで、被削材10を装着した被削材回転駆動部材24を装着した支持プレート23は旋回プレート22に連結されて、これら旋回プレート22及び支持プレート23により旋回部材が構成され、この旋回部材は旋回軸21に連結されており、旋回時には旋回軸21に大きな 曲げ荷重が作用することになる。しかしながら、旋回軸21は、図9に示したように、背面組合せ式のアンギュラ玉軸受37により回転自在に支持させることによって、旋回軸21に曲げ荷重が作用しても、十分な強度を有するものとなり、信号振動や傾きが生じるのを防止できる。従って、旋回軸21の振れが防止される。しかも、支持プレート23は旋回駒29と連結されているにしても、全体としての旋回部材は片持ちに近い状態となっている。そこで、被削材回転駆動部材24等を含めた旋回部材全体の重心Gの位置を旋回軸21と旋回駒29への連結部との間の位置とすることによって、旋回部材全体またはその一部に歪み等の発生を防止して、旋回動作の安定性が確保される。
研削処理を繰り返し行うと、ホイール砥石11が目詰まりしたり、型崩れを生じたりする。しかも、ホイール砥石11は被削材10に対して線接触乃至点接触させるようにしているので、ツルーイング乃至ドレッシングを頻繁に行う必要がある。ここで、図4に示したように、被削材回転駆動部材24には、コレットチャック25が設けられており、チャックの開閉により容易に被削材10を着脱できるようになっている。そこで、先端に単石ドレッサ15aを設けたドレッシング部材15を取り付けるようになし、この単石ドレッサ15aでホイール砥石11をツルーイング乃至ドレッシングを行うことにより、砥石の型崩れを修正し、また目詰まりを解消することができる。
そして、ホイール砥石11により研削処理を継続すると、また繰り返し頻繁にツルーイング乃至ドレッシングを行うと、砥石の摩耗によりホイール砥石11の半径が減少することになる。このように、半径が減少したホイール砥石11をそのまま用いると、つまり回転軸12と研削面10aとの距離を一定にしていると、砥石の切込量が減少してしまう。そこで、ホイール砥石11を軸13に沿って被削材10に接近させることで砥石の切込量を調整することができ、高精度な研削精度を確保することができる。なお、この砥石の切込量の調整は、マグネスケールを用いれば、0.001mm以下の分解能を持たせることができる。
さらに、研削精度を向上させるためには、旋回プレート21の旋回精度を高く保つ必要がある。このために、コレットチャック25で被削材10をチャックさせた状態で被削材10を旋回軸21に対して調芯できるように構成する必要がある。このためには、図10に示したように、コレットチャック25に調整バー38をチャックさせ、また旋回軸21には他の調整バー39を立設させて、これら調整バー38,39間の位置関係に基づいて芯ずれの有無を検出することができる。
以上のようにして製造した被削材は、例えば、図1に示した斜板式液圧回転機におけるシリンダブロック2として構成され、弁板3と摺接しながら回転させることによって、ポンプ機能またはモータ機能を発揮することになる。ここで、弁板3の摺動面3bとシリンダブロック2の摺接面2bとの間には、液圧による大きな押圧力が作用することになり、この状態で相対回転することになる。その結果、滑り摩耗が生じるが、その間には回転方向に向けた同心円状の研削痕があるために、回転方向の動きが円滑に行われことになる。しかも、摺動面には、同心円状の切削痕が存在することから、またケーシング1内には作動油が充満しており、この作動油はシリンダブロック2と弁板3との摺動時には、この摺動面に対する潤滑油として機能する。従って、シリンダブロック2の摺動面2bにおける切削痕は潤滑膜の保持機能を発揮することになり、円滑な摺動が可能になり、滑り摩耗が抑制される。これによって、摺動部に高い潤滑機能が発揮され、高圧が作用する時でも摺動部材間の焼き付き等の発生を防止できる。これによって、シリンダブロック22の高速回転時にも安定的な作動が可能となるだけでなく、摩耗等の抑制による長寿命化が図られる。
10 被削材
10a 研削面
11 ホイール砥石
15 ドレッサ
20 ベースプレート
21 旋回軸
22 旋回プレート
23 支持プレート
24 被削材回転駆動部材
25 コレットチャック
26 砥石駆動部材
28 旋回ガイド
29 旋回駒
30 エアシリンダ

Claims (4)

  1. 回転駆動部材に装着した円盤状のホイール砥石を用いて、球面形状の研削面を有する被削材を研削加工する装置であって、
    前記ホイール砥石が接離される前記被削材を着脱可能に保持して、この被削材を回転駆動する被削材駆動部材と、
    前記被削材駆動部材を旋回駆動するための旋回用プレートと、
    前記旋回用プレートに設けられ、前記被削材駆動部材に保持させた前記被削材の研削面の曲率中心位置に設けられ、前記被削材駆動部材を旋回可能に連結した旋回軸と、
    前記被削材保持部材を、前記旋回軸を中心として往復旋回させるために、前記旋回プレートに設けたガイド部材と、
    前記旋回軸を中心として前記旋回プレートを往復旋回させる旋回駆動手段とからなり、
    前記旋回軸と前記ガイド部材との間の位置に前記被削材駆動部材の重心位置を配置する構成とした
    ことを特徴とする球面研削装置。
  2. 前記旋回プレートに装着した前記被削材駆動部材は位置調整手段に装着されて、前記旋回軸に近接・離間する方向に位置調整可能な構成としたことを特徴とする請求項1記載の球面研削装置。
  3. 前記ホイール砥石の外周面は、その厚み方向が曲率半径rとなる円弧面形状となし、また前記被削材の研削面の曲率半径をSRとしたときに、SR≧rの寸法関係を持たせる構成としたことを特徴とする請求項1または請求項2記載の球面研削装置。
  4. 円盤状のホイール砥石を用いて、球面形状の研削面を有する被削材を研削加工する方法であって、
    被削材を被削材回転駆動手段に装着し、またホイール砥石を前記被削材とは直交する方向に回転駆動する砥石回転駆動手段に装着して、
    前記被削材の研削面に対して前記ホイール砥石を点接触または線接触させて、これら被削材とホイール砥石とを回転駆動するようになし、
    これら被削材及びホイール砥石の回転中に、被削材を所定角度往復旋回させるようにすることによって、前記被削材の研削面を研削加工範囲の中心から概略同心円状に研削する
    ことを特徴とする球面研削加工方法。
JP2012003983A 2012-01-12 2012-01-12 球面研削装置及び研削加工方法 Pending JP2013141736A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2012003983A JP2013141736A (ja) 2012-01-12 2012-01-12 球面研削装置及び研削加工方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2012003983A JP2013141736A (ja) 2012-01-12 2012-01-12 球面研削装置及び研削加工方法

Publications (1)

Publication Number Publication Date
JP2013141736A true JP2013141736A (ja) 2013-07-22

Family

ID=49038582

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2012003983A Pending JP2013141736A (ja) 2012-01-12 2012-01-12 球面研削装置及び研削加工方法

Country Status (1)

Country Link
JP (1) JP2013141736A (ja)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN105033814A (zh) * 2015-08-18 2015-11-11 临沂开元轴承有限公司 一种基于圆锥滚子球基面曲率半径的无磁贯穿式磨床
CN111872789A (zh) * 2020-08-27 2020-11-03 伍若峰 一种类行星式低速高精度球阀阀芯磨削机床

Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS63207551A (ja) * 1987-02-19 1988-08-26 Olympus Optical Co Ltd 光学部品の球面荒摺機制御装置
JPS63232965A (ja) * 1987-03-19 1988-09-28 Canon Inc 加工体研削方法
JP2002200548A (ja) * 2000-12-27 2002-07-16 Toshiba Corp 研磨方法
JP2007075920A (ja) * 2005-09-12 2007-03-29 Pentax Corp 非球面研磨装置
JP2007313586A (ja) * 2006-05-24 2007-12-06 Olympus Corp 研磨装置及び研磨装置を用いたレンズの研磨方法

Patent Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS63207551A (ja) * 1987-02-19 1988-08-26 Olympus Optical Co Ltd 光学部品の球面荒摺機制御装置
JPS63232965A (ja) * 1987-03-19 1988-09-28 Canon Inc 加工体研削方法
JP2002200548A (ja) * 2000-12-27 2002-07-16 Toshiba Corp 研磨方法
JP2007075920A (ja) * 2005-09-12 2007-03-29 Pentax Corp 非球面研磨装置
JP2007313586A (ja) * 2006-05-24 2007-12-06 Olympus Corp 研磨装置及び研磨装置を用いたレンズの研磨方法

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN105033814A (zh) * 2015-08-18 2015-11-11 临沂开元轴承有限公司 一种基于圆锥滚子球基面曲率半径的无磁贯穿式磨床
CN111872789A (zh) * 2020-08-27 2020-11-03 伍若峰 一种类行星式低速高精度球阀阀芯磨削机床

Similar Documents

Publication Publication Date Title
CN106041649B (zh) 磨削加工方法以及磨削装置
US9469011B2 (en) Grinder and grinding machine
JP4564996B2 (ja) 研削装置
CN114222646B (zh) 珩磨工具及珩磨加工方法
CN117500636B (zh) 工件加工装置、磨石以及工件加工方法
CN109414796B (zh) 使用杯型磨具的透镜球面加工方法以及透镜球面加工装置
JP5033066B2 (ja) ワーク外周部の研磨装置および研磨方法
JP6136199B2 (ja) ころ状ワークの球面状端面研削装置
CN113305655A (zh) 一种金刚石刀具加工装置
JP3990205B2 (ja) 研磨装置
WO2025022848A1 (ja) ワーク加工装置、砥石、およびワーク加工方法
CN216731299U (zh) 球头砂轮原位修整装置
JP2002307272A (ja) 両頭平面研削方法及び装置
WO2006043605A1 (ja) 動力伝達チェーン用ピンの研削装置及び動力伝達チェーン用ピンの製造方法
JP6900259B2 (ja) 研削装置及び環状工作物の研削加工方法
JP5916121B2 (ja) 軸状のワークの加工装置
JP4090153B2 (ja) 円筒状工作物の外周面研削装置および研削方法
JP4049786B2 (ja) 研削装置
JP2007021587A (ja) ワークの溝の研磨方法
CN113798996A (zh) 球头砂轮原位修整装置及使用方法
JPH11347896A (ja) 芯無研削盤
JP5290084B2 (ja) 研削装置
JP2011056632A (ja) 非真円形状の加工方法
CN117124195B (zh) 用于加工微小零件的双面修磨组件、装置、设备及方法
JP3261897B2 (ja) ホーニングヘッドの成形加工方法及び成形加工装置

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20140210

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20141028

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20141031

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20141226

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20150407