JP2011195112A - 駆動輪ハブユニット - Google Patents
駆動輪ハブユニット Download PDFInfo
- Publication number
- JP2011195112A JP2011195112A JP2010066872A JP2010066872A JP2011195112A JP 2011195112 A JP2011195112 A JP 2011195112A JP 2010066872 A JP2010066872 A JP 2010066872A JP 2010066872 A JP2010066872 A JP 2010066872A JP 2011195112 A JP2011195112 A JP 2011195112A
- Authority
- JP
- Japan
- Prior art keywords
- hub
- wheel
- inner ring
- drive shaft
- wheel drive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C35/00—Rigid support of bearing units; Housings, e.g. caps, covers
- F16C35/04—Rigid support of bearing units; Housings, e.g. caps, covers in the case of ball or roller bearings
- F16C35/06—Mounting or dismounting of ball or roller bearings; Fixing them onto shaft or in housing
- F16C35/063—Fixing them on the shaft
- F16C35/0635—Fixing them on the shaft the bore of the inner ring being of special non-cylindrical shape which co-operates with a complementary shape on the shaft, e.g. teeth, polygonal sections
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C33/00—Parts of bearings; Special methods for making bearings or parts thereof
- F16C33/30—Parts of ball or roller bearings
- F16C33/58—Raceways; Race rings
- F16C33/583—Details of specific parts of races
- F16C33/586—Details of specific parts of races outside the space between the races, e.g. end faces or bore of inner ring
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C19/00—Bearings with rolling contact, for exclusively rotary movement
- F16C19/02—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows
- F16C19/14—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load
- F16C19/18—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load with two or more rows of balls
- F16C19/181—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load with two or more rows of balls with angular contact
- F16C19/183—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load with two or more rows of balls with angular contact with two rows at opposite angles
- F16C19/184—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load with two or more rows of balls with angular contact with two rows at opposite angles in O-arrangement
- F16C19/186—Bearings with rolling contact, for exclusively rotary movement with bearing balls essentially of the same size in one or more circular rows for both radial and axial load with two or more rows of balls with angular contact with two rows at opposite angles in O-arrangement with three raceways provided integrally on parts other than race rings, e.g. third generation hubs
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C19/00—Bearings with rolling contact, for exclusively rotary movement
- F16C19/52—Bearings with rolling contact, for exclusively rotary movement with devices affected by abnormal or undesired conditions
- F16C19/527—Bearings with rolling contact, for exclusively rotary movement with devices affected by abnormal or undesired conditions related to vibration and noise
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C2326/00—Articles relating to transporting
- F16C2326/01—Parts of vehicles in general
- F16C2326/02—Wheel hubs or castors
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Mounting Of Bearings Or Others (AREA)
- Rolling Contact Bearings (AREA)
Abstract
【課題】軽量化やコスト低減化を図りつつ、滑り現象の確実な抑止により、スティックスリップ音の発生防止を可能とする駆動輪ハブユニットの改良技術を提供する。
【解決手段】静止輪2、回転輪4(ハブ12、内輪構成体16)、複数の転動体18を備え、凹状部12sに内輪構成体を嵌合するとともに、ハブ12の貫通孔12tにCVJ92(ボルト80)を挿通し、ハブ及び内輪構成体がCVJに突き当てられた状態で、回転輪が当該CVJへ固定される駆動輪ハブユニットにおいて、CVJには、ハブ及び内輪構成体を突き当てる突き当て面92aに対し、径方向へ沿って複数のスプライン歯92bを所定間隔で形成し、ハブ及び内輪構成体には、CVJが突き当てられる端面12a,16aに対し、前記突き当て面のスプライン歯と噛合可能な複数のスプライン歯12b,16bを径方向に沿って所定間隔で形成する。
【選択図】図1
【解決手段】静止輪2、回転輪4(ハブ12、内輪構成体16)、複数の転動体18を備え、凹状部12sに内輪構成体を嵌合するとともに、ハブ12の貫通孔12tにCVJ92(ボルト80)を挿通し、ハブ及び内輪構成体がCVJに突き当てられた状態で、回転輪が当該CVJへ固定される駆動輪ハブユニットにおいて、CVJには、ハブ及び内輪構成体を突き当てる突き当て面92aに対し、径方向へ沿って複数のスプライン歯92bを所定間隔で形成し、ハブ及び内輪構成体には、CVJが突き当てられる端面12a,16aに対し、前記突き当て面のスプライン歯と噛合可能な複数のスプライン歯12b,16bを径方向に沿って所定間隔で形成する。
【選択図】図1
Description
本発明は、例えば、自動車の駆動輪ハブユニットにおいて、当該駆動輪を支持するためのハブユニット軸受と等速ジョイントの突き当て面に発生する異音(スティックスリップ音)の発生防止に関する。
かかる自動車の駆動輪ハブユニットの一例を図7に示す。図7に示す構成においては、回転しない静止輪2が車体構成部材(懸架装置のナックル(キャリアとも呼ばれる)44)に嵌合または固定され、回転輪4(具体的には、ハブ12)に車輪構成部材(ディスクホイール42及びブレーキロータ40)を固定するフランジ(ハブフランジ)12fを有し、スプライン歯が形成されたスプライン孔12tをハブ12の内径部に有する駆動輪支持用ハブユニット軸受(以下、単にハブユニット軸受ともいう)は、トランスミッション(図示しない)からの駆動トルクを等速ジョイント(CVJ:Constant Velocity Joint)92のシャフト(スプライン軸)92sを介して受け取り、ハブフランジ12fを介してディスクホイール42へ伝達している。
CVJ92は、ハブ12とともに回転輪4を構成する内輪構成体16の端面(車体内方に相当する側(図7の右側)の端面)16aとスプライン軸92sの延出方向終端部(突き当て面92a)が当接するまで、ハブ12のスプライン孔12tに圧入された後、当該スプライン軸92sの延出方向先端部がCVJナット94で締結され、ハブユニット軸受と連結される。同時に、ハブユニット軸受に対して所定の予圧が付与される。
CVJ92は、ハブ12とともに回転輪4を構成する内輪構成体16の端面(車体内方に相当する側(図7の右側)の端面)16aとスプライン軸92sの延出方向終端部(突き当て面92a)が当接するまで、ハブ12のスプライン孔12tに圧入された後、当該スプライン軸92sの延出方向先端部がCVJナット94で締結され、ハブユニット軸受と連結される。同時に、ハブユニット軸受に対して所定の予圧が付与される。
このような自動車の駆動輪ハブユニットにおいて、CVJ92は、スプライン軸92s(そのスプライン歯)と突き当て面92aの二箇所でハブユニット軸受に当接することになる。CVJ92は、駆動トルクを伝達する部品であり、その捩れ量は伝達トルクの変化によって刻々と変化していく。このため、かかる伝達トルクの変化の程度によっては、内輪構成体16(端面16a)と等速ジョイント92(突き当て面92a)相互間に、捩れ量変化による相対的な位相変化が起こり、これらの突き当て位置で円周方向のスティックスリップが発生することがある。特に、スプラインの終端部(スプライン歯のスプライン軸92sの延出方向終端部側の形成端部)32から突き当て面92aまでの軸方向距離(図7に示す距離y)が長い場合は、CVJ92の捩れ量が増加するため、スティックスリップによる異音を発生し易い。
そこで、車輪構成部材に対する駆動トルクの伝達効率を高めるとともに、スティックスリップ音の発生防止や抑制を図るべく、従来から各種の方策が講じられている。
例えば、特許文献1には、ハブを延伸してその外周部にスプライン歯(雄スプライン)を形成するとともに、CVJのベル部の円筒内周部にスプライン歯(雌スプライン)を形成し、これらのスプライン歯を相互に噛み合わせる(スプライン嵌合させる)ことで、駆動トルクの伝達効率を高めた駆動輪ハブユニットの構成が開示されている。かかる構成において、内輪構成体の端面とCVJの端面(突き当て面)は、予圧付与のために突き合わされている。かかる突き合わせ部とスプライン部の径が近いことからスティックスリップの異音防止に効果はあるが、上記のようなCVJのベル部に対する機械加工は手間が掛かり、容易でない。通常、自動車部品のような量産部品に対して雌スプラインを形成する場合、まず通し穴を穿孔し、当該通し穴にブローチ加工を施すが、特許文献1に記載された発明においては、構造上、スプライン形成部位が盲穴とならざるを得ず、当該盲穴に対して雌スプラインの形成加工を施す必要がある。このため、往復移動しながらインデックスしていく、歯車型削り盤などによる加工が必要となり、加工時間がかさみ、コストの増大を招いてしまう。
例えば、特許文献1には、ハブを延伸してその外周部にスプライン歯(雄スプライン)を形成するとともに、CVJのベル部の円筒内周部にスプライン歯(雌スプライン)を形成し、これらのスプライン歯を相互に噛み合わせる(スプライン嵌合させる)ことで、駆動トルクの伝達効率を高めた駆動輪ハブユニットの構成が開示されている。かかる構成において、内輪構成体の端面とCVJの端面(突き当て面)は、予圧付与のために突き合わされている。かかる突き合わせ部とスプライン部の径が近いことからスティックスリップの異音防止に効果はあるが、上記のようなCVJのベル部に対する機械加工は手間が掛かり、容易でない。通常、自動車部品のような量産部品に対して雌スプラインを形成する場合、まず通し穴を穿孔し、当該通し穴にブローチ加工を施すが、特許文献1に記載された発明においては、構造上、スプライン形成部位が盲穴とならざるを得ず、当該盲穴に対して雌スプラインの形成加工を施す必要がある。このため、往復移動しながらインデックスしていく、歯車型削り盤などによる加工が必要となり、加工時間がかさみ、コストの増大を招いてしまう。
特許文献2には、内輪構成体を軸方向に対してCVJ側に延伸してCVJの端面(突き当て面)と突き当て、所定の予圧を付与するとともに、ハブ内径部のスプライン歯(スプライン孔)とCVJ端部から軸方向へ延伸されたシャフトのスプライン歯(スプライン軸)とを相互に噛み合わせることにより、ハブとCVJが係合(スプライン嵌合)されている駆動輪ハブユニットの構成が開示されている。なお、この場合、ハブは、CVJと突き当たらないようになっている。かかる構成においては、CVJのシャフト(スプライン軸)のスプライン終端部からベル部の突き当て面までの距離が延長されているので、当該スプライン終端部からCVJのベル部の根元(突き当て面)に到る軸領域における捩れ量が大きくなり、結果として突き当て面と内輪構成体の端面との間でスティックスリップが生じやすく、それに伴う異音(スティックスリップ音)が発生しやすくなる。
特許文献3には、ハブに設けた加締め部(内輪構成体を保持する部位)の軸方向先端部を凸曲状(R状)とするとともに、これと対向して当接するCVJの端面(突き当て面)を前記凸曲状の加締め部と対応した凹曲状とし、これらを突き当てた駆動輪ハブユニットの構成が開示されている。かかる構成においては、突き当て部とスプライン部の径が近いことからスティックスリップの異音防止に効果はあるが、CVJの端面を前記ハブの加締め部に当接させるための正確な曲面加工が難しく、コストの上昇を招く虞がある。
特許文献4には、内輪構成体の端面とCVJの端面(突き当て面)との間に所定の嵌合部品を介在させた駆動輪ハブユニットの構成が開示されている。かかる構成においては、ハブなどの軸方向サイズが拡大され、軽量化の観点からはデメリットが大きい。さらに、部品点数が確実に一つ増加するため、コスト的に必ずしも得策とはならない場合がある。また、ハブに設けた加締め部を加締める際、嵌合部品は、加締め力に抗して内輪構成体の端面に形成された段部の内径部位との嵌合状態を保つ必要があるため、これら嵌合部品と内輪構成体の双方を高精度に加工する必要がある。CVJのスプライン歯は、加減速時の歯打ち音を防ぐため、歯面あわせ加工の上、歯にねじり角を持たせる分だけ、外径の精度を緩めるのが一般的であるが、本構成においては、内輪構成体の端面に形成された段部の内径部位と嵌合部品との嵌合状態を保つべく、嵌合部品の外径寸法や当該嵌合部品の外周部に形成されたスプライン歯とCVJのスプライン歯との同芯度の保証も併せて必要となる。しかしながら、これらの加工は非常に手間が掛かって容易ではなく、コストの上昇も招き易い。
特許文献5には、CVJの端面(突き当て面)に対し、低摩擦の表面加工をした上で、内輪構成体の端面と突き合わせた駆動輪ハブユニットの構成が開示されている。かかる構成とする目的は、突き当て面の静止摩擦係数を小さくすることにより、異音の発生原因となる大きなスティックスリップ滑りが発生する前に、当該突き当て面を滑らせてしまう、換言すれば、異音の原因とならない小さなスティックスリップ滑りを多数発生させ、異音の発生を防止することである。したがって、突き当て面には、すべり軸受表面のような摩擦を下げるための加工が必要になり、コストの上昇を招く。それでも、潤滑状態が悪くなるとフレッチング摩耗が発生し、予圧抜けの原因となる。突き当て面の潤滑状態を保護する密封装置を設ければ、ある程度フレッチング摩耗を防止できるが、これもコストの上昇を招く。
上述したように、特許文献1と3は加工困難であり、特許文献5では不都合の発生を否定できない。特許文献2では、かえってスティックスリップ音は発生し易くなる。そして、特許文献4ではスティックスリップ音を発生する場所がなくなるので、根本解決策とも考えられるが、別部品が必要となり、ハブユニット軸受の軸方向サイズは確実に拡大してしまう。
本発明は、このような課題を解決するためになされており、その目的は、軽量化や製造コストの低減化を図りつつ、内輪構成体、ハブ及びCVJ相互間における滑り現象を確実に抑止することで、スティックスリップ音の発生を防止することが可能な駆動輪ハブユニットを提供することにある。
このような目的を達成するために、本発明に係る駆動輪ハブユニットは、車体構成部材に固定されて非回転状態に維持される静止輪と、車輪構成部材及び車輪駆動軸構成部材に固定されるハブと、当該ハブに配設される内輪構成体で構成され、前記静止輪に対向配置されて前記車輪構成部材及び前記車輪駆動軸構成部材とともに回転する回転輪と、これらの静止輪及び回転輪にそれぞれ形成されて相互に対向する軌道溝間へ転動可能に組み込まれた複数の転動体とを備え、前記ハブには、その内径部に前記車輪駆動軸構成部材を挿通するための貫通孔が形成されているとともに、その外周部に前記内輪構成体を配設するための凹状部が形成されており、前記凹状部に前記内輪構成体を配設するとともに、前記貫通孔に前記車輪駆動軸構成部材を挿通し、前記ハブ及び前記内輪構成体が前記車輪駆動軸構成部材に突き当てられた状態で、前記回転輪が当該車輪駆動軸構成部材へ固定される。かかる駆動輪ハブユニットにおいて、前記車輪駆動軸構成部材には、前記ハブ及び前記内輪構成体を突き当てる部位に対し、径方向へ沿って複数のスプライン歯を所定間隔で形成し、前記ハブ及び前記内輪構成体には、前記車輪駆動軸構成部材が突き当てられる部位に対し、前記車輪駆動軸構成部材のスプライン歯と噛合可能な複数のスプライン歯を径方向に沿って所定間隔で形成する。
また、上記駆動輪ハブユニットにおいては、前記ハブの車輪駆動軸方向の一端部を加締めることによって前記凹状部に前記内輪構成体を配設するとともに、前記貫通孔に前記車輪駆動軸構成部材を挿通し、前記内輪構成体が前記車輪駆動軸構成部材に前記車輪駆動軸方向の一端側から突き当てられるのに対し、前記ハブは前記車輪駆動軸構成部材が前記内輪構成体を突き当てる部位と当接しない状態で、前記車輪駆動軸方向の他端側から締結部材で締結することによって前記回転輪を当該車輪駆動軸構成部材へ固定することが可能である。この場合、前記車輪駆動軸構成部材には、前記内輪構成体を突き当てる部位に対し、径方向へ沿って複数のスプライン歯を所定間隔で形成し、前記内輪構成体には、前記車輪駆動軸構成部材が突き当てられる部位に対し、前記車輪駆動軸構成部材のスプライン歯と噛合可能な複数のスプライン歯を径方向に沿って所定間隔で形成すればよい。
本発明の駆動輪ハブユニットによれば、軽量化や製造コストの低減化を図りつつ、内輪構成体、ハブ及びCVJ相互間における滑り現象を確実に抑止することができる。これにより、前記部材間で発生するスティックスリップによる異音(スティックスリップ音)の発生を有効に防止することができる。
以下、本発明の駆動輪ハブユニット(以下、単にハブユニットともいう)について、添付図面を参照して説明する。なお、本発明に係るハブユニットは、例えば、自動車や鉄道車両など、車輪を装着して走行する各種車両において、所定の駆動力を伝達し、前記車輪を回転させるための車載構造とすることができるが、ここでは、自動車の駆動輪(FR(前置エンジン後輪駆動)車及びRR(後置エンジン後輪駆動)車の後輪、FF(前置エンジン前輪駆動)車の前輪及び四輪駆動車の全輪)を回転支持するためのハブユニットとして適用されている場合を一例として想定する。以下の説明においては、かかるハブユニットが自動車に搭載された場合に当該自動車の車体外方に相当する側(車輪側(図1から図5の左側))をアウトボード側といい、その反対側、すなわち自動車の車体内方に相当する側(同各図の右側)をインボード側という。
(第1実施形態)
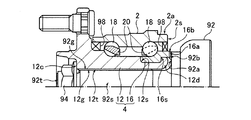
図1には、本発明の第1実施形態に係るハブユニットの構成が示されている。図1に示すように、ハブユニットは、車輪(駆動輪(図示しない))を回転可能に支持する軸受ユニット(ハブユニット軸受)A1と、当該ハブユニット軸受A1を介して前記車輪にトランスミッション(図示しない)からの駆動力を伝達する等速ジョイント(CVJ:Constant Velocity Joint)92を備えている。
かかるハブユニット軸受A1には、車体構成部材(例えば、懸架装置のナックル44(図7参照))に固定される静止輪2と、車輪構成部材(例えば、ディスクホイール42及びブレーキロータ40(いずれも同図参照))に固定され、これらディスクホイール42及びブレーキロータ40とともに回転する回転輪4が備えられている。すなわち、この場合、ハブユニット軸受A1は、外輪側が静止輪2となるように構成されているとともに、内輪側が回転輪4となるように構成されている。
図1には、本発明の第1実施形態に係るハブユニットの構成が示されている。図1に示すように、ハブユニットは、車輪(駆動輪(図示しない))を回転可能に支持する軸受ユニット(ハブユニット軸受)A1と、当該ハブユニット軸受A1を介して前記車輪にトランスミッション(図示しない)からの駆動力を伝達する等速ジョイント(CVJ:Constant Velocity Joint)92を備えている。
かかるハブユニット軸受A1には、車体構成部材(例えば、懸架装置のナックル44(図7参照))に固定される静止輪2と、車輪構成部材(例えば、ディスクホイール42及びブレーキロータ40(いずれも同図参照))に固定され、これらディスクホイール42及びブレーキロータ40とともに回転する回転輪4が備えられている。すなわち、この場合、ハブユニット軸受A1は、外輪側が静止輪2となるように構成されているとともに、内輪側が回転輪4となるように構成されている。
また、かかるハブユニット軸受A1には、複数の転動体18が、静止輪2及び回転輪4にそれぞれ形成されて相互に対向する複列(2列)の軌道溝間へ転動可能に組み込まれている。この場合、転動体18は、環状を成す保持器20に形成されたポケット内に1つずつ回転自在に保持された状態で、前記軌道溝間を転動している。なお、転動体18は、図1に示すような玉であってもよいし、各種のころ(円筒ころ、円すいころ及び球面ころなど)であっても構わない。また、保持器は、転動体の種類に応じて任意のタイプを適用すればよい。例えば、転動体が玉である場合、傾斜型(図1)、冠型及び波型などのタイプを適用することができ、転動体が各種のころ(円錐ころ、円筒ころ及び球面ころなど)である場合、もみ抜き型、くし型及びかご型などのタイプを適用することができる。
そして、ハブユニット軸受A1には、ユニットの内部(静止輪2及び回転輪4(ハブ10と内輪構成体16)で囲まれた空間)を外部から封止して密封状態(気密状態及び液密状態)に保つための密封装置98が設けられており、これにより、ユニット外部から異物(例えば、泥水や塵埃など)が内部に侵入することを防止しているとともに、ユニット内部に封入された潤滑剤(例えば、グリースや潤滑油など)が外部へ漏洩することを防止している。
密封装置98は、ハブユニット軸受A1の種類、使用目的や使用条件などに応じて要求される密封性(気密性や液密性)のレベルによって、例えば、接触型のシール(一例として、鋼板製の芯金の全体若しくは一部を各種の弾性材で連結して成るシール)、非接触型のシールやシールド(例えば、ステンレス板、鉄板等の薄い金属板からプレス成形されたシールド等)、あるいは、シール、スリンガ及び芯金を組み合わせた構造を成すパッケージ型のシール(パックシール)などを任意に選択して使用すればよい。
密封装置98は、ハブユニット軸受A1の種類、使用目的や使用条件などに応じて要求される密封性(気密性や液密性)のレベルによって、例えば、接触型のシール(一例として、鋼板製の芯金の全体若しくは一部を各種の弾性材で連結して成るシール)、非接触型のシールやシールド(例えば、ステンレス板、鉄板等の薄い金属板からプレス成形されたシールド等)、あるいは、シール、スリンガ及び芯金を組み合わせた構造を成すパッケージ型のシール(パックシール)などを任意に選択して使用すればよい。
図1に示す構成において、静止輪2には、その外周面2aから外方(径を拡大する方向)に向かって突出した固定フランジ2fが一体成形されており、当該固定フランジ2fを貫通する固定孔2h(図7参照)に固定用ボルト58(同図参照)を挿通し、これを車体側に締結することで、静止輪2を懸架装置(サスペンション)のナックル44に固定することができる。
回転輪4は、ブレーキロータ40(制動部材)を介して車輪のディスクホイール42に固定されるハブ12と、当該ハブ12に固定される内輪構成体16で構成されている。この場合、ハブ12には、その外周部に静止輪2のアウトボード側の軌道溝と対向する軌道溝が形成され、内輪構成体16には、その外周部に静止輪2のインボード側の軌道溝と対向する軌道溝が形成されている。なお、図1には、内輪構成体16を1つだけ備え、当該内輪構成体16をハブ12のインボード側に固定した回転輪4の構成を示しているが、2つの内輪構成体を備え、これらの内輪構成体に静止輪2の複列(2列)の軌道溝と対向する2つの軌道溝をそれぞれ形成し、これらの内輪構成体をハブのインボード側及びアウトボード側にそれぞれ固定した回転輪の構成とすることも想定可能である。
回転輪4は、ブレーキロータ40(制動部材)を介して車輪のディスクホイール42に固定されるハブ12と、当該ハブ12に固定される内輪構成体16で構成されている。この場合、ハブ12には、その外周部に静止輪2のアウトボード側の軌道溝と対向する軌道溝が形成され、内輪構成体16には、その外周部に静止輪2のインボード側の軌道溝と対向する軌道溝が形成されている。なお、図1には、内輪構成体16を1つだけ備え、当該内輪構成体16をハブ12のインボード側に固定した回転輪4の構成を示しているが、2つの内輪構成体を備え、これらの内輪構成体に静止輪2の複列(2列)の軌道溝と対向する2つの軌道溝をそれぞれ形成し、これらの内輪構成体をハブのインボード側及びアウトボード側にそれぞれ固定した回転輪の構成とすることも想定可能である。
ハブ12には、アウトボード側にディスクホイール42のディスク部42d(図7参照)を固定するためのハブフランジ12fが周方向に沿って連続して突設されている。ハブフランジ12fは、静止輪2を越えて外方(ハブ12の径方向外側)に向かって延出しており、その延出縁付近には、周方向に沿って複数の貫通孔(ボルト孔)12h(図7参照)が設けられている。また、ブレーキロータ40及びディスクホイール42のディスク部42dにも、それぞれボルト孔12hと連通可能な貫通孔40h,42h(図7参照)が周方向に沿って複数個(一例として、ボルト孔12hと同数個)設けられている。そして、複数のハブボルト14(図7参照)をボルト孔12hから貫通孔40h,42hへ挿通し、ハブナット76(同図参照)で締結することにより、ブレーキディスク40及びディスクホイール42をハブフランジ12fに対して位置決めして固定することができる。
ハブ12は、その内径部に軸方向の一端側から他端側まで(図1の左端側から右端側まで)を貫通する孔(貫通孔)12tを有する略円筒形を成している。かかる貫通孔12tには、ハブ12を等速ジョイント92の外輪96へ連結するためのボルト80が挿通されている。ボルト80は、ハブ12の貫通孔12tよりも大径の座部を一体に有する座付き頭部と、貫通孔12tよりも小径に構成され、当該貫通孔12tへ環状空間50を隔てて挿通される軸部80bとを備え、当該軸部80bの先端部には等速ジョイント92の外輪96のアウトボード側端部96bに形成されたネジ部(雌ネジ)96aと螺合する溝を有するネジ部(雄ネジ)80aが形成されている。
このような構成によれば、ボルト80の軸部をハブ12の貫通孔12tへアウトボード側から挿通し、先端部のネジ部80aと等速ジョイント92の外輪96(アウトボード側端部96b)のネジ部96aとを所定のトルクで螺合して締結させることで、ハブ12と外輪96がボルト80によって連結され、ハブ12を等速ジョイント92へ位置決め固定することができる。その際、ハブ12は、その一端面(インボード側の端面)12aが等速ジョイント92の突き当て面(外輪96のアウトボード側端部96bの端面)92aに当接し、当該等速ジョイント92の突き当て面92aとボルト80の座付き頭部との間で挟持された状態で位置決め固定される。これにより、等速ジョイント92からハブ12へトランスミッション(図示しない)の駆動力が伝達され、当該駆動力を受けてハブ12が回転可能となる。
ボルト80の軸部80bは、ハブ12の貫通孔12tよりも小径に構成され、当該貫通孔12tへ環状空間50を隔てて挿通されるため、例えば、貫通孔12tと等速ジョイント92のシャフト(スプライン軸)92s(図7参照)とをトルク伝達可能にスプライン嵌合する場合と比べ、ハブユニット軸受A1の軽量化を図ることができる。すなわち、ボルト80の軸部80bとハブ12の貫通孔12tとの間の環状空間50に相当する分だけ軽量化を図ることが可能となる。
ボルト80の軸部80bは、ハブ12の貫通孔12tよりも小径に構成され、当該貫通孔12tへ環状空間50を隔てて挿通されるため、例えば、貫通孔12tと等速ジョイント92のシャフト(スプライン軸)92s(図7参照)とをトルク伝達可能にスプライン嵌合する場合と比べ、ハブユニット軸受A1の軽量化を図ることができる。すなわち、ボルト80の軸部80bとハブ12の貫通孔12tとの間の環状空間50に相当する分だけ軽量化を図ることが可能となる。
内輪構成体16は、ハブ12のインボード側に固定されており、当該ハブ12とともに回転輪4を構成する。
この場合、例えば、静止輪2と回転輪4との間に複数の転動体18を保持器20で保持した状態で、内輪構成体16をハブ12の外周部に形成された凹状部(一例として、ハブ12の外周部のインボード側周縁部を全周に亘って縮径させるように凹ませた段部)12sまで外嵌した後、ボルト80の軸部80bをハブ12の貫通孔12tへアウトボード側から挿通し、先端部のネジ部80aと等速ジョイント92の外輪96(アウトボード側端部96b)のネジ部96aとを所定のトルクで螺合して締結させることで、ハブ12が等速ジョイント92へ位置決め固定される。その際、内輪構成体16は、その一端面(インボード側の端面)16aが等速ジョイント92の突き当て面(外輪96のアウトボード側端部96bの端面)92aに当接し、当該等速ジョイント92の突き当て面92aとハブ12の凹状部(段部)12sとの間で挟み込まれることで位置決め固定される。そして、このように内輪構成体16が位置決め固定されることで、当該内輪構成体16(ひいては、ハブユニット軸受A1)に対して所定の予圧が付与される。
この場合、例えば、静止輪2と回転輪4との間に複数の転動体18を保持器20で保持した状態で、内輪構成体16をハブ12の外周部に形成された凹状部(一例として、ハブ12の外周部のインボード側周縁部を全周に亘って縮径させるように凹ませた段部)12sまで外嵌した後、ボルト80の軸部80bをハブ12の貫通孔12tへアウトボード側から挿通し、先端部のネジ部80aと等速ジョイント92の外輪96(アウトボード側端部96b)のネジ部96aとを所定のトルクで螺合して締結させることで、ハブ12が等速ジョイント92へ位置決め固定される。その際、内輪構成体16は、その一端面(インボード側の端面)16aが等速ジョイント92の突き当て面(外輪96のアウトボード側端部96bの端面)92aに当接し、当該等速ジョイント92の突き当て面92aとハブ12の凹状部(段部)12sとの間で挟み込まれることで位置決め固定される。そして、このように内輪構成体16が位置決め固定されることで、当該内輪構成体16(ひいては、ハブユニット軸受A1)に対して所定の予圧が付与される。
本実施形態において、ハブ12と内輪構成体16、及び等速ジョイント92には、これらが突き当たる部位(端面12a、端面16a、突き当て面92a)に対し、相互に噛合可能な複数のスプライン歯が径方向に沿って所定間隔でそれぞれ形成されている。すなわち、等速ジョイント92には、ハブ12及び内輪構成体16を突き当てる部位である突き当て面(外輪96のアウトボード側端部96bの端面)92aに対し、径方向へ沿って複数のスプライン歯92bが所定間隔で形成されている。一方、ハブ12及び内輪構成体16には、その一端面(インボード側の端面)12a,16aに対し、等速ジョイント92のスプライン歯92bと噛合可能な複数のスプライン歯12b,16bが径方向に沿って所定間隔でそれぞれ形成されている。
これにより、ボルト80のネジ部80aと等速ジョイント92の外輪96(アウトボード側端部96b)のネジ部96aとを所定のトルクで螺合して締結させると、ハブ12の端面12aと内輪構成体16の端面16a、及び等速ジョイント92の突き当て面92aが相互に当接し、端面12a,16aに形成されたスプライン歯12b,16bと突き当て面92aに形成されたスプライン歯92bとを相互に噛み合わせる(スプライン嵌合させる)ことができる。すなわち、ハブ12及び内輪構成体16と等速ジョイント92を当接させるのみならず、直接係合(スプライン嵌合)させた状態で、これらハブ12及び内輪構成体16を等速ジョイント92へ位置決め固定することができる。
したがって、ハブ12と内輪構成体16、及び等速ジョイント92の相互間、具体的には、ハブ12及び内輪構成体16の端面12a,16aと等速ジョイント92の突き当て面92aとの間においては、スプライン歯12b,16bとスプライン歯92bがスプライン嵌合される(当接されるのみならず、直接係合される)ため、これらの間における滑り現象を確実に抑止することができる。結果として、ハブ12と等速ジョイント92間、及び内輪構成体16と等速ジョイント92間で生ずるスティックスリップによる異音(スティックスリップ音)の発生を有効に防止することが可能となる。その際、軸方向サイズの拡大や追加部品を必要とせず、ハブユニットの軽量化や製造コストの低減化を図ることも可能となる。すなわち、このような軽量化やコスト低減化を図りつつ、スティックスリップ音の発生を防止することが可能となる。
なお、ハブ12の端面12aに形成するスプライン歯12bと内輪構成体16の端面16aに形成するスプライン歯16b、及び等速ジョイント92の突き当て面92aに形成するスプライン歯92bの形状、ピッチ(位相)、ピッチ径などの構成は、相互に噛合させることが可能であれば、任意に設定することができる。例えば、スプライン歯12b,16b,92bを断面視略三角形状や断面視略台形状などとすればよいし、端面12a,16a及び突き当て面92aの中心から放射状に、あるいは回転方向(周方向)に対して前傾もしくは後傾するように傾斜させて形成してもよい。
いずれの構成とした場合であっても、スプライン歯12b,16b,92bは、ハブ12の端面12a、内輪構成体16の端面16a、及び等速ジョイント92の突き当て面92aに対して径方向へ内周縁から外周縁まで連通する形態で形成すればよいため、その加工も容易となる。
いずれの構成とした場合であっても、スプライン歯12b,16b,92bは、ハブ12の端面12a、内輪構成体16の端面16a、及び等速ジョイント92の突き当て面92aに対して径方向へ内周縁から外周縁まで連通する形態で形成すればよいため、その加工も容易となる。
ここで、図1に示すハブユニット(具体的には、ハブユニット軸受A1)のように、ハブ12と内輪構成体16のインボード側端部の位置が略一致している(端的には、ハブ12及び内輪構成体16が等速ジョイント92へ位置決め固定された状態において、双方の端面12a,16aが面一となる)場合、ハブ12(端面12a)のスプライン歯12bと等速ジョイント92(突き当て面92a)のスプライン歯92bは、軸方向(図1の左右方向)に対してルーズ(緩結)、回転方向(周方向)に対してタイト(緊結)に噛み合い、駆動力がハブ12と等速ジョイント92の間で伝わるようにし、内輪構成体16(端面16a)のスプライン歯16bと等速ジョイント92(突き当て面92a)のスプライン歯92bは、軸方向に対してタイト(緊結)、回転方向(周方向)に対してルーズ(緩結)に噛み合って内輪構成体16に予圧が付与されるように、これらのスプライン歯12b,16b,92bを形成する。
あるいは、スプライン歯12b,16b,92bの硬さを相互に異なるものとし、内輪構成体16(ひいては、ハブユニット軸受A1)に適正な予圧が付与されるようにしてもよい。例えば、ハブ12の端面12a(スプライン歯12b)のビッカース硬さ(Hv)を300未満、内輪構成体16の端面16a(スプライン歯16b)のビッカース硬さ(Hv)を300以上として、ハブ12(端面12a)と内輪構成体16(端面16a)の硬さに差を設けておく(具体的には、内輪構成体16よりもハブ12を軟らかい構成としておく)。なお、等速ジョイント92の突き当て面92a(スプライン歯92b)のビッカース硬さ(Hv)は、300以上としておくことが好ましい。このような硬度設定とすることで、比較的硬い(硬度の大きい)内輪構成体16の端面16aには、等速ジョイント92(突き当て面92a)のスプライン歯92bが食い込み難く、比較的軟らかい(硬度の小さい)ハブ12の端面12aには、当該スプライン歯92bが食い込み易いので、内輪構成体16に所定の予圧を付与することができる。硬度差を設定する際には、熱処理(高周波焼き入れ)を行えばよいが、その他各種の方法により設定することも可能である。
なお、このような硬度差による適正予圧の付与は、上述した軸方向と回転方向(周方向)に対する噛み合い度合いの調整と併せて行うことも可能である。さらに、内輪構成体16に適正な予圧を付与するために、ハブ12のインボード側端部を内輪構成体16のインボード側端部よりもアウトボード側に(端的には、ハブ12及び内輪構成体16を等速ジョイント92へ位置決め固定した状態において、端面12aを端面16aよりもアウトボード側に)位置付けた構成としてもよい。この場合、ハブ12(端面12a)のスプライン歯12bと等速ジョイント92(突き当て面92a)のスプライン歯92bの噛み合い(スプライン嵌合)が外れることのない程度に、ハブ12の端面12aを内輪構成体16の端面16aよりもアウトボード側に位置付ければよい。
上述した本実施形態においては、図1に示すように、ハブ12と内輪構成体16のインボード側端部の軸方向(同図の左右方向)に対する位置を略一致させているとともに、これらの位置を静止輪2のインボード側端部の軸方向に対する位置と略一致させたハブユニット(ハブユニット軸受A1)としているが、図2及び図3に示すハブユニット(ハブユニット軸受A2,A3)のように、ハブ12と内輪構成体16のインボード側端部を静止輪2のインボード側端部よりもインボード側へ位置付けて(突出させて)もよい。なお、図2には、本発明の第2実施形態に係るハブユニット、図3には、本発明の第3実施形態に係るハブユニットがそれぞれ示されている。
(第2実施形態)
図2に示す第2実施形態に係るハブユニットにおいては、ハブ12と内輪構成体16のインボード側端部の軸方向(同図の左右方向)に対する位置を略一致させているとともに、これらの端部を静止輪2のインボード側端部よりもインボード側へ位置付けて(突出させて)いる。具体的には、ハブ12及び内輪構成体16が等速ジョイント92へ位置決め固定された状態において、双方の端面12a,16aを略面一とし、これらの端面12a,16aに対し、スプラインの谷(隣り合うスプライン歯12b,16b間の部位)の軸方向(図2の左右方向)に対する位置が静止輪2のインボード側の端面2sよりもインボード側となるように、スプライン歯12b,16bが形成されている。
これにより、ハブ12及び内輪構成体16の端面12a,16aに対し、スプライン歯12b,16bをハブユニット軸受A2の組み立て後に形成する場合であっても、切削工具を直線的に移動させることが可能となり、当該スプライン歯12b,16bを形成するための加工が容易となる。
図2に示す第2実施形態に係るハブユニットにおいては、ハブ12と内輪構成体16のインボード側端部の軸方向(同図の左右方向)に対する位置を略一致させているとともに、これらの端部を静止輪2のインボード側端部よりもインボード側へ位置付けて(突出させて)いる。具体的には、ハブ12及び内輪構成体16が等速ジョイント92へ位置決め固定された状態において、双方の端面12a,16aを略面一とし、これらの端面12a,16aに対し、スプラインの谷(隣り合うスプライン歯12b,16b間の部位)の軸方向(図2の左右方向)に対する位置が静止輪2のインボード側の端面2sよりもインボード側となるように、スプライン歯12b,16bが形成されている。
これにより、ハブ12及び内輪構成体16の端面12a,16aに対し、スプライン歯12b,16bをハブユニット軸受A2の組み立て後に形成する場合であっても、切削工具を直線的に移動させることが可能となり、当該スプライン歯12b,16bを形成するための加工が容易となる。
(第3実施形態)
図3に示す第3実施形態に係るハブユニットにおいては、ハブ12と内輪構成体16のインボード側端部の軸方向(同図の左右方向)に対する位置を略一致させているとともに、これらの端部を静止輪2のインボード側端部よりもインボード側へ、第2実施形態に係るハブユニット(図2)よりもさらに突出させている。そして、当該突出部位に対し、インボード側の密封装置98を覆う保護部材(保護シール)88を設けている。保護シール88は、その外径部を静止輪2のインボード側の外周縁端部に固定(例えば、圧入による外嵌など)するとともに、その内径部をリップ部88pとし、当該リップ部88pを内輪構成体16の外周面の突出部位16cに摺接させている。
これにより、スプライン歯12b,16bをハブユニット軸受A3の組み立て後にハブ12及び内輪構成体16の端面12a,16aへ形成する際、その加工時に異物(例えば、切削工具から出る切削くずや切削粉、切削油など)が発生した場合であっても、当該異物を密封装置98に付着させることがない。この場合、保護シール88は、そのリップ88pがハブ12及び内輪構成体16の端面12a,16aのスプラインの谷(隣り合うスプライン歯12b,16b間の部位)の軸方向(図3の左右方向)に対する位置よりもアウトボード側で、内輪構成体16(突出部位16c)と摺接するように位置付ける。なお、インボード側の密封装置98がエンコーダ(例えば、磁気センサの被検出体として機能する回転式の磁気エンコーダなど)を備えたものである場合、本実施形態(図3)のように保護シール88を設けるメリットは特に大きい。
図3に示す第3実施形態に係るハブユニットにおいては、ハブ12と内輪構成体16のインボード側端部の軸方向(同図の左右方向)に対する位置を略一致させているとともに、これらの端部を静止輪2のインボード側端部よりもインボード側へ、第2実施形態に係るハブユニット(図2)よりもさらに突出させている。そして、当該突出部位に対し、インボード側の密封装置98を覆う保護部材(保護シール)88を設けている。保護シール88は、その外径部を静止輪2のインボード側の外周縁端部に固定(例えば、圧入による外嵌など)するとともに、その内径部をリップ部88pとし、当該リップ部88pを内輪構成体16の外周面の突出部位16cに摺接させている。
これにより、スプライン歯12b,16bをハブユニット軸受A3の組み立て後にハブ12及び内輪構成体16の端面12a,16aへ形成する際、その加工時に異物(例えば、切削工具から出る切削くずや切削粉、切削油など)が発生した場合であっても、当該異物を密封装置98に付着させることがない。この場合、保護シール88は、そのリップ88pがハブ12及び内輪構成体16の端面12a,16aのスプラインの谷(隣り合うスプライン歯12b,16b間の部位)の軸方向(図3の左右方向)に対する位置よりもアウトボード側で、内輪構成体16(突出部位16c)と摺接するように位置付ける。なお、インボード側の密封装置98がエンコーダ(例えば、磁気センサの被検出体として機能する回転式の磁気エンコーダなど)を備えたものである場合、本実施形態(図3)のように保護シール88を設けるメリットは特に大きい。
上述した本発明の第1から第3実施形態に係るハブユニット(図1から図3)においては、ハブ12と内輪構成体16のインボード側端部の軸方向(各図の左右方向)に対する位置を略一致させた構成としているが、図4に示す本発明の第4実施形態に係るハブユニットのように、これらの位置をずらした構成としてもよい。
(第4実施形態)
図4に示す第4実施形態に係るハブユニットにおいて、ハブ12及び内輪構成体16の端面12a,16aは、外周縁がインボード側、内周縁がアウトボード側へそれぞれ位置付けられるように平坦状をなして略同一の傾斜角度で傾斜している。すなわち、ハブ12及び内輪構成体16が等速ジョイント92へ位置決め固定された状態において、双方の端面12a,16aが傾斜しつつ略面一に連続する。
この場合、等速ジョイント92の突き当て面(外輪96のアウトボード側端部96bの端面)92aも、外周縁がインボード側、内周縁がアウトボード側へそれぞれ位置付けられるように平坦状をなし、ハブ12及び内輪構成体16の端面12a,16aと略同一の傾斜角度で傾斜している。
(第4実施形態)
図4に示す第4実施形態に係るハブユニットにおいて、ハブ12及び内輪構成体16の端面12a,16aは、外周縁がインボード側、内周縁がアウトボード側へそれぞれ位置付けられるように平坦状をなして略同一の傾斜角度で傾斜している。すなわち、ハブ12及び内輪構成体16が等速ジョイント92へ位置決め固定された状態において、双方の端面12a,16aが傾斜しつつ略面一に連続する。
この場合、等速ジョイント92の突き当て面(外輪96のアウトボード側端部96bの端面)92aも、外周縁がインボード側、内周縁がアウトボード側へそれぞれ位置付けられるように平坦状をなし、ハブ12及び内輪構成体16の端面12a,16aと略同一の傾斜角度で傾斜している。
このように、端面12a,16a及び突き当て面92aを傾斜させることで、これらを相互に当接させると、端面12a,16aに形成されたスプライン歯12b,16bと突き当て面92aに形成されたスプライン歯92bが軸方向(図4の左右方向)に対して傾いた状態で相互に噛み合う(スプライン嵌合する)。
これにより、ハブユニットの軸方向サイズを拡大させることなく、ハブ12及び内輪構成体16の端面12a,16aの軸方向に対する位置を静止輪2のインボード側端部(端面2s)から離間させることが可能となる。このため、ハブ12及び内輪構成体16の端面12a,16aに対し、スプライン歯12b,16bをハブユニット軸受A4の組み立て後に形成する場合、ハブ12と内輪構成体16を仮止め(例えば、チャックなど)することや、これらの間にキーを介在させること、あるいはこれらの嵌め合いを適正な締まり嵌めとしておくことなどにより、ハブ12及び内輪構成体16の端面12a,16aに対するスプライン歯12b,16bの形成を一の加工で行うことが一層容易となる。結果として、スプライン歯12b,16bの形成時に異物(例えば、切削工具から出る切削くずや切削粉、切削油など)が発生した場合であっても、当該異物をユニット内部へ侵入させることなく、容易に加工を行うことが可能となる。その際、形成するスプライン歯12b,16bの位相を揃えることも容易となる。さらには、ハブユニット軸受A4と等速ジョイント92を組み付ける際、ハブ12及び内輪構成体16の端面12a,16aに形成されたスプライン歯12b,16bと等速ジョイント92の突き当て面92aに形成されたスプライン歯92bの位相合わせが容易となり、これらをスムーズに噛み合わせる(スプライン嵌合させる)ことが可能となる。
これにより、ハブユニットの軸方向サイズを拡大させることなく、ハブ12及び内輪構成体16の端面12a,16aの軸方向に対する位置を静止輪2のインボード側端部(端面2s)から離間させることが可能となる。このため、ハブ12及び内輪構成体16の端面12a,16aに対し、スプライン歯12b,16bをハブユニット軸受A4の組み立て後に形成する場合、ハブ12と内輪構成体16を仮止め(例えば、チャックなど)することや、これらの間にキーを介在させること、あるいはこれらの嵌め合いを適正な締まり嵌めとしておくことなどにより、ハブ12及び内輪構成体16の端面12a,16aに対するスプライン歯12b,16bの形成を一の加工で行うことが一層容易となる。結果として、スプライン歯12b,16bの形成時に異物(例えば、切削工具から出る切削くずや切削粉、切削油など)が発生した場合であっても、当該異物をユニット内部へ侵入させることなく、容易に加工を行うことが可能となる。その際、形成するスプライン歯12b,16bの位相を揃えることも容易となる。さらには、ハブユニット軸受A4と等速ジョイント92を組み付ける際、ハブ12及び内輪構成体16の端面12a,16aに形成されたスプライン歯12b,16bと等速ジョイント92の突き当て面92aに形成されたスプライン歯92bの位相合わせが容易となり、これらをスムーズに噛み合わせる(スプライン嵌合させる)ことが可能となる。
ここで、上述した本発明の第1から第4実施形態に係るハブユニット(図1から図4)において、内輪構成体16は、軸受鋼をいわゆるズブ焼きして形成すればよい。ただし、内輪構成体16の端面16aに対し、スプライン歯16bを軸受組立後に形成する場合、かかる内輪構成体16は、含有炭素(C)の重量比率が0.4〜0.6wt%の中炭素鋼製とし、その軌道溝は高周波焼き入れしても構わないが、端面16aは比較的軟らかい(硬度の小さい)状態に維持しておく必要がある。
また、ハブ12及び内輪構成体16の端面12a,16aに対するスプライン歯12b,16bの形成加工は径方向に沿って行われるため、これらの形成加工時にハブ12及び内輪構成体16が相対すべりを起こす可能性は低いが、クリープを防止するためにはハブ12に対して内輪構成体16を締まり嵌めする必要がある。このため、内輪構成体16の軸方向幅寸法(図1から図4の左右方向距離)とハブ12の凹状部(段部)12sの軸方向幅寸法(同図の同方向距離)を同一に設定したとしても、嵌合後のハブ12及び内輪構成体16の端面12a,16aは面一とはならない場合がある。この場合、スプライン歯12b,16bの形成加工を行う前に、ハブ12及び内輪構成体16の端面12a,16aを面一とするための下処理(平面同時カット)を行えばよい。
また、ハブ12及び内輪構成体16の端面12a,16aに対するスプライン歯12b,16bの形成加工は径方向に沿って行われるため、これらの形成加工時にハブ12及び内輪構成体16が相対すべりを起こす可能性は低いが、クリープを防止するためにはハブ12に対して内輪構成体16を締まり嵌めする必要がある。このため、内輪構成体16の軸方向幅寸法(図1から図4の左右方向距離)とハブ12の凹状部(段部)12sの軸方向幅寸法(同図の同方向距離)を同一に設定したとしても、嵌合後のハブ12及び内輪構成体16の端面12a,16aは面一とはならない場合がある。この場合、スプライン歯12b,16bの形成加工を行う前に、ハブ12及び内輪構成体16の端面12a,16aを面一とするための下処理(平面同時カット)を行えばよい。
なお、上述した本発明の第1から第4実施形態に係るハブユニット(図1から図4)においては、貫通孔12tに挿通したボルト80を等速ジョイント92の外輪96(アウトボード側端部96b)に締結させることで、ハブ12を等速ジョイント92へ位置決め固定するハブユニットとしているが、ハブ12の等速ジョイント92に対する位置決め固定方法はこれに限定されない。例えば、図5に示すように、ハブ12を等速ジョイント92へスプライン嵌合により位置決め固定することも可能である。なお、図5には、このようにハブ12を等速ジョイント92へスプライン嵌合により位置決め固定させたハブユニット(ハブユニット軸受A5)の一例を本発明の第5実施形態として示す。
(第5実施形態)
本実施形態において、ハブ12の貫通孔12tには、その内周部に貫通方向へ沿って複数のスプライン歯12gが所定間隔(等間隔)で形成されており(雌スプライン)、等速ジョイント92のシャフト(スプライン軸)92sが圧入によって挿通されている。一方、スプライン軸92sには、貫通孔12tのスプライン歯(雌スプライン)12gと噛合可能な複数のスプライン歯92gが延出方向に沿って所定間隔(等間隔)で外周部に形成されている(雄スプライン)。これにより、かかるスプライン軸92sを貫通孔(スプライン孔)12tに挿通し、双方のスプライン歯12g,92gを相互に噛合(スプライン嵌合)させることで、スプライン軸92sからハブ12へトランスミッション(図示しない)の駆動力を伝達するとともに、当該駆動力を受けてハブ12が回転可能な構造となる。
本実施形態において、ハブ12の貫通孔12tには、その内周部に貫通方向へ沿って複数のスプライン歯12gが所定間隔(等間隔)で形成されており(雌スプライン)、等速ジョイント92のシャフト(スプライン軸)92sが圧入によって挿通されている。一方、スプライン軸92sには、貫通孔12tのスプライン歯(雌スプライン)12gと噛合可能な複数のスプライン歯92gが延出方向に沿って所定間隔(等間隔)で外周部に形成されている(雄スプライン)。これにより、かかるスプライン軸92sを貫通孔(スプライン孔)12tに挿通し、双方のスプライン歯12g,92gを相互に噛合(スプライン嵌合)させることで、スプライン軸92sからハブ12へトランスミッション(図示しない)の駆動力を伝達するとともに、当該駆動力を受けてハブ12が回転可能な構造となる。
そして、等速ジョイント92のスプライン軸92sをハブ12の貫通孔(スプライン孔)12tにインボード側からからアウトボード側へ向けて圧入し、挿通した後、スプライン軸92sの延出方向先端部(図5の左端部)において、ハブ12のCVJナット座面12cよりもアウトボード側方向(同図の左方向)へ突出した部分に設けられた雄ねじ部92tにCVJナット94を螺合させ、当該CVJナット94がハブ12のCVJナット座面12cと当接するように締結する。これにより、ハブ12をスプライン軸92sへ位置決め固定することができる。
その際、内輪構成体16は、ハブ12の凹状部(段部)12sまで外嵌した後、ハブ12のインボード側端部を加締めることにより、当該ハブ12のインボード側に位置決め固定されている。この場合、内輪構成体16には、そのインボード側の内周縁部を全周に亘って拡径させるように凹ませてなる段部16sが形成されており、ハブ12のインボード側端部を加締めた際、当該段部16sにハブ12の加締め部12dが係合されるように構成されている。つまり、内輪構成体16は、ハブ12の凹状部(段部)12sと加締め部12dとの間で挟み込まれた状態で、当該ハブ12へ位置決め固定される。このように、加締めにより内輪構成体16を固定することで、当該内輪構成体16(ひいては、ハブユニット軸受A5)に対して適正な予圧を容易に付与することができる。
なお、内輪構成体16がハブ12に位置決め固定された状態においては、内輪構成体16の一端面(インボード側の端面)16aは等速ジョイント92の突き当て面(スプライン軸92sの延出方向終端部を拡径させてなる面部)92aに当接した状態となるが、ハブ12の加締め部12d(インボード側端部)は突き当て面92aと当接しない。すなわち、内輪構成体16の端面16(インボード側端部)は、軸方向(図5の左右方向)に対して、ハブ12の加締め部12d(インボード側端部)よりもインボード側へ位置付けられて(突出して)いる。
なお、内輪構成体16がハブ12に位置決め固定された状態においては、内輪構成体16の一端面(インボード側の端面)16aは等速ジョイント92の突き当て面(スプライン軸92sの延出方向終端部を拡径させてなる面部)92aに当接した状態となるが、ハブ12の加締め部12d(インボード側端部)は突き当て面92aと当接しない。すなわち、内輪構成体16の端面16(インボード側端部)は、軸方向(図5の左右方向)に対して、ハブ12の加締め部12d(インボード側端部)よりもインボード側へ位置付けられて(突出して)いる。
本実施形態において、等速ジョイント92には、内輪構成体16を突き当てる部位である突き当て面(スプライン軸92sの延出方向終端部を拡径させてなる面部)92aに対し、径方向へ沿って複数のスプライン歯92bが所定間隔で形成されている。一方、内輪構成体16には、その端面16aに対し、等速ジョイント92のスプライン歯92bと噛合可能な複数のスプライン歯16bが径方向に沿って所定間隔でそれぞれ形成されている。
これにより、等速ジョイント92のスプライン軸92sをハブ12の貫通孔(スプライン孔)12tに挿通して双方のスプライン歯12g,92gを相互に噛合(スプライン嵌合)させた後、当該スプライン軸92sをCVJナット94で締結させると、内輪構成体16の端面16aと等速ジョイント92の突き当て面92aが相互に当接し、当該端面16aに形成されたスプライン歯16bと突き当て面92aに形成されたスプライン歯92bとを相互に噛み合わせる(スプライン嵌合させる)ことができる。すなわち、内輪構成体16と等速ジョイント92を当接させるのみならず、直接係合(スプライン嵌合)させた状態で、内輪構成体16を等速ジョイント92へ位置決め固定することができる。
これにより、等速ジョイント92のスプライン軸92sをハブ12の貫通孔(スプライン孔)12tに挿通して双方のスプライン歯12g,92gを相互に噛合(スプライン嵌合)させた後、当該スプライン軸92sをCVJナット94で締結させると、内輪構成体16の端面16aと等速ジョイント92の突き当て面92aが相互に当接し、当該端面16aに形成されたスプライン歯16bと突き当て面92aに形成されたスプライン歯92bとを相互に噛み合わせる(スプライン嵌合させる)ことができる。すなわち、内輪構成体16と等速ジョイント92を当接させるのみならず、直接係合(スプライン嵌合)させた状態で、内輪構成体16を等速ジョイント92へ位置決め固定することができる。
なお、内輪構成体16の端面16(スプライン歯16b)は、等速ジョイント92の突き当て面92a(スプライン歯92b)よりも軟らかい構成としておくことが好ましい。例えば、内輪構成体16の端面16(スプライン歯16b)のビッカース硬さ(Hv)を300未満、等速ジョイント92の突き当て面92a(スプライン歯92b)のビッカース硬さ(Hv)を300以上とすればよい。この程度の硬度であれば、スプライン歯16b,92bの加工も容易となる。また、このような硬度差を設定する際には、熱処理(高周波焼き入れ)を行えばよいが、その他各種の方法により設定することも可能である。
さらに、内輪構成体16のスプライン歯16bと等速ジョイント92のスプライン歯92bを相互に噛み合わせた(スプライン嵌合させた)際、スプライン歯16bがスプライン歯92bで押し潰されるような形状となるように、これらのスプライン歯16b,92bを形成することが好ましい。例えば、図6に拡大して示すように、スプライン歯16b,92bをいずれも断面視略三角形状とするとともに、スプライン歯16bの先端がスプライン歯92bの先端よりも鋭角となるように、これらを形成すればよい。
さらに、内輪構成体16のスプライン歯16bと等速ジョイント92のスプライン歯92bを相互に噛み合わせた(スプライン嵌合させた)際、スプライン歯16bがスプライン歯92bで押し潰されるような形状となるように、これらのスプライン歯16b,92bを形成することが好ましい。例えば、図6に拡大して示すように、スプライン歯16b,92bをいずれも断面視略三角形状とするとともに、スプライン歯16bの先端がスプライン歯92bの先端よりも鋭角となるように、これらを形成すればよい。
これにより、内輪構成体16と等速ジョイント92の相互間、具体的には、端面16aと突き当て面92aとの間においては、スプライン歯16bとスプライン歯92bがスプライン嵌合される(当接されるのみならず、直接係合される)ため、これらの間における滑り現象を確実に抑止することができる。加えて、スプライン歯16bとスプライン歯92bに硬度差を設け(具体的には、スプライン歯16bをスプライン歯92bよりも軟らかい構成とし)、スプライン歯16bがスプライン歯92bで押し潰されるような形状とすることで、これらがスプライン嵌合する部分におけるフレッチング摩耗などの発生を有効に防止することができる。
以上、第1から第5実施形態に係るハブユニット(図1から図5)によれば、軽量化や製造コストの低減化を図りつつ、内輪構成体16と等速ジョイント92間、さらにはハブ12と等速ジョイント92間における滑り現象を確実に抑止することができ、これら部材間で発生するスティックスリップによる異音(スティックスリップ音)の発生を有効に防止することができる。
2 静止輪
4 回転輪
12 ハブ
12a ハブ端面
12b ハブスプライン歯
12s 凹状部(段部)
12t 貫通孔
16 内輪構成体
16a 内輪構成体端面
16b 内輪構成体スプライン歯
18 転動体
80 ボルト
92 等速ジョイント
92a 突き当て面
92b 等速ジョイントスプライン歯
4 回転輪
12 ハブ
12a ハブ端面
12b ハブスプライン歯
12s 凹状部(段部)
12t 貫通孔
16 内輪構成体
16a 内輪構成体端面
16b 内輪構成体スプライン歯
18 転動体
80 ボルト
92 等速ジョイント
92a 突き当て面
92b 等速ジョイントスプライン歯
Claims (2)
- 車体構成部材に固定されて非回転状態に維持される静止輪と、
車輪構成部材及び車輪駆動軸構成部材に固定されるハブと、当該ハブに配設される内輪構成体で構成され、前記静止輪に対向配置されて前記車輪構成部材及び前記車輪駆動軸構成部材とともに回転する回転輪と、
これらの静止輪及び回転輪にそれぞれ形成されて相互に対向する軌道溝間へ転動可能に組み込まれた複数の転動体とを備え、
前記ハブには、その内径部に前記車輪駆動軸構成部材を挿通するための貫通孔が形成されているとともに、その外周部に前記内輪構成体を配設するための凹状部が形成されており、
前記凹状部に前記内輪構成体を配設するとともに、前記貫通孔に前記車輪駆動軸構成部材を挿通し、前記ハブ及び前記内輪構成体が前記車輪駆動軸構成部材に突き当てられた状態で、前記回転輪が当該車輪駆動軸構成部材へ固定される駆動輪ハブユニットであって、
前記車輪駆動軸構成部材には、前記ハブ及び前記内輪構成体を突き当てる部位に対し、径方向へ沿って複数のスプライン歯が所定間隔で形成され、前記ハブ及び前記内輪構成体には、前記車輪駆動軸構成部材が突き当てられる部位に対し、前記車輪駆動軸構成部材のスプライン歯と噛合可能な複数のスプライン歯が径方向に沿って所定間隔で形成されていることを特徴とする駆動輪ハブユニット。 - 車体構成部材に固定されて非回転状態に維持される静止輪と、
車輪構成部材及び車輪駆動軸構成部材に固定されるハブと、当該ハブに配設される内輪構成体で構成され、前記静止輪に対向配置されて前記車輪構成部材及び前記車輪駆動軸構成部材とともに回転する回転輪と、
これらの静止輪及び回転輪にそれぞれ形成されて相互に対向する軌道溝間へ転動可能に組み込まれた複数の転動体とを備え、
前記ハブには、その内径部に前記車輪駆動軸構成部材を挿通するための貫通孔が形成されているとともに、その外周部に前記内輪構成体を配設するための凹状部が形成されており、
前記ハブの車輪駆動軸方向の一端部を加締めることによって前記凹状部に前記内輪構成体を配設するとともに、前記貫通孔に前記車輪駆動軸構成部材を挿通し、
前記内輪構成体が前記車輪駆動軸構成部材に前記車輪駆動軸方向の一端側から突き当てられるのに対し、前記ハブは前記車輪駆動軸構成部材が前記内輪構成体を突き当てる部位と当接しない状態で、前記車輪駆動軸方向の他端側から締結部材で締結することによって前記回転輪が当該車輪駆動軸構成部材へ固定される駆動輪ハブユニットであって、
前記車輪駆動軸構成部材には、前記内輪構成体を突き当てる部位に対し、径方向へ沿って複数のスプライン歯が所定間隔で形成され、前記内輪構成体には、前記車輪駆動軸構成部材が突き当てられる部位に対し、前記車輪駆動軸構成部材のスプライン歯と噛合可能な複数のスプライン歯が径方向に沿って所定間隔で形成されていることを特徴とする駆動輪ハブユニット。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010066872A JP2011195112A (ja) | 2010-03-23 | 2010-03-23 | 駆動輪ハブユニット |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010066872A JP2011195112A (ja) | 2010-03-23 | 2010-03-23 | 駆動輪ハブユニット |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2011195112A true JP2011195112A (ja) | 2011-10-06 |
Family
ID=44873834
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010066872A Pending JP2011195112A (ja) | 2010-03-23 | 2010-03-23 | 駆動輪ハブユニット |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2011195112A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20150051417A (ko) * | 2013-11-04 | 2015-05-13 | 현대모비스 주식회사 | 허브 베어링 |
| DE102016212815A1 (de) * | 2016-07-13 | 2018-01-18 | Volkswagen Aktiengesellschaft | Wellenverbindung einer Kraftfahrzeuglenkung sowie Lenkung für Kraftfahrzeuge, insbesondere für Nutzfahrzeuge |
-
2010
- 2010-03-23 JP JP2010066872A patent/JP2011195112A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20150051417A (ko) * | 2013-11-04 | 2015-05-13 | 현대모비스 주식회사 | 허브 베어링 |
| KR102131856B1 (ko) * | 2013-11-04 | 2020-07-08 | 현대모비스 주식회사 | 허브 베어링 |
| DE102016212815A1 (de) * | 2016-07-13 | 2018-01-18 | Volkswagen Aktiengesellschaft | Wellenverbindung einer Kraftfahrzeuglenkung sowie Lenkung für Kraftfahrzeuge, insbesondere für Nutzfahrzeuge |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3982093B2 (ja) | 車輪駆動用車軸ユニット | |
| JP5184820B2 (ja) | 車輪用軸受装置 | |
| JP2002200902A (ja) | 車輪駆動用ユニットとその製造方法 | |
| CN104271358A (zh) | 车轮用轴承结构 | |
| JP5134356B2 (ja) | 車輪用軸受装置 | |
| JP4557223B2 (ja) | 駆動車輪用軸受装置 | |
| EP3511588B1 (en) | Sealed bearing | |
| KR102868785B1 (ko) | 허브 일체형 등속 조인트 | |
| CN104755276A (zh) | 车轮用轴承以及轴承装置 | |
| JP2011226576A (ja) | 密封シール付き転がり軸受ユニット | |
| JP2007224954A (ja) | 車輪用軸受装置 | |
| JP2006248373A (ja) | 車輪用軸受装置 | |
| JP6309228B2 (ja) | 車輪用軸受装置の製造方法 | |
| JP2017047716A (ja) | 車輪用軸受装置 | |
| JP2008247274A (ja) | 車輪用軸受装置 | |
| JP6239310B2 (ja) | 車輪用軸受装置 | |
| JP2005231475A (ja) | 車輪駆動用転がり軸受ユニット | |
| CN101466556B (zh) | 驱动车轮用轴承单元 | |
| JP2005319889A (ja) | 駆動車輪用軸受装置 | |
| JP2011173488A (ja) | 駆動輪アクスル構造、及び当該駆動輪アクスル構造に用いられる駆動輪支持用ハブユニット軸受 | |
| JP4807773B2 (ja) | 駆動車輪用軸受装置 | |
| JP5116131B2 (ja) | 駆動車輪用軸受装置 | |
| JP4436386B2 (ja) | 車輪用軸受およびそれを備えた車輪用軸受装置 | |
| JP2007203949A (ja) | 車輪用軸受装置 | |
| WO2013018868A1 (ja) | 車輪用軸受装置 |