JP2011169229A - 圧縮機およびその製造方法 - Google Patents
圧縮機およびその製造方法 Download PDFInfo
- Publication number
- JP2011169229A JP2011169229A JP2010033619A JP2010033619A JP2011169229A JP 2011169229 A JP2011169229 A JP 2011169229A JP 2010033619 A JP2010033619 A JP 2010033619A JP 2010033619 A JP2010033619 A JP 2010033619A JP 2011169229 A JP2011169229 A JP 2011169229A
- Authority
- JP
- Japan
- Prior art keywords
- welding
- casing
- compression mechanism
- around
- cylindrical member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01C—ROTARY-PISTON OR OSCILLATING-PISTON MACHINES OR ENGINES
- F01C21/00—Component parts, details or accessories not provided for in groups F01C1/00 - F01C20/00
- F01C21/10—Outer members for co-operation with rotary pistons; Casings
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04C—ROTARY-PISTON, OR OSCILLATING-PISTON, POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; ROTARY-PISTON, OR OSCILLATING-PISTON, POSITIVE-DISPLACEMENT PUMPS
- F04C2230/00—Manufacture
- F04C2230/20—Manufacture essentially without removing material
- F04C2230/23—Manufacture essentially without removing material by permanently joining parts together
- F04C2230/231—Manufacture essentially without removing material by permanently joining parts together by welding
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04C—ROTARY-PISTON, OR OSCILLATING-PISTON, POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; ROTARY-PISTON, OR OSCILLATING-PISTON, POSITIVE-DISPLACEMENT PUMPS
- F04C23/00—Combinations of two or more pumps, each being of rotary-piston or oscillating-piston type, specially adapted for elastic fluids; Pumping installations specially adapted for elastic fluids; Multi-stage pumps specially adapted for elastic fluids
- F04C23/008—Hermetic pumps
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49229—Prime mover or fluid pump making
- Y10T29/49236—Fluid pump or compressor making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49229—Prime mover or fluid pump making
- Y10T29/49236—Fluid pump or compressor making
- Y10T29/4924—Scroll or peristaltic type
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Applications Or Details Of Rotary Compressors (AREA)
- Compressor (AREA)
Abstract
【解決手段】圧縮機構10とケーシング30と駆動回転軸25と軸受け27、28とを備え、ケーシング30は、駆動回転軸25と同軸状に延びる筒状部材31と、筒状部材31の開口端部を覆う蓋部材32とを有し、蓋部材32は、筒状部材31に対して全周溶接W1によって固定され、ケーシング30の外周面には、全周溶接W1による溶接ビード50が全周にわたって形成され、溶接ビード50は、溶接開始点301に溶接を重ねることによって形成されたオーバーラップ部501を有し、ケーシング30のうちオーバーラップ部501の反対側部位には、外部からの入熱によって変形した熱変形部302が形成され、熱変形部302は、オーバーラップ部501における溶接歪みと対称的に変形している。
【選択図】図4
Description
圧縮機構(10)を収容するケーシング(30)と、
圧縮機構(10)を駆動する駆動回転軸(25)と、
ケーシング(30)に対して駆動回転軸(25)を回転自在に支持する軸受け(27、28)とを備え、
ケーシング(30)は、駆動回転軸(25)と同軸状に延びる筒状部材(31)と、筒状部材(31)の開口端部を覆う蓋部材(32)とを有し、
蓋部材(32)は、筒状部材(31)に対して全周溶接(W1)によって固定され、
ケーシング(30)の外周面には、全周溶接(W1)による溶接ビード(50)が全周にわたって形成され、
溶接ビード(50)は、溶接開始点(301)に溶接を重ねることによって形成されたオーバーラップ部(501)を有し、
ケーシング(30)のうちオーバーラップ部(501)の反対側部位には、外部からの入熱によって変形した熱変形部(302)が形成され、
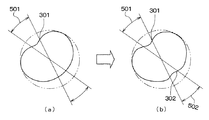
熱変形部(302)は、オーバーラップ部(501)における溶接歪みと対称的に変形していることを特徴とする。
熱変形部(302)は、追加溶接(W2)によって溶接歪みが生じた部位であることを特徴とする。
圧縮機構(10)を収容するケーシング(30)と、
圧縮機構(10)を駆動する駆動回転軸(25)と、
ケーシング(30)に対して駆動回転軸(25)を回転自在に支持する軸受け(27、28)とを備え、
ケーシング(30)は、駆動回転軸(25)と同軸状に延びる筒状部材(31)と、筒状部材(31)の開口端部を覆う蓋部材(32)とを有し、
蓋部材(32)は、筒状部材(31)に対して全周溶接(W1)によって固定され、
ケーシング(30)の外周面には、全周溶接(W1)による溶接ビード(50)が全周にわたって形成され、
溶接ビード(50)は、溶接開始点(301)に溶接を重ねることによって形成されたオーバーラップ部(501)を有し、
ケーシング(30)のうちオーバーラップ部(501)の反対側部位(302)には、全周溶接(W1)に加えて追加溶接(W2)が行われることによって追加溶接ビード(51)が形成されていることを特徴とする。
圧縮機構(10)を収容するケーシング(30)と、
圧縮機構(10)を駆動する駆動回転軸(25)と、
ケーシング(30)に対して駆動回転軸(25)を回転自在に支持する軸受け(27、28)とを備え、
ケーシング(30)は、駆動回転軸(25)と同軸状に延びる筒状部材(31)と、筒状部材(31)の開口端部を覆う蓋部材(32)とを有する圧縮機の製造方法であって、
圧縮機構(10)、駆動回転軸(25)および軸受け(27、28)を筒状部材(31)に組み付ける組付工程と、
圧縮機構(10)、駆動回転軸(25)および軸受け(27、28)が組み付けられた筒状部材(31)に蓋部材(32)を全周溶接してケーシング(30)を形成するとともに、全周溶接(W1)における溶接開始点(301)に溶接を重ねることによって溶接ビード(50)にオーバーラップ部(501)を形成する全周溶接工程とを備え、
全周溶接工程では、ケーシング(30)のうちオーバーラップ部(501)の反対側部位(302)に外部から入熱を施すことによって、反対側部位(302)をオーバーラップ部(501)における溶接歪みと対称的に変形させることを特徴とする。
2つの溶接トーチをケーシング(30)に対して互いに反対側に位置させて2つの溶接トーチで同時に同一方向に溶接することによって全周溶接(W1a、W1b)を行い、
2つの溶接トーチがそれぞれ、他方の溶接トーチによる溶接開始点(301A、301B)に溶接を重ねることによって、オーバーラップ部(501A、501B)を形成するとともに反対側部位(302A、302B)に入熱を施すことを特徴とする。
以下、本発明の第1実施形態を説明する。本実施形態は、本発明の圧縮機を給湯機用のヒートポンプサイクル(図示せず)に適用したものである。
上記第1実施形態では、全周溶接W1に加えて追加溶接W2を行うことによってケーシング30の熱変形を対称的にするが、本第2実施形態では、全周溶接W1を行う際に反対側部位302での溶接条件を残余の部位での溶接条件に対して変更することによってケーシング30の熱変形を対称的にする。
上記第1実施形態では、全周溶接W1に加えて追加溶接W2を行うことによってケーシング30の熱変形を対称的にするが、本第3実施形態では、図7に示すように、全周溶接W1を2つの溶接トーチで行うことによってケーシング30の熱変形を対称的にする。
(1)上述の各実施形態は、圧縮機の具体的構成の一例を示したものに過ぎず、これに限定されることなく、圧縮機の具体的構成を種々変形可能である。
25 駆動回転軸
27 軸受部材(軸受け)
28 介在部材(軸受け)
30 ケーシング
301 溶接開始点
302 オーバーラップ部の反対側部位(熱変形部)
31 筒状部材
32 上蓋部材(蓋部材)
50 溶接ビード
501 オーバーラップ部
51 追加溶接ビード
W1 全周溶接
W2 追加溶接
Claims (7)
- 流体を圧縮する圧縮機構(10)と、
前記圧縮機構(10)を収容するケーシング(30)と、
前記圧縮機構(10)を駆動する駆動回転軸(25)と、
前記ケーシング(30)に対して前記駆動回転軸(25)を回転自在に支持する軸受け(27、28)とを備え、
前記ケーシング(30)は、前記駆動回転軸(25)と同軸状に延びる筒状部材(31)と、前記筒状部材(31)の開口端部を覆う蓋部材(32)とを有し、
前記蓋部材(32)は、前記筒状部材(31)に対して全周溶接(W1)によって固定され、
前記ケーシング(30)の外周面には、前記全周溶接(W1)による溶接ビード(50)が全周にわたって形成され、
前記溶接ビード(50)は、溶接開始点(301)に溶接を重ねることによって形成されたオーバーラップ部(501)を有し、
前記ケーシング(30)のうち前記オーバーラップ部(501)の反対側部位には、外部からの入熱によって変形した熱変形部(302)が形成され、
前記熱変形部(302)は、前記オーバーラップ部(501)における溶接歪みと対称的に変形していることを特徴とする圧縮機。 - 前記反対側部位には、前記全周溶接(W1)に加えて追加溶接(W2)が行われることによって追加溶接ビード(51)が形成され、
前記熱変形部(302)は、前記追加溶接(W2)によって溶接歪みが生じた部位であることを特徴とする請求項1に記載の圧縮機。 - 流体を圧縮する圧縮機構(10)と、
前記圧縮機構(10)を収容するケーシング(30)と、
前記圧縮機構(10)を駆動する駆動回転軸(25)と、
前記ケーシング(30)に対して前記駆動回転軸(25)を回転自在に支持する軸受け(27、28)とを備え、
前記ケーシング(30)は、前記駆動回転軸(25)と同軸状に延びる筒状部材(31)と、前記筒状部材(31)の開口端部を覆う蓋部材(32)とを有し、
前記蓋部材(32)は、前記筒状部材(31)に対して全周溶接(W1)によって固定され、
前記ケーシング(30)の外周面には、前記全周溶接(W1)による溶接ビード(50)が全周にわたって形成され、
前記溶接ビード(50)は、溶接開始点(301)に溶接を重ねることによって形成されたオーバーラップ部(501)を有し、
前記ケーシング(30)のうち前記オーバーラップ部(501)の反対側部位(302)には、前記全周溶接(W1)に加えて追加溶接(W2)が行われることによって追加溶接ビード(51)が形成されていることを特徴とする圧縮機。 - 流体を圧縮する圧縮機構(10)と、
前記圧縮機構(10)を収容するケーシング(30)と、
前記圧縮機構(10)を駆動する駆動回転軸(25)と、
前記ケーシング(30)に対して前記駆動回転軸(25)を回転自在に支持する軸受け(27、28)とを備え、
前記ケーシング(30)は、前記駆動回転軸(25)と同軸状に延びる筒状部材(31)と、前記筒状部材(31)の開口端部を覆う蓋部材(32)とを有する圧縮機の製造方法であって、
前記圧縮機構(10)、前記駆動回転軸(25)および前記軸受け(27、28)を前記筒状部材(31)に組み付ける組付工程と、
前記圧縮機構(10)、前記駆動回転軸(25)および前記軸受け(27、28)が組み付けられた前記筒状部材(31)に前記蓋部材(32)を全周溶接して前記ケーシング(30)を形成するとともに、前記全周溶接(W1)における溶接開始点(301)に溶接を重ねることによって溶接ビード(50)にオーバーラップ部(501)を形成する全周溶接工程とを備え、
前記全周溶接工程では、前記ケーシング(30)のうち前記オーバーラップ部(501)の反対側部位(302)に外部から入熱を施すことによって、前記反対側部位(302)を前記オーバーラップ部(501)における溶接歪みと対称的に変形させることを特徴とする圧縮機の製造方法。 - 前記全周溶接工程では、前記全周溶接(W1)に加えて前記反対側部位(302)に追加溶接(W2)を行うことによって、前記反対側部位(302)に前記入熱を施すことを特徴とする請求項4に記載の圧縮機の製造方法。
- 前記全周溶接工程では、前記全周溶接(W1)を行う際に前記反対側部位(302)での溶接条件を残余の部位での溶接条件に対して変更することによって、前記反対側部位(302)に前記入熱を施すことを特徴とする請求項4に記載の圧縮機の製造方法。
- 前記全周溶接工程では、
2つの溶接トーチを前記ケーシング(30)に対して互いに反対側に位置させて前記2つの溶接トーチで同時に同一方向に溶接することによって前記全周溶接(W1a、W1b)を行い、
前記2つの溶接トーチがそれぞれ、他方の溶接トーチによる溶接開始点(301A、301B)に溶接を重ねることによって、前記オーバーラップ部(501A、501B)を形成するとともに前記反対側部位(302A、302B)に前記入熱を施すことを特徴とする請求項4に記載の圧縮機の製造方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010033619A JP5446967B2 (ja) | 2010-02-18 | 2010-02-18 | 圧縮機およびその製造方法 |
| DE102011011021.6A DE102011011021B4 (de) | 2010-02-18 | 2011-02-11 | Verdichter und Herstellungsverfahren für Verdichter |
| US12/932,116 US8578603B2 (en) | 2010-02-18 | 2011-02-17 | Compressor and manufacturing method thereof |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010033619A JP5446967B2 (ja) | 2010-02-18 | 2010-02-18 | 圧縮機およびその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011169229A true JP2011169229A (ja) | 2011-09-01 |
| JP5446967B2 JP5446967B2 (ja) | 2014-03-19 |
Family
ID=44317446
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010033619A Active JP5446967B2 (ja) | 2010-02-18 | 2010-02-18 | 圧縮機およびその製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US8578603B2 (ja) |
| JP (1) | JP5446967B2 (ja) |
| DE (1) | DE102011011021B4 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018025861A1 (ja) * | 2016-08-04 | 2018-02-08 | ダイキン工業株式会社 | 圧力容器、圧力容器を備えた圧縮機及び圧力容器の製造方法 |
| JP2019218914A (ja) * | 2018-06-20 | 2019-12-26 | 本田技研工業株式会社 | 触媒コンバータ |
| JP2020105933A (ja) * | 2018-12-26 | 2020-07-09 | 株式会社豊田自動織機 | 電動圧縮機 |
| WO2022044550A1 (ja) * | 2020-08-25 | 2022-03-03 | ダイキン工業株式会社 | 圧縮機、及び圧縮機の製造方法 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BRPI1105384B1 (pt) * | 2011-12-20 | 2021-08-24 | Embraco Indústria De Compressores E Soluções Em Refrigeração Ltda | Tampa de cilindro de compressor alternativo |
| US11193490B2 (en) | 2018-03-30 | 2021-12-07 | Kabushiki Kaisha Toyota Jidoshokki | Scroll compressor including bushing mounted on eccentric shaft containing cylindrical and auxiliary weight portions and balancer disposed above annular rotor remote from back pressure chamber |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6045890U (ja) * | 1983-09-06 | 1985-03-30 | 松下冷機株式会社 | 回転型圧縮機 |
| JPS6397376A (ja) * | 1986-10-09 | 1988-04-28 | Ishikawajima Harima Heavy Ind Co Ltd | 電子ビ−ム溶接方法 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3021995A (en) * | 1958-01-06 | 1962-02-20 | Trane Co | Compressor |
| JPS6045890A (ja) | 1983-08-22 | 1985-03-12 | 富士通株式会社 | 紙葉類弁別方法 |
| US5215451A (en) * | 1990-10-04 | 1993-06-01 | Mitsubishi Denki Kabushiki Kaisha | Scroll type compressor having stepped assembling portions on the center shell |
| JPH0932771A (ja) * | 1995-07-25 | 1997-02-04 | Mitsubishi Electric Corp | スクロール圧縮機 |
| JPH1122682A (ja) * | 1997-07-03 | 1999-01-26 | Daikin Ind Ltd | ケーシングにおけるシール構造 |
| KR100360866B1 (ko) * | 2000-11-23 | 2002-11-13 | 주식회사 엘지이아이 | 밀폐형 압축기의 전기용접장치 |
| KR100483556B1 (ko) * | 2002-09-17 | 2005-04-15 | 삼성광주전자 주식회사 | 밀폐형 압축기의 케이스 |
| US7179061B2 (en) * | 2003-06-09 | 2007-02-20 | Tecumseh Products Company | Multi-layer compressor housing and method of manufacture |
| JP5045153B2 (ja) | 2007-03-07 | 2012-10-10 | ダイキン工業株式会社 | 圧縮機 |
| JP5387380B2 (ja) | 2009-12-16 | 2014-01-15 | 株式会社デンソー | 圧縮機 |
| JP5445180B2 (ja) | 2010-02-02 | 2014-03-19 | 株式会社デンソー | 圧縮機 |
-
2010
- 2010-02-18 JP JP2010033619A patent/JP5446967B2/ja active Active
-
2011
- 2011-02-11 DE DE102011011021.6A patent/DE102011011021B4/de not_active Expired - Fee Related
- 2011-02-17 US US12/932,116 patent/US8578603B2/en not_active Expired - Fee Related
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6045890U (ja) * | 1983-09-06 | 1985-03-30 | 松下冷機株式会社 | 回転型圧縮機 |
| JPS6397376A (ja) * | 1986-10-09 | 1988-04-28 | Ishikawajima Harima Heavy Ind Co Ltd | 電子ビ−ム溶接方法 |
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018025861A1 (ja) * | 2016-08-04 | 2018-02-08 | ダイキン工業株式会社 | 圧力容器、圧力容器を備えた圧縮機及び圧力容器の製造方法 |
| JP2018021628A (ja) * | 2016-08-04 | 2018-02-08 | ダイキン工業株式会社 | 圧力容器、圧力容器を備えた圧縮機及び圧力容器の製造方法 |
| CN109562492A (zh) * | 2016-08-04 | 2019-04-02 | 大金工业株式会社 | 压力容器、具备压力容器的压缩机以及压力容器的制造方法 |
| CN109562492B (zh) * | 2016-08-04 | 2020-04-17 | 大金工业株式会社 | 压力容器、具备压力容器的压缩机以及压力容器的制造方法 |
| JP2019218914A (ja) * | 2018-06-20 | 2019-12-26 | 本田技研工業株式会社 | 触媒コンバータ |
| JP2020105933A (ja) * | 2018-12-26 | 2020-07-09 | 株式会社豊田自動織機 | 電動圧縮機 |
| JP7151470B2 (ja) | 2018-12-26 | 2022-10-12 | 株式会社豊田自動織機 | 電動圧縮機 |
| WO2022044550A1 (ja) * | 2020-08-25 | 2022-03-03 | ダイキン工業株式会社 | 圧縮機、及び圧縮機の製造方法 |
| JP2022037692A (ja) * | 2020-08-25 | 2022-03-09 | ダイキン工業株式会社 | 圧縮機、及び圧縮機の製造方法 |
| JP7071670B2 (ja) | 2020-08-25 | 2022-05-19 | ダイキン工業株式会社 | 圧縮機、及び圧縮機の製造方法 |
| EP4174319A4 (en) * | 2020-08-25 | 2023-12-13 | Daikin Industries, Ltd. | COMPRESSOR AND METHOD FOR MANUFACTURING A COMPRESSOR |
| US11953004B2 (en) | 2020-08-25 | 2024-04-09 | Daikin Industries, Ltd. | Compressor and method for manufacturing compressor |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102011011021B4 (de) | 2021-03-18 |
| US20110200471A1 (en) | 2011-08-18 |
| JP5446967B2 (ja) | 2014-03-19 |
| US8578603B2 (en) | 2013-11-12 |
| DE102011011021A1 (de) | 2011-08-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5216627B2 (ja) | スクロール型圧縮機 | |
| JP5446967B2 (ja) | 圧縮機およびその製造方法 | |
| US8622723B2 (en) | Scroll compressor | |
| KR101767062B1 (ko) | 밀폐형 압축기 및 그의 제조방법 | |
| WO2015162869A1 (ja) | スクロール圧縮機 | |
| WO2015194119A1 (ja) | スクロール圧縮機 | |
| JP5445180B2 (ja) | 圧縮機 | |
| JP2003097468A (ja) | ロータリコンプレッサ | |
| JP4844642B2 (ja) | スクロール圧縮機 | |
| CN105090030A (zh) | 电动回转式压缩机 | |
| KR101708307B1 (ko) | 밀폐형 압축기 및 그의 제조방법 | |
| JP5387380B2 (ja) | 圧縮機 | |
| JP2011127463A (ja) | 電動圧縮機 | |
| KR102817800B1 (ko) | 스크롤 압축기 | |
| JP3786105B2 (ja) | スクロール圧縮機 | |
| US12473918B2 (en) | Scroll compressor | |
| JP6582244B2 (ja) | スクロール圧縮機 | |
| JP2006291787A (ja) | 圧縮機、圧縮機の組立方法 | |
| JP4508883B2 (ja) | ロータリコンプレッサ | |
| JP6248620B2 (ja) | 圧縮機 | |
| JP2025159643A (ja) | 圧縮機、冷凍装置、及び圧縮機の組立方法 | |
| KR20250064128A (ko) | 압축기 | |
| KR101708308B1 (ko) | 밀폐형 압축기 및 그의 제조방법 | |
| KR101337109B1 (ko) | 로터리식 2단 압축기 | |
| JP2011149284A (ja) | スクロール型圧縮機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120604 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130628 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130702 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130829 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131203 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20131216 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5446967 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |