JP2011126007A - 仕上げフライス切削用の正面フライス - Google Patents
仕上げフライス切削用の正面フライス Download PDFInfo
- Publication number
- JP2011126007A JP2011126007A JP2010281866A JP2010281866A JP2011126007A JP 2011126007 A JP2011126007 A JP 2011126007A JP 2010281866 A JP2010281866 A JP 2010281866A JP 2010281866 A JP2010281866 A JP 2010281866A JP 2011126007 A JP2011126007 A JP 2011126007A
- Authority
- JP
- Japan
- Prior art keywords
- milling
- cutting edge
- face
- milling insert
- insert
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000003801 milling Methods 0.000 title claims abstract description 174
- 238000005520 cutting process Methods 0.000 claims abstract description 151
- 239000000758 substrate Substances 0.000 claims description 28
- 230000007704 transition Effects 0.000 claims description 4
- 239000000463 material Substances 0.000 description 14
- 239000002344 surface layer Substances 0.000 description 9
- 238000010586 diagram Methods 0.000 description 8
- 239000010410 layer Substances 0.000 description 5
- 230000008901 benefit Effects 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 229910000831 Steel Inorganic materials 0.000 description 3
- 230000008878 coupling Effects 0.000 description 3
- 238000010168 coupling process Methods 0.000 description 3
- 238000005859 coupling reaction Methods 0.000 description 3
- -1 gray iron Chemical class 0.000 description 3
- 238000003754 machining Methods 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 230000003247 decreasing effect Effects 0.000 description 2
- 230000007246 mechanism Effects 0.000 description 2
- 229910052582 BN Inorganic materials 0.000 description 1
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 1
- 229910001060 Gray iron Inorganic materials 0.000 description 1
- 102000015933 Rim-like Human genes 0.000 description 1
- 108050004199 Rim-like Proteins 0.000 description 1
- 230000001154 acute effect Effects 0.000 description 1
- 230000001680 brushing effect Effects 0.000 description 1
- 239000011195 cermet Substances 0.000 description 1
- 238000000748 compression moulding Methods 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 239000005068 cooling lubricant Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 239000008187 granular material Substances 0.000 description 1
- 238000000227 grinding Methods 0.000 description 1
- 238000009499 grossing Methods 0.000 description 1
- 239000011796 hollow space material Substances 0.000 description 1
- 238000007373 indentation Methods 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000001247 metal acetylides Chemical class 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 238000005245 sintering Methods 0.000 description 1
Images










Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C5/00—Milling-cutters
- B23C5/02—Milling-cutters characterised by the shape of the cutter
- B23C5/06—Face-milling cutters, i.e. having only or primarily a substantially flat cutting surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C5/00—Milling-cutters
- B23C5/16—Milling-cutters characterised by physical features other than shape
- B23C5/20—Milling-cutters characterised by physical features other than shape with removable cutter bits or teeth or cutting inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C2200/00—Details of milling cutting inserts
- B23C2200/04—Overall shape
- B23C2200/0455—Square
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C2200/00—Details of milling cutting inserts
- B23C2200/04—Overall shape
- B23C2200/0477—Triangular
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C2200/00—Details of milling cutting inserts
- B23C2200/36—Other features of the milling insert not covered by B23C2200/04 - B23C2200/32
- B23C2200/367—Mounted tangentially, i.e. where the rake face is not the face with largest area
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C2220/00—Details of milling processes
- B23C2220/28—Finishing
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/1906—Rotary cutting tool including holder [i.e., head] having seat for inserted tool
- Y10T407/1908—Face or end mill
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/1906—Rotary cutting tool including holder [i.e., head] having seat for inserted tool
- Y10T407/1908—Face or end mill
- Y10T407/192—Face or end mill with separate means to fasten tool to holder
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/1906—Rotary cutting tool including holder [i.e., head] having seat for inserted tool
- Y10T407/1908—Face or end mill
- Y10T407/1924—Specified tool shape
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/1952—Having peripherally spaced teeth
- Y10T407/1962—Specified tooth shape or spacing
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/23—Cutters, for shaping including tool having plural alternatively usable cutting edges
- Y10T407/235—Cutters, for shaping including tool having plural alternatively usable cutting edges with integral chip breaker, guide or deflector
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Milling Processes (AREA)
Abstract
【解決手段】フライス切削用インサートの作用している切れ刃(10a)は、基体の中心軸(C1)に直角な基準面内に位置し、フライス切削用インサートは、前面が生成された表面からクリアランスが得られるように基体に傾けられる。フライス切削用インサートはネガティブのラジアル角(δ)で配置され、切れ刃の後方端点(16)は円形経路(S2)で動き、円形経路(S2)の半径(r2)は前方端点(15)が動く円形経路(S1)の半径(r1)より大きくなる。フライス切削用インサート(2)の前面(7)と切りくず受け面は互いに高々83°の角を成し、フライス切削用インサートの作用する切れ刃(10a)は真直であり、基準面内にある。フライス切削用インサートのネガティブのラジアル角(δ)は少なくとも70°になる。
【選択図】図7
Description
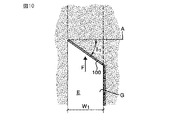
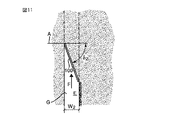
本発明の機能と利点を簡単に説明するために、次に図10〜12の概略図を参照する。ここで、平面の基層E(例えば地面)は、表面層Yから粒状の物質(例えば雪や小石)を、ブレード100(例えばシャベル)を基層に沿って直線的に前進させ、(フライス切削に関連する円形と異なり)真直な通路Gを露出させることによって除去しなければならないという場合が考えられよう。図10で、ブレード100は送り方向Fの法線Aに対して中程度の角度δ1(ほぼ35°)で前へ進められる。このことは露出される通路Hの幅W1(図7における量Wを参照)が比較的大きくなるということ、そしてかなりの量の表面物質をわきへ寄せなければならないということを意味する。したがって、その物質を押しやるために必要な力も、角度δ1が中程度である結果として、かなりのものになる。しかし、図11では、同じブレード100が角δ1のほぼ二倍の角δ2で前へ進められる。これは、ブレードを前へ進めるために必要な力がかなり小さくなるということを意味する。この力の利得は通路Gの幅W2が減少するという対価を払って得られるということは事実であるが、多くの用途では力の減少は、露出が問題なしに遂行できるかどうかに関わりなく決定的である。図12では、ブレード100が運動方向から見て基層から上向き/後ろ向きの方向に傾斜している(生成される表面に対する切りくず受け面9の実効すくい角σを参照)ことがさらに見られる。くさびと同様に、ブレードは基層から物質を持ち上げて基層からの除去を助ける。
a) 作用している切れ刃のネガティブのラジアル角δは大きく、少なくとも70°になること、
b) フライス切削用インサートの実効すくい角σは正であること、及び
c) すべての作用している切れ刃は真直であり、ある共通平面に位置していること。
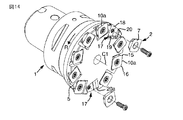
本発明は上で説明し図示した実施形態に限定されない。本発明による正面フライスは、正確に10個でなく、もっと多数並びにもっと少数のフライス切削用インサートによって、例えばただ1個のフライス切削用インサートによって設計することも可能である。フライスが複数のフライス切削用インサートを備えている場合でも、それらは必ずしも一様に分布している必要はない。また、それらは必ずしも基体の中心軸から等距離に間隔をあけている必要もない。さらに、フライス切削用インサート(単数/複数)がフライス本体の周縁に配置される必要もない。個々のフライス切削用インサートはフライス本体の端面に凹ませた座に装着することができ、包絡面に開口を形成しなくてもよい。フライス切削用インサートを固定するために、ねじの代わりに他の手段を、例えばフライス本体に作りつけられた締め付け機構を用いてもよい。フライス本体には、いろいろなフライス切削用インサートの空間位置を調整するために、必要なら調整デバイスを設けてもよい。皿穴の形のチップブレーカーがフライス切削用インサートの切りくず受け面に形成される場合、図22に例示されたものとは異なる様々なデザインを与えることができる。例えば、個々の皿穴を延長させて、切りくず受け面のほぼ全長に沿って伸ばすこともできる。これに関連して、皿穴を画定する刃を形成する物質部分に図面に例示されたすくい角βよりもかなり小さなすくい角を与えることができる。またフライス切削用インサートの二つの前面と背面を研削してフライス切削用インサートが装着された状態で細部まで正確な寸法精度を確保することもできる。さらに、個々の切りくず受け面は必ずしも平面である必要はない。それは断面が凹のアーチ状であってもよい。これに関連して、“真直な切れ刃”というコンセプトは、製造時における絶対的な真直性からの微視的な形のばらつきを含むと考えるべきであることを指摘しておきたい。切れ刃が凹の輪郭形状になること(これは加工された表面のなめらかさにとって致命的であると当業者は考えている)を避けるために、必要な圧縮成型プレスを、切りくず受け面とそれにつながる切れ刃に一定の反りを生じ、その上昇が1乃至数ミクロンになるように設計することが普通である。製造の結果が良ければ、上記の反りが残るが、結果が良くない場合も、例えば周縁に沿って収縮しても、焼結で仕上げられた切れ刃はいずれにしても凹にはならないことがこれによって保証される。例における基体の前方端面は平面であり、中心軸に直角な平面に延伸するが、これは必ずしも平面である必要はない。このように、端面はアーチ状、特に凹のアーチ状であってもよく、その周縁の円形の境界線は上記平面にある。図面では、フライス切削用インサートはシャープな切れ刃を有し、それに沿って平面の前面が平面の切りくず受け面と真直な切れ刃ラインに沿って出会う。通常のように、上記の切れ刃のラインはいろいろな仕方で、例えばその間に強化ベベルを形成することによって、又はそれを少し丸めながらブラッシングすることによって補強できる。さらに、フライスの基体は、COROMANT CAPTO(登録商標)タイプ以外の他の結合部によって駆動マシンに結合することもできる。最後に、フライスに含まれるフライス切削用インサートは、一方において、一つ切れ刃であっても、すなわち刃先交換不可能であってもよく、他方において、従来の超硬合金、例えばセラミック、サーメット、CBN(立方晶窒化硼素)、PCD、など以外の多数の他の硬い材料で製造してもよい。もちろん、フライス切削用インサートの一次切れ刃は必ずしも二次切れ刃と組み合わせる必要はなく、コーナーからコーナーまでずっと延びていてもよい。
Claims (17)
- 一方において、中心軸(C1)のまわりで予め定められた方向(R)に回転可能であり、前方端面(3)及び中心軸と同心の包絡面(5)を有する基体(1)を含み、
他方において、座(17)に装着される多角形のフライス切削用インサート(2)であって、前面(7)と、背面(8)と、対になってコーナーに収斂し、少なくとも一つは切りくず受け面(9)を形成する複数の側面(9)とを含み、側面が、前面と共に切れ刃(10)を画定し、基体の前方端面(3)から前方へ軸方向に間隔をあけて中心軸(C1)に対して直角に延びる仮想的な基準面(RP)に接し、フライス切削用インサートの前面(7)が基準面(RP)に対してある逃げ角(ε)で傾いており、フライス切削用インサートの切れ刃(10)は二つの端点(15,16)の間に延び、第一の端点(15)は、フライスの回転の間、第二の端点(16)に先行して円形経路(S1)で動き、円形経路(S1)の円の半径(r1)は、回転で追従する第二の端点(16)が動く円形経路(S2)の円の半径(r2)より小さく、切れ刃(10)は基体の中心軸(C1)から延びて切れ刃の第一の端点(15)と交わる仮想的な径方向の線(A)とネガティブのラジアル角(δ)を成すフライス切削用インサート(2)と、を含む、正面フライスであって、
フライス切削用インサートの前面(7)と切りくず受け面(9)は互いに対して高々83°になる角度(β)を成し、切れ刃(10)は真直であり、切れ刃(10)の全てが基準面(RP)内にあり、ネガティブのラジアル角(δ)が少なくとも70°になる、ことを特徴とする仕上げフライス切削のための正面フライス。 - フライス切削用インサート(2)の真直な切れ刃(10)が一次切れ刃を形成し、その延長に二次切れ刃(12)がフライス切削用インサートのコーナー(11)に隣接して形成されている、ことを特徴とする請求項1に記載の正面フライス。
- フライス切削用インサート(2)の二次切れ刃(12)は、前面(7)と二つの側面(9)の間の移行部を形成する凸に湾曲したコーナー表面(13)との間に画定されることによって凸に湾曲している、ことを特徴とする請求項2に記載の正面フライス。
- フライス切削用インサート(2)の二次切れ刃(12)は、一次切れ刃(10)に対して鈍角(ω)で延びる真直な刃部分(12a)と、一次切れ刃(10)と真直な刃部分(12a)の間の移行部を成す湾曲した刃部分(12b)とを含む、ことを特徴とする請求項2に記載の正面フライス。
- フライス切削用インサート(2)の二次切れ刃部分(12)は、前面(7)と、凹に湾曲した部分表面(12d)のと間で画定されることによって凹であり、部分表面(12d)には前面(7)から後方へ延びる第二の切れ刃(28)が結合している、ことを特徴とする請求項2に記載の正面フライス。
- フライス切削用インサート(2)は刃先交換可能であり、一様な厚さであってかつ複数の切れ刃を含み、作用時には一つの切れ刃(10a)が作用的であり他の切れ刃(10b)が作用しない、ことを特徴とする請求項1〜5のいずれか1項に記載の正面フライス。
- フライス切削用インサート(2)の前面(7)及び背面(8)は平面で互いに平行な表面である、ことを特徴とする請求項6に記載の正面フライス。
- フライス切削用インサート(2)の座(17)は、基体(1)の前方端面(3)に開き、底面(18)を含み、底面(18)が基準面(RP)に対して、フライス切削用インサートの所望の逃げ角(ε)に対応する角で傾いている、ことを特徴とする請求項1〜7のいずれか1項に記載の正面フライス。
- 座(17)は、底面(18)の他に、二つの側方支持表面(19,20)を含み、一対の作用していない切れ刃(10b)に隣接する切りくず受け面(9)が側方支持表面(19,20)に圧しつけられる、ことを特徴とする請求項8に記載の正面フライス。
- フライス切削用インサート(2)は座(17)にねじ(24)によって固定され、ねじは座(17)の底面(18)に開口するねじ溝付きの孔(22)と係合し、スプリングによって付勢されて、フライス切削用インサートの背面(8)を座の底面に圧しつけるだけでなく、作用していない切れ刃(19b)に隣接する切りくず受け面(9)も前記側方支持表面(19,20)に圧しつける、ことを特徴とする請求項9に記載の正面フライス。
- 座(17)は周縁に配置され、基体(1)の包絡面(5)に開いている、ことを特徴とする請求項8〜10のいずれか1項に記載の正面フライス。
- フライス切削用インサート(2)は等辺三角形の基本形を有し、三つの切れ刃(10)を含む、ことを特徴とする請求項1〜11のいずれか1項に記載の正面フライス。
- フライス切削用インサート(2)は四角形の基本形を有し、四つの切れ刃(10)を含む、ことを特徴とする請求項1〜11のいずれか1項に記載の正面フライス。
- 基体の中心軸(C1)と作用していない切れ刃(10)の第一の端点(15)の間のラジアル距離(r1)は、中心軸(C1)と切れ刃の回転で追従する第二の端点(16)の間のラジアル距離(r2)の少なくとも80%になる、ことを特徴とする請求項1〜13のいずれか1項に記載の正面フライス。
- フライス切削用インサート(2)の前面(7)と背面(8)の間の厚さ(T)が切れ刃(10)の長さ(L1)の高々50%である、ことを特徴とする請求項1〜14のいずれか1項に記載の正面フライス。
- チップブレーカーとして働く皿穴(27,12d)がフライス切削用インサート(2)の切りくず受け面(9)に形成されている、ことを特徴とする請求項1〜15のいずれか1項に記載の正面フライス。
- 互いに間隔をあけた複数のフライス切削用インサート(2)を含み、作用する切れ刃(10a)が互いに基準面(RP)内にある、ことを特徴とする請求項1〜16のいずれか1項に記載の正面フライス。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SE0950983A SE534649C2 (sv) | 2009-12-18 | 2009-12-18 | Planfräs för finfräsning |
| SE0950983-7 | 2009-12-18 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011126007A true JP2011126007A (ja) | 2011-06-30 |
| JP5763331B2 JP5763331B2 (ja) | 2015-08-12 |
Family
ID=43757321
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010281866A Expired - Fee Related JP5763331B2 (ja) | 2009-12-18 | 2010-12-17 | 仕上げフライス切削用の正面フライス |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US8550753B2 (ja) |
| EP (1) | EP2335854B1 (ja) |
| JP (1) | JP5763331B2 (ja) |
| KR (1) | KR101727324B1 (ja) |
| CN (1) | CN102101192B (ja) |
| SE (1) | SE534649C2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013116533A (ja) * | 2011-12-05 | 2013-06-13 | Sumitomo Chemical Co Ltd | アルミニウム面削材およびその製造方法 |
| JP2019508265A (ja) * | 2016-01-22 | 2019-03-28 | ハルトメタル−ウェルクゾーグファブリック ポール ホーン ゲゼルシャフト ミット ベシュレンクテル ハフツング | フライス工具 |
Families Citing this family (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011105978B4 (de) * | 2011-06-29 | 2022-06-23 | Kennametal Inc. | Wendeschneidplatte sowie Plan-Eckfräser mit Wendeschneidplatte |
| SE536590C2 (sv) * | 2012-07-05 | 2014-03-11 | Sandvik Intellectual Property | Frässkär med primär och sekundär släppningsyta samt periferisk, smal spånyta |
| CN103624309B (zh) * | 2012-08-28 | 2016-04-20 | 株洲钻石切削刀具股份有限公司 | 具有防飞结构的铣刀 |
| EP2805786B1 (en) | 2013-05-21 | 2019-07-10 | Pramet Tools, S.R.O. | Indexable cutting insert having side supporting valley, and a milling tool |
| US9296054B2 (en) | 2013-05-23 | 2016-03-29 | Kennametal Inc. | Indexable cutting insert with a triangular shape |
| USD762739S1 (en) * | 2013-08-15 | 2016-08-02 | Magna-Sonic Stress Testers, Inc. | Pipe end refacing tool |
| US9676044B2 (en) * | 2013-12-19 | 2017-06-13 | Iscar, Ltd. | Rotary cutting tool having disk-shaped cutter body provided with support pads |
| EP3117938B1 (en) * | 2014-04-22 | 2021-08-04 | Tungaloy Corporation | Cutting insert and cutting tool |
| WO2016171174A1 (ja) * | 2015-04-21 | 2016-10-27 | 京セラ株式会社 | 切削工具及び切削加工物の製造方法 |
| US20170014922A1 (en) * | 2015-07-15 | 2017-01-19 | Caterpillar Inc. | Power Skiving Assembly and Method of Operation of Same |
| US10052700B2 (en) * | 2015-07-28 | 2018-08-21 | Kennametal Inc. | Rotary cutting tool with blades having repeating, unequal indexing and helix angles |
| EP3305449B1 (en) * | 2016-10-05 | 2019-07-03 | Sandvik Intellectual Property AB | A face milling tool and a tangential cutting insert therefor |
| JP6482522B2 (ja) * | 2016-12-22 | 2019-03-13 | 日東電工株式会社 | 端面切削加工装置及び端面切削加工方法 |
| JP6484278B2 (ja) | 2017-04-10 | 2019-03-13 | ファナック株式会社 | フライス切削工具および加工装置 |
| CN108723521A (zh) * | 2017-04-14 | 2018-11-02 | 成都道勤数控刀具有限公司 | 一种螺纹铣削刀具 |
| US10525539B2 (en) * | 2018-01-08 | 2020-01-07 | Kennametal Inc. | Compression milling cutter with indexable cutting inserts |
| JP7293659B2 (ja) * | 2019-01-18 | 2023-06-20 | 株式会社ジェイテクト | 歯車加工装置及び歯車加工方法 |
| CN116060677B (zh) * | 2023-03-02 | 2024-07-09 | 中国铁建重工集团股份有限公司 | 铣削方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS508575U (ja) * | 1973-05-22 | 1975-01-29 | ||
| JPS5078982A (ja) * | 1973-11-16 | 1975-06-27 | ||
| JPS6288508A (ja) * | 1985-10-11 | 1987-04-23 | Toshiba Corp | 正面フライスカツタ |
| JPS63127815U (ja) * | 1987-02-13 | 1988-08-22 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1811374B2 (de) * | 1968-11-28 | 1973-05-30 | Pahhtzsch, Gotthold, Prof Dr Ing e h , 3300 Braunschweig | Schneidzahn fuer kreissaegeblaetter oder scheibenfoermige fraeser geringer dicke |
| JPS4815470U (ja) * | 1971-06-29 | 1973-02-21 | ||
| JPS5235160A (en) | 1975-09-16 | 1977-03-17 | Honda Motor Co Ltd | Method of manufacturing brake disc |
| US4194860A (en) * | 1978-06-26 | 1980-03-25 | The Valeron Corporation | Face milling cutter |
| JPS54127689U (ja) * | 1979-01-08 | 1979-09-05 | ||
| JPS60114411A (ja) * | 1983-11-24 | 1985-06-20 | Ishii Seimitsu Kogyo Kk | 正面フライス |
| US4789273A (en) * | 1987-03-02 | 1988-12-06 | General Motors Of Canada Ltd. | Milling cutter |
| SE502243C2 (sv) * | 1991-12-17 | 1995-09-25 | Sandvik Ab | Skivfräs med skärkassetter |
| SE500703C2 (sv) * | 1993-01-27 | 1994-08-15 | Sandvik Ab | Skär med ett urtag i anslutning till en vriden släppningsyta |
| IL125143A (en) * | 1998-06-30 | 2007-02-11 | Amir Satran | Cutting insert |
| US7168512B2 (en) * | 2001-09-06 | 2007-01-30 | Kennametal Inc. | Cutting insert and milling cutter with such a cutting insert |
| US7357603B2 (en) * | 2002-12-24 | 2008-04-15 | Kennametal Inc. | Toolholder and cutting insert used therein |
| US7410331B2 (en) * | 2006-06-29 | 2008-08-12 | Seco Tools Ab | Tool |
| DE102007022535A1 (de) * | 2007-05-14 | 2008-11-20 | Kennametal Inc. | Achtschneidiger Schneideinsatz sowie Werkzeughalter hierfür |
| JP5235160B2 (ja) | 2009-04-20 | 2013-07-10 | 日本電信電話株式会社 | 行動予測装置とそのプログラム |
-
2009
- 2009-12-18 SE SE0950983A patent/SE534649C2/sv not_active IP Right Cessation
-
2010
- 2010-11-04 EP EP10189942.5A patent/EP2335854B1/en not_active Not-in-force
- 2010-11-11 US US12/944,085 patent/US8550753B2/en not_active Expired - Fee Related
- 2010-12-15 CN CN201010597845.5A patent/CN102101192B/zh not_active Expired - Fee Related
- 2010-12-16 KR KR1020100129131A patent/KR101727324B1/ko not_active Expired - Fee Related
- 2010-12-17 JP JP2010281866A patent/JP5763331B2/ja not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS508575U (ja) * | 1973-05-22 | 1975-01-29 | ||
| JPS5078982A (ja) * | 1973-11-16 | 1975-06-27 | ||
| JPS6288508A (ja) * | 1985-10-11 | 1987-04-23 | Toshiba Corp | 正面フライスカツタ |
| JPS63127815U (ja) * | 1987-02-13 | 1988-08-22 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013116533A (ja) * | 2011-12-05 | 2013-06-13 | Sumitomo Chemical Co Ltd | アルミニウム面削材およびその製造方法 |
| JP2019508265A (ja) * | 2016-01-22 | 2019-03-28 | ハルトメタル−ウェルクゾーグファブリック ポール ホーン ゲゼルシャフト ミット ベシュレンクテル ハフツング | フライス工具 |
| US10625351B2 (en) | 2016-01-22 | 2020-04-21 | Hartmetall-Werkzeugfabrik Paul Horn Gmbh | Milling tool |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2335854A3 (en) | 2013-08-14 |
| EP2335854B1 (en) | 2015-02-25 |
| SE0950983A1 (sv) | 2011-06-19 |
| CN102101192B (zh) | 2015-12-16 |
| KR20110070802A (ko) | 2011-06-24 |
| SE534649C2 (sv) | 2011-11-08 |
| EP2335854A2 (en) | 2011-06-22 |
| KR101727324B1 (ko) | 2017-04-14 |
| JP5763331B2 (ja) | 2015-08-12 |
| US8550753B2 (en) | 2013-10-08 |
| US20110150582A1 (en) | 2011-06-23 |
| CN102101192A (zh) | 2011-06-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5763331B2 (ja) | 仕上げフライス切削用の正面フライス | |
| CN102271847B (zh) | 用于去屑加工的旋转刀具及用于该刀具的切削刀片 | |
| JP5346061B2 (ja) | 回転防止工具ホルダー及び切削用チップ工具 | |
| JP6205726B2 (ja) | 正面フライス用切削インサート及び刃先交換式正面フライス | |
| CN101410210B (zh) | 不重磨钻头以及被切削材料的切削方法 | |
| EP1093874A1 (en) | Double negative cutting insert for tools for chip removing machining | |
| WO2011046121A1 (ja) | 切削インサート及び刃先交換式回転工具 | |
| JP2007030074A (ja) | ラジアスエンドミル及び切削加工方法 | |
| JP2008062382A (ja) | 締付ネジ用のセンタ孔を有する焼結切削植刃 | |
| CN103934494B (zh) | 用于切屑移除加工的铣削工具 | |
| CN109641293B (zh) | 切削刀片及可转位刀片式旋转切削工具 | |
| KR20120024666A (ko) | 절삭용 인서트 및 정면 밀링 커터 | |
| CN102905827A (zh) | 切削用刀片以及刃尖更换式切削工具 | |
| JP2008264979A (ja) | 穿孔用回転切削工具 | |
| JP2017080864A (ja) | 刃先交換式リーマおよびリーマ用インサート | |
| CN112077370A (zh) | 可转位钻头刀片 | |
| CN113579326B (zh) | 一种多刃t型刀具及其加工方法 | |
| JP5289869B2 (ja) | 刃先交換式切削工具及び切削加工方法 | |
| KR102316725B1 (ko) | 다결정다이아몬드 소재의 절삭날이 결합된 엔드밀 | |
| JP4952560B2 (ja) | スローアウェイ式正面フライス | |
| KR101861953B1 (ko) | 라우터 엔드밀 구조 | |
| JP2004314258A (ja) | スローアウェイ式穴明け工具 | |
| JP2008100316A (ja) | 切削工具及び仕上げ刃インサート | |
| JPS599775Y2 (ja) | 穴明け工具 | |
| US20250289068A1 (en) | Double-sided negative cutting insert and milling tool |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131017 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140807 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140812 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20141112 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150512 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150611 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5763331 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |