JP2009291914A - ビレット偏肉に追従できる内面研磨装置および方法 - Google Patents
ビレット偏肉に追従できる内面研磨装置および方法 Download PDFInfo
- Publication number
- JP2009291914A JP2009291914A JP2008150061A JP2008150061A JP2009291914A JP 2009291914 A JP2009291914 A JP 2009291914A JP 2008150061 A JP2008150061 A JP 2008150061A JP 2008150061 A JP2008150061 A JP 2008150061A JP 2009291914 A JP2009291914 A JP 2009291914A
- Authority
- JP
- Japan
- Prior art keywords
- polishing
- spindle
- billet
- inner face
- air cylinder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Landscapes
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
【課題】 ビレットの内面偏肉に追従できる内面を研磨する装置およびそれを用いた方法を提供する。
【解決手段】 ビレットの内面を研磨する装置において、先端に研磨用砥石を装着可能なスピンドルをモーターにて回転可能装置とし、該回転可能装置の上部に圧下用シリンダーを配設させると共に、下部には受けエアーシリンダーを設けて、該受けエアーシリンダーにてスピンドルを上昇状態としたことを特徴とするビレット偏肉に追従できる内面研磨装置およびその方法。
【選択図】 図1
【解決手段】 ビレットの内面を研磨する装置において、先端に研磨用砥石を装着可能なスピンドルをモーターにて回転可能装置とし、該回転可能装置の上部に圧下用シリンダーを配設させると共に、下部には受けエアーシリンダーを設けて、該受けエアーシリンダーにてスピンドルを上昇状態としたことを特徴とするビレット偏肉に追従できる内面研磨装置およびその方法。
【選択図】 図1
Description
本発明は、ビレットの内面偏肉に追従できる内面を研磨する装置およびそれを用いた方法に関するものである。
従来、ビレットの内面を研磨する装置としては、エアーグラインダーを用いた手作業が主流であり、作業者への負荷および環境面での問題があった。また、内面を研磨する機械は多数あるが、自動制御を用いた非常に高価なものであるし、ビレットの内面は偏肉により均一でないために、研磨ムラが発生するという問題がある。
一方、パイプの表面研磨方法および装置として、例えば特開昭62−228361号公報(特許文献1)に開示されているように、回転砥石の外周面で熱硬化性樹脂パイプの外周を研磨する熱硬化性樹脂パイプの表面方法であって、熱硬化性樹脂パイプの両端部を支持するための左右一対の凸条部が外周面に適正間隔で形成されている円柱状の研磨用アーパーを準備し、このアーパーに熱硬化性樹脂パイプを被嵌してその両端部を支持させ、上記研磨用アーパーを砥石と逆方向に軸回転させながら熱硬化性樹脂パイプの外周を研磨する熱硬化性樹脂パイプの表面研磨方法が提案されている。
また、特開昭48−96432号公報(特許文献2)に開示されているように、連続して移動してくる高周波溶接パイプ内に、少なくとも2ケ所以上で回転軸保持金具によって回転自在に支持され、多数の片テーパ形砥石を直列に装着した回転軸を溶接パイプの中心軸と平行で且つ内面ビード側に偏心させて装着することによって、砥石の研削面を溶接パイプの内面ビードに圧接して回転させて高周波溶接パイプの内面ビードを連続して研削する高周波溶接パイプの内面ビード連続研削方法が提案されている。
特開昭62−228361号公報
特開昭48−96432号公報
上述した特許文献1は、熱硬化性樹脂パイプの外周を研磨する熱硬化性樹脂パイプの表面研磨方法であり、特許文献2は、高周波溶接パイプの内面ビードを研削する方法ではあるが、高周波溶接パイプ内に、2ケ所以上で回転軸保持金具によって回転自在に支持され、砥石の研削面を溶接パイプの内面ビードに圧接して回転させて高周波溶接パイプの内面ビードを連続して研削する方法である。したがって、いずれも自動化はされているが、ビレットの内面偏肉に対する均一化、研磨ムラの対策は何らの解決もされていない。
上述したような問題を解決するために、発明者らは鋭意開発を進めた結果、市販されているエアーシリンダーを用い、研磨時の加圧を研磨装置の自重と受けエアーシリンダー力のバランスにより、内面偏肉による起伏に対応し、かつ砥石径および鋼種に応じた自重を調整しながら、ビレットの内面偏肉に対する均一化、研磨ムラの発生の少ないビレット偏肉に追従できる内面研磨装置およびその方法を提供するものである。
その発明の要旨とするところは、
(1)ビレットの内面を研磨する装置において、先端に研磨用砥石を装着可能なスピンドルをモーターにて回転可能装置とし、該回転可能装置の上部に圧下用シリンダーを配設させると共に、下部には受けエアーシリンダーを設けて、該受けエアーシリンダーにてスピンドルを上昇状態としたことを特徴とするビレット偏肉に追従できる内面研磨装置。
(1)ビレットの内面を研磨する装置において、先端に研磨用砥石を装着可能なスピンドルをモーターにて回転可能装置とし、該回転可能装置の上部に圧下用シリンダーを配設させると共に、下部には受けエアーシリンダーを設けて、該受けエアーシリンダーにてスピンドルを上昇状態としたことを特徴とするビレット偏肉に追従できる内面研磨装置。
(2)ビレットの内面を研磨する方法において、先端に研磨用砥石を装着可能なスピンドルをモーターにて回転可能とし、スピンドルの上部には圧下用シリンダーを配設し、下部に設けた受けエアシリンダーにてスピンドルを常に上昇状態とし、研磨時は圧下用シリンダーによりスピンドルをゆっくりと下降し、ビレットの内面に研磨用砥石を挿入し、スピンドルを回転して研磨することを特徴とするビレット偏肉に追従できる内面研磨方法にある。
以上述べたように、本発明による自動化により作業負荷の軽減を図ることが可能となり、安価な設備で、ビレットの内面偏肉に対する均一化、研磨ムラの発生の少ない極めて優れた内面研磨装置および方法を提供することを可能とした。
以下、本発明について、図面に従って詳細に説明する。
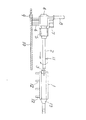
図1は、本発明に係るビレット偏肉に追従できる内面研磨装置の概略説明図である。この図に示すように、ビレット1をスピンドル2の先端に研磨用砥石3を装着した研磨用砥石3の回転により、内面を研磨するものである。このスピンドル2はスピンドルモーター4により回転可能装置5を介して回転可能とし、しかも、この回転可能装置5からなるスピンドル2を常に受けエアーシリンダー6により上昇状態とする。一方、スピンドルモーター4の上方にはリニアレール7上に圧下用シリンダー8を配設し、受けエアーシリンダー6の下方には送り用モーター9により内面研磨装置全体の移動をレール10上を移動可能とする。
図1は、本発明に係るビレット偏肉に追従できる内面研磨装置の概略説明図である。この図に示すように、ビレット1をスピンドル2の先端に研磨用砥石3を装着した研磨用砥石3の回転により、内面を研磨するものである。このスピンドル2はスピンドルモーター4により回転可能装置5を介して回転可能とし、しかも、この回転可能装置5からなるスピンドル2を常に受けエアーシリンダー6により上昇状態とする。一方、スピンドルモーター4の上方にはリニアレール7上に圧下用シリンダー8を配設し、受けエアーシリンダー6の下方には送り用モーター9により内面研磨装置全体の移動をレール10上を移動可能とする。
上述したような内面研磨装置において、ビレット1をスピンドル2の先端に研磨用砥石3を装着した研磨用砥石3の回転により、ビレット内面を研磨するものであるが、ビレットの内面は、偏肉により均一でないため、内面研磨するに当たり研磨ムラを生じるのを防止するために、内面偏肉による起伏にも一定の圧力で追従しながら研磨できるように、エアーシリンダーを用い、研磨時の加圧を研磨装置の自重11と受けエアシリンダー6による上方圧力による両者のバランスを採りながらスピンドル2の先端に設けた研磨用砥石3によりビレット1内面を研磨する。
この場合、上記のように、スピンドルの上部には圧下用シリンダーを配設し、下部に設けた受けエアーシリンダーにてスピンドル等の自重より高い圧力によって常に上昇状態とし、研磨時には圧下用シリンダーによりスピンドルがゆっくりと下降する。一方、ビレット1は替面ローラー12により回転可能とし、ビレット1の方向に送り用モーター9によりスピンドル2を移動させ、スピンドル2の先端の研磨用砥石3がビレット内面に挿入した後スピンドル2の回転により研磨し、ビレット1は換面ローラー12により回転して内面全体を均一に研磨する。なお、符号13は研磨した粉塵を回収するための集塵機である。
以下、本発明について実施例によって具体的に説明する。
図1に示すように、先端に研磨用砥石、例えば、ジルコニアAZ−R−60からなる砥石を装着可能なスピンドルをモーターにより回転させるようにし、リニアレール上に配置させ、受けエアーシリンダー圧力を0.3MPaとして、スピンドル等の自重より高い圧力によって常に上昇状態させ、砥石径および鋼種に応じた、錘を試験結果により、例えば軽いと研磨量が少なく、また、重すぎると砥石が破損したりモーターがトリップすることから、上記研磨量から判断基準を定めた上で選定し、送り用モーターによりスピンドルを移動させ、圧下用シリンダー圧力を0.08MPaとしてスピンドルがゆっくりと下降させ、スピンドルの先端の研磨用砥石をビレット内面に挿入し、スピンドルの回転により研磨した。
図1に示すように、先端に研磨用砥石、例えば、ジルコニアAZ−R−60からなる砥石を装着可能なスピンドルをモーターにより回転させるようにし、リニアレール上に配置させ、受けエアーシリンダー圧力を0.3MPaとして、スピンドル等の自重より高い圧力によって常に上昇状態させ、砥石径および鋼種に応じた、錘を試験結果により、例えば軽いと研磨量が少なく、また、重すぎると砥石が破損したりモーターがトリップすることから、上記研磨量から判断基準を定めた上で選定し、送り用モーターによりスピンドルを移動させ、圧下用シリンダー圧力を0.08MPaとしてスピンドルがゆっくりと下降させ、スピンドルの先端の研磨用砥石をビレット内面に挿入し、スピンドルの回転により研磨した。

上述したように研磨した結果である。すなわち、大径用スピンドル、中径用スピンドル、小径用スピンドルの3種に分けて、それぞれの条件によって研磨したときの各入側、出側での5回、3回、2回での各研磨量を測定した。この時の研磨量の測定としては、先ず研磨前にノギスで内径の直角2方向を測定した後、研磨後に同じくノギスで内径の直角2方向を測定した。その時の(研磨後の値−研磨前の値)/2を研磨量とした。その際の各種の研磨量はいずれも目標研磨量である0.06mm以上をクリアされたことが分かる。なお、研磨量の目標を0.06mmとした理由は、穴あけ工程(ボーリング)時のバイト目の深さが0.1mm程度であり、次工程での押出プレスにて品質上問題ない範囲が0.06mmであることから、0.06mm以上とした。
また、総合評価として、ビレット内面での研磨ムラの有無を内径の測定と共に、目視および手触りにて検査し、○印は研磨ムラなし、×印は研磨ムラありで評価した結果は、いずれの径を持つスピンドルでの研磨においても、そのビレット内面偏肉による起伏にも一定圧力で追従処理がされ、ビレット内面での研磨ムラもなく、均一な肉厚を得ることができた。
1 ビレット
2 スピンドル
3 研磨用砥石
4 スピンドルモーター
5 回転可能装置
6 エアーシリンダー
7 リニアレール
8 圧下用シリンダー
9 送り用モーター
10 レール
11 自重
12 換面ローラー
13 集塵機
特許出願人 山陽特殊製鋼株式会社
代理人 弁理士 椎 名 彊
2 スピンドル
3 研磨用砥石
4 スピンドルモーター
5 回転可能装置
6 エアーシリンダー
7 リニアレール
8 圧下用シリンダー
9 送り用モーター
10 レール
11 自重
12 換面ローラー
13 集塵機
特許出願人 山陽特殊製鋼株式会社
代理人 弁理士 椎 名 彊
Claims (2)
- ビレットの内面を研磨する装置において、先端に研磨用砥石を装着可能なスピンドルをモーターにて回転可能装置とし、該回転可能装置の上部に圧下用シリンダーを配設させると共に、下部には受けエアーシリンダーを設けて、該受けエアーシリンダーにてスピンドルを上昇状態としたことを特徴とするビレット偏肉に追従できる内面研磨装置。
- ビレットの内面を研磨する方法において、先端に研磨用砥石を装着可能なスピンドルをモーターにて回転可能とし、スピンドルの上部には圧下用シリンダーを配設し、下部に設けた受けエアシリンダーにてスピンドルを常に上昇状態とし、研磨時は圧下用シリンダーによりスピンドルをゆっくりと下降し、ビレットの内面に研磨用砥石を挿入し、スピンドルを回転して研磨することを特徴とするビレット偏肉に追従できる内面研磨方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008150061A JP2009291914A (ja) | 2008-06-09 | 2008-06-09 | ビレット偏肉に追従できる内面研磨装置および方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008150061A JP2009291914A (ja) | 2008-06-09 | 2008-06-09 | ビレット偏肉に追従できる内面研磨装置および方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009291914A true JP2009291914A (ja) | 2009-12-17 |
Family
ID=41540572
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008150061A Withdrawn JP2009291914A (ja) | 2008-06-09 | 2008-06-09 | ビレット偏肉に追従できる内面研磨装置および方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009291914A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102744659A (zh) * | 2012-05-23 | 2012-10-24 | 繁昌县金牛机械铸造有限责任公司 | 铸造方管内径磨光机 |
| CN108032153A (zh) * | 2017-12-11 | 2018-05-15 | 湖北职业技术学院 | 一种大中型零件长内孔研磨设备 |
| CN111941244A (zh) * | 2020-08-12 | 2020-11-17 | 中机城市建设有限公司 | 一种升降式建筑钢管内壁除锈打磨装置 |
| CN116252194A (zh) * | 2023-05-16 | 2023-06-13 | 哈尔滨学院 | 一种摄影配件用加工装置 |
| CN116967859A (zh) * | 2023-09-05 | 2023-10-31 | 南京科迈德机器人技术有限公司 | 一种伺服减速关节模组生产用打磨装置 |
-
2008
- 2008-06-09 JP JP2008150061A patent/JP2009291914A/ja not_active Withdrawn
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102744659A (zh) * | 2012-05-23 | 2012-10-24 | 繁昌县金牛机械铸造有限责任公司 | 铸造方管内径磨光机 |
| CN108032153A (zh) * | 2017-12-11 | 2018-05-15 | 湖北职业技术学院 | 一种大中型零件长内孔研磨设备 |
| CN108032153B (zh) * | 2017-12-11 | 2020-06-30 | 湖北职业技术学院 | 一种大中型零件长内孔研磨设备 |
| CN111941244A (zh) * | 2020-08-12 | 2020-11-17 | 中机城市建设有限公司 | 一种升降式建筑钢管内壁除锈打磨装置 |
| CN116252194A (zh) * | 2023-05-16 | 2023-06-13 | 哈尔滨学院 | 一种摄影配件用加工装置 |
| CN116967859A (zh) * | 2023-09-05 | 2023-10-31 | 南京科迈德机器人技术有限公司 | 一种伺服减速关节模组生产用打磨装置 |
| CN116967859B (zh) * | 2023-09-05 | 2024-01-30 | 南京科迈德机器人技术有限公司 | 一种伺服减速关节模组生产用打磨装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111390718B (zh) | 一种万能轧机水平辊轴光整加工装置及其加工方法 | |
| CN102990304B (zh) | 一种球面加工方法 | |
| US20090203296A1 (en) | Device and method for truing a machining wheel by means of a rotating truing tool as well as machine tool with a device of this kind | |
| JPH11254289A (ja) | 金属管の外面研磨装置および研磨方法 | |
| JP2009255186A (ja) | 研削盤及び研削方法 | |
| CN212122776U (zh) | 一种万能轧机水平辊轴光整加工装置 | |
| CN104889853A (zh) | 一种大体积浇铸耐磨球外周面打磨装置 | |
| KR20220066627A (ko) | 파이프용 용접비드 연마 장치 | |
| CN209021791U (zh) | 一种钢管焊缝打磨系统 | |
| CN205520862U (zh) | 主动弧面打磨机 | |
| JP2005074553A (ja) | 溶接ビードの研削方法及び研削装置 | |
| US20140094097A1 (en) | Dual-spindle grinder | |
| JP5800775B2 (ja) | レール頭部削正機および自走式レール頭部削正装置 | |
| CN105643401A (zh) | 一种砂带磨头磨削限位装置 | |
| CN112846969A (zh) | 一种主轴锥孔修磨方法 | |
| CN206561322U (zh) | 一种碳毡保温筒外圆磨削加工装置 | |
| CN206568003U (zh) | 活塞销端面倒角成型磨削装置 | |
| CN105538094B (zh) | 一种车床轨道修磨设备及修磨方法 | |
| JP2008023558A (ja) | 溶接ビード除去装置 | |
| CN205852448U (zh) | 一种车床轨道修磨设备 | |
| KR101537074B1 (ko) | 복수의 가공부를 구비한 베어링 가공장치 | |
| JP2006181697A (ja) | 平面研磨装置及び平面研磨方法 | |
| JPH01257556A (ja) | バリ取り装置 | |
| CN209335567U (zh) | 轧辊或辊道类备件检测修理作业的支架装置 | |
| CN220051342U (zh) | 一种用于研磨工装的修复机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20110906 |