JP2008246667A - 研削液の異物分離装置 - Google Patents
研削液の異物分離装置 Download PDFInfo
- Publication number
- JP2008246667A JP2008246667A JP2008091497A JP2008091497A JP2008246667A JP 2008246667 A JP2008246667 A JP 2008246667A JP 2008091497 A JP2008091497 A JP 2008091497A JP 2008091497 A JP2008091497 A JP 2008091497A JP 2008246667 A JP2008246667 A JP 2008246667A
- Authority
- JP
- Japan
- Prior art keywords
- rotating drum
- tip
- peripheral surface
- scraper
- chip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000007788 liquid Substances 0.000 title claims abstract description 35
- 239000000126 substance Substances 0.000 title claims abstract description 8
- 239000000203 mixture Substances 0.000 claims abstract 6
- 230000002093 peripheral effect Effects 0.000 claims description 46
- 239000012530 fluid Substances 0.000 claims description 39
- 239000002184 metal Substances 0.000 claims description 18
- 229910052751 metal Inorganic materials 0.000 claims description 18
- 238000000926 separation method Methods 0.000 claims description 12
- 238000007790 scraping Methods 0.000 abstract description 2
- 230000000149 penetrating effect Effects 0.000 abstract 2
- 239000010814 metallic waste Substances 0.000 abstract 1
- 239000011550 stock solution Substances 0.000 description 10
- 238000010586 diagram Methods 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 238000003754 machining Methods 0.000 description 4
- 238000001914 filtration Methods 0.000 description 3
- 229910052755 nonmetal Inorganic materials 0.000 description 3
- 239000004575 stone Substances 0.000 description 3
- 238000000034 method Methods 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 239000000498 cooling water Substances 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 238000002955 isolation Methods 0.000 description 1
- 239000010687 lubricating oil Substances 0.000 description 1
- 150000002843 nonmetals Chemical class 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 239000002244 precipitate Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 238000001179 sorption measurement Methods 0.000 description 1
- 230000032258 transport Effects 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B55/00—Safety devices for grinding or polishing machines; Accessories fitted to grinding or polishing machines for keeping tools or parts of the machine in good working condition
- B24B55/12—Devices for exhausting mist of oil or coolant; Devices for collecting or recovering materials resulting from grinding or polishing, e.g. of precious metals, precious stones, diamonds or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B03—SEPARATION OF SOLID MATERIALS USING LIQUIDS OR USING PNEUMATIC TABLES OR JIGS; MAGNETIC OR ELECTROSTATIC SEPARATION OF SOLID MATERIALS FROM SOLID MATERIALS OR FLUIDS; SEPARATION BY HIGH-VOLTAGE ELECTRIC FIELDS
- B03C—MAGNETIC OR ELECTROSTATIC SEPARATION OF SOLID MATERIALS FROM SOLID MATERIALS OR FLUIDS; SEPARATION BY HIGH-VOLTAGE ELECTRIC FIELDS
- B03C1/00—Magnetic separation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/0042—Devices for removing chips
- B23Q11/0064—Devices for removing chips by using a magnetic or electric field
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B55/00—Safety devices for grinding or polishing machines; Accessories fitted to grinding or polishing machines for keeping tools or parts of the machine in good working condition
- B24B55/02—Equipment for cooling the grinding surfaces, e.g. devices for feeding coolant
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding-Machine Dressing And Accessory Apparatuses (AREA)
- Auxiliary Devices For Machine Tools (AREA)
Abstract
【課題】使用後の研削液1中に懸濁している異物のうち、金属性チップ(金属くず)1aと非金属性チップ(砥石等の削りくず)1bの両方をまとめて除去することができる分離装置を提供する。
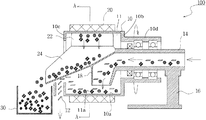
【解決手段】水平軸まわりに回転駆動される回転ドラム10と、回転ドラム10の一方の端面10bを貫き、回転ドラム10の内部空間11の下部に形成された液溜まり11aへと研削液1を導く供給管路14と、回転ドラム10の内周面10aに自重及び磁力により付着した金属チップ1a及び非金属性チップ1bの混合物を内部空間11の上端近傍にてかきとるスクレーパー22と、液溜まり11aからスクレーパー22に至るまでの領域にわたって、回転ドラム10の外周面に沿って備えられる磁石20と、スクレーパー22によりかき取られたチップ混合物を回転ドラム10の外部へと導くように、回転ドラム10の他方の端面10cを貫くシュート24とからなる。
【選択図】図2
Description
本発明は、使用後の研削液からチップ(研削くず等の粉末状の異物)を分離する装置に関する。さらに詳細には、研削液に含まれている異物のうち、金属チップ(金属小片、特には鉄材の切削くず)と非金属性チップ(砥石くず等の非金属小片)の両方を除去することができる研削液の異物分離装置に関する。
一般的に、研削、放電、ホーニングのような機械加工は、金属を切削して所定の形状に成形することであり、このような機械加工時には、その加工部で必然的に高熱が発生するので、発熱減少及び冷却のために潤滑油または冷却水などの研削液を連続的に加工する部分に噴射する。
しかし、機械加工に使用された後の研削液には、金属性(鉄粉)または非金属性(砥石粉)のチップが含まれており、研削液の再使用時には、研削液のチップ分離装置を通じて金属性チップ及び非金属性チップを研削液から分離する作業を行う。
図1は、従来の研削液のチップ分離装置の構成例を示す図面である。図1の研削液のチップ分離装置500は、研削液1が保存されるタンク510、前記タンク510の先端に一体に形成される排出流路520、前記排出流路520上に所定距離だけ離隔するように設置され、駆動源の動力によって回転するドラム530、及び前記ドラム530の内部に設置される磁石540を含んで構成される。
前記の構成を有する研削液のチップ分離装置500は、タンク510に保存されている研削液1が排出流路520に供給されれば、ドラム530内に設置されている磁石540が、研削液1に含まれている異物のうち、金属性チップ1aをドラム530の外周面530aに吸着させ、吸着された金属性チップ1aは、回転するドラム530を伝って上方に移送された後、磁石540の磁力が発生しない区間に到逹すれば、ドラム530から脱着されて収去箱550に排出されることによって、研削液1に含まれている金属性チップ1aを分離することができる。
しかし、前記のように、研削液1には、金属性チップ1aの他に非金属性チップ1b、例えば、研削砥石から発生した砥石粉などの非金属性チップ1bが含まれることがある。こような非金属性チップ1bは、磁石540に吸着されないので、分離されずに研削原液1cと共に排出される。そのため、研削液1を効果的にフィルタリングすることができないという短所がある。
特開平10−309647
本発明は、前記問題点を解決すべく、次のような、研削液からのチップ分離装置を提供することを目的とする。金属性チップが磁力によって回転ドラムの内周面に吸着される際に、自重によって沈殿した非金属性チップを押え付けて回転ドラムの内周面に密着させる。そして、これにより、金属チップと非金属性チップの両方をスクレーパーの箇所へと移送させて分離作業を行うようにする。
前記課題を解決するために、本発明は、研削液のチップ分離装置において、モーターの動力によって回転する回転ドラムと、前記回転ドラム内に水平に設置され、先端に備えられている吐出口を通じて研削液を前記回転ドラムの内部に供給する供給管路と、前記回転ドラムの外径に位置し、前記回転ドラムの内部に供給された研削液に含まれている金属性チップを回転ドラムの内周面に吸着させる磁石と、前記回転ドラムの内周面に接触し、前記回転ドラムの内周面に吸着された状態で移送される金属性チップを分離するスクレーパーと、前記回転ドラムの内部に位置し、前記スクレーパーから分離された金属性チップを回転ドラムの外部へ排出させるシュートと、を備え、前記回転ドラムの内部に供給された研削液に含まれている非金属性チップは、自重によって沈殿した状態で回転ドラムの内周面に磁力によって吸着される金属性チップによって押さえられて、前記金属性チップと共にスクレーパーに移送されることを特徴とする。
前記回転ドラムの内部にはスクイーズ・ロールが備えられるのが望ましい。スクイーズ・ロールは、回転ドラムの内周面に接触した状態で従動回転、または、適宜に滑りつつ駆動回転されることで、金属性チップ及び非金属性チップを除いた研削液の原液が、回転ドラムの上端部へと通過するのを遮断する。
また、本発明は、研削液のチップ分離装置において、モーターの動力によって回転する回転ドラムと、前記回転ドラム内に水平に設置され、先端に備えられている吐出口を通じて研削液を前記回転ドラムの内部に供給する供給管路と、前記回転ドラムの外径に位置し、前記回転ドラムの内部に供給された研削液に含まれている金属性チップを回転ドラムの内周面に吸着させる磁石と、前記回転ドラムの内周面に所定間隔を維持した状態で突設し、前記回転ドラムの回転によって前記回転ドラムの内周面に吸着された金属性チップを共に移送するスクレーパーと、前記回転ドラムの内部に位置し、回転ドラムの上側に移送された状態で自重によって落下する金属性チップを回転ドラムの外部へ排出させるシュートと、を備え、前記回転ドラムの内部に供給された研削液に含まれている非金属性チップは、自重によって沈殿した状態で回転ドラムの内周面に磁力によって吸着される金属性チップによって押さえられて、前記スクレーパーを通じて金属性チップと共に移送されることを特徴とする。
本発明によれば、回転ドラムの外周面に磁石を備えることによって、研削液に含まれている金属性チップが磁力によって回転ドラムの内周面に吸着される過程で、自重によって沈殿した非金属性チップを押さえ付けて回転ドラムの内周面に密着させることによって、金属チップと非金属性チップの両方をスクレーパーに移送させて分離作業を行うことができる。
以下、添付図面を参照して本発明の望ましい実施形態を説明する。
図2は、本発明の第1実施形態による研削液のチップ分離装置の全体構成を示す図面であり、図3は、図2のA−A線による図面である。
図2及び図3に示すように、本発明の研削液のチップ分離装置は、各種の機械加工に使用された後の研削液1をフィルタリング(懸濁異物としてのチップを除去)して、研削原液1cと、前記研削原液1cに含まれている金属性チップ(鉄粉)1aと、非金属性チップ(砥石粉)1bとを分離する装置である。
前記研削液のチップ分離装置100は、回転ドラム10、供給管路14、磁石20、スクレーパー22及びシュート24を含んで構成される。
前記回転ドラム10は、円筒形に製作され、前記回転ドラム10の外部に設置されているモーター(図示せず)の動力によって回転し、前記回転ドラム10の内周面10aに密着された金属性チップ1a及び非金属性チップ1bをスクレーパー22に移送させる。前記回転ドラム10の下側の一端部には、排出口12が備えられており、前記排出口12からは、金属性チップ1a及び非金属性チップ1bが分離された後のきれいな研削原液1cが排出される。図示の例で、回転ドラム10が水平に配置され、供給管路14が回転ドラム10の一方の端面10bを貫いて、回転ドラム10の内部空間11へと、使用後の研削液1を導く。また、回転ドラム10の一方の端面10bをなす壁部の内縁から回転ドラム10の外部へと水平に延在された筒部10dが、ボールベアリングを介して、同軸の供給管路14から支持されている。一方、図2に示す例で、排出口12は、回転ドラム10の一方の端面10bにある、回転ドラム10と同軸の大きな円形状の開口と、当該一方の端面10bをなす壁部と、当該一方の端面10bに近接して平行に配置される固定の壁面とから構成される。
前記供給管路14は、フィルタリングのための研削液1を回転ドラム10の内部に供給する手段であって、前記回転ドラム10より小径に製作されて、回転ドラム10の内部を横切るように設置され、その一端部は、地面上に垂直に立てられたサポート16に固設する。前記供給管路14の先端には、吐出口18が下向きに折り曲げ形成されており、この吐出口18を通じて、供給管路14に流入された研削液1が回転ドラム10の内部に吐出される。特には、回転ドラム10の内部空間11の下端部にある液溜まり11aへと供給される。そのため、吐出口18が、回転ドラム10の内部空間11の下端部(下死点近傍)に近接して配置される。
前記磁石20は、回転ドラム10の外周面に沿って延び、かつこの外周面から一定のわずかな間隔をなすように配置される。磁石20は、磁力によって、回転ドラム10の内部に吐出された研削液1に含まれている金属性チップ1aを回転ドラム10の内周面10aに吸着させる。前記磁石20は、回転ドラム10と共に回転せず、固定された状態で磁力によって回転ドラム10の内周面10aに金属性チップを吸着させる。その後、回転ドラム10が回転すれば、金属性チップ1aを回転ドラム10の内周面に吸着された状態で上方に移送され、スクレーパー22によってかき取られた後、シュート24に落とされる。このとき、前記磁石20は、特性上、固定された状態で金属性チップ1aを、回転する回転ドラム10の内周面10aに継続的に吸着させねばならないため、強い磁力を発生させることができるものが望ましい。なお、図示の例において、シュート24は、断面が少し開いたコの字状であり、回転ドラム10の軸方向全長にわたって延び、さらに、回転ドラム10の他方の端面10cの中央にある開口を挿通して、収去箱30の上方に至るまで延びている。また、シュート24の根元部は、供給管路14の下方への折れ曲がり部の壁面と共通になっている。図示の例において、さらには、スクレーパー22の根元部が、シュート24における垂直から少し傾斜した両壁部のうち一方の壁部に固定されている。また、図示の具体例において、当該一方の壁部に平行に延びるスクレーパー22の根元部と、スクレーパー22の先端部とが、約30度だけ折れ曲がるように、スクレーパー22が延びており、スクレーパー22の先端のテーパー状の刃先部が、回転ドラム10の内周面10aに接触している。但し、スクレーパー22の先端は、内周面10aから、わずかに間隔をおいて離間されていても良い。
図3に示すように、回転ドラム10の一部の区間、すなわち、金属性チップ1aがスクレーパー22によってフィルタリングされる区間には磁石20が設置されないように、磁石20の一部を切開して構成することができ、それは、金属性チップ1aがスクレーパー22によってフィルタリングされる区間で磁力を発生させないことによって、金属性チップ1aをさらに円滑に脱着させるためである。図示の例で、磁石20は、回転ドラム10の内部空間11の下半部に対応する領域、及び当該下半部から、上端に至る領域にて、回転ドラム10の外周面を覆うように延びている。すなわち、回転ドラム10の横断面における約90度の領域にて、磁石20が省かれている。また、磁石20は、回転ドラム10の回転方向にて見た場合、内部空間11の上端に至る手前の箇所、具体的には約30度の領域にて、内部空間11の上端に対応する先端に向かって、徐々に薄くなるテーパー状に設けられている。これにより、徐々に磁石20の吸引力が減少し、内部空間11の上端近傍にて、スムーズに脱着が行われるようにしている。
また、図4に示すように、必要に応じて、前記磁石に切開部20aを形成せず、回転ドラム10の外径全体(全周)を囲むように構成することができる。このときに使用される磁石21は、回転ドラム10の外径に付着された状態で回転ドラム10と共に回動し、金属性チップ1aを吸着させるように構成する。図4に示すような方式で使用される磁石21は、前述の磁石20と異なり、固定された状態ではなく回動しつつ強い磁力を発生させる必要はなく、一般的な磁力を発生させるほどのものを使用することが望ましい。
前記回転ドラム10の内部に供給された研削液1には、金属性チップ1aの他に非金属性チップ1bが複数含まれており、この非金属性チップ1bは、前記金属性チップ1aが磁力によって吸着されて行く際に、金属性チップ1aによって押えつけられることによって回転ドラム10の内周面に密着されるようにすることができる。
すなわち、回転ドラム10の内部に供給された研削液1は、回転ドラム10の内部空間11の下側(液溜まり11a)に一次的に溜まるが、このとき、研削液1に含まれている非金属性チップ1bは、自重によって研削液1の下側に沈殿する。また、このとき、磁石20の磁力によって回転ドラム10の内周面に吸着される金属性チップ1aが、沈殿した非金属性チップ1bを押さえつける。このようにして、非金属性チップ1bは、内部空間11の下部にて、金属性チップ1aから受ける圧力でもって、回転ドラム10の内周面10aに密着させることができる。この状態で回転ドラム10を回転させれば、非金属性チップ1bは、金属性チップ1aと共に上側に移送され、スクレーパー22によってフィルタリングされて、金属性チップ1aと共にシュート24に落とされる。このようにして、金属性チップ1aと非金属チップ1bとの両方を、まとめて効果的に除去することができる。
前記スクレーパー22は、回転ドラム10の内周面10aに吸着されている金属性チップ1aと、前記金属性チップ1aによって押さえられた状態で共に移送された非金属性チップ1bとをフィルタリングして、回転ドラム10の内周面から脱着させる手段であり、前記シュート24は、前記スクレーパー22によってかき落とされるなどの作用により、下方へと落下する金属性チップ1a及び非金属性チップ1bを回転ドラム10の外部に、望ましくは、収去箱30へと排出する。
一方、本発明の第1実施形態で提示されるスクレーパー22の設置構造は、一端を前記回転ドラム10の内周面10aに接触させた状態で、他端を前記シュート24に取り付けて固定している。また、前記シュート24は、供給管路14の先端から一方向に所定角度傾斜した状態で取り付ける。
以下、図2及び図3を参照して、本発明に係る研削液のチップ分離装置の作用を説明する。
金属性チップ1a及び非金属性チップ1bの含まれた研削液1は、供給管路14内に流入した後、供給管路14の吐出口18を経て回転ドラム10の内部に供給される。
その後、供給された研削液1は、回転ドラム10の内部の下側に溜まるが、このとき、研削液1に含まれている金属性チップ1a及び非金属性チップ1bは、自重によって研削原液1cの下側に沈殿する。
それと共に、金属性チップ1aは、回転ドラム10の外周面に沿って配置された磁石20から発生する磁力によって、回転ドラム10の内周面10aに吸着される。この際、金属性チップ1aは、吸着過程で研削原液1cの下側に沈殿した非金属性チップ1bを押さえつけて、非金属性チップ1bを回転ドラム10の内周面10aに密着させる。
その後、モーターの動力によって回転ドラム10を回転させれば、研削原液1cを除いた金属性チップ1a及び非金属性チップ1bは、回転ドラム10の内周面10aに吸着された状態で上方に移送され、スクレーパー22によって、回転ドラム10の内周面10aから脱着された後にシュート24に落とされる。次いで、前記シュート24を伝って、回転ドラム10の外部に設置されている収去箱30へと排出される。このようにして、金属性チップ1a及び非金属性チップ1bを研削液1から分離することができる。
図5は、本発明の研削液のチップ分離装置の第2実施形態を示す図面である。
図5に示すように、第2実施形態による研削液のチップ分離装置200は、前述の第1実施形態の研削液のチップ分離装置100と同じ構造を有するが、スクイーズ・ロール50をさらに含むことを特徴とする。
前記スクイーズ・ロール50は、回転ドラム10の内部、特には内部空間11の上部に位置し、前記回転ドラム10の内周面10aに接触した状態で回転ドラム10の回転によってアイドル状態で従動回転する。すなわち、回転ドラム10の回転時に、金属性チップ1a及び非金属性チップ1bの他に所定量の研削原液1cが共に移送されるが、このとき、前記スクイーズ・ロール50が回転ドラム10の内周面10aと接触した状態で回転し、金属性チップ1a及び非金属性チップ1bを除いた後の、研削原液1cが通過するのを遮断する。これにより、研削原液1cを収去箱30へ排出せず、したがって、分離作業をさらに完璧に行うことができる。図示の例で、スクイーズ・ロール50の直径は、回転ドラム10の内部空間11の半径の50〜80%であり、内部空間11の上端より、約20〜40度ずれた箇所で、回転ドラム10の内周面10aに当接する。
図6は、本発明の第3実施形態による研削液のチップ分離装置を示す図面である。
図6に示すように、第3実施形態による研削液のチップ分離装置300は、前述の第1実施形態の研削液のチップ分離装置100と同様の構造を有するが、スクレーパー22を使用せず、回転ドラム60の構造を変更してスクレーパー70を回転ドラム60の内周面に、一体に突設させて構成したことを特徴とする。
このとき、回転ドラム60の内周面に突設したスクレーパー70は、前述の第1実施形態のスクレーパー22のように、金属性チップ1a及び非金属性チップ1bをフィルタリングする役割を行うものではなく、回転ドラム60の回転時に、金属性チップ1a及び非金属性チップ1bを共に移送する役割を行う。
前記スクレーパー70を通じて共に移送された金属性チップ1a及び非金属性チップ1bは、回転ドラム60の上死点(すなわち、回転ドラムの上側)に到逹すれば、自重によって落下してシュート24に落とされることによって、金属性チップ及び非金属性チップの分離作業を行うことができる。
1 研削液 1a 金属性チップ 1b 非金属性チップ
1C 研削原液 10 回転ドラム 14 供給管路
20 磁石 22 スクレーパー 24 シュート
1C 研削原液 10 回転ドラム 14 供給管路
20 磁石 22 スクレーパー 24 シュート
Claims (3)
- 使用後の研削液(1)中に懸濁している粉末状の異物としての金属チップ(1a)及び非金属性チップ(1b)を除去するための分離装置であって、
水平軸まわり、または傾斜軸のまわりに回転駆動される回転ドラム(10)と、
回転ドラム(10)の一方の端面(10b)を貫いて配置され、先端の吐出口(18)から、回転ドラム(10)の内部空間(11)の下部に形成された液溜まり(11a)へと研削液(1)を導く供給管路(14)と、
回転ドラム(10)の内周面(10a)に自重及び磁力により付着した金属チップ(1a)及び非金属性チップ(1b)の混合物を内部空間(11)の上端近傍にて、回転ドラム(10)の内周面(10a)に接触することにより分離するスクレーパー(22)と、
少なくとも、液溜まり(11a)の下方からスクレーパー(22)の近傍に至るまでの領域にわたって、回転ドラム(10)の外周面に沿って備えられる磁石(20)と、
回転ドラム(10)の上端近傍から落下するチップ混合物を受け取り回転ドラム(10)の外部へと導くシュート(24)とからなることを特徴とする研削液の異物分離装置。 - 回転ドラム(10)の内部空間(11)には、上部にスクイーズ・ロール(50)が備えられ、このスクイーズ・ロール(50)が、回転ドラム(10)の回転方向におけるスクレーパー(22)の手前の箇所にて、回転ドラム(10)の内周面(10a)に接触して回転されることを特徴とする請求項1に記載の研削液のチップ分離装置。
- 使用後の研削液(1)中に懸濁している粉末状の異物としての金属チップ(1a)及び非金属性チップ(1b)を除去するための分離装置であって、
水平軸まわり、または傾斜軸のまわりに回転駆動される回転ドラム(10)と、
回転ドラム(10)の一方の端面(10b)を貫いて配置され、先端の吐出口(18)から、回転ドラム(10)の内部空間(11)の下部に形成された液溜まり(11a)へと研削液(1)を導く供給管路(14)と、
回転ドラム(10)の内周面(10a)に自重及び磁力により付着した金属チップ(1a)及び非金属性チップ(1b)の混合物を移送するために、回転ドラム(10)の内周面(10a)に所定間隔で突設したスクレーパー(70)と、
少なくとも、液溜まり(11a)の下方からスクレーパー(22)の近傍に至るまでの領域にわたって、回転ドラム(10)の外周面に沿って備えられる磁石(20)と、
回転ドラム(10)の上端近傍から落下するチップ混合物を受け取り回転ドラム(10)の外部へと導くシュート(24)とからなることを特徴とする研削液の異物分離装置。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020070030649A KR100813786B1 (ko) | 2007-03-29 | 2007-03-29 | 연삭액 칩 분리장치 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2008246667A true JP2008246667A (ja) | 2008-10-16 |
Family
ID=39398846
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008091497A Pending JP2008246667A (ja) | 2007-03-29 | 2008-03-31 | 研削液の異物分離装置 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP2008246667A (ja) |
| KR (1) | KR100813786B1 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014061575A (ja) * | 2012-09-21 | 2014-04-10 | Toyota Motor Corp | クーラントろ過装置及びろ過方法 |
| CN110159732A (zh) * | 2019-06-17 | 2019-08-23 | 中北大学 | 齿轮减速器磨损的自动测量系统 |
| CN112140001A (zh) * | 2020-09-28 | 2020-12-29 | 安徽蓝瑟智能科技有限公司 | 一种自动排屑金属切削机床 |
| CN115647898A (zh) * | 2022-09-16 | 2023-01-31 | 江苏聚力智能机械股份有限公司 | 一种扶梯盖板加工用切割装置 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101093278B1 (ko) | 2010-04-12 | 2011-12-14 | 강수동 | 자석 칩 분리기 |
| CN107931634B (zh) * | 2017-10-18 | 2020-08-11 | 浦江县顺光科技有限公司 | 具有防污功能的车床切屑收集装置 |
| CN112935292B (zh) * | 2021-01-04 | 2022-03-11 | 深圳市德葳克数控设备有限公司 | 一种新型斜床身硬轨数控车床 |
| CN113601360A (zh) * | 2021-10-09 | 2021-11-05 | 湖南致用科技有限公司 | 具有清理回收机构的自动化磨削机床及其使用方法 |
| CN120287175B (zh) * | 2025-04-25 | 2026-04-24 | 杭州佳菱机械制造有限公司 | 一种基于高强度机床立柱加工的打磨装置及打磨方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5516808U (ja) * | 1978-07-19 | 1980-02-02 | ||
| JPS60189344U (ja) * | 1984-05-28 | 1985-12-14 | 新井 慎蔵 | マグネツト式セパレ−タ− |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2575907Y2 (ja) * | 1992-04-07 | 1998-07-02 | 株式会社ミクニ | 切削油濾過装置 |
| JPH0672642A (ja) * | 1992-08-25 | 1994-03-15 | Mitsubishi Electric Corp | エレベーターの手動運転装置 |
| JP3488644B2 (ja) | 1998-10-16 | 2004-01-19 | 富士重工業株式会社 | マグネットセパレータの切粉と切削液との分離装置 |
| KR20050009793A (ko) * | 2003-07-16 | 2005-01-26 | 주식회사 포스코 | 다량의 연삭칩을 균일하게 탈수하는 세퍼레이터 |
-
2007
- 2007-03-29 KR KR1020070030649A patent/KR100813786B1/ko not_active Expired - Fee Related
-
2008
- 2008-03-31 JP JP2008091497A patent/JP2008246667A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5516808U (ja) * | 1978-07-19 | 1980-02-02 | ||
| JPS60189344U (ja) * | 1984-05-28 | 1985-12-14 | 新井 慎蔵 | マグネツト式セパレ−タ− |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014061575A (ja) * | 2012-09-21 | 2014-04-10 | Toyota Motor Corp | クーラントろ過装置及びろ過方法 |
| CN110159732A (zh) * | 2019-06-17 | 2019-08-23 | 中北大学 | 齿轮减速器磨损的自动测量系统 |
| CN110159732B (zh) * | 2019-06-17 | 2021-04-13 | 中北大学 | 齿轮减速器磨损的自动测量系统 |
| CN112140001A (zh) * | 2020-09-28 | 2020-12-29 | 安徽蓝瑟智能科技有限公司 | 一种自动排屑金属切削机床 |
| CN115647898A (zh) * | 2022-09-16 | 2023-01-31 | 江苏聚力智能机械股份有限公司 | 一种扶梯盖板加工用切割装置 |
| CN115647898B (zh) * | 2022-09-16 | 2023-09-01 | 江苏聚力智能机械股份有限公司 | 一种扶梯盖板加工用切割装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR100813786B1 (ko) | 2008-03-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100813786B1 (ko) | 연삭액 칩 분리장치 | |
| US4498987A (en) | Magnetic separator | |
| JP4668830B2 (ja) | ダーティー液処理装置 | |
| JP2018122398A (ja) | 研削装置 | |
| CN205796627U (zh) | 油水分离装置 | |
| JP2004034017A (ja) | 液体分離機能を備えた遠心分離機 | |
| KR100813787B1 (ko) | 연삭액 칩 분리장치 | |
| JP4715880B2 (ja) | 平面研磨装置 | |
| JP2012187699A (ja) | 工作機械の磁性体切くず及び研削盤の磁性体研削滓処理装置 | |
| JP4854224B2 (ja) | 混合流体分離装置及びその方法 | |
| JP6282455B2 (ja) | 濾過装置 | |
| KR101142966B1 (ko) | 공작기계용 오일정제장치 | |
| JP3201000U (ja) | スクレイピング装置付きのチップ排出装置 | |
| CN104662139A (zh) | 马达油的连续净化 | |
| JP2983518B2 (ja) | 放電加工機の加工屑分離装置 | |
| JP2006305648A (ja) | 工作機のクーラント循環装置 | |
| JP2006334717A (ja) | 使用済みクーラント液に混入する切屑、切粉などのスラッジ、油分の回収浄化装置。 | |
| JP5301629B2 (ja) | カップ形砥石を用いた研削盤における給液構造 | |
| JP2009172453A (ja) | 浮上物除去装置 | |
| JPWO2005038408A1 (ja) | 混合液分離装置 | |
| CN207953349U (zh) | 一种磁性螺旋式排屑装置 | |
| JP2015013235A (ja) | スラリー液の分級濾過方法及びその装置 | |
| JP2001277113A (ja) | 研削液砥石粒除去方法及び装置 | |
| KR101819818B1 (ko) | 연마장치용 연마유 회수장치 | |
| JP2006305646A (ja) | 工作機の加工屑及び加工液の排出装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110215 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120919 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120925 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20130319 |