JP2008111469A - 等速ジョイント用外輪部材の製造方法 - Google Patents

等速ジョイント用外輪部材の製造方法 Download PDF

Info

Publication number
JP2008111469A
JP2008111469A JP2006294059A JP2006294059A JP2008111469A JP 2008111469 A JP2008111469 A JP 2008111469A JP 2006294059 A JP2006294059 A JP 2006294059A JP 2006294059 A JP2006294059 A JP 2006294059A JP 2008111469 A JP2008111469 A JP 2008111469A
Authority
JP
Japan
Prior art keywords
constant velocity
outer ring
ring member
cup portion
velocity joint
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2006294059A
Other languages
English (en)
Inventor
Yoshinao Kobayashi
義直 小林
Toshimasa Kumaki
利正 熊木
Atsushi Nagaoka
淳 長岡
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Honda Motor Co Ltd
Original Assignee
Honda Motor Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Honda Motor Co Ltd filed Critical Honda Motor Co Ltd
Priority to JP2006294059A priority Critical patent/JP2008111469A/ja
Publication of JP2008111469A publication Critical patent/JP2008111469A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
  • Forging (AREA)

Abstract

【課題】カップ部の内球面に対する加工負荷を削減して研磨加工時間を短縮することにある。
【解決手段】後方押し出し成形を施して大径部14を後方に伸長させ、内壁面にボール転動溝17a〜17fを形成すると共にカップ部8の内球面74に対して凹部76を形成した後(2E参照)、前記カップ部8に対してしごき成形を遂行する(2F参照)。さらに、前記凹部76を残存させた状態で前記内球面74に対する研磨加工を遂行することにより、製品としての等速ジョイント用外輪部材100が得られる。
【選択図】図2

Description

本発明は、軸部とカップ部とから一体的に構成される等速ジョイント用外輪部材の製造方法に関する。
従来から、自動車等の車両には、内燃機関からの駆動力を車軸に伝達するための駆動力伝達機構が搭載されている。この駆動力伝達機構は、例えば、バーフィールド型等速ジョイント用外輪部材とトリポート型等速ジョイント用外輪部材とがドライブシャフトによって互いに連結されている。
この場合、前記トリポート型等速ジョイント用外輪部材は、図示しない差動装置側に配設されており、一方、バーフィールド型等速ジョイント用外輪部材は、図示しない車輪に回転駆動力を伝達する作用を営む。
そして、ドライブシャフトの先端とバーフィールド型等速ジョイント用外輪部材とは、複数個の転動自在なボールを介して連結されている。
ここで、バーフィールド型等速ジョイント用外輪部材1を図6Eに示す。このバーフィールド型等速ジョイント用外輪部材1は炭素鋼からなり、一体的に形成された軸部7とカップ部8とを有する。
このうち、カップ部8の内壁面には、6個のボール転動溝9a〜9fが周方向に沿って所定角度で離間して形成されている。これらボール転動溝9a〜9fは、ボール(図示せず)を転動させるためのものであり、バーフィールド型等速ジョイント用外輪部材1の内壁面に沿ってカップ部8の終端部付近まで延在して設けられている。一方、軸部7の端部には、位置決め用の図示しないセンター穴が設けられている。
このバーフィールド型等速ジョイント用外輪部材1は、冷間鍛造加工によって以下のように製造されている。先ず、図6Aに示すように、軸部7に比してやや大径な円柱体からなるワーク11に対して前処理を施す。すなわち、炭素鋼からなるこのワーク11に対して金属組織中にセメンタイトを球状に析出させる球状化焼鈍を施し、続いて、その表面にボンデライト処理によって潤滑用化成被膜を形成する。一般的な冷間鍛造成形においては、潤滑用化成被膜としては、リン酸亜鉛被膜が多用されている。
次に、図示しない第1鍛造用金型を使用して、潤滑用化成被膜が形成されたワーク11に対して第1次鍛造加工(前方押し出し成形)を施す。すなわち、前記第1鍛造用金型に形成され、且つワーク11に比して小径のキャビティに向かってワーク11の一端面を押圧する。これに伴って該キャビティにワーク11の他端面側が圧入され、その結果、図6Bに示すように、該他端面側にテーパ状に縮径した縮径部12と軸部7とが形成された第1次成形体13が得られる。
次に、第1次成形体13に対して、第2次鍛造加工(据え込み成形)を行う。具体的には、図示しない第2鍛造用金型を使用し、図6Cに示すように、第1次成形体13の大径部14のみを順次圧縮することによって該大径部14を拡径し、第2次成形体15とする。
そして、この第2次成形体15に対して、応力除去等のための低温焼鈍処理、前記低温焼鈍処理の際に発生する酸化スケール等を除去するショットブラスト処理、及び、ボンデライト処理によって第2次成形体15の外表面にリン酸亜鉛等からなる潤滑用化成被膜を形成する。
次に、上記各処理が施された後に図示しない第3鍛造用金型のキャビティに配置された第2次成形体15に対して、拡径された大径部14を伸張すると共に該大径部14にボール転動溝17a〜17fを形成すると共にカップ部8を形成する第3次鍛造加工(後方押し出し成形)を施す。
すなわち、ボール転動溝17a〜17fを形成するための突出部を有する図示しないパンチをカップ部8の一端面の中央部に当接させ、続いて、軸部7の先端部を押圧して第2次成形体15を該パンチに指向して変位させる。これにより大径部14がキャビティの内壁部に囲繞された状態の第2次成形体15がパンチで圧潰され、結局、該大径部14が伸張されると共に、該大径部14にパンチの突出部の形状に対応する形状のボール転動溝17a〜17fが形成され、図6Dに示す第3次成形体18が得られる。
そして、前記第3次成形体18に低温焼鈍処理を施して該第3次成形体18を軟化させた後、上記のショットブラスト処理及びボンデライト処理による潤滑用化成被膜の形成を再度行う。このような各種処理を行うことにより、次なる工程であるしごき成形を行う際に、カップ部8の内面に引張応力によって割れが発生することを抑制することができる。
最後に、図示しない第4鍛造用金型によって、最終的な製品形状に仕上げるためのしごき成形(最終サイジング成形)、すなわち、第4次鍛造加工を施すことにより、バーフィールド型等速ジョイント用外輪部材1が得られるに至る(図6E参照)。
また、この種の従来技術に係る等速ジョイント及びその製造方法は、以下の、例えば、特許文献1〜5に開示されている。
すなわち、特許文献1には、最終しごき成形後において研削加工による面取り作業を遂行することがなく、カップ部の開口するカップ口元部分の内周面に全周にわたって面取り部を塑性加工によって形成する製造方法が開示されている。
特許文献2には、成形性が良好で高周波焼き入れに適する成分比の鋼材を案出し、前記鋼材に対して可能な成形率で据え込み成形を行うことが開示されている。
特許文献3には、軸部とカップ部の同軸精度を確実に維持すると共に、前記カップ部の内面精度を有効に確保することが可能なしごき成形装置が開示されている。
特許文献4には、カップ部の内周面とボール溝との境界部位に形成される稜線部分に、塑性加工のみによる面取り部を設けた等速ジョイントが開示されている。
特許文献5には、成形体に対して低温焼鈍処理及び潤滑用化成被膜処理を施すことがなく、且つ前記成形体が加工硬化する前に連続してしごき成形を行う製造方法が開示されている。
特開平11−236925号公報 特開平2−290640号公報 特開平11−179477号公報 特開平11−182568号公報 特開2003−83358号公報
ところで、バーフィールドタイプの等速ジョイント用外輪部材の鍛造成形工程が全て終了した後、鍛造成形されたカップ部の口元部位の端面に付着されたバリ等を除去するために、レース加工等の研削加工が施される。また、カップ部の内壁の一方のボール溝と隣接する他方のボール溝との間に半径内方向に向かって膨出形成され、リテーナと接触する内球面に対するレース加工が施される。続いて、軸部及びカップ部の内壁(ボール溝及び内球面)に対して高周波加熱処理が施された後、前記内球面の全領域を研磨加工することによって完成製品としてのバーフィールド型等速ジョイントが得られる。
しかしながら、前記内球面の全領域(ボールの数に対応する複数面、例えば、ボールが6個であれば全領域は6面となる)に対して研磨加工を遂行する場合、前記内球面の全領域の面積が広大であり、しかも高周波加熱処理が施された硬化層に対して研磨加工が遂行されるために加工負荷が大きくなり、研磨加工に多大の時間がかかると共に、砥石寿命が短くその耐久性を向上させることができないという問題がある。
また、前記内球面の全領域に対して研磨加工を遂行する場合、開口部を除いたカップ部の内壁が閉塞されているため、切削粉を外部に対して除去することが困難となり研磨加工を効率的に遂行することができないという他の問題がある。
本発明は上記の問題に鑑みてなされたものであり、カップ部の内球面に対する加工負荷を削減して研磨加工時間を短縮することが可能な等速ジョイント用外輪部材の製造方法を提供することを目的とする。
前記の目的を達成するために、本発明によれば、ワークに対して後方押し出し成形を施して溝部を有するカップ部を成形する際、前記カップ部の内壁の内球面に対して凹部を形成した後、前記カップ部に対してしごき成形を遂行する。さらに、前記凹部を残存させた状態で前記内球面に対する研磨加工を遂行することにより、製品としての等速ジョイント用外輪部材が製造される。
なお、前記内球面の凹部は、カップ部の軸線方向と略平行に底部側から開口部側に向かって連続することにより、1つの内球面を前記カップ部の周方向に沿って二分割するように形成されるとよい。
本発明では、鍛造成形された成形品のカップ部の内球面の全領域に対して仕上げ加工として研磨加工を遂行する場合、従来と比較して凹部の面積分だけ前記内球面の全研磨領域の面積が減少し、しかも加熱処理が施された硬化層に対して研磨加工を遂行した場合であっても従来と比較して加工負荷を減少させることができる。従って、本発明では、研磨加工時間を短縮することができると共に、砥石寿命を延命させてその耐久性を向上させることができる。
さらに、本発明では、前記内球面の全領域に対して研磨加工を遂行する場合、開口部を除いたカップ部の内壁が閉塞されている場合であっても、前記内球面に形成された凹部を通じて切削粉を外部に対して好適に除去することができるため、研磨加工を効率的に遂行することができる。
本発明では、カップ部の内球面に対する加工負荷を削減して研磨加工時間を短縮することができ、しかも製造工程が短縮されて製造コストを低減することができる。
以下、本発明に係る等速ジョイント用外輪部材の製造方法について好適な実施の形態を挙げ、添付の図面を参照して詳細に説明する。
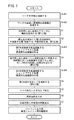
本実施の形態に係る等速ジョイント用外輪部材の製造方法においては、図1のフローチャートに示されるように、炭素鋼製の円柱体からなるワーク11に対して4回の冷間鍛造加工が施され、レース加工等によって仕上げ加工(機械加工)が施された後にバーフィールド型等速ジョイント用外輪部材100(図4及び図5参照)が得られる。
先ず、第1準備工程Ssub1において、所定長の円柱体に切り出されたワーク11(図2A参照)に対して球状化焼鈍を施す。これによりワーク11が軟化し、以下の第1次〜第4次冷間鍛造加工が容易となる。
そして、第2準備工程Ssub2において、ワーク11に対して潤滑用化成被膜の形成を行う。すなわち、ボンデライト処理によって、例えば、リン酸亜鉛等からなる潤滑用化成被膜をワーク11の表面に形成することによって該表面に潤滑性を付与する。具体的には、このようなリン酸亜鉛等が溶解された溶媒中にワーク11を所定時間浸漬することにより潤滑用化成被膜を形成すればよい。
次いで、第1次冷間鍛造加工工程S1において、潤滑用化成被膜が形成されたワーク11に対して前方押し出し成形を施す。すなわち、図示しない軸部成形用キャビティを有する第1鍛造用金型のワーク保持部にワーク11を装填する。なお、前記軸部成形用キャビティはワーク11に比して小径に形成されており、且つ該軸部成形用キャビティとワーク保持部との間にはテーパ面が設けられている。
この状態で、前記軸部成形用キャビティに指向してワーク11の一端面を押圧する。この押圧によって該ワーク11の他端面側が軸部成形用キャビティに圧入され、その結果、該他端面側にテーパ状に縮径した縮径部12と軸部7とが形成された第1次成形体13(図2B参照)が得られる。
なお、ワーク11におけるワーク保持部に装填された部位はほとんど塑性変形しないので、第1次成形体13は、その直径がワーク11の直径に対応する寸法の大径部14を有する。
次いで、前記第1次成形体13に対して予備成形を施して予備成形体15aが成形された後(図2C参照)、第2次冷間鍛造加工工程S2において、前記予備成形体15aに対して据え込み成形を行う。すなわち、図示しない第2鍛造用金型のキャビティに予備成形体を装填する。この際、軸部7は、第2鍛造用金型に設けられた軸部保持部に挿入される。
そして、軸部保持部に挿入された軸部7の先端部を押止部材で支持しながら、予備成形体の大径部14をパンチで押圧して圧潰する。この圧潰に伴って大径部14が圧縮されると共に拡径されることにより、第2次成形体15b(図2D参照)が得られる。
第2次冷間鍛造加工工程S2が終了した後、第3準備工程Ssub3において、第2次成形体15bから応力を除去するための低温焼鈍処理、この低温焼鈍処理の際に発生する酸化スケール等を除去するショットブラスト処理(スケール除去処理)、及び、ボンデライト処理による第2次成形体15bの外表面にリン酸亜鉛等からなる潤滑用化成被膜の形成をそれぞれ行う。これらの各種処理を行うことにより、第2次成形体15bを容易に塑性変形させることができるようになるからである。
その後、図3に示される鍛造用金型装置30を使用して第3次冷間鍛造加工工程S3を行う。
ここで、この鍛造用金型装置30の構成につき概略説明する。
この鍛造用金型装置30は、第1ダイプレート32及び第2ダイプレート34を有し、第1ダイプレート32上には、厚肉に形成された圧入リング36が図示しない固定部材を介して固定されている。
圧入リング36の孔部内には、円筒状に形成されたインサート部材38が内嵌されている。なお、インサート部材38の外径は、圧入リング36の内径に比して若干大きく設定されている。すなわち、インサート部材38は、締まりばめにて圧入リング36の孔部内に嵌入されている。
さらに、インサート部材38の内部には、該インサート部材38に比して軸線方向の寸法が短い下部ダイス40が配置されており、該下部ダイス40上には、その上端がインサート部材38の上端と面一となるように上部ダイス42が接合されている。このうち、下部ダイス40には、第2次成形体15bの軸部7を挿入するための軸部挿入部44が設けられている。
軸部挿入部44の鉛直下方には、第1ダイプレート32に形成された孔部52に連通する貫通孔54が設けられている。この貫通孔54内には、上昇又は下降動作自在なノックアウトピン55が配設されている。
一方、上部ダイス42には、第2次成形体15bの大径部14を成形加工するためのカップ部成形用キャビティ56が設けられている。勿論、このカップ部成形用キャビティ56の直径は、軸部挿入部44に比して大きく設定されている。
上部ダイス42の上端面には、第1リング体58が接合されている。そして、インサート部材38の上端面には第1リング体58に外嵌される第2リング体60が接合されており、さらに、圧入リング36に設けられた環状凹部には、第2リング体60に外嵌される第3リング体62が接合されている。
この場合、第2リング体60を外嵌するように第3リング体62を圧入リング36に対して締結することにより、第3リング体62に形成されたテーパ面62aが第2リング体60に形成された逆テーパ面60aに摺接する。その結果、第1リング体58及び第2リング体60を下方側に指向して押圧する力が作用する。
一方、第1リング体58には孔部64が形成されており、該孔部64にはパンチ66が挿入されている。なお、パンチ66の側周壁部には、パンチ66を円滑に上昇又は下降動作させるために、金属製の円筒体からなるガイドスリーブ68が外嵌されている。従って、第1リング体58とパンチ66との間には、このガイドスリーブ68が介装される。
パンチ66の先端部外周面には、周方向に沿って60度角度で互いに離間し、且つ該パンチ66の軸線方向に沿って所定長だけ延在する6個の第1突条部70a〜70fが設けられている。これらパンチ66の第1突条部70a〜70fにより、ボール転動溝17a〜17fが形成される。
また、パンチ66の先端部の外周面には、図3に示されるように、隣接する第1突条部70a〜70f間に配置されパンチ66の軸線方向に沿って所定長だけ延在する6個の第2突条部72a〜72fが設けられている。この第2突条部72a〜72fは、後述するカップ部8の内壁の内球面74に対して前記カップ部8の軸線方向に沿って連続する複数の凹部76を形成するためのものである。
この場合、第1突条部70a〜70fは、ボール転動溝17a〜17fの形状に対応して横断面が比較的大きな円弧状に形成され、一方、第2突条部72a〜72fは、前記凹部76の形状に対応し第1突条部70a〜70fと比較して比較的小さな横断面略円弧状に形成されている。
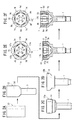
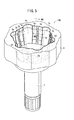
なお、図4及び図5に示される前記凹部76の幅W1、W2(延在する方向と直交する方向の長さ)は、単一の内球面74の幅W2との比(W1/W3)、(W2/W3)が約10%〜50%の範囲内にカップ部8の軸線と略平行な上下方向に連続するように設定されるとよい。図4は、前記凹部76の幅W1が幅狭に形成された例示であり、図5は、前記凹部76の幅W2が幅広に形成された例示である。
パンチ66は、図示しない機械プレスの駆動作用下に上昇又は下降自在である。すなわち、この機械プレスのラム(図示せず)には、該ラムと一体的に上下方向に沿って変位する昇降部材82が連結されている(図3参照)。パンチ66は、治具84を介してこの昇降部材82に固定されている。
このように構成された鍛造用金型装置30の軸部挿入部44に軸部7が挿入された第2次成形体15に対する第3次冷間鍛造加工、すなわち、後方押し出し成形は、以下のようにして遂行される。なお、軸部7の先端面は、軸部挿入部44に挿入された際にノックアウトピン55の先端面に当接する。
先ず、前記機械プレスの駆動作用下に該機械プレスのラムに連結された昇降部材82を下降させる。これに追従してパンチ66が下降し、第2次成形体15の大径部14の上面に当接する。
パンチ66をさらに下降させると、第2次成形体15の大径部14を後方(パンチ66の加圧方向と反対方向)に向かって所定長だけ伸長させ、しかも、上部ダイス42に設けられたカップ部成形用キャビティ56によってカップ部8が形成されると共に、パンチ66の第1突条部70a〜70fによってボール転動溝17a〜17fが前記カップ部8の内壁面に形成され、且つパンチ66の外周に形成された第2突条部72a〜72fによって前記カップ部8の内壁の内球面74に対して上下方向に沿って延在する凹部76が形成される。
この凹部76は、カップ部8の内壁の内球面74に底部側から開口部側に向かって連続し、且つ単一の内球面74をカップ部8の周方向に沿って二分割するように形成される。なお、前記凹部76の成形は、第3次冷間鍛造成形工程ではなく、後述する第4次冷間鍛造成形工程でなされてもよい。
その後、パンチ66を前記機械プレスの駆動作用下に前記ラム及び昇降部材82と共に上昇させて第1リング体58から離脱させ、ノックアウトピン55を上昇させれば、第3次成形体18(図2E参照)が露呈する。
第3次冷間鍛造加工工程S3が終了した後、第4準備工程Ssub4において、第3次成形体18から応力を除去するための低温焼鈍処理、この低温焼鈍処理の際に発生する酸化スケール等を除去するショットブラスト処理(スケール除去処理)、及び、ボンデライト処理による第3次成形体18の外表面にリン酸亜鉛等からなる潤滑用化成被膜の形成をそれぞれ行う。これらの各種処理を行うことにより、第3次成形体18を次工程であるしごき成形によって容易に塑性変形させることができるようになるからである。
最後に、図示しない第4鍛造用金型によって、最終的な製品形状に仕上げるためのしごき成形(最終サイジング成形)、すなわち、第4次鍛造加工S4を施すことにより、バーフィールド型等速ジョイント用外輪部材1が得られるに至る。
すなわち、カップ部8の肉厚やボール転動溝17a〜17fの深さが所定の寸法となるように加工し、これにより、ボール転動溝9a〜9f等の形状を含むカップ部8の寸法精度が出されたバーフィールド型等速ジョイント用外輪部材1(図2F参照)が得られるに至る。同時に、前記第4鍛造用金型が備えるノックアウトピン(図示せず)の先端に設けられた凸部(図示せず)によって、軸部7にセンター穴が形成される。
前記バーフィールド型等速ジョイント用外輪部材1の鍛造成形工程が全て終了した後、鍛造成形されたカップ部8の口元部の端面に付着されたバリ等を除去するために、レース加工等の研削加工が施される(S5)。また、カップ部8の内壁の一方のボール転動溝9a〜9fと隣接する他方のボール転動溝9a〜9fとの間に半径内方向に向かって膨出形成され、図示しないリテーナ(ボール保持器)と接触する内球面74に対するレース加工が施される(S5)。続いて、軸部7及びカップ部8の内壁(ボール転動溝9a〜9f及び内球面74)に対して高周波焼き入れ(加熱処理)が施された後(S6)、前記内球面74に凹部76が残存した状態で全領域を研磨加工することによって完成製品としてのバーフィールド型等速ジョイント用外輪部材100が得られる。
この場合、本実施の形態では、前記内球面74の全領域(6面)に対して研磨加工を遂行する場合、従来と比較して凹部76の面積分だけ内球面74の全研磨領域の面積が減少し、しかも高周波加熱処理が施された硬化層に対して研磨加工を遂行した場合であっても従来と比較して加工負荷を減少させることができる。
従って、本実施の形態では、研磨加工時間を短縮することができると共に、砥石寿命を延命させてその耐久性を向上させることができる。
また、本実施の形態では、前記内球面74の全領域に対して研磨加工を遂行する場合、開口部を除いたカップ部8の内壁が閉塞されている場合であっても、内球面74に形成された凹部76を通じて切削粉を外部に対して好適に除去することができるため、研磨加工を効率的に遂行することができる。この結果、本実施の形態では、製造工程が短縮されて製造コストを低減することができる。
さらに、本実施の形態では、図示しない等速ジョイントの組み付け工程においてバーフィールド型等速ジョイント用外輪部材100に対して図示しない継手ブーツが装着されてカップ部8内に潤滑油が封入された場合、前記内球面74に形成された凹部76を前記潤滑油の流通路とすることができ、リテーナとの摺動面における潤滑性をより一層向上させることができる。
なお、上記した実施の形態では、バーフィールド型等速ジョイント用外輪部材100を製造する場合を例として説明したが、特にこれに限定されるものではなく、図示しない有底円筒状のカップ部内に3本のトラック溝が軸線と平行に形成されたトリポート型等速ジョイント用外輪部材(図示せず)を製造することもできる。
さらに、前記実施の形態では、冷間鍛造成形工程を遂行する場合について説明しているが、これに限定されるものではなく、温間鍛造成形工程に適用してもよい。
この場合、温間鍛造成形では、冷間鍛造成形工程における第3工程と第4工程との間における低温焼鈍処理、ショットブラスト処理、潤滑用化成被膜処理が省略されている点で冷間鍛造工程と相違している。なお、その他の作用効果は、冷間鍛造成形工程と同一であるため、その詳細な説明を省略する。
本実施の形態に係る等速ジョイント用外輪部材の製造方法を示すフローチャートである。 図2A〜図2Fは、それぞれ、本実施の形態に係る等速ジョイント用外輪部材の製造方法を適用しワークに対する鍛造加工の工程を示す説明図である。 本発明の実施の形態に係る等速ジョイント用外輪部材の製造方法の第3次冷間鍛造加工工程を遂行する鍛造用金型装置の概略縦断面図である。 本実施の形態に係る等速ジョイント用外輪部材の製造方法を適用して製造された、製品としての等速ジョイント用外輪部材の斜視図である。 本実施の形態に係る等速ジョイント用外輪部材の製造方法を適用して製造された、製品としての等速ジョイント用外輪部材の斜視図である。 図6A〜図6Eは、それぞれ、従来技術においてワークに対する鍛造加工の工程を示す説明図である。
符号の説明
1、100…バーフィールド型等速ジョイント用外輪部材
7…軸部 8…カップ部
9a〜9f、17a〜17f…ボール転動溝
11…ワーク 13、15a、15b、18…成形体
30…鍛造用金型装置 66…パンチ
70a〜70f…第1突条部 72a〜72f…第2突条部
74…内球面 76…凹部

Claims (2)

  1. 軸部とカップ部とが一体的に形成された等速ジョイント用外輪部材の製造方法であって
    後方押し出し成形を施して溝部を有するカップ部を成形する際、前記カップ部の内壁の内球面に対して凹部を形成する工程と、
    前記カップ部に対してしごき成形を行う工程と、
    前記凹部を残存させた状態で前記内球面に対する研磨加工を行う工程と、
    を有することを特徴とする等速ジョイント用外輪部材の製造方法。
  2. 請求項1記載の製造方法において、
    前記内球面の凹部は、カップ部の軸線方向と略平行に底部側から開口部側に向かって連続することにより、1つの内球面を前記カップ部の周方向に沿って二分割することを特徴とする等速ジョイント用外輪部材の製造方法。
JP2006294059A 2006-10-30 2006-10-30 等速ジョイント用外輪部材の製造方法 Pending JP2008111469A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2006294059A JP2008111469A (ja) 2006-10-30 2006-10-30 等速ジョイント用外輪部材の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2006294059A JP2008111469A (ja) 2006-10-30 2006-10-30 等速ジョイント用外輪部材の製造方法

Publications (1)

Publication Number Publication Date
JP2008111469A true JP2008111469A (ja) 2008-05-15

Family

ID=39444088

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2006294059A Pending JP2008111469A (ja) 2006-10-30 2006-10-30 等速ジョイント用外輪部材の製造方法

Country Status (1)

Country Link
JP (1) JP2008111469A (ja)

Cited By (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2010052985A1 (ja) * 2008-11-06 2010-05-14 Ntn株式会社 固定式等速自在継手及びその製造方法並びにこの固定式等速自在継手を用いた駆動車輪用軸受ユニット
WO2010082427A1 (ja) * 2009-01-14 2010-07-22 Ntn株式会社 固定式等速自在継手の外側継手部材
CN102284844A (zh) * 2011-08-19 2011-12-21 沈阳航天新乐有限责任公司 加工万向接头的工艺方法及其工装
JP2013224746A (ja) * 2013-07-16 2013-10-31 Ntn Corp 固定式等速自在継手の外側継手部材
JP2022015900A (ja) * 2020-07-10 2022-01-21 名金産業株式会社 ケースを生産する方法および最終ワーク

Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS60101224U (ja) * 1983-12-15 1985-07-10 厚木自動車部品株式会社 等速ジヨイント
JPS61116125A (ja) * 1984-11-13 1986-06-03 Toyota Motor Corp レブロジヨイントのアウタ−レ−ス
JPS62238038A (ja) * 1986-04-08 1987-10-19 Honda Motor Co Ltd ボ−ル継手用外輪の製造方法
JPH05272547A (ja) * 1992-03-26 1993-10-19 Toyoda Mach Works Ltd 等速ジョイント及びその継手部材の製造方法
JPH09234538A (ja) * 1995-02-16 1997-09-09 Ntn Corp 等速ジョイントおよびその外輪の成形方法

Patent Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS60101224U (ja) * 1983-12-15 1985-07-10 厚木自動車部品株式会社 等速ジヨイント
JPS61116125A (ja) * 1984-11-13 1986-06-03 Toyota Motor Corp レブロジヨイントのアウタ−レ−ス
JPS62238038A (ja) * 1986-04-08 1987-10-19 Honda Motor Co Ltd ボ−ル継手用外輪の製造方法
JPH05272547A (ja) * 1992-03-26 1993-10-19 Toyoda Mach Works Ltd 等速ジョイント及びその継手部材の製造方法
JPH09234538A (ja) * 1995-02-16 1997-09-09 Ntn Corp 等速ジョイントおよびその外輪の成形方法

Cited By (14)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2010112469A (ja) * 2008-11-06 2010-05-20 Ntn Corp 固定式等速自在継手及びその製造方法並びにこの固定式等速自在継手を用いた駆動車輪用軸受ユニット
US20110212788A1 (en) * 2008-11-06 2011-09-01 Masazumi Kobayashi Fixed constant velocity universal joint, method of manufacturing fixed constant velocity universal joint, and bearing device adapted for use in driving wheel and using fixed constant velocity universal joint
WO2010052985A1 (ja) * 2008-11-06 2010-05-14 Ntn株式会社 固定式等速自在継手及びその製造方法並びにこの固定式等速自在継手を用いた駆動車輪用軸受ユニット
US8499457B2 (en) 2008-11-06 2013-08-06 Ntn Corporation Fixed constant velocity universal joint, method of manufacturing fixed constant velocity universal joint, and bearing device adapted for use in driving wheel and using fixed constant velocity universal joint
CN102209857B (zh) * 2008-11-06 2014-07-16 Ntn株式会社 固定式等速万向接头及其制造方法、以及使用了该固定式等速万向接头的驱动车轮用轴承单元
CN102257289B (zh) * 2009-01-14 2014-07-16 Ntn株式会社 固定式等速万向接头的外侧接头部件
WO2010082427A1 (ja) * 2009-01-14 2010-07-22 Ntn株式会社 固定式等速自在継手の外側継手部材
JP2010164106A (ja) * 2009-01-14 2010-07-29 Ntn Corp 固定式等速自在継手の外側継手部材
CN102257289A (zh) * 2009-01-14 2011-11-23 Ntn株式会社 固定式等速万向接头的外侧接头部件
US8529360B2 (en) 2009-01-14 2013-09-10 Ntn Corporation Outer joint member for fixed constant velocity universal joint
CN102284844A (zh) * 2011-08-19 2011-12-21 沈阳航天新乐有限责任公司 加工万向接头的工艺方法及其工装
JP2013224746A (ja) * 2013-07-16 2013-10-31 Ntn Corp 固定式等速自在継手の外側継手部材
JP2022015900A (ja) * 2020-07-10 2022-01-21 名金産業株式会社 ケースを生産する方法および最終ワーク
JP7224669B2 (ja) 2020-07-10 2023-02-20 名金産業株式会社 ケースを生産する方法および最終ワーク

Similar Documents

Publication Publication Date Title
US8127585B2 (en) Process for manufacturing outer ring member for constant-velocity joint
CN101500823A (zh) 轴承单元滚道环部件、轴承单元以及用于制造轴承单元滚道环部件的方法和设备
KR20190057048A (ko) 등속 볼 조인트용 케이지 제조 방법
US7090729B2 (en) Outer ring member for constant velocity joint and method of manufacturing the member
WO2010082427A1 (ja) 固定式等速自在継手の外側継手部材
JP4392123B2 (ja) 等速ジョイント用外輪部材の成形方法
US20090133262A1 (en) Method for Producing Outer Ring Member of Constant Velocity Universal Joint
CN100554712C (zh) 制造用于等速接头的外环部件的设备和方法、以及外环部件的中间成形体
JP6588262B2 (ja) 等速自在継手の軸部材の鍛造方法
US7347077B2 (en) Method of manufacturing outer ring member for constant velocity joint
JP4673090B2 (ja) 等速ジョイント用外輪部材の製造方法及びパンチ
US20080120846A1 (en) Apparatus And Method For Manufacturing Outer Race Member For Constant Velocity Joint And Intermediate Molded Body Of The Outer Race Member
JP2010029910A (ja) 外側継手部材の製造方法
JP4392122B2 (ja) 鍛造金型構造
JP4956113B2 (ja) 等速ジョイント用アウタ部材の製造方法
JP3544479B2 (ja) バーフィールドタイプ等速ジョイントの鍛造成形方法および装置
JP2003083358A (ja) 等速ジョイント用外輪部材およびその製造方法
JP2003004061A (ja) 等速ジョイント用外輪部材およびその製造方法
JP2012006019A (ja) 鍛造加工用パンチ
JP2010036238A (ja) 中空シャフトの製造方法
JP3724551B2 (ja) カップ状部材の成形方法、その成形装置、およびその予備成形粗材
JP2008073735A5 (ja)
JP2002178086A (ja) 鍛造用金型装置および鍛造成形方法
JP4392125B2 (ja) 鍛造用金型装置
JP5042957B2 (ja) 円錐ころの製造方法、円錐ころ及び円錐ころ軸受

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20081126

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20100520

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20100525

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20100723

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20101214