JP2005350080A - 予冷用発泡容器及びその成形方法 - Google Patents
予冷用発泡容器及びその成形方法 Download PDFInfo
- Publication number
- JP2005350080A JP2005350080A JP2004170531A JP2004170531A JP2005350080A JP 2005350080 A JP2005350080 A JP 2005350080A JP 2004170531 A JP2004170531 A JP 2004170531A JP 2004170531 A JP2004170531 A JP 2004170531A JP 2005350080 A JP2005350080 A JP 2005350080A
- Authority
- JP
- Japan
- Prior art keywords
- container
- precooling
- main body
- side wall
- container body
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000465 moulding Methods 0.000 title claims description 39
- 238000000034 method Methods 0.000 title claims description 15
- 230000002093 peripheral effect Effects 0.000 claims abstract description 8
- 229920003002 synthetic resin Polymers 0.000 claims abstract description 6
- 239000000057 synthetic resin Substances 0.000 claims abstract description 6
- 238000009423 ventilation Methods 0.000 claims description 54
- 238000001816 cooling Methods 0.000 claims description 49
- 239000006260 foam Substances 0.000 claims description 37
- 238000005187 foaming Methods 0.000 claims 3
- 238000013022 venting Methods 0.000 abstract description 3
- 235000013305 food Nutrition 0.000 description 8
- 238000004519 manufacturing process Methods 0.000 description 7
- 235000001674 Agaricus brunnescens Nutrition 0.000 description 5
- 235000013399 edible fruits Nutrition 0.000 description 5
- 235000013311 vegetables Nutrition 0.000 description 5
- 230000003014 reinforcing effect Effects 0.000 description 4
- 239000002699 waste material Substances 0.000 description 3
- 241000251511 Holothuroidea Species 0.000 description 2
- 235000014528 Pholiota nameko Nutrition 0.000 description 2
- 244000168667 Pholiota nameko Species 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 229920006248 expandable polystyrene Polymers 0.000 description 2
- 239000011148 porous material Substances 0.000 description 2
- 239000011324 bead Substances 0.000 description 1
- 230000003139 buffering effect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images




Landscapes
- Stackable Containers (AREA)
- Packging For Living Organisms, Food Or Medicinal Products That Are Sensitive To Environmental Conditiond (AREA)
- Packages (AREA)
- Molding Of Porous Articles (AREA)
Abstract
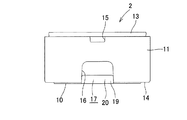
【課題】 通常容器と同等の収納性を有し、しかも予冷容器と同様に向きを揃えた状態で積段して予冷処理が可能で、且つ、少なくとも蓋体に関しては通常容器と兼用可能な予冷用発泡容器を提供する。
【解決手段】 発泡合成樹脂製の容器本体2と蓋体3とからなり、容器本体2の側壁部11の上端部を略同一平面内に配置するとともに、側壁部11の上端部に容器側嵌合部13を形成し、少なくとも1対の相対向する側壁部11の下端角部における長さ方向の途中部に、平面視において容器側嵌合部13に対応する位置よりも底壁部10の中央部側へ延びる通気用凹部17を、その底面を底壁部10の中央部側下がりの傾斜面19で構成して、容器本体2の内面を内側へ突出させることなく形成し、蓋体3の外周部の下端縁を略同一平面内に配置するとともに、外周部下端に容器本体2の容器側嵌合部13に凹凸嵌合して容器本体2内を略気密に維持する蓋側嵌合部25を形成した。
【選択図】 図1
Description
本発明は、野菜、ナメコ等のキノコ類、果物などの生鮮食品を収納するのに好適な予冷用発泡容器及びその成形方法に関するものである。
野菜や果物などの生鮮食品の輸送用や保管用の容器としては、通気遮断性、断熱性、緩衝性などに優れることから、発泡ポリスチレン等の発泡合成樹脂製の発泡容器が広く採用されている。
また、一般に、生鮮食品などの輸送時や保管時においては、その鮮度をできるだけ長時間にわたって維持するため、野菜、果物などの生鮮食品を発泡容器に入れた状態で、強制予冷、差圧予冷、真空予冷などの予冷処理を施して、生鮮食品を一定温以下に予冷する処理が実施されている。
このような予冷処理を実施するのに好適な予冷専用容器も実用化されている。例えば、容器本体と蓋体とで構成され、容器本体の各側壁部の上端部における長さ方向の中央部に両端部よりも1段低い段差部を形成し、蓋体の外周部の下端部を容器本体の上端部に気密に嵌合可能な凹凸形状に形成し、容器本体を開蓋して積段した状態で、段差部により容器本体内を大気開放する通気孔が形成されるように構成した予冷専用容器が実用化されている(例えば、特許文献1、2参照。)。また、この種の予冷専用容器では、容器本体の側壁部の下端部に段差部に対応させて通気用凹部を形成し、容器本体を積段した状態で、段差部と通気用凹部とで通気孔を形成することで、通気孔の開口面積が極力大きくなるように構成されている。
このような予冷専用容器では、予冷専用の容器本体と、それに対応する予冷専用の蓋体とが必要である。従って、予冷の必要な被収納物と予冷が不必要な被収容物とが存在する場合には、予冷専用の容器本体及び蓋体、予冷の不必要な容器本体及び蓋体という4種類の在庫が必要であり、かつそれらを成形するそれぞれの金型の製作、保管が必要であった。
しかしながら、在庫量を少しでも減少させようという使用者側の要望と、製品点数を多くしたくないという生産者側からの要望を満たすに至っていない。本発明者らは、両用途で少しでも併用可能な容器本体及び蓋体の構成について検討を行い、両用途でせめて蓋体の共用はできないかという課題を検討することになった。
そのためには、容器本体の側壁上端を略平坦にすることが考えられる。しかし、側壁上端が略平坦である汎用の通常容器を用いた場合には、容器本体に野菜、果物などの被収容物を収納し、これを予冷設備内に開蓋した状態で井桁状に積み上げることによって実施することになる。しかし、このように容器本体を井桁状に積み上げるには、それ自体で労力と時間を要するとともに、予冷設備内に収容可能な容器本体の個数が少なくなること、上下の容器本体の接触面積が少なくなり、下側の容器本体の側壁に局部的に大きな荷重が作用することから積段個数が制限されること、更には、積段状態での安定性が低下することという問題がある。
更に、容器本体の側壁上端を略平坦にし、容器本体の側壁部の下端部に通気用凹部を形成して通気可能とすることが考えられる。しかし、通常の容器本体の側壁部下端部に通気用凹部を形成すると側壁下端部および底面にかけての強度低下の問題がある。
ところで、前記予冷専用容器では、側壁上端部に段差部を形成している関係上、例えば氷や水などを容器本体に入れる場合には、最大でも段差部の下端までしか被収納物を収納できず、実質的に利用可能な収納容積が小さくなるという問題がある。また、通気用凹部の形成位置における容器本体の強度低下を防止するため、容器本体の内面の下端側縁が通気用凹部の底面に沿って容器本体の内側へ突出した形状とする必要が生ずる。このような内側への突出部があると、例えば箱物等の形の固定された被収容物を並べて収納する場合には、容器本体内のスペースを無駄なく活用して被収納物を収納することが出来ず、不必要なデッドスペースが生じてしまうという問題がある。
本発明の目的は、通常容器と同等の収納性を有し、しかも予冷専用容器と同様に向きを揃えた状態で積段して予冷処理が可能で、且つ、少なくとも蓋体に関しては通常容器と兼用可能な予冷用発泡容器及びその成形方法を提供することである。しかも、本発明の容器本体は、容器本体の側壁部の下端部に通気用凹部を有さない非予冷用の容器を成形する金型を使用し、後述するように通気用凹部を成形するための成形ピースを固定するだけで、本発明の予冷用容器本体が成形可能である。従って、容器本体の成形用金型も全く兼用可能であることがわかる。
本発明に係る予冷用発泡容器は、発泡合成樹脂製の容器本体と蓋体とからなり、前記容器本体の側壁部の上端部を略同一平面内に配置するとともに、側壁部の上端部に容器側嵌合部を形成し、少なくとも1対の相対向する側壁部の下端角部における長さ方向の途中部に、平面視において容器側嵌合部に対応する位置よりも底壁部の中央部側へ延びる通気用凹部を、その底面を底壁部の中央部側下がりの傾斜面で構成して、容器本体の内面を内側へ突出させることなく形成し、前記蓋体の外周部の下端縁を略同一平面内に配置するとともに、外周部下端に容器本体の容器側嵌合部に凹凸嵌合して容器本体内を略気密に維持する蓋側嵌合部を形成したものである。
この予冷用発泡容器においては、側壁部の上端部が略同一平面内に配置され、予冷専用容器のように段差部が形成されていないので、蓋体に関しては通常容器と兼用することができ、蓋体の在庫を少なくして、その保管スペースを有効活用できるとともに、蓋体を成形するための金型を新設する必要がないので、設備経済的な負担を軽減できる。また、通気用凹部に対応する部分が容器本体の内側に突出しないので、通常容器と同様に、容器本体内のスペースをフルに利用して被収納物を収納でき、例えば箱物等の直方体状の被収容物を並べて収納する場合でも、容器本体内のスペースを無駄なく活用して被収納物を収納することができ、不必要なデッドスペースが生じない。更に、向きを揃えて容器本体を積み重ねた場合でも、通気用凹部により通気孔が形成されて、この通気孔により容器本体が大気開放されるので、予冷処理時には、予冷専用容器と同様に、容器本体内に収納物を収納した状態で、この容器本体を予冷設備内に向きを揃えて積み重ねて予冷処理を施すことが可能となり、容器本体を井桁状に積段することによる各種問題を解消できる。更に、通常容器の容器本体を製作するための金型に、通気用凹部に適合する形状の成形ピースを固定することで、この予冷用発泡容器を製作することができ、予冷用の容器本体を成形するための金型を新設する必要がないので、設備経済的な負担を軽減できる。また、通気用凹部における容器本体の強度を高めるために、容器本体或いは容器本体及び蓋体を少し設計変更しなければならない場合でも、成形ピースを取り付けたまま或いは取り外した状態で設計変更でき、容器本体を成形するための金型と蓋体を成形する金型の2つの金型を用いて予冷用発泡容器と通常容器とを成形することが可能となり、保管する金型の個数を極力少なくできる。しかも、容器本体の雌金型或いは容器本体と蓋体の雌型の構成を変更するだけで対応できるので、金型の製作コストも少なくてすむ。
ここで、前記通気用凹部を短辺側の側壁部にそれぞれ1つ、長辺側の側壁部に間隔をあけてそれぞれ2つ形成すること、前記通気用凹部の底面を略平坦な傾斜面で構成し、この傾斜面の傾斜角度を容器本体の底面に対して10°〜80°に設定すること、前記容器本体の少なくとも下端角部における側壁部又は底壁部の肉厚に対する、前記容器本体を積段したときに通気用凹部により形成される通気孔の開口幅の割合を10%〜60%に設定すること、前記通気用凹部の底面と容器本体の内面間の最小肉厚が要求強度になるように、容器本体の少なくとも下端角部における側壁部及び底壁部の肉厚を設定こと、前記容器に収納される被収納物の予冷温度が0℃〜5℃であること、などが好ましい実施例である。
本発明に係る予冷用発泡容器の成形方法は、前記予冷用発泡容器の成形方法であって、容器本体を成形する金型の通気用凹部に対応する位置に、通気用凹部に適合する形状で且つ雌型に着脱自在な成形ピースを固定し、この状態で金型を型閉じして予冷用発泡容器を成形するものである。
この成形方法では、前記予冷用発泡容器と同様に、蓋体を通常容器の蓋体と兼用できるので、蓋体の在庫を少なくして、その保管スペースを有効活用できるとともに、蓋体を成形するための金型を新設する必要がないので、設備経済的な負担を軽減できる。また、容器本体を成形するための金型に成形ピースを固定することで、通気用凹部を有する予冷用発泡容器の容器本体を成形でき、また金型から成形ピースを取り外すことで、通気用凹部を有さない通常容器の容器本体を成形することができるので、容器本体を成形するための成形装置に関しても、通常容器の容器本体の成形装置を兼用することが可能となり、予冷用の容器本体を成形するための金型を新設する必要がないので、設備経済的な負担を軽減できる。また、通気用凹部における容器本体の強度を高めるために、容器本体或いは容器本体及び蓋体を少し設計変更しなければならない場合でも、成形ピースを取り付けたまま或いは取り外した状態で設計変更でき、容器本体を成形するための金型と蓋体を成形する金型の2つの金型を用いて予冷用発泡容器と通常容器とを成形することが可能となり、保管する金型の個数を極力少なくできる。しかも、容器本体の雌金型或いは容器本体と蓋体の雌型の構成を変更するだけで対応できるので、金型の製作コストも少なくてすむ。
本発明に係る予冷用発泡容器及びその成形方法によれば、側壁部の上端部が略同一平面内に配置され、予冷専用容器のように段差部が形成されていないので、蓋体に関しては通常容器と兼用することができ、蓋体の在庫を少なくして、その保管スペースを有効活用できるとともに、蓋体の成形設備を新設する必要がないので、設備経済的な負担を軽減できる。また、通気用凹部に対応する部分が容器本体の内側に突出しないので、通常容器と同様に、容器本体内のスペースをフルに利用して被収納物を収納することができ、例えば箱物等の直方体状の被収容物を並べて収納する場合でも、容器本体内のスペースを無駄なく活用して被収納物を収納することができ、不必要なデッドスペースが生じない。更に、向きを揃えて容器本体を積み重ねた場合でも、通気用凹部により通気孔が形成されて、この通気孔により容器本体が大気開放されるので、予冷処理時には、予冷専用容器と同様に、容器本体内に収納物を収納した状態で、この容器本体を予冷設備内に向きを揃えて積み重ねて予冷処理を施すことが可能となり、容器本体を井桁状に積段することによる各種問題を解消できる。更にまた、通気用凹部における容器本体の強度を高めるために、容器本体或いは容器本体及び蓋体を少し設計変更しなければならない場合でも、成形ピースを取り付けたまま或いは取り外した状態で設計変更でき、容器本体を成形するための金型と蓋体を成形する金型の2つの金型を用いて予冷用発泡容器と通常容器とを成形することが可能となり、保管する金型の個数を極力少なくできる。しかも、容器本体の雌金型或いは容器本体と蓋体の雌型の構成を変更するだけで対応できるので、金型の製作コストも少なくてすむ。
ここで、通気用凹部の形成位置において容器本体の肉厚は、他の部分よりも多少薄くなって、容器本体の強度が低下するので、前記通気用凹部を容器本体の短辺側の側壁部にそれぞれ1つ、長辺側の側壁部に間隔をあけてそれぞれ2つ形成し、長辺側の側壁部に形成した2つの通気用凹部間の部分を補強部として機能させることが好ましい。
前記通気用凹部の底面を傾斜面で構成し、傾斜面の傾斜角度を容器本体の底面に対して10°〜80°に設定すると、容器本体を積み重ねたときに通気用凹部により形成される通気孔の開口面積を、容器本体の内部側及び外部側においてそれぞれ十分に広く設定することが可能となり、予冷処理の効率を高めることが可能となる。
前記容器本体の少なくとも下端角部における側壁部及び底壁部の肉厚に対する、前記容器本体を積段したときに通気用凹部により形成される通気孔の開口幅の割合を10%〜60%に設定すると、容器本体の強度を十分に確保しつつ、通気孔の開口面積を極力大きく設定することができる。この発明は、通常容器の成形装置の金型に成形ピースを固定して予冷用容器を製作するときに有効で、現在使用している通常容器の成形装置をそのまま用いつつ、通気孔の開口面積を極力大きく設定した予冷用容器を製作することができる。
前記通気用凹部の底面と容器本体の内面間の最小肉厚が要求強度になるように、容器本体の少なくとも下端角部における側壁部及び/又は底壁部の肉厚を設定すると、通気用凹部の形成位置における容器本体の強度を十分に確保しつつ、通気孔の開口面積を極力大きく設定することができる。
この予冷用発泡容器では、汎用の予冷専用容器と比較して通気孔の開口面積が小さくなり、汎用の予冷専用容器と同じ予冷温度まで予冷処理するためには、予冷処理の時間が少し長くなる。しかしながら多くの場合、12時間以上の予冷時間を設けるので、特に制約は生じない。被収納物としてナメコ等のキノコ類を予冷するには0℃〜5℃の予冷温度で予冷する。予冷処理温度を低くしたり、予冷処理の時間を長くすれば、どのような被収容物であっても鮮度を必要時間だけ維持することができる。ナメコ等のキノコ類の保管温度が25℃以上になる場合には、本発明の予冷用発泡容器を使用して5℃の予冷を12時間以上実施することで良好な結果が得られる。
以下、本発明の実施の形態について図面を参照しながら説明する。
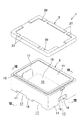
図1〜図8に示すように、予冷用発泡容器1は、発泡合成樹脂製の容器本体2と蓋体3とからなり、容器本体2及び蓋体3はいずれも発泡ポリスチレン等の発泡合成樹脂で構成されている。
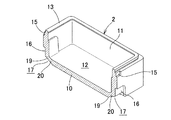
容器本体2は、長方形状や正方形などの方形状の底壁部10と、底壁部10の4辺から上方へ延びる側壁部11とを備え、上面が開口した略箱状に形成されている。容器本体2内には略直方体状の収納空間12が形成され、この収納空間12内に生鮮食品等の被収納物を収納することになる。
容器本体2の側壁部11の上端は略同一平面内に配置され、側壁部11の上端部の収納空間12側には上方へ突出する容器側嵌合部13が全周にわたって形成されている。このように、側壁部11の上端部を略同一平面内に配置させることで、収納空間12全体を有効利用して被収納物を収納できるとともに、蓋体3として通常容器の蓋体をそのまま採用することが可能となる。
図1、図7、図8に示すように、蓋体3は、容器本体2の平面形状と同様の略平面形状に形成され、蓋体3の底面の外周部には容器側嵌合部13に凹凸嵌合する溝状の蓋側嵌合部25が全周にわたって形成され、容器側嵌合部13を蓋側嵌合部25に嵌合させることで、容器1内が略気密に保持されるように構成されている。また、図1、図7に示すように、蓋体3の上面には蓋側嵌合部25内に連通する貫通孔26が開口され、この貫通孔26により、蓋体3の開閉時に容器側嵌合部13と蓋側嵌合部25とで形成される空間を大気開放することで、該空間が負圧になったり正圧になったりすることによる、蓋体3の開閉操作性の低下を防止するように構成されている。
容器本体2の下面の外周部には係合溝部14が形成され、蓋体3の上面の外周部には係合突部27が形成され、閉蓋して予冷用発泡容器1を積段したときに、上位の容器1の係合溝部14が下位の容器1の係合突部27に係合することで、上下の容器1の横ずれが防止されるように構成されている。また、短辺側の側壁部11の上端近傍部には蓋体3の開閉操作操作用の開閉用凹部15が形成され、短辺側の側壁部11の下部には容器本体2或いは予冷用発泡容器1を持ち運ぶための取手用凹部16が形成されている。
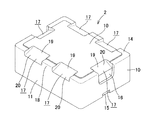
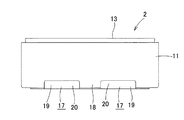
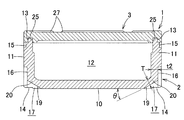
予冷用発泡容器1を予冷容器として使用できるようにするため、容器本体2の少なくとも1対の相対向する側壁部11の下端角部における長さ方向の途中部には、平面視において容器側嵌合部13に対応する位置よりも底壁部10の中央部側へ延びる通気用凹部17が、その底面を底壁部10の中央部側下がりの傾斜面19で構成して、容器本体2の内面を内側へ突出させることなく形成されている。つまり、この容器本体2の内面は通常容器の内面と同形状に形成され、内面の下端側縁に出っ張りが形成されないので、通常容器と同様に被収容物をフルに収納できるように構成されている。この通気用凹部17は、図9に示すように、開蓋状態で容器本体2を積段したときに、容器本体2の収納空間12を大気開放する通気孔4として機能し、差圧予冷時及び強制予冷時には、この通気孔4を通じて予冷設備内の冷気を収納空間12内に導入し、真空予冷時には、この通気孔4を通じて予冷設備内の負圧を収納空間内に導入できるように構成されている。
通気用凹部17は、容器本体2の短辺側の側壁部11にそれぞれ1つ、長辺側の側壁部11に間隔をあけてそれぞれ2つ形成され、長辺側の2つの通気用凹部17間には通気用凹部17を形成しないで、側壁部11と底壁部10とが板厚を変化させることなく略直角に連結した略L字状の補強部18とされている。通気用凹部17の個数は任意に設定可能であるが、予冷処理時における冷気や負圧の導入を促進するため、少なくとも相対向する側壁部11にそれぞれ1つ形成することが好ましい。また、補強部18は、底壁部10と側壁部11との境界部における強度剛性を高めるものであるが、十分な強度剛性が得られる場合には省略することが可能であるし、強度剛性が不足する場合には短辺側にも設けたり、長辺側に2個以上設けたりすることも可能である。
通気用凹部17の底面は、ストレート状の傾斜面19に形成してもよいし、例えば容器1内面の下端側縁に沿った湾曲状や円弧状に形成することもできる。ストレート状の傾斜面19に形成する場合には、傾斜面19の傾斜角度θを容器本体2の底面に対して10°〜80°、好ましくは15°〜45°、更に好ましくは20°〜40°に設定すると、容器本体2を積み重ねたときに通気用凹部17により形成される通気孔4の開口面積を、容器本体2の内部側及び外部側においてそれぞれ十分に広く設定することが可能となり、予冷処理の効率を向上できる。
この通気用凹部17の形成は現在製造している容器1に対しても設けることが可能で、この場合には、容器1の厚さが既に決まっていることから、例えば容器本体2の少なくとも下端角部における側壁部11の肉厚t1、t2及び底壁部10の肉厚t3に対する通気孔4の開口幅Wの割合が10%〜60%、好ましくは20%〜40%になるように、通気孔4の開口幅Wを設定することが好ましい。
また、容器1を新規で設計する場合には、通気用凹部17の底面と容器本体2の内面間の最小肉厚、即ち通気孔形成壁部20の最小肉厚Tが要求強度になるように、容器本体2の側壁部11及び/又は底壁部10の肉厚を設定することになる。特に、底壁部10の肉厚調整により最小肉厚Tを要求強度以上に設定する場合には、容器本体2を成形するための金型を新設する必要はあるが、側壁部11の厚さや形状を通常容器と同じに設定することで、蓋体3を成形するための金型は、通常容器の蓋体を成形するための既設の金型をそのまま利用できるので、設備経済的な負担を軽減できる。しかも、容器本体2に関しても、これをそのまま通常容器の容器本体として活用したり、後述のように成形ピース32を金型に固定することにより通気用凹部17を有する容器本体として成形することが可能なので、予冷用発泡容器1の容器本体2を成形する金型と、通常容器の容器本体を成形する金型を兼用することが可能となり、使用する金型の個数を少なくできる。
このような容器本体2は、図10に示すように、通常容器の容器本体を成形する既設の金型30、31の雌型31に、通気用凹部17に対応させて通気用凹部17に適合する形状の成形ピース32をボルト33などで固定した状態で、通常容器の容器本体と同様に原料ビーズを充填してこれを加熱融着することで、既設の金型をそのまま用いて予冷用発泡容器1の容器本体2を成形することができる。このような成形ピース32を用いて容器本体2を成形する場合には、成形ピース32を着脱するにより、同一金型を用いつつ、通気用凹部17を有する予冷用容器1の容器本体2と、通気用凹部17を有さない汎用の通常容器の容器本体とに、成形する容器本体を容易に切り替えることができるので好ましい。
現在製造している通常容器の容器本体に通気用凹部17を形成する場合には、蓋体3に関しては、通常容器で用いる蓋体をそのまま利用できる。また、容器本体2に関しては、現在使用している金型に成形ピース32を着脱するにより、現在使用している金型を用いつつ、通気用凹部17を有する予冷用容器1の容器本体2と、通気用凹部17を有さない汎用の通常容器の容器本体とに、成形する容器本体を容易に切り替えることができる。
また、通気孔4の開口幅Wを大きく設定するため、蓋体3に関しては現在製造している通常容器で用いる蓋体を利用しつつ、容器本体2に関してはその設計を変更して、容器本体2を成形するための金型を新設する場合には、蓋体3に関しては既設の金型を用いて成形でき、容器本体2に関しては、新設した金型に成形ピース32を着脱可能に設けることで、この新設した金型を用いて、通気用凹部17を有する容器本体2と通気用凹部17を有しない通常容器の容器本体を成形することができるので、予冷用発泡容器1を成形するための金型と通常容器を成形するための金型を兼用することが可能となり、使用する金型の個数を少なくできる。しかも、雄型30に関しては現在使用している金型をそのまま採用でき、雌型31のみ設計変更すればよいので、金型30、31の製作コストを抑えることができる。
更に、通気孔4の開口幅Wを大きく設定するため、容器本体2及び蓋体3の設計を変更する場合でも、新設した金型に成形ピース32を着脱可能に設けることで、この新設した金型を用いて、通気用凹部17を有する容器本体2と通気用凹部17を有しない通常容器の容器本体を成形することができるので、予冷用発泡容器1を成形するための金型と通常容器を成形するための金型を兼用することが可能となり、使用する金型の個数を少なくできる。
この容器1に収納される被収納物としては、野菜や果物などの生鮮食品が好適であるが、通気孔4の開口面積が狭くなる分、予冷専用の容器と比較して予冷処理に時間を要するので、被収納物の予冷温度が0℃〜5℃であるところの、食用キノコ類の収納に好適である。特に、ナメコ等のキノコ類においては予冷温度を5℃に設定することが最適である。このような被収容物であれば、他の生鮮食品と比較して多少高温になっても鮮度を維持できるので、本発明に係る予冷用発泡容器を好適に利用できる。被収容物は、そのまま容器本体2に収納することも可能であるが、例えばパック詰めや箱詰めにしたものを容器本体2内に一層或いは複数層に積層して収納することができる。尚、被収納物の収納に際しては、被収納物とともに保冷材を容器本体2内に入れて、より一層長時間にわたって保冷効果が維持されるように収納することもできる。
このような容器1を用いて予冷処理を施す場合には、通常の予冷専用容器と同様に、容器本体2内に被収容物を収容し、これを開蓋状態で予冷設備内に、井桁にすることなく、向きを揃えて積み重ねて設置し、この状態で差圧予冷や強制予冷や真空予冷を行うことになる。
1 予冷用発泡容器
2 容器本体 3 蓋体
4 通気孔
10 底壁部 11 側壁部
12 収納空間 13 容器側嵌合部
14 係合溝部 15 開閉用凹部
16 取手用凹部 17 通気用凹部
18 補強部 19 傾斜面
20 通気孔形成壁部
25 蓋側嵌合部 26 貫通孔
27 係合突部
30 雄型 31 雌型
32 成形ピース 33 ボルト
2 容器本体 3 蓋体
4 通気孔
10 底壁部 11 側壁部
12 収納空間 13 容器側嵌合部
14 係合溝部 15 開閉用凹部
16 取手用凹部 17 通気用凹部
18 補強部 19 傾斜面
20 通気孔形成壁部
25 蓋側嵌合部 26 貫通孔
27 係合突部
30 雄型 31 雌型
32 成形ピース 33 ボルト
Claims (7)
- 発泡合成樹脂製の容器本体と蓋体とからなり、
前記容器本体の側壁部の上端部を略同一平面内に配置するとともに、側壁部の上端部に容器側嵌合部を形成し、少なくとも1対の相対向する側壁部の下端角部における長さ方向の途中部に、平面視において容器側嵌合部に対応する位置よりも底壁部の中央部側へ延びる通気用凹部を、その底面を底壁部の中央部側下がりの傾斜面で構成して、容器本体の内面を内側へ突出させることなく形成し、
前記蓋体の外周部の下端縁を略同一平面内に配置するとともに、外周部下端に容器本体の容器側嵌合部に凹凸嵌合して容器本体内を略気密に維持する蓋側嵌合部を形成した、
ことを特徴とする予冷用発泡容器。 - 前記通気用凹部を短辺側の側壁部にそれぞれ1つ、長辺側の側壁部に間隔をあけてそれぞれ2つ形成した請求項1記載の予冷用発泡容器。
- 前記通気用凹部の底面を略平坦な傾斜面で構成し、この傾斜面の傾斜角度を容器本体の底面に対して10°〜80°に設定した請求項1又は2記載の予冷用発泡容器。
- 前記容器本体の少なくとも下端角部における側壁部又は底壁部の肉厚に対する、前記容器本体を積段したときに通気用凹部により形成される通気孔の開口幅の割合を10%〜60%に設定した請求項1〜3のいずれか1項記載の予冷用発泡容器。
- 前記通気用凹部の底面と容器本体の内面間の最小肉厚が要求強度になるように、容器本体の少なくとも下端角部における側壁部及び底壁部の肉厚を設定した請求項1〜4のいずれか1項記載の予冷用発泡容器。
- 前記容器に収納される被収納物の予冷温度が0℃〜5℃である請求項1〜5のいずれか1項記載の予冷用発泡容器。
- 前記請求項1〜6のいずれか1項記載の予冷用発泡容器の成形方法であって、容器本体を成形する金型の通気用凹部に対応する位置に、通気用凹部に適合する形状で且つ雌型に着脱自在な成形ピースを固定し、この状態で金型を型閉じして予冷用発泡容器を成形することを特徴とする予冷用発泡容器の成形方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004170531A JP2005350080A (ja) | 2004-06-08 | 2004-06-08 | 予冷用発泡容器及びその成形方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004170531A JP2005350080A (ja) | 2004-06-08 | 2004-06-08 | 予冷用発泡容器及びその成形方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005350080A true JP2005350080A (ja) | 2005-12-22 |
Family
ID=35584878
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004170531A Withdrawn JP2005350080A (ja) | 2004-06-08 | 2004-06-08 | 予冷用発泡容器及びその成形方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005350080A (ja) |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007230586A (ja) | 2006-02-28 | 2007-09-13 | Ueda Seikan Kk | 発泡合成樹脂容器 |
| JP2008001417A (ja) * | 2006-06-26 | 2008-01-10 | Ishiyama:Kk | 発泡容器 |
| JP2010105290A (ja) * | 2008-10-30 | 2010-05-13 | Sekisui Plastics Co Ltd | 着脱自在な入れ駒を備えた発泡成形用の成形型および該形成型を用いた成形方法と発泡樹脂成形品 |
| JP2010126234A (ja) * | 2008-11-28 | 2010-06-10 | Gifu Plast Ind Co Ltd | 運搬用容器 |
| JP2013154543A (ja) * | 2012-01-30 | 2013-08-15 | Sekisui Plastics Co Ltd | 金型装置及び成形方法 |
| JP2013224174A (ja) * | 2012-04-23 | 2013-10-31 | Kochi Ryutsu Shizai:Kk | 発泡樹脂製容器 |
| JP2014184984A (ja) * | 2013-03-25 | 2014-10-02 | Jsp Corp | 発泡合成樹脂製容器 |
| CN104528175A (zh) * | 2014-12-11 | 2015-04-22 | 福建农林大学 | 一种延长真姬菇保质期的保鲜方法 |
| CN105857833A (zh) * | 2016-05-26 | 2016-08-17 | 霍山宝信园石斛开发有限公司 | 一种石斛鲜条运输过程中的盒形保鲜装置 |
| CN106005745A (zh) * | 2016-06-28 | 2016-10-12 | 桐城市雨润生物科技有限公司 | 一种石斛鲜条运输过程中的盒形保鲜装置 |
| KR20220102604A (ko) * | 2020-10-12 | 2022-07-20 | 주식회사 써모랩코리아 | 전자종이 디스플레이 패널을 포함하는 패키징 시스템 |
| JP2022178795A (ja) * | 2021-05-21 | 2022-12-02 | 株式会社羽根 | 蓋体成形用金型 |
| JP2022190411A (ja) * | 2021-06-14 | 2022-12-26 | 東芝ライフスタイル株式会社 | 洗濯機 |
| US12400171B2 (en) | 2020-10-12 | 2025-08-26 | Thermo Lab Korea Co., Ltd. | Returnable packaging and fresh product delivery system using packaging state information |
-
2004
- 2004-06-08 JP JP2004170531A patent/JP2005350080A/ja not_active Withdrawn
Cited By (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007230586A (ja) | 2006-02-28 | 2007-09-13 | Ueda Seikan Kk | 発泡合成樹脂容器 |
| JP2008001417A (ja) * | 2006-06-26 | 2008-01-10 | Ishiyama:Kk | 発泡容器 |
| JP2010105290A (ja) * | 2008-10-30 | 2010-05-13 | Sekisui Plastics Co Ltd | 着脱自在な入れ駒を備えた発泡成形用の成形型および該形成型を用いた成形方法と発泡樹脂成形品 |
| JP2010126234A (ja) * | 2008-11-28 | 2010-06-10 | Gifu Plast Ind Co Ltd | 運搬用容器 |
| JP2013154543A (ja) * | 2012-01-30 | 2013-08-15 | Sekisui Plastics Co Ltd | 金型装置及び成形方法 |
| JP2013224174A (ja) * | 2012-04-23 | 2013-10-31 | Kochi Ryutsu Shizai:Kk | 発泡樹脂製容器 |
| JP2014184984A (ja) * | 2013-03-25 | 2014-10-02 | Jsp Corp | 発泡合成樹脂製容器 |
| CN104528175A (zh) * | 2014-12-11 | 2015-04-22 | 福建农林大学 | 一种延长真姬菇保质期的保鲜方法 |
| CN105857833A (zh) * | 2016-05-26 | 2016-08-17 | 霍山宝信园石斛开发有限公司 | 一种石斛鲜条运输过程中的盒形保鲜装置 |
| CN106005745A (zh) * | 2016-06-28 | 2016-10-12 | 桐城市雨润生物科技有限公司 | 一种石斛鲜条运输过程中的盒形保鲜装置 |
| KR20220102604A (ko) * | 2020-10-12 | 2022-07-20 | 주식회사 써모랩코리아 | 전자종이 디스플레이 패널을 포함하는 패키징 시스템 |
| KR20220121767A (ko) * | 2020-10-12 | 2022-09-01 | 주식회사 써모랩코리아 | 전자종이 디스플레이 패널을 포함하는 패키징 시스템 |
| KR102486024B1 (ko) * | 2020-10-12 | 2023-01-06 | 주식회사 써모랩코리아 | 전자종이 디스플레이 패널을 포함하는 패키징 시스템 |
| KR102486021B1 (ko) * | 2020-10-12 | 2023-01-06 | 주식회사 써모랩코리아 | 전자종이 디스플레이 패널을 포함하는 패키징 시스템 |
| US12400171B2 (en) | 2020-10-12 | 2025-08-26 | Thermo Lab Korea Co., Ltd. | Returnable packaging and fresh product delivery system using packaging state information |
| JP2022178795A (ja) * | 2021-05-21 | 2022-12-02 | 株式会社羽根 | 蓋体成形用金型 |
| JP7397342B2 (ja) | 2021-05-21 | 2023-12-13 | 株式会社羽根 | 蓋体成形用金型 |
| JP2022190411A (ja) * | 2021-06-14 | 2022-12-26 | 東芝ライフスタイル株式会社 | 洗濯機 |
| JP7652635B2 (ja) | 2021-06-14 | 2025-03-27 | 東芝ライフスタイル株式会社 | 洗濯機 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5697500A (en) | Insulated storage/transport container for perishables | |
| US3424334A (en) | Stacking box construction with interlock | |
| KR101910860B1 (ko) | 보냉용 포장 상자 | |
| KR102255394B1 (ko) | 이너박스와 아웃박스의 결합구조를 갖는 상자 | |
| KR102340876B1 (ko) | 단열박스 | |
| GB2339766A (en) | A container suitable for fruit and vegetables and the like | |
| JP2008260568A (ja) | 断熱容器およびその断熱容器を用いた商品の予冷低温保管流通方法 | |
| JP2002120877A (ja) | 保冷容器 | |
| JP2006160311A (ja) | 保冷容器及びそれを用いた保冷方法 | |
| JP2002104542A (ja) | 保冷容器 | |
| JPS6236774Y2 (ja) | ||
| JP2000072188A (ja) | 容 器 | |
| JP2010076816A (ja) | 保冷容器 | |
| JPS5842290Y2 (ja) | 冷菓類等の包装容器 | |
| EP3381833B1 (en) | Kimchi packing container having flexibility and standard form | |
| JPS6315181Y2 (ja) | ||
| JPH0333660Y2 (ja) | ||
| JP2002068325A (ja) | 断熱二重容器およびその内外容器と内外蓋の成形方法 | |
| CN213355205U (zh) | 一种生鲜包装箱 | |
| JPH0510268U (ja) | 生鮮物輸送用容器 | |
| JPH0343188Y2 (ja) | ||
| JP2007176576A (ja) | 発泡樹脂製容器 | |
| JPH0853167A (ja) | 断熱容器 | |
| JP5988768B2 (ja) | 容器 | |
| JPS5833104Y2 (ja) | 冷菓類等の包装容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20070423 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20070629 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070904 |