JP2005137697A - 熱交換用フィンのスケール除去用回転ブラシ - Google Patents
熱交換用フィンのスケール除去用回転ブラシ Download PDFInfo
- Publication number
- JP2005137697A JP2005137697A JP2003378949A JP2003378949A JP2005137697A JP 2005137697 A JP2005137697 A JP 2005137697A JP 2003378949 A JP2003378949 A JP 2003378949A JP 2003378949 A JP2003378949 A JP 2003378949A JP 2005137697 A JP2005137697 A JP 2005137697A
- Authority
- JP
- Japan
- Prior art keywords
- brush
- fin
- scale
- heat exchange
- wire
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images






Landscapes
- Brushes (AREA)
Abstract
【課題】スケール除去装置等の運転実行に有効な制御を行なうための熱交換用フィンのスケール除去技術において、スケール除去装置に適用して熱交換用フィンのスケール除去作業を効率良く行うことができるようにする。
【解決手段】回転ブラシ50をフィン間隙に挿入して回転させることにより、フィンに付着したスケールを回転ブラシ50の接触作用によって脱落除去させるものにおいて、回転胴61とその周囲部に放射状に起立する多数本のCuまたはCu合金製のブラシ線62とにより構成されており、回転胴61の外径が30〜200mm、ブラシ線62の長さが10〜40mm、同線材の直径が0.3〜1mm、線材密度が10〜20本/cm2となる設定とする。
【選択図】 図1
【解決手段】回転ブラシ50をフィン間隙に挿入して回転させることにより、フィンに付着したスケールを回転ブラシ50の接触作用によって脱落除去させるものにおいて、回転胴61とその周囲部に放射状に起立する多数本のCuまたはCu合金製のブラシ線62とにより構成されており、回転胴61の外径が30〜200mm、ブラシ線62の長さが10〜40mm、同線材の直径が0.3〜1mm、線材密度が10〜20本/cm2となる設定とする。
【選択図】 図1
Description
本発明は、例えば都心部などの地下変電所に設置される変圧器やリアクトルなどを冷却する密閉型冷却塔内の保守等に適用され、特に湿式冷却器とともに設けられる乾式冷却器の熱交換用フィンの外面に付着したスケールの除去等に好適な熱交換用フィンのスケール除去用回転ブラシに関する。
従来、都心部などに建設される変電所では、その立地上の制約から変圧器やリアクトルなどの設備が建屋内や地下などに設置されている。この場合、設備スペースを最小化するため、水を媒体とした冷却システムを用いることが多い。
図11は、このような冷却システムを用いた変圧器冷却設備の構成を示している。図11に示すように、建屋1の地下に設置された変圧器2に、水冷式熱交換器3が具備されている。変圧器2で発生したSF6ガスや絶縁油などの冷媒は水冷式熱交換器3に導かれ、水と熱交換が行われる。この熱交換により暖められた水はポンプ4により循環水配管5を介して、建屋1の屋上等に設置された複数の冷却塔6に供給され、大気との熱交換によって冷却された後、水冷式熱交換器3に還流して再び変圧器2の冷却に供される。
従来、このような冷却塔6として、開放型または密閉型等種々のタイプのものが知られている。このうち、密閉型の冷却塔は循環水系を密閉回路とし、循環水管部の外面に散布水を接触させその気化熱で冷却を行う方式のものであり、汚損の影響が少なく、かつ保守が容易である等の利点により、地下変電所用変圧器の冷却では一般的に多用されている。
このような密閉型の冷却塔6は、縦長なケーシング7内の上部に乾式冷却器8を有し、下部に湿式冷却器9を有している。乾式冷却器8は、循環水配管5の上流側に接続された水平な伝熱管10に多数の縦板状のフィン11を設けたもので、伝熱管10内を流れる循環水がフィン11を介して大気との熱交換により冷却される。また、湿式冷却器9は、乾式冷却器8の下流側に連続する水平な伝熱管12に、多数の縦板状のフィン13を設けるとともに、その上方に設けた散水ノズル14から伝熱管12に水を散布するようにし、気化熱によって循環水をさらに冷却するようになっている。なお、ケーシング7の底部側には散布水を貯留する水槽15が設けられており、この水槽15にはポンプ16を有する散布水配管17を介して散水ノズル14が連結されている。これにより、散布水も蒸発しながら一部循環する。
ケーシング7の下部側壁には、空気取入孔18が設けられ、ケーシング7の上端側にはファン19および空気排出孔20が設けられている。これにより、空気は湿式冷却器9の下方から流入して、まず湿式冷却器9のフィン13間を上昇しながら熱交換に供された後、乾式冷却器8のフィン11間を通過する際にさらに熱交換を行い、上方の空気排出孔20から排出される。なお、湿式冷却器9の散水ノズル14の上方で、かつ乾式冷却器8の下側には、エリミネータ21が設けられ、湿式冷却器9で蒸発した蒸気を乾式冷却器8の下方位置で捕らえ、凝固することにより乾式冷却器のフィン11への水分付着を防止するようになっている。
しかしながら、かかる従来の密閉型冷却塔6を備えた冷却設備においては、湿式冷却器9で散水された散布水の一部がファン19の駆動により空気排出孔20側に巻き上げられ、この一部が乾式冷却器8のフィン11、特にその下部に付着する。散布水には、カルシウムやマグネシウム等の塩類が蒸発により濃縮化されているので、乾式冷却器8のフィン11に付着すると、固化してスケールとなり、次第に蓄積して空気の流通を阻害し、熱交換効率を低下させるという問題がある。
なお、散水ノズル14と乾式冷却器8との間にエリミネータ21を設け、散水ノズル14からの散布水が乾式冷却器8に飛散するのを規制する構成であっても、エリミネータ21では細かな水滴の通過を完全に防止することはできず、乾式冷却器8のフィン11に対するケールの付着を完全に防止することはできない。
このため、乾式冷却器8のフィン11表面、特にその下部に付着したスケールは、保守等の際に除去することになるが、従来ではこの作業を手作業で行っていることから、付着が強固であるため、多大の労力を要する上に、粉塵が多量に発生したり、フィン11を損傷したりする不具合の他、作業も危険性があり、作業者にとって非常に過酷な労働となる等の問題があった。
そこで、発明者等においてはこのような事情に鑑みて、熱交換用フィンのスケール除去作業が人手に依存する必要なく、自動的に効率よく、かつ安全に、しかも容易に行え、冷却塔の清掃あるいは保守等の際の作業性を従来に比して大幅に改善することができる熱交換用フィンのスケール除去装置を提案した(特許文献1参照)。
この提案においては、軸心回りに回転できる回転ブラシを熱交換用フィン間に挿入して移動させ、スケールを自動的に除去できる構成を開示している。そして、この回転ブラシのブラシ線の材質等に関し、例えばステンレス鋼(SUS304)、銅またはその合金(ベリリウム銅、りん青銅等)、ナイロン樹脂等により構成され、ブラシ直径が100mm等である旨等を開示している。
特開2001−153589号公報(明細書[0032]〜[0035])
しかしながら、上述した熱交換用フィンは脱酸銅等によって構成される場合が多く、回転ブラシのブラシ線を脱酸銅に比して硬度の高いステンレス鋼によって構成すると、スケール除去時にブラシ線が熱交換用フィンに接触し、熱交換用フィンの表面を傷つけたりする可能性がある。
一方、硬度の低いナイロン樹脂等でブラシ線を構成した場合には、必ずしも高いスケール除去性能が得られない等の問題がある。
本発明は、このような事情に鑑みてなされたものであり、脱酸銅等によって構成される熱交換用フィンを適用する熱交換器のスケール除去用の回転ブラシについて、スケール除去作業をより一層効率良く、しかも熱交換用フィンを傷つけたりすることなく安全に行うことができる熱交換用フィンのスケール除去用回転ブラシを提供することを目的とする。
発明者においては、上述した都心部などのビルの屋上等に設けられる密閉型冷却塔内の乾式冷却器のフィン、特に脱酸銅等によって構成される熱交換用フィンに対応して、種々の材質、寸法のスケール除去用回転ブラシを作成し、多くの実験を繰返した。この場合、熱交換用フィンの1枚の厚さが0.3mm、フィン間隔が2〜3mm、フィン先端からパイプまでの高さが8mmという、密閉型冷却塔内の乾式冷却器に多く採用されるフィンを対象とした。そして、スケール除去用回転ブラシのブラシ線を、ステンレス鋼(SUS304)、銅(Cu)またはその合金(例えばベリリウム銅(Cu−Be)、砥粒入りもしくは砥粒なしのナイロン樹脂等により作成し、それらについてのブラシ回転銅の径、長さおよび回転数、ブラシ線の長さ、直径、本数等について、スケール除去能力、熱交換用フィンに与える摩耗、およびブラシ線の寿命等、種々の検討結果を得た。
この結果、ブラシ線をステンレス鋼製とした場合には、極めて高いスケール除去能力を発揮できるが、一定回転数を超えると、熱交換用フィンを摩耗させたり、フィンに押動力が作用してフィンを倒れさせる傾向があることがわかった。また、長時間運用すると、ブラシ線が折損する傾向があることもわかった。
また、ブラシ線を砥粒入りナイロン樹脂製とした場合には、スケール除去に時間がかかり効率的でなく、摩耗試験によると、フィンを大きく摩耗させるとともに、ブラシの寿命も短いことが確認された。また、ブラシ線が回転胴から脱落する傾向が認められた。
さらに、ブラシ線を砥粒なしのナイロン樹脂製とした場合には、摩耗試験時にフィンの摩耗、損傷等は殆ど確認されず、線の折れ、抜けもなかったが、スケール除去に時間がかかり、効率的な除去が行えなかった。
これらに対し、上述したCuまたはCu合金、特にCu−Be合金製ブラシ線を適用した場合には、高いスケール除去能力が発揮できる一方、通常運転状態では殆ど熱交換用フィンの摩耗が認められなかった。そして、高速回転において長時間運用すると、少数のブラシ線が折れる傾向が見られたが、熱交換用フィンが損傷したり、倒れることはなかった。このCu合金製ブラシ線は、ステンレス鋼製のブラシ線に比してスケール除去能力は若干劣るが、フィンへの損傷も少なく、安定した除去能力が得られ、数時間の連続運転に対してもブラシ寿命が耐え得るものであった。
本発明は、以上の知見に基づいてなされたものであり、熱交換用フィンの間隙に挿入して回転させることにより、前記フィンに付着したスケールを接触作用によって脱落除去するための熱交換用フィンのスケール除去用回転ブラシであって、回転胴とその周囲部に放射状に起立する多数本のCuまたはCu合金製のブラシ線とを備え、前記回転胴の外径が30〜200mmであり、前記ブラシ線の長さが10〜40mm、直径が0.3〜1mmであることを特徴とする熱交換用フィンのスケール除去用回転ブラシを提供する。
ここで、回転胴の外径を30〜200mmの範囲としたのは、回転胴の外径が30mm未満では、この回転胴に植設するブラシ線を必要本数確保することができず、また回転胴の外径が200mmを超えると、大型になり過ぎて実用性が低下するためである。なお、望ましい回転胴の外径は、40〜80mmである。
また、ブラシ線の長さを10〜40mmの範囲に特定したのは、ブラシ線の長さが10mm未満ではフィン先端からパイプまでの高さが8mmという上述した熱交換用フィンに対してブラシ線が非接触となる場合が生じるからであり、逆にブラシ線の長さが40mmを超えると、ブラシ線の先端側における剛性が保持できず、スケール除去能力が低下するためである。なお、ブラシ線の望ましい長さは、20〜30mmである。
また、ブラシ線の直径を0.3〜1mmの範囲に特定したのは、ブラシ線の直径が0.3mm未満では十分な剛性を得られずスケール除去能力が発揮できなくなり、逆にブラシ線の直径が1mmを超えると、ステンレス鋼製の線材と同様に剛性が大きくなり過ぎて、フィン表面の摩耗、損傷を招くことになるためである。なお、ブラシ線における望ましい直径の範囲は、0.4〜0.6mmであり、最も望ましい直径は、0.5mmである。
また、本発明では、前記ブラシ線をCu−Be合金製とした熱交換用フィンのスケール除去用回転ブラシを提供する。
Cu−Be合金は時効硬化型銅合金であり、強度、ばね性など機械的性質に優れた材料である。そして、強度については、時効硬化型銅合金中でもCu−Be合金が最も高いと見られている。本発明では、例えばBeを2%程度含み、Coを0.2〜0.3%加えて粒界反応析出を抑制し、焼入れ後に冷間加工を施した一般的なCu−Be合金を適用することができる。なお、Niを加えたCu−Be合金、その他種々のCu−Be合金も適用することが可能である。このようなCu−Be合金を採用することにより、ブラシ線として、より優れた特性を発揮することができる。
本発明では、回転胴を周方向に4等分した各エリアに、150〜200本のブラシ線を配装することが望ましい。これにより、上述した一般的な熱交換用フィンに対して安定したスケール除去能力を得ることができる。
また、発明では、各エリアにおける前記ブラシ線の密度が10〜20本/cm2であることが望ましい。特に望ましい範囲は、15〜17本/cm2であり、最も望ましくは、16.7本/cm2である。
なお、回転胴の軸方向の幅寸法は、種々設定することができるが、通常の熱交換用フィンに対しては、20〜200mmとすることが望ましい。
また、ブラシ回転数は、500〜3000rpmに設定されていることが望ましい。ブラシ回転数が500rpm未満では十分なスケール除去効果を得ることができないことがあり、また、ブラシ回転数が3000rpmを超えると、ブラシ線が折損したり、熱交換用フィンに倒れを生じさせたりすることがあるからである。特に望ましいブラシ回転数の範囲は、1500〜2000rpmである。
本発明によれば、回転ブラシを回転胴とその周囲部に放射状に起立する多数本のCuまたはCu合金製のブラシ線とによって構成することにより、熱交換用フィンのスケール除去を効率よく行えるとともに、脱酸銅製のフィン等に対する硬度差が過度になくブラシ線の接触時にフィンを傷つけたりすることもなく、安全性にも優れた機能を有する回転ブラシを提供することができる。特に、ブラシ線をCu−Be合金製とした場合には、上記機能が一層向上する。そして、回転胴の外径を30〜200mm、線材の長さを10〜40mm、線材の直径を0.3〜1mmとすることにより、上記機能を確実に発揮することができ、熱交換用フィンのスケール除去装置用として最適な回転ブラシを提供することができる。
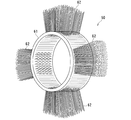
以下、本発明の一実施形態について、図1〜図9を参照して説明する。図1は、回転ブラシの構成を示す斜視図であり、図2は、図1に示した回転ブラシを用いたスケール除去装置の構成を示す断面図である。
図2に示すように、本実施形態のスケール除去装置23は、扁平枠状の四角形の基体フレーム24と、この基体フレーム24に略面一な状態で組付けられ、その基体フレーム24の面上に沿って一方向(X方向)に移動できる移動機構としての移動フレーム25とを備えている。
基体フレーム24は、平行な2本の円柱状ロッド35,36を有し、略長方形枠状に構成されている。また、移動フレーム25は、ワイヤ式牽引機構28によってX方向に駆動されるようになっている。ワイヤ式牽引機構28は、基体フレーム24に取付けたX軸駆動モータ(ステッピングモータ)29と、このX軸駆動モータ29に設けたプーリ30および対向位置に設けたプーリ31と、これらに巻装したワイヤ32とにより構成され、これにより、X軸駆動モータ29の回転に従って移動フレーム25が所定量、X方向にスライド移動できるようになっている。なお、プーリ30,31はスプロケットとしてもよく、ワイヤ32はチェーンとしてもよい。
移動フレーム25には基体フレーム24の面上に沿い、かつ移動フレーム25の移動方向と直行する方向(Y方向)に沿って移動できる移動テーブル33が搭載されている。この移動テーブル33は全体として凹形状をなしており、その両側上部のアーム状部分に移動フレーム25の円柱状ロッド35,36を挿通することによって支持されている。そして、この移動テーブル33が、一方の円柱状ロッド35を用いたラックアンドピニオン式のガイド兼駆動機構34によって駆動されるようになっている。このガイド兼駆動機構34は、移動フレーム24の一方の円柱状ロッド35の下面に形成されたラック39と、移動テーブル33の中央位置に配設したY軸駆動モータ(ステッピングモータ)40によって回転されるピニオン41との噛合により構成されている。そして、Y軸駆動モータ40の回転に従って、移動テーブル33が所定量y方向にスライド移動できるようになっている。
さらに、移動テーブル33には、この移動テーブル33および移動フレーム25の移動軸(X,Y軸)を含む面に対して直行する方向(z方向)に移動できるブロック状の昇降体42が搭載されている。
この昇降体42は、移動テーブル33に、ねじ式ジャッキ機構43によって昇降可能とされ、Z軸駆動モータ44の回転量に従ったねじの回転により、昇降ナット部を介して昇降体42が所定量z方向に昇降動作できるようになっている。
そして、ねじ式ジャッキ機構43は、移動テーブル33に設けられたz軸駆動モータ(ステッピングモータ)44と、このz軸駆動モータ4に取付けられたプーリ45およびこのプーリ45に巻装されたベルト46と、このベルト46に従動する1対のプーリ47と、これらのプーリ47とそれぞれ一体回転するねじ48と、昇降体42に設けられてねじ48とそれぞれ螺合する固定ナット部49とにより構成されている。これにより、昇降体42は例えば左右の離間部位を1対の支持部分で支持された状態で安定するとともに、z軸駆動モータ44の回転量に従ったねじ48の回転により、昇降体42が所定量z方向に昇降動作することができる。
本実施形態では、昇降体42に、移動フレーム25の移動軸(x軸)と平行な軸心回りに回転できる回転ブラシ50が支持されている。この回転ブラシ50は、昇降体42に設けたブラシモータ51の回転軸52に、ナット等の締付具53によって着脱可能に取付けられている。
この回転ブラシ50の回転方向を、除去すべきスケールが付着している熱交換用フィン11の板面に沿う方向に設定して、その回転ブラシ50が熱交換用フィン11の表面部位に配置可能となっている。なお、熱交換用フィン11の1枚の厚さは0.3mm、フィン間隔は2〜3mmであり、フィン先端から伝熱管10までの高さは例えば8mmである。
次に、図1〜図9を参照して、熱交換用フィン11のスケール除去用回転ブラシ50の構成を説明する。図1に示すように、本実施形態の回転ブラシ50は、上述した回転軸52の外周面に嵌合して固定される可撓性繊維からなる筒状の回転胴61と、この回転胴61の周囲に植設された多数本のブラシ線62とによって構成されている。
回転胴61は、可撓性繊維で構成することにより、回転軸52に対して一端側から容易に嵌合装着することができ、図示省略の保持具によって、この回転胴61の外周面および端部を回転胴52に固定保持することができる。また、可撓性繊維によって構成された回転胴61には、ブラシ線62を容易に植設することとが可能である。しかも、可撓性繊維によって構成された回転胴61によると、植設したブラシ線62がこの回転胴61の周方向に傾動、揺動等した場合でも、これらの動作を随時許容する柔軟性をもって保持することができ、ブラシ線62の折損等を有効に防止することが可能となる。
一方、ブラシ線62は、CuまたはCu合金によって構成されている。本実施形態では、このブラシ線62がCu−Be合金(以下、「ベリリウム銅」ともいう。)製の細線によって構成されている。Cu−Be合金ワイヤは導電性と高弾性を兼備するため、モータ等のブラシ等として多く適用されており、本実施形態のブラシ線は、例えばGIS(H3270)に規定されている汎用のベリリウム銅により構成されている。
各ブラシ線62は、例えばUピン状のブラシ線材の連設端部側を回転胴61に植設して構成されている。各ブラシ線62は、それぞれ根元部から回転胴61の外周側に向う先端までに亘って、放射方向に沿い直線状に起立している。また、これらのブラシ線62は、例えば回転胴61を周方向に4等分した各エリアに対し、それぞれ所定本数ずつグループをなして植設されている。
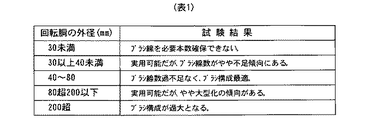
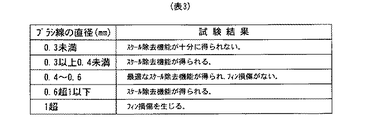
図3(表1)、図4(表2)および図5(表3)は、回転胴61およびブラシ線62の特性を示している。
図3(表1)は回転胴61の直径(外径)を種々設定した場合についての試験結果を示している。本実施形態の回転ブラシ50は上述したように、主として熱交換用フィン11の先端から伝熱管10までの高さが例えば8mmとされている汎用的なフィン構造のスケール除去用として用い、かつ直線的なブラシ線62を保持する機能を必要とするので、回転胴61の外径として適合する範囲がある。
図3(表1)示すように、回転胴61の外径が30mm未満の場合には、ブラシ線を必要とする本数だけ確保することが困難であった。回転胴61の外径が30mmを超えると実用可能となったが、40mm未満では保持できるブラシ線数がやや不足傾向であった。回転胴61の外径が40〜80mmの場合には、保持できるブラシ線数に過不足がなく、ブラシ構成として最適な範囲であることが確認できた。回転胴61の外径が80mmを超え、200mm以下の範囲では実用可能であるが、やや大型化の傾向となった。200mmを超えると、ブラシ構成が過大となり、採用困難であった。
図4(表2)は、ブラシ線62の長さを種々設定した場合の試験結果を示している。図4(表2)に示すように、ブラシ線62の長さが10mm未満では、熱交換用フィン10のフィン奥までブラシ線62が達せず、スケール除去不能な場合があった。ブラシ線62の長さが10mm以上の場合には、ブラシ線62がフィン奥まで達し、十分にスケール除去が可能であった。特に20〜30mmの長さが本実施形態では最も望ましく、最適なスケール除去機能が得られた。なお、30mmを超え、40mm以下では、ブラシ線62の剛性がやや低下するが、実用可能な範囲であった。ブラシ線62の長さが40mmを超えると、スケール除去用ブラシとしての剛性確保が困難であった。
図5(表3)は、ブラシ線62の直径を種々設定した場合の試験結果を示している。図5(表3)に示すように、ブラシ線62の直径が0.3mm未満であると、ブラシとしての剛性が小さく、スケール除去機能が十分に得られなかった。ブラシ線62の直径が0.3mm以上であると、スケール除去機能が得られるようになった。そして、0.4mm〜0.6mmの範囲では、スケール除去機能が十分に得られるとともに、フィン損傷が少なく、最適な範囲であることが認められた。ブラシ線62の直径が0.6mmを超え、1mm以下の範囲でもスケール除去機能を得ることが認められた。ただし、ブラシ線62の直径が1mmを超えると剛性が過度に高くなり、フィンの表面を傷つけるなどの弊害が認められた。
なお、ブラシ線62を回転胴61の周方向全体に沿って均等に配装するよりも、回転胴61を周方向に等分した各エリアにある密度をもって配装することが望ましいことが認められた。本実施形態では、図1に示したように、回転胴61を周方向に4等分し、その等分された各エリアについて、150〜200本のブラシ線62を配装することにより、熱交換用フィンに対して安定したスケール除去能力を得ることができることが認められた。また、各エリア毎にブラシ線62を植設する場合、その線材配装密度は、10〜20本/cm2が最もスケール除去能力が高いことが認められた。なお、回転胴61の軸方向の幅寸法は、20〜200mmの範囲が実用的であった。
図6(表4)は、ブラシ線62を種々の材料によって構成した場合の特性を比較して示している(Cu−Be合金(実施例)、ステンレス鋼(比較例1)、砥粒入りナイロン樹脂(比較例2)および砥粒なしのナイロン樹脂(比較例3))。
この表4には、上欄から順に、各材料についてのスケールの除去効果、フィンに与える摩耗、ブラシ線の寿命、および総合的な検討結果を示している。
同表の最上欄に示すように、最も高いスケール除去能力を発揮するのは、ステンレス鋼製ブラシ線であり、Cu−Be製合金製ブラシ線はステンレス製の次に高い除去能力を発揮する。砥粒入りナイロン樹脂のブラシ線は、前二者の金属製ブラシ線と比較すると、スケール除去に多くの時間を要し、能率的なスケール除去を行うことができない。砥粒を含まないナイロン樹脂製のブラシ線では、さらに能率が低い。
同表の上から2番目の欄にはスケール除去対象となる熱交換用フィン11の受ける摩耗を示している。熱交換用フィン11に最も大きい摩耗を生じさせるのは砥粒入りナイロン樹脂製ブラシ線であり、1000rpmの運用によってもフィン表面を大きく摩耗させることが認められた。次に大きく摩耗を生じさせるのはステンレス鋼製ブラシ線であり、砥粒入りナイロン樹脂製ブラシ線ほど大きくはないが、摩耗が認められた。なお、ステンレス鋼製ブラシ線の剛性が高いため、2000rpmを超えると、熱交換用フィン11に大きな押圧力が与えられ、同フィンが倒れる傾向が認められた。Cu−Be製合金製ブラシ線の場合には、通常運転ではフィンの摩耗がなく、高速回転時には摩耗が認められるがフィンが倒れることはなかった。砥粒なしナイロン樹脂製ブラシ線では、フィン摩耗は認められなかった。
同表の上から3番目の欄には各ブラシの寿命を示している。最も寿命が長いのは、砥粒なしナイロン樹脂製ブラシ線であり、ほとんど線の折れや抜けは確認されなかった。最も寿命が短いのは、砥粒なしナイロン樹脂製ブラシ線であり、比較的短時間で線の抜ける傾向が認められた。Cu−Be製およびステンレス鋼製のブラシ線の寿命は略同程度であり、長時間の運用で少数の線の抜けが認められた。
最下欄には、上記事項を総合した検討結果を示している。実施例のCu−Be製ブラシ線は、比較例1のステンレス鋼製ブラシ線に比してスケール除去能力は若干劣るが、フィンへの損傷も少なく、安定したスケール除去能力が得られる。また数時間の連続運転にもブラシ寿命が耐え得ることが認められた。ステンレス鋼製ブラシ線は、Cu−Be製ブラシ線に比してスケール除去能力は高いが、フィン摩耗が大きい。比較例2の砥粒入りナイロン樹脂製ブラシ線は、前二者の金属製ブラシ線と比較して、フィンに対する摩耗力が大きい一方で、スケール除去能力は必ずしも高くなく、ブラシ寿命も短い。比較例3の砥粒なしナイロン樹脂製ブラシ線は、効率的なスケール除去ができず、金属製ブラシと比較してフィンに与える損傷は極めて小さい。
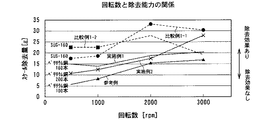
図7(表5)は、Cu−Be製ブラシ線(参考例および実施例1,2)およびステンレス鋼製ブラシ線(比較例1−1,1−2)について、ブラシ線の本数および回転数とフィンに対するスケール除去量とを比較して示す表である。図8は、図7に基づく特性図であり、回転数(横軸)とスケール除去能力(縦軸)との関係を示している。なお、採取したスケール除去量については、およそ15g以上スケールが除去された場合に「除去効果あり」と判断することができる。
図7(表5)および図8に示すように、参考例(ベリリウム銅製ブラシ線を1エリアに100本植設した構成)の場合には、回転ブラシの回転数を500〜1000rpmとして作業したところ、スケール除去量が約10g以下であり、十分にスケールを除去することができなかった。2000rpmでは、スケール除去量が約15g以上であり、力強くスケールを除去することができたが、フィン側面には若干スケールが残った。3000rpmでは、フィンの奥深い場所までスケールを除去することができ、スケール除去量が16g以上であったが、2000rpmのときと同様に、フィン側面に若干スケールが残った。
実施例1(ベリリウム銅製ブラシ線を1エリアに160本植設した構成)の場合には、500rpmからスケール除去量が約15gを超え、参考例に比してスケール除去能力が高いことが認められた。1000rpmでは、スケール除去量が若干減少し、フィン側面には若干のスケールが残った。2000rpmでは、スケール除去量が18g以上となり、力強くスケールを除去することができた。3000rpmでは、フィンの奥深い場所までスケールを除去することができ、スケール除去量は約20gを超えた。
実施例2(ベリリウム銅製ブラシ線を1エリアに200本植設した構成)の場合には、500〜1000rpmではフィンの表目に引掻き傷が残ったり、フィン側面にスケールが残ったりしたが、スケール除去量は10gを超えた。2000rpmでは、スケール除去能力が高まり、スケール除去量が12g以上となってスケールをきれいに除去することができた。3000rpmでは、スケール除去量が28g以上となり、フィン側面のスケールも十分に除去できることが認められた。
比較例1−1(ステンレス鋼製ブラシ線を1エリアに100本植設した構成)の場合には、500〜1000rpmからスケール除去量が17g以上であった。しかし、フィン表面に、ブラシ跡や、傷跡が見られた。2000rpmでは、きれいにスケールを除去することができたが、フィン側面にスケールが残った。3000rpmでは、スケール除去量が30g以上となったが、スケールフィンのエッジ部が荒れる傾向が見られた。
比較例1−2(ステンレス鋼製ブラシ線を1エリアに160本植設した構成)の場合には、500〜1000rpmからスケール除去量が20g以上となり、十分にスケールを除去することができ、2000rpmでは、力強くスケールを除去することができたが、大きい騒音が発生した。3000rpmでは、送り量を5mmとした時点でフィンの倒れが生じ、実運用には適用できないことが認められた。
以上のように、ステンレス鋼製ブラシ線(比較例1−1,1−2)の場合には、スケール除去能力が非常に優れている反面、2000rpm以上でフィンを倒したり損傷する傾向が見られ、実用上で問題があるのに対し、ベリリウム銅製ブラシ線(実施例1,2)については、高速回転させてもフィンが倒れることがなかった。そして、フィンへの損傷も少なく、2000rpm前後で15g以上のスケール除去が可能であり、安定したスケール除去能力を示した。
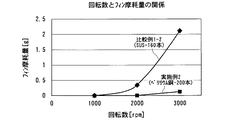
図9(表6)はブラシ線の回転数とフィンに対するスケール除去量との関係を示す表であり、上述した実施例2(Cu−Be製ブラシ線)および比較例1−2(ステンレス鋼製ブラシ線)について試験を行った結果を示している。図10は、図9に基づく特性図であり、回転数(横軸)とフィン摩耗量(縦軸)との関係を示している。
図9(表6)および図10に示すように、実施例2(ベリリウム銅製ブラシ線を1エリアに200本植設した構成)の場合には、1000rpmで1時間の継続作業の結果、フィン表面に非常に軽微な傷が残るのみであり、摩耗量は殆ど計測できなほど少なかった。すなわち、フィンの色が若干変っていくように見えるだけで、傷とは判別することができなかった。2000rpmで10分間の作業をした場合には、試験開始後45秒程度でフィン表面の傷を目視で確認することができた。その後、非常にゆっくりと傷が広がってゆき、摩耗量は0.01gであった。3000rpmで10分間の作業をした場合には、試験後20秒程度でフィン表面の傷が目視で確認された。その後、ゆっくりと傷が広がっていった。
比較例1−2(ステンレス鋼製ブラシ線を1エリアに160本植設した構成)の場合には、1000rpmで1時間の継続作業の結果、フィン表面に傷が残った。この場合、フィンが倒れることはなく、摩耗量は0.02g程度であった。2000rpmで10分間の作業をした場合には、試験開始後42秒程度でフィン表面の傷を目視により確認することができた。その後は、6分40秒程度でフィンが倒れ、フィンが大きく損傷することが観察され。摩耗量は0.33gであった。3000rpmで10分間の作業をした場合には、試験開始後15秒程度でフィン表面の傷が目視により明確に確認された。その後は、1分45秒ほどでフィンが倒れ、さらに6分15秒ほどで、フィンが破片となって脱落を始めることが確認された。
本発明によれば、都心部などに設置される密閉型冷却塔内の乾式冷却器における熱交換用フィンの外面に付着したスケールの除去等に際し、回転ブラシを回転胴とその周囲部に放射状に起立する多数本のCuまたはCu合金製のブラシ線とによって構成することにより、熱交換用フィンのスケール除去を効率よく行えるとともに、脱酸銅製のフィン等に対する硬度差が過度になくブラシ線の接触時にフィンを傷つけたりすることもなく、安全性にも優れた機能を有する回転ブラシを提供することができる。
1 建屋
2 変圧器
3 水冷式熱交換器
4 ポンプ
5 循環水配管
6 冷却塔
7 ケーシング
8 乾式冷却器
9 湿式冷却器
10 伝熱管
11 フィン
12 伝熱管
13 フィン
14 散水ノズル
15 水槽
16 ポンプ
17 散布水配管
18 空気取入孔
19 ファン
20 空気排出孔
21 エリミネータ
23 スケール除去装置の装置本体
24 基体フレーム
24a 辺部
25 移動フレーム
28 ワイヤ式牽引機構
29 X軸駆動モータ(ステッピングモータ)
30,31 プーリ
32 ワイヤ
33 移動テーブル
34 ガイド兼駆動機構
35,36 円柱状ロッド
39 ラック
40 Y軸駆動モータ(ステッピングモータ)
41 ピニオン
42 昇降体
43 ねじ式ジャッキ機構
44 Z軸駆動モータ(ステッピングモータ)
50 回転ブラシ
51 ブラシモータ
52 回転軸
53 締付具
61 回転胴
62 ブラシ線
2 変圧器
3 水冷式熱交換器
4 ポンプ
5 循環水配管
6 冷却塔
7 ケーシング
8 乾式冷却器
9 湿式冷却器
10 伝熱管
11 フィン
12 伝熱管
13 フィン
14 散水ノズル
15 水槽
16 ポンプ
17 散布水配管
18 空気取入孔
19 ファン
20 空気排出孔
21 エリミネータ
23 スケール除去装置の装置本体
24 基体フレーム
24a 辺部
25 移動フレーム
28 ワイヤ式牽引機構
29 X軸駆動モータ(ステッピングモータ)
30,31 プーリ
32 ワイヤ
33 移動テーブル
34 ガイド兼駆動機構
35,36 円柱状ロッド
39 ラック
40 Y軸駆動モータ(ステッピングモータ)
41 ピニオン
42 昇降体
43 ねじ式ジャッキ機構
44 Z軸駆動モータ(ステッピングモータ)
50 回転ブラシ
51 ブラシモータ
52 回転軸
53 締付具
61 回転胴
62 ブラシ線
Claims (6)
- 熱交換用フィンの間隙に挿入して回転させることにより、前記フィンに付着したスケールを接触作用によって脱落除去するための熱交換用フィンのスケール除去用回転ブラシであって、回転胴とその周囲部に放射状に起立する多数本のCuまたはCu合金製のブラシ線とを備え、前記回転胴の外径が30〜200mmであり、前記ブラシ線の長さが10〜40mm、直径が0.3〜1mmであることを特徴とする熱交換用フィンのスケール除去用回転ブラシ。
- 熱交換用フィンの間隙に挿入して回転させることにより、前記フィンに付着したスケールを接触作用によって脱落除去するための熱交換用フィンのスケール除去用回転ブラシであって、回転胴とその周囲部に放射状に起立する多数本のCu−Be合金製のブラシ線とを備え、前記回転胴の外径が30〜200mmであり、前記ブラシ線の長さが10〜40mm、直径が0.3〜1mmであることを特徴とする熱交換用フィンのスケール除去用回転ブラシ。
- 前記回転胴を周方向に4等分した各エリアに、150〜200本の前記ブラシ線を配装した請求項1または2記載の熱交換用フィンのスケール除去用回転ブラシ。
- 前記各エリアにおける前記ブラシ線の密度が10〜20本/cm2である請求項3記載の熱交換用フィンのスケール除去用回転ブラシ。
- 前記回転胴の軸方向の幅寸法が、20〜200mmである請求項1から4までのいずれかに記載の熱交換用フィンのスケール除去用回転ブラシ。
- ブラシ回転数が、500〜3000rpmに設定されている請求項1から5までのいずれかに記載の熱交換用フィンのスケール除去用回転ブラシ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003378949A JP2005137697A (ja) | 2003-11-07 | 2003-11-07 | 熱交換用フィンのスケール除去用回転ブラシ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003378949A JP2005137697A (ja) | 2003-11-07 | 2003-11-07 | 熱交換用フィンのスケール除去用回転ブラシ |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005137697A true JP2005137697A (ja) | 2005-06-02 |
Family
ID=34689182
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003378949A Pending JP2005137697A (ja) | 2003-11-07 | 2003-11-07 | 熱交換用フィンのスケール除去用回転ブラシ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005137697A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104792220A (zh) * | 2015-04-30 | 2015-07-22 | 广东申菱空调设备有限公司 | 一种通道式蒸发冷凝器机械除垢装置 |
| JP2015143609A (ja) * | 2013-12-27 | 2015-08-06 | Jfeスチール株式会社 | 冷却塔の洗浄装置 |
| CN110514058A (zh) * | 2019-07-25 | 2019-11-29 | 合肥尘洁清洁技术服务有限公司 | 一种锅炉管道清洁装置 |
| CN110617722A (zh) * | 2019-09-26 | 2019-12-27 | 湖南美奥钾业有限责任公司 | 一种锅炉余热利用系统 |
| CN115479402A (zh) * | 2022-10-08 | 2022-12-16 | 中科迈金节能技术(浙江)有限公司 | 一种双源模块式冷水(热泵)机组 |
| CN118565255A (zh) * | 2024-08-01 | 2024-08-30 | 江苏双辉环境科技有限公司 | 一种冷却塔自动清洗装置 |
-
2003
- 2003-11-07 JP JP2003378949A patent/JP2005137697A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015143609A (ja) * | 2013-12-27 | 2015-08-06 | Jfeスチール株式会社 | 冷却塔の洗浄装置 |
| CN104792220A (zh) * | 2015-04-30 | 2015-07-22 | 广东申菱空调设备有限公司 | 一种通道式蒸发冷凝器机械除垢装置 |
| CN110514058A (zh) * | 2019-07-25 | 2019-11-29 | 合肥尘洁清洁技术服务有限公司 | 一种锅炉管道清洁装置 |
| CN110617722A (zh) * | 2019-09-26 | 2019-12-27 | 湖南美奥钾业有限责任公司 | 一种锅炉余热利用系统 |
| CN115479402A (zh) * | 2022-10-08 | 2022-12-16 | 中科迈金节能技术(浙江)有限公司 | 一种双源模块式冷水(热泵)机组 |
| CN118565255A (zh) * | 2024-08-01 | 2024-08-30 | 江苏双辉环境科技有限公司 | 一种冷却塔自动清洗装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106975994B (zh) | 一种高效的往复运动的去毛刺装置 | |
| CN205588088U (zh) | 一种不锈钢冲压件毛刺打磨机 | |
| CN113856968B (zh) | 一种钢材质输电线路杆塔锈蚀部位喷漆装置 | |
| CN105414070A (zh) | 一种喷丝面板清洁装置 | |
| CN104278316A (zh) | 用于翻新涡轮机部件的方法和设备 | |
| CN118137408A (zh) | 输电线路覆冰带电清除设备 | |
| CN202676011U (zh) | 用电钻驱动的空气-水冷却器管路疏通清洗刷 | |
| CN115383400A (zh) | 一种低成本铜铬触头批量加工方法 | |
| CN217585416U (zh) | 一种换热效率高的闭式冷却塔盘管 | |
| JP2001153589A (ja) | 熱交換用フィンのスケール除去装置 | |
| CN219342303U (zh) | 一种五金加工用酸洗槽 | |
| CN209476856U (zh) | 一种高效转炉炼钢烟道清洗装置 | |
| CN220497363U (zh) | 一种具有防护结构的拉丝机 | |
| CN114683005A (zh) | 一种高精度螺丝的锻造方法 | |
| CN109291268A (zh) | 一种三轴改两轴的切片机切割方法 | |
| CN102554746A (zh) | 金属刷洗装置 | |
| CN220593667U (zh) | 切片机导轮电机冷却控制装置 | |
| CN208628526U (zh) | 一种硅铝铜带生产用具有残料清理功能的纵剪装置 | |
| CN218539752U (zh) | 一种具有冷却结构的铜线退火机 | |
| CN223613503U (zh) | 一种感应加热装置 | |
| CN110802495A (zh) | 一种五金加工用的除锈设备 | |
| CN207982973U (zh) | 去除物品上的毛刺的装置及换热器边板加工设备 | |
| CN222020211U (zh) | 一种光伏焊带冷却退火装置 | |
| CN219059136U (zh) | 一种铜线表面除氧机构 | |
| CN222569393U (zh) | 芯棒切割设备 |