JP2004058144A - フレキシブルロール成形方法 - Google Patents
フレキシブルロール成形方法 Download PDFInfo
- Publication number
- JP2004058144A JP2004058144A JP2002223913A JP2002223913A JP2004058144A JP 2004058144 A JP2004058144 A JP 2004058144A JP 2002223913 A JP2002223913 A JP 2002223913A JP 2002223913 A JP2002223913 A JP 2002223913A JP 2004058144 A JP2004058144 A JP 2004058144A
- Authority
- JP
- Japan
- Prior art keywords
- flexible roll
- roll
- lower rolls
- plate
- flexible
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images






Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
【解決手段】複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなすフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材を通過させてその幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
【選択図】 図4
Description
【発明の属する技術分野】
本発明は、フレキシブルロール成形方法に関し、詳しくは高力アルミニウム合金のような金属からなる板材を三次元方向に複屈曲させて航空機部品等の製品を製造するためのフレキシブルロール成形方法に係る。
【0002】
【従来の技術】
特公平2−47286号公報および特公平2−48328号公報には、複数の上下ロールを有するフレキシブルロール群を備えたフレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させて複曲面を有する例えば航空機外板のような構造部品を成形する方法が開示されている。
【0003】
具体的には、図11および図12に示すように基台201上に入口側ロール202と、板材の進行方向と直行する方向に上下から屈曲自在な複数の上下ロール203、204を有するフレキシブルロール群205と、出口側ロール206とを配置した構造のフレキシブルロール曲げ装置を用いて行われていた。なお、図13、図14に示すように前記上ロール203の形状は凸状、前記下ロール204の形状は凹状になっている。
【0004】
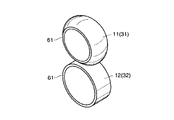
すなわち、アルミニウム合金のような金属からなる板材207を入口側ロール202を通して前記フレキシブルロール群205の上下ロール203、204間で挟み込み、これらフレキシブルロール群205を駆動軸208で回転し、さらに前記出口側ロール206に向けて搬送することにより前記板材207を例えば下方に向けて屈曲された複屈曲形状に成形する。
【0005】
【発明が解決しようとする課題】
しかしながら、前述した従来の板材の成形においては次のような問題があった。前記フレキシブルロール曲げ装置は、図13、図14に示すように上ロール形状が凸状、下ロール形状が凹状であるため、板材の成形中に複数の上下ロール203,204の肩部分において曲げ戻しが発生する。その結果、成形時において前記板材への複屈曲度合を大きくすることができず、前記フレキシブルロール曲げ装置への板材のパス数を多くしないと目的とする複曲面を有する金属製品を製造することができなかった。
【0006】
本発明は、フレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻しを防止することが可能なフレキシブル成形方法を提供しようとするものである。
【0007】
本発明は、フレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻しを防止し、さらにフレキシブルロールによる板材への当たりを防止することが可能なフレキシブル成形方法を提供しようとするものである。
【0008】
本発明は、フレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻し、フレキシブルロールによる板材への当たりを防止し、さらに板材に大きな曲率で成形(深曲げ)することが可能なフレキシブル成形方法を提供しようとするものである。
【0009】
本発明は、フレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻しを防止し、さらに均一な複屈曲することが可能なフレキシブル成形方法を提供しようとするものである。
【0010】
【課題を解決するための手段】
本発明に係るフレキシブルロール成形方法は、次のような構成を有することを特徴とするものである。
【0011】
1)複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなすフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材を通過させてその幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
【0012】
2)複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなし、かつ少なくとも一方のロールの外周面に弾性体層を形成したフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材を通過させてその幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
【0013】
前記2)のフレキシブルロール成形方法において、前記板材を屈曲させたときに凸状となる面を前記弾性体層が形成されたロール側に位置させることが好ましい。
【0014】
3)複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなすフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材を通過させるとともに、前記上ロールと前記板材の間および下ロールと前記板材の間の少なくとも一方に弾性体シートを介在させてその板材の幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
【0015】
前記3)のフレキシブルロール成形方法において、前記弾性体シートを少なくとも前記板材を屈曲させたときに凸状となる面に接触させることが好ましい。このように配置される弾性体シートは、前記板材の厚さの1.5倍以上の厚さを有することが好ましい。
【0016】
前記3)のフレキシブルロール成形方法において、前記上ロールと前記板材の間および前記下ロールと前記板材の間の両方に前記弾性体シートをそれぞれ介在させ、前記板材を屈曲させたときに凸状となる面と接する一方の弾性体シートの厚さを前記板材を屈曲させたときに凹状となる面と接する他方の弾性体シートの厚さよりを厚くすることを許容する。前記一方の弾性体シートは、前記板材の厚さの1.5倍以上の厚さを有し、前記他方の弾性体シートは前記板材の厚さの3倍以下の厚さを有することが好ましい。
【0017】
4)複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなすフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材をその通過方向に対して直交する方向にずらして複数回通過させて前記板材の幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
【0018】
【発明の実施の形態】
以下、本発明を図面を参照して詳細に説明する。
【0019】
(第1実施形態)
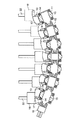
図1は、この第1実施形態に係るフレキシブルロール曲げ装置を示す概略図、図2は図1の曲げ装置に組み込まれる中央フレキシブルロール群の一部を示す正面図、図3は図2の中央フレキシブルロール群の上部側を示す断面図、図4は図1の曲げ装置に組み込まれる中央および出口側のフレキシブルロール群の上下ロールを示す斜視図、図5は図1の曲げ装置に組み込まれる出口側フレキシブルロール群の一部を示す正面図である。
【0020】
基台1上には、入口ロール2、中央フレキシブルロール群10および出口側フレキシブルロール群30がこの順序で配設されている。
【0021】
前記中央フレキシブルロール群10は、図2、図3に示すように金属、例えばアルミニウム合金からなる板材51を上下から挟む複数の上下ロール11,12を有する。図4に示すように前記各上ロール11、下ロール12の形状は、それぞれ凸状、平状である。前記上下ロール11、12の両端付近は、対をなすケーシング13内にそれぞれ収納され、これら対をなすケーシング13内に保持された軸受14により回転可能に軸支されるとともに、それらの隣接方向への移動を規制している。前記各上下ロール11,12は、軸方向に伸縮可能なユニバーサルジョント15にそれぞれ結合され、かつこれら一端側(例えば左端)に位置するユニバーサルジョンイント15にトルクを伝達するための駆動軸16が連結されている。複数の前記対をなすケーシング13は、ロールスライド17の対向する側面に図示しないねじによりそれぞれ固定されている。これらロールスライド17は、スライド受け台18の曲面に摺動可能に配置され、かつ図示しなすガイドレールにより係合されて前記スライド受け台18から外れるのを防止している。前記下部側のスライド受け台18の下面には下端にねじ19を有するロールスタンド20が当接されている。前記上部側のスライド受け台18の上面には、ブレーキ機構である油圧シリンダ21のシリンダ軸22が連結されている。
【0022】
このような構成の中央フレキシブルロール群10において、前記ロールスタンド20のねじ19を回動させ、かつ前記油圧シリンダ21を駆動することによって、前記スライド受け台18、ロールスライド17、ケーシング13および上下ロール11、12を一体的に上下移動させることが可能になる。これら上下ロール11、12を上下動作させると、ロールスライド17は隣接する両側の上下ロール11、12に対して所定の位置関係を保持してスライド受け台18との当接面で首振り移動し、常に対向する上下ロール11、12が互いに向き合うように制御される。また、前記油圧シリンダ21の駆動により前記上下ロール11、12間に位置する板材51がこれら上下ロール11、12にて所望の荷重で挟持される。
【0023】
前記出口側フレキシブルロール群30は、図5に示すように前記板材51を挟んで配置され、前記中央フレキシブルロール群10の回転駆動に従動する複数の上下ロール31,32を有する。前記各上ロール31、下ロール32の形状は、前述した図4に示すようにそれぞれ凸状、平状である。前記上下ロール31、32の両端付近は、対をなすケーシング33内にそれぞれ収納され、これら対をなすケーシング33内に保持された軸受(図示せず)により回転可能に軸支されるとともに、それらの隣接方向への移動を規制している。前記各上下ロール31,32は、軸方向に伸縮可能なユニバーサルジョント34にそれぞれ結合されている。複数の前記対をなすケーシング33は、ロールスライド35の対向する側面に図示しないねじによりそれぞれ固定されている。これらロールスライド35は、スライド受け台36の曲面に摺動可能に配置され、かつ図示しなすガイドレールにより係合されて前記スライド受け台36から外れるのを防止している。前記上下側のスライド受け台36の上面および下面には、上端および下端にねじ37を有するロールスタンド38がそれぞれ当接されている。
【0024】
このような構成の出口側フレキシブルロール群30において、前記上下のロールスタンド38のねじ37を回動させることによって、前記スライド受け台36、ロールスライド35、ケーシング33および上下ロール31、32を一体的に上下移動させることが可能になる。これら上下ロール31、32を上下動作させると、ロールスライド35は隣接する両側の上下ロール31、32に対して所定の位置関係を保持してスライド受け台36との当接面で首振り移動し、常に対向する上下ロール31、32が互いに向き合うように制御される。
【0025】
次に、前述した第1実施形態のフレキシブルロール曲げ装置の作用を説明する。
【0026】
まず、図2、図3に示す前記中央フレキシブルロール群10において、ロールスタンド20のねじ19を回動させ、かつ油圧シリンダ21を駆動することによって、スライド受け台18、ロールスライド17、ケーシング13および上下ロール11、12を一体的に上下移動させ、各上下ロール11、12を下方に向けて湾曲した軌跡上に配列する。また、図5に示す前記出口側フレキシブルロール群30において上下のロールスタンド38のねじ37を回動させることによって、スライド受け台36、ロールスライド35、ケーシング33および上下ロール31、32を一体的に上下移動させ、各上下ロール31、32を下方に向けて湾曲した軌跡上に配列する。
【0027】
前記各フレキシブルロール群10,30を所定位置にセッティングした後、金属、例えばアルミニウム合金からなる板材51を入口ロール2で案内させて、中央フレキシブルロール群10および出口側フレキシブルロール群30の上下ロール11,12、31,32の間を通過させる。このとき、前記中央フレキシブルロール群10の油圧シリンダ21の駆動により前記上下ロール11、12間に位置する板材51をこれら上下ロール11、12で所望の荷重にて挟持する。つづいて、前記中央フレキシブルロール群10の駆動軸16に所定のトルクを伝達させて回転させて、その各上下ロール11、12を回転させることにより、前記板材51を前記出口側フレキシブルロール群30に向けて搬送させる。この板材51の搬送時において、前記中央フレキシブルロール群10がフレキシブル化された複数の上下ロール11、12を有するのみならず、その後段にもフレキシブル化された複数の上下ロール31、32を有する出口側フレキシブルロール群30が配置されているため、前記板材51が下方に向けて屈曲された複屈曲形状に成形される。
【0028】
このように前記中央フレキシブルロール群10および出口側フレキシブルロール群30により前記板材51を複屈曲させる際、それらフレキシブルロール群10、30の前記各上ロール11、31、下ロール12、32の形状をそれぞれ図4に示すように凸状、平状にすることによって、上下ロール11,31、12,32と板材51の両面とが1点で接触し、上下ロール11,31、12,32の肩部が板材51の成形中に接触するのを回避できるため、曲げ戻しが防止される。
【0029】
以上、前述した第1実施形態によれば中央フレキシブルロール群10および出口側フレキシブルロール群30により板材51を複屈曲させる際、それらフレキシブルロール群10、30の前記各上ロール11、31、下ロール12、32の形状をそれぞれ図4に示すように凸状、平状にすることによって、曲げ戻しを防止できる。その結果、成形時において前記板材51への複屈曲度合を大きくできるため、前記フレキシブルロール曲げ装置への前記板材51のパス数を削減でき、複曲面を有する航空機部品等の金属製品の生産性を向上することができる。
【0030】
なお、前述した第1実施形態において各上ロール11、31、下ロール12、32の形状は、それぞれ図4に示すように凸状、平状にしたが、図6に示すように各上ロール11、31、下ロール12、32の形状をそれぞれ凸状にしてもよい。
【0031】
(第2実施形態)
図7は、この第2実施形態に係るフレキシブルロール曲げ装置に組み込まれる中央および出口側のフレキシブルロール群の上下ロ−ルを示す斜視図である。
【0032】
第2実施形態では、前述した第1実施形態における図1〜図3および図5示す中央および出口側のフレキシブルロール群10,30を構成する複数の上ロール11、31、複数の下ロール12、32の形状をそれぞれ図7に示すように凸状、平状にすると共に、下ロール12,32の外周面に弾性体層61を形成し、これら中央および出口側のフレキシブルロール群10,30を組み込んだフレキシブルロール曲げ装置を用いる。
【0033】
前記弾性体としては、例えばウレタンゴムのようなゴムを用いることができる。また、前記弾性体層61は下ロール12,32の外周面にコーティングすることにより形成してもよいし、弾性体リングを嵌め込んで形成してもよい。
【0034】
次いで、金属、例えばアルミニウム合金からなる板材51を前述した第1実施形態と同様、前記フレキシブルロール曲げ装置の入口ロール2から中央フレキシブルロール群10の複数の上下ロール11、12間および出口側フレキシブルロール群30の複数の上下ロール31、32間を通過させることにより下方に向けて屈曲された複屈曲形状に成形する。
【0035】
このように前記中央フレキシブルロール群10および出口側フレキシブルロール群30により前記板材51を複屈曲させる際、それらフレキシブルロール群10、30の前記各上ロール11、31、下ロール12、32の形状をそれぞれ図7に示すように凸状、平状にすることによって、上下ロール11,31、12,32と板材51の両面とが1点で接触し、上下ロール11,31、12,32の肩部が板材51の成形中に接触するのを回避できるため、曲げ戻しが防止される。
【0036】
また、中央および出口側のフレキシブルロール群10、30の下ロール12,32の外周面に弾性体層61を形成することによって、下方に向けて湾曲された板材51の凸状となる面に当たりが生じるのを防止できる。
【0037】
すなわち、前記上ロール11、31、下ロール12、32の形状をそれぞれ前述した図7に示すように凸状、平状にすると、板材51の両面が上下ロール11,31、12,32に対して1点で接触され、加工反力により成形後の複曲面を有する板材製品の表面に当たりが発生する。特に、航空機外板では高力アルミニウム合金の表面に工業用純アルミニウムをクラッドした板材が使われるため当たりが発生し易い。また、下方に向けて屈曲された板材51の凸状となる面は、製品の外観面になるため、その面に当たりが発生すると製品の外観を損なうことになる。
【0038】
このようなことから、中央および出口側のフレキシブルロール群10、30の下ロール12,32、つまり製品状態において外観となる板材51の面が接触される下ロール12,32の外周面に弾性体層61を形成することによって、成形時に加工面圧を受けた場合にその弾性体層61が弾性変形し、板材51に対する接触面積が増加する。このため、板材51は下ロール12,32から受ける面圧が減少されて、下方に向けて屈曲された板材51の凸状となる面に当たりが発生するのを防止できる。
【0039】
以上、前述した第2実施形態によれば第1実施形態と同様、板材51を複屈曲させる際の曲げ戻しを防止することによって、成形時において前記板材51への複屈曲度合を大きくできるため、前記フレキシブルロール曲げ装置への前記板材51のパス数を削減でき、複曲面を有する航空機部品等の金属製品の生産性を向上することができる。
【0040】
また、成形時に下方に向けて屈曲された板材51の凸状となる面に当たりが発生するのを防止できるため、外観性が良好な航空機部品等の金属製品を生産できる。
【0041】
なお、前述した第2実施形態において図7に示すように下ロール12、32のみに弾性体層61を形成したが、図8に示すように上ロール11、31および下ロール12、32の外周面に弾性体層61をそれぞれ形成してもよい。このような弾性体層61がそれぞれ形成された上ロール11、31および下ロール12、32を用いることによって、板材51の両面に当たりが発生するのを防止できる。
【0042】
また、前述した第2実施形態においては板材を下方に向けて屈曲された複屈曲形状に成形したが、板材を上方に向けて屈曲された複屈曲形状に成形してもよい。この場合には、前記板材の凸状面が接触される上ロール側に弾性体層を形成することが好ましい。
【0043】
(第3実施形態)
図9は、この第3実施形態に係るフレキシブルロール曲げ装置を示す概略図である。なお、図9において前述した図1と同様な部材は同符号を付して説明を省略する。
【0044】
まず、金属、例えばアルミニウム合金からなる板材51を前述した第1実施形態と同様、前記フレキシブルロール曲げ装置の入口ロール2から中央フレキシブルロール群10の複数の上下ロール11、12間および出口側フレキシブルロール群30の複数の上下ロール31、32間を通過させると共に、前記下ロール12、32と前記板材51との間に弾性体シート71を介在させることにより、前記板材51を下方に向けて屈曲された複屈曲形状に成形する。
【0045】
前記弾性体としては、例えばウレタンゴムのようなゴムを用いることができる。
【0046】
このように前記中央フレキシブルロール群10および出口側フレキシブルロール群30により前記板材51を複屈曲させる際、それらフレキシブルロール群10、30の前記上ロール11、31、下ロール12、32の形状をそれぞれ前述した図4に示すように凸状、平状にすることによって、上下ロール11,31、12,32と板材51の両面とが1点で接触し、上下ロール11,31、12,32の肩部が板材51の成形中に接触するのを回避できるため、曲げ戻しが防止される。
【0047】
また、中央および出口側のフレキシブルロール群10、30の下ロール12、32と板材51との間に弾性体シート71を介在させることによって、下方に向けて湾曲された板材51の凸状となる面に当たりが生じるのを防止できる。
【0048】
すなわち、前記上ロール11、31、下ロール12、32の形状をそれぞれ前述した図4に示すように凸状、平状にすると、板材51の両面が上下ロール11,31、12,32に対して1点で接触され、加工反力により成形後の複曲面を有する板材製品の表面に当たりが生じる。特に、航空機外板では高力アルミニウム合金の表面に工業用純アルミニウムをクラッドした板材が使われるため当たりが発生し易い。また、下方に向けて湾曲された板材51の凸状となる面は、製品の外観面になるため、その面に当たりが発生すると製品の外観を損なうことになる。
【0049】
このようなことから、中央および出口側のフレキシブルロール群10、30の下ロール12,32と板材51との間、つまり製品状態において外観となる板材51の面と下ロール12,32との間、に弾性体シート71を介在することによって、成形時に加工面圧を受けた場合にその弾性体シート71が弾性変形し、板材51に対する下ロール12,32の接触面積が増加するため、板材51が下ロール12,32から受ける面圧を減少させ、下方に向けて湾曲された板材51の凸状となる面に当たりが発生するのを防止できる。
【0050】
以上、前述した第3実施形態によれば第1実施形態と同様、板材51を複屈曲させる際の曲げ戻しを防止することによって、成形時において前記板材51への複屈曲度合を大きくできるため、前記フレキシブルロール曲げ装置への前記板材51のパス数を削減でき、複曲面を有する航空機部品等の金属製品の生産性を向上することができる。
【0051】
また、下ロール12,32と板材51との間に弾性体シート71を介在することによって、成形時に下方に向けて湾曲された板材51の凸状となる面に当たりが発生するのを防止できるため、外観性が良好な航空機部品等の金属製品を生産できる。
【0052】
なお、第3実施形態において前記弾性体シート71の厚さを厚くする、例えば板材51の厚さの1.5倍以上にすること許容する。このように下ロール12,32と板材51との間に厚い弾性体シート71を介在することによって、前記板材51下面において大きく変形した弾性体シート71により板材51に対する下ロール12,32の接触面積がより増加する。このため、板材51が受ける面圧をより一層減少させることができ、下方に向けて湾曲された板材51の凸状となる面に当たりが発生するのをより確実に防止できる。しかも、下ロール12,32と板材51との間に介在する弾性体シート71を厚くすることによって、その弾性体シート71から板材51の屈曲力を助長する大きな反力を作用させることができるため、板材51を大きな曲率をもった形状に成形する、つまり深曲げすることが可能になる。
【0053】
なお、前記第3実施形態においては板材を下方に向けて屈曲された複屈曲形状に成形したが、板材を上方に向けて屈曲された複屈曲形状に成形してもよい。この場合には、前記板材の凸状となる上面と上ロールとの間に弾性体シートを介在することが好ましい。
【0054】
(第4実施形態)
図10は、この第4実施形態に係るフレキシブルロール曲げ装置を示す概略図である。なお、図10において前述した図1と同様な部材は同符号を付して説明を省略する。
【0055】
まず、金属、例えばアルミニウム合金からなる板材51を前述した第1実施形態と同様、前記フレキシブルロール曲げ装置の入口ロール2から中央フレキシブルロール群10の複数の上下ロール11、12間および出口側フレキシブルロール群30の複数の上下ロール31、32間を通過させると共に、前記上ロール11、31と前記板材51との間に第1弾性体シート72a,前記下ロール12、32と前記板材51との間に第2弾性体シート72bを介在させることにより、前記板材51を下方に向けて屈曲された複屈曲形状に成形する。
【0056】
前記弾性体としては、例えばウレタンゴムのようなゴムを用いることができる。
【0057】
前記板材51を下方に向けて屈曲させたときに凸状となる板材51の面と接する前記第2弾性体シート72b(下ロール12,32側)の厚さは、前記板材51を下方に向けて屈曲させたときに凹状となる板材51の面と接する前記第1弾性体シート72a(上ロール11,31側)の厚さより厚くする。具体的には、前記第1弾性体シート72aは前記板材51の厚さの2倍以下、より好ましくは前記板材51の厚さの1.5〜2倍の厚さにすることが望ましい。前記第2弾性体シート72bは、前記板材の厚さの2倍以上、より好ましくは2〜3倍の厚さにすることが望ましい。
【0058】
このように前記中央フレキシブルロール群10および出口側フレキシブルロール群30により前記板材51を複屈曲させる際、それらフレキシブルロール群10、30の前記上ロール11、31、下ロール12、32の形状をそれぞれ前述した図4に示すように凸状、平状にすることによって、上下ロール11,31、12,32と板材51の両面とが1点で接触し、上下ロール11,31、12,32の肩部が板材51の成形中に接触するのを回避できるため、曲げ戻しが防止される。
【0059】
また、中央および出口側のフレキシブルロール群10、30の下ロール12、32と板材51との間に厚い第2弾性体シート72bを介在させることによって、前記板材51下面において大きく変形した第2弾性体シート72bにより板材51に対する下ロール12,32の接触面積がより増加するため、板材51が受ける面圧をより一層減少させ、下方に向けて屈曲された板材51の凸状となる面に当たりが発生するのをより確実に防止される。しかも、下ロール12,32と板材51との間に介在する第2弾性体シート72bを厚くすることによって、その第2弾性体シート72bから板材51の屈曲力を助長する大きな反力が作用させることができるため、板材51を大きな曲率をもった形状に成形することが可能になる。
【0060】
一方、中央および出口側のフレキシブルロール群10、30の上ロール11、31と板材51との間に薄い第1弾性体シート72aを介在させることによって、前記板材51上面において変形した第1弾性体シート72aにより板材51に対する上ロール11,31の接触面積が増加するため、板材51が受ける面圧を減少させることができ、下方に向けて湾曲された板材51の凹状となる面に当たりが発生するのを防止される。ただし、板材51を下方に向けて屈曲させる成形において上ロール11,31と板材51との間に第1弾性体シート72aを介在すると、その第1弾性体シート72aはその反力により板材51への屈曲力を減少させる、つまり板材51の屈曲を阻害させる、作用が働く虞がある。このようなことから、前記第1弾性体シート72aを薄くすることによって、板材51への屈曲力を減少するように働く反力を抑制して、前記第2弾性体シート72bから板材51の屈曲力を助長する大きな反力を有効に引き出すことが可能になる。
【0061】
以上、前述した第4実施形態によれば第1実施形態と同様、板材51を複屈曲させる際の曲げ戻しを防止することによって、成形時において前記板材51への複屈曲度合を大きくできるため、前記フレキシブルロール曲げ装置への前記板材51のパス数を削減でき、複曲面を有する航空機部品等の金属製品の生産性を向上することができる。
【0062】
また、上ロール11、31と前記板材51との間に薄い第1弾性体シート72a,前記下ロール12、32と前記板材51との間に厚い第2弾性体シート72bを介在させることによって、成形時に下方に向けて湾曲された板材51の両面に当たりが発生するのを防止できるため、外観性が良好な航空機部品等の金属製品を生産できる。
【0063】
さらに、板材51を大きな曲率をもった形状に成形する、つまり深曲げすることが可能になる。
【0064】
なお、前記第4実施形態においては板材を下方に向けて屈曲された複屈曲形状に成形したが、板材を上方に向けて屈曲された複屈曲形状に成形してもよい。この場合には、前記板材の凸状となる上面と上ロールとの間に厚い弾性体シート、その板材の凹状となる下面と下ロールとの間に薄い弾性体シートを介在することが好ましい。
【0065】
(第5実施形態)
前述した図1〜図3に示す前記フレキシブルロール曲げ装置(上下ロール11、31,12、32は図4に示す形状)を用い、まず、金属、例えば高力アルミニウム合金からなる板材51を前述した第1実施形態と同様、入口ロール2から中央フレキシブルロール群10の複数の上下ロール11、12間および出口側フレキシブルロール群30の複数の上下ロール31、32間を通過させることにより下方に向けて屈曲された複屈曲形状に成形する1パス目の成形を実施する。つづいて、板材51をその通過方向に対して直交する方向、例えば図2の中心から左方向、にずらして2パス目の成形を実施する。次いで、板材51をその通過方向に対して直交する方向、例えば図2の中心から右方向、にずらして3パス目の成形を実施する。
【0066】
以上、前述した第5実施形態によれば中央フレキシブルロール群10および出口側フレキシブルロール群30により板材51を複屈曲させる際、それらフレキシブルロール群10、30の前記各上ロール11、31、下ロール12、32の形状をそれぞれ図4に示すように凸状、平状にすることによって、曲げ戻しを防止できる。その結果、成形時において前記板材51への複屈曲度合を大きくできるため、前記フレキシブルロール曲げ装置への前記板材51のパス数を削減でき、複曲面を有する航空機部品等の金属製品の生産性を向上することができる。
【0067】
また、板材51を中央フレキシブルロール群10および出口側フレキシブルロール群30の上下ロール11,31,12,32との当たり面を移動させながら、複数回、例えば3回繰り返し成形を行うことにより、板材の面全体にひずみを導入することができ、均一の複曲面を有する航空機部品等の金属製品の生産することができる。
【0068】
なお、第5実施形態において板材のパス数を3回としたが、5回以上の奇数回パスさせてもよい。
【0069】
また、第1〜第5の実施形態では中央フレキシブルロール群の上下ロールを駆動して、出口側フレキシブルロール群の上下ロールを従動させたが、これを逆にしてもよい。さらに、入口側ロールをフレキシブルロール群で構成してもよい。
【0070】
【発明の効果】
以上説明したように、本発明によればフレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻しを防止でき、ひいてはフレキシブルロール曲げ装置への前記板材のパス数を削減でき、複曲面を有する航空機部品等の金属製品の生産性を向上することが可能なフレキシブル成形方法を提供することができる。
【0071】
また、本発明によればフレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻しを防止でき、さらにフレキシブルロールによる板材への当たりを防止でき、ひいては外観性が良好な複曲面を有する航空機部品等の金属製品の生産性の向上を図ることが可能なフレキシブル成形方法を提供することができる。
【0072】
さらに、本発明によればフレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻し、フレキシブルロールによる板材への当たりを防止し、さらに板材に大きな曲率で成形(深曲げ)することができ、ひいては外観性が良好な複曲面を有する航空機部品等の金属製品の生産性の向上を図ることが可能なフレキシブル成形方法を提供することができる。
【0073】
さらに、本発明によればフレキシブルロール曲げ装置を用いて金属からなる板材を複屈曲させる際の曲げ戻しを防止し、さらに均一な複屈曲を行なうことができ、ひいては均一な複曲面を有する航空機部品等の金属製品の生産性の向上を図ることが可能なフレキシブル成形方法を提供することができる。
【図面の簡単な説明】
【図1】本発明の第1実施形態に係るフレキシブルロール曲げ装置を示す概略図。
【図2】図1の成形装置に組み込まれる中央フレキシブルロール群の一部を示す正面図。
【図3】図2の中央フレキシブルロール群の上ロール群側を示す断面図。
【図4】図1の成形装置に組み込まれる中央フレキシブルロール群および出口側フレキシブルロール群の上下ロールを示す斜視図。
【図5】図1の成形装置に組み込まれる出口側フレキシブルロール群の一部を示す正面図。
【図6】図1の成形装置に組み込まれる中央フレキシブルロール群および出口側フレキシブルロール群の上下ロールの他の形態を示す斜視図。
【図7】本発明の第2実施形態に係るフレキシブルロール曲げ装置に組み込まれる上下ロールを示す斜視図。
【図8】本発明の第2実施形態に係るフレキシブルロール曲げ装置に組み込まれる上下ロールの他の形態を示す斜視図。
【図9】本発明の第3実施形態に係るフレキシブルロール曲げ装置を示す概略図。
【図10】本発明の第4実施形態に係るフレキシブルロール曲げ装置を示す概略図。
【図11】従来のフレキシブルロール曲げ装置を示す概略正面図。
【図12】図11のフレキシブルロール曲げ装置の概略側面図。
【図13】図12のフレキシブルロール曲げ装置に組み込まれる中央フレキシブルロール群の上下ロールを示す斜視図。
【図14】図12のフレキシブルロール曲げ装置に組み込まれる中央フレキシブルロール群の上下ロールを示す正面。
【符号の説明】
1…基台、
2…入口ロール
10…中央フレキシブルロール群、
11,12,31,32…ロール、
30…出口側フレキシブルロール群、
51…板材、
61…弾性体層、
71,72a,72b…弾性体シート。
Claims (9)
- 複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなすフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材を通過させてその幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
- 複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなし、かつ少なくとも一方のロールの外周面に弾性体層を形成したフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材を通過させてその幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
- 前記板材を屈曲させたときに凸状となる面を前記弾性体層が形成されたロール側に位置させることを特徴とする請求項2記載のフレキシブルロール成形方法。
- 複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなすフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材を通過させるとともに、前記上ロールと前記板材の間および下ロールと前記板材の間の少なくとも一方に弾性体シートを介在させてその板材の幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
- 前記弾性体シートを少なくとも前記板材を屈曲させたときに凸状となる面に接触させることを特徴とする請求項4記載のフレキシブルロール成形方法。
- 前記弾性体シートは、前記板材の厚さの1.5倍以上の厚さを有することを特徴とする請求項5記載のフレキシブルロール成形方法。
- 前記上ロールと前記板材の間および下ロールと前記板材の間の両方に前記弾性体シートをそれぞれ介在させ、前記板材を屈曲させたときに凸状となる面と接する一方の弾性体シートの厚さを前記板材を屈曲させたときに凹状となる面と接する他方の弾性体シートの厚さよりを厚くすることを特徴とする請求項4記載のフレキシブルロール成形方法。
- 前記一方の弾性体シートは、前記板材の厚さの1.5倍以上の厚さを有し、前記他方の弾性体シートは前記板材の厚さの3倍以下の厚さを有することを特徴とする請求項7記載のフレキシブルロール成形方法。
- 複数の上下ロールを有し、これら上下ロールのうち、一方のロール形状が凸状、他方のロール形状が凸状または平状をなすフレキシブルロール群を備えたフレキシブルロール曲げ装置を用い、前記フレキシブルロール群の上下ロールの間に金属からなる板材をその通過方向に対して直交する方向にずらして複数回通過させて前記板材の幅方向に複屈曲させることを特徴とするフレキシブルロール成形方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002223913A JP2004058144A (ja) | 2002-07-31 | 2002-07-31 | フレキシブルロール成形方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002223913A JP2004058144A (ja) | 2002-07-31 | 2002-07-31 | フレキシブルロール成形方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004058144A true JP2004058144A (ja) | 2004-02-26 |
Family
ID=31943548
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002223913A Pending JP2004058144A (ja) | 2002-07-31 | 2002-07-31 | フレキシブルロール成形方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004058144A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100379501C (zh) * | 2006-07-21 | 2008-04-09 | 吉林大学 | 三维曲面柔性卷板装置 |
| CN100398227C (zh) * | 2007-02-02 | 2008-07-02 | 吉林大学 | 使用可弯曲辊加工筒状或棒状三维工件的柔性成形装置 |
| CN113751545A (zh) * | 2021-09-26 | 2021-12-07 | 宁波宝新不锈钢有限公司 | 一种用于板材焊缝的折弯机 |
-
2002
- 2002-07-31 JP JP2002223913A patent/JP2004058144A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100379501C (zh) * | 2006-07-21 | 2008-04-09 | 吉林大学 | 三维曲面柔性卷板装置 |
| CN100398227C (zh) * | 2007-02-02 | 2008-07-02 | 吉林大学 | 使用可弯曲辊加工筒状或棒状三维工件的柔性成形装置 |
| CN113751545A (zh) * | 2021-09-26 | 2021-12-07 | 宁波宝新不锈钢有限公司 | 一种用于板材焊缝的折弯机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA1105328A (en) | Method of cold roll forming | |
| CA2988475C (en) | Manufacturing method of thickness-varied metal plate, manufacturing method of pressed part, and processing machine | |
| US4770017A (en) | Apparatus for forming plate with a double-curved surface | |
| EP0804977A2 (en) | Automotive sunshade panel and method of manufacturing same | |
| CN107626781B (zh) | 一种可调四辊卷板机 | |
| JP2013154385A (ja) | ローラヘミング加工方法およびその装置 | |
| KR101271845B1 (ko) | 다단 압연기 | |
| JP2747996B2 (ja) | 曲率調整ロールを用いた2本ロール成形機 | |
| JP2009000699A (ja) | 圧延材料およびその製造方法、ならびにスクリーンメッシュ | |
| US4568617A (en) | Thin bands and method and apparatus for production thereof | |
| JP5651397B2 (ja) | ロール型、ロール成形装置、加工方法 | |
| JP2003305517A (ja) | フレキシブルロール成形装置 | |
| JPH08187516A (ja) | 薄肉管並びに管に準ずる断面形状製品の製造方法 | |
| JPH091275A (ja) | 高生産速度スエージングマシンおよびスエージング加工方法 | |
| CN214321298U (zh) | 一种驰张筛梁冷弯成型机总成 | |
| JPH0626722B2 (ja) | 多段圧延機 | |
| JPS58209402A (ja) | エツジドロツプ軽減ストリツプ圧延方法 | |
| JPH09164435A (ja) | コイニング加工方法 | |
| JPS6120605A (ja) | ストリツプ圧延機 | |
| JPH0327681Y2 (ja) | ||
| JPS62282710A (ja) | 圧延方法 | |
| JPH05333A (ja) | 短手および長手方向へ湾曲した金属板の製造方法、および装置 | |
| JPH0532129B2 (ja) | ||
| JPH1147836A (ja) | ロール圧延曲げ加工方法及びその装置 | |
| JPS6366602B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040709 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20060124 |
|
| A977 | Report on retrieval |
Effective date: 20060626 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20060711 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20061107 Free format text: JAPANESE INTERMEDIATE CODE: A02 |