EP4378650B1 - Verfahren zum herstellen von osb und osb-herstellvorrichtung - Google Patents
Verfahren zum herstellen von osb und osb-herstellvorrichtung Download PDFInfo
- Publication number
- EP4378650B1 EP4378650B1 EP22211013.2A EP22211013A EP4378650B1 EP 4378650 B1 EP4378650 B1 EP 4378650B1 EP 22211013 A EP22211013 A EP 22211013A EP 4378650 B1 EP4378650 B1 EP 4378650B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer
- chips
- flame retardant
- flame
- osb
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N1/00—Pretreatment of moulding material
- B27N1/02—Mixing the material with binding agent
- B27N1/029—Feeding; Proportioning; Controlling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/02—Manufacture of substantially flat articles, e.g. boards, from particles or fibres from particles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/08—Moulding or pressing
- B27N3/10—Moulding of mats
- B27N3/14—Distributing or orienting the particles or fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/08—Moulding or pressing
- B27N3/18—Auxiliary operations, e.g. preheating, humidifying, cutting-off
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N9/00—Arrangements for fireproofing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N1/00—Pretreatment of moulding material
- B27N1/02—Mixing the material with binding agent
- B27N1/0218—Mixing the material with binding agent in rotating drums
Definitions
- the invention relates to a method for producing, in particular flame-retardant, OSB (oriented strand board), which can also be referred to as coarse chipboard.
- OSB oriented strand board
- the invention relates to an OSB production device comprising (a) a coarse chip production device for producing coarse chips from wood, (b) a dryer for drying the coarse chips, which is connected to the coarse chip production device, (c) a belt conveyor arranged downstream of the dryer in the material flow direction, (d) a first distribution device for distributing coarse chips on the belt conveyor to form a first covering layer, (e) a second distribution device for distributing coarse chips to form a second covering layer above the first covering layer, thus forming a chip layer, and (d) a press for pressing the chip layer into an OSB board.
- the OSB production device can also be referred to as a coarse chipboard production device.
- the EP 3 470191 A1 describes a process for producing a wood-based panel in which coarse chips are first glued and then formed into a particle When scattering the wood particles, additional adhesive is applied in varying amounts to all or just some of the wood particles. A fire-retardant can also be added.
- the WO 2015/061905 A1 Describes a process in which a porous covering layer, such as cardboard or paper, is impregnated with a flame retardant and placed on layers of coarse chips, which are then pressed together.
- a porous covering layer such as cardboard or paper
- the coarse chips themselves can also be treated with a flame retardant.
- the US 2004 / 0028 934 A1 Describes a process in which flame retardants are applied to dried coarse chips. After the flame retardant is applied, the coarse chips are dried and pressed.
- the US 2020 / 0181 448 A1 describes a process in which a dispersion of boric acid and urea is used as a flame retardant for a wood-based panel.
- the invention is based on the object of improving the production of flame-retardant wood-based panels, in particular OSB.
- the invention solves the problem by a method having the features of claim 1.
- the invention solves the problem by an OSB manufacturing device having the features of claim 8.
- wood-based panels are generally meant within the scope of this most general form of the invention; when a coarse chip production device is mentioned, a chip production device is generally meant.
- the first flame retardant liquid application device is preferably arranged in the material flow direction upstream of the second flame retardant liquid application device and/or upstream of the second distribution device.
- An advantage of the invention is that, compared to spraying the flame retardant liquid into a mixer, spray losses are generally lower. Furthermore, there is generally no loss of flame retardant due to chips rubbing against each other or against components of the OSB production device.
- Another advantage is that only a short distance is required between the location where the flame retardant liquid is applied and a press for compressing the particle layer. According to a preferred embodiment, this distance is less than 30 m. This reduces the waste of OSB with a sufficiently high flame retardant content, particularly during start-up or when switching to the production of flame-resistant OSB. This allows both flame-resistant OSB and non-OSB to be produced using the same OSB production equipment. Furthermore, the reaction time between the glue and the flame retardant, or the water in the flame retardant, is shortened.
- coarse chips are understood to mean, in particular, wood chips that are in the size range 200 ⁇ 30 mm x 20 ⁇ 4 mm x 0.5 ⁇ 0.2 mm.
- the method according to the invention is a method for producing flame-retardant OSB according to DIN EN 13823 (single burner item) or flame-retardant OSB according to DIN EN 13501-1.
- the flame retardant liquid is preferably an aqueous solution.
- the flame retardant liquid preferably contains at least one organic or inorganic phosphorus-containing and/or nitrogen-containing compound.
- the flame retardant is preferably boron-free.
- Pressing the chip layer means, in particular, that at least the coarse chips are compressed. In particular, it is possible for additional chips that are not coarse chips to be compressed with the coarse chips. Furthermore, it is possible, and represents a preferred embodiment, for a first top layer and a second top layer to be scattered from the coarse chips and pressed together with a middle layer arranged between the two top layers to form the OSB.
- Pressing is understood to mean pressing using a belt press.
- the press is preferably a belt press.
- the flame retardant liquid is understood in particular to mean a solution, emulsion or dispersion containing flame retardants in a liquid phase, in particular a solvent.
- the application of the flame retardant liquid to the coarse chips is understood in particular to mean spraying, pouring or jetting.
- the distribution of coarse chips on the belt conveyor is understood in particular to mean the distribution of the coarse chips on a conveyor belt of the belt conveyor.
- the second flame retardant liquid application device is arranged to apply a flame retardant liquid to the second cover layer is understood in particular to mean that the flame retardant is applied in such a way that it wets the second cover layer, but preferably not the first top layer or any existing middle layer.
- application to the top layer does not mean merely application above the top layer.
- a conveyor belt is understood, in particular, to be a flexible component for continuous conveying. It is possible, but not necessary, for the conveyor belt to be made of metal, a mesh structure, a textile, or an entropy-elastic material, such as rubber.
- top layer middle layer and chip layer.
- a chip layer is defined as a layer of chips. This can be the top layer, the middle layer, or the chip layer, but also two or three of these layers, or possibly additional layers of chips.
- the method comprises the step of drying the coarse chips prior to gluing. By first gluing the coarse chips and then applying the flame retardant, losses of flame retardant, particularly through abrasion, are reduced.
- the method comprises the steps of (a) producing top chips, in particular in the form of coarse chips, and middle layer chips, (b) optionally drying, in particular drying together, the coarse chips and middle layer chips, (c) optionally separating coarse chips and middle layer chips, in particular dried coarse chips and middle layer chips, (d) producing a first top layer from coarse chips, (e) applying the flame retardant liquid to the top layer, (f) producing a middle layer above the top layer from middle layer chips, (g) producing a second top layer from top chips above the middle layer to form the chip layer, and (h) applying the flame retardant liquid to the second top layer.
- the first top layer, the second top layer, and the middle layer, which form a chip layer are then preferably pressed together to form OSB.
- the middle layer chips it is possible, but not necessary, for the middle layer chips to also be coarse chips.
- the middle layer chips it is possible for the middle layer chips to have a length distribution density, where the length distribution density indicates the number of coarse chips with a certain length.
- the length distribution density preferably has a middle layer chip length median that is smaller than a top layer chip length median of the length distribution density of the top chips. In other words, the chips that form the top layers are longer than the chips that form the middle layer.
- a flame retardant liquid to the middle layer as well.
- no flame retardant liquid is applied to the middle layer.
- the flame retardant is concentrated in the outer layers, thereby achieving particularly high flammability while simultaneously maintaining a low flame retardant content in the OSB.
- the method comprises the steps of (a) detecting a moisture content of the OSB and/or the chip layer after application of the flame retardant and (b) changing an application amount of flame retardant liquid and/or a flame retardant concentration of flame retardant in the flame retardant liquid such that the chip layer moisture content lies within a predetermined target moisture content interval and a flame retardant content of the chip layer and/or the OSB lies within a predetermined target flame retardant content interval.
- the method preferably comprises the steps of (a) detecting a top layer moisture content of the first top layer and/or the second top layer after application of the flame retardant and (b) changing the application amount of flame retardant liquid and/or the flame retardant concentration of the flame retardant in the flame retardant liquid so that the top layer moisture content lies within a predetermined target top layer moisture content interval.
- the flame retardant concentration can be reduced, for example, by adding solvent, especially water, to the flame retardant liquid.
- Increasing the flame retardant concentration is achieved, for example, by reducing the amount of solvent added.
- increasing the flame retardant concentration can involve increasing the temperature of the flame retardant liquid if—as provided in a preferred embodiment—the flame retardant is present at its saturation concentration in the flame retardant liquid.
- the solvent is passed through a bath of solid flame retardant. The higher the solvent temperature, the higher the flame retardant concentration.
- the chip layer has a chip layer temperature, the top layer a top layer temperature, and the middle layer a middle layer temperature. These temperatures refer to a position in the direction of material flow immediately upstream of the point where the flame retardant liquid is applied. In each case, they are the average temperature across the full width of the respective layer.
- the temperature of the flame retardant liquid and the flame retardant concentration are selected such that cooling the flame retardant liquid to the respective temperature (chip layer temperature, top layer temperature, or middle layer temperature) results in the flame retardant content at this temperature being below the solubility of the flame retardant. This way, little solvent is introduced into the corresponding layer.
- the flame retardant liquid When applied to the respective layer, the flame retardant liquid preferably has a temperature of at least 50°C, in particular at least 60°C, preferably 70°C, and particularly preferably at least 80°C.
- a high temperature generally increases the solubility of the flame retardant in the solvent, so that less solvent, usually water, is needed to dissolve a given amount of flame retardant. Furthermore, the viscosity of water decreases with increasing temperature, so that the flame retardant liquid can penetrate the coarse chips more easily.
- the flame retardant liquid contains a concentration of flame retardant which corresponds to at least 60%, in particular at least 70%, preferably at least 80%, particularly preferably at least 90%, of the maximum solubility of the flame retardant at the corresponding temperature.
- a concentration of flame retardant which corresponds to at least 60%, in particular at least 70%, preferably at least 80%, particularly preferably at least 90%, of the maximum solubility of the flame retardant at the corresponding temperature.
- the heated flame retardant causes the two cover layers to experience a temperature increase, which enables a higher press speed.
- the flame retardant fluid contains a viscosity reducer, especially a surfactant. This allows the flame retardant fluid, and thus the flame retardant, to penetrate the chips more quickly.
- the flame retardant fluid preferably contains a viscosity reducer.
- the method comprises the step of applying a pressure difference to the chip layer, top layer, or middle layer that is or will be wetted with the flame retardant liquid.
- Applying the pressure difference may comprise applying a negative pressure, in particular to an underside of the belt conveyor on an upper side of the chip layer, top layer, or middle layer.
- the advantage of this is that the consumption of flame retardant can generally be reduced compared to conventionally manufactured OSB.
- the flame retardant liquid is at least partially absorbed into the coarse chips. This reduces the formation of a crust of flame retardant on the coarse chips. If the flame retardant at least partially penetrates the coarse chips, its effectiveness is increased.
- the glue quantity usually needs to be increased significantly less to compensate for the loss of strength caused by the addition of the flame retardant.
- the two side surfaces are spaced apart by the height of the coarse chips, which is preferably 0.5 ⁇ 0.2 cm.
- the application of the pressure difference by applying negative pressure is understood in particular to mean that a pressure is applied to the coarse chips, in particular to the covering layer, which is at least 200 hPa, preferably at least 400 hPa, particularly preferably at least 600 hPa, lower than the ambient pressure.
- Gluing is preferably carried out without a pressure difference applied to the coarse chips.
- the negative pressure is applied to the underside of a conveyor belt of the belt conveyor.
- the conveyor belt is gas-permeable.
- the conveyor belt is perforated or made of a gas-permeable material, such as a textile.
- the conveyor belt can be a metal belt. This metal belt is preferably perforated.
- the overpressure is applied, for example, by the layer first passing through a roller that acts as a seal, and then entering a positive pressure zone where the overpressure is applied.
- the layer lies on a gas-permeable conveyor belt, the side of which, facing away from the positive pressure zone, is subjected to a lower pressure, such as ambient pressure or negative pressure.
- the layer leaves the positive pressure zone by passing through a roller that acts as a seal.
- the coarse chips are dried until they are kiln-dry. In this state, the flame retardant liquid is absorbed particularly easily and quickly by the dried coarse chips. According to a preferred embodiment, the coarse chips containing the flame retardant are not dried significantly. This means, in particular, that the moisture content of the respective layer (top layer, middle layer, or chip layer) changes by a maximum of five percentage points, in particular by a maximum of two percentage points, after application of the flame retardant liquid.
- the coarse chip layer has a chip layer thickness that is at most four times, preferably at most three times, preferably at most twice, the thickness of a single coarse chip layer.
- Coarse chip thickness is the minimum achievable thickness of a coarse chip. This is the average height of an arrangement of coarse chips on a flat, horizontal test area of 1 m2 , whereby for this arrangement, sections of two or more coarse chips lie on top of each other on a maximum of 75% of the test area, and whereby at least 90%, preferably at least 95%, and in particular 100%, of the test area is covered by coarse chips.
- the flame retardant liquid preferably contains a dye.
- This dye is preferably colorless in the visible range.
- the dye can also be referred to as a marker. It is advantageous if the dye absorbs and/or fluoresces in the UV range.
- the flame retardant distribution of the flame retardant liquid and/or the flame retardant can be determined by irradiating it with UV light and/or taking an image of the respective layer and/or the OSB board with a camera sensitive to the UV range.
- a process parameter in the form of the conveyor belt speed and/or the pressure difference and/or an area-specific application rate of flame retardant liquid is controlled based on the flame retardant distribution.
- a deviation between a target flame retardant distribution and the measured actual flame retardant distribution is determined, and at least one of the aforementioned parameters is controlled such that the deviation is minimized.
- An OSB production device preferably has a third distribution device for distributing chips so that a middle layer is created above the first cover layer.
- the third distribution device is designed such that the middle layer lies on the first cover layer.
- the second distribution device is then preferably designed such that the second cover layer lies on the middle layer. Accordingly, the second distribution device is preferably arranged downstream of the third distribution device in the material flow direction.
- the OSB production device preferably has a hopper which is arranged in the material flow direction behind the coarse chip production device and preferably behind a A dryer for the coarse chips is arranged.
- the hopper is preferably arranged upstream of the distribution devices in the direction of material flow. In other words, the distribution devices distribute glued chips.
- the hopper is preferably a rotating gluing drum or a mixer, in particular a trough mixer.
- the OSB production device preferably has a classifier for separating the top layer chips from the middle layer chips.
- the classifier is preferably a sifter. It is advantageous if the classifier is located downstream of the coarse chip production device and/or upstream of the hopper in the direction of material flow.
- the pressure differential generator for applying the pressure difference to the chip layer preferably comprises a vacuum generator and/or a positive pressure generator.
- the differential pressure generator preferably has a vacuum pump and at least one suction chamber, preferably at least two suction chambers, in particular a plurality of suction chambers, each of which is connected to the vacuum pump via a valve.
- the valves are preferably designed to increase their valve opening degree as the pressure in the suction chamber decreases. In other words, the lower the pressure in the respective suction chamber, the wider the valves open.
- the suction chambers are arranged in particular in such a way that at least 90% of the area, preferably at least 95% of the area, particularly preferably 100% of the area of the coarse chipping system can be subjected to the pressure difference, in the present case to a negative pressure, by means of at least one suction chamber each, for at least a predetermined time of, for example, 1 second, in particular at least 5 seconds.
- a negative pressure is at least 300 hPa (and the pressure is therefore 713 hPa), in particular at least 500 hPa (and the pressure is therefore 513 hPa).
- the OSB production facility has an inspection system for detecting the flame retardant distribution in each layer.
- This can be the distribution of the flame retardant in the surface of the coarse particle layer, i.e. the two-dimensional distribution in Longitudinal and widthwise direction of the coarse chip layer, but not in the thickness direction.
- the inspection system can be designed to detect the flame retardant distribution in the OSB. This can then be the distribution of the flame retardant across the surface of the OSB, i.e., the two-dimensional distribution in the longitudinal and width directions of the coarse particle layer, and/or the distribution of the flame retardant in the thickness direction.
- the inspection system preferably has a camera for capturing UV light and/or fluorescent light generated when the coarse particle board layer or OSB is irradiated with UV light.
- the inspection system also has a UV light source for irradiating the coarse particle board layer or OSB with UV light.
- the OSB production device preferably comprises a moisture meter for measuring the moisture content of a chip layer, in particular the first cover layer and/or the second cover layer.
- the moisture meter is preferably designed for spatially resolved measurement of the moisture content of the chip layer.
- This moisture meter can, for example, comprise an infrared light source and an infrared camera.
- the infrared light source is preferably designed to emit infrared radiation with a wavelength of 3 ⁇ 0.5 ⁇ m. In this wavelength range, water absorbs infrared light particularly strongly and reflects it correspondingly very little.
- the OSB production device has a control system which is designed to automatically control the first flame retardant liquid application device and/or the second flame retardant liquid application device to change an application quantity of flame retardant liquid and/or a concentration of the flame retardant, so that the chip layer moisture content lies within a predetermined target moisture content interval and a flame retardant content of the chip layer and/or the OSB lies within a predetermined target flame retardant content interval.
- At least one of the flame retardant liquid application devices has at least two, in particular a plurality, of nozzles which can be individually controlled by the control system.
- the control system is then designed to control the nozzles of the flame retardant liquid application device so that the actual spatial distribution of the flame retardant deviates as little as possible from a predetermined target distribution, in particular a spatially constant concentration of flame retardant.
- the flame retardant liquid application device preferably comprises a temperature control designed to automatically set a target temperature and/or a concentration control for setting a target concentration of flame retardant in the solvent.
- the solvent is preferably water.
- the temperature can be used to adjust the saturation concentration of the flame retardant in the water. If—as provided according to a preferred embodiment—the flame retardant application device is set up to apply a flame retardant liquid whose concentration of flame retardant corresponds to the saturation limit, the concentration of flame retardant can be increased by increasing the temperature.
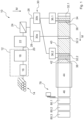
- FIG. 1 schematically shows a wood-based panel manufacturing device according to the invention, here in the form of an OSB manufacturing device 10, which has a chip manufacturing device, here in the form of a coarse chip manufacturing device 12, which first debarks wood 14 in a debarker 16 and then chips it in a chipper 18 into chips, here in the form of coarse chips 20.
- the chips 20 are dried, preferably to a kiln-dry state.
- top chips 26 are separated from middle layer chips 28.
- the middle layer chips are smaller, in particular shorter, than the top chips 26.
- the hopper comprises a top layer chip gluing unit 30a and a middle layer chip gluing unit 30b, which respectively apply glue to the top chips 26 and the middle layer chips 28.
- Cover chips 26, which can also be referred to as cover layer chips, are scattered by a first distribution device 32.1 onto a first cover layer 34.1.
- a first flame retardant liquid application device 36.1 applies a schematically depicted flame retardant liquid 38 to the first cover layer 34.
- Cover chips 26 are also scattered by a second distribution device 32.2 to form a second cover layer 34.2.
- a schematically illustrated flame retardant liquid 38 is applied to the first cover layer 34 by means of a second flame retardant liquid application device 36.2.
- a schematically drawn flame retardant liquid 38 is applied to the second cover layer 34.2.
- Middle layer chips 38 are scattered onto the first cover layer 4 30.1 by means of a third distribution device 32.3, so that they form a middle layer 40. It is possible, but not necessary and in the Figure 1 In the embodiment shown, it is not provided that flame retardant 38 is applied to the middle layer by means of a flame retardant liquid application device.
- the first cover layer 34.1, the middle layer 40 and the second cover layer 34.2 together form a chip layer 42, which is pressed into an OSB 46 by means of a hot press 44.
- FIG 2 shows a schematic view of the OSB manufacturing device 10 in a side view.
- the flame retardant liquid application devices 36.1, 36.2 have together or - as in Figure 1 shown - a reservoir 50.1, 50.2 in which the flame retardant liquid 38 is contained.
- the flame retardant liquid 38 can be brought to a predetermined temperature T 28 , for which, for example, 50°C ⁇ T 28 ⁇ 95°C applies.
- the OSB production device 10 can have a pressure difference generator 58 designed to apply a pressure difference to the first cover layer 34.1. This produces coarse chips 20 containing the flame retardant.
- a pressure p j of, for example, 100 hPa ⁇ p j ⁇ 800 hPa is therefore present at the suction chambers 62.j. It is possible that the pressures in the individual suction chambers 62.j differ from one another. Valves (not shown) can be used for this purpose.
- the suction chambers 62.j are located on a conveyor belt 64, in particular a metal belt, of a belt conveyor 66, which has openings, for example holes. As a result, the pressure p j is applied to the first cover layer 34.1.
- a first inspection system 70.1 which has a camera 72.1, can be arranged downstream of the pressure difference generator 58 in the material flow direction M.
- the camera 72 detects light that is reflected, emitted, and/or not absorbed by a dye in the flame retardant liquid 38.
- the camera 72.1 detects fluorescent light.
- An actual flame retardant distribution k is determined (x,y), which indicates a concentration k of flame retardant as a function of the surface coordinates x, y.
- the camera 72.1 can be designed as a moisture meter and measure the moisture distribution in the cover layer 34.1 using reflected or absorbed IR light.
- a control 74 compares the actual flame retardant distribution k ist (x,y) with a target flame retardant distribution k soll (x,y) and controls the nozzles 56.k individually so that a deviation between the actual flame retardant distribution k ist (x,y) and the target flame retardant distribution k soll (x,y) is minimized.
- the inspection system prefferably has a UV light source 76.1 that illuminates the cover layer 22 in a field of view G of the camera 72.1.
- the field of view G is the area of the cover layer 34.1 that is recorded by the camera 72.
- Figure 1 shows that - regardless of other features of this embodiment - a cutting device 78 can be arranged behind the hot press 44 in the material flow direction, which cuts the OSB board 46 into individual board segments 80.I.
- a second inspection system 82 see Figure 3
- a second actual flame retardant distribution k ist,2 (y,z) is determined, which also encodes the depth dependence of the flame retardant concentration k.
- the second actual flame retardant distribution k ist,2 (y,z) encodes a depth profile of the dye.
- the control 74 is designed to change the pressures p j in the at least one suction chamber 60.j and/or a conveyor belt speed v 62 of the conveyor belt 62, so that the second actual flame retardant distribution k ist,2 (y,z) approaches a second desired flame retardant distribution k soll,2 (y,z).
- OSB manufacturing device 54 Dosing pump 12 Coarse chip production device 56 nozzle 14 Wood 58 Pressure difference generator 16 Debarker 18 Machinists 60 vacuum pump 62 suction chamber 20 chips 64 conveyor belt 22 dryer 66 Belt conveyor 24 Classifier 70 Inspection system 26 Deck shavings 72 camera 28 Middle layer chips 74 control 30 Beleimer 76 UV light source 30a Top layer chipboard gluing unit 78 Cutting device 30b Middle layer chipboard gluing unit 32.1 first distribution device 80 Plate segment 32.2 second distribution device 82 second inspection system 32.3 third distribution device 84 second camera 34.1 first top layer 86 Cutting surface 34.2 second top layer 36 Flame retardant liquid application device G field of vision j.k,l Running index 38 Flame retardant liquid k is (x,y) Actual flame retardant distribution 40 middle class k should (x,y) Target flame retardant distribution 42 chip layer 44 hot press k is,2 (y,z) second actual flame retardant distribution 46 OSB board k soll,22 (y,z) second target flame retardant distribution 50 reservoir M Material flow direction 52 Heating p Pressure
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen von, insbesondere schwerentflammbaren, OSB (OSB, englisch für oriented strand board), die auch als Grobspanplatten bezeichnet werden können.
- Gemäß einem zweiten Aspekt betrifft die Erfindung eine OSB-Herstellvorrichtung mit (a) einer Grobspan-Herstellvorrichtung zum Herstellen von Grobspänen aus Holz, (b) einem Trockner zum Trocknen der Grobspäne, der mit der Grobspan-Herstellvorrichtung verbunden ist, (c) einem Bandförderer, der in Materialflussrichtung hinter dem Trockner angeordnet ist, (d) einer ersten Verteilvorrichtung zum Verteilen von Grobspänen auf dem Bandförderer, sodass eine erste Deckschicht entsteht, (e) einer zweiten Verteilvorrichtung zum Verteilen von Grobspänen, sodass eine zweite Deckschicht oberhalb der ersten Deckschicht entsteht, sodass eine Spanschicht entsteht, und (d) einer Presse zum Verpressen der Spanschicht zu einer OSB-Platte. Die OSB-Herstellvorrichtung kann auch als Grobspanplatten-Herstellvorrichtung bezeichnet werden.
- Es ist günstig, bei der Herstellung von schwerentflammbaren OSB möglichst wenig Flammschutzmittel verwenden zu müssen, da dieses einen beträchtlichen Kostenaufwand bedeutet. Ein Grund dafür ist, dass Flammschutzmittel selbst teuer ist. Zudem führt Flammschutzmittel dazu, dass mehr Leim verwendet werden muss, um die gleiche mechanische Festigkeit zu erhalten, wie eine nicht schwerentflammbare OSB-Platte, was ebenfalls unerwünscht ist. Zudem sind die meisten Flammschutzmittel schlecht wasserlöslich, sodass durch das Einbringen des Flammschutzmittels in die Späne zudem große Mengen Wasser eingetragen werden, die oft im weiteren Verarbeitungsprozess entfernt werden müssen.
- Die
EP 3 470191 A1 beschreibt ein Verfahren zum Herstellen einer Holzwerkstoffplatte, bei dem Grobspäne zunächst beleimt und danach zu einem Partikel kongestreut werden. Beim Streuen der Holzpartikel wird zusätzlicher Klebstoff in variierender Menge auf alle oder nur einige Holzpartikel aufgebracht. Zudem kann ein brandhemmender Stoff zugegeben werden. - Die
WO 2015/061905 A1 beschreibt ein Verfahren, bei dem eine poröser Deckschicht, beispielsweise aus Karton oder Papier, mit Flammschutzmittel getränkt und auf Lagen an Grobspänen aufgelegt und danach mit diesen verpresst wird. Zusätzlich zu dieser Lage an mit Flammschutzmittel getränkter Deckschicht können die Grobspäne selbst ebenfalls mit Flammschutzmittel behandelt werden. - Aus der
EP 3 181 313 A1 ist ein Verfahren zum Aufbringen einer gegebenenfalls tensidhaltigen Flüssigkeit auf einen Faserkuchen bekannt, bei dem die aufgebrachte Menge an Flüssigkeit mithilfe einer Infrarotkamera überwacht wird. - Die
US 2004 / 0028 934 A1 beschreibt ein Verfahren, bei dem Flammschutzmittel auf die getrockneten Grobspäne aufgebracht wird. Nach dem Aufbringen des Flammschutzmittels werden die Grobspäne getrocknet und verpresst. - Die
US 2020 / 0181 448 A1 beschreibt ein Verfahren, bei dem eine Dispersion aus Borsäure und Harnstoff als Flammschutzmittel für eine Holzwerkstoffplatte verwendet wird. - In der
US 3 438 847 wird ein Verfahren beschrieben, in dem borhaltiges Flammschutzmittel in einer Lösung in die Späne eingebracht. Danach wird Binder, der mit Borsäure gemischt wurde, zugegeben nachfolgend werden die Späne gestreut und verpresst. - Der Erfindung liegt die Aufgabe zugrunde, die Herstellung von schwerentflammbaren Holzwerkstoffplatten, insbesondere OSB, zu verbessern.
- Die Erfindung löst das Problem durch ein Verfahren mit den Merkmalen von Anspruch 1.
- Wenn im Folgenden von Grobspänen gesprochen wird, sind normale Späne, die keine Grobspäne sind, im Rahmen dieser allgemeinsten Form der Erfindung mit gemeint.
- Gemäß einem zweiten Aspekt löst die Erfindung das Problem durch eine OSB-Herstellvorrichtung mit den Merkmalen von Anspruch 8.
- Wenn im Folgenden von OSB gesprochen wird, sind Holzwerkstoffplatten allgemein im Rahmen dieser allgemeinsten Form der Erfindung mit gemeint, wird von einer Grobspan-Herstellvorrichtung gesprochen, ist allgemein eine Span-Herstellvorrichtung mit gemeint.
- Die erste Flammschutzmittelflüssigkeits-Aufbringvorrichtung ist vorzugsweise in Materialflussrichtung vor der zweiten Flammschutzmittelflüssigkeits-Aufbringvorrichtung und/oder vor der zweiten Verteilvorrichtung angeordnet.
- Vorteilhaft an der Erfindung ist, dass - im Vergleich zu einem Einsprühen der Flammschutzmittelflüssigkeit in einen Mischer - in der Regel geringere Sprühverluste auftreten. Zudem kommt es in der Regel zu keinem Verlust an Flammschutzmittel durch aneinander oder an Komponenten der OSB-Herstellvorrichtung reibenden Späne.
- Günstig ist zudem, dass zwischen dem Ort des Aufbringens der Flammschutzmittelflüssigkeit und einer Presse zum Verpressen der Spanschicht nur ein geringer Abstand bestehen muss. Gemäß einer bevorzugten Ausführungsform ist dieser Abstand kleiner als 30 m. Dadurch vermindert sich, insbesondere beim Anfahren oder beim Wechsel auf die Herstellung von schwerentflammbaren OSB, der Ausschuss an OSB, deren Gehalt an Flammschutzmittel hinreichend hoch ist. Auf diese Weise kann auch die Produktion von schwerentflammbaren OSB und nicht OSB mit der gleichen OSB-Herstellvorrichtung hergestellt werden. Weiterhin wird die Reaktionszeit zwischen Leim und Flammschutzmittel bzw. dem Wasser im Flammschutzmittel verkürzt.
- Im Rahmen der vorliegenden Beschreibung werden unter Grobspänen insbesondere Holzspäne verstanden, die im Größenintervall 200±30 mm x 20±4 mm x 0,5±0,2 mm liegen.
- Insbesondere handelt es sich bei dem erfindungsgemäßen Verfahren um ein Verfahren zum Herstellen von schwerentflammbaren OSB nach DIN EN 13823 (single burner item) oder schwerentflammbaren OSB nach DIN EN 13501-1.
- Bei der Flammschutzmittelflüssigkeit handelt es sich vorzugsweise um eine wässrige Lösung. Die Flammschutzmittelflüssigkeit enthält vorzugsweise zumindest eine organische oder anorganische phosphorhaltige und/oder stickstoffhaltige Verbindung. Vorzugsweise ist das Flammschutzmittel borfrei.
- Unter Verpressen der Spanschicht wird insbesondere verstanden, dass zumindest die Grobspäne verpresst werden. Insbesondere ist es möglich, dass zudem weitere Späne, die keine Grobspäne sind, mit den Grobspänen verpresst werden. Zudem ist es möglich und stellt eine bevorzugte Ausführungsform dar, dass aus den Grobspänen eine erste Deckschicht und eine zweite Deckschicht gestreut werden und mit einer Mittelschicht, die zwischen den beiden Deckschichten angeordnet ist, zur OSBverpresst werden.
- Unter dem Verpressen wird insbesondere ein Verpressen mittels einer Bandpresse verstanden. In anderen Worten ist die Presse vorzugsweise eine Bandpresse.
- Unter der Flammschutzmittelflüssigkeit wird insbesondere eine Lösung, Emulsion oder Dispersion verstanden, die Flammschutzmittel in einer Flüssigphase, insbesondere einem Lösungsmittel, enthält.
- Unter dem Aufbringen der Flammschutzmittelflüssigkeit auf die Grobspäne wird insbesondere ein Aufsprühen, Aufgiessen oder Aufdüsen verstanden.
- Unter dem Verteilen von Grobspänen auf dem Bandförderer wird insbesondere ein Verteilen der Grobspäne auf einem Transportband des Bandförderers verstanden.
- Unter dem Merkmal, dass die zweite Flammschutzmittelflüssigkeits-Aufbringvorrichtung angeordnet ist zum Aufbringen einer Flammschutzmittelflüssigkeit auf die zweite Deckschicht, wird insbesondere verstanden, dass das Flammschutzmittel so aufgebracht wird, dass es die zweite Deckschicht benetzt, vorzugsweise nicht aber die erste Deckschicht oder eine etwaige vorhandene Mittelschicht. Insbesondere bedeutet das Aufbringen auf die Deckschicht nicht nur ein Aufbringen oberhalb der Deckschicht.
- Unter einem Transportband wird insbesondere ein flexibles Bauteil zum endlosen Fördern verstanden. Es ist möglich, nicht aber notwendig, dass das Transportband aus Metall, einer Maschenstruktur, einem Textil oder einem entropieelastischen Material, beispielsweise Gummi, aufweist.
- Der Begriff wird als Oberbegriff zu Deckschicht, Mittelschicht und Spanschicht verwendet.
- Unter einer Spanschicht wird eine Schicht aus Spänen verstanden. Das kann die Deckschicht, die Mittelschicht oder die Spanschicht sein, aber auch zwei oder drei dieser Schichten oder gegebenenfalls weiteren Schichten aus Spänen.
- Gemäß einer bevorzugten Ausführungsform umfasst das Verfahren den Schritt des Trocknens der Grobspäne vor dem Beleimen. Dadurch, dass die Grobspäne erst beleimt werden und dann das Flammschutzmittel aufgebracht wird, werden die Verluste an Flammschutzmittel, insbesondere durch Abreiben, vermindert.
- Gemäß einer bevorzugten Ausführungsform umfasst das Verfahren die Schritte (a) Herstellen von Deckspänen, insbesondere in Form von Grobspänen, und Mittelschichtspänen, (b) optional Trocknen, insbesondere gemeinsames Trocknen, der Grobspäne und Mittelschichtspäne, (c) optional Trennen von Grobspänen und Mittelschichtspänen, insbesondere getrockneten Grobspänen und Mittelschichtspänen (d) Herstellen einer ersten Deckschicht aus Grobspänen, (e) Aufbringen der Flammschutzmittelflüssigkeit auf die Deckschicht (f) Herstellen einer Mittelschicht oberhalb der Deckschicht aus Mittelschichtspänen, (g) Herstellen einer zweiten Deckschicht aus Deckspänen oberhalb der Mittelschicht, sodass die Spanschicht entsteht und (h) Aufbringen der Flammschutzmittelflüssigkeit auf die zweite Deckschicht. Vorzugsweise werden danach die erste Deckschicht, die zweite Deckschicht und Mittelschicht, die eine Spanschicht bilden zur OSB verpresst.
- Es ist möglich, nicht aber notwendig, dass die Mittelschichtspäne ebenfalls Grobspäne sind. Insbesondere ist es möglich, dass die Mittelschichtspäne eine Längenverteilungsdichte haben, wobei die Längenverteilungsdichte die Anzahl an Grobspänen mit einer bestimmten Länge angibt. Die Längenverteilungsdichte hat vorzugsweise einen Mittelschichtspanlängen-Median, der kleiner ist als ein Deckschichtspanlängen-Median der Längenverteilungsdichte der Deckspäne. In anderen Worten sind die Späne, die die Deckschichten bilden, länger als die Späne, die die Mittelschicht bilden.
- Es ist möglich, nicht aber notwendig, dass auch auf die Mittelschicht Flammschutzmittelflüssigkeit aufgebracht wird. Insbesondere wird auf die Mittelschicht keine Flammschutzmittelflüssigkeit aufgebracht. In diesem Fall konzentriert sich das Flammschutzmittel in den Deckschichten, wodurch eine besonders hohe Schwerentflammbarkeit bei gleichzeitig geringem Gehalt der OSB an Flammschutzmittel erreicht.
- Vorzugsweise umfasst das Verfahren die Schritte (a) Erfassen eines Feuchtigkeitsgehalts der OSB und/oder der Spanschicht nach dem Aufbringen des Flammschutzmittels und (b) verändern einer Aufbringmenge an Flammschutzmittelflüssigkeit und/oder einer Flammschutzmittel-Konzentration an Flammschutzmittel in der Flammschutzmittelflüssigkeit , sodass der Spanschicht-Feuchtigkeitsgehalt in einem vorgegebenen Soll-Feuchtigkeitsgehaltintervall liegt und ein Flammschutzmittelgehalt der Spanschicht und/oder der OSB in einem vorgegebenen Soll-Flammschutzmittelgehaltintervall liegt.
- Insbesondere umfasst das Verfahren vorzugsweise die Schritte (a) Erfassen eines Deckschicht-Feuchtigkeitsgehalt der ersten Deckschicht und/oder der zweiten Deckschicht nach dem Aufbringen des Flammschutzmittels und (b) Verändern der Aufbringmenge an Flammschutzmittelflüssigkeit und/oder der Flammschutzmittel-Konzentration des Flammschutzmittels in der Flammschutzmittelflüssigkeit , sodass der Deckschicht-Feuchtigkeitsgehalt in einem vorgegebenen Soll-Deckschicht-Feuchtigkeitsgehaltintervall liegt.
- Das Vermindern der Flammschutzmittel-Konzentration erfolgt beispielsweise durch Zugeben von Lösungsmittel, insbesondere Wasser, zur Flammschutzmittelflüssigkeit.
- Ein Erhöhen der Flammschutzmittel-Konzentration erfolgt beispielsweise durch Vermindern des Zugebens von Lösungsmittel. Alternativ kann das Erhöhen der Flammschutzmittel-Konzentration ein Erhöhen der Temperatur der Flammschutzmittelflüssigkeit umfassen, wenn - wie gemäß einer bevorzugten Ausführungsform vorgesehen - das Flammschutzmittel mit seiner Sättigungskonzentration in der Flammschutzmittelflüssigkeit vorliegt. Beispielsweise wird das Lösungsmittel durch ein Bad an festem Flammschutzmittel geleitet. Je höher die Temperatur des Lösungsmittels, desto höher die Flammschutzmittel-Konzentration.
- Die Spanschicht hat eine Spanschicht-Temperatur, die Deckschicht eine Deckschicht-Temperatur und die Mittelschicht eine Mittelschicht-Temperatur. Diese Temperaturen beziehen sich auf eine Position in Materialflussrichtung unmittelbar vor der Stelle, an der die Flammschutzmittelflüssigkeit aufgebracht wird. Es handelt sich jeweils um die Durchschnittstemperatur über die volle Breite der jeweiligen Schicht.
- Vorzugsweise sind die Temperatur der Flammschutzmittelflüssigkeit und die Flammschutzmittel-Konzentration so gewählt, dass eine Abkühlung der Flammschutzmittelflüssigkeit auf die jeweilige Temperatur (Spanschicht-Temperatur, Deckschicht-Temperatur oder Mittelschicht-Temperatur) dazu führt, dass bei dieser Temperatur der Gehalt an Flammschutzmittel unterhalb der Löslichkeit des Flammschutzmittels liegt. Auf diese Weise wird wenig Lösungsmittel in die entsprechende Schicht eingebracht.
- Vorzugsweise hat die Flammschutzmittelflüssigkeit beim Aufbringen auf die jeweilige Schicht eine Temperatur von zumindest 50°C, insbesondere zumindest 60°C, vorzugsweise 70°C, besonders bevorzugt zumindest 80°C. Eine hohe Temperatur erhöht in der Regel die Löslichkeit des Flammschutzmittels in dem Lösungsmittel, sodass weniger Lösungsmittel, in der Regel Wasser, notwendig ist, um eine vorgegebene Menge an Flammschutzmittel zu lösen. Zudem sinkt die Viskosität von Wasser mit zunehmender Temperatur, sodass die Flammschutzmittelflüssigkeit leichter in die Grobspäne eindringen kann.
- Günstig ist es, wenn die Flammschutzmittelflüssigkeit eine Konzentration an Flammschutzmittel enthält, die zumindest 60 %, insbesondere zumindest 70 %, vorzugsweise zumindest 80 %, besonders bevorzugt zumindest 90 %, der maximalen Löslichkeit des Flammschutzmittels bei der entsprechenden Temperatur entspricht. Ein weiterer Vorteil ist, dass durch das erwärmte Flammschutzmittel die beiden Deckschichten eine Temperaturerhöhung erfahren, welche eine höhere Pressengeschwindigkeit ermöglicht.
- Günstig ist es, wenn die Flammschutzmittelflüssigkeit einen Viskositätssenker, insbesondere ein Tensid, enthält. Dadurch dringen die Flammschutzmittelflüssigkeit und damit das Flammschutzmittel schneller in die Späne ein. Vorzugsweise enthält die Flammschutzmittelflüssigkeit einen Viskositätssenker.
- Günstig ist es, wenn das Verfahren den Schritt eines Anliegens einer Druckdifferenz an die mit Flammschutzmittelflüssigkeit benetzte oder benetzt werdende Spanschicht, Deckschicht oder Mittelschicht umfasst. Das Anlegen der Druckdifferenz kann ein Anlegen eines Unterdrucks, insbesondere an eine Unterseite des Bandförderers auf eine Oberseite der Spanschicht, Deckschicht oder Mittelschicht umfassen.
- Vorteilhaft daran ist, dass der Verbrauch an Flammschutzmittel in der Regel im Vergleich zu herkömmlich hergestellten OSB verringerbar ist. Dadurch, dass eine Druckdifferenz an die Grobspäne angelegt wird, wird die Flammschutzmittelflüssigkeit zumindest teilweise in die Grobspäne eingesogen. Dadurch kommt es weniger zur Bildung einer Kruste aus Flammschutzmitteln auf den Grobspänen. Wenn das Flammschutzmittel zumindest teilweise in die Grobspäne eindringt, erhöht sich dessen Wirkung.
- Durch das Einsaugen und/oder Einpressen der Flammschutzmittelflüssigkeit in die Grobspäne kommt es zudem oft zu weniger chemischen Reaktionen mit dem Leim. In der Regel muss daher die Leimmenge deutlich weniger gesteigert werden, um einen Festigkeitsverlust durch das Hinzufügen des Flammschutzmittels auszugleichen.
- Unter dem Anlegen der Druckdifferenz durch Anlegen von Überdruck wird insbesondere verstanden, dass eine Druckdifferenz zwischen einer ersten Seitenfläche der Grobspäne und der gegenüberliegenden Seitenfläche der Grobspäne erzeugt wird. Die beiden Seitenflächen sind um die Höhe des Grobspans voneinander entfernt, die vorzugsweise 0,5 ± 0,2 cm beträgt.
- Unter dem Anlegen der Druckdifferenz durch Anlegen von Unterdruck wird insbesondere verstanden, dass an die Grobspäne, insbesondere an die Deckschicht, ein Druck angelegt wird, der um zumindest 200 hPa, vorzugsweise zumindest 400 hPa, besonders bevorzugt zumindest 600 hPa, kleiner ist als der Umgebungsdruck.
- Ein Beleimen erfolgt vorzugsweise ohne an den Grobspänen anliegende Druckdifferenz.
- Vorzugsweise wird der Unterdruck an eine Unterseite eines Transportbands des Bandförderers angelegt. Das Transportband ist dazu gasdurchlässig. Beispielsweise ist das Transportband perforiert oder aus einem gasdurchlässigen Material aufgebaut, beispielsweise einem Textil. Alternativ kann das Transportband ein Metallband sein. Dieses Metallband ist vorzugsweise perforiert.
- Das Anlegen des Überdrucks erfolgt beispielsweise dadurch, dass die Schicht zunächst eine Walze passiert, die als Abdichtung fungiert, und dann in einen Überdruckbereich eintritt, in dem der Überdruck anliegt. Die Schicht liegt auf einem gasdurchlässigen Förderband, auf dessen dem Überdruckbereich abgewandte Seite ein geringerer Druck, beispielsweise Umgebungsdruck oder Unterdruck, anliegt. Die Schicht verlässt den Überdruckbereich, indem sie eine Walze passiert, die als Dichtung wirkt.
- Vorzugsweise werden die Grobspäne getrocknet, bis sie darrtrocken sind. In diesem Zustand wird besonders leicht und schnell Flammschutzmittelflüssigkeit von den getrockneten Grobspänen aufgenommen. Gemäß einer bevorzugten Ausführungsform werden die flammschutzmittelhaltigen Grobspäne nicht wesentlich getrocknet. Hierunter ist insbesondere zu verstehen, dass der Feuchtegehalt der jeweiligen Schicht (Deckschicht, Mittelschicht oder Spanschicht) sich nach dem Aufbringen der Flammschutzmittelflüssigkeit um höchstens fünf Prozentpunkte, insbesondere um höchstens zwei Prozentpunkte, ändert.
- Vorzugsweise hat die Grobspanschicht eine Spanschichtdicke, die höchstens dem Vierfachen, vorzugsweise höchstens dem Dreifachen, bevorzugt höchstens dem Doppelten, einer Grobspanlagendicke einer einzelnen Grobspanlage entspricht. Die Grobspanlagendicke ist die minimal erreichbare Dicke einer Grobspanlage. Diese ist die mittlere Höhe einer Anordnung von Grobspänen auf einer ebenen, horizontal verlaufenden Testfläche von 1 m2, wobei für diese Anordnung gilt, dass auf höchstens 75 % der Testfläche Abschnitte von zwei oder mehr Grobspänen übereinanderliegen und wobei zumindest 90%, vorzugsweise zumindest 95%, insbesondere 100%, der Testfläche von Grobspänen bedeckt sind.
- Vorzugsweise weist die Flammschutzmittelflüssigkeit einen Farbstoff auf. Dieser Farbstoff ist vorzugsweise im sichtbaren Bereich farblos. In diesem Fall kann der Farbstoff auch als Marker bezeichnet werden. Günstig ist es, wenn der Farbstoff im UV-Bereich absorbiert und/oder fluoresziert. In diesem Fall kann durch Bestrahlen mit UV-Licht und/oder Aufnehmen eines Bildes der jeweiligen Schicht und/oder der OSB-Platte mit einer im UV-Bereich empfindlichen Kamera eine Flammschutzmittelverteilung der Flammschutzmittelflüssigkeit und/oder des Flammschutzmittels erfasst werden.
- Anhand der Flammschutzmittelverteilung wird gemäß einer bevorzugten Ausführungsform ein Prozessparameter in Form der Transportbandgeschwindigkeit des Transportbands und oder der Druckdifferenz und/oder einer flächenspezifischen Ausbringmenge an Flammschutzmittelflüssigkeit geregelt. In anderen Worten wird eine Abweichung zwischen einer Soll-Flammschutzmittelverteilung und der jeweils gemessenen Ist-Flammschutzmittelverteilung ermittelt und zumindest einer der genannten Parameter so geregelt werden, dass die Abweichung minimiert wird.
- Eine erfindungsgemäße OSB-Herstellvorrichtung besitzt vorzugsweise eine dritte Verteilvorrichtung zum Verteilen von Spänen, sodass eine Mittelschicht oberhalb der ersten Deckschicht entsteht. Insbesondere ist die dritte Verteilvorrichtung so ausgebildet, dass die Mittelschicht auf der ersten Deckschicht zum Liegen kommt. Die zweite Verteilvorrichtung ist dann vorzugweise so ausgebildet, dass die zweite Deckschicht auf der Mittelschicht zum Liegen kommt. Entsprechend ist die zweite Verteilvorrichtung vorzugsweise in Materialflussrichtung hinter der dritten Verteilvorrichtung angeordnet.
- Die OSB-Herstellvorrichtung besitzt vorzugsweise einen Beleimer, der in Materialflussrichtung hinter der Grobspan-Herstellvorrichtung und vorzugsweise hinter einem Trockner für die Grobspäne angeordnet ist. Der Beleimer ist vorzugsweise in Materialflussrichtung vor den Verteilvorrichtungen angeordnet. In anderen Worten verteilen die Verteilvorrichtungen beleimte Späne. Der Beleimer ist vorzugsweise eine rotierende Beleimtrommel oder ein Mischer, insbesondere ein Trogmischer.
- Die OSB-Herstellvorrichtung besitzt vorzugsweise einen Klassierer zum Trennen von Deckspänen und Mittelschichtspänen. Der Klassierer ist vorzugsweise ein Sichter. Günstig ist es, wenn der Klassierer in Materialflussrichtung hinter der Grobspan-Herstellvorrichtung und/oder vor dem Beleimer angeordnet ist.
- Der Druckdifferenzerzeuger zum Anlegen der Druckdifferenz an die Spanschicht umfasst vorzugsweise einen Unterdruckerzeuger und/oder einen Überdruckerzeuger. Vorzugsweise besitzt der Differenzdruckerzeuger eine Unterdruckpumpe und zumindest eine Saugkammer, vorzugsweise zumindest zwei Saugkammern, insbesondere eine Mehrzahl an Saugkammern, die jeweils über ein Ventil mit der Unterdruckpumpe verbunden sind. Die Ventile sind vorzugsweise ausgebildet zum Vergrößern ihres Ventilöffnungsgrads bei abnehmendem Druck in der Saugkammer. In anderen Worten öffnen die Ventile umso weiter, je kleiner der Druck in der jeweiligen Saugkammer ist.
- Die Saugkammern sind insbesondere so angeordnet, dass zumindest 90 % der Fläche, vorzugsweise zumindest 95% der Fläche, besonders bevorzugt 100% der Fläche der Grobspanlage für zumindest eine vorgegebene Zeit von beispielsweise 1 Sekunde, insbesondere zumindest 5 Sekunden, mittels zumindest jeweils einer Saugkammer mit der Druckdifferenz, im vorliegenden Fall mit einem Unterdruck, beaufschlagbar ist.
- Vorzugsweise beträgt ein Unterdruck zumindest 300 hPa (und der Druck somit und 713 hPa), insbesondere zumindest 500 hPa (und der Druck somit und 513 hPa).
- Günstig ist es, wenn die OSB-Herstellvorrichtung ein Inspektionssystem zum Erfassen der Flammschutzmittelverteilung an Flammschutzmittel in der jeweiligen Schicht aufweist. Es kann sich hierbei um die Verteilung des Flammschutzmittels in der Fläche der Grobspanschicht handeln, also um die zweidimensionale Verteilung in Längsrichtung und Breitenrichtung der Grobspanschicht, nicht aber in Dickenrichtung.
- Alternativ oder zusätzlich kann das Inspektionssystem ausgebildet sein zum Erfassen der Flammschutzmittelverteilung in der OSB. Es kann sich dann um die Verteilung des Flammschutzmittels in der Fläche der OSB handeln, also um die zweidimensionale Verteilung in Längsrichtung und Breitenrichtung der Grobspanschicht, und/oder der Verteilung des Flammschutzmittels in Dickenrichtung.
- Das Inspektionssystem besitzt vorzugsweise eine Kamera zum Erfassen von UV-Licht und/oder Fluoreszenzlicht, das beim Bestrahlen der Grobspanschicht bzw. der OSB mit UV-Licht entsteht. Vorzugsweise besitzt das Inspektionssystem zudem eine UV-Lichtquelle zum Bestrahlen der Grobspanschicht bzw. der OSB mit UV-Licht.
- Bevorzugt umfasst die OSB-Herstellvorrichtung einen Feuchtigkeitsmesser zum Messen eines Spanschicht-Feuchtigkeitsgehalts einer Spanschicht, insbesondere der ersten Deckschicht und/oder der zweiten Deckschicht. Vorzugsweise ist der Feuchtigkeitmesser ausgebildet zum ortsaufgelösten Messen des Spanschicht-Feuchtigkeitsgehalts. Dieser Feuchtigkeitsmesser kann beispielsweise eine Infrarot-Lichtquelle und eine Infrarot-Kamera umfassen. Die Infrarot-Lichtquelle ist vorzugsweise ausgebildet zum Emittieren von Infrarotstrahlung mit einer Wellenlänge von 3±0,5 µm. In diesem Wellenbereich absorbiert Wasser dass Infrarotlicht besonders stark und reflektiert es entsprechend besonders wenig.
- Besonders bevorzugt besitzt die OSB-Herstellvorrichtung eine Regelung, die ausgebildet ist zum automatischen Ansteuern der ersten Flammschutzmittel-flüssigkeit-Aufbringvorrichtung und/oder der zweiten Flammschutzmittelflüssigkeit-Aufbringvorrichtung zum Verändern einer Aufbringmenge an Flammschutzmittel-flüssigkeit und/oder einer Konzentration des Flammschutzmittels, sodass der Spanschicht-Feuchtigkeitsgehalt in einem vorgegebenen Soll-Feuchtigkeitsgehaltintervall liegt und ein Flammschutzmittelgehalt der Spanschicht und/oder der OSB in einem vorgegebenen Soll- Flammschutzmittelgehaltintervall liegt.
- Günstig ist es, wenn zumindest eine der Flammschutzmittelflüssigkeits-Aufbringvorrichtungen zumindest zwei, insbesondere eine Mehrzahl, an Düsen aufweist, die individuell von der Regelung ansteuerbar sind. Die Regelung ist dann ausgebildet zum Ansteuern der Düsen der Flammschutzmittelflüssigkeits-Aufbringvorrichtung, sodass die räumliche Ist-Verteilung des Flammschutzmittels von einer vorgegebenen Soll-Verteilung, insbesondere einer räumlich konstanten Konzentration an Flammschutzmittel, möglichst wenig abweicht.
- Vorzugsweise umfasst die Flammschutzmittelflüssigkeits-Aufbringvorrichtung eine Temperaturregelung, die ausgebildet ist zum automatischen Einstellen einer SollTemperatur und/oder eine Konzentrationsregelung zum Einstellen einer Soll-Konzentration an Flammschutzmittel im Lösungsmittel. Bei dem Lösungsmittel handelt es sich vorzugsweise um Wasser. Durch die Temperatur lässt sich die Sättigungskonzentration des Flammschutzmittels im Wasser einstellen. Ist - wie gemäß einer bevorzugten Ausführungsform vorgesehen - die Flammschutzmittel-Aufbringvorrichtung eingerichtet zum Aufbringen einer Flammschutzmittelflüssigkeit , deren Konzentration an Flammschutzmittel der Sättigungsgrenze dazu entspricht, kann durch Erhöhen der Temperatur die Konzentration an Flammschutzmittel erhöht werden.
- Im Folgenden wird die Erfindung anhand der beigefügten Zeichnungen näher erläutert. Dabei zeigt
- Figur 1
- ein Flussdiagramm eines erfindungsgemäßen Verfahrens und
- Figur 2
- eine schematische Ansicht einer erfindungsgemäßen OSB-Herstellvorrichtung zum Durchführen eines erfindungsgemäßen Verfahrens.
-
Figur 1 zeigt schematisch eine erfindungsgemäße Holzwerkstoffplatten-Herstellvorrichtung hier in Form einer OSB-Herstellvorrichtung 10, die eine Span-Herstellvorrichtung hier in Form einer Grobspan-Herstellvorrichtung 12 aufweist, die Holz 14 zunächst in einem Entrinder 16 entrindet und dann in einem Zerspaner 18 zu Spänen hier in Form von Grobspänen 20 spant. In einem Trockner 22 werden die Späne 20, vorzugsweise bis zum darrtrockenen Zustand, getrocknet. - In einem Klassierer 24, der im vorliegenden Fall als Sichter ausgebildet ist, werden Deckspäne 26 von Mittelschichtspänen 28 getrennt. Die Mittelschichtspäne sind kleiner, insbesondere kürzer, als die Deckspäne 26. In Materialflussrichtung M hinter dem Klassierer 24 ist ein Beleimer 30, beispielsweise eine rotierende Beleimtrommel oder ein Mischer, insbesondere ein Trogmischer, angeordnet, der im vorliegenden Fall eine Deckschichtspan-Beleimeinheit 30a und eine Mittelschichtspan-Beleimeinheit 30b aufweist, die jeweils die Deckspäne 26 bzw. die Mittelschichtspäne 28 beleimen.
- Deckspäne 26, die auch als Deckschichtspäne bezeichnet werden können, werden von einer ersten Verteilvorrichtung 32.1 zu einer ersten Deckschicht 34.1 gestreut. Mittels einer ersten Flammschutzmittelflüssigkeits-Aufbringvorrichtung 36.1 wird eine schematisch eingezeichnete Flammschutzmittelflüssigkeit 38 auf die erste Deckschicht 34 aufgebracht.
- Deckspäne 26 werden zudem von einer zweiten Verteilvorrichtung 32.2 zu einer zweiten Deckschicht 34.2 gestreut. Mittels einer zweiten Flammschutzmittelflüssigkeits-Aufbringvorrichtung 36.2 wird eine schematisch eingezeichnete Flammschutzmittelflüssigkeit 38 auf die erste Deckschicht 34 aufgebracht.
- Mittels einer zweiten Flammschutzmittelflüssigkeits-Aufbringvorrichtung 36.2 wird eine schematisch eingezeichnete Flammschutzmittelflüssigkeit 38 auf die zweite Deckschicht 34.2 aufgebracht.
- Mittelschichtspäne 38 werden mittels einer dritten Verteilvorrichtung 32.3 auf die erste Deckschicht 4 30.1 gestreut, so dass sie eine Mittelschicht 40 bilden. Es ist möglich, nicht aber notwendig und in der in
Figur 1 gezeigten Ausführungsform nicht vorgesehen, dass auf die Mittelschicht mittels einer Flammschutzmittelflüssigkeits-Aufbringvorrichtung Flammschutzmittel 38 aufgebracht wird. - Die erste Deckschicht 34.1, die Mittelschicht 40 und die zweite Deckschicht 34.2 bilden gemeinsam eine Spanschicht 42, die mittels einer Heißpresse 44 zu einer OSB 46 verpresst werden.
-
Figur 2 zeigt eine schematische Ansicht der OSB-Herstellvorrichtung 10 in einer Ansicht von der Seite. Die Flammschutzmittelflüssigkeits-Aufbringvorrichtungen 36.1, 36.2 weisen gemeinsam oder - wie inFigur 1 gezeigt - ein Reservoir 50.1, 50.2 auf, in dem die Flammschutzmittelflüssigkeit 38 enthalten ist. Mittels einer Heizung 52.1, 52.2 kann die Flammschutzmittelflüssigkeit 38 auf eine vorgegebene Temperatur T28 gebracht werden, für die beispielsweise 50°C ≤ T28 ≤ 95°C gilt. - Mittels jeweils einer Dosierpumpe 54.1 wird die Flammschutzmittelflüssigkeit 38 zu Düsen 56.k (k = 1, 2, ...) der jeweiligen FlammschutzmittelflüssigkeitsAufbringvorrichtung, im vorliegenden Fall der ersten Flammschutzmittelflüssigkeits-Aufbringvorrichtung 36.1 geleitet (siehe
Figur 3 ), die quer zur Materialflussrichtung M nebeneinander angeordnet sind, und von dort auf die erste Deckschicht 34.1 gesprüht. - Um das Einbringen der Flammschutzmittel-Flüssigkeit 38 zu verbessern, kann die OSB-Herstellvorrichtung 10 einen Druckdifferenzerzeuger 58 aufweisen, der ausgebildet ist zum Anlegen einer Druckdifferenz an die erste Deckschicht 34.1. So entstehen flammschutzmittelhaltige Grobspäne 20.
- Wie
Figur 3 zeigt, besitzt der Druckdifferenzerzeuger 58 beispielsweise eine Unterdruckpumpe 60, die mit einer Mehrzahl an Saugkammern 62.j (j = 1, 2, ...) verbunden ist. Beim Betrieb der Unterdruckpumpe 60 liegt daher an den Saugkammern 62.j ein Druck pj von beispielsweise 100 hPa ≤ pj ≤ 800 hPa an. Es ist dabei möglich, dass sich die Drücke in den einzelnen Saugkammern 62.j voneinander unterscheiden. Dazu können nicht eingezeichnete Ventile verwendet werden. - Die Saugkammern 62.j liegen an einem Transportband 64, insbesondere eines Metallbands, eines Bandförderers 66 an, das Öffnungen, beispielsweise Löcher, aufweist. Dadurch liegt der Druck pj an der ersten Deckschicht 34.1 an.
- In Materialflussrichtung M hinter dem Druckdifferenzerzeuger 58 kann ein erstes Inspektionssystem 70.1 angeordnet sein, das eine Kamera 72.1 aufweist. Mit der Kamera 72 wird Licht erfasst, das von einem Farbstoff in der Flammschutzmittelflüssigkeit 38 reflektiert, emittiert und/oder nicht absorbiert wird. Alternativ oder zusätzlich wird mit der Kamera 72.1 Fluoreszenzlicht erfasst. Auf diese Weise wird eine Ist-Flammschutzmittelverteilung kist(x,y) ermittelt, die eine Konzentration k an Flammschutzmittel in Abhängigkeit von den Flächenkoordinaten x, y angibt. Wiederum alternativ oder zusätzlich kann die Kamera 72.1 als Feuchtigkeitmesser ausgebildet sein und anhand von reflektiertem oder absorbiertem IR-Licht die Feuchtigkeitsverteilung in der Deckschicht 34.1 messen.
- Eine Regelung 74 vergleicht die Ist-Flammschutzmittelverteilung kist(x,y) mit einer Soll-Flammschutzmittelverteilung ksoll(x,y) und steuert die Düsen 56.k individuell so an, dass eine Abweichung zwischen Ist-Flammschutzmittelverteilung kist(x,y) und Soll-Flammschutzmittelverteilung ksoll(x,y) minimiert wird.
- Es ist möglich, nicht aber notwendig, dass das Inspektionssystem eine UV-Lichtquelle 76.1 aufweist, die die Deckschicht 22 in einem Gesichtsfeld G der Kamera 72.1 beleuchtet. Das Gesichtsfeld G ist derjenige Bereich der Deckschicht 34.1, die mittels der Kamera 72 aufgenommen wird.
-
Figur 1 zeigt, dass - unabhängig von anderen Merkmalen dieser Ausführungsform - in Materialflussrichtung hinter der Heißpresse 44 eine Schneidevorrichtung 78 angeordnet sein kann, die die OSB-Platte 46 in einzelne Plattensegmente 80.I zerteilt. In diesem Fall ist es vorteilhaft, wenn ein zweites Inspektionssystem 82 (sieheFigur 3 ) angeordnet ist, dessen Kamera 84 eine Schnittfläche 86 des jeweiligen Plattensegments 80.l aufnimmt. Daraus wird eine zweite Ist-Flammschutzmittelverteilung kist,2(y,z) ermittelt, die auch die Tiefenabhängigkeit der Konzentration k an Flammschutzmittel kodiert. In anderen Worten kodiert die zweite Ist-Flammschutzmittelverteilung kist,2(y,z) einen Tiefenverlauf des Farbstoffs. - Die Regelung 74 ist ausgebildet zum Verändern der Drücke pj in der zumindest einen Saugkammer 60.j und/oder einer Transportbandgeschwindigkeit v62 des Transportbands 62, sodass sich die zweite Ist-Flammschutzmittelverteilung kist,2(y,z) einer zweiten Soll-Flammschutzmittelverteilung ksoll,2(y,z) annähert.
-
10 OSB-Herstellvorrichtung 54 Dosierpumpe 12 Grobspan-Herstellvorrichtung 56 Düse 14 Holz 58 Druckdifferenzerzeuger 16 Entrinder 18 Zerspaner 60 Unterdruckpumpe 62 Saugkammer 20 Späne 64 Transportband 22 Trockner 66 Bandförderer 24 Klassierer 70 Inspektionssystem 26 Deckspäne 72 Kamera 28 Mittelschichtspäne 74 Regelung 30 Beleimer 76 UV-Lichtquelle 30a Deckschichtspan-Beleimeinheit 78 Schneidevorrichtung 30b Mittelschichtspan-Beleimeinheit 32.1 erste Verteilvorrichtung 80 Plattensegment 32.2 zweite Verteilvorrichtung 82 zweites Inspektionssystem 32.3 dritte Verteilvorrichtung 84 zweite Kamera 34.1 erste Deckschicht 86 Schnittfläche 34.2 zweite Deckschicht 36 Flammschutzmittelflüssigkeits-Aufbringvorrichtung G Gesichtsfeld j. k,l Laufindex 38 Flammschutzmittelflüssigkeit kist(x,y) Ist-Flammschutzmittelverteilung 40 Mittelschicht ksoll(x,y) Soll-Flammschutzmittelverteilung 42 Spanschicht 44 Heißpresse kist,2(y,z) zweite Ist-Flammschutzmittelverteilung 46 OSB-Platte ksoll,22(y,z) zweite Soll-Flammschutzmittelverteilung 50 Reservoir M Materialflussrichtung 52 Heizung p Druck
Claims (14)
- Verfahren zum Herstellen von OSB (46) mit den Schritten:(a) Herstellen von Grobspänen,(b) Beleimen der Grobspäne, sodass beleimte Grobspäne entstehen,(c) Anordnen der beleimten Grobspäne auf einem Transportband (64), sodass eine Spanschicht (42) entsteht,(d) Aufbringen einer Flammschutzmittelflüssigkeit auf die Spanschicht (42),(e) Anlegen einer Druckdifferenz an die mit Flammschutzmittelflüssigkeit benetzte oder benetzt werdende Spanschicht (42) durch Anlegen eines Unterdrucks an eine Unterseite des Transportbands (64) und/oder eines Überdrucks auf eine Oberseite der Spanschicht (42) und(f) Verpressen der Spanschicht (42), sodass die OSB (46) entsteht.
- Verfahren nach Anspruch 1, gekennzeichnet durch die Schritte:(a) Herstellen von Deckspänen (26) in Form von Grobspänen und Mittelschichtspänen (28),(b) Herstellen einer ersten Deckschicht (34.1) aus Deckspänen (26),(c) Aufbringen der Flammschutzmittelflüssigkeit auf die erste Deckschicht (34.1),(d) Herstellen einer Mittelschicht (40) aus Mittelschichtspänen (28) oberhalb der ersten Deckschicht (34.1),(e) Herstellen einer zweiten Deckschicht (36.2) aus Deckspänen (26) oberhalb der Mittelschicht (40), sodass die Spanschicht (42) entsteht, und(f) Aufbringen der Flammschutzmittelflüssigkeit auf die zweite Deckschicht (34.2).
- Verfahren nach einem der vorstehenden Ansprüche, gekennzeichnet durch die Schritte:(a) Erfassen eines Spanschicht-Feuchtigkeitsgehalts der Spanschicht (42) nach dem Aufbringen des Flammschutzmittels und(b) Verändern einer Aufbringmenge an Flammschutzmittelflüssigkeit und/oder einer Konzentration des Flammschutzmittels, sodass der Spanschicht-Feuchtigkeitsgehalt in einem vorgegebenen Soll-Feuchtigkeitsgehaltintervall liegt und ein Flammschutzmittelgehalt der Spanschicht (42) und/oder der OSB (46) in einem vorgegebenen Soll-Flammschutzmittelgehaltintervall liegt.
- Verfahren nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Flammschutzmittelflüssigkeit(a) beim Aufbringen auf die Spanschicht (42) eine Temperatur von zumindest 50°C hat und/oder(b) einen Viskositätssenker, insbesondere ein Tensid, enthält.
- Verfahren nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass eine Spanschichtdicke der Spanschicht (42) höchstens das Vierfache einer Grobspanlagendicke einer Grobspanlage entspricht.
- Verfahren nach einem der vorstehenden Ansprüche 2 bis 5, dadurch gekennzeichnet, dass(a) die Flammschutzmittelflüssigkeit einen, insbesondere farblosen und im UV-Bereich absorbierenden oder fluoreszierenden, Farbstoff aufweist und(b) das Verfahren die folgenden Schritte aufweist:(i) tiefenabhängiges, insbesondere optisches, Erfassen einer Farbstoffkonzentration der Spanschicht (42) und/oder der OSB-Platte (46), sodass ein Farbstoff-Tiefenverlauf erhalten wird, und(ii) Regeln einer Transportbandgeschwindigkeit, einer Druckdifferenz und/oder einer flächenspezifischen Ausbringmenge an Flammschutzmittelflüssigkeit anhand des Farbstoff-Tiefenverlaufs.
- OSB-Herstellvorrichtung (10) mit(a) einer Grobspan-Herstellvorrichtung (12) zum Herstellen von Grobspänen aus Holz (14),(b) einem Trockner (22) zum Trocknen der Grobspäne, der mit der Grobspan-Herstellvorrichtung (12) verbunden ist,(c) einem Bandförderer (66), der in Materialflussrichtung (M) hinter dem Trockner (22) angeordnet ist,(d) einer ersten Verteilvorrichtung (32.1) zum Verteilen von Grobspäne auf dem Bandförderer (66), sodass eine erste Deckschicht (34.1) entsteht,(e) einer zweiten Verteilvorrichtung (32.2) zum Verteilen von Verteilen von Grobspäne, sodass eine zweite Deckschicht (34.2) oberhalb der ersten Deckschicht (34.1) entsteht, sodass eine Spanschicht (42) entsteht(f) einer Presse zum Verpressen der Spanschicht (42) zu einer OSB-Platte (46),(g) eine erste Flammschutzmittelflüssigkeit-Aufbringvorrichtung, die angeordnet ist zum Aufbringen einer Flammschutzmittelflüssigkeit auf die erste Deckschicht (34.1), und(h) eine zweite Flammschutzmittelflüssigkeit-Aufbringvorrichtung, die angeordnet ist zum Aufbringen einer Flammschutzmittelflüssigkeit auf die zweite Deckschicht (34.2), gekennzeichnet durch(i) einen Druckdifferenzerzeuger (58) zum Anlegen der Druckdifferenz an die Spanschicht, der- eine Unterdruckpumpe (60) und zumindest eine Saugkammer (62), die jeweils über ein Ventil mit der Unterdruckpumpe (60) verbunden sind, und/oder- eine Druckpumpe und eine Mehrzahl an Druckkammern, die jeweils über mit der Druckpumpe verbunden sind, aufweist.
- OSB-Herstellvorrichtung (10) nach Anspruch 7, gekennzeichnet durch eine dritte Verteilvorrichtung (32.3) zum Verteilen von Spänen (20), sodass eine Mittelschicht (40) oberhalb der ersten Deckschicht (34.1) entsteht,
wobei die zweite Verteilvorrichtung (32.2) in Materialflussrichtung (M) hinter der dritte Verteilvorrichtung (32.3) angeordnet ist (zweite Deckschicht (34.2) ist oberhalb der Mittelschicht (40)). - OSB-Herstellvorrichtung (10) nach Anspruch 7 oder 8, gekennzeichnet durch(a) einen Beleimer (30), der in Materialflussrichtung (M) hinter der Grobspan-Herstellvorrichtung (12) und insbesondere hinter dem Trockner (22) und vor der zumindest einen Verteilvorrichtung (32) angeordnet ist und/oder(b) einen Klassierer (24) zum Trennen von Deckspänen (26) und Mittelschichtspänen (28), der in Materialflussrichtung (M) hinter der Grobspan-Herstellvorrichtung (12) und vor dem Beleimer (30) angeordnet ist.
- OSB-Herstellvorrichtung (10) nach einem der Ansprüche 7 bis 9, gekennzeichnet durch ein Inspektionssystem (70) zum Erfassen einer Flammschutzmittelverteilung an Flammschutzmittel in der Spanschicht (42) und/oder in der OSB (46).
- OSB-Herstellvorrichtung (10) nach Anspruch 10, dadurch gekennzeichnet, dass das Inspektionssystem (70)(a) eine UV-Lichtquelle (76) und(b) eine Kamera (72) zum Erfassen von reflektiertem UV-Licht und/oder Fluoreszenzlicht aufweist.
- OSB-Herstellvorrichtung (10) nach einem der Ansprüche 7 bis 11, gekennzeichnet durch(a) einen Feuchtigkeitsmesser zum Messen eines Spanschicht-Feuchtigkeitsgehalts der Spanschicht (42), insbesondere der ersten Deckschicht (34.1) und/oder der zweiten Deckschicht (34.2), und(b) eine Regelung (74), die ausgebildet ist zum automatischen Ansteuern der ersten Flammschutzmittelflüssigkeit-Aufbringvorrichtung und/oder der zweiten Flammschutzmittelflüssigkeit-Aufbringvorrichtung zum Verändern einer Aufbringmenge an Flammschutzmittelflüssigkeit und/oder einer Konzentration des Flammschutzmittels, sodass der Spanschicht-Feuchtigkeitsgehalt in einem vorgegebenen Soll-Feuchtigkeitsgehaltintervall liegt und ein Flammschutzmittelgehalt der Spanschicht (42) und/oder der OSB-Platte (46) in einem vorgegebenen Soll- Flammschutzmittelgehaltintervall liegt.
- OSB-Herstellvorrichtung (10) nach Anspruch 8 oder 11, gekennzeichnet durch eine Regelung (74), die ausgebildet ist zum automatischen Regeln einer Transportbandgeschwindigkeit, der Druckdifferenz und/oder einer flächenspezifischen Aufbringmenge an Flammschutzmittelflüssigkeit anhand einer Flammschutzmittelverteilung.
- OSB-Herstellvorrichtung (10) nach einem der vorstehenden Ansprüche 7 bis 13, dadurch gekennzeichnet, dass die Ventile einen Ventilöffnungsgrad haben, der mit abnehmendem Druck (p) in der Saugkammern (62) zunimmt.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22211013.2A EP4378650B1 (de) | 2022-12-02 | 2022-12-02 | Verfahren zum herstellen von osb und osb-herstellvorrichtung |
| ES22211013T ES3037914T3 (en) | 2022-12-02 | 2022-12-02 | Method for producing osb and osb production device |
| PL22211013.2T PL4378650T3 (pl) | 2022-12-02 | 2022-12-02 | Sposób produkcji płyt osb i urządzenie do produkcji płyt osb |
| HUE22211013A HUE072759T2 (hu) | 2022-12-02 | 2022-12-02 | Eljárás OSB elõállítására és OSB-elõállító berendezés |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22211013.2A EP4378650B1 (de) | 2022-12-02 | 2022-12-02 | Verfahren zum herstellen von osb und osb-herstellvorrichtung |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4378650A1 EP4378650A1 (de) | 2024-06-05 |
| EP4378650C0 EP4378650C0 (de) | 2025-06-04 |
| EP4378650B1 true EP4378650B1 (de) | 2025-06-04 |
Family
ID=84387596
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22211013.2A Active EP4378650B1 (de) | 2022-12-02 | 2022-12-02 | Verfahren zum herstellen von osb und osb-herstellvorrichtung |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP4378650B1 (de) |
| ES (1) | ES3037914T3 (de) |
| HU (1) | HUE072759T2 (de) |
| PL (1) | PL4378650T3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118664709A (zh) * | 2024-06-25 | 2024-09-20 | 佳诺威集团(河南)科技有限公司 | 一种防潮难燃osb板生产装置及工艺 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3438847A (en) * | 1965-02-26 | 1969-04-15 | Weyerhaeuser Co | Process of treating composite boards with borate chemicals produced thereby and product |
| US7371787B2 (en) * | 2000-04-14 | 2008-05-13 | Viance, Llc | Methods of incorporating treatment agents into wood based composite products |
| WO2015061905A1 (en) * | 2013-10-31 | 2015-05-07 | Blh Technologies Inc. | Fire resistant article, and associated production method |
| ES2788899T3 (es) * | 2015-12-18 | 2020-10-23 | SWISS KRONO Tec AG | Procedimiento para fabricar tableros de compuesto de madera y equipo para fabricar tableros de compuesto de madera |
| EP3470191B1 (de) * | 2017-10-16 | 2020-02-26 | SWISS KRONO Tec AG | Verfahren und vorrichtung zum herstellen einer holzwerkstoffplatte |
| US11015081B2 (en) * | 2018-08-22 | 2021-05-25 | Polymer Solutions Group | Fine particle size boric acid/urea dispersion, method of use in engineered wood product manufacture, method of coating wood products and product therefrom |
-
2022
- 2022-12-02 ES ES22211013T patent/ES3037914T3/es active Active
- 2022-12-02 HU HUE22211013A patent/HUE072759T2/hu unknown
- 2022-12-02 PL PL22211013.2T patent/PL4378650T3/pl unknown
- 2022-12-02 EP EP22211013.2A patent/EP4378650B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| PL4378650T3 (pl) | 2025-10-20 |
| EP4378650C0 (de) | 2025-06-04 |
| EP4378650A1 (de) | 2024-06-05 |
| HUE072759T2 (hu) | 2025-12-28 |
| ES3037914T3 (en) | 2025-10-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3458281B1 (de) | Produktionslinie zur herstellung einer abriebfesten holzwerkstoffplatte | |
| DE4333614C2 (de) | Verfahren und Anlage zur kontinuierlichen Herstellung von Spanplatten | |
| EP2623282B1 (de) | Verfahren zum Imprägnieren von Werkstoffplatten | |
| DE69511242T2 (de) | Verfahren zum herstellen von lignocelluloseplatten | |
| EP2942207B1 (de) | Verfahren zum Herstellen dekorierter Holzwerkstoffplatten und aus der Holzwerkstoffplatte hergestelltes Fußbodenpaneel | |
| EP3028829B1 (de) | Anlage zur herstellung einer holzwerkstoffplatte | |
| EP3189951A1 (de) | Verfahren zum herstellen einer holzwerkstoffplatte und holzwerkstoffplatten-herstellvorrichtung | |
| EP3461610B1 (de) | Verfahren und vorrichtung zur gezielten beeinflussung der technologischen eigenschaften einzelner bereiche einer holzwerkstoffplatte, eines vorverdichteten holzwerkstoffvlieses oder eines holzfaserkuchens | |
| EP4378650A1 (de) | Verfahren zum herstellen von osb und osb-herstellvorrichtung | |
| EP4286149B1 (de) | Verfahren zum herstellen von osb-platten und osb-platten-herstellvorrichtung | |
| EP4166294B1 (de) | Verfahren zum herstellen einer holzwerkstoffplatte und holzwerkstoffplatten-herstellvorrichtung | |
| WO2019076556A1 (de) | Verfahren und vorrichtung zum herstellen einer holzwerkstoffplatte | |
| DE10315922A1 (de) | Verfahren und Anlage zur Herstellung von Plattenwerkstoffen | |
| EP4368361B1 (de) | Verfahren zum herstellen einer grobspanplatte und grobspanplatten-herstellvorrichtung | |
| DE202015102415U1 (de) | Vorrichtung zum Streuen eines Vlieses im Zuge der Herstellung von Werkstoffplatten und eine Werkstoffplatte | |
| WO2016180881A1 (de) | Verfahren und vorrichtung zum streuen eines vlieses im zuge der herstellung von werkstoffplatten und eine werkstoffplatte | |
| DE1269990B (de) | Verfahren zur Herstellung von bindemittelverfestigten Faserstoffvliesen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20241127 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B27N 3/14 20060101ALI20241231BHEP Ipc: B27N 1/02 20060101ALI20241231BHEP Ipc: B27N 3/18 20060101ALI20241231BHEP Ipc: B27N 9/00 20060101ALI20241231BHEP Ipc: B27N 3/02 20060101ALI20241231BHEP Ipc: B27N 1/00 20060101AFI20241231BHEP |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250116 |
|
| INTC | Intention to grant announced (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20250206 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022004150 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250617 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250701 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3037914 Country of ref document: ES Kind code of ref document: T3 Effective date: 20251008 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250904 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250905 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250604 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250904 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E072759 Country of ref document: HU |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251004 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250604 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: HU Payment date: 20251202 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20251127 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20251124 Year of fee payment: 4 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 4 Effective date: 20251216 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251124 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250604 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260119 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260416 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260101 Year of fee payment: 4 |
|
| 26N | No opposition filed |
Effective date: 20260305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250604 |