EP1008829B1 - Projectile non létal pour arme à feu, matériau et procédé de fabrication d'un tel projectile - Google Patents
Projectile non létal pour arme à feu, matériau et procédé de fabrication d'un tel projectile Download PDFInfo
- Publication number
- EP1008829B1 EP1008829B1 EP99402535A EP99402535A EP1008829B1 EP 1008829 B1 EP1008829 B1 EP 1008829B1 EP 99402535 A EP99402535 A EP 99402535A EP 99402535 A EP99402535 A EP 99402535A EP 1008829 B1 EP1008829 B1 EP 1008829B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- polybutadiene
- projectile
- composite material
- crosslinked
- density
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 231100001160 nonlethal Toxicity 0.000 title claims abstract description 26
- 238000000034 method Methods 0.000 title claims abstract description 14
- 239000000463 material Substances 0.000 title description 7
- 229920002857 polybutadiene Polymers 0.000 claims abstract description 63
- 239000005062 Polybutadiene Substances 0.000 claims abstract description 52
- 239000002131 composite material Substances 0.000 claims abstract description 35
- 239000000945 filler Substances 0.000 claims abstract description 19
- 239000011159 matrix material Substances 0.000 claims abstract description 15
- 239000003431 cross linking reagent Substances 0.000 claims abstract description 13
- 230000008569 process Effects 0.000 claims abstract description 10
- 239000007788 liquid Substances 0.000 claims abstract description 9
- 238000004132 cross linking Methods 0.000 claims abstract description 8
- 238000010438 heat treatment Methods 0.000 claims abstract description 8
- 238000002156 mixing Methods 0.000 claims abstract description 7
- 229910052751 metal Inorganic materials 0.000 claims abstract description 6
- 239000002184 metal Substances 0.000 claims abstract description 6
- 239000000203 mixture Substances 0.000 claims description 41
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims description 16
- 235000011837 pasties Nutrition 0.000 claims description 15
- 229920001187 thermosetting polymer Polymers 0.000 claims description 15
- 229910052721 tungsten Inorganic materials 0.000 claims description 11
- 125000002887 hydroxy group Chemical group [H]O* 0.000 claims description 10
- 230000006870 function Effects 0.000 claims description 9
- 239000003054 catalyst Substances 0.000 claims description 8
- 239000004014 plasticizer Substances 0.000 claims description 8
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 claims description 8
- 239000010937 tungsten Substances 0.000 claims description 8
- 239000003963 antioxidant agent Substances 0.000 claims description 7
- 229920000642 polymer Polymers 0.000 claims description 6
- 229910052742 iron Inorganic materials 0.000 claims description 5
- 229920000620 organic polymer Polymers 0.000 claims description 5
- 229920002873 Polyethylenimine Polymers 0.000 claims description 4
- 229920000647 polyepoxide Polymers 0.000 claims description 4
- 150000003077 polyols Chemical class 0.000 claims description 4
- 229910000640 Fe alloy Inorganic materials 0.000 claims description 3
- 125000003178 carboxy group Chemical group [H]OC(*)=O 0.000 claims description 3
- 150000001875 compounds Chemical class 0.000 claims description 3
- 239000000470 constituent Substances 0.000 claims description 3
- 229920001228 polyisocyanate Polymers 0.000 claims description 3
- 239000005056 polyisocyanate Substances 0.000 claims description 3
- 229920005862 polyol Polymers 0.000 claims description 3
- 239000004814 polyurethane Substances 0.000 claims description 3
- 229920002635 polyurethane Polymers 0.000 claims description 3
- 229910001080 W alloy Inorganic materials 0.000 claims description 2
- 150000001553 barium compounds Chemical class 0.000 claims description 2
- KAKZBPTYRLMSJV-UHFFFAOYSA-N Butadiene Chemical compound C=CC=C KAKZBPTYRLMSJV-UHFFFAOYSA-N 0.000 claims 2
- 150000002506 iron compounds Chemical class 0.000 claims 1
- 150000003658 tungsten compounds Chemical class 0.000 claims 1
- 239000000843 powder Substances 0.000 description 16
- TZCXTZWJZNENPQ-UHFFFAOYSA-L barium sulfate Chemical compound [Ba+2].[O-]S([O-])(=O)=O TZCXTZWJZNENPQ-UHFFFAOYSA-L 0.000 description 8
- XWVQUJDBOICHGH-UHFFFAOYSA-N dioctyl nonanedioate Chemical compound CCCCCCCCOC(=O)CCCCCCCC(=O)OCCCCCCCC XWVQUJDBOICHGH-UHFFFAOYSA-N 0.000 description 8
- 239000003795 chemical substances by application Substances 0.000 description 7
- 230000006378 damage Effects 0.000 description 7
- 239000003380 propellant Substances 0.000 description 6
- 208000027418 Wounds and injury Diseases 0.000 description 5
- 230000003078 antioxidant effect Effects 0.000 description 5
- 229920001971 elastomer Polymers 0.000 description 5
- 208000014674 injury Diseases 0.000 description 5
- 239000004970 Chain extender Substances 0.000 description 4
- 239000004971 Cross linker Substances 0.000 description 4
- 108010010803 Gelatin Proteins 0.000 description 4
- 239000000956 alloy Substances 0.000 description 4
- 229910045601 alloy Inorganic materials 0.000 description 4
- 238000006243 chemical reaction Methods 0.000 description 4
- 229920006037 cross link polymer Polymers 0.000 description 4
- 229920000159 gelatin Polymers 0.000 description 4
- 239000008273 gelatin Substances 0.000 description 4
- 235000019322 gelatine Nutrition 0.000 description 4
- 235000011852 gelatine desserts Nutrition 0.000 description 4
- 239000002245 particle Substances 0.000 description 4
- 239000004033 plastic Substances 0.000 description 4
- 229920003023 plastic Polymers 0.000 description 4
- 239000005060 rubber Substances 0.000 description 4
- 229920002943 EPDM rubber Polymers 0.000 description 3
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerine Chemical compound OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 description 3
- 239000011324 bead Substances 0.000 description 3
- 125000005442 diisocyanate group Chemical group 0.000 description 3
- 230000004048 modification Effects 0.000 description 3
- 238000012986 modification Methods 0.000 description 3
- 230000017105 transposition Effects 0.000 description 3
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 3
- 229920002554 vinyl polymer Polymers 0.000 description 3
- VSKJLJHPAFKHBX-UHFFFAOYSA-N 2-methylbuta-1,3-diene;styrene Chemical compound CC(=C)C=C.C=CC1=CC=CC=C1.C=CC1=CC=CC=C1 VSKJLJHPAFKHBX-UHFFFAOYSA-N 0.000 description 2
- CKPKHTKLLYPGFM-UHFFFAOYSA-N 6,6-dimethylheptane-1,1-diol Chemical compound CC(CCCCC(O)O)(C)C CKPKHTKLLYPGFM-UHFFFAOYSA-N 0.000 description 2
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 2
- QAOWNCQODCNURD-UHFFFAOYSA-L Sulfate Chemical compound [O-]S([O-])(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-L 0.000 description 2
- ZJCCRDAZUWHFQH-UHFFFAOYSA-N Trimethylolpropane Chemical compound CCC(CO)(CO)CO ZJCCRDAZUWHFQH-UHFFFAOYSA-N 0.000 description 2
- DSAJWYNOEDNPEQ-UHFFFAOYSA-N barium atom Chemical compound [Ba] DSAJWYNOEDNPEQ-UHFFFAOYSA-N 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 239000000567 combustion gas Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 230000007123 defense Effects 0.000 description 2
- JXCHMDATRWUOAP-UHFFFAOYSA-N diisocyanatomethylbenzene Chemical compound O=C=NC(N=C=O)C1=CC=CC=C1 JXCHMDATRWUOAP-UHFFFAOYSA-N 0.000 description 2
- 238000000605 extraction Methods 0.000 description 2
- 238000002347 injection Methods 0.000 description 2
- 239000007924 injection Substances 0.000 description 2
- 238000006386 neutralization reaction Methods 0.000 description 2
- 239000012256 powdered iron Substances 0.000 description 2
- 229920001169 thermoplastic Polymers 0.000 description 2
- 239000004416 thermosoftening plastic Substances 0.000 description 2
- YOYMEKJZSAQGNB-UHFFFAOYSA-N 2-methyl-1-[(2-methylaziridin-1-yl)-phenylphosphoryl]aziridine Chemical compound CC1CN1P(=O)(C=1C=CC=CC=1)N1C(C)C1 YOYMEKJZSAQGNB-UHFFFAOYSA-N 0.000 description 1
- UPMLOUAZCHDJJD-UHFFFAOYSA-N 4,4'-Diphenylmethane Diisocyanate Chemical compound C1=CC(N=C=O)=CC=C1CC1=CC=C(N=C=O)C=C1 UPMLOUAZCHDJJD-UHFFFAOYSA-N 0.000 description 1
- 208000034656 Contusions Diseases 0.000 description 1
- MQIUGAXCHLFZKX-UHFFFAOYSA-N Di-n-octyl phthalate Natural products CCCCCCCCOC(=O)C1=CC=CC=C1C(=O)OCCCCCCCC MQIUGAXCHLFZKX-UHFFFAOYSA-N 0.000 description 1
- BRLQWZUYTZBJKN-UHFFFAOYSA-N Epichlorohydrin Chemical compound ClCC1CO1 BRLQWZUYTZBJKN-UHFFFAOYSA-N 0.000 description 1
- 229910001145 Ferrotungsten Inorganic materials 0.000 description 1
- 239000004606 Fillers/Extenders Substances 0.000 description 1
- 239000005058 Isophorone diisocyanate Substances 0.000 description 1
- 241001465754 Metazoa Species 0.000 description 1
- 239000000020 Nitrocellulose Substances 0.000 description 1
- 206010040840 Skin erosion Diseases 0.000 description 1
- 241000282887 Suidae Species 0.000 description 1
- XSTXAVWGXDQKEL-UHFFFAOYSA-N Trichloroethylene Chemical compound ClC=C(Cl)Cl XSTXAVWGXDQKEL-UHFFFAOYSA-N 0.000 description 1
- 239000007983 Tris buffer Substances 0.000 description 1
- AVUYXHYHTTVPRX-UHFFFAOYSA-N Tris(2-methyl-1-aziridinyl)phosphine oxide Chemical compound CC1CN1P(=O)(N1C(C1)C)N1C(C)C1 AVUYXHYHTTVPRX-UHFFFAOYSA-N 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- OWUGOENUEKACGV-UHFFFAOYSA-N [Fe].[Ni].[W] Chemical compound [Fe].[Ni].[W] OWUGOENUEKACGV-UHFFFAOYSA-N 0.000 description 1
- UKLDJPRMSDWDSL-UHFFFAOYSA-L [dibutyl(dodecanoyloxy)stannyl] dodecanoate Chemical compound CCCCCCCCCCCC(=O)O[Sn](CCCC)(CCCC)OC(=O)CCCCCCCCCCC UKLDJPRMSDWDSL-UHFFFAOYSA-L 0.000 description 1
- 230000003187 abdominal effect Effects 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- BJQHLKABXJIVAM-UHFFFAOYSA-N bis(2-ethylhexyl) phthalate Chemical compound CCCCC(CC)COC(=O)C1=CC=CC=C1C(=O)OCC(CC)CCCC BJQHLKABXJIVAM-UHFFFAOYSA-N 0.000 description 1
- 230000009172 bursting Effects 0.000 description 1
- FACXGONDLDSNOE-UHFFFAOYSA-N buta-1,3-diene;styrene Chemical compound C=CC=C.C=CC1=CC=CC=C1.C=CC1=CC=CC=C1 FACXGONDLDSNOE-UHFFFAOYSA-N 0.000 description 1
- 230000000747 cardiac effect Effects 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000003153 chemical reaction reagent Substances 0.000 description 1
- 229910052804 chromium Inorganic materials 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- ZKXWKVVCCTZOLD-UHFFFAOYSA-N copper;4-hydroxypent-3-en-2-one Chemical compound [Cu].CC(O)=CC(C)=O.CC(O)=CC(C)=O ZKXWKVVCCTZOLD-UHFFFAOYSA-N 0.000 description 1
- AYOHIQLKSOJJQH-UHFFFAOYSA-N dibutyltin Chemical compound CCCC[Sn]CCCC AYOHIQLKSOJJQH-UHFFFAOYSA-N 0.000 description 1
- 150000002009 diols Chemical class 0.000 description 1
- YDKNIVGNQVFYPR-UHFFFAOYSA-L dodecanoate;lead(2+) Chemical compound [Pb+2].CCCCCCCCCCCC([O-])=O.CCCCCCCCCCCC([O-])=O YDKNIVGNQVFYPR-UHFFFAOYSA-L 0.000 description 1
- 239000000806 elastomer Substances 0.000 description 1
- 244000144992 flock Species 0.000 description 1
- 230000009969 flowable effect Effects 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 230000002440 hepatic effect Effects 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 230000000977 initiatory effect Effects 0.000 description 1
- GXBKELQWVXYOPN-UHFFFAOYSA-N iron tungsten Chemical compound [W][Fe][W] GXBKELQWVXYOPN-UHFFFAOYSA-N 0.000 description 1
- LZKLAOYSENRNKR-LNTINUHCSA-N iron;(z)-4-oxoniumylidenepent-2-en-2-olate Chemical compound [Fe].C\C(O)=C\C(C)=O.C\C(O)=C\C(C)=O.C\C(O)=C\C(C)=O LZKLAOYSENRNKR-LNTINUHCSA-N 0.000 description 1
- NIMLQBUJDJZYEJ-UHFFFAOYSA-N isophorone diisocyanate Chemical compound CC1(C)CC(N=C=O)CC(C)(CN=C=O)C1 NIMLQBUJDJZYEJ-UHFFFAOYSA-N 0.000 description 1
- MOUPNEIJQCETIW-UHFFFAOYSA-N lead chromate Chemical compound [Pb+2].[O-][Cr]([O-])(=O)=O MOUPNEIJQCETIW-UHFFFAOYSA-N 0.000 description 1
- DSSXKBBEJCDMBT-UHFFFAOYSA-M lead(2+);octanoate Chemical compound [Pb+2].CCCCCCCC([O-])=O DSSXKBBEJCDMBT-UHFFFAOYSA-M 0.000 description 1
- 230000003902 lesion Effects 0.000 description 1
- 229920001220 nitrocellulos Polymers 0.000 description 1
- VVRQVWSVLMGPRN-UHFFFAOYSA-N oxotungsten Chemical class [W]=O VVRQVWSVLMGPRN-UHFFFAOYSA-N 0.000 description 1
- 238000009527 percussion Methods 0.000 description 1
- 150000002989 phenols Chemical class 0.000 description 1
- 125000001997 phenyl group Chemical group [H]C1=C([H])C([H])=C(*)C([H])=C1[H] 0.000 description 1
- 230000001141 propulsive effect Effects 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- APSBXTVYXVQYAB-UHFFFAOYSA-M sodium docusate Chemical group [Na+].CCCCC(CC)COC(=O)CC(S([O-])(=O)=O)C(=O)OCC(CC)CCCC APSBXTVYXVQYAB-UHFFFAOYSA-M 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 229920000468 styrene butadiene styrene block copolymer Polymers 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
- 229920003051 synthetic elastomer Polymers 0.000 description 1
- 230000008685 targeting Effects 0.000 description 1
- 229920002725 thermoplastic elastomer Polymers 0.000 description 1
- 229910052723 transition metal Inorganic materials 0.000 description 1
- 150000003624 transition metals Chemical class 0.000 description 1
- 150000003657 tungsten Chemical class 0.000 description 1
- UONOETXJSWQNOL-UHFFFAOYSA-N tungsten carbide Chemical compound [W+]#[C-] UONOETXJSWQNOL-UHFFFAOYSA-N 0.000 description 1
- 229910001930 tungsten oxide Inorganic materials 0.000 description 1
- 150000003673 urethanes Chemical class 0.000 description 1
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F42—AMMUNITION; BLASTING
- F42B—EXPLOSIVE CHARGES, e.g. FOR BLASTING, FIREWORKS, AMMUNITION
- F42B12/00—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material
- F42B12/72—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material characterised by the material
- F42B12/74—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material characterised by the material of the core or solid body
- F42B12/745—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material characterised by the material of the core or solid body the core being made of plastics; Compounds or blends of plastics and other materials, e.g. fillers
Definitions
- the present invention is in the field general gun.
- the present invention also relates to a process for obtaining such. projectile, as well as new soft and elastic composite materials usable to constitute such a projectile.
- projectiles deformable into rubber or filled elastomer especially made of EPDM type thermoplastic elastomer (ethylene-propylene-diene monomers), styrene-isoprene-styrene, or styrene-butadiene-styrene.
- EPDM type thermoplastic elastomer ethylene-propylene-diene monomers
- styrene-isoprene-styrene styrene-butadiene-styrene.
- Patent application GB 2 192 258 described by example non-lethal ammunition with a projectile made of synthetic polyisoprene.
- Patent application FR 2 532 742 describes projectiles formed of a rubber bullet having a Shore A hardness from 40 to 55 and a diameter less than that of the soul of the barrel of the weapon. This document teaches that it is imperative to limit the diameter of the ball so as not to risk bursting or swelling from the barrel of the weapon. He also teaches that the beach of the mentioned hardness results from a compromise. The projectile must be hard enough not to crashing too far inside the barrel, which would cause it to swell or burst, and the projectile must be sufficiently soft to neutralize the individual without seriously injuring him.
- the present invention solves this problem.
- the new projectiles according to the invention are particularly soft, since they have a hardness Shore A between 2 and 30. They crash on the living target by forming a wafer, ensuring its temporary neutralization due to the shock created at impact, but without causing serious harm, even for short distance shots.
- New non-lethal projectiles for handguns fire according to the invention are made of a material soft and elastic composite comprising a matrix organic polymer and powdery filler metallic dispersed in the polymer matrix.
- the crosslinked polybutadiene is only made up of linked polybutadien chains by bridges.
- crosslinked polybutadiene it is necessary to understand a polybutadiene of three-dimensional structure, obtained by establishment of bridges between polybutadien chains in general by thermosetting of a liquid or pasty composition comprising a liquid polybutadiene comprising reactive functional terminations and a crosslinking agent for this polybutadiene.
- the material composite used according to the invention which comprises a crosslinked polymer matrix and a fairly high charge rate high, can be as soft and elastic, softer and elastic than most polymeric materials known filled thermoplastics.
- the crosslinked polybutadiene is a polyurethane, that is to say that the chains polybutadienes are connected to bridges by functions urethanes.
- Such a crosslinked polymer can be obtained by reaction of a polybutadiene with hydroxyl endings with a polyisocyanate crosslinker.
- the crosslinked polybutadiene is a poly (ester-alcohol) whose polybutadien chains are linked to the bridges by ester-alcohol functions of formula
- Such a crosslinked polymer can be obtained by reaction of a carboxyl-terminated polybutadiene with a polyepoxide crosslinker.
- the crosslinked polybutadiene is a poly (ester-amine) whose polybutadien chains are linked to the bridges by ester-amine functions of formula
- Such a crosslinked polymer can be obtained by reaction of a carboxyl-terminated polybutadiene with a polyaziridine crosslinker.
- the crosslinked polybutadiene is plasticized.
- plasticizers well known in the rubber industry, we can cite dioctyl azelate, sebaçate dioctyl and dioctyl phthalate.
- crosslinked polybutadiene is antioxidant. All antioxidants well known to those skilled in the art in the rubber industry are suitable. We can quote by phenols, such as ditertiobutylparacresol.
- the metallic powder charge is chosen in the group consisting of iron, iron alloys, mixtures of iron with another metal, the compounds of iron, barium compounds like barium sulfate, tungsten, mixtures of tungsten with another metal, tungsten alloys and compounds of tungsten.
- tungsten filler Mention may be made of tungsten, iron-tungsten mixtures, ferrotungsten alloys, tungsten-nickel-iron alloys, tungsten carbide, tungsten oxides and tungsten salts.
- the charge metallic powder represents between 30% and 70% in weight relative to the composite material.
- the particle size of the metallic powder charge is preferably between 0.5 ⁇ m and 250 ⁇ m, better still between 0.5 ⁇ m and 100 ⁇ m.
- the 1 ⁇ m-50 ⁇ m range is particularly preferred.
- Polybutadien chains of crosslinked polybutadiene preferably have pendant vinyl unsaturations, that is to say that they have units -C 4 H 6 - of structure and ethylenic unsaturations in the chain which may be in the cis position or in the trans position, that is to say units -C 4 H 6 - of structure
- the polybutadien chains contain between 15% and 25% vinyl unsaturations pending, compared to the total number of unsaturated.
- they comprise also between 50% and 60% of ethylenic unsaturations in trans position and between 20% and 30% of unsaturations ethylenic in the cis position, relative to the number total unsaturations.
- the latter may be any, namely any usual form for this type of projectile, in particular spherical, cylindrical or Gothic.
- the projectiles according to the invention have, in the absence of any constraint, a spherical shape, and are intended to be forcibly embedded in cylindrical cartridges free of flock having a smaller internal diameter to the diameter of the projectile, using a single projectile per cartridge.
- the projectile thus in place then presents a cylindrical shape with rounded ends.
- the diameter of the core of the barrel of the weapon is also less than diameter of the projectile, which itself seals with respect to the propellant powder combustion gases.
- the outer wall of the cartridge is made up by at least one rotary magazine bore and each cartridge is formed only by the projectile, a charge of propellant powder and a primer, these 3 elements being separable.
- Cartridge has no outer casing individual, no fluff, which significantly reduces its cost.
- the rotating magazine behaves like a barrel charged and not rechargeable. After shooting all projectiles, then extraction of the empty magazine, we sets in motion a new rotating store plastic fitted with cartridges in the space of the carcass of the weapon reserved for this purpose.
- polybutadiene liquid can also have reactive functions non-terminal, i.e. fixed along the chain polybutadiene. These non-terminal reactive functions are preferably identical to the terminal functions.
- the average functionality measured statistic may not be an integer, which is usually the case, because a polymer very rarely consists of molecules identical. It is for example between 2.0 and 2.5.
- cross-linking agent of polybutadiene it is necessary understand an agent likely to react with reactive functional endings of polybutadiene and, when present, with the functions non-terminal reagents, so as to build bridges between the polybutadien chains to achieve a solid, cross-linked polybutadiene, of structure three-dimensional.
- polybutadiene has hydroxyl functional endings and the crosslinking agent is a polyisocyanate, for example a diisocyanate such as toluylene diisocyanate (mixture 2,4 and 2,6) isomers, 4,4'-diphenylmethane diisocyanate, isophorone diisocyanate, allowing thus form a crosslinked polyurethane network.
- a polyisocyanate such as toluylene diisocyanate (mixture 2,4 and 2,6) isomers, 4,4'-diphenylmethane diisocyanate, isophorone diisocyanate
- crosslinking agent is a diisocyanate
- polybutadiene has functional carboxyl terminations and the crosslinking agent is a polyepoxide or a polyaziridine, thus forming a network crosslinked respectively ester-alcohol or ester-amine.
- polyepoxides mention may be made of various epichlorohydrin and glycerol condensates, which are mixtures of di- and tri-epoxides comprising chlorinated residues, and as examples of polyaziridines, mention may be made of tris 1- (2-methyl) -aziridinyl phosphine oxide (MAPO) and phenyl bis 1- (2-methyl) -aziridinyl phosphine oxide (phenyl MAPO).
- MAPO 2-methyl-aziridinyl phosphine oxide
- phenyl MAPO phenyl bis 1- (2-methyl) -aziridinyl phosphine oxide
- crosslinker When the crosslinker is difunctional, uses a polybutadiene having a functionality in carboxyl functions greater than 2.
- the pasty composition thermosetting also includes an agent plasticizer.
- the pasty composition thermosetting pourable also includes an agent antioxidant.
- the pasty composition thermosetting also includes a catalyst crosslinking to reduce the time and / or the reaction temperature.
- These catalysts are generally salts organic transition metals such as iron acetylacetonate, copper acetylacetonate, lead octoate, lead chromate and dilaurate of dibutyltin.
- the pasty composition thermosetting also includes an extender polyol chain, for example a diol such as trimethylhexanediol or a triol such as trimethylolpropane.
- an extender polyol chain for example a diol such as trimethylhexanediol or a triol such as trimethylolpropane.
- the pasty composition thermosetting can for example be obtained by pre-mixing, in a kneader, of polybutadiene liquid with metallic powder charge, possibly presence of chain extender polyol, plasticizer and antioxidant at a temperature for example between 30 ° C and 80 ° C, and possibly at reduced pressure.
- thermosetting pasty composition is then crosslinked by heating to a temperature by example between 60 ° C and 150 ° C, preferably between 90 ° C and 120 ° C.
- Examples 1 to 4 - Non-lethal firearm projectiles made of a soft and elastic composite material comprising powdered iron as a filler.
- This premix is stirred and homogenized by heating at 60 ° C for 4 h under reduced pressure about 10 mm Hg. After cooling to room temperature and return to pressure atmospheric, the crosslinking catalyst is added stirring the mixture for about 2 min at 25 ° C.
- crosslinking agent is then added and mixing at 40 ° C for about 10 min, under pressure reduced by approximately 10 mm Hg.
- thermosetting pasty composition then obtained is then poured into the 2 parts of a mold preheated bi-shell having the general shape of a 13 mm diameter sphere.
- the density of the composite material constituting these beads is 1.4, and its Shore A hardness, determined according to the standard ASTM D 2240, is 22.
- the density of the composite material constituting the beads obtained is 2.10 for Example 2, 2.23 for Example 3 and 2.42 for Example 4.
- the Shore A hardness is 15 for Example 2 and 23 for examples 3 and 4.
- the impact on plastiline is approximately 27 mm from diameter and 14 mm deep for example 2, about 23 mm in diameter and 11 mm deep for examples 3 and 4.
- Example 5 Non-lethal firearm projectiles made of a soft, elastic composite material comprising powdered barium sulfate as a filler.
- the density of the composite material constituting the beads obtained is 2.0 and its Shore A hardness is 17.
- the impact on plastiline is approximately 29 mm from diameter and 11 mm deep.
- Non-lethal firearm projectiles made of a soft and elastic composite material comprising a powdered alloy based on tungsten as filler.
- composition is then crosslinked by heating 4 h at 110 ° C (instead of 6 h for example 5).
- the projectiles obtained have a mass of approximately 2.10 g. They have a density of 1.90 and a hardness Shore A of 16.
- three monolithic ammunition for handgun type pistol consisting of a cylindrical rotary magazine in rigid and undeformable plastic material having a circular front face and a circular rear face.
- This store looks like a barrel on the outside and has six cylindrical chambers whose axes are parallel to its axis of rotation.
- Said chambers dig right through the monolithic piece and are arranged so that their circular sections are evenly spaced around of a circle.
- Each chamber has a first bore of 9.5 mm diameter in which the projectile is embedded aforementioned deformable with a diameter of 13 mm and a second 7 mm diameter bore into which the powder charge for propelling the projectile and a primer.
- the propellant powder consists of 0.05 g a simple basic nitrocellulose powder manufactured by SNPE and the primer is a primer central percussion for 12 mm caliber cartridge.
- the deformable projectile which in the absence of any constraint has a spherical form of diameter 13 mm, acquires a shape in the munition substantially cylindrical with two rounded ends.
- the projectiles of one of the 3 munitions were fired using a metal launcher device of which the interior dimensions of the chamber and the barrel match those of a pistol.
- the speed of the projectiles measured at 2.7 m from the barrel muzzle using light barriers, is 150 m / s.
- the second monolithic ammunition has been stored for 15 days, then we carried out an extraction projectile mechanics. These find immediately their initial spherical shape (diameter 13 mm).
- the projectiles according to the invention have a remarkable shape memory when subjected to mechanical stresses.
- the third monolithic ammunition has been inserted in a suitable handgun, then the projectiles were been shot at a distance of 3 m from pigs, targeting various parts of the body, including areas pleuro-pulmonary, cardiac, hepatic and abdominal. Only skin erosions with bruises light, usually limited to the outside of the plane have been observed. No serious injuries, including internal, has not been highlighted. No other lesions than those of anatomical interest superficial and subclinical in character has only been clinically detectable.
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- General Engineering & Computer Science (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Treatments Of Macromolecular Shaped Articles (AREA)
- Processes Of Treating Macromolecular Substances (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Adhesives Or Adhesive Processes (AREA)
- Curing Cements, Concrete, And Artificial Stone (AREA)
- Gasification And Melting Of Waste (AREA)
- Transition And Organic Metals Composition Catalysts For Addition Polymerization (AREA)
- Pyrane Compounds (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Glass Compositions (AREA)
- Aiming, Guidance, Guns With A Light Source, Armor, Camouflage, And Targets (AREA)
- Toys (AREA)
Description
- qu'ils entraínent aucun dommage au canon de l'arme, malgré leur très faible dureté, même lorsqu'ils sont utilisés sous forme de billes ayant un diamètre identique ou supérieur au diamètre de l'âme du canon, ce qui va à l'encontre de l'enseignement de l'état de la technique précité,
- qu'ils conservent leur intégrité physique et leurs propriétés mécaniques (faible dureté, élasticité) jusqu'à l'impact sur la cible, et même pendant l'impact,
- qu'ils peuvent être utilisés dans des cartouches dépourvues de bourres, en assurant eux-mêmes l'étanchéité vis à vis des gaz de combustion de la poudre propulsive. Dans cette configuration, particulièrement simple et économique, les projectiles ont un diamètre égal ou supérieur au diamètre de la cartouche dans laquelle ils peuvent être insérés par force,
- qu'ils possèdent une mémoire de forme exceptionnelle, bien supérieure à celle des projectiles jusqu'alors connus. Des projectiles selon l'invention en forme de billes de diamètre de 13 mm, mis en place par force dans des cartouches de diamètre 9,6 mm, et conservés ainsi sous contrainte à la température ambiante, retrouvent parfaitement leur sphéricité d'origine lorsqu'on les libère, et leurs propriétés mécaniques sont restées intactes.
- la dureté Shore A du matériau composite, déterminée selon la méthode bien connue de l'homme du métier, est comprise entre 2 et 30, de préférence entre 10 et 25,
- la densité du matériau composite est comprise entre 1,0 et 2,9, de préférence entre 1,5 et 2,5,
- la densité de la charge métallique est comprise entre 4 et 22,
- la matrice organique polymérique est un
polybutadiène réticulé comprenant des chaínes
polybutadiènes, c'est à dire des chaínes de structure
générale
x étant un nombre entier, reliées par des ponts, la masse moléculaire moyenne en nombre (Mn) des chaínes polybutadiènes étant comprise entre 500 et 10000, de préférence entre 1000 et 5000.

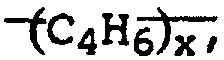

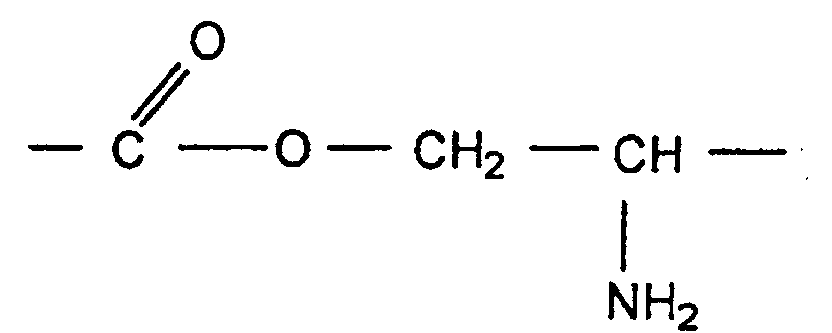
Les chaínes polybutadiènes
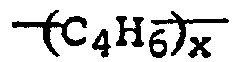

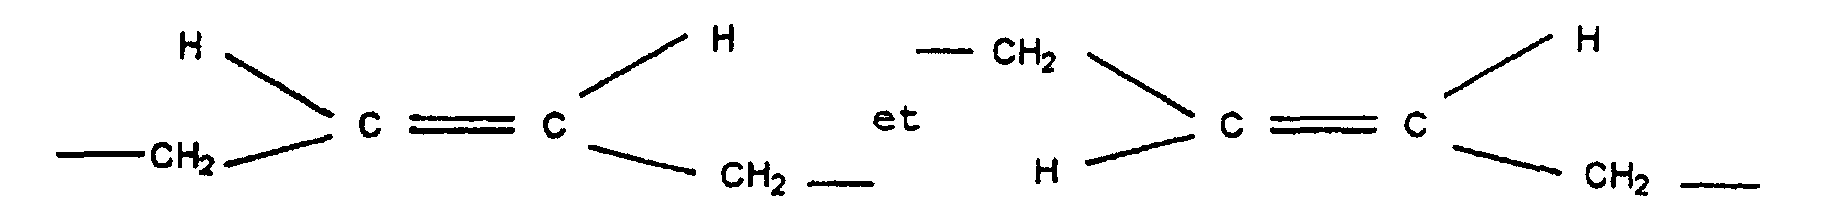
- un polybutadiène liquide comportant des terminaisons fonctionnelles réactives et dont la masse moléculaire moyenne en nombre (Mn) de la chaíne polybutadiène est comprise entre 500 et 10000, de préférence entre 1000 et 5000,
- un agent réticulant de ce polybutadiène,
- une charge pulvérulente métallique de densité comprise entre 4 et 22,
- la dureté Shore A du matériau composite est comprise entre 2 et 30,
- la densité du matériau composite est comprise entre 1,0 et 2,9,
- la densité de la charge métallique est comprise entre 4 et 22,
- la matrice organique polymérique est un polybutadiène réticulé comprenant des chaínes polybutadiènes reliées par des ponts, la masse moléculaire moyenne en nombre des chaínes polybutadiènes étant comprise entre 500 et 10000.
- polybutadiène à terminaisons hydroxyles, de masse Mn environ 2300, de fonctionnalité en hydroxyles proche de 2,2 (soit une masse Mn de la chaíne polybutadiène d'environ 2263), comportant 20% d'insaturations vinyliques pendantes, 25% d'insaturations éthyléniques dans la chaíne en position cis et 55% d'insaturations éthyléniques dans la chaíne en position trans : 100,0 g
- alcool court extenseur de chaíne : triméthylhexanediol (TMHD) : 11,3 g
- plastifiant : azélate de dioctyle (DOZ) : 61,6 g
- antioxydant : ditertiobutylparacrésol (DBPC) : 1,0 g
- charge pulvérulente métallique :
- fer en poudre de granulométrie environ 50 µm : 120,4 g
- catalyseur de réticulation : dibutyldilaurate d'étain (DBTL) : 1,7 g
- agent réticulant : mélange des isomères 2,4 et 2,6 du diisocyanate de toluylène (Dis-T ou TDI ou Desmodur T) : 18,2 g
- un bloc de plastiline souple n° 40 à 20°C,
- un bloc de gélatine préparé à 20%, à 10°C.
- les dimensions moyennes des impacts sur plastiline (circulaires ou légèrement ovalisées) sont de l'ordre de 30 mm de large et de 11 mm de profondeur,
- les dimensions des déchirures sont de l'ordre de 25 mm dans la gélatine pour une profondeur d'empreinte de 15 à 20 mm,
- l'ensemble des impacts tient dans un disque de diamètre 150 mm, le centre de visé étant le centre de ce disque,
- le dépouillement des films permet de constater que le projectile, avant impact, est déformé et subit un allongement. Ses dimensions sont d'environ 9-10 mm x 15-16 mm. A l'impact sur bloc, le projectile s'écrase en formant une galette. Après impact sur le bloc de plastiline, le projectile rebondit et reprend très vite sa forme et ses dimensions initiales, tandis qu'il pénètre dans le bloc de gélatine et y reste prisonnier.
- on utilise 71,7 g de DOZ comme plastifiant, au lieu de 61,6 g,
- on utilise 325,9 g de fer en poudre comme charge pour l'exemple 2, 390,3 g pour l'exemple 3 et 463,0 g pour l'exemple 4.
- on utilise 13,2 g (au lieu de 11,3 g) de TMHD comme extenseur de chaíne,
- on utilise 71,7 g (au lieu de 61,6 g) de DOZ comme plastifiant,
- on utilise 21,2 g (au lieu de 18,2 g) de TDI comme agent réticulant,
- on n'a pas utilisé de catalyseur de réticulation,
- on utilise 425 g de sulfate de baryum en poudre de granulométrie environ 10µm (au lieu de 120,4 g de fer en poudre) comme charge.
- on utilise 0,4 g de DBTL comme catalyseur de réticulation,
- on utilise 228,2 g d'un alliage en poudre W/Ni/Fe 92/5/3 respectivement en poids, de granulométrie 5-10 µm et de densité 19 (au lieu de 425 g de sulfate de baryum) comme charge,
- la composition pâteuse thermodurcissable n'est pas coulée dans les 2 parties d'un moule bi-coquille, mais injectée dans le moule.
Claims (21)
- Projectile non létal pour arme à feu constitué en un matériau composite mou et élastique comprenant une matrice-organique polymérique et une charge pulvérulente métallique dispersée dans la matrice polymérique, caractérisé en ce que :la dureté Shore A du matériau composite est comprise entre 2 et 30,la densité du matériau composite est comprise entre 1,0 et 2,9,la densité de la charge métallique est comprise entre 4 et 22,la matrice organique polymérique est un polybutadiène réticulé comprenant des chaínes polybutadiènes reliées par des ponts, la masse moléculaire moyenne en nombre des chaínes polybutadiènes étant comprise entre 500 et 10000.
- Projectile non létal selon la revendication 1, caractérisé en ce que le polybutadiène réticulé est un polyuréthanne.
- Projectile non létal selon la revendication 1, caractérisé en ce que le polybutadiène réticulé est plastifié.
- Projectile non létal selon la revendication 1, caractérisé en ce que le polybutadiène réticulé est antioxydé.
- Projectile non létal selon la revendication 1, caractérisé en ce que la dureté Shore A du matériau composite est comprise entre 10 et 25.
- Projectile non létal selon la revendication 1, caractérisé en ce que la densité du matériau composite est comprise entre 1,5 et 2,5.
- Projectile non létal selon la revendication 1, caractérisé en ce qu'il présente une forme sphérique.
- Projectile non létal selon la revendication 1, caractérisé en ce que la charge pulvérulente métallique représente entre 30% et 70% en poids par rapport au matériau composite.
- Projectile non létal selon la revendication 1, caractérisé en ce que la charge pulvérulente métallique est choisie dans le groupe constitué par le fer, les alliages du fer, les mélanges de fer avec un autre métal, les composés du fer, les composés du baryum, le tungstène, les mélanges de tungstène avec un autre métal, les alliages du tungstène et les composés du tungstène.
- Projectile non létal selon la revendication 1, caractérisé en ce que les chaínes polybutadiènes ont une masse moléculaire moyenne en nombre comprise entre 1000 et 5000.
- Procédé d'obtention d'un projectile non létal selon la revendication 1, caractérisé en ce que :a) on réalise, par mélange des constituants, une composition pâteuse thermodurcissable comprenant :un polybutadiène liquide comportant des terminaisons fonctionnelles réactives et dont la masse moléculaire moyenne en nombre de la chaíne polybutadiène est comprise entre 500 et 10000,un agent réticulant de ce polybutadiène,une charge pulvérulente métallique de densité comprise entre 4 et 22,b) on introduit la composition pâteuse thermodurcissable ainsi obtenue dans un moule à la forme choisie pour le projectile,c) on réticule ensuite la composition par chauffage,d) puis on démoule le projectile obtenu.
- Procédé selon la revendication 11, caractérisé en ce que le polybutadiène liquide comporte également des fonctions réactives non terminales.
- Procédé selon la revendication 11 ou 12, caractérisé en ce que les terminaisons fonctionnelles réactives sont des fonctions hydroxyles et en ce que l'agent réticulant est un polyisocyanate.
- Procédé selon la revendication 13, caractérisé en ce que la composition comprend également un polyol extenseur de chaíne.
- Procédé selon la revendication 11, caractérisé en ce que les terminaisons fonctionnelles réactives sont des fonctions carboxyles et en ce que l'agent réticulant est un polyépoxyde ou une polyaziridine.
- Procédé selon la revendication 11, caractérisé en ce que la composition comprend également au moins un composé choisi dans le groupe constitué par les composés plastifiants, les composés antioxydants et les composés catalyseurs de réticulation.
- Procédé selon la revendication 11, caractérisé en ce qu'on réticule la composition par chauffage à une température comprise entre 60°C et 150°C.
- Matériau composite mou et élastique comprenant une matrice organique polymérique et une charge pulvérulente métallique dispersée dans la matrice polymérique, caractérisé en ce que :la dureté Shore A du matériau composite est comprise entre 2 et 30,la densité du matériau composite est comprise entre 1,0 et 2,9,la densité de la charge métallique est comprise entre 4 et 22,la matrice organique polymérique est un polybutadiène réticulé comprenant des chaínes polybutadiènes reliées par des ponts, la masse moléculaire moyenne en nombre des chaínes polybutadiènes étant comprise entre 500 et 10000.
- Cartouche cylindrique pour arme à feu, caractérisée en ce qu'elle comprend au moins un projectile non létal conforme à l'une des revendications 1 à 10.
- Cartouche cylindrique selon la revendication 19, caractérisée en ce que le diamètre interne de la cartouche est inférieur au diamètre du projectile.
- Cartouche selon la revendication 20, caractérisée en ce que sa paroi externe est constituée par au moins un alésage d'un magasin rotatif constituant une munition monolithique.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9815603 | 1998-12-10 | ||
| FR9815603A FR2787182B1 (fr) | 1998-12-10 | 1998-12-10 | Projectile non letal pour arme a feu |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1008829A1 EP1008829A1 (fr) | 2000-06-14 |
| EP1008829B1 true EP1008829B1 (fr) | 2004-01-07 |
Family
ID=9533823
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99402535A Expired - Lifetime EP1008829B1 (fr) | 1998-12-10 | 1999-10-15 | Projectile non létal pour arme à feu, matériau et procédé de fabrication d'un tel projectile |
Country Status (14)
| Country | Link |
|---|---|
| US (1) | US6295933B1 (fr) |
| EP (1) | EP1008829B1 (fr) |
| AT (1) | ATE257581T1 (fr) |
| CA (1) | CA2290876C (fr) |
| DE (1) | DE69914052T2 (fr) |
| DK (1) | DK1008829T3 (fr) |
| ES (1) | ES2212497T3 (fr) |
| FR (1) | FR2787182B1 (fr) |
| HU (1) | HU224412B1 (fr) |
| IL (1) | IL132535A (fr) |
| NO (1) | NO319302B1 (fr) |
| PT (1) | PT1008829E (fr) |
| RU (1) | RU2230285C2 (fr) |
| UA (1) | UA61108C2 (fr) |
Families Citing this family (32)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20050188886A1 (en) * | 1996-11-18 | 2005-09-01 | Pepperball Technologies, Inc. | Non-lethal projectile systems |
| AU2003202963A1 (en) * | 2002-01-11 | 2003-07-30 | Tti Armory, L.L.C. | Subsonic and reduced velocity ammunition cartridges |
| US7014835B2 (en) * | 2002-08-15 | 2006-03-21 | Velocys, Inc. | Multi-stream microchannel device |
| WO2005084161A2 (fr) * | 2003-07-11 | 2005-09-15 | Integrity Ballistics Llc | Projectile a energie elevee ayant pour consequences un choc basse pression |
| US7063021B2 (en) * | 2003-12-29 | 2006-06-20 | Neil Keegstra | Expanded volume less lethal ball type projectile |
| US7225741B2 (en) | 2004-01-22 | 2007-06-05 | Pdt Tech, Llc | Reduced energy training cartridge for self-loading firearms |
| US7278358B2 (en) * | 2004-01-22 | 2007-10-09 | Pdt Tech, Llc. | Non-lethal marking bullet for related training cartridges |
| US7143699B2 (en) * | 2004-04-19 | 2006-12-05 | Bnb Ballistics, Inc. | Liquid filled less lethal projectile |
| WO2006033677A2 (fr) * | 2004-05-12 | 2006-03-30 | Pepperball Technologies, Inc. | Appareil perforateur pour cartouche de gaz comprime |
| US20070151474A1 (en) * | 2005-10-27 | 2007-07-05 | Widener Charles D | Aerodynamic rotational stabilization techniques for projectiles |
| US7743709B2 (en) | 2006-10-28 | 2010-06-29 | Integrity Ballistics, Llc | Sabot for elastomeric projectile |
| RU2348892C1 (ru) * | 2007-05-28 | 2009-03-10 | Михаил Владимирович Гринберг | Травматический патрон |
| US7743708B1 (en) | 2008-04-30 | 2010-06-29 | Lawrence James R | Non lethal spread projectile |
| KR100963434B1 (ko) * | 2008-10-14 | 2010-06-17 | 한국과학기술연구원 | 형태 안정성 및 내열성이 우수한 전자파 흡수 및 노이즈 차단용 열가소성 탄성 복합체 조성물 및 그의 용도 |
| US9103613B2 (en) * | 2009-01-26 | 2015-08-11 | Brejon Holdings (BVI), Ltd. | Multiple cartridge assembly for less than lethal cartridge |
| RU2404405C1 (ru) * | 2009-04-03 | 2010-11-20 | ООО Производственно-коммерческое предприятие "Агентство коммерческой безопасности, специзделия" (ООО ПКП "АКБС") | Композиционный материал для травматических метательных снарядов огнестрельного оружия |
| US20110048268A1 (en) * | 2009-09-02 | 2011-03-03 | Crisis Management Institute | Practice munitions |
| RU2444694C1 (ru) * | 2010-10-27 | 2012-03-10 | ООО Производственно-коммерческое предприятие "Агентство коммерческой безопасности, специзделия" (ООО ПКП "АКБС") | Композиционный материал для травматических метательных снарядов огнестрельного оружия |
| US9354026B2 (en) | 2010-12-31 | 2016-05-31 | Taser International, Inc. | Electrode for electronic weaponry that dissipates kinetic energy |
| US8896982B2 (en) | 2010-12-31 | 2014-11-25 | Taser International, Inc. | Electrodes for electronic weaponry and methods of manufacture |
| RU2473528C2 (ru) * | 2011-02-02 | 2013-01-27 | Федеральное государственное унитарное предприятие "Центральный научно-исследовательский институт химии и механики" (ФГУП "ЦНИИХМ") | Способ изготовления малогабаритных зарядов смесевого ракетного твердого топлива и технологическая линия для его осуществления |
| WO2012115540A2 (fr) * | 2011-02-24 | 2012-08-30 | Tautiev Alan Andreevich | Munition pour tir dans un stand de tir électronique et stand de tir électronique |
| RU2495364C1 (ru) * | 2012-09-06 | 2013-10-10 | ООО Производственно-коммерческое предприятие "Агентство коммерческой безопасности, специзделия" (ООО ПКП "АКБС") | Композиционный материал для травматических метательных снарядов огнестрельного оружия |
| US9719763B2 (en) | 2013-07-31 | 2017-08-01 | Shawn C. Hook | Reusable polyurethane projectile |
| US9366516B2 (en) * | 2013-07-31 | 2016-06-14 | Shawn C. Hook | Resueable polyurethane projectile |
| RU2553908C1 (ru) * | 2014-02-11 | 2015-06-20 | Акционерное общество "Чебоксарское производственное объединение имени В.И. Чапаева" | Композиционный материал для травматических метательных снарядов огнестрельного оружия |
| US20200363178A1 (en) * | 2015-11-12 | 2020-11-19 | Randy S. Teig | Non-metallic projectile and method of manufacturing the same |
| RU2658685C1 (ru) * | 2016-12-19 | 2018-06-22 | федеральное государственное бюджетное образовательное учреждение высшего образования "Алтайский государственный университет" | Универсальная оболочечная травматическая пуля для нарезного и гладкоствольного огнестрельного оружия с возможностью модификации в частично раздробляющуюся пулю |
| US12157810B1 (en) | 2020-10-20 | 2024-12-03 | Polyballistics LLC | Filled uncured rubber compound for less lethal ammunition and drug-eluting electrospun fiber mat |
| DE102021117140A1 (de) * | 2021-07-02 | 2023-01-05 | Ruag Ammotec Gmbh | Projektil, Munition und Verfahren zum Herstellen eines Projektils |
| CN115111972B (zh) * | 2022-08-30 | 2022-11-01 | 中国空气动力研究与发展中心设备设计与测试技术研究所 | 一种用于高速入水弹体的自助式气膜减阻装置 |
| WO2025122190A2 (fr) * | 2023-06-02 | 2025-06-12 | Smart Nanos, Llc | Cartouche de munitions avec projectile frangible |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NL142968C (fr) * | 1963-04-25 | |||
| GB1030080A (en) * | 1964-12-23 | 1966-05-18 | Du Pont | Improvements in or relating to die arrangements |
| US3749016A (en) * | 1968-12-24 | 1973-07-31 | Us Air Force | Flexible hollow spheres |
| US4048765A (en) * | 1974-05-01 | 1977-09-20 | The Manufacturers Brush Company | Non-cellular polyurethane wheel in a process for finishing a metal workpiece |
| US3952662A (en) * | 1974-05-29 | 1976-04-27 | Greenlees William D | Non-lethal projectile for riot control |
| FR2532742A1 (fr) | 1982-09-02 | 1984-03-09 | Lefebvre Jean Pascal | Cartouche de protection pour fusil de chasse |
| US4949645A (en) * | 1982-09-27 | 1990-08-21 | Royal Ordnance Speciality Metals Ltd. | High density materials and products |
| GB2192258B (en) | 1986-05-20 | 1989-12-13 | Thomas Jago | Ammunition for firearms. |
| US4931479B1 (en) * | 1988-11-07 | 2000-10-10 | Parker Intangibles Inc | Foam in place conductive polyurethane foam |
| FR2664039B1 (fr) * | 1990-07-02 | 1994-09-23 | Sauvestre Jean Claude | Alliages mixtes organiques-metalliques pour realisation de projectiles. |
| GB9318437D0 (en) * | 1993-09-06 | 1993-10-20 | Gardner John Christopher | High specific gravity material |
| RU2079087C1 (ru) * | 1995-07-11 | 1997-05-10 | Войсковая часть 44239 | Стреляющее устройство и иммобилизующий боеприпас ударного действия |
| US5652407A (en) * | 1996-02-13 | 1997-07-29 | Academy Of Applied Science | Non-lethal ammunition and method |
| RU2117905C1 (ru) * | 1996-03-27 | 1998-08-20 | Конструкторское бюро приборостроения | Патрон с нелетально поражающим элементом |
| FR2763675B1 (fr) * | 1997-05-23 | 1999-06-18 | Poudres & Explosifs Ste Nale | Projectiles composites non toxiques a matrice polymerique biodegradable pour cartouches de chasse ou de tir |
-
1998
- 1998-12-10 FR FR9815603A patent/FR2787182B1/fr not_active Expired - Fee Related
-
1999
- 1999-10-15 ES ES99402535T patent/ES2212497T3/es not_active Expired - Lifetime
- 1999-10-15 DE DE69914052T patent/DE69914052T2/de not_active Expired - Fee Related
- 1999-10-15 PT PT99402535T patent/PT1008829E/pt unknown
- 1999-10-15 DK DK99402535T patent/DK1008829T3/da active
- 1999-10-15 AT AT99402535T patent/ATE257581T1/de not_active IP Right Cessation
- 1999-10-15 EP EP99402535A patent/EP1008829B1/fr not_active Expired - Lifetime
- 1999-10-22 IL IL13253599A patent/IL132535A/en not_active IP Right Cessation
- 1999-10-28 US US09/429,376 patent/US6295933B1/en not_active Expired - Fee Related
- 1999-12-01 CA CA002290876A patent/CA2290876C/fr not_active Expired - Fee Related
- 1999-12-08 UA UA99126687A patent/UA61108C2/uk unknown
- 1999-12-08 NO NO19996031A patent/NO319302B1/no unknown
- 1999-12-09 HU HU9904538A patent/HU224412B1/hu not_active IP Right Cessation
- 1999-12-09 RU RU99125764/02A patent/RU2230285C2/ru not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| US6295933B1 (en) | 2001-10-02 |
| ES2212497T3 (es) | 2004-07-16 |
| CA2290876C (fr) | 2005-09-06 |
| PT1008829E (pt) | 2004-04-30 |
| FR2787182A1 (fr) | 2000-06-16 |
| DE69914052D1 (de) | 2004-02-12 |
| UA61108C2 (uk) | 2003-11-17 |
| ATE257581T1 (de) | 2004-01-15 |
| HUP9904538A2 (hu) | 2001-12-28 |
| NO319302B1 (no) | 2005-07-11 |
| DE69914052T2 (de) | 2004-10-28 |
| HU224412B1 (hu) | 2005-08-29 |
| HU9904538D0 (en) | 2000-02-28 |
| RU2230285C2 (ru) | 2004-06-10 |
| FR2787182B1 (fr) | 2005-07-08 |
| NO996031L (no) | 2000-06-13 |
| IL132535A (en) | 2002-11-10 |
| EP1008829A1 (fr) | 2000-06-14 |
| CA2290876A1 (fr) | 2000-06-10 |
| DK1008829T3 (da) | 2004-05-17 |
| HUP9904538A3 (en) | 2004-03-01 |
| NO996031D0 (no) | 1999-12-08 |
| IL132535A0 (en) | 2001-03-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2290876C (fr) | Projectile non letal pour arme a feu | |
| US6257149B1 (en) | Lead-free bullet | |
| CN1089432C (zh) | 无铅的锡弹心射弹 | |
| EP2279389B1 (fr) | Projectile ou munition cinetique a effets controles ou non letale | |
| US9982981B2 (en) | Articles of ordnance including reactive material enhanced projectiles, and related methods | |
| US8689696B1 (en) | Composite projectile and cartridge with composite projectile | |
| US5665808A (en) | Low toxicity composite bullet and material therefor | |
| US20080134928A1 (en) | Muzzleloading firearm projectile | |
| US20060283314A1 (en) | Bismuth projectile | |
| RU99125764A (ru) | Неубивающий метательный снаряд для огнестрельного оружия | |
| EP0497841B1 (fr) | Ameliorations apportees a des cartouches a plombs | |
| US20220120541A1 (en) | Enhanced Castable Frangible Breaching Round | |
| EP0103509A1 (fr) | Cartouche de protection pour fusil de chasse | |
| WO2009131563A1 (fr) | Poudre à canon à risques atténués, ensemble circulaire à munitions, système d’armement et procédés associés | |
| RU2404405C1 (ru) | Композиционный материал для травматических метательных снарядов огнестрельного оружия | |
| KR100403795B1 (ko) | 소화기용 탄환 | |
| FR2930985A1 (fr) | "munition ou projectile a effet cinetique controle" | |
| WO2025122190A2 (fr) | Cartouche de munitions avec projectile frangible | |
| WO2015035458A1 (fr) | Modificateur de taux de combustion | |
| GB2327488A (en) | Jacketed projectiles |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20001214 |
|
| AKX | Designation fees paid |
Free format text: AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SNPE MATERIAUX ENERGETIQUES |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040107 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 69914052 Country of ref document: DE Date of ref document: 20040212 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: MICHELI & CIE INGENIEURS-CONSEILS |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20040303 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20040400758 Country of ref document: GR |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20040301 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2212497 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041031 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20041008 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20071031 Year of fee payment: 9 Ref country code: LU Payment date: 20071107 Year of fee payment: 9 Ref country code: ES Payment date: 20071108 Year of fee payment: 9 Ref country code: DK Payment date: 20071015 Year of fee payment: 9 Ref country code: DE Payment date: 20071031 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20070913 Year of fee payment: 9 Ref country code: FI Payment date: 20071023 Year of fee payment: 9 Ref country code: CH Payment date: 20071001 Year of fee payment: 9 Ref country code: IT Payment date: 20071010 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20071004 Year of fee payment: 9 Ref country code: BE Payment date: 20071211 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20071010 Year of fee payment: 9 Ref country code: FR Payment date: 20071010 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20070709 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Free format text: LAPSE DUE TO NON-PAYMENT OF FEES Effective date: 20090415 |
|
| BERE | Be: lapsed |
Owner name: *SNPE MATERIAUX ENERGETIQUES Effective date: 20081031 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20081015 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20090501 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20090630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090501 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081015 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090415 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081015 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090501 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081015 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20071026 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081031 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081015 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081031 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090505 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081015 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20070813 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20081016 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081016 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081015 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081016 |