CN219114593U - 一种泡沫材料成型机用快速换模设备 - Google Patents
一种泡沫材料成型机用快速换模设备 Download PDFInfo
- Publication number
- CN219114593U CN219114593U CN202222364544.9U CN202222364544U CN219114593U CN 219114593 U CN219114593 U CN 219114593U CN 202222364544 U CN202222364544 U CN 202222364544U CN 219114593 U CN219114593 U CN 219114593U
- Authority
- CN
- China
- Prior art keywords
- spring
- block
- groove
- supporting seat
- fixed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000006261 foam material Substances 0.000 title claims description 7
- 230000007246 mechanism Effects 0.000 claims abstract description 19
- 238000010097 foam moulding Methods 0.000 claims abstract description 16
- 230000017525 heat dissipation Effects 0.000 claims description 20
- 230000008859 change Effects 0.000 claims description 6
- 208000002925 dental caries Diseases 0.000 claims description 2
- 230000009471 action Effects 0.000 abstract description 7
- 238000000465 moulding Methods 0.000 abstract description 6
- 238000001816 cooling Methods 0.000 description 8
- 239000006260 foam Substances 0.000 description 5
- 238000005187 foaming Methods 0.000 description 5
- 230000008901 benefit Effects 0.000 description 4
- 230000003139 buffering effect Effects 0.000 description 3
- 238000001125 extrusion Methods 0.000 description 3
- 230000006872 improvement Effects 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000002035 prolonged effect Effects 0.000 description 3
- 238000007664 blowing Methods 0.000 description 1
- 238000003490 calendering Methods 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000007723 die pressing method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000011065 in-situ storage Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- -1 integral molding Substances 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
Images



Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本实用新型的属于泡沫成型机技术领域,一种泡沫材料成型机用快速换模设备,包括有成型机本体,成型机本体的内部底端固定有支撑座,支撑座的内部两侧设有固定机构,支撑座通过两个固定机构固定连接有下模具,下模具下方设有上顶机构,支撑座内开设有复位槽,复位槽内滑动连接有顶动块,复位槽内设有第三弹簧,第三弹簧的一端与顶动块的底端固定连接,第三弹簧的另一端与复位槽的内壁固定连接,顶动块的顶端固定连接有顶动板,顶动板的底端对称固定有四个滑动杆,四个滑动杆与支撑座滑动连接。本实用新型通过上顶机构,当固定机构将下模具解除固定时,顶动块在第三弹簧的弹力作用下带动顶动板将下模具推离支撑座,方便快速换模。
Description
技术领域
本实用新型涉及泡沫成型机领域,具体讲是一种泡沫材料成型机用快速换模设备。
背景技术
泡沫塑料成型机是进行发泡成型所使用的成型机械,制造发泡体时,因所用树脂种类、泡沫类型和发泡方式问组合的不同而多种多样,与此相对应,泡沫塑料成型机也有多种样式,通常可分为挤出、压延和流延等连续发泡机械,注射、整体成形和发泡板真空成型等间断发泡机械,此外还有现场发泡施工所用的自吹式发泡装置。
泡沫成型机在使用时,因推动上模具移动与下模具合模冲击力较大,且没有结构对冲击力进行缓冲,一方面,会因上模具和下模具的过力接触而造成生产的模具压制形变,影响生产质量,另一面,长久使用模具易损伤,降低模具的使用寿命,并且,现有的泡沫成型机在使用时,上模具和下模具不方便更换,无法快速的对不同尺寸的泡沫进行生产,影响工作效率。
实用新型内容
本实用新型的目的在于提供一种泡沫材料成型机用快速换模设备,以解决上述背景技术中提出的问题。
本实用新型的技术方案是:一种泡沫材料成型机用快速换模设备,包括有成型机本体,所述成型机本体的内部底端固定有支撑座,所述支撑座的内部两侧设有固定机构,所述支撑座通过两个固定机构固定连接有下模具,所述下模具下方设有上顶机构,所述上顶机构包括有复位槽、顶动块、第三弹簧、滑动杆和顶动板,所述支撑座内开设有复位槽,所述复位槽内滑动连接有顶动块,所述复位槽内设有第三弹簧,所述第三弹簧的一端与所述顶动块的底端固定连接,所述第三弹簧的另一端与所述复位槽的内壁固定连接,所述顶动块的顶端固定连接有顶动板,所述顶动板的底端对称固定有四个滑动杆,四个所述滑动杆与所述支撑座滑动连接。
进一步的,所述固定机构包括有固定槽、插销、定位块、固定杆、限位块和第二弹簧,所述支撑座内对称开设有固定槽,所述成型机本体的两侧固定连接有定位块,所述支撑座内对称滑动连接有固定杆,所述下模具的两侧开设有容纳槽,所述固定杆的一端与所述容纳槽相契合,所述固定杆的另一端固定穿所述成型机本体的侧壁延伸至所述定位块内,所述定位块内滑动连接有插销,所述插销的一端贯穿所述固定杆的另一端,所述插销的另一端延伸至所述定位块的上方,所述固定杆上固定连接有限位块所述限位块在所述固定槽内滑动,所述固定槽内设有第二弹簧,所属第二弹簧套设于所述固定杆上,所述第二弹簧的一端与所述固定槽的内壁固定连接,所述第二弹簧的另一端与所述限位块靠近所述容纳槽的一面固定连接。
进一步的,所述成型机本体的内部上端滑动连接有安装板,所述安装板的下端设有限位机构,所述安装板通过所述限位机构限制有上模具,所述限位机构包括有固定螺栓、固定块、滑动凹槽和滑动凸块,所述安装板的下端开设有安装槽,所述上模具的四面侧壁上以及所述固定块的两侧侧壁上皆固定有滑动凸块,所述安装槽的侧壁以及所述固定块的一侧皆开设有与所述滑动凸块相契合的滑动凹槽,所述上模具和所述固定块皆通过滑动凸块与华东凹槽与所述安装板滑动连接,所述固定块与所述安装板上皆对称开设有螺纹槽,所述固定螺栓通过螺纹槽与所述安装板和固定块螺纹连接。
进一步的,所述安装板与所述支撑座之间设有缓冲机构,所述缓冲机构包括有第一弹簧、缓冲柱、缓冲块和缓冲槽,所述支撑座的上端对称开设有四个缓冲槽,所述安装板的底端对称固定四个与所述缓冲槽相契合的缓冲柱,所述缓冲槽内滑动连接有缓冲块,所述缓冲槽内设有第一弹簧,所述第一弹簧的一端与所述缓冲块的底端固定连接,所述第一弹簧的另一端与所述缓冲槽的内壁固定连接。
进一步的,所述成型机本体的一侧开设有若干个散热通孔,所述成型机本体的另一侧设有散热扇,所述成型机本体的内底端所述散热扇和散热通孔的位置设有两个空腔,所述支撑座的内部开设有若干个散热槽,两个所述空腔通过所述散热槽相连通。
进一步的,所述成型机本体的内部顶端固定连接有气缸,所述气缸的输出端与所述安装板的顶端固定连接,所述支撑座的顶端对称固定有四个限位杆,四个所述限位杆的另一侧贯穿所述安装板与所述成型机本体的内部顶端固定连接。
本实用新型通过改进在此提供一种泡沫材料成型机用快速换模设备,与现有技术相比,具有如下改进及优点:
其一:本实用新型通过固定机构和上顶机构,拉动插销离开固定杆使固定杆上的限位块在第二弹簧的弹力作用下在固定槽内滑动,带动固定杆离开容纳槽,解除对下模具的固定,顶动块在第三弹簧的弹力作用下带动顶动板将下模具推离支撑座,方便下模具的快速换模。
其二:本实用新型通过转动固定螺栓,使固定螺栓的下端离开固定块,在将固定块从安装板上滑动取出,解除对上模具的限制,方便对上模具进行快速换模。
其二:本实用新型通过缓冲机构,当气缸启动带动上模具与下模具挤压时,上模具带动缓冲柱向缓冲块移动挤压第一弹簧,在第一弹簧的弹力作用下,可以有效防止上模具与下模具的瞬时冲压力过大,能够有效避免上模具与下模具造成碰撞损坏,有效的提高了模具的使用寿命,达到了缓冲效果好的优点。
附图说明
下面结合附图和实施例对本实用新型作进一步解释:
图1为本实用新型的整体结构示意图;
图2为本实用新型安装板的拆分图;
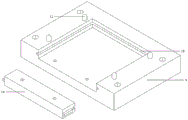
图3为本实用新型支撑座的立体结构示意图;
图4为图1的A处放大图;
图5为图1的B处放大图;
图6为图1的C处放大图。
附图标记说明:
1、成型机本体;2、支撑座;3、空腔;4、散热扇;5、散热通孔;6、散热槽;7、气缸;8、限位杆;9、安装板;10、固定螺栓;11、上模具;12、缓冲柱;13、下模具;14、固定块;15、缓冲块;16、缓冲槽;17、第一弹簧;18、滑动凹槽;19、固定槽;20、插销;21、定位块;22、固定杆;23、限位块;24、第二弹簧;25、复位槽;26、顶动块;27、第三弹簧;28、滑动杆;29、顶动板;30、滑动凸块。
具体实施方式
下面将结合附图1至图6对本实用新型进行详细说明,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
本实用新型通过改进在此提供一种泡沫材料成型机用快速换模设备,如图1-图6所示,包括有成型机本体1,所述成型机本体1的内部底端固定有支撑座2,所述支撑座2的内部两侧设有固定机构,所述支撑座2通过两个固定机构固定连接有下模具13,所述下模具13下方设有上顶机构,所述上顶机构包括有复位槽25、顶动块26、第三弹簧27、滑动杆28和顶动板29,所述支撑座2内开设有复位槽25,所述复位槽25内滑动连接有顶动块26,所述复位槽25内设有第三弹簧27,所述第三弹簧27的一端与所述顶动块26的底端固定连接,所述第三弹簧27的另一端与所述复位槽25的内壁固定连接,所述顶动块26的顶端固定连接有顶动板29,所述顶动板29的底端对称固定有四个滑动杆28,四个所述滑动杆28与所述支撑座2滑动连接。当固定机构将下模具13解除固定时,顶动块26在第三弹簧27的弹力作用下带动顶动板29将下模具13推离支撑座2,方便快速更换下模具13。
具体的,所述固定机构包括有固定槽19、插销20、定位块21、固定杆22、限位块23和第二弹簧24,所述支撑座2内对称开设有固定槽19,所述成型机本体1的两侧固定连接有定位块21,所述支撑座2内对称滑动连接有固定杆22,所述下模具13的两侧开设有容纳槽,所述固定杆22的一端与所述容纳槽相契合,所述固定杆22的另一端固定穿所述成型机本体1的侧壁延伸至所述定位块21内,所述定位块21内滑动连接有插销20,所述插销20的一端贯穿所述固定杆22的另一端,所述插销20的另一端延伸至所述定位块21的上方,所述固定杆22上固定连接有限位块23所述限位块23在所述固定槽19内滑动,所述固定槽19内设有第二弹簧24,所属第二弹簧24套设于所述固定杆22上,所述第二弹簧24的一端与所述固定槽19的内壁固定连接,所述第二弹簧24的另一端与所述限位块23靠近所述容纳槽的一面固定连接。拉动插销20离开固定杆22使固定杆22上的限位块23在第二弹簧24的弹力作用下在固定槽19内滑动,带动固定杆22离开容纳槽,解除对下模具13的固定,方便对下模具13的更换。
具体的,所述成型机本体1的内部上端滑动连接有安装板9,所述安装板9的下端设有限位机构,所述安装板9通过所述限位机构限制有上模具11,所述限位机构包括有固定螺栓10、固定块14、滑动凹槽18和滑动凸块30,所述安装板9的下端开设有安装槽,所述上模具11的四面侧壁上以及所述固定块14的两侧侧壁上皆固定有滑动凸块30,所述安装槽的侧壁以及所述固定块14的一侧皆开设有与所述滑动凸块30相契合的滑动凹槽18,所述上模具11和所述固定块14皆通过滑动凸块30与华东凹槽与所述安装板9滑动连接,所述固定块14与所述安装板9上皆对称开设有螺纹槽,所述固定螺栓10通过螺纹槽与所述安装板9和固定块14螺纹连接。转动固定螺栓10,使固定螺栓10的下端离开固定块14,再将固定块14从安装板9上滑动取出,解除对上模具11的限制,方便对上模具11进行快速换模。
具体的,所述安装板9与所述支撑座2之间设有缓冲机构,所述缓冲机构包括有第一弹簧17、缓冲柱12、缓冲块15和缓冲槽16,所述支撑座2的上端对称开设有四个缓冲槽16,所述安装板9的底端对称固定四个与所述缓冲槽16相契合的缓冲柱12,所述缓冲槽16内滑动连接有缓冲块15,所述缓冲槽16内设有第一弹簧17,所述第一弹簧17的一端与所述缓冲块15的底端固定连接,所述第一弹簧17的另一端与所述缓冲槽16的内壁固定连接。通过缓冲机构,当气缸7启动带动上模具11与下模具13挤压时,上模具11带动缓冲柱12向缓冲块15移动挤压第一弹簧17,在第一弹簧17的弹力作用下,可以有效防止上模具11与下模具13的瞬时冲压力过大,能够有效避免上模具11与下模具13造成碰撞损坏,有效的提高了模具的使用寿命,达到了缓冲效果好的优点。
具体的,所述成型机本体1的一侧开设有若干个散热通孔5,所述成型机本体1的另一侧设有散热扇4,所述成型机本体1的内底端所述散热扇4和散热通孔5的位置设有两个空腔3,所述支撑座2的内部开设有若干个散热槽6,两个所述空腔3通过所述散热槽6相连通。散热扇4启动将冷空气吸入其中一个空腔3内,再通过散热槽6带走下模具13底部的热量,进入另一个空腔3从散热通孔5排出,方便下模具13的快速散热。
具体的,所述成型机本体1的内部顶端固定连接有气缸7,所述气缸7的输出端与所述安装板9的顶端固定连接,所述支撑座2的顶端对称固定有四个限位杆8,四个所述限位杆8的另一侧贯穿所述安装板9与所述成型机本体1的内部顶端固定连接。通过限位杆8,在气缸7推动安装板9下移时,保证安装板9移动的稳定,同时保证上模具11和下模具13合模的准确性。
工作原理:使用时,气缸7启动,通过安装板9带动上模具11下移与下模具13合模,带动缓冲柱12向缓冲块15移动挤压第一弹簧17,在第一弹簧17的弹力作用下,可以有效防止上模具11与下模具13的瞬时冲压力过大,能够有效避免上模具11与下模具13造成碰撞损坏,有效的提高了模具的使用寿命,达到了缓冲效果好的优点,泡沫成型后,散热扇4启动将冷空气吸入其中一个空腔3内,再通过散热槽6带走下模具13底部的热量,进入另一个空腔3从散热通孔5排出,方便下模具13的快速散热,在需要更换模具,对不同尺寸的泡沫进行制造时,首先,转动固定螺栓10,使固定螺栓10的下端离开固定块14,在将固定块14从安装板9上滑动取出,将旧的上模具11从安装板9内滑动取出,再将新的上模具11滑入安装板9内,接着将固定块14滑入安装板9内,当固定块14上的两个螺纹槽与安装板9上的两个螺纹槽重合时,转动固定螺栓10,使固定螺栓10的下端进入固定块14内对固定块14进行固定,从而对上模具11进行限位,然后,拔出定位块21内的插销20,使固定杆22上的限位块23在第二弹簧24的弹力作用下在固定槽19内滑动,带动固定杆22离开容纳槽,同时,顶动块26在第三弹簧27的弹力作用下带动顶动板29将下模具13推离支撑座2,取下旧的下模具13,将新的下模具13按入支撑座2,使顶动板29带动顶动块26对第三弹簧27进行压缩,接着将固定杆22向成型机本体1内按入,使固定杆22的一端进入容纳槽内,使限位块23对第二弹簧24进行压缩,再将插销20插入定位块21内的固定块14上,对定位杆进行限位,完成下模具13的换模。
对所公开的实施例的上述说明,使本领域专业技术人员能够实现或使用本实用新型。对这些实施例的多种修改对本领域的专业技术人员来说将是显而易见的,本文中所定义的一般原理可以在不脱离本实用新型的精神或范围的情况下,在其它实施例中实现。因此,本实用新型将不会被限制于本文所示的这些实施例,而是要符合与本文所公开的原理和新颖特点相一致的最宽的范围。
Claims (6)
1.一种泡沫材料成型机用快速换模设备,其特征在于:包括有成型机本体(1),所述成型机本体(1)的内部底端固定有支撑座(2),所述支撑座(2)的内部两侧设有固定机构,所述支撑座(2)通过两个固定机构固定连接有下模具(13),所述下模具(13)下方设有上顶机构,所述上顶机构包括有复位槽(25)、顶动块(26)、第三弹簧(27)、滑动杆(28)和顶动板(29),所述支撑座(2)内开设有复位槽(25),所述复位槽(25)内滑动连接有顶动块(26),所述复位槽(25)内设有第三弹簧(27),所述第三弹簧(27)的一端与所述顶动块(26)的底端固定连接,所述第三弹簧(27)的另一端与所述复位槽(25)的内壁固定连接,所述顶动块(26)的顶端固定连接有顶动板(29),所述顶动板(29)的底端对称固定有四个滑动杆(28),四个所述滑动杆(28)与所述支撑座(2)滑动连接。
2.根据权利要求1所述的一种泡沫材料成型机用快速换模设备,其特征在于:所述固定机构包括有固定槽(19)、插销(20)、定位块(21)、固定杆(22)、限位块(23)和第二弹簧(24),所述支撑座(2)内对称开设有固定槽(19),所述成型机本体(1)的两侧固定连接有定位块(21),所述支撑座(2)内对称滑动连接有固定杆(22),所述下模具(13)的两侧开设有容纳槽,所述固定杆(22)的一端与所述容纳槽相契合,所述固定杆(22)的另一端固定穿所述成型机本体(1)的侧壁延伸至所述定位块(21)内,所述定位块(21)内滑动连接有插销(20),所述插销(20)的一端贯穿所述固定杆(22)的另一端,所述插销(20)的另一端延伸至所述定位块(21)的上方,所述固定杆(22)上固定连接有限位块(23)所述限位块(23)在所述固定槽(19)内滑动,所述固定槽(19)内设有第二弹簧(24),所属第二弹簧(24)套设于所述固定杆(22)上,所述第二弹簧(24)的一端与所述固定槽(19)的内壁固定连接,所述第二弹簧(24)的另一端与所述限位块(23)靠近所述容纳槽的一面固定连接。
3.根据权利要求1所述的一种泡沫材料成型机用快速换模设备,其特征在于:所述成型机本体(1)的内部上端滑动连接有安装板(9),所述安装板(9)的下端设有限位机构,所述安装板(9)通过所述限位机构限制有上模具(11),所述限位机构包括有固定螺栓(10)、固定块(14)、滑动凹槽(18)和滑动凸块(30),所述安装板(9)的下端开设有安装槽,所述上模具(11)的四面侧壁上以及所述固定块(14)的两侧侧壁上皆固定有滑动凸块(30),所述安装槽的侧壁以及所述固定块(14)的一侧皆开设有与所述滑动凸块(30)相契合的滑动凹槽(18),所述上模具(11)和所述固定块(14)皆通过滑动凸块(30)与华东凹槽与所述安装板(9)滑动连接,所述固定块(14)与所述安装板(9)上皆对称开设有螺纹槽,所述固定螺栓(10)通过螺纹槽与所述安装板(9)和固定块(14)螺纹连接。
4.根据权利要求3所述的一种泡沫材料成型机用快速换模设备,其特征在于:所述安装板(9)与所述支撑座(2)之间设有缓冲机构,所述缓冲机构包括有第一弹簧(17)、缓冲柱(12)、缓冲块(15)和缓冲槽(16),所述支撑座(2)的上端对称开设有四个缓冲槽(16),所述安装板(9)的底端对称固定四个与所述缓冲槽(16)相契合的缓冲柱(12),所述缓冲槽(16)内滑动连接有缓冲块(15),所述缓冲槽(16)内设有第一弹簧(17),所述第一弹簧(17)的一端与所述缓冲块(15)的底端固定连接,所述第一弹簧(17)的另一端与所述缓冲槽(16)的内壁固定连接。
5.根据权利要求1所述的一种泡沫材料成型机用快速换模设备,其特征在于:所述成型机本体(1)的一侧开设有若干个散热通孔(5),所述成型机本体(1)的另一侧设有散热扇(4),所述成型机本体(1)的内底端所述散热扇(4)和散热通孔(5)的位置设有两个空腔(3),所述支撑座(2)的内部开设有若干个散热槽(6),两个所述空腔(3)通过所述散热槽(6)相连通。
6.根据权利要求3所述的一种泡沫材料成型机用快速换模设备,其特征在于:所述成型机本体(1)的内部顶端固定连接有气缸(7),所述气缸(7)的输出端与所述安装板(9)的顶端固定连接,所述支撑座(2)的顶端对称固定有四个限位杆(8),四个所述限位杆(8)的另一侧贯穿所述安装板(9)与所述成型机本体(1)的内部顶端固定连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222364544.9U CN219114593U (zh) | 2022-09-06 | 2022-09-06 | 一种泡沫材料成型机用快速换模设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222364544.9U CN219114593U (zh) | 2022-09-06 | 2022-09-06 | 一种泡沫材料成型机用快速换模设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN219114593U true CN219114593U (zh) | 2023-06-02 |
Family
ID=86525055
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202222364544.9U Active CN219114593U (zh) | 2022-09-06 | 2022-09-06 | 一种泡沫材料成型机用快速换模设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN219114593U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117245835A (zh) * | 2023-09-27 | 2023-12-19 | 芜湖美威包装品有限公司 | 一种电加热式泡沫成型设备 |
| CN117532718A (zh) * | 2023-11-20 | 2024-02-09 | 山东郯建新型建材有限公司 | 一种具有快速成型结构的泡沫混凝土生产设备 |
-
2022
- 2022-09-06 CN CN202222364544.9U patent/CN219114593U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117245835A (zh) * | 2023-09-27 | 2023-12-19 | 芜湖美威包装品有限公司 | 一种电加热式泡沫成型设备 |
| CN117532718A (zh) * | 2023-11-20 | 2024-02-09 | 山东郯建新型建材有限公司 | 一种具有快速成型结构的泡沫混凝土生产设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110434242B (zh) | 一种汽车外壳冲压设备 | |
| CN210676615U (zh) | 一种组合模具安全防护装置 | |
| CN211276213U (zh) | 座椅骨架调角器模具 | |
| CN112372805A (zh) | 一种用于节能型超级电容器制造的坯体压制成型装置 | |
| CN110293620B (zh) | 一种自保温混凝土砌块的模具及该模具制作砌块的方法 | |
| CN219338329U (zh) | 一种后摄像头泡棉的生产模具 | |
| CN219856143U (zh) | 一种高效的多组药片压制成型的药片压片机 | |
| CN217412162U (zh) | 一种高速冲压模具导正结构 | |
| CN222571398U (zh) | 摄像头壳体成型模具 | |
| CN212370975U (zh) | 一种汽车零件成型模具 | |
| CN222695874U (zh) | 一种汽车雷达底板冲压加工用顶出机构 | |
| CN211492532U (zh) | 一种汽车内饰成型装置 | |
| CN222536018U (zh) | 一种配电箱线孔板冲压成型装置 | |
| CN222326456U (zh) | 一种电视机支架模具 | |
| CN222096877U (zh) | 一种模具顶出机构 | |
| CN221209618U (zh) | 用于配电箱铁皮外壳生产的压模成型装置 | |
| CN219466778U (zh) | 一种塑胶壳体模具 | |
| CN223997221U (zh) | 一种带预定位结构的冷镦模具 | |
| CN215661511U (zh) | 一种集成式侧向成型孔组件和注塑模具 | |
| CN223354770U (zh) | 一种半导体引线框架注塑加工装置 | |
| CN222890460U (zh) | 一种快速脱料的钣金冲压模具 | |
| CN223735548U (zh) | 一种筋板压型装置的脱膜机构 | |
| CN217476675U (zh) | 一种精密模具的脱模装置 | |
| CN220946307U (zh) | 一种复模橡胶手板模压装置 | |
| CN223972005U (zh) | 一种前机舱盖隔热垫模压成型装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |