CN219113260U - 一种新型叉车门架自动焊接装置 - Google Patents
一种新型叉车门架自动焊接装置 Download PDFInfo
- Publication number
- CN219113260U CN219113260U CN202120185008.5U CN202120185008U CN219113260U CN 219113260 U CN219113260 U CN 219113260U CN 202120185008 U CN202120185008 U CN 202120185008U CN 219113260 U CN219113260 U CN 219113260U
- Authority
- CN
- China
- Prior art keywords
- seat
- positioning
- cylinder
- adjusting
- automatic welding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images





Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Forklifts And Lifting Vehicles (AREA)
Abstract
本实用新型提供一种新型叉车门架自动焊接装置,包括头部连接转盘和尾部连接转盘、托架和焊接夹具,所述托架与所述头部连接转盘连接有焊接工装框架,所述焊接夹具体包括定位压紧装置、调整定位压紧装置、总长压紧调节装置、侧面顶紧气缸、拖链装置、落料导向座、直线导轨及滑块、导轨防护装置、及气缸和电磁阀,还包括安装板、直线导轨安装板、落料导向座、调整定位气缸、导轨安装板、电磁阀护罩、第二定位垫块、防护座,第二调整安装座、第二垫块、螺杆、等高垫块、长齿条、标尺、前端定位座。本实用新型能够满足自动化焊接的要求,工件安装较为方便,具有工件安装重复定位精度高的特点,调整压紧装置设计巧妙。
Description
技术领域
本实用新型涉及焊接技术领域,特指一种新型叉车门架自动焊接装置。
背景技术
传统的叉车门架结构件,由于产品规格多,长度、宽度的尺寸变化多,焊接时,客户采用的大多是手工焊接,具有如下缺陷:没有实现自动化工装的一次装夹焊接成型。手工焊接过程中,造成焊接变形大,焊缝成型质量比较差,容易产生气孔、焊渣等缺陷,焊接质量不稳定;一般的工装装夹工件定位精度不高,不能满足机器人自动焊接的重复定位精度高的要求,工作效率比较低下;或者采用机器人焊接由于产品种类多,导致工装的通用性差。
传统的用户为保证装配质量,设计了多套专用焊接工装,和多套设备,通用性差,工人劳动强度也大,由于多台设备占用大多场地,导致厂房场地不够用,资源越来越缺乏。因此,亟需一种新型叉车门架自动焊接装置来解决上述问题。
发明内容
针对以上问题,本实用新型提供了一种新型叉车门架自动焊接装置,能够满足自动化焊接的要求,工件安装较为方便,具有工件安装重复定位精度高的特点,调整压紧装置设计巧妙,设备自动化程度较高,现阶段极大的提高了工作效率,减少了原来的专用工装数量,使用设备所占用场地极大的减小,也达到了降低生产成本的目的,且能保证工件的焊缝成型质量,提高产品的竞争力,并具有通用性大的特点。
为了实现上述目的,本实用新型采用的技术方案如下:
一种新型叉车门架自动焊接装置,包括头部连接转盘和尾部连接转盘、托架和焊接夹具,所述托架与所述头部连接转盘连接有焊接工装框架。
优选地,所述焊接夹具体包括定位压紧装置、调整定位压紧装置、总长压紧调节装置、侧面顶紧气缸、拖链装置、落料导向座、直线导轨及滑块、导轨防护装置、及气缸和电磁阀,还包括安装板、直线导轨安装板、落料导向座、调整定位气缸、导轨安装板、电磁阀护罩、第二定位垫块、防护座,第二调整安装座、第二垫块、螺杆、等高垫块、长齿条、标尺、前端定位座。
优选地,所述总长压紧调节装置包括拖链盖板、滑动安装板、第二气缸安装座、支撑板、座体、短齿条、尾端顶紧压头、防护支架、底座、防护罩。
优选地,所述移动顶紧装置包括折弯防护板、连接杆、移动顶紧安装座。
优选地,所述定位压紧装置包括第一定位垫块、转角气缸防护座、第一气缸安装座及用于保持工件稳定的转角气缸,所述转角气缸的数目为六组。
优选地,所述调整定位压紧装置包括转角气缸防护座、第一垫块、第一调整安装座。
本实用新型有益效果:
1、本实用新型提供的一种新型叉车门架自动焊接装置,通过设置有定位压紧装置,在工件进行焊接工作前,通过第一定位垫块对工件进行支撑并侧面抵住工件,同时转角压紧气缸可以有效的将工件进行压紧,且本工装共有六个转角气缸压紧工件,从而能够有效的达到安全压紧作用;
2、本实用新型提供的一种新型叉车门架自动焊接装置,通过设置有焊接夹具,能够满足自动化焊接的要求,工件安装较为方便,具有工件安装重复定位精度高的特点,调整压紧装置设计巧妙,设备自动化程度较高,现阶段极大的提高了工作效率,减少了原来的专用工装数量,使用设备所占用场地极大的减小,也达到了降低生产成本的目的,且能保证工件的焊缝成型质量,提高产品的竞争力,并具有通用性大的特点;
3、本实用新型提供的一种新型叉车门架自动焊接装置,通过设置有调整定位压紧装置,在对工件进行定位工作前,可以有效的调节压紧装置的位置,从而能够对不同规格的工件进行固定,扩大了装置的使用范围满足了人们的使用需求。
附图说明
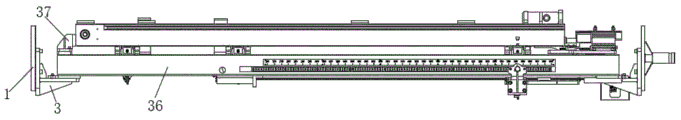
图1是本实用新型的立体图;
图2是本实用新型的侧面剖视结构示意图;
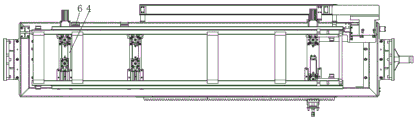
图3是本实用新型的俯视结构示意图;
图4是本实用新型的总长压紧调节装置结构示意图;
图5是本实用新型的定位压紧装置结构示意图;
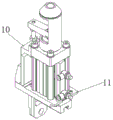
图6是本实用新型的调节定位压紧装置结构示意图;
图7是本实用新型的移动顶紧装置结构示意图;
图8是本实用新型的电磁阀护罩结构示意图;
图9是本实用新型的直线导轨安装板结构示意图;
图10是本实用新型的工件安装结构示意图。
图中:1、头部连接转盘;2、尾部连接转盘;3、托架;4、安装板;5、直线导轨安装板;6、落料导向座;7、第一定位垫块;8、转角气缸防护座;9、第一气缸安装座;10、第一垫块;11、第一调整安装座;12、折弯防护板;13、连接杆;14、移动顶紧安装座;15、调整定位气缸;16、导轨安装板;17、电磁阀护罩;18、第二定位垫块;19、防护座;20、第二调整安装座;21、第二垫块;22、螺杆;23、等高垫块;24、拖链盖板;25、滑动安装板;26、第二气缸安装座;27、支撑板;28、座体;29、短齿条;30、尾端顶紧压头;31、防护支架;32、底座;33、防护罩;34、长齿条;35、标尺;36、工装框架;37、前端定位座。
具体实施方式
下面结合附图与实施例对本实用新型的技术方案进行说明。
如图1至图10所示,本实用新型所述的一种新型叉车门架自动焊接装置,包括头部连接转盘1和尾部连接转盘2、托架3和焊接夹具,托架3与头部连接转盘1连接有焊接工装框架36。
具体的,焊接夹具体包括定位压紧装置、调整定位压紧装置、总长压紧调节装置、侧面顶紧气缸、拖链装置、落料导向座6、直线导轨及滑块、导轨防护装置、及气缸和电磁阀,还包括安装板4、直线导轨安装板5、落料导向座6、调整定位气缸15、导轨安装板16、电磁阀护罩17、第二定位垫块18、防护座19,第二调整安装座20、第二垫块21、螺杆22、等高垫块23、长齿条34、标尺35、前端定位座37。
具体的,总长压紧调节装置包括拖链盖板24、滑动安装板25、第二气缸安装座26、支撑板27、座体28、短齿条29、尾端顶紧压头30、防护支架31、底座32、防护罩33,根据工件的长度规格使本装置在工装框架的直线导轨上移动,根据工装框架上的标尺,通过螺杆22使短齿条29和安装在框架上的长齿条配合,使总长压紧调节装置定位,在侧面定位后,尾部顶紧气缸将工件推到前端定位座37定位。
具体的,移动顶紧装置包括折弯防护板12、连接杆13、移动顶紧安装座14,本装置跟随总长压紧调节装置移动,和工件前端的侧面顶紧气缸一起将工件从侧面推到位。
具体的,定位压紧装置包括第一定位垫块7、转角气缸防护座8、第一气缸安装座9及用于保持工件稳定的转角气缸,转角气缸的数目为六组,第一定位垫块7是支撑工件并侧面挡工件定位用,转角压紧气缸是压紧工件用的,本工装共有6个转角气缸压紧工件,达到安全压紧作用。
具体的,调整定位压紧装置包括转角气缸防护座8、第一垫块10、第一调整安装座11,该装置安装在安装板4上,通过安装在导轨安装板16上的调整定位气缸15,带动本装置到工件的内侧,第一垫块10靠到工件后停止,通过转角气缸压紧工件。
本实用新型的工作原理:本工装为整体式工装,双工位,工装刚性好,安装工件时,需根据工件规格型号,调整总长压紧调节装置在工装上的正确位置;用行车将工件吊人到工装上,通过落料导向座6的导向作用,放入到第一定位垫块7、等高垫块23上,侧面的顶紧气缸将工件推到第一定位垫块7并靠近后松开,此时总长压紧调节装置上的尾部顶紧气缸将工件向前推到前端定位座37,到位后所有的转角气缸动作压紧工件,机器人可以开始焊接工件。
在本实用新型的描述中,需要理解的是,术语“上”、“下”、“左”、“右”等指示方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以及特定的方位构造和操作,因此,不能理解为对本实用新型的限制。此外,“第一”、“第二”仅由于描述目的,且不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。因此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者多个该特征。本实用新型的描述中,除非另有说明,“多个”的含义是两个或两个以上。
在本实用新型的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”“相连”“连接”等应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接连接,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本实用新型中的具体含义。
以上对本实用新型的一个实施例进行了详细说明,但所述内容仅为本实用新型的较佳实施例,不能被认为用于限定本实用新型的实施范围。凡依本实用新型申请范围所作的均等变化与改进等,均应仍归属于本实用新型的专利涵盖范围之内。
Claims (5)
1.一种新型叉车门架自动焊接装置,其特征在于:包括头部连接转盘(1)和尾部连接转盘(2)、托架(3)和焊接夹具,所述托架(3)与所述头部连接转盘(1)连接有焊接工装框架(36),焊接夹具包括定位压紧装置、调整定位压紧装置、总长压紧调节装置、侧面顶紧气缸、拖链装置、落料导向座(6)、直线导轨及滑块、导轨防护装置、及气缸和电磁阀,还包括安装板(4)、直线导轨安装板(5)、落料导向座(6)、调整定位气缸(15)、导轨安装板(16)、电磁阀护罩(17)、第二定位垫块(18)、防护座(19),第二调整安装座(20)、第二垫块(21)、螺杆(22)、等高垫块(23)、长齿条(34)、标尺(35)、前端定位座(37)。
2.根据权利要求1所述的一种新型叉车门架自动焊接装置,其特征在于:所述总长压紧调节装置包括拖链盖板(24)、滑动安装板(25)、第二气缸安装座(26)、支撑板(27)、座体(28)、短齿条(29)、尾端顶紧压头(30)、防护支架(31)、底座(32)、防护罩(33)。
3.根据权利要求2所述的一种新型叉车门架自动焊接装置,其特征在于:移动顶紧装置包括折弯防护板(12)、连接杆(13)、移动顶紧安装座(14)。
4.根据权利要求3所述的一种新型叉车门架自动焊接装置,其特征在于:所述定位压紧装置包括第一定位垫块(7)、转角气缸防护座(8)、第一气缸安装座(9)及用于保持工件稳定的转角气缸,所述转角气缸的数目为六组。
5.根据权利要求4所述的一种新型叉车门架自动焊接装置,其特征在于:所述调整定位压紧装置包括转角气缸防护座(8)、第一垫块(10)、第一调整安装座(11)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120185008.5U CN219113260U (zh) | 2021-01-24 | 2021-01-24 | 一种新型叉车门架自动焊接装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120185008.5U CN219113260U (zh) | 2021-01-24 | 2021-01-24 | 一种新型叉车门架自动焊接装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN219113260U true CN219113260U (zh) | 2023-06-02 |
Family
ID=86532264
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202120185008.5U Expired - Fee Related CN219113260U (zh) | 2021-01-24 | 2021-01-24 | 一种新型叉车门架自动焊接装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN219113260U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120516308A (zh) * | 2025-05-29 | 2025-08-22 | 徐工集团工程机械股份有限公司科技分公司 | 一种用于叉装机托架拼焊的支撑装置 |
-
2021
- 2021-01-24 CN CN202120185008.5U patent/CN219113260U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120516308A (zh) * | 2025-05-29 | 2025-08-22 | 徐工集团工程机械股份有限公司科技分公司 | 一种用于叉装机托架拼焊的支撑装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108406210A (zh) | 一种焊接用夹具 | |
| CN115582664A (zh) | 一种电池框架多工位焊接工装组 | |
| CN213003151U (zh) | 一种线切割夹具 | |
| CN218136078U (zh) | 一种新型叉车车架自动焊接用工件装夹装置 | |
| CN206277066U (zh) | 可移动的气缸式汽车钣金件定位装置 | |
| CN218363337U (zh) | 一种内孔压紧夹具 | |
| CN214868905U (zh) | 不锈钢角钢加工用定位工装结构 | |
| CN218110721U (zh) | 用于agv的接驳装置 | |
| CN214603247U (zh) | 一种铝合金手机外壳cnc加工定位治具 | |
| CN215316658U (zh) | 一种汽车生产后裙板内板焊接校准夹具 | |
| CN214141493U (zh) | 一种升降翻转机构 | |
| CN214921579U (zh) | 一种生产效率高的中频减震器托架焊接专机 | |
| CN212823452U (zh) | 用于摩托车油箱激光切割与焊接的一体化专用工装 | |
| CN213616531U (zh) | 一种高精度快换夹具装置 | |
| CN205904686U (zh) | 汽车顶盖天窗包边及自动焊接装置 | |
| CN213858124U (zh) | 一种机床加工用工件夹紧定位装置 | |
| CN214080021U (zh) | 汽车覆盖件焊接夹具 | |
| CN222626877U (zh) | 一种一体式钢板冲孔切割机床 | |
| CN212019869U (zh) | 一种焊接工装夹具装置 | |
| CN220838590U (zh) | 一种汽车左、右前门斜拉手底座焊接工装 | |
| CN213730197U (zh) | 门框焊接工装用夹具 | |
| CN218874223U (zh) | 一种玻璃升降器多头焊接设备 | |
| CN224254546U (zh) | 一种铜排加工用焊接装置 | |
| CN223669942U (zh) | 一种金属加工用折弯装置 | |
| CN210010682U (zh) | 卧式移动立式工作台 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20230602 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |