CN218964757U - 一种盒状产品加工工装 - Google Patents
一种盒状产品加工工装 Download PDFInfo
- Publication number
- CN218964757U CN218964757U CN202320093413.3U CN202320093413U CN218964757U CN 218964757 U CN218964757 U CN 218964757U CN 202320093413 U CN202320093413 U CN 202320093413U CN 218964757 U CN218964757 U CN 218964757U
- Authority
- CN
- China
- Prior art keywords
- box
- shaped product
- core
- product
- fixture
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Landscapes
- Gripping Jigs, Holding Jigs, And Positioning Jigs (AREA)
Abstract
本实用新型公开了一种盒状产品加工工装,包括:工装本体,所述工装本体上设置有盒状产品,且所述工装本体上表面一端固定有对盒状产品进行定位的凸块,所述工装本体一端内侧开设有三角槽,所述三角槽内侧设置有芯子;限位螺丝,通过螺纹连接于工装本体的一侧,且所述限位螺丝一端抵触芯子对其进行夹紧;平口钳机构,设置于工装本体下表面用以对盒状产品进行夹紧;通过设置有工装本体、凸块、卡口、三角槽及限位螺丝,便于使工装本体安装到平口钳机构上,然后对盒状产品进行分中,同时也便于对芯子夹紧固定,避免在加工时,盒状产品加工数量较多,每一件从产品上数控用平口钳夹住都需要分中,比较繁琐。
Description
技术领域
本实用新型涉及一种盒状产品加工工装。
背景技术
盒状产品加工数量比较多,在盒状产品加工时,每一件从产品上数控用平口钳夹固,都需要分中,定位也比较繁琐,产品上机时间也较长,操作工分中也可能存在误差,加工效率差,不便于快速对盒状产品进行固定分中,为此我们提出一种盒状产品加工工装。
实用新型内容
本实用新型的目的在于提供一种盒状产品加工工装,以解决上述背景技术中提出的盒状产品分中不便,多次分中较为繁琐问题。
为实现上述目的,本实用新型提供如下技术方案:一种盒状产品加工工装,包括:
工装本体,所述工装本体上设置有盒状产品,且所述工装本体上表面一端固定有对盒状产品进行定位的凸块,所述工装本体一端内侧开设有三角槽,所述三角槽内侧设置有芯子;
限位螺丝,通过螺纹连接于工装本体的一侧,且所述限位螺丝一端抵触芯子对其进行夹紧;
平口钳机构,设置于工装本体下表面用以对盒状产品进行夹紧。
优选的,所述三角槽横截面为三角形,所述三角槽设置有两个。
优选的,所述盒状产品的宽度与工装本体的宽度相等。
优选的,所述平口钳机构包括夹块、夹紧螺杆及底座,所述底座设置于工装本体下表面,且所述底座上设置有用于对工装本体进行夹紧的夹块,所述底座内侧一端通过螺纹连接有用以推动夹块进行移动的夹紧螺杆。
优选的,所述夹块横截面为“凸”字型,所述底座内侧开设有对夹块进行导向的导向槽。
优选的,所述底座横截面为“凵”字型,所述夹紧螺杆一端设置有手柄。
优选的,所述工装本体下表面开设有卡口,所述卡口的宽度与平口钳机构宽度相同。
与现有技术相比,本实用新型的有益效果是:
通过设置有工装本体、凸块、卡口、三角槽及限位螺丝,便于使工装本体安装到平口钳机构上,对盒状产品进行分中,同时也便于对芯子夹紧固定,避免在加工时,盒状产品加工数量较多,每一件从产品上数控用平口钳夹住都需要分中,比较繁琐,易出错,加工效率差,本装置可以很快的将产品固定住,将首件产品分好中后,每件产品可以用相同的方法固定,不需要再次分中,便于省时,省力,高效的完成产品加工。
附图说明
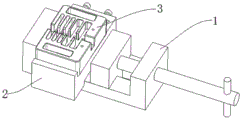
图1为本实用新型的结构示意图;
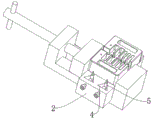
图2为本实用新型的工装本体安装结构示意图;
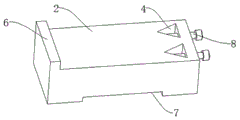
图3为本实用新型的三角槽结构示意图;
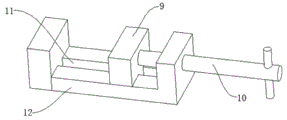
图4为本实用新型的平口钳机构结构示意图;
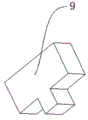
图5为本实用新型的夹块结构示意图;
图中:1、平口钳机构;2、工装本体;3、盒状产品;4、三角槽;5、芯子;6、凸块;7、卡口;8、限位螺丝;9、夹块;10、夹紧螺杆;11、导向槽;12、底座。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
请参阅图1-图5,本实用新型提供一种技术方案:一种盒状产品加工工装,包括:
工装本体2,工装本体2上设置有盒状产品3,且工装本体2上表面一端固定有对盒状产品3进行定位的凸块6,便于对盒状产品3进行放置分中,工装本体2一端内侧开设有三角槽4,便于对芯子5进行放置,进而便于后期芯子5与盒状产品3进行组装,三角槽4内侧设置有芯子5;
限位螺丝8,通过螺纹连接于工装本体2的一侧,且限位螺丝8一端抵触芯子5对其进行夹紧,便于快速对芯子进行固定;
平口钳机构1,设置于工装本体2下表面用以对盒状产品3进行夹固,便于对工装本体2及盒状产品3进行夹紧。
本实施例中,优选的,三角槽4横截面为三角形,三角槽4设置有两个,便于更好的对两个芯子5进行压紧。
本实施例中,优选的,盒状产品3的宽度与工装本体2的宽度相等,便于更好的对盒状产品3进行放置,分中。
本实施例中,优选的,平口钳机构1包括夹块9、夹紧螺杆10及底座12,底座12设置于工装本体2下表面,且底座12上设置有用于对工装本体2进行夹紧的夹块9,便于对盒状产品3及工装本体2夹紧,底座12内侧一端通过螺纹连接有用以推动夹块9进行移动的夹紧螺杆10,便于推动夹块9移动。
本实施例中,优选的,夹块9横截面为“凸”字型,底座12内侧开设有对夹块9进行导向的导向槽11,便于夹块9更好的进行水平移动。
本实施例中,优选的,底座12横截面为“凵”字型,夹紧螺杆10一端设置有手柄,便于更好的旋转夹紧螺杆10。
本实施例中,优选的,工装本体2下表面开设有卡口7,卡口7的宽度与平口钳机构1宽度相同,便于将工装本体2放置在平口钳机构1上,利于后续分中,对盒状产品3进行加工。
本实用新型的工作原理及使用流程:在使用时,工装本体2模料六面垂直,卡口7处的尺寸与平口钳机构1处的尺寸一致,工装本体2卡在平口钳机构1上,保证配合,盒状产品3使其一端与凸块6贴靠,并通过旋转螺杆10,推动夹块9移动,进而通过夹块9与底座12的配合对工装本体2与盒状产品3进行夹紧,即可分中,首件做完后,下一件不用分中就可继续加工,另外可便捷的将芯子5装入三角槽4后,旋紧限位螺丝8完成对芯子5夹固,即可进行加工,便于解决盒装产品3与芯子5组装时,芯子5不便于定位夹固的问题。
尽管已经示出和描述了本实用新型的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。
Claims (7)
1.一种盒状产品加工工装,其特征在于:包括:
工装本体(2),所述工装本体(2)上设置有盒状产品(3),且所述工装本体(2)上表面一端固定有对盒状产品(3)进行定位的凸块(6),所述工装本体(2)一端内侧开设有三角槽(4),所述三角槽(4)内侧设置有芯子(5);
限位螺丝(8),通过螺纹连接于工装本体(2)的一侧,且所述限位螺丝(8)一端抵触芯子(5)对其进行夹紧;
平口钳机构(1),设置于工装本体(2)下表面用以对盒状产品(3)进行夹紧。
2.根据权利要求1所述的一种盒状产品加工工装,其特征在于:所述三角槽(4)横截面为三角形,所述三角槽(4)设置有两个。
3.根据权利要求1所述的一种盒状产品加工工装,其特征在于:所述盒状产品(3)的宽度与工装本体(2)的宽度相等。
4.根据权利要求1所述的一种盒状产品加工工装,其特征在于:所述平口钳机构(1)包括夹块(9)、夹紧螺杆(10)及底座(12),所述底座(12)设置于工装本体(2)下表面,且所述底座(12)上设置有用于对工装本体(2)进行夹紧的夹块(9),所述底座(12)内侧一端通过螺纹连接有用以推动夹块(9)进行移动的夹紧螺杆(10)。
5.根据权利要求4所述的一种盒状产品加工工装,其特征在于:所述夹块(9)横截面为“凸”字型,所述底座(12)内侧开设有对夹块(9)进行导向的导向槽(11)。
6.根据权利要求4所述的一种盒状产品加工工装,其特征在于:所述底座(12)横截面为“凵”字型,所述夹紧螺杆(10)一端设置有手柄。
7.根据权利要求1所述的一种盒状产品加工工装,其特征在于:所述工装本体(2)下表面开设有卡口(7),所述卡口(7)的宽度与平口钳机构(1)宽度相同。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202320093413.3U CN218964757U (zh) | 2023-01-31 | 2023-01-31 | 一种盒状产品加工工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202320093413.3U CN218964757U (zh) | 2023-01-31 | 2023-01-31 | 一种盒状产品加工工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218964757U true CN218964757U (zh) | 2023-05-05 |
Family
ID=86152193
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202320093413.3U Active CN218964757U (zh) | 2023-01-31 | 2023-01-31 | 一种盒状产品加工工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218964757U (zh) |
-
2023
- 2023-01-31 CN CN202320093413.3U patent/CN218964757U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204658261U (zh) | 一种快速夹紧工装夹具 | |
| CN203918566U (zh) | 一种十字轴加工夹紧装置 | |
| CN209578917U (zh) | 一种cnc自动化车床的工装结构 | |
| CN210938261U (zh) | 一种带有工位追溯功能的控制臂类工件夹具 | |
| CN210360134U (zh) | 一种用于杆状工件与薄壁套组装的卧式工装 | |
| CN210704406U (zh) | 一种多媒体信息箱加工用夹具 | |
| CN218191898U (zh) | 一种用于卡箍弯形成型工装夹具 | |
| CN214557670U (zh) | 卡扣零件反面铣削定位夹具 | |
| CN215941272U (zh) | 精密冲压模具调整机构 | |
| CN215747957U (zh) | 一种用于立式加工中心的立式加工工装装置 | |
| CN213970713U (zh) | 一种单基移动夹紧虎钳 | |
| CN215788397U (zh) | 一种用于卧式加工中心的六面体加工工装装置 | |
| CN211332267U (zh) | 一种玻璃模具成初模用多工位自推中找正夹具 | |
| CN210754722U (zh) | 双色氧化三头刀自动冲切成型机构 | |
| CN209774269U (zh) | 一种四瓣平分石墨电极半自动磨削加工装置 | |
| CN204221444U (zh) | 一种圆螺母缺口加工定位装置 | |
| CN208992247U (zh) | 一种基于大批量自动去毛刺机用夹具 | |
| CN216264657U (zh) | 一种快速装夹工装 | |
| CN221891064U (zh) | 一种自定心插齿定位工装 | |
| CN221716702U (zh) | 一种适用于自动化注塑模具零件加工的夹座 | |
| CN203437865U (zh) | 一种咪头焊接工装 | |
| CN105598720A (zh) | 一种零件内孔铣削夹具及其使用方法 | |
| CN206216299U (zh) | 一种数控铣床用快速装卸锁紧装置 | |
| CN214351840U (zh) | 一种用于铆钉工序的夹具装置 | |
| CN215787252U (zh) | 一种螺母攻丝机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |