CN218905065U - 一种中间框组合工装 - Google Patents
一种中间框组合工装 Download PDFInfo
- Publication number
- CN218905065U CN218905065U CN202223220724.6U CN202223220724U CN218905065U CN 218905065 U CN218905065 U CN 218905065U CN 202223220724 U CN202223220724 U CN 202223220724U CN 218905065 U CN218905065 U CN 218905065U
- Authority
- CN
- China
- Prior art keywords
- frame
- segmented
- intermediate frame
- positioning ring
- ring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 230000000712 assembly Effects 0.000 claims abstract description 10
- 238000000429 assembly Methods 0.000 claims abstract description 10
- 230000000903 blocking effect Effects 0.000 claims description 6
- 238000009434 installation Methods 0.000 claims description 4
- 230000003014 reinforcing effect Effects 0.000 claims description 4
- 230000002401 inhibitory effect Effects 0.000 claims description 3
- 230000011218 segmentation Effects 0.000 claims 1
- 238000013461 design Methods 0.000 abstract description 3
- 238000000034 method Methods 0.000 description 9
- 230000006978 adaptation Effects 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 230000004888 barrier function Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000005489 elastic deformation Effects 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 210000001503 joint Anatomy 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E10/00—Energy generation through renewable energy sources
- Y02E10/50—Photovoltaic [PV] energy
Landscapes
- Jigs For Machine Tools (AREA)
Abstract
本实用新型属于框体组合辅助工作,公开了一种中间框组合工装,用于将至少两个分段框组合为中间框,包括定位环、若干支撑块以及若干夹具组件;所述定位环具有环面和板面,所述环面垂直于板面设置;若干支撑块均匀分布于板面,支撑块与板面可拆卸连接;若干夹具组件均匀分布于环面,夹具组件与环面活动连接,用于将分段框夹紧于定位环。本实用新型能够保证装配后的中间框具有较好的整体平面度和圆度,同时使分段框之间的间隙满足设计要求。
Description
技术领域
本实用新型属于框体组合辅助工作,尤其涉及一种中间框组合工装。
背景技术
中间框是一种用于支撑和定位的零部件。其一般由多个分段框组合而成。
目前,在进行中间框组合的过程中,需要操作者在蒙皮上手工画线定位,中间框直接在蒙皮上进行组合,通过中间框在蒙皮上的尺寸进行定位并直接在蒙皮上装配组合。由上述过程进行的中间框组合具有难以准确定位的缺点,导致组合后的分段框的连接处缝隙较大,且分段框的整体平行度和圆度难以保证。
实用新型内容
为了解决上述技术问题,本实用新型公开了一种中间框组合工装,能够保证装配后的中间框具有较好的整体平面度和圆度,同时使分段框之间的间隙满足设计要求。
本实用新型的具体技术方案如下:
一种中间框组合工装,用于将至少两个分段框组合为中间框,包括:
定位环,所述定位环具有环面和板面,所述环面垂直于板面设置;
若干支撑块,若干支撑块均匀分布于板面,支撑块与板面可拆卸连接;以及
若干夹具组件,若干夹具组件均匀分布于环面,夹具组件与环面活动连接,用于将分段框夹紧于定位环。
在组合中间框时,通过支撑块能够将中间框放置于同一平面,利用夹具组件使分段框与定位环贴合,从而满足平行度和圆度要求,避免过渡繁杂作业而导致的装配误差扩大。
优选的,任意一个支撑块包括:
安装体,所述安装体与板面可拆卸连接;
放置体,用于安放分段框;以及
支撑体,所述支撑体的一端与安装体连接,另一端与放置体连接。
所述支撑体将分段框抬高于相对于板面的一定高度,从而方便操作者进行高度测量工作,以确保各分段框之间具有合适的平行度。
优选的,任意一组夹具组件包括:
第一拉紧件,用于在分段框的其中一侧面处将分段框拉紧于定位环;以及
第二拉紧件,用于在分段框的另一侧面处将分段框拉紧于定位环。
第一拉紧件和第二拉紧件能够在对应分段框的相对位置实现对该分段框的拉紧,从而配合分段框的外圆面和环面贴合,以确保圆度满足组合要求。
优选的,所述第一拉紧件和/或第二拉紧件包括:
钩体,用于钩拉分段框;
拉杆,所述拉杆的一端与钩体连接,所述拉杆与环面滑动连接;以及
锁止件,所述锁止件套设于拉杆的外侧,其位于环面远离钩体的一侧,用于禁止拉杆和环面产生相对滑动。
拉紧分段框时,操作者只需要通过锁止件即可实现对分段框的拉紧,以简单的操作手段满足复杂的技术要求。
优选的,所述锁止件为弹簧;所述拉杆远离钩体的一端设有阻挡体,所述锁止件设置于阻挡体和环面之间。
在拉紧分段框的过程中,通过锁止件的弹性变形,即可使钩体拉住分段框,并保持拉紧稳定性。
优选的,所述定位环还包括:
若干筋板,用于加强环面的支撑强度。
筋板能够提高环面的支撑强度,从而满足拉紧要求,避免长期使用而导致环面产生形变影响圆度。
优选的,还包括:
托架,所述托架与定位环可拆卸连接,用于将定位环支撑于预设高度。
所述托架能够实现对定位环的支撑,以使操作者在合适的高度进行中间框组合,避免操作者付出更大的劳动强度。
优选的,所述托架包括:
若干支撑杆,支撑杆的一端与定位环连接;以及
若干横杆,若干横杆将若干支撑杆连接为闭合框体。
支撑杆主要用于实现对定位环的支撑,而横杆能够加强支撑杆对定位环的支撑稳定性。
优选的,所述托架还包括:
若干斜杆,斜杆连接于相邻的支撑杆和横杆,以构成三角形结构。
斜杠、支撑杆和横杆之间能够构成三角形结构,从而利用该结构进一步保证支撑杆的支撑稳定性。
优选的,至少两个分段框于定位环的内侧组合为中间框;或
至少两个分段框于定位环的外侧组合为中间框。
在不同的技术方案中,定位环能够以不同的方式实现中间框的组合。
和现有技术相比,本实用新型能够保证中间框组合时,通过支撑块让分段框处于同一高度,不用人手工划线,获得更好的组合精度;本实用新型还能够保证中间框中各分段框之间的平行度、圆度等要求,避免出现框段椭圆的情况,同时也解决了分段框之间间隙过大的问题;此外,本实用新型操作便捷,能够完全清理残留铝屑,保证产品高质量组合完成。
附图说明
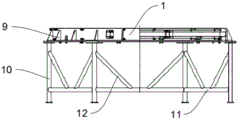
图1为本实用新型实施例的示意图;
图2为图1的俯视图;
图3为图2的A-A剖视图;
图4为图2的B-B剖视图。
图中:1-定位环;101-环面;102-板面;2-安装体;3-放置体;4-支撑体;5-钩体;6-拉杆;7-锁止件;8-阻挡体;9-筋板;10-支撑杆;11-横杆;12-斜杆;13-分段框。
具体实施方式
为了使本领域的技术人员更好地理解本实用新型的技术方案,下面结合具体实施方式对本实用新型作进一步的详细说明。
在一些实施例中,分段框13在组合工装的内侧完成中间框组合,在另外的一些实施例中,可以使分段框13在组合工装的外侧完成中间框组合。本实施例以上述第一种实施例进行具体阐述,通过本实施例的具体阐述,可以明显得知分段框13在组合工装的外侧完成中间框组合的实施例中,各部件之间的连接关系和使用方式。因此,以下实施例不再累述上述第二种情况的实施例。
如图1~图4所示,一种中间框组合工装,用于将至少两个分段框13组合为中间框,包括定位环1、若干支撑块以及若干夹具组件;所述定位环1具有环面101和板面102,所述环面101垂直于板面102设置;若干支撑块均匀分布于板面102,支撑块与板面102可拆卸连接;若干夹具组件均匀分布于环面101,夹具组件与环面101活动连接,用于将分段框13夹紧于定位环1。
在本实施例中,所述环面101和板面102连接处的截面为L形结构,或则为“⊥”结构,由此,支撑块可以安装在板面102上,具体的,支撑块可以通过螺栓螺母安装于板面102。当然,可以理解的是,支撑块位于环面101的内侧。此外,为了方便加工和使用,所述环面101和板面102为一体成型。
在本实施例中,所述定位环1上刻有象限线,分段框13也刻画有象限线,将分段框13放置在支撑块时,令两者象限线对齐后,再通过夹具组件夹紧,夹紧时,应时刻保持象限线对齐。
为了更好的使用本实施例,任意一个支撑块包括安装体2、放置体3和支撑体4;所述安装体2与板面102可拆卸连接;所述放置体3用于安放分段框13;所述支撑体4的一端与安装体2连接,另一端与放置体3连接。
在本实施例中,将支撑块安装在板面102后,将分段框13安装在放置体3上,由此,不通过的分段框13放置与其对应的支撑块上。可以理解的是,可以一个分段框13对应一个支撑块,为了更好的确保分段框13之间的平行度和圆度,一个分段框13可以对应多个支撑块,并令上述多个支撑块均匀分布于对应分段框13的下侧,以满足具体要求。
为了更好的使用本实施例,任意一组夹具组件包括第一拉紧件和第二拉紧件;所述第一拉紧件用于在分段框13的其中一侧面处将分段框13拉紧于定位环1;所述第二拉紧件用于在分段框13的另一侧面处将分段框13拉紧于定位环1。
在本实施例中,针对同一组夹具组件来说,所述第一拉紧件在对应分段框13的上侧将分段框13拉紧于定位环1,所述第二拉紧件在上述分段框13的下侧将分段框13拉紧于定位环1,可知的是,此时拉紧后的分段框13的外圆面应紧贴环面101的内圆面。若在反复调整后,分段框13和环面101均不能达到紧贴要求,则可判断分段框13制造不达标,此时需要对分段框13重新加工。
为了更好的使用本实施例,所述第一夹紧件与第二拉紧件的结构相同,具体的,所述第一拉紧件包括钩体5、拉杆6和锁止件7;所述构体用于钩拉分段框13;所述拉杆6的一端与钩体5连接,所述拉杆6与环面101滑动连接;所述锁止件7套设于拉杆6的外侧,其位于环面101远离钩体5的一侧,用于禁止拉杆6和环面101产生相对滑动。
在一些实施例中,所述锁止件7为螺母。在该实施例中,所述拉杆6远离钩体5的一端设有外螺纹,所述锁止件7位于环面101远离钩体5的一侧,所述锁止件7与钩体5螺纹连接。
在对分段框13进行拉紧操作时,一般对应的第一夹紧件和第二夹紧件同时操作,此时,旋动螺母即可实现对分段框13的拉紧。在旋动螺母的过程中,应保持拉杆6和分段框13之间不产生相对转动,若螺母位于定位环1的内侧,则令螺母远离分段框13运动,但需要说明的是,此时拉杆6和环面101之间由于拉杆6外螺纹的存在而不易滑动,使得拉紧过程较为麻烦。
在该实施例中,所述拉杆6的外螺纹位于环面101远离钩体5的一侧。
具体的,拉杆6和环面101的滑动路径上,拉杆6并未具有外螺纹,因此,令螺母朝向分段框13旋动的过程中,即可在简单操作的基础上,更好的满足拉紧要求。当然,螺母也可以在环面101的内侧与拉杆6螺纹连接,但是如此一来,拉紧操作更为不易。
在本实施例中,所述锁止件7为弹簧;所述拉杆6远离钩体5的一端设有阻挡体8,所述锁止件7设置于阻挡体8和环面101之间。
由此,在拉紧分段框13时,驱动拉杆6朝向定位环1的内侧运动,将分段框13放置在钩体5和环面101之间,然后松开拉杆6,利用锁止件7的恢复变形,即可使钩体5紧密接触分段框13,从而实现对分段框13的拉紧。当锁止件7为弹簧时,相比于螺母能够更方便、更快捷的实现分段框13拉紧。
为了更好的使用本实施例,所述定位环1还包括若干筋板9,用于加强环面101的支撑强度。
在本实施例中,所述环面101和板面102连接处的截面为“⊥”结构,因而,在本实施例中,筋板9设置于环面101的外侧,且均匀分布。
为了更好的使用本实施例,还包括托架,所述托架与定位环1可拆卸连接,用于将定位环1支撑于预设高度。
具体的,所述托架包括若干支撑杆10和若干横杆11;支撑杆10的一端与定位环1连接;若干横杆11将若干支撑杆10连接为闭合框体。
可以理解的是,任意相邻的两根支撑杆10之间,通过横杆11连接。此外,所述托架还包括若干斜杆12,斜杆12连接于相邻的支撑杆10和横杆11,以构成三角形结构。
还可以理解的是,同一根支撑杆10的两侧均连接有横杆11,一根斜杆12连接该支撑杆10的其中一侧,以及该侧的横杆11,同理,另一根斜杆12连接上述支撑杆10的另外一侧,以及该侧的横杆11,从而以一根支撑杆10为准,形成两个三角形结构,由此进一步提高对定位环1的支撑稳定性。
一般来说,通过焊接实现对托架的组件,托架组件完成后,涂漆防锈,之后放置在水平地面。支撑杆10远离地面的一端设置有垫板,由此,将定位环1放置在垫板上,并通过螺栓或螺钉固定。
具体使用时,先将托架放置在水平地面,放置平稳后,通过吊装的方式将定位环1放置于垫板,并固定。然后,将多个支撑块均匀安装于定位环1,并调整支撑块处于同一水平高度,满足分段框13的平行度要求。之后将分段框13放在支撑块上,使分段框13的外圆面紧贴环面101的内圆面,保证圆度要求,最后,用夹具组件将分段框13压紧于定位环1,此时,第一夹紧件和对应的第二夹紧件应当对分段框13均匀压紧,从中间逐一朝上下两侧排除间隙,以达到设计要求。
此外,在组合中间框的过程中,铆接角片、加强连接件均可以在本实施例中的工装上完成,即易于操作,又可保证连接后整体的精度要求。
由此,通过本实施例避免了因手工画线误差较大,而导致的装配定位不准,从而避免了中间框组合后平行度和圆度难以保证,同时也避免了中间框变形、分段框13之间的对缝过大的问题;在实际操作过程中,还避免了现有技术中直接在蒙皮上组合中间框,造成操作工在组合中间框时,由于在蒙皮上固定难而导致的操作不便;此外,还避免了中间框组合完成后,铝屑难以清理的问题。
以上仅是本实用新型的优选实施方式,应当指出的是,上述优选实施方式不应视为对本实用新型的限制,本实用新型的保护范围应当以权利要求所限定的范围为准。对于本技术领域的普通技术人员来说,在不脱离本实用新型的精神和范围内,还可以做出若干改进和润饰,这些改进和润饰也应视为本实用新型的保护范围。
Claims (10)
1.一种中间框组合工装,其特征在于,用于将至少两个分段框组合为中间框,包括:
定位环,所述定位环具有环面和板面,所述环面垂直于板面设置;
若干支撑块,若干支撑块均匀分布于板面,支撑块与板面可拆卸连接;以及
若干夹具组件,若干夹具组件均匀分布于环面,夹具组件与环面活动连接,用于将分段框夹紧于定位环。
2.如权利要求1所述的一种中间框组合工装,其特征在于,任意一个支撑块包括:
安装体,所述安装体与板面可拆卸连接;
放置体,用于安放分段框;以及
支撑体,所述支撑体的一端与安装体连接,另一端与放置体连接。
3.如权利要求1所述的一种中间框组合工装,其特征在于,任意一组夹具组件包括:
第一拉紧件,用于在分段框的其中一侧面处将分段框拉紧于定位环;以及
第二拉紧件,用于在分段框的另一侧面处将分段框拉紧于定位环。
4.如权利要求3所述的一种中间框组合工装,其特征在于,所述第一拉紧件和/或第二拉紧件包括:
钩体,用于钩拉分段框;
拉杆,所述拉杆的一端与钩体连接,所述拉杆与环面滑动连接;以及
锁止件,所述锁止件套设于拉杆的外侧,其位于环面远离钩体的一侧,用于禁止拉杆和环面产生相对滑动。
5.如权利要求4所述的一种中间框组合工装,其特征在于,所述锁止件为弹簧;所述拉杆远离钩体的一端设有阻挡体,所述锁止件设置于阻挡体和环面之间。
6.如权利要求1所述的一种中间框组合工装,其特征在于,所述定位环还包括:
若干筋板,用于加强环面的支撑强度。
7.如权利要求1所述的一种中间框组合工装,其特征在于,还包括:
托架,所述托架与定位环可拆卸连接,用于将定位环支撑于预设高度。
8.如权利要求7所述的一种中间框组合工装,其特征在于,所述托架包括:
若干支撑杆,支撑杆的一端与定位环连接;以及
若干横杆,若干横杆将若干支撑杆连接为闭合框体。
9.如权利要求8所述的一种中间框组合工装,其特征在于,所述托架还包括:
若干斜杆,斜杆连接于相邻的支撑杆和横杆,以构成三角形结构。
10.如权利要求1~9任一项所述的一种中间框组合工装,其特征在于,至少两个分段框于定位环的内侧组合为中间框;或
至少两个分段框于定位环的外侧组合为中间框。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202223220724.6U CN218905065U (zh) | 2022-12-02 | 2022-12-02 | 一种中间框组合工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202223220724.6U CN218905065U (zh) | 2022-12-02 | 2022-12-02 | 一种中间框组合工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218905065U true CN218905065U (zh) | 2023-04-25 |
Family
ID=86038801
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202223220724.6U Active CN218905065U (zh) | 2022-12-02 | 2022-12-02 | 一种中间框组合工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218905065U (zh) |
-
2022
- 2022-12-02 CN CN202223220724.6U patent/CN218905065U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204639505U (zh) | 耐压t型肋骨装焊胎架 | |
| CN109048173B (zh) | 一种用于薄板零部件的柔性焊接定位装置 | |
| CN203804585U (zh) | 一种大型机械行走机构支座的镗孔工装 | |
| CN204913674U (zh) | 乘用车后备箱锁扣锁付固定治具 | |
| CN209313322U (zh) | 一种制作电缆中间接头的辅助工具 | |
| CN110744215A (zh) | 一种型钢拼接加工焊接工艺 | |
| CN214054211U (zh) | 一种可调控角度的角焊缝焊接夹具 | |
| CN221778793U (zh) | 大吊顶转换层反向非焊接可调节安装装置 | |
| CN210254860U (zh) | 一种l型材组焊定位工装 | |
| CN209532547U (zh) | 一种cng气瓶整体框架拼焊工装 | |
| CN211332909U (zh) | 一种便于更换工装的工装夹具 | |
| CN208628734U (zh) | 一种新型门框支架焊接夹具 | |
| CN207358605U (zh) | 一种钻床用的倾斜式钻孔夹具及可调式角度定位器 | |
| CN211278122U (zh) | 一种非标金属件工装夹具 | |
| CN204818563U (zh) | 一种扶梯上下部梯路总成焊接工装 | |
| CN212398677U (zh) | 一种用于零件加工夹具 | |
| CN218225281U (zh) | 一种可调节定位工装 | |
| CN109807535A (zh) | 一种用于施工升降机标准节的拼焊支撑模 | |
| CN206343815U (zh) | 一种导轨撑架焊接工装 | |
| CN223847494U (zh) | 一种筛网绷紧夹具工装 | |
| CN209140158U (zh) | 一种用于薄板零部件的柔性焊接定位装置 | |
| CN221833858U (zh) | 一种主轴承盖加工用夹具 | |
| CN211332279U (zh) | 一种矩形工件深孔加工用夹紧工装 | |
| CN222754707U (zh) | 一种建筑钢结构施工用焊接装置 | |
| CN201346679Y (zh) | 夹具定位装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |