CN218535448U - 一种汽车模具负压快速脱模装置 - Google Patents
一种汽车模具负压快速脱模装置 Download PDFInfo
- Publication number
- CN218535448U CN218535448U CN202222906739.1U CN202222906739U CN218535448U CN 218535448 U CN218535448 U CN 218535448U CN 202222906739 U CN202222906739 U CN 202222906739U CN 218535448 U CN218535448 U CN 218535448U
- Authority
- CN
- China
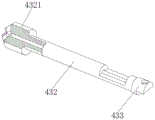
- Prior art keywords
- mould
- sealing
- ejector rod
- mold
- injection molding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001746 injection moulding Methods 0.000 claims abstract description 42
- 230000007246 mechanism Effects 0.000 claims abstract description 22
- 238000007789 sealing Methods 0.000 claims description 56
- 238000009423 ventilation Methods 0.000 claims description 19
- 230000009471 action Effects 0.000 abstract description 6
- 238000000926 separation method Methods 0.000 abstract description 5
- 230000000694 effects Effects 0.000 abstract description 3
- 238000001179 sorption measurement Methods 0.000 abstract description 2
- 238000004519 manufacturing process Methods 0.000 abstract 1
- 238000010586 diagram Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 229920003023 plastic Polymers 0.000 description 3
- 244000208734 Pisonia aculeata Species 0.000 description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 239000002991 molded plastic Substances 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
Images


Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本实用新型公开了汽车模具生产领域的一种汽车模具负压快速脱模装置,其结构包括模具上模、注塑件、模具下模、负压脱模机构,模具上模设于模具下模上方,注塑件设于模具上模与模具下模之间,负压脱模机构安装在模具下模中,负压脱模机构能够通过改变模具下模中的压力分布,通过负压能够以较小的力实现吸附效果,防止注塑件在进行脱模动作被模具上模带动分离,减少在模具分离时对注塑件造成损伤,通过顶模结构进行快速脱模,在保证注塑件品质的情况下,可提高脱模的效率,能够完成快速脱模工作。
Description
技术领域
本实用新型涉及汽车模具生产领域,具体地涉及一种汽车模具负压快速脱模装置。
背景技术
汽车注塑件是汽车常见的零件之一,广泛分布于汽车的各个部位,通过专用汽车模具对汽车注塑件进行成型工作,注塑模具是一种生产塑胶制品的工具;也是赋予塑胶制品完整结构和精确尺寸的工具,在汽车注塑件形成过程中,具体指将受热融化的塑料由注塑机高压射入模腔,经冷却固化后,得到成形品,打开上模,由顶起机构将嵌入在下模主体的成型产品顶出,实现下料,取出产品。
针对目前的汽车模具快速脱模装置,针对以下存在的问题制定了相对的方案:
目前汽车模具快速脱模装置通常是直接对模具进行分离工作完成脱模,依靠传统的顶出机构完成脱模动作,但是在面对较薄的注塑件时,注塑件注塑完成后,经过冷却后会进行收缩,特殊的结构件会较为紧密的卡扣在模芯与模腔的接触面上,在强制脱模时分离的脱模力较大,容易使注塑件局部受到较大的力,跟随分离模具进行移动,使注塑件产生变形,在对带有卡扣点的特殊注塑件进行快速脱模的过程中,会出现卡扣点分离不同步的情况,使注塑件薄弱处受到较大的力,容易影响注塑件的品质。
实用新型内容
本实用新型的主要目的在于克服现有技术的不足,提供一种汽车模具负压快速脱模装置。
本实用新型采用如下技术方案来实现:一种汽车模具负压快速脱模装置,其结构包括模具上模、注塑件、模具下模、负压脱模机构,所述模具上模设于模具下模上方,所述注塑件设于模具上模与模具下模之间,所述负压脱模机构安装在模具下模中,所述负压脱模机构包括支撑壳体、密封圈、顶模结构、密封板、进气嘴、密封件、复位弹簧,所述支撑壳体垂直安装在模腔中部上表面,所述顶模结构由上向下垂直安装在支撑壳体上端,所述支撑壳体所设锥度与支撑壳体上端内部所设锥孔锥度一致,所述密封圈设于顶模结构上端外表面所设凹槽内,所述复位弹簧安装在顶模结构下端,所述密封板安装在支撑壳体下端,所述进气嘴安装在密封板上,所述密封件安装在密封板中部,所述模具上模由上向下依次连接有上模座、上垫板、模芯,所述模具上模由上向下依次连接由模腔、下垫板、支撑板、下模座。
进一步的,所述顶模结构包括密封顶杆、通气顶杆、第一连接块、第二连接块、推拉式电磁铁、连接板,所述密封顶杆垂直安装在支撑壳体内部,所述通气顶杆右下向上垂直安装于密封顶杆上端,所述第一连接块固接于通气顶杆下端,所述第二连接块固接于推拉式电磁铁上端输出端上,所述第一连接块与第二连接块通过螺栓垂直连接在一起,所述推拉式电磁铁安装在连接板上表面,所述连接板水平安装在密封顶杆下端。
进一步的,所述通气顶杆上端设有锥形凸台,所述锥形凸台锥度与密封顶杆上端内部所设锥孔锥度一致,所述锥形凸台上端设有十字水平通孔,所述通气顶杆中设有与十字水平通孔垂直的垂直通孔,十字水平通孔与垂直通孔配合形成三通结构,所述垂直通孔与十字水平通孔直径相同。
进一步的,所述连接板外表面设有若干螺纹通孔,所述连接板上还设有对称分布的导线槽。
进一步的,所述支撑壳体、密封圈、顶模结构、密封板、进气嘴与密封件配合能够使支撑壳体内腔体形成气密空间,顶模结构能够进行轴向直线移动。
有益效果
与现有技术相比,本实用新型的有益效果是:本实用新型负压脱模机构能够通过改变模具下模中的压力分布,在上下模进行分离时,对模具下模上的注塑件进行吸附固定,通过负压能够以较小的力实现吸附效果,防止注塑件在进行脱模动作被模具上模带动分离,减少在模具分离时对注塑件造成损伤,通过顶模结构进行快速脱模,在保证注塑件品质的情况下,可提高脱模的效率,能够完成快速脱模工作。
附图说明
通过阅读参照以下附图对非限制性实施例所作的详细描述,本实用新型的其它特征、目的和优点将会变得更明显:
图1为本实用新型整体结构示意图。
图2为本实用新型负压脱模机构的内部局部放大结构示意图。
图3为本实用新型顶模结构的内部结构示意图。
图4为本实用新型顶模结构的立体垂直剖切结构示意图。
图5为本实用新型连接板的立体结构示意图。
图6为本实用新型通气顶杆的正视图。
图7为本实用新型通气顶杆的立体水平剖切结构示意图。
图中:模具上模1、注塑件2、模具下模3、负压脱模机构4、支撑壳体41、密封圈42、顶模结构43、密封板44、进气嘴45、密封件46、复位弹簧47、上模座11、上垫板12、模芯13、模腔31、下垫板32、支撑板33、下模座34、密封顶杆431、通气顶杆432、第一连接块433、第二连接块434、推拉式电磁铁435、连接板436、锥形凸台4321。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
请参阅图1-7,本实用新型提供一种汽车模具负压快速脱模装置技术方案:一种汽车模具负压快速脱模装置,其结构包括模具上模1、注塑件2、模具下模3、负压脱模机构4,所述模具上模1设于模具下模3上方,所述注塑件2设于模具上模1与模具下模3之间,所述负压脱模机构4安装在模具下模3中,所述负压脱模机构4上表面与模具下模3上表面保持平齐,所述负压脱模机构4包括支撑壳体41、密封圈42、顶模结构43、密封板44、进气嘴45、密封件46、复位弹簧47,所述支撑壳体41垂直安装在模腔31中部上表面,所述顶模结构43由上向下垂直安装在支撑壳体41上端,所述支撑壳体41所设锥度与支撑壳体41上端内部所设锥孔锥度一致,所述密封圈42设于顶模结构43上端外表面所设凹槽内,所述复位弹簧47安装在顶模结构43下端,所述复位弹簧47上端与支撑壳体41内部所设腔体上表面接触在一起,所述密封板44安装在支撑壳体41下端,所述进气嘴45安装在密封板44上,由进气嘴45与外部气源连接在一起,对支撑壳体41内部腔体进行充气吸气工作,所述密封件46安装在密封板44中部,所述密封件46能够将与推拉式电磁铁435所连接的导线进行固定,导线与密封件46之间固定紧密,具有良好的密封性,位于支撑壳体41腔体内的导线会额外余留一定长度,预留足够的长度,能够防止顶模结构43在移动的过程对导线进行过度拉扯,对推拉式电磁铁435的工作产生影响,所述密封板44外侧为台阶状,台阶平台上设有通孔,能够通过螺栓与支撑板33进行螺纹配合,通过密封板44外侧台阶将支撑壳体41固定于模腔31内,所述模具上模1由上向下依次连接有上模座11、上垫板12、模芯13,所述模具上模1由上向下依次连接由模腔31、下垫板32、支撑板33、下模座34。
优选的,如附图4所示,所述顶模结构43包括密封顶杆431、通气顶杆432、第一连接块433、第二连接块434、推拉式电磁铁435、连接板436,所述密封顶杆431垂直安装在支撑壳体41内部,所述密封顶杆431下端设有若干开口,开口能够便于通气顶杆432内部气压平衡,所述通气顶杆432右下向上垂直安装于密封顶杆431上端,所述第一连接块433固接于通气顶杆432下端,所述第二连接块434固接于推拉式电磁铁435上端输出端上,所述第一连接块433与第二连接块434通过螺栓垂直连接在一起,所述推拉式电磁铁435安装在连接板436上表面,所述连接板436水平安装在密封顶杆431下端。
优选的,所述通气顶杆432上端设有锥形凸台4321,所述锥形凸台4321锥度与密封顶杆431上端内部所设锥孔锥度一致,所述锥形凸台4321上端设有十字水平通孔,所述通气顶杆432中设有与十字水平通孔垂直的垂直通孔,十字水平通孔与垂直通孔配合形成三通结构,所述垂直通孔与十字水平通孔直径相同,所述垂直通孔设置方向由十字水平通孔中心向通气顶杆432下端方向延伸贯穿,所述通气顶杆432下端设有开口,能够便于空气进行流通。
优选的,所述连接板436外表面设有若干螺纹通孔,若干螺纹通孔可供连接板436与推拉式电磁铁435和密封顶杆431下单进行连接固定,所述连接板436上还设有对称分布的导线槽,所述导线槽能够供推拉式电磁铁435所设导线穿过。
优选的,所述支撑壳体41、密封圈42、顶模结构43、密封板44、进气嘴45与密封件46配合能够使支撑壳体41内腔体形成气密空间,顶模结构43能够进行轴向直线移动。
本实用新型一种汽车模具负压快速脱模装置的工作原理:
当汽车模具负压快速脱模装置使用时,进气嘴与外部气源连接在一起,能够通过进气嘴将空气充入或吸出,推拉式电磁铁与外部气源均与外部控制系统连接在一起,通过外部控制系统对推拉式电磁铁与外部气源进行控制;
模具上模与模具下模完成注塑件的注塑工作后,需要进行脱模工作时,首先由模具下模中的负压脱模机构对注塑件下表面内部进行负压抽气工作,将注塑件牢牢吸附于模腔上表面,当负压脱模机构需要进行负压抽气工作时,推拉式电磁铁会接收到拉回信号,得电做拉回运动,如附图2所示,将安装在推拉式电磁铁输出端上的通气顶杆向下拉动,使通气顶杆上端与密封顶杆上端之间产生缝隙形成空间,此时顶模结构中的进气嘴由外部气源控制进行抽气工作,对负压脱模机构内部进行抽气,如附图7所示,通气顶杆内部设有通孔能够供空气进行流动,由于注塑件冷却后会发生收缩轻微形变,注塑件与模腔上表面也会产生一定缝隙,通气顶杆内部设有通孔,能够在外部气源进行抽气时,对通气顶杆上端与注塑件之间空间进行抽气处理,同时对注塑件与模腔之间缝隙中的空气也进行抽气处理,使注塑件下表面产生负压区域,将注塑件牢牢的吸附于模腔上表面,随后进行脱模工作,此时模具上模能够离开注塑件上表面,完成第一次脱模工作;
当模具上模完成脱模动作后,外部气源解除抽气工作,进行泄压处理,使支撑壳体腔体内部气压达到平衡,随后推拉式电磁铁会接收到推出信号,失电做推出运动,使通气顶杆向上顶起,如附图3所示,使通气顶杆上端与密封顶杆紧密配合在一起,恢复初始状态;
随后进行二次脱模工作,负压脱模机构通过顶模结构将注塑件顶出,完成脱模动作,由外部气源通过进气嘴进行充气工作,对顶模结构腔体内部进行充气,当顶模结构下方腔体内部气压逐渐增大时,密封圈会带动顶模结构向上顶出,此时顶模结构下端会对压缩弹簧进行压缩,通过顶模结构对注塑件下表面进行顶出动作,直至将注塑件顶出使其与模腔分离,至此完成二次脱模工作,顶模结构达到预定行程后,随后由外部气源进行抽气工作,通过降低顶模结构腔体内部气压,产生负压通过密封圈带动顶模结构进行回程运动,压缩弹簧失去外部压力,通过弹簧的回弹力辅助顶模结构进行复位动作,如附图2所示,使顶模结构上端锥面与支撑壳体上端锥面紧密贴合在一起,当顶模结构复位完成后,外部气源解除抽气工作,进行泄压处理,使顶模结构内部气压达到平衡。
尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换,凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
Claims (5)
1.一种汽车模具负压快速脱模装置,其结构包括模具上模(1)、注塑件(2)、模具下模(3)、负压脱模机构(4),其特征在于:
所述模具上模(1)设于模具下模(3)上方,所述注塑件(2)设于模具上模(1)与模具下模(3)之间,所述负压脱模机构(4)安装在模具下模(3)中,所述负压脱模机构(4)包括支撑壳体(41)、密封圈(42)、顶模结构(43)、密封板(44)、进气嘴(45)、密封件(46)、复位弹簧(47),所述支撑壳体(41)垂直安装在模腔(31)中部上表面,所述顶模结构(43)由上向下垂直安装在支撑壳体(41)上端,所述支撑壳体(41)所设锥度与支撑壳体(41)上端内部所设锥孔锥度一致,所述密封圈(42)设于顶模结构(43)上端外表面所设凹槽内,所述复位弹簧(47)安装在顶模结构(43)下端,所述密封板(44)安装在支撑壳体(41)下端,所述进气嘴(45)安装在密封板(44)上,所述密封件(46)安装在密封板(44)中部;
所述模具上模(1)由上向下依次连接有上模座(11)、上垫板(12)、模芯(13),所述模具上模(1)由上向下依次连接有模腔(31)、下垫板(32)、支撑板(33)、下模座(34)。
2.根据权利要求1所述的一种汽车模具负压快速脱模装置,其特征在于:所述顶模结构(43)包括密封顶杆(431)、通气顶杆(432)、第一连接块(433)、第二连接块(434)、推拉式电磁铁(435)、连接板(436),所述密封顶杆(431)垂直安装在支撑壳体(41)内部,所述通气顶杆(432)右下向上垂直安装于密封顶杆(431)上端,所述第一连接块(433)固接于通气顶杆(432)下端,所述第二连接块(434)固接于推拉式电磁铁(435)上端输出端上,所述第一连接块(433)与第二连接块(434)通过螺栓垂直连接在一起,所述推拉式电磁铁(435)安装在连接板(436)上表面,所述连接板(436)水平安装在密封顶杆(431)下端。
3.根据权利要求2所述的一种汽车模具负压快速脱模装置,其特征在于:所述通气顶杆(432)上端设有锥形凸台(4321),所述锥形凸台(4321)锥度与密封顶杆(431)上端内部所设锥孔锥度一致,所述锥形凸台(4321)上端设有十字水平通孔,所述通气顶杆(432)中设有与十字水平通孔垂直的垂直通孔,十字水平通孔与垂直通孔配合形成三通结构,所述垂直通孔与十字水平通孔直径相同。
4.根据权利要求2所述的一种汽车模具负压快速脱模装置,其特征在于:所述连接板(436)外表面设有若干螺纹通孔,所述连接板(436)上还设有对称分布的导线槽。
5.根据权利要求1所述的一种汽车模具负压快速脱模装置,其特征在于:所述支撑壳体(41)、密封圈(42)、顶模结构(43)、密封板(44)、进气嘴(45)与密封件(46)配合能够使支撑壳体(41)内腔体形成气密空间,顶模结构(43)能够进行轴向直线移动。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222906739.1U CN218535448U (zh) | 2022-10-31 | 2022-10-31 | 一种汽车模具负压快速脱模装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222906739.1U CN218535448U (zh) | 2022-10-31 | 2022-10-31 | 一种汽车模具负压快速脱模装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218535448U true CN218535448U (zh) | 2023-02-28 |
Family
ID=85281418
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202222906739.1U Active CN218535448U (zh) | 2022-10-31 | 2022-10-31 | 一种汽车模具负压快速脱模装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218535448U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116945493A (zh) * | 2023-07-24 | 2023-10-27 | 太仓意欣智能科技有限公司 | 一种家电显示面板生产用注塑模具 |
| CN117734114A (zh) * | 2023-12-19 | 2024-03-22 | 太仓鸿恩电子科技有限公司 | 一种汽车面板壳体注塑成型模具 |
| CN119704575A (zh) * | 2025-02-26 | 2025-03-28 | 英普亿塑胶电子(苏州)有限公司 | 一种负压与顶推协配卸料的模具及医疗注塑件注塑系统 |
| CN121004727A (zh) * | 2025-10-24 | 2025-11-25 | 成都康鸿塑胶制品有限公司 | 一种汽车座椅靠背注塑成型模具 |
-
2022
- 2022-10-31 CN CN202222906739.1U patent/CN218535448U/zh active Active
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116945493A (zh) * | 2023-07-24 | 2023-10-27 | 太仓意欣智能科技有限公司 | 一种家电显示面板生产用注塑模具 |
| CN116945493B (zh) * | 2023-07-24 | 2024-05-07 | 太仓意欣智能科技有限公司 | 一种家电显示面板生产用注塑模具 |
| CN117734114A (zh) * | 2023-12-19 | 2024-03-22 | 太仓鸿恩电子科技有限公司 | 一种汽车面板壳体注塑成型模具 |
| CN119704575A (zh) * | 2025-02-26 | 2025-03-28 | 英普亿塑胶电子(苏州)有限公司 | 一种负压与顶推协配卸料的模具及医疗注塑件注塑系统 |
| CN121004727A (zh) * | 2025-10-24 | 2025-11-25 | 成都康鸿塑胶制品有限公司 | 一种汽车座椅靠背注塑成型模具 |
| CN121004727B (zh) * | 2025-10-24 | 2026-01-30 | 成都康鸿塑胶制品有限公司 | 一种汽车座椅靠背注塑成型模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN211807546U (zh) | 一种迷彩靴子与鞋面一体成型用注塑模具 | |
| CN211071826U (zh) | 一种粉末冶金成型模具 | |
| CN215039816U (zh) | 一种注塑件模具用的防变形快速脱模机构 | |
| CN111483091B (zh) | 一种快速脱模高效塑胶模具 | |
| CN218053763U (zh) | 一种制动灯密封垫生产用模具 | |
| CN218139553U (zh) | 一种多模腔的注塑模具 | |
| CN218111580U (zh) | 一种用于注塑机的注塑制品辅助脱模装置 | |
| CN215320304U (zh) | 一种风扇盖板快速注塑结构 | |
| CN220373791U (zh) | 具有倒扣结构的塑料箱体上盖注塑模具 | |
| CN212579096U (zh) | 一种便于脱模的注塑模具 | |
| CN220995306U (zh) | 储物罐外壳的注塑模具 | |
| CN217993322U (zh) | 一种花盆注塑成型模具 | |
| CN222832256U (zh) | 具有隐藏式装配结构的电动车前大灯底座注塑模具 | |
| CN222554152U (zh) | 一种注塑件用分体式模具 | |
| CN220808334U (zh) | 一种模具 | |
| CN208305719U (zh) | 自脱模注塑模具 | |
| CN220331893U (zh) | 一种塑胶模具脱模装置 | |
| CN219667345U (zh) | 一种水族箱马达回流座的模具结构 | |
| CN216139359U (zh) | 具有快速顶出功能的注塑模具 | |
| CN222712751U (zh) | 一种塑料盒的注塑成型模具 | |
| CN213441254U (zh) | 一种注塑件整形装置 | |
| CN218593549U (zh) | 便于脱模的注塑模具 | |
| CN212684592U (zh) | 一种模具加工装置 | |
| CN118849331B (zh) | 一种蓄电池壳体注塑模具 | |
| CN223131296U (zh) | 一种用于智能电盒生产的注塑模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |