CN218462857U - 塑料进气歧管注塑模具型腔侧斜顶脱模机构 - Google Patents
塑料进气歧管注塑模具型腔侧斜顶脱模机构 Download PDFInfo
- Publication number
- CN218462857U CN218462857U CN202121097327.7U CN202121097327U CN218462857U CN 218462857 U CN218462857 U CN 218462857U CN 202121097327 U CN202121097327 U CN 202121097327U CN 218462857 U CN218462857 U CN 218462857U
- Authority
- CN
- China
- Prior art keywords
- cavity
- insert
- top plate
- core
- intake manifold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000002347 injection Methods 0.000 title claims abstract description 16
- 239000007924 injection Substances 0.000 title claims abstract description 16
- 238000001746 injection moulding Methods 0.000 claims description 4
- 238000010586 diagram Methods 0.000 description 4
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 230000009286 beneficial effect Effects 0.000 description 2
- 230000008602 contraction Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
Images



Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02T—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO TRANSPORTATION
- Y02T10/00—Road transport of goods or passengers
- Y02T10/10—Internal combustion engine [ICE] based vehicles
- Y02T10/12—Improving ICE efficiencies
Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
塑料进气歧管注塑模具型腔侧斜顶脱模机构,包括型腔和型芯,型芯中设置型芯镶块,型腔中设置型腔镶块,型芯镶块与型腔镶块之间有注塑成型的进气歧管,进气歧管中制有进气门槛,所述的型腔与垫板之间设置固定板,固定板中安装上顶板,上顶板下设置下顶板,下顶板中设置斜顶滑座,斜顶滑座下连接斜顶杆,所述的型腔镶块中设置门槛镶块,斜顶杆斜向穿过型腔和型腔镶块与门槛镶块相连接,门槛镶块与进气门槛相配合,在下顶板的两侧部下各连有拉杆,拉杆穿过型腔和型腔镶块,拉杆的头端制有拉钩,拉杆的尾端中设置弹簧,弹簧穿过下顶板和上顶板顶在固定板上,在与拉杆对应的型芯上安装二次开模装置,拉钩与二次开模装置相配合。
Description
技术领域
本实用新型涉及一种塑料进气歧管注塑模具型腔侧斜顶脱模机构,属于注塑模具领域。
背景技术
采用注塑模具生产塑料产品,例如汽车的进气歧管,根据产品结构分析,在进气歧管中设置进气门槛,体现在注塑模具中,需要在进气门槛处设置门槛镶块和其脱模结构,使进气歧管能够顺利脱出模具。同时,根据产品外形和其他结构的脱模需求,在模具设计时,需要将产品的外表成型面设计在模具的型芯侧,而进气门槛位于进气歧管内部,对应的门槛镶块位于型腔侧,因此,需要设计一种模具型腔侧的脱模结构。
发明内容
本实用新型的目的是为了克服已有技术的缺点,提供一种利用模具二次开模动力,弹块自动弹起,带动门槛镶块自动顶出,实现进气门槛顺利脱模的塑料进气歧管注塑模具型腔侧斜顶脱模机构。
本实用新型塑料进气歧管注塑模具型腔侧斜顶脱模机构的技术方案是:包括模具型腔和型芯,型芯中设置型芯镶块,型腔中设置型腔镶块,型芯镶块与型腔镶块之间有注塑成型的进气歧管,进气歧管中制有进气门槛,型腔上设置垫板,垫板上设置顶板,其特征在于所述的型腔与垫板之间设置固定板,固定板中安装上顶板,上顶板下设置下顶板,下顶板中设置斜顶滑座,斜顶滑座下连接斜顶杆,所述的型腔镶块中设置门槛镶块,斜顶杆斜向穿过型腔和型腔镶块与门槛镶块相连接,门槛镶块与进气门槛相配合,在下顶板的两侧部下各连有拉杆,拉杆穿过型腔和型腔镶块,拉杆的头端制有拉钩,拉杆的尾端中设置弹簧,弹簧穿过下顶板和上顶板顶在固定板上,在与拉杆对应的型芯上安装二次开模装置,拉钩与二次开模装置相配合。
本实用新型的塑料进气歧管注塑模具型腔侧斜顶脱模机构,脱模时,由注塑机动力带动模具的型芯部分与型腔部分向下运行开模,二次开模装置安装在型芯上跟着向下运行,由于拉钩与二次开模装置配合(钩住),使得拉杆在弹簧的作用下跟着运行,而拉杆带动上顶板和下顶板一起向下顶出,同时,斜顶杆在斜顶滑座的作用下作斜向顶出动作,将门槛镶块和进气歧管一起顶出型腔镶块,当开模到预定行程时,在二次开模装置的作用下,拉杆与二次开模装置脱开,拉杆又在弹簧的作用下回退,从而带动斜顶杆回退,使门槛镶块从进气歧管的进气门槛中脱出,脱模完成。本方案结构设计紧凑、巧妙,利用开模动力和二次开模装置,再结合弹簧的伸缩特性,实现了在模具的型腔侧自动斜顶脱模,解决了目前注塑模具在型腔侧(定模侧)斜顶脱模的一大难题,具有非常积极的有益效果。
本实用新型的塑料进气歧管注塑模具型腔侧斜顶脱模机构,所述的二次开模装置包括安装在型芯上的固定座,固定座中安装固定块,固定块中设置压簧和弹块,弹块的头部伸出固定块与拉钩相配合,弹块中设置带有斜面的过孔,在对应的型腔下连接限位杆,限位杆穿过过孔,在限位杆的头部制有限位块,二次开模时,限位块与过孔中的斜面相配合。开模时,限位杆不动,型芯带动二次开模装置向下运动,当过孔中的斜面与限位块接触时,限位块挤压弹块,在压簧的作用下,弹块内缩,与拉钩脱离配合(接触),从而使拉杆脱开限位,在弹簧的作用下带动上顶板和下顶板自动顶起,实现门槛镶块斜顶脱模。
附图说明
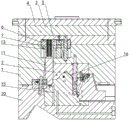
图1是本实用新型的斜顶脱模机构结构示意图;
图2是本实用新型的拉杆与二次开模装置配合示意图;
图3是本实用新型的型腔侧斜顶脱模机构立体示意图;
图4是本实用新型的二次开模装置结构示意图;
图5是本实用新型的进气歧管示意图。
具体实施方式
本实用新型涉及一种塑料进气歧管注塑模具型腔侧斜顶脱模机构的,如图1—图5所示,包括模具型腔1和型芯20,型芯20中设置型芯镶块15,型腔中设置型腔镶块2,型芯镶块15与型腔镶块2之间有注塑成型的进气歧管16,进气歧管中制有进气门槛17,型腔上设置垫板3,垫板上设置顶板4,所述的型腔1与垫板3之间设置固定板5,固定板中安装上顶板6,上顶板下设置下顶板7,下顶板7中设置斜顶滑座8,斜顶滑座下连接斜顶杆9,所述的型腔镶块2中设置门槛镶块10,斜顶杆9斜向穿过型腔和型腔镶块与门槛镶块10相连接,门槛镶块10与进气门槛17相配合,在下顶板7的两侧部下各连有拉杆11,拉杆穿过型腔和型腔镶块,拉杆的头端制有拉钩12,拉杆的尾端中设置弹簧13,弹簧13穿过下顶板7和上顶板6顶在固定板5上,在与拉杆对应的型芯20上安装二次开模装置,拉钩12与二次开模装置相配合。脱模时,由注塑机动力带动模具的型芯部分与型腔部分向下运行开模,二次开模装置安装在型芯20上跟着向下运行,由于拉钩12与二次开模装置配合(钩住),使得拉杆11在弹簧13的作用下跟着运行,而拉杆11带动上顶板6和下顶板7一起向下顶出,同时,斜顶杆9在斜顶滑座8的作用下作斜向顶出动作,将门槛镶块10和进气歧管16一起顶出型腔镶块2,当开模到预定行程时,在二次开模装置的作用下,拉杆12与二次开模装置脱开,拉杆11又在弹簧13的作用下回退,从而带动斜顶杆9回退,使门槛镶块10从进气歧管16的进气门槛17中脱出,脱模完成。本方案结构设计紧凑、巧妙,利用开模动力和二次开模装置,再结合弹簧的伸缩特性,实现了在模具的型腔侧自动斜顶脱模,解决了目前注塑模具在型腔侧(定模侧)斜顶脱模的一大难题,具有非常积极的有益效果。所述的二次开模装置包括安装在型芯20上的固定座21,固定座中安装固定块22,固定块中设置压簧23和弹块24,弹块的头部伸出固定块22与拉钩12相配合,弹块中设置带有斜面25的过孔26,在对应的型腔1下连接限位杆27,限位杆27穿过过孔26,在限位杆的头部制有限位块28,二次开模时,限位块28与过孔中的斜面25相配合。开模时,限位杆不动,型芯带动二次开模装置向下运动,当过孔中的斜面与限位块接触时,限位块挤压弹块,在压簧的作用下,弹块内缩,与拉钩脱离配合(接触),从而使拉杆脱开限位,在弹簧的作用下带动上顶板和下顶板自动顶起,实现门槛镶块斜顶脱模。
Claims (2)
1.塑料进气歧管注塑模具型腔侧斜顶脱模机构,包括模具型腔(1)和型芯(20),型芯(20)中设置型芯镶块(15),型腔中设置型腔镶块(2),型芯镶块(15)与型腔镶块(2)之间有注塑成型的进气歧管(16),进气歧管中制有进气门槛(17),型腔上设置垫板(3),垫板上设置顶板(4),其特征在于所述的型腔(1)与垫板(3)之间设置固定板(5),固定板中安装上顶板(6),上顶板下设置下顶板(7),下顶板(7)中设置斜顶滑座(8),斜顶滑座下连接斜顶杆(9),所述的型腔镶块(2)中设置门槛镶块(10),斜顶杆(9)斜向穿过型腔和型腔镶块与门槛镶块(10)相连接,门槛镶块(10)与进气门槛(17)相配合,在下顶板(7)的两侧部下各连有拉杆(11),拉杆穿过型腔和型腔镶块,拉杆的头端制有拉钩(12),拉杆的尾端中设置弹簧(13),弹簧(13)穿过下顶板(7)和上顶板(6)顶在固定板(5)上,在与拉杆对应的型芯(20)上安装二次开模装置,拉钩(12)与二次开模装置相配合。
2.如权利要求1所述的塑料进气歧管注塑模具型腔侧斜顶脱模机构,其特征在于所述的二次开模装置包括安装在型芯(20)上的固定座(21),固定座中安装固定块(22),固定块中设置压簧(23)和弹块(24),弹块的头部伸出固定块(22)与拉钩(12)相配合,弹块中设置带有斜面(25)的过孔(26),在对应的型腔(1)下连接限位杆(27),限位杆(27)穿过过孔(26),在限位杆的头部制有限位块(28),二次开模时,限位块(28)与过孔中的斜面(25)相配合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121097327.7U CN218462857U (zh) | 2021-05-21 | 2021-05-21 | 塑料进气歧管注塑模具型腔侧斜顶脱模机构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121097327.7U CN218462857U (zh) | 2021-05-21 | 2021-05-21 | 塑料进气歧管注塑模具型腔侧斜顶脱模机构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218462857U true CN218462857U (zh) | 2023-02-10 |
Family
ID=85134887
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202121097327.7U Active CN218462857U (zh) | 2021-05-21 | 2021-05-21 | 塑料进气歧管注塑模具型腔侧斜顶脱模机构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218462857U (zh) |
-
2021
- 2021-05-21 CN CN202121097327.7U patent/CN218462857U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202344783U (zh) | 一种注塑模具强脱机构 | |
| CN201320825Y (zh) | 注塑模具 | |
| CN116394475B (zh) | 一种透明制品前模可动式抽芯机构 | |
| CN207915984U (zh) | 一种产品圆弧脱模结构 | |
| CN211662576U (zh) | 一种扰流板支架模具二次顶出抽芯结构 | |
| CN111168942B (zh) | 注塑模具内置斜顶联动滑块抽芯机构 | |
| CN205009531U (zh) | 汽车塑件模具型腔倒扣油缸顶出脱模机构 | |
| CN222135838U (zh) | 一种带有内侧抽芯结构的注塑模具 | |
| CN108015994B (zh) | 基于型腔取件的汽车前保险杠注塑模具 | |
| CN212045782U (zh) | 注塑模具内置斜顶联动滑块抽芯机构 | |
| CN210047016U (zh) | 一种注塑模具三级行位出模结构 | |
| CN201712092U (zh) | 二次顶出强脱机构 | |
| CN206937872U (zh) | 一种二次顶出机构 | |
| CN202668894U (zh) | 一种具有前模顶出机构的注塑模具 | |
| CN202293237U (zh) | 顶出强脱机构 | |
| CN223314412U (zh) | 一种汽车锁舌包塑模具新型模具结构 | |
| CN221717713U (zh) | 汽车塑件模具三节滑块脱模结构 | |
| CN222290877U (zh) | 一种注塑件用前模抽芯模具 | |
| CN218286530U (zh) | 一种外置式顶出脱模机构 | |
| CN221793684U (zh) | 具有推顶结构的注塑模具 | |
| CN114763006B (zh) | 母模内滑块结构 | |
| CN221717714U (zh) | 汽车保险杠模具格栅位内分型交叉斜顶脱模机构 | |
| CN216579055U (zh) | 一种开模模芯起跳机构模具 | |
| CN210362250U (zh) | 一种内壁带断续内螺纹的塑料注射模具 | |
| CN205044070U (zh) | 一种双向顺序推出机构模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right |
Denomination of utility model: Plastic intake manifold injection mold cavity side inclined top demolding mechanism Granted publication date: 20230210 Pledgee: Zhejiang Tailong commercial bank Taizhou branch of Limited by Share Ltd. Pledgor: Taizhou Youli Molding Technology Co.,Ltd. Registration number: Y2024980060522 |
|
| PE01 | Entry into force of the registration of the contract for pledge of patent right |