CN218460747U - 一种超长退料行程温锻球齿二级退料结构 - Google Patents
一种超长退料行程温锻球齿二级退料结构 Download PDFInfo
- Publication number
- CN218460747U CN218460747U CN202222219523.8U CN202222219523U CN218460747U CN 218460747 U CN218460747 U CN 218460747U CN 202222219523 U CN202222219523 U CN 202222219523U CN 218460747 U CN218460747 U CN 218460747U
- Authority
- CN
- China
- Prior art keywords
- upsetting
- punch
- pressure piece
- fixed
- base
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Landscapes
- Forging (AREA)
Abstract
本实用新型公开了一种超长退料行程温锻球齿二级退料结构,包括底座,所述底座上对称固定设置有两个撑杆,两个所述撑杆远离底座的一端固定设置有顶板,所述底座上还固定设置有壳体,所述壳体内固定设置有镦粗凹模,所述顶板上还设有与镦粗凹模对应冲压机构,所述镦粗凹模的下侧固定设置有第一压力块,所述第一压力块的下侧固定设置有第二压力块,所述第二压力块的下侧还固定设置有第三压力块,所述第一压力块上还滑动设置有镦粗下冲头,所述镦粗下冲头内设有退料机构。本实用新型能够在工件进行锻打后快速的对物料进行退料的操作,且将工件退料过程中的所受的摩擦力进行分解,提高工件的退料效率。
Description
技术领域
本实用新型涉及温锻加工技术领域,尤其涉及一种超长退料行程温锻球齿二级退料结构。
背景技术
球齿,以其独特的性能被广泛应用于油田钻井和除雪,雪犁机或其他设备中,而在进行球齿的加工过程中,常常采用硬质合金来用作球齿加工的材料,而在球齿加工的过程中,常常需要对其进行锻打的操作,而在进行锻打后常常需要对球齿工件进行退料的操作。在现有技术中,传统的球齿工件在锻打后常常采用钳子从凹模中夹出,这种退料方式常常由于工件与凹模以及镦粗下冲头的摩擦力同时作用导致退料较为费力,大大降低了工件退料的效率,为此,我们提出了一种超长退料行程温锻球齿二级退料结构来解决上述问题。
实用新型内容
本实用新型的目的是为了解决现有技术中存在的缺点,而提出的一种超长退料行程温锻球齿二级退料结构。
为了解决上述技术问题,本实用新型采用的技术方案是:
一种超长退料行程温锻球齿二级退料结构,包括底座,所述底座上对称固定设置有两个撑杆,两个所述撑杆远离底座的一端固定设置有顶板,所述底座上还固定设置有壳体,所述壳体内固定设置有镦粗凹模,所述顶板上还设有与镦粗凹模对应冲压机构,所述镦粗凹模的下侧固定设置有第一压力块,所述第一压力块的下侧固定设置有第二压力块,所述第二压力块的下侧还固定设置有第三压力块,所述第一压力块上还滑动设置有镦粗下冲头,所述镦粗下冲头内设有退料机构,且所述镦粗下冲头上设有与之对应的限制机构,所述镦粗凹模内还放置设有有物料。
为了更好地解决上述技术问题,本实用新型采用的进一步技术方案是:所述冲压机构包括镦粗冲头,所述镦粗冲头与镦粗凹模上的凹槽对应设置,所述顶板的下壁固定设置有冲压缸,所述镦粗冲头固定设置在冲压缸的输出端上,所述退料机构包括退料器,所述退料器滑动设置在镦粗下冲头内,所述退料器贯穿第二压力块和第三压力块设置,所述第二压力块和第三压力块上均开设有与退料器对应的滑口,所述底座上还固定设置有电动伸缩顶杆,所述电动伸缩顶杆的输出端与退料器对应设置,所述限制机构包括两个凸块,两个所述凸块对称固定设置在镦粗下冲头的下端侧壁上,所述第一压力块上开设有与镦粗下冲头对应的滑口,且滑口的下端侧壁上开设有与凸块对应的刃口。
为了更好地解决上述技术问题,本实用新型采用的进一步技术方案是:所述镦粗下冲头呈上小下大的锥形设置。
本实用新型的优点是:通过冲压缸与镦粗冲头的配合,实现了对物料的锻打,通过电动伸缩顶杆与退料器的配合,开启电动伸缩顶杆即可推动退料器上行,此时因为第一压力块的下部有镂空,镦粗下冲头会跟随物料一起上行一段行程,退料力仅仅为产品外形与镦粗凹模之间的摩擦力,随着凸块与刃口的配合,当凸块接触刃口时,实现了对镦粗下冲头的限制固定,此时退料器继续上行推动物料离开镦粗下冲头,从而实现对摩擦力的分解,方便了物料的退料,从而大大提高了退料的效率,再通过设置镦粗下冲头呈锥形,物料的内孔处所受摩擦力很快急剧减小,进一步方便了物料的退料。
附图说明
图1为本实用新型提出的一种超长退料行程温锻球齿二级退料结构的结构示意图;
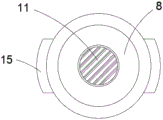
图2为镦粗下冲头的俯视结构示意图;
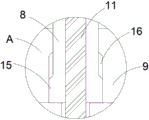
图3为图1中A处的结构示意图。
图中:1底座、2撑杆、3顶板、4冲压缸、5镦粗冲头、6壳体、7镦粗凹模、8镦粗下冲头、9第一压力块、10第二压力块、11退料器、12电动伸缩顶杆、13第三压力块、14物料、15凸块、16刃口。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述。
如图1-3所示,一种超长退料行程温锻球齿二级退料结构,包括底座1,底座1上对称固定设置有两个撑杆2,两个撑杆2远离底座1的一端固定设置有顶板3,底座1上还固定设置有壳体6,壳体6内固定设置有镦粗凹模7,顶板3上还设有与镦粗凹模7对应冲压机构,冲压机构包括镦粗冲头5,镦粗冲头5与镦粗凹模7上的凹槽对应设置,顶板3的下壁固定设置有冲压缸4,镦粗冲头5固定设置在冲压缸4的输出端上,镦粗凹模7的下侧固定设置有第一压力块9,第一压力块9的下侧固定设置有第二压力块10,第二压力块10的下侧还固定设置有第三压力块13,第一压力块9上还滑动设置有镦粗下冲头8,镦粗下冲头8内设有退料机构,退料机构包括退料器11,退料器11滑动设置在镦粗下冲头8内,退料器11贯穿第二压力块10和第三压力块13设置,第二压力块10和第三压力块13上均开设有与退料器11对应的滑口,底座1上还固定设置有电动伸缩顶杆12,电动伸缩顶杆12的输出端与退料器11对应设置,且镦粗下冲头8上设有与之对应的限制机构,限制机构包括两个凸块15,两个凸块15对称固定设置在镦粗下冲头8的下端侧壁上,第一压力块9上开设有与镦粗下冲头8对应的滑口,且滑口的下端侧壁上开设有与凸块15对应的刃口16,镦粗凹模7内还放置设有有物料14,镦粗下冲头8呈上小下大的锥形设置,通过冲压缸4与镦粗冲头5的配合,实现了对物料14的锻打,通过电动伸缩顶杆12与退料器11的配合,开启电动伸缩顶杆12即可推动退料器11上行,此时因为第一压力块9的下部有镂空,镦粗下冲头8会跟随物料14一起上行一段行程,退料力仅仅为产品外形与镦粗凹模7之间的摩擦力,通过凸块15与刃口16的配合,当凸块15接触刃口16时,实现了对镦粗下冲头8的限制固定,此时退料器11继续上行推动物料14离开镦粗下冲头8,从而实现对摩擦力的分解,方便了物料14的退料,从而大大提高了退料的效率,再通过设置镦粗下冲头8呈锥形,物料14的内孔处所受摩擦力很快急剧减小,进一步方便了物料14的退料。
本实用新型中,在进行球齿的加工过程中,只需开启冲压缸4,即可带动镦粗冲头5对物料14进行锻打,在锻打完成后,开启电动伸缩顶杆12上行,从而推动退料器11上行,此时因为第一压力块9的下部有镂空,镦粗下冲头8会跟随物料14一起上行一段行程,退料力仅仅为产品外形与镦粗凹模7之间的摩擦力,当凸块15接触刃口16时,镦粗下冲头8被限制停止上行,退料器11继续上行从而推动物料14离开镦粗下冲头8,此时镦粗下冲头8与物料14内壁的摩擦力延后作用,实现了对退料摩擦力的分解,大大提高了物料14退料的效率。
Claims (3)
1.一种超长退料行程温锻球齿二级退料结构,包括底座(1),其特征在于,所述底座(1)上对称固定设置有两个撑杆(2),两个所述撑杆(2)远离底座(1)的一端固定设置有顶板(3),所述底座(1)上还固定设置有壳体(6),所述壳体(6)内固定设置有镦粗凹模(7),所述顶板(3)上还设有与镦粗凹模(7)对应冲压机构,所述镦粗凹模(7)的下侧固定设置有第一压力块(9),所述第一压力块(9)的下侧固定设置有第二压力块(10),所述第二压力块(10)的下侧还固定设置有第三压力块(13),所述第一压力块(9)上还滑动设置有镦粗下冲头(8),所述镦粗下冲头(8)内设有退料机构,且所述镦粗下冲头(8)上设有与之对应的限制机构,所述镦粗凹模(7)内还放置设有有物料(14)。
2.根据权利要求1所述的一种超长退料行程温锻球齿二级退料结构,其特征在于,所述冲压机构包括镦粗冲头(5),所述镦粗冲头(5)与镦粗凹模(7)上的凹槽对应设置,所述顶板(3)的下壁固定设置有冲压缸(4),所述镦粗冲头(5)固定设置在冲压缸(4)的输出端上,所述退料机构包括退料器(11),所述退料器(11)滑动设置在镦粗下冲头(8)内,所述退料器(11)贯穿第二压力块(10)和第三压力块(13)设置,所述第二压力块(10)和第三压力块(13)上均开设有与退料器(11)对应的滑口,所述底座(1)上还固定设置有电动伸缩顶杆(12),所述电动伸缩顶杆(12)的输出端与退料器(11)对应设置,所述限制机构包括两个凸块(15),两个所述凸块(15)对称固定设置在镦粗下冲头(8)的下端侧壁上,所述第一压力块(9)上开设有与镦粗下冲头(8)对应的滑口,且滑口的下端侧壁上开设有与凸块(15)对应的刃口(16)。
3.根据权利要求2所述的一种超长退料行程温锻球齿二级退料结构,其特征在于,所述镦粗下冲头(8)呈上小下大的锥形设置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222219523.8U CN218460747U (zh) | 2022-08-23 | 2022-08-23 | 一种超长退料行程温锻球齿二级退料结构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222219523.8U CN218460747U (zh) | 2022-08-23 | 2022-08-23 | 一种超长退料行程温锻球齿二级退料结构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218460747U true CN218460747U (zh) | 2023-02-10 |
Family
ID=85140894
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202222219523.8U Active CN218460747U (zh) | 2022-08-23 | 2022-08-23 | 一种超长退料行程温锻球齿二级退料结构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218460747U (zh) |
-
2022
- 2022-08-23 CN CN202222219523.8U patent/CN218460747U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN212285529U (zh) | 一种工件剪切冲孔折弯复合模 | |
| CN215144357U (zh) | 一种精锻冲压模具 | |
| CN210547275U (zh) | 一种自动出料冲压设备 | |
| CN213440063U (zh) | 一种内向外侧冲孔机构 | |
| CN213052328U (zh) | 一种新型侧冲孔模具 | |
| CN218192072U (zh) | 一种双向斜楔侧冲压模具 | |
| CN211464505U (zh) | 一种用于五金板件的冲压折弯模 | |
| CN219746060U (zh) | 环形钣金件一次性成型模 | |
| CN214290287U (zh) | 一种汽车锻件冲孔用辅助夹持工具 | |
| CN215237187U (zh) | 一种新型铝合金冲扩孔模 | |
| CN209969349U (zh) | 化妆瓶盖落料拉深复合模 | |
| CN209021055U (zh) | 一种节约材料的冲压模具 | |
| CN220028543U (zh) | 一种铁板锻造型冲压成型装置 | |
| CN210632833U (zh) | 异形头螺栓半自动成型机 | |
| CN215786086U (zh) | 一种防变形冲孔装置 | |
| CN220880286U (zh) | 一种组合式的十字螺丝冲模 | |
| CN217492569U (zh) | 一种推出导向套的加工装置 | |
| CN221289379U (zh) | 一种用于活塞杆锻压成型的热锻机 | |
| CN205926959U (zh) | 一种锻造机 | |
| CN217617283U (zh) | 汽车钣金件冲压模具 | |
| CN223382419U (zh) | 一种五金件冲孔模具 | |
| CN213317451U (zh) | 一种雕塑设计用多功能锻造工具 | |
| CN222873221U (zh) | 一种具有收料机构的五金冲压模具 | |
| CN213256642U (zh) | 一种改良型冲压模具 | |
| CN220144502U (zh) | 一种抽牙模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |