CN218396317U - 一种车床用快速攻丝/攻扣辅助装置 - Google Patents
一种车床用快速攻丝/攻扣辅助装置 Download PDFInfo
- Publication number
- CN218396317U CN218396317U CN202222526567.5U CN202222526567U CN218396317U CN 218396317 U CN218396317 U CN 218396317U CN 202222526567 U CN202222526567 U CN 202222526567U CN 218396317 U CN218396317 U CN 218396317U
- Authority
- CN
- China
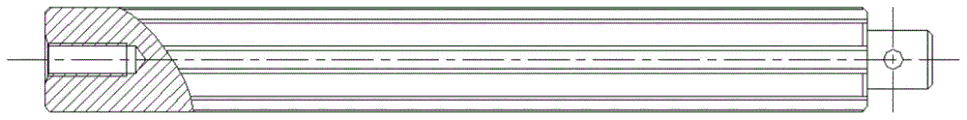
- Prior art keywords
- tapping
- sleeve
- spline
- quick
- lathe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Turning (AREA)
Abstract
本实用新型涉及一种车床用辅助工具,尤其是一种车床用快速攻丝/攻扣辅助装置。包括具有容置腔的外导向套,在外导向套的容置腔内依次设置有攻螺纹组件、扶正顶尖、花键导轨扶正套、花键轴、弹簧,攻螺纹组件与外导向套通过锁紧螺钉连接,扶正顶尖与花键轴的第一端连接,花键轴与外导向套之间具有环形空间,花键导轨扶正套与弹簧位于环形空间内;花键导轨扶正套与花键轴通过紧定螺钉连接,至少部分花键轴朝远离攻螺纹组件的方向延伸至容置腔的外部,花键轴的第二端与莫氏锥柄通过销钉连接。可以适用于轴类零件内、外螺纹加工;可以实现丝锥/板牙的快速更换;还可以使待加工零件在加工过程保持较高的同轴度,保证加工的内、外螺纹满足同轴度要求。
Description
技术领域
本实用新型涉及一种车床用辅助工具,尤其是一种车床用快速攻丝/攻扣辅助装置。
背景技术
目前很多的机械加工件,尤其是需要装配的轴类零件,常常需要在车床上进行攻丝/攻扣操作。其中,攻丝是指在轴类零件上加工外螺纹,攻扣则是指在轴类零件上加工内螺纹。使用车床在进行攻丝/攻扣操作时,需要板牙/丝锥与待加工的轴类零件要保持较高的同轴度,才能加工出满足使用要求的外螺纹/内螺纹。以往的车床在进行攻丝/攻扣操作时,板牙/丝锥与待加工的轴类零件的同轴度较低,而且更换丝锥/板牙时的速度较慢,难以实现快速攻丝/攻扣。
实用新型内容
本实用新型旨在解决上述问题,提供了一种车床用快速攻丝/攻扣辅助装置,可以提高轴类零件攻丝/攻扣时与板牙/丝锥的同轴度,还可以实现轴类零件的快速攻丝/攻扣操作。其采用的技术方案如下:
一种车床用快速攻丝/攻扣辅助装置,包括具有容置腔的外导向套,在外导向套的容置腔内依次设置有攻螺纹组件、扶正顶尖、花键导轨扶正套、花键轴、弹簧,攻螺纹组件与外导向套通过锁紧螺钉连接,扶正顶尖与花键轴的第一端连接,花键轴与外导向套之间具有环形空间,花键导轨扶正套与弹簧位于环形空间内,弹簧的第一端与花键导轨扶正套抵接,弹簧的第二端与外导向套抵接;花键导轨扶正套与花键轴通过紧定螺钉连接,至少部分花键轴朝远离攻螺纹组件的方向延伸至容置腔的外部,花键轴的第二端与莫氏锥柄通过销钉连接;
攻螺纹组件包括丝锥扳手和套设在丝锥扳手外部的丝锥扳手套,丝锥扳手套通过丝锥扳手顶丝与丝锥扳手固定连接;
或,攻螺纹组件包括板牙和套设在板牙外部的快换板牙套,快换板牙套通过丝锥扳手顶丝与板牙固定连接。
优选的,丝锥扳手与丝锥扳手套配套使用,且在攻扣时,将丝锥安装在丝锥扳手上,且丝锥选用标准件,通过丝锥相对待加工零件轴向进给实现攻扣操作。
优选的,板牙与快换板牙套配套使用,且在攻丝时,板牙选用标准件,通过板牙相对待加工零件轴向进给实现攻丝操作。
优选的,花键导轨扶正套与外导向套配合使用,花键导轨扶正套设置于外导向套的内部且与外导向套滑动连接,花键导轨扶正套通过紧定螺钉固定连接在花键轴上,并起到扶正外导向套的作用。
优选的,莫氏锥柄可以为4号莫氏锥柄。
优选的,扶正顶尖的外径与外导向套的内径相等,其中,扶正顶尖用于在攻扣时扶正丝锥,起到顶尖的作用。
优选的,花键导轨扶正套的外径与外导向套的内径相等。
优选的,花键导轨扶正套的内径与花键轴的外径相等。
本实用新型具有如下优点:结构简单、使用方便;可以适用于轴类零件内、外螺纹加工;可以实现丝锥/板牙的快速更换,提高加工效率;还可以使待加工零件在加工过程保持较高的同轴度,保证加工的内外螺纹满足同轴度要求。
附图说明
图1:本实用新型的车床用快速攻丝/攻扣辅助装置攻扣时的结构示意图;
图2:本实用新型的车床用快速攻丝/攻扣辅助装置攻丝时的结构示意图;
图3a:本实用新型的车床用快速攻丝/攻扣辅助装置的丝锥扳手的结构示意图一;
图3b:本实用新型的车床用快速攻丝/攻扣辅助装置的丝锥扳手的结构示意图二;
图4a:本实用新型的车床用快速攻丝/攻扣辅助装置的丝锥扳手套的结构示意图一;
图4b:本实用新型的车床用快速攻丝/攻扣辅助装置的丝锥扳手套的结构示意图二;
图5:本实用新型的车床用快速攻丝/攻扣辅助装置的扶正顶尖的结构示意图;
图6a:本实用新型的车床用快速攻丝/攻扣辅助装置的外导向套的结构示意图一;
图6b:本实用新型的车床用快速攻丝/攻扣辅助装置的外导向套的结构示意图二;
图7:本实用新型的车床用快速攻丝/攻扣辅助装置的花键轴的结构示意图;
符号说明:
1.丝锥扳手、2.丝锥扳手套、3.锁紧螺钉、4.扶正顶尖、5.外导向套、6. 花键导轨扶正套、7.紧定螺钉、8.花键轴、9.弹簧、10.销钉、11.莫氏锥柄、 12.丝锥扳手顶丝、13.板牙、14.快换板牙套。
具体实施方式
下面结合附图和实例对本实用新型作进一步说明:
如图1-7所示,本实用新型一种车床用快速攻丝/攻扣辅助装置,包括具有容置腔的外导向套5,在外导向套5的容置腔内依次设置有攻螺纹组件、扶正顶尖4、花键导轨扶正套6、花键轴8、弹簧9,攻螺纹组件与外导向套5通过锁紧螺钉3连接,扶正顶尖4与花键轴8的第一端连接,花键轴8与外导向套5 之间具有环形空间,花键导轨扶正套6与弹簧9位于环形空间内,弹簧9的第一端与花键导轨扶正套6抵接,弹簧9的第二端与外导向套5抵接;花键导轨扶正套6与花键轴8通过紧定螺钉7连接,至少部分花键轴8朝远离攻螺纹组件的方向延伸至容置腔的外部,花键轴8的第二端与莫氏锥柄11通过销钉10 连接;
攻扣时,攻螺纹组件包括丝锥扳手1和套设在丝锥扳手1外部的丝锥扳手套2,丝锥扳手套2通过丝锥扳手顶丝12与丝锥扳手1固定连接;
攻丝时,攻螺纹组件包括板牙13和套设在板牙13外部的快换板牙套14,快换板牙套14通过丝锥扳手顶丝12与板牙13固定连接。
需要说明的是,丝锥扳手1与丝锥扳手套2配套使用,且在攻扣时,将丝锥(图中未示出)安装在丝锥扳手1上,且丝锥选用标准件,通过丝锥相对待加工零件轴向进给实现攻扣操作。板牙13与快换板牙套14配套使用,且在攻丝时,板牙13选用标准件,通过板牙13相对待加工零件轴向进给实现攻丝操作。花键导轨扶正套6与外导向套5配合使用,花键导轨扶正套6设置于外导向套5的内部且与外导向套5滑动连接,花键导轨扶正套6通过紧定螺钉7固定连接在花键轴8上,并起到扶正外导向套5的作用。
作为一种可选地实施方式,莫氏锥柄11可以为4号莫氏锥柄。扶正顶尖4 的外径与外导向套5的内径相等,其中,扶正顶尖4用于在攻扣时扶正丝锥,起到顶尖的作用。花键导轨扶正套6的外径与外导向套5的内径相等。花键导轨扶正套6的内径与花键轴8的外径相等。
利用车床加工内扣螺纹(攻扣)时,先用车床的三爪卡盘夹持待加工的轴类零件,并在待加工零件的端面加工出螺纹底孔,然后在车床的尾座(图中未示出)上安装该快速攻丝/攻扣辅助装置,安装过程如下:将莫氏锥柄11快速插入车床的尾座中,使莫氏锥柄11的锥面与尾座的锥孔配合,实现快速攻丝/ 攻扣辅助装置的快速自锁;选取所需型号的丝锥,并将锥柄的方形连接部与丝锥扳手1的方孔插接固定;通过扶正顶尖4对丝锥进行扶正,以使丝锥与待加工零件(轴类零件)保持较高的同轴度;将机床的尾座与三爪卡盘对正,启动车床,并向三爪卡盘推动尾座,以使丝锥靠近待加工零件至设定距离;此时尾座固定,而尾座上的驱动件则驱动外导向套5继续进给并带动丝锥进入螺纹底孔,随着车床上的三爪卡盘的旋转,丝锥即可实现自动攻扣。需要说明的是,在攻扣过程中,扶正顶尖4可扶正丝锥进入螺纹底孔进行找正,轴类零件加工完成后先停车,尾座上的驱动件驱动外导向套5反向进给,丝锥退出,攻扣操作完成。车床上设置有尾座和导轨,尾座滑设于导轨上,并且可以向靠近或远离三爪卡盘的方向运动。
利用车床加工外螺纹(攻丝)时,先用三爪卡盘夹持待加工的轴类零件,并将待加工的轴类零件的外径加工至所需尺寸,然后在车床的尾座上安装该快速攻丝/攻扣辅助装置,安装过程如下:将莫氏锥柄11快速插入车床的尾座中,使莫氏锥柄11的锥面与尾座的锥孔配合,实现快速攻丝/攻扣辅助装置的快速自锁;将机床的尾座与三爪卡盘对正,启动车床,并向三爪卡盘推动尾座,以使板牙1靠近待加工零件至设定距离;此时尾座固定,而尾座上的驱动件则驱动外导向套5继续进给并带动板牙1进入待加工轴类零件,而莫氏锥柄11、花键轴8、花键导轨扶正套6和扶正顶尖4则因尾座固定而保持不动,弹簧9被压缩,扶正顶尖4可顶住待加工零件的端部确保其在加工过程不发生颤动,可以使待加工零件在整个攻丝过程始终保持较高的同轴度,随着车床上的三爪卡盘的旋转,板牙1通过进给即可实现自动攻丝。轴类零件加工完成后先停车,尾座上的驱动件驱动外导向套5相对尾座反向运动,板牙1同步运动退出零件,弹簧9复位,攻丝操作完成。
需要说明的是,本实用新型中提到的车床至少包括三爪卡盘、尾座、工作台等,尾座可以在工作台上相对三爪卡盘滑动,并且可以在滑动到任意位置时锁定,尾座锁定后,莫氏锥柄11、花键轴8、花键导轨扶正套6和扶正顶尖4 固定不动;而外导向套5则可以在尾座上的驱动件的驱动下轴向进给运动。此外,丝锥扳手1、丝锥扳手套2、板牙13、快换板牙套14可以为某一具体型号 (尺寸),也可以为多种不同型号(尺寸)的组合,在实际使用时,可以根据待加工零件的尺寸对其进行选择。
上面以举例方式对本实用新型进行了说明,但本实用新型不限于上述具体实施例,凡基于本实用新型所做的任何改动或变型均属于本实用新型要求保护的范围。
Claims (8)
1.一种车床用快速攻丝/攻扣辅助装置,其特征在于,包括具有容置腔的外导向套,在所述外导向套的容置腔内依次设置有攻螺纹组件、扶正顶尖、花键导轨扶正套、花键轴、弹簧,所述攻螺纹组件与所述外导向套通过锁紧螺钉连接,所述扶正顶尖与所述花键轴的第一端连接,所述花键轴与所述外导向套之间具有环形空间,所述花键导轨扶正套与所述弹簧位于环形空间内,所述弹簧的第一端与所述花键导轨扶正套抵接,所述弹簧的第二端与所述外导向套抵接;所述花键导轨扶正套与所述花键轴通过紧定螺钉连接,至少部分所述花键轴朝远离所述攻螺纹组件的方向延伸至容置腔的外部,所述花键轴的第二端与莫氏锥柄通过销钉连接;
所述攻螺纹组件包括丝锥扳手和套设在丝锥扳手外部的丝锥扳手套,所述丝锥扳手套通过丝锥扳手顶丝与所述丝锥扳手固定连接;
或,所述攻螺纹组件包括板牙和套设在板牙外部的快换板牙套,所述快换板牙套通过丝锥扳手顶丝与所述板牙固定连接。
2.根据权利要求1所述的车床用快速攻丝/攻扣辅助装置,其特征在于,所述丝锥扳手与所述丝锥扳手套配套使用,且在攻扣时,将丝锥安装在所述丝锥扳手上,且所述丝锥选用标准件,通过所述丝锥相对待加工零件轴向进给实现攻扣操作。
3.根据权利要求1所述的车床用快速攻丝/攻扣辅助装置,其特征在于,所述板牙与所述快换板牙套配套使用,且在攻丝时,所述板牙选用标准件,通过所述板牙相对待加工零件轴向进给实现攻丝操作。
4.根据权利要求1所述的车床用快速攻丝/攻扣辅助装置,其特征在于,所述花键导轨扶正套与所述外导向套配合使用,所述花键导轨扶正套设置于所述外导向套的内部且与所述外导向套滑动连接。
5.根据权利要求1所述的车床用快速攻丝/攻扣辅助装置,其特征在于,所述莫氏锥柄为4号莫氏锥柄。
6.根据权利要求1所述的车床用快速攻丝/攻扣辅助装置,其特征在于,所述扶正顶尖的外径与所述外导向套的内径相等,所述扶正顶尖用于在攻扣时扶正丝锥。
7.根据权利要求1所述的车床用快速攻丝/攻扣辅助装置,其特征在于,所述花键导轨扶正套的外径与所述外导向套的内径相等。
8.根据权利要求1所述的车床用快速攻丝/攻扣辅助装置,其特征在于,所述花键导轨扶正套的内径与所述花键轴的外径相等。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222526567.5U CN218396317U (zh) | 2022-09-19 | 2022-09-19 | 一种车床用快速攻丝/攻扣辅助装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222526567.5U CN218396317U (zh) | 2022-09-19 | 2022-09-19 | 一种车床用快速攻丝/攻扣辅助装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218396317U true CN218396317U (zh) | 2023-01-31 |
Family
ID=85035202
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202222526567.5U Expired - Fee Related CN218396317U (zh) | 2022-09-19 | 2022-09-19 | 一种车床用快速攻丝/攻扣辅助装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218396317U (zh) |
-
2022
- 2022-09-19 CN CN202222526567.5U patent/CN218396317U/zh not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101712079B (zh) | 一种加工铜轴承衬套内孔油槽的方法 | |
| US20090206559A1 (en) | Eccentric collet chuck for CNC lathe adjustment the concentricity and misalignment | |
| CN201124277Y (zh) | 螺纹加工夹头 | |
| CN101804473A (zh) | 可调深度的锪孔工具 | |
| CN201693221U (zh) | 可调深度的锪孔工具 | |
| CN202155550U (zh) | 一种双锥弹簧夹头装置 | |
| CN100574950C (zh) | 用数控车床加工螺纹的方法及其螺纹加工工具 | |
| CN201529913U (zh) | 无卡盘车削薄壁套夹具 | |
| CN208245867U (zh) | 数控锥度深孔加工装置 | |
| CN202555861U (zh) | 一种钻孔限位装置 | |
| CN213052885U (zh) | 一种调速器摇杆轴自定心快速钻孔夹具 | |
| CN216829790U (zh) | 薄壁深孔筒体端面加工工装 | |
| CN118357623A (zh) | 一种高压活动弯头定心装卡装置及方法 | |
| CN208467442U (zh) | 一种安全型多功能自定心攻套丝器 | |
| CN201172136Y (zh) | 一种数控车床用螺纹加工工具 | |
| CN214721232U (zh) | 一种螺纹跟随制作装置 | |
| US3189923A (en) | Thread cutting tool holder supported by turret type lathe | |
| CN104057161A (zh) | 一种内螺纹攻丝装置及其攻丝方法 | |
| CN212191599U (zh) | 滑动型加工螺纹用辅具 | |
| CN204893530U (zh) | 一种用于转子类零件加工的夹具 | |
| CN108237408B (zh) | 一种旋转加工中心夹具 | |
| CN221695278U (zh) | 一种用于软质棒材加工的双卡盘车床 | |
| CN204934776U (zh) | 一种车床攻丝辅助装置 | |
| CN112317811A (zh) | 用于旋转接头自动分度制孔的设备 | |
| CN115488762B (zh) | 一种精密磨床轴向快速定位装置及方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20230131 |