CN218252849U - 一种铸造用金属液快速冷却装置 - Google Patents
一种铸造用金属液快速冷却装置 Download PDFInfo
- Publication number
- CN218252849U CN218252849U CN202221853209.9U CN202221853209U CN218252849U CN 218252849 U CN218252849 U CN 218252849U CN 202221853209 U CN202221853209 U CN 202221853209U CN 218252849 U CN218252849 U CN 218252849U
- Authority
- CN
- China
- Prior art keywords
- water
- box
- cooling
- casting
- molten metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001816 cooling Methods 0.000 title claims abstract description 87
- 238000005266 casting Methods 0.000 title claims abstract description 60
- 229910052751 metal Inorganic materials 0.000 title claims abstract description 43
- 239000002184 metal Substances 0.000 title claims abstract description 43
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 104
- 239000003651 drinking water Substances 0.000 claims abstract description 9
- 235000020188 drinking water Nutrition 0.000 claims abstract description 9
- 238000005086 pumping Methods 0.000 claims description 3
- 206010053615 Thermal burn Diseases 0.000 claims description 2
- 239000007924 injection Substances 0.000 abstract description 3
- 238000002347 injection Methods 0.000 abstract description 3
- 239000007788 liquid Substances 0.000 description 11
- 238000000034 method Methods 0.000 description 6
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 229910000906 Bronze Inorganic materials 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 241000282414 Homo sapiens Species 0.000 description 1
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 1
- 230000003044 adaptive effect Effects 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 239000010974 bronze Substances 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- KUNSUQLRTQLHQQ-UHFFFAOYSA-N copper tin Chemical compound [Cu].[Sn] KUNSUQLRTQLHQQ-UHFFFAOYSA-N 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 229910001338 liquidmetal Inorganic materials 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 239000004576 sand Substances 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 229910052718 tin Inorganic materials 0.000 description 1
Images



Abstract
本实用新型公开了一种铸造用金属液快速冷却装置,箱体、水冷箱、水泵、箱盖和弹簧,所述箱体的内部安装有铸造模具,所述箱盖的左右两侧安装有拉手,所述箱体的上表面前侧和后侧开设有固定槽,所述伸缩杆固定于固定槽右侧。该铸造用金属液快速冷却装置设置有水冷箱、水泵、抽水管、导流管和进水管,通过进水管向水冷箱内注水,水冷箱将水冷却后,当水达到导流管的位置时,顺着导流管流入箱体内,当箱体内的水位线达到铸造模具高度的2/3位置时,进水管停止进水,而后启动水泵通过抽水管将箱体内的热水通过水泵后侧的连接管流入水冷箱继续冷却,而水冷箱上方的水继续通过导流管流入箱体,水循环冷却,既保证了金属液的冷却效率,也节约了水资源。
Description
技术领域
本实用新型涉及铸造技术领域,具体为一种铸造用金属液快速冷却装置。
背景技术
铸造是人类掌握比较早的一种金属热加工工艺,已有约6000年的历史,中国约在公元前1700~前1000年之间已进入青铜铸件的全盛期,工艺上已达到相当高的水平,铸造是将液体金属浇铸到与零件形状相适应的铸造空腔中,待其冷却凝固后,以获得零件或毛坯的方法,被铸物质多为原为固态但加热至液态的金属(例:铜、铁、铝、锡、铅等),而铸模的材料可以是砂、金属甚至陶瓷,因应不同要求,使用的方法也会有所不同,在铸造的过程中模具中的金属液需要冷却后,才能成型取出,因此金属液冷却的快慢影响着铸造生产效率,现有的金属液冷却装置存在以下问题:
1、通过在模具周围不断的通入水源,来实现对模具的冷却,此方式造成大量的水资源浪费,实用性较低。
所以我们提出了一种铸造用金属液快速冷却装置,以便于解决上述中提出的问题。
实用新型内容
本实用新型的目的在于提供一种铸造用金属液快速冷却装置,以解决上述背景技术提出的目前市场上现有的金属液冷却装置通过在模具周围不断的通入水源,来实现对模具的冷却,此方式造成大量的水资源浪费,实用性较低的问题。
为实现上述目的,本实用新型提供如下技术方案:一种铸造用金属液快速冷却装置,包括箱体、水冷箱、水泵、箱盖和弹簧,所述箱体的内部安装有铸造模具,且箱体的右侧下方安装有出水口,而且箱体的右侧开设有第一排气孔,所述箱体的左侧开设有安装孔,且安装孔内部安装有风冷机,所述箱体的右侧安装有支撑板,且支撑板的上方安装有水冷箱,所述箱体的右侧安装有水泵,且水泵的前侧通过抽水管连接于箱体,而且水泵的后侧连接有水冷箱,所述水冷箱后方通过导流管连接于箱体,且水冷箱的上方安装有进水管,所述箱体的上方安装有箱盖,且箱盖的上表面开设有第二排气孔,而且箱盖的中心位置安装有进料口,所述箱盖的左右两侧安装有拉手,且箱盖的前侧和后侧的下方安装有固定块,所述箱体的上表面前侧和后侧开设有固定槽,且固定槽的左侧安装有弹簧,而且弹簧的内部设置有伸缩杆,所述伸缩杆固定于固定槽右侧,所述弹簧的左侧安装有垫片。
优选的,所述铸造模具和箱体内部为活动可拆卸结构。
采用上述结构设计,便于将箱体内部的铸造模具拆卸进行更换和清理。
优选的,所述第一排气孔和风冷机均位于铸造模具的上方。
采用上述结构设计,通过启动风冷机,加速铸造模具上方的空气流动,使铸造模具内部金属液散发出的热气通过箱体右侧的第一排气孔和箱盖上的第二排气孔排出,提高金属液的冷却速度,便于快速成型。
优选的,所述水冷箱上导流管的高度高于抽水管的高度。
采用上述结构设计,通过进水管向水冷箱内注水,水冷箱将水冷却后,当水达到导流管的位置时,顺着导流管流入箱体内,当箱体内的水位线达到铸造模具高度的2/3位置时,进水管停止进水,而后启动水泵通过抽水管将箱体内的热水通过水泵后侧的连接管流入水冷箱继续冷却,而水冷箱上方的水继续通过导流管流入箱体,水循环冷却,既保证了金属液的冷却效率,也节约了水资源。
优选的,所述进料口呈喇叭状结构设计。
采用上述结构设计,便于将金属液通过进料口进入至铸造模具,且不易溢出。
优选的,所述拉手左右两侧的拉手表面设置有防烫垫。
采用上述结构设计,由于金属液属于高温液体,在铸造的过程中导热至箱体和箱盖中,从而使箱盖两侧的拉手发热,防烫垫可以有效阻止温度传递,便于操作者通过拉动拉手打开箱盖,对箱体内的铸造模具和铸件进行收取。
与现有技术相比,本实用新型的有益效果是:该铸造用金属液快速冷却装置:
1、设置有水冷箱、水泵、抽水管、导流管和进水管,通过进水管向水冷箱内注水,水冷箱将水冷却后,当水达到导流管的位置时,顺着导流管流入箱体内,当箱体内的水位线达到铸造模具高度的2/3位置时,进水管停止进水,而后启动水泵通过抽水管将箱体内的热水通过水泵后侧的连接管流入水冷箱继续冷却,而水冷箱上方的水继续通过导流管流入箱体,水循环冷却,既保证了金属液的冷却效率,也节约了水资源;
2、设置有风冷机、第一排气孔和第二排气孔,通过启动风冷机,加速模具上方的空气流动,使铸造模具内部金属液散发出的热气通过箱体右侧的第一排气孔和箱盖上的第二排气孔排出,提高金属液的冷却速度,便于快速成型;
3、设置有固定块、固定槽、弹簧和伸缩杆,盖上箱盖时,将箱盖下方的固定块对准箱体上方的固定槽,而后向右移动固定块,使固定块的右侧通过垫片挤压弹簧和伸缩杆,固定块边向右移动边向下移动,直至移动到固定槽底面松开,而后固定块在弹簧回弹力的作用下向左移动至固定槽左侧进行卡接,完成箱盖的卡接,同时伸缩杆使固定块挤压弹簧时不易滑落,从而便于箱盖的拆装。
附图说明
图1为本实用新型箱体主剖结构示意图;
图2为本实用新型后视结构示意图;
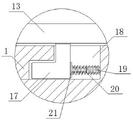
图3为本实用新型图1中A处放大结构示意图;
图4为本实用新型固定块和固定槽连接结构示意图;
图5为本实用新型第二排气孔结构示意图。
图中:1、箱体;2、铸造模具;3、出水口;4、第一排气孔;5、安装孔;6、风冷机;7、支撑板;8、水冷箱;9、水泵;10、抽水管;11、导流管;12、进水管;13、箱盖;14、第二排气孔;15、进料口;16、拉手;17、固定块;18、固定槽;19、弹簧;20、伸缩杆;21、垫片。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
请参阅图1-5,本实用新型提供一种技术方案:一种铸造用金属液快速冷却装置,包括箱体1、铸造模具2、出水口3、第一排气孔4、安装孔5、风冷机6、支撑板7、水冷箱8、水泵9、抽水管10、导流管11、进水管12、箱盖13、第二排气孔14、进料口15、拉手16、固定块17、固定槽18、弹簧19、伸缩杆20和垫片21,箱体1的内部安装有铸造模具2,铸造模具2和箱体1内部为活动可拆卸结构,便于将箱体1内部的铸造模具2拆卸进行更换和清理,且箱体1的右侧下方安装有出水口3,而且箱体1的右侧开设有第一排气孔4,箱体1的左侧开设有安装孔5,且安装孔5内部安装有风冷机6,第一排气孔4和风冷机6均位于铸造模具2的上方,通过启动风冷机6,加速铸造模具2上方的空气流动,使铸造模具2内部金属液散发出的热气通过箱体1右侧的第一排气孔4和箱盖13上的第二排气孔14排出,提高金属液的冷却速度,便于快速成型。
箱体1的右侧安装有支撑板7,且支撑板7的上方安装有水冷箱8,箱体1的右侧安装有水泵9,且水泵9的前侧通过抽水管10连接于箱体1,而且水泵9的后侧连接有水冷箱8,水冷箱8后方通过导流管11连接于箱体1,水冷箱8上导流管11的高度高于抽水管10的高度,通过进水管12向水冷箱8内注水,水冷箱8将水冷却后,当水达到导流管11的位置时,顺着导流管11流入箱体1内,当箱体1内的水位线达到铸造模具2高度的2/3位置时,进水管12停止进水,而后启动水泵9通过抽水管10将箱体1内的热水通过水泵9后侧的连接管流入水冷箱8继续冷却,而水冷箱8上方的水继续通过导流管11流入箱体1,水循环冷却,既保证了金属液的冷却效率,也节约了水资源。
水冷箱8的上方安装有进水管12,箱体1的上方安装有箱盖13,且箱盖13的上表面开设有第二排气孔14,而且箱盖13的中心位置安装有进料口15,进料口15呈喇叭状结构设计,便于将金属液通过进料口15进入至铸造模具2,且不易溢出,箱盖13的左右两侧安装有拉手16,拉手16左右两侧的拉手16表面设置有防烫垫,由于金属液属于高温液体,在铸造的过程中导热至箱体1和箱盖13中,从而使箱盖13两侧的拉手16发热,防烫垫可以有效阻止温度传递,便于操作者通过拉动拉手16打开箱盖13,对箱体1内的铸造模具2和铸件进行收取,且箱盖13的前侧和后侧的下方安装有固定块17,箱体1的上表面前侧和后侧开设有固定槽18,且固定槽18的左侧安装有弹簧19,而且弹簧19的内部设置有伸缩杆20,伸缩杆20固定于固定槽18右侧,弹簧19的左侧安装有垫片21。
工作原理:在使用该铸造用金属液快速冷却装置时,首先,通过进水管12向水冷箱8内注水,水冷箱8将水冷却后,当水达到导流管11的位置时,顺着导流管11流入箱体1内,当箱体1内的水位线达到铸造模具2高度的2/3位置时,进水管12停止进水,而后将金属液通过进料口15倒入铸造模具2内,通过箱盖13上方的第二排气孔14观察铸造模具2内金属液的位置。
完成后,启动风冷机6,加速铸造模具2上方的空气流动,使铸造模具2内部金属液散发出的热气通过箱体1右侧的第一排气孔4和箱盖13上的第二排气孔14排出,提高金属液的冷却速度,便于快速成型,同时启动水泵9通过抽水管10将箱体1内的热水通过水泵9后侧的连接管流入水冷箱8继续冷却,而水冷箱8上方的水继续通过导流管11流入箱体1,水循环冷却,既保证了金属液的冷却效率,也节约了水资源。从而完成一系列工作。本说明书中未作详细描述的内容属于本领域专业技术人员公知的现有技术。
尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换,凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
Claims (6)
1.一种铸造用金属液快速冷却装置,包括箱体(1)、水冷箱(8)、水泵(9)、箱盖(13)和弹簧(19),其特征在于:所述箱体(1)的内部安装有铸造模具(2),且箱体(1)的右侧下方安装有出水口(3),而且箱体(1)的右侧开设有第一排气孔(4),所述箱体(1)的左侧开设有安装孔(5),且安装孔(5)内部安装有风冷机(6),所述箱体(1)的右侧安装有支撑板(7),且支撑板(7)的上方安装有水冷箱(8),所述箱体(1)的右侧安装有水泵(9),且水泵(9)的前侧通过抽水管(10)连接于箱体(1),而且水泵(9)的后侧连接有水冷箱(8),所述水冷箱(8)后方通过导流管(11)连接于箱体(1),且水冷箱(8)的上方安装有进水管(12),所述箱体(1)的上方安装有箱盖(13),且箱盖(13)的上表面开设有第二排气孔(14),而且箱盖(13)的中心位置安装有进料口(15),所述箱盖(13)的左右两侧安装有拉手(16),且箱盖(13)的前侧和后侧的下方安装有固定块(17),所述箱体(1)的上表面前侧和后侧开设有固定槽(18),且固定槽(18)的左侧安装有弹簧(19),而且弹簧(19)的内部设置有伸缩杆(20),所述伸缩杆(20)固定于固定槽(18)右侧,所述弹簧(19)的左侧安装有垫片(21)。
2.根据权利要求1所述的一种铸造用金属液快速冷却装置,其特征在于:所述铸造模具(2)和箱体(1)内部为活动可拆卸结构。
3.根据权利要求1所述的一种铸造用金属液快速冷却装置,其特征在于:所述第一排气孔(4)和风冷机(6)均位于铸造模具(2)的上方。
4.根据权利要求1所述的一种铸造用金属液快速冷却装置,其特征在于:所述水冷箱(8)上导流管(11)的高度高于抽水管(10)的高度。
5.根据权利要求1所述的一种铸造用金属液快速冷却装置,其特征在于:所述进料口(15)呈喇叭状结构设计。
6.根据权利要求1所述的一种铸造用金属液快速冷却装置,其特征在于:所述拉手(16)左右两侧的拉手(16)表面设置有防烫垫。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221853209.9U CN218252849U (zh) | 2022-07-19 | 2022-07-19 | 一种铸造用金属液快速冷却装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221853209.9U CN218252849U (zh) | 2022-07-19 | 2022-07-19 | 一种铸造用金属液快速冷却装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218252849U true CN218252849U (zh) | 2023-01-10 |
Family
ID=84761538
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202221853209.9U Active CN218252849U (zh) | 2022-07-19 | 2022-07-19 | 一种铸造用金属液快速冷却装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218252849U (zh) |
-
2022
- 2022-07-19 CN CN202221853209.9U patent/CN218252849U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN212734050U (zh) | 一种汽车发动机排气管铸造装置 | |
| CN213856930U (zh) | 一种通过砂型铸造生产消防弯头管道模具 | |
| CN211464795U (zh) | 一种机器人阀体加工用铸造装置 | |
| CN211101478U (zh) | 一种铸钢用连铸结晶器 | |
| CN216780294U (zh) | 一种高温合金生产用的水冷装置 | |
| CN116689742A (zh) | 一种铸造用金属液快速冷却装置 | |
| CN215544842U (zh) | 一种铝合金铸件模具快速冷却装置 | |
| CN212094284U (zh) | 一种流道一体化模具用压铸机 | |
| CN212634265U (zh) | 一种压铸模具用冷却装置 | |
| CN218395900U (zh) | 一种汽车模具的消泡装置 | |
| CN112605363A (zh) | 一种具有辅助推料机构的铝压铸成型模具 | |
| CN219852007U (zh) | 一种拆卸式铸件浇筑装置 | |
| CN220348990U (zh) | 一种注塑模具循环降温装置 | |
| CN217912801U (zh) | 一种制动器缸体树脂砂模具冷成型装置 | |
| CN216176542U (zh) | 一种高效铝件成型模具 | |
| CN215237633U (zh) | 一种变速箱铸造模具 | |
| CN113333671B (zh) | 一种高速大功率柴油机气缸盖的铸造方法 | |
| CN210389971U (zh) | 一种汽车配件用注塑模具 | |
| CN210940171U (zh) | 一种汽车大灯外壳生产用模具 | |
| CN218873679U (zh) | 一种无刷电机端盖压铸模具 | |
| CN202123197U (zh) | 一种提高熔模精厚大件蜡模尺寸精度的装置 | |
| CN213469493U (zh) | 一种砂芯模具制造用铸造模具 | |
| CN221434921U (zh) | 一种铸件散热用装置 | |
| CN220407089U (zh) | 一种具有防护结构的浇铸机 | |
| CN220407008U (zh) | 一种发动机曲轴铸造模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right |
Denomination of utility model: A rapid cooling device for molten metal used in casting Granted publication date: 20230110 Pledgee: Postal Savings Bank of China Co.,Ltd. Linyi Luozhuang District Sub branch Pledgor: LINYI LIXIN ALUMINUM Co.,Ltd. Registration number: Y2024980009601 |