CN218110418U - 一种静压主轴精密定位单元 - Google Patents

一种静压主轴精密定位单元 Download PDF

Info

Publication number
CN218110418U
CN218110418U CN202222170902.2U CN202222170902U CN218110418U CN 218110418 U CN218110418 U CN 218110418U CN 202222170902 U CN202222170902 U CN 202222170902U CN 218110418 U CN218110418 U CN 218110418U
Authority
CN
China
Prior art keywords
sleeve
wall
hydrostatic
bearing
taper
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
CN202222170902.2U
Other languages
English (en)
Inventor
孔德海
赵重喜
姚俊哲
赵鑫
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Fujian Tianjing Equipment Co ltd
Original Assignee
Anyang Laigong Technology Co ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Anyang Laigong Technology Co ltd filed Critical Anyang Laigong Technology Co ltd
Priority to CN202222170902.2U priority Critical patent/CN218110418U/zh
Application granted granted Critical
Publication of CN218110418U publication Critical patent/CN218110418U/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Magnetic Bearings And Hydrostatic Bearings (AREA)

Abstract

本实用新型公开一种静压主轴精密定位机构,包括外部旋转的静压机构和内部定位的夹紧机构,静压机构包括旋转的内套,在内套外部设置套装轴套,在轴套和内套之间设置安装静压轴承Ⅰ和静压轴承Ⅱ,在轴套的左右安装法兰和皮带轮,在内套的内部设置安装夹紧机构Ⅰ和夹紧机构Ⅱ,通过夹紧机构锁紧螺母的旋转,推动锥度轴承位移,在涨套的弹性作用锁紧被加工工件。此动静压主轴精密定位单元,设置静压轴承旋转支撑,径向定位精确,解决磨加工中定位转移的问题;重复定位精度高,从两端进行加工工件壳体,同心度高。

Description

一种静压主轴精密定位单元
技术领域
本实用新型属于数控磨床技术领域,涉及一种静压主轴精密定位单元。
背景技术
一般动静压主轴要求较高的定位精度,才能在加工过程中保证被加工零件精度,但是加工零件的精度受到多种因素的影响,包括上序的加工精度,中间的热处理工序,加工的工装精度等,其中装夹工件的工装结构和定位精度是关键因素,影响工件的加工精度。
现在的动静压主轴壳体磨内孔装夹工装一般是用中心架支承壳体外径,通过机床主轴顶尖进行轴向定位,加工前对壳体进行轴向和径向的调整,壳体一端连接钢丝,通过磨床床头箱主轴旋转带动连接钢丝,进一步带动壳体转动,但是壳体在精密磨加工进中,由于壳体自重和长时间旋转摩擦,支承壳体的中心架定位顶尖磨损,壳体实际加工轴线偏离壳体的设计轴线,造成壳体加工部位与未加工部位不同心,严重影响壳体的加工精度,甚至报废;尤其是钢丝的调整,靠操作工的多年经验积累进行,调整时间长,费工费时。同时,由于壳体的一端需要与安装的顶尖精密接触定位,壳体的内部加工只能在另一端进行,如果壳体内孔是中间小的台阶结构,壳体加工完成一端后,壳体需要掉头安装加工另一端,两次装夹,进一步影响壳体的加工质量。
专利CN 208262595 U公开一种主轴壳体内孔磨加工装夹装置,磨床床头主轴箱安装在底座上,并可以驱动磨床拨盘转动;两组中心支架安装在底座上,分别用于支撑工件的前后两端,在磨床拨盘中心设有与磨床床头主轴箱连接的磨床平端顶尖,工件靠近磨床床头主轴箱的一侧固定连接有压盖与磨床平端顶尖接触定位;通过拨杆连接磨床拨盘和压盖带动壳体在中心架中旋转进行磨削加工,解决的问题是轴向定位调节方便和柔性连接无切向力的问题。
专利CN214186754U公开一种端面定位单支撑磨加工工装夹具装置,从附图可以看出,回转机构和夹套结构通过顶尖与磨床主轴箱主轴内锥孔接触,壳体的另一端通过一组中心架机构进行单支承定位,主轴箱的主轴转动带动拨盘转动,进一步通过连接体带动支撑板、夹套和壳体在中心架机构中转动,顶尖的前端尖部外锥面始终与定位板的中心孔结构内锥面紧贴,起到轴向定位好和径向支撑定位,解决问题是壳体采用一组中心架的单支承定位,避免壳体磨加工定位重复,安装和调试简单。
综上所述,工件壳体内孔的精密定位和加工,没有解决一次定位加工磨成的问题,工件壳体另一端加工需要拆装工件翻转,同时中心架支承部位加工时存在磨损问题,不能及时进行调整,造成壳体内孔加工的定位基准和设计基准的偏差,降低工件的加工精度,调整时间长,费工费时,进一步影响后续主轴的装配质量。
发明内容
针对现有的静压主轴精密加工定位存在的缺陷和问题,提供了一种静压主轴精密定位单元,采用静压轴承旋转支承取代中心架固定支承,减少支承磨损对被加工壳体定位的影响,同时,静压主轴精密定位单元两端开放式设置夹紧机构,可以在不拆卸被加工工件的情况下,从两端对壳体内孔进行磨削加工,提高工件内孔的同心度。
本实用新型所采取的技术方案:一种静压主轴精密定位单元,包括外部旋转的静压主轴机构和内部定位的夹紧机构,所述静压主轴机构,包括旋转的内套,该内套设置为中孔结构;在内套的左端内壁设置安装衬套,该衬套内壁设置为中孔结构匹配安装夹紧机构Ⅰ,衬套左端外表面设置为台阶结构与内套的左端面耦合连接;在内套的右端内壁设置安装皮带轮,该皮带轮内壁设置为中孔结构匹配安装夹紧机构Ⅱ,皮带轮外表面设置为台阶结构,左段外表面与内套的右端内壁尺寸相适配,右段外表面设置与皮带相适配的槽型结构。
进一步,所述内套左段外表面设置轴肩结构,在轴肩两端面设置安装法兰和静压轴承Ⅰ,法兰和静压轴承Ⅰ耦合固定;静压轴承Ⅰ的右端套装在轴套的左端内壁中;在法兰和静压轴承Ⅰ内部设置油道并安装节流阀;在内套的右端间隙设置安装静压轴承Ⅱ,该静压轴承Ⅱ左段外表面套装在轴套的右端内壁中,静压轴承Ⅱ与轴套的右端面耦合固定。
进一步,所述轴套两端设置的径向进油孔Ⅰ、进油孔Ⅱ,在中部设置径向出油孔;在轴套的下方设置轴向回油道。
进一步,所述静压轴承Ⅰ的内壁设置为台阶的中空结构,在右段内壁圆周表面设置均布的4个浅油腔Ⅰ;在静压轴承Ⅰ右段外径设置环状油槽,在油槽内设置与油腔位置相匹配的4个径向进油孔。
进一步,所述静压轴承Ⅱ内壁设置为台阶的中空结构,在左段内壁圆周表面设置均布的4个浅油腔Ⅱ;在静压轴承Ⅱ左段外径设置环状油槽,在油槽内设置与油腔位置相匹配的4个径向进油孔。
进一步,所述夹紧机构Ⅰ包括锥度轴承Ⅰ、涨套Ⅰ和锁紧螺母Ⅰ,锥度轴承Ⅰ的内壁锥度与涨套Ⅰ的外壁锥度相适配;涨套Ⅰ的左段外表面设置与锁紧螺母Ⅰ的内螺纹相适配的外螺纹。
进一步,所述夹紧机构Ⅱ包括锥度轴承Ⅱ、涨套Ⅱ和锁紧螺母Ⅱ,锥度轴承Ⅱ的内壁锥度与涨套Ⅱ的外壁锥度相适配;涨套Ⅱ的右端段外表面设置与锁紧螺母Ⅱ的内螺纹相适配的外螺纹。
进一步,所述涨套Ⅰ设置为中孔结构,涨套Ⅰ左段外表面设置与锁紧螺母Ⅰ内螺纹相适配的外螺纹,涨套Ⅰ右段外表面设置与锥度静压轴承Ⅰ内壁锥度相适配的锥面;涨套Ⅰ设置轴向的弹性涨紧结构。
进一步,所述涨套Ⅱ设置为中孔结构,涨套Ⅱ右段外表面设置与锁紧螺母Ⅱ内螺纹相适配的外螺纹,涨套Ⅱ左段外表面设置与锥度轴承Ⅱ内壁锥度相适配的锥面;涨套Ⅱ设置轴向弹性涨紧结构。
进一步,所述涨套Ⅱ内壁设置台阶结构。
本实用新型的有益效果:1.此静压主轴精密定位单元,结构布局新颖合理,外部设置静压轴承旋转支撑,工件没有支撑件直接接触,径向定位精确,解决磨加工中工件壳体定位转移的问题;2.此静压主轴精密定位单元,内部设置的夹紧定位机构,在涨套的弹性涨紧作用下,锁紧工件壳体,配合内部轴向定位,重复定位精度高,3.此静压主轴精密定位单元,设置在机床导轨的中部,两端设置开放式的夹紧机构,工件壳体一次装夹,可以从两端进行加工工件壳体,同心度高。
附图说明
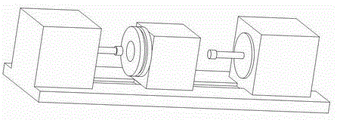
图1为一种静压主轴精密定位单元安装结构示意图。
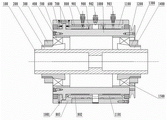
图2为一种静压主轴精密定位单元的结构示意图Ⅰ。
图3为一种静压主轴精密定位单元的结构示意图Ⅱ。
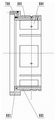
图4为一种静压主轴精密定位单元的静压轴承Ⅰ结构示意图。
图5为一种静压主轴精密定位单元的静压轴承Ⅱ结构示意图。
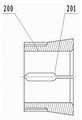
图6为一种静压主轴精密定位单元的涨套Ⅰ结构示意图。
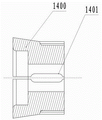
图7为一种静压主轴精密定位单元的涨套Ⅱ的结构示意图。
图中附图标记:100-工件壳体,200-涨紧套Ⅰ,201-弹性槽,300-锁紧螺母Ⅰ,400-锥度轴承Ⅰ,500-衬套,600-法兰,700-节流阀,800-静压轴承Ⅰ,801-进油道,802-回油道Ⅰ,803-回油Ⅱ,804-油腔Ⅰ,900-轴套,901-进油孔Ⅰ,902-出油孔,903-进油孔Ⅱ,1000-内套,1001-轴肩,1100-静压轴承Ⅱ,1101-回油道Ⅲ,1102-油腔Ⅱ,1200-皮带轮,1300-锁紧螺母Ⅱ,1400-涨紧套Ⅱ,1401-弹性槽,15000-锥度轴承Ⅱ。
具体实施方式
为了便于本领域技术人员的理解,下面结合实例与附图对本实用新型作进一步的说明,实施方式提及的内容并非对本实用新型的限定。
需要提前说明的是在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”“固定”等术语应做广义理解。比如,可以是固定连接,可以是一体连接,也可以是直接连接或拆卸连接等。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
如图1、2、3所示,一种静压主轴精密定位单元,包括外部旋转的静压机构和内部定位的夹紧机构,通过静压机构的高精度旋转,带动内部的定位夹紧机构旋转,进一步带动被加工的工件壳体转动进行内孔磨削加工。
进一步,所述静压机构包括旋转的内套1000,该内套1000设置为中空心结构,内套1000的左段外圆设置轴肩结构1001,内套1000的外圆设置安装轴套900;内套1000的左端内壁设置安装衬套500,该衬套500内壁设置为中孔结构,设置安装夹紧机构Ⅰ;内套1000的右端内壁设置安装皮带轮1200,该皮带轮1200内壁设置为中孔结构,设置安装夹紧机构Ⅱ。
进一步,衬套500左端外表面设置为台阶结构,通过衬套500左端台阶结构与内套1000左端面耦合连接,对衬套500轴向限位固定。
进一步,内套1000的轴肩两端面设置安装法兰600和静压轴承Ⅰ800,法兰600和静压轴承Ⅰ800耦合固定;静压轴承Ⅰ800的右端套装在轴套900的左端内壁中;在法兰600和静压轴承Ⅰ800内部设置油道并安装节流阀700,高压油通过油道和节流阀700喷射到内套轴肩1001左右两端面,在内套轴肩1001的左右两侧形成油膜,起到悬浮内套1000作用,进一步起到轴向承载和轴向限位的作用;在内套1000的右端设置安装静压轴承Ⅱ1100,该静压轴承Ⅱ1100左段外表面套装在轴套900的右端内壁中,静压轴承Ⅱ1100与轴套900的右端面耦合固定。
进一步,轴套900两端设置的径向进油孔Ⅰ901、进油孔Ⅱ903,外接高压油;在轴套中部设置径向出油孔902,在轴套900的下方设置轴向回油道,起到回油作用。
进一步,如图4所示,静压轴承Ⅰ800的内壁设置为台阶的中空结构,在右段内壁圆周表面设置均布的4个浅油腔Ⅰ804;在静压轴承Ⅰ800右段外径设置环状油槽,在油槽内设置与油腔位置相匹配的4个径向进油孔。
进一步,如图5所示,静压轴承Ⅱ1100内壁设置为台阶的中空结构,在左段内壁圆周表面设置均布的4个浅油腔Ⅱ1102;在静压轴承Ⅱ800左段外径设置环状油槽,在油槽内设置与油腔位置相匹配的4个径向进油孔。
进一步,皮带轮1200内壁设置为中空结构;皮带轮1200外表面设置为台阶结构,左段外表面与内套1000的右端内壁尺寸相适配,右段外表面设置与皮带相适配的槽型结构,通过外接皮带驱动皮带轮1200转动。
进一步,所述夹紧包括左端的夹紧机构Ⅰ和右端的夹紧机构Ⅱ;夹紧机构Ⅰ包括锥度轴承Ⅰ400、涨套Ⅰ200和锁紧螺母Ⅰ300,锥度轴承Ⅰ400的内壁锥度与涨套Ⅰ的外壁锥度相适配;涨套Ⅰ200的左段外表面设置与锁紧螺母Ⅰ300的内螺纹相适配的外螺纹,通过锁紧螺母Ⅰ300的旋进,向右推进锥度轴承Ⅰ200进行轴向移动,通过锥度轴承Ⅰ400内表面的锥度压紧涨套Ⅰ200进行径向收缩固定工件壳体100的左端;同理,夹紧机构Ⅱ包括锥度轴承Ⅱ1500、涨套Ⅱ1400和锁紧螺母Ⅱ1300,锥度轴承Ⅱ1500的内壁锥度与涨套Ⅱ1400的外壁锥度相适配;涨套Ⅱ1400的右端段外表面设置与锁紧螺母Ⅱ1300的内螺纹相适配的外螺纹,通过锁紧螺母Ⅱ1300的旋进,向左推进锥度轴承Ⅱ1500进行轴向移动,通过锥度轴承Ⅱ1500内表面的锥度压紧涨套Ⅱ1400进行径向收缩固定工件壳体100的右端。
进一步,如图6所示,所述涨套Ⅰ200设置为中孔结构,涨套Ⅰ200左段外表面设置与锁紧螺母Ⅰ300内螺纹相适配的外螺纹,涨套Ⅰ200右段外表面设置与锥度轴承Ⅰ200内壁锥度相适配的锥面;涨套Ⅰ200设置轴向的弹性涨紧结构201,通过弹性涨紧结构的涨紧作用,可以夹紧工件壳体100;同理,所述涨套Ⅱ1400设置为中孔结构,涨套Ⅱ1400右段外表面设置与锁紧螺母Ⅱ1300内螺纹相适配的外螺纹,涨套Ⅱ1400左段外表面设置与锥度轴承Ⅱ1500内壁锥度相适配的锥面;涨套Ⅱ1400设置轴向弹性涨紧结构1401,通过弹性涨紧结构的涨紧作用,可以夹紧工件壳体100。
进一步,如图7所示,所述涨套Ⅱ1400内壁设置台阶结构,通过涨套Ⅱ1400台阶对工件壳体100进行轴向定位,防止工件壳体100轴向传动。
本实用新型的实施过程:
实施例一
如图1所示,高压油通过进油孔Ⅰ901进入轴套900内部安装的静压轴承Ⅰ800后分成两路;一路高压油经过静压轴承Ⅰ800的径向油道到达静压轴承Ⅰ800内部的油腔,在内套1000的左段径向外表面形成油膜,起到浮起内套1000的作用;一路高压油经过静压轴承Ⅰ800的轴向油道801向左到达静压轴承Ⅰ800的左端分成两路,一路高压油经节流阀700到达内套1000的右端面形成油膜,另一路高压油经静压轴承Ⅰ800径向油道和轴向油道进入法兰600内部,经法兰600的节流阀700到达内套1000的左端面形成油膜;高压油通过进油孔Ⅰ903进入轴套900内部安装的静压轴承Ⅱ1100的油道,进入静压轴承Ⅱ1100内壁的油腔,在内套1000的右段径向外表面形成油膜,起到浮起内套1000的作用。
进一步,工件壳体100安装在两端夹紧机构内部,通过旋转锁紧螺母Ⅰ300推动锥度轴承Ⅰ400在内套1000进行轴向移动,通过锥度轴承Ⅰ400内壁锥面和涨套Ⅰ200的锥面配合下,涨套Ⅰ200的弹性涨紧结构201被压缩,进一步涨套Ⅰ200锁紧工件壳体100;同理,旋转锁紧螺母Ⅱ1300在锥度轴承Ⅱ15000内壁锥面和涨套Ⅱ1400的作用下,涨套Ⅱ1400通过弹性涨紧结构1401锁紧工件壳体100。
进一步,通过外接皮带带动皮带轮1200转动,进一步带动内套1000无接触的转动,进一步通过内套1000两端的夹紧机构带动工件壳体100转动,进行内孔磨削加工。
进一步,高压油经法兰600的回油道、静压轴承Ⅰ800的回油道802、803、静压轴承Ⅱ1100的回油道1101,轴套900的回油道,最后通过轴套900的出油孔902流出的外部。
实施例二
如图2所示,所述涨套Ⅱ1400内壁设置为台阶结构,在涨套Ⅱ1400对工件壳体100径向锁紧的同时,通过涨套Ⅱ1400内壁台阶对工件壳体100进行轴向定位,防止工件壳体100轴向窜动。
上述实施例为本实用新型较佳的实现方案,此外,本实用新型还可以通过其他方式实现, 在不脱离上述申请专利范围与精神下可进行各种变化与修改,凡依据本实用新型的技术实质对以上实施例所作的任何简单修改、等同变化与修改,均属于本实用新型技术方案的范围。
为了让本领域普通技术人员更方便的理解本实用新型相对于现有技术的改进之处,本实用新型的一些附图和描述已经被简化,并且为了清除起见,本申请文件省略了一些其他元素,本领域普通技术人员应该意识到这些省略的元素也构成本实用新型的内容。

Claims (10)

1.一种静压主轴精密定位单元,包括外部旋转的静压主轴机构和内部定位的夹紧机构,其特征在于:所述静压主轴机构,包括旋转的内套(1000),该内套(1000)设置为中孔结构;在内套(1000)的左端内壁设置安装衬套(500),该衬套(500)内壁设置为中孔结构匹配安装夹紧机构Ⅰ,衬套(500)左端外表面设置为台阶结构与内套(1000)的左端面耦合连接;在内套(1000)的右端内壁设置安装皮带轮(1200),该皮带轮(1200)内壁设置为中孔结构匹配安装夹紧机构Ⅱ,皮带轮(1200)外表面设置为台阶结构,左段外表面与内套(1000)的右端内壁尺寸相适配,右段外表面设置与皮带相适配的槽型结构。
2.根据权利要求1所述的一种静压主轴精密定位单元,其特征在于:所述内套(1000)左段外表面设置轴肩结构(1001),在轴肩两端面设置安装法兰(600)和静压轴承Ⅰ(800),法兰(600)和静压轴承Ⅰ(800)耦合固定;静压轴承Ⅰ(800)的右端套装在轴套(900)的左端内壁中;在法兰(600)和静压轴承Ⅰ(800)内部设置油道并安装节流阀(700);在内套(1000)的右端间隙设置安装静压轴承Ⅱ(1100),该静压轴承Ⅱ(1100)左段外表面套装在轴套(900)的右端内壁中,静压轴承Ⅱ(1100)与轴套(900)的右端面耦合固定。
3.根据权利要求2所述的一种静压主轴精密定位单元,其特征在于:所述轴套(900)两端设置的径向进油孔Ⅰ(901)、进油孔Ⅱ(903) ,在中部设置径向出油孔(902);在轴套(900)的下方设置轴向回油道。
4.根据权利要求2所述的一种静压主轴精密定位单元,其特征在于:所述静压轴承Ⅰ(800)的内壁设置为台阶的中空结构,在右段内壁圆周表面设置均布的4个浅油腔Ⅰ(804);在静压轴承Ⅰ(800)右段外径设置环状油槽,在油槽内设置与油腔位置相匹配的4个径向进油孔。
5.根据权利要求2所述的一种静压主轴精密定位单元,其特征在于:所述静压轴承Ⅱ(1100)内壁设置为台阶的中空结构,在左段内壁圆周表面设置均布的4个浅油腔Ⅱ(1102);在静压轴承Ⅱ(1100)左段外径设置环状油槽,在油槽内设置与油腔位置相匹配的4个径向进油孔。
6.根据权利要求1所述的一种静压主轴精密定位单元,其特征在于:所述夹紧机构Ⅰ包括锥度轴承Ⅰ(400)、涨套Ⅰ(200)和锁紧螺母Ⅰ(300),锥度轴承Ⅰ(400)的内壁锥度与涨套Ⅰ(200)的外壁锥度相适配;涨套Ⅰ(200)的左段外表面设置与锁紧螺母Ⅰ(300)的内螺纹相适配的外螺纹。
7.根据权利要求1所述的一种静压主轴精密定位单元,其特征在于:所述夹紧机构Ⅱ包括锥度轴承Ⅱ(1500)、涨套Ⅱ(1400)和锁紧螺母Ⅱ(1300),锥度轴承Ⅱ(1500)的内壁锥度与涨套Ⅱ(1400)的外壁锥度相适配;涨套Ⅱ(1400)的右端段外表面设置与锁紧螺母Ⅱ(1300)的内螺纹相适配的外螺纹。
8.根据权利要求6所述的一种静压主轴精密定位单元,其特征在于:所述涨套Ⅰ(200)设置为中孔结构,涨套Ⅰ(200)左段外表面设置与锁紧螺母Ⅰ(300)内螺纹相适配的外螺纹,涨套Ⅰ(200)右段外表面设置与锥度轴承Ⅰ(400)内壁锥度相适配的锥面;涨套Ⅰ(200)设置轴向的弹性涨紧结构(201)。
9.根据权利要求7所述的一种静压主轴精密定位单元,其特征在于:所述涨套Ⅱ(1400)设置为中孔结构,涨套Ⅱ(1400)右段外表面设置与锁紧螺母Ⅱ(1300)内螺纹相适配的外螺纹,涨套Ⅱ(1400)左段外表面设置与锥度轴承Ⅱ(1500)内壁锥度相适配的锥面;涨套Ⅱ(1400)设置轴向弹性涨紧结构(1401)。
10.根据权利要求9所述的一种静压主轴精密定位单元,其特征在于:所述涨套Ⅱ(1400)内壁设置台阶结构。
CN202222170902.2U 2022-08-18 2022-08-18 一种静压主轴精密定位单元 Active CN218110418U (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN202222170902.2U CN218110418U (zh) 2022-08-18 2022-08-18 一种静压主轴精密定位单元

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN202222170902.2U CN218110418U (zh) 2022-08-18 2022-08-18 一种静压主轴精密定位单元

Publications (1)

Publication Number Publication Date
CN218110418U true CN218110418U (zh) 2022-12-23

Family

ID=84525005

Family Applications (1)

Application Number Title Priority Date Filing Date
CN202222170902.2U Active CN218110418U (zh) 2022-08-18 2022-08-18 一种静压主轴精密定位单元

Country Status (1)

Country Link
CN (1) CN218110418U (zh)

Similar Documents

Publication Publication Date Title
CA1057059A (en) Portable field machine for cutting, grinding and lapping valve seats
CN111300226A (zh) 六轴数控内外圆复合磨床
CN110732887A (zh) 一种超精密液体静压转台
CN107932314B (zh) 立式磨床用闭式内反馈静压回转工作台装置
CN201116571Y (zh) 木工机床主轴承装置
CN2294801Y (zh) 一种高精密高速钻削气动主轴
CN121339505A (zh) 一种带有中心出水机构的电主轴
CN110695380B (zh) 一种超声波气静压电主轴
CN214186749U (zh) 一种高精度磨床主轴
CN114193250B (zh) 深孔内圆磨削装置
CN111687748B (zh) 主轴不转套筒转的无心磨床砂轮主轴系统
CN214162601U (zh) 液压单作用可变轴向力可双向变速超高精度静压工件轴
CN211709036U (zh) 一种端面定位单支撑磨加工工装夹具装置
CN113547397B (zh) 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装
CN222078979U (zh) 工件轴
CN213034203U (zh) 一种数控机床的双轴分度车头
CN212218102U (zh) 一种双砂轮旋转式磨床
CN111168567B (zh) 一种端面定位单支撑磨加工工装夹具装置
KR200404052Y1 (ko) 무심연삭기의 스핀들 결합구조
CN103537882B (zh) 一种细长轴表面超声波加工方法及装置
CN222359992U (zh) 磨削补偿器
CN211540828U (zh) 一种具有高精度工件主轴的磨床头架
CN115703201A (zh) 一种增设尾端回转支撑顶尖结构的多功能复合立式磨床
CN221495614U (zh) 一种超声波气浮电主轴
CN212601187U (zh) 主轴不转套筒转的无心磨床砂轮主轴系统

Legal Events

Date Code Title Description
GR01 Patent grant
GR01 Patent grant
TR01 Transfer of patent right

Effective date of registration: 20240927

Address after: Block B7, Building 3, Guangming Stone City, No. 17 Industrial Avenue, Shuitou Town, Nan'an City, Quanzhou City, Fujian Province 362343

Patentee after: Fujian Tianjing Equipment Co.,Ltd.

Country or region after: China

Address before: 455000 North of West Section of Changjiang Avenue, Development Zone, Anyang City, Henan Province

Patentee before: ANYANG LAIGONG TECHNOLOGY CO.,LTD.

Country or region before: China