CN218022426U - 一种产品热封包装自动生产线 - Google Patents
一种产品热封包装自动生产线 Download PDFInfo
- Publication number
- CN218022426U CN218022426U CN202222370257.9U CN202222370257U CN218022426U CN 218022426 U CN218022426 U CN 218022426U CN 202222370257 U CN202222370257 U CN 202222370257U CN 218022426 U CN218022426 U CN 218022426U
- Authority
- CN
- China
- Prior art keywords
- plate
- heat
- guide
- material guide
- production line
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000007789 sealing Methods 0.000 title claims abstract description 51
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 27
- 238000004806 packaging method and process Methods 0.000 title claims description 28
- 230000007246 mechanism Effects 0.000 claims abstract description 79
- 238000007599 discharging Methods 0.000 claims abstract description 17
- 230000001360 synchronised effect Effects 0.000 claims abstract description 11
- 238000004804 winding Methods 0.000 claims abstract description 8
- 238000009826 distribution Methods 0.000 claims abstract description 7
- 238000010438 heat treatment Methods 0.000 claims description 17
- 238000003825 pressing Methods 0.000 claims description 6
- 238000009413 insulation Methods 0.000 claims description 3
- 230000009194 climbing Effects 0.000 claims description 2
- 238000012856 packing Methods 0.000 abstract description 7
- 230000002035 prolonged effect Effects 0.000 abstract description 2
- 238000009461 vacuum packaging Methods 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 3
- 229920006300 shrink film Polymers 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000011017 operating method Methods 0.000 description 1
Images










Landscapes
- Package Closures (AREA)
Abstract
一种产品热封包装自动生产线,其特征在于:其包括主机架,及从左往右依次安装在主机架上的导料装置、分料装置、热封装模具、下顶升机构、同步进出料装置及封膜收放卷机构;其中,所述的导料装置包括导料架,导料架上通过导料动力装置安装有导料皮带;导料皮带两侧安装有导料棍,待包装的产品盒通过导料棍导向及导料皮带的输送进入到分料装置内。本实用新型的有益效果是:1、结构简单,生产成本低,提高市场竞争力。2、能够实现产品盒自动入料,自动热封,自动出料,实现一体自动化生产。3、热封模具自带抽真空功能,能够实现产品真空包装,延长产品的保质期。
Description
技术领域
本实用新型涉及一种产品包装设备,具体是一种产品热封包装自动生产线。
背景技术
目前许多产品集合成中包装的时候,常常采用热收缩包装的形式。现有的热收缩包装机(也叫热封包装机),一般用托杆+链条组成传送带,让一组当然也可以是单个)产品套上收缩膜,相向平放于传送带横封托杆上送进热封箱,使收缩膜受热收缩,紧贴产品表面,亦或集成中包装,然后装大箱,达到包装的目的,例如封箱带,一般成组包装。这种包装形式的热封过程,按传统的操作方法:即将产品横向平放在两横封托杆之间,送进热封箱就可以了。可是某些时候,客户要求某种产品当然制造者也有同样的设计),按单个产品进行热封包装,不仅如此,而且还需要在产品上附上白卡纸制作的商标。像这样的产品在上述热缩包装机上热封就有点麻烦,现场生产人员只能是徒手装好卡片套好膜,并调整好热封膜的中间位置,捏住产品的轴向两端,先在热封箱进口短暂停留,在部分辐射热作用下,使收缩膜初步收缩定位卡片,然后放到托杆上送进热封箱,完成热封过程。显然,上述热封过程的操作步骤极为繁琐,生产效率低,因此有必要对其作进一步地改进。
实用新型内容
本实用新型的目的是为了克服已有技术存在的缺点,提供一种结构简单,使用方便,能够实现产品全自动包装的一种产品热封包装自动生产线。
本实用新型目的是用以下方式实现的:一种产品热封包装自动生产线,其特征在于:其包括主机架,及从左往右依次安装在主机架上的导料装置、分料装置、热封装模具、下顶升机构、同步进出料装置及封膜收放卷机构;
其中,所述的导料装置包括导料架,导料架上通过导料动力装置安装有导料皮带;导料皮带两侧安装有导料棍,待包装的产品盒通过导料棍导向及导料皮带的输送进入到分料装置内;
所述的分料装置包括分料架,分料架上通过分料动力机构安装有分料皮带,分料架顶部横跨式安装有横梁,横梁上通过分料气缸连接有分料挡板,分料挡板在分料气缸的驱动下进入分料皮带上方,阻挡位于分料皮带上的产品盒移动;
所述的热封装模具包括安装在主机架上的上固定板及下固定板,上模组件安装在上固定板的底部,下模组件安装在下固定板的顶部;
所述的下顶升机构安装在下固定板的底部并与下模组件连接,驱动下模组件向上运动与上模组件配合,完成对产品的热封包装;
所述的同步进出料装置包括安装在主机架上的三轴运动机构及机械手夹具,三轴运动机构驱动机械手夹具在上模组件及下模组件之间运动;
所述的封膜收放卷机构包括安装在入料端放料卷及出料端的收料卷,放料卷及收料卷由动力机构驱动其转动并绷紧热封膜。
所述的导料棍设置有两根,对称分布在导料皮带两侧,并通过宽度调节机构与导料架连接。
所述的宽度调节机构包括固定在导料架上的底座,及铰接安装在底座上的调节板,调节板上设置有以铰接点为圆心的弧形调节槽,导料棍安装在调节板的顶端,锁定螺栓穿过该调节槽与底座固定连接。
所述的上模组件包括与上固定板连接的上底板,上底板通过若干上立柱安装有上中模板,上中模板通过弹簧导柱连接有上压板,所述的上压板上开设有若干上型腔,上型腔内安装有上加热板并与上中模板连接,上加热板对应包装盒的外轮廓向下凸起设置有上加热环,所述上加热板的外轮廓安装有切刀环,切刀环与上中模板连接;所述的上加热板中部向内凹陷形成避空腔,所述的避空腔内安装有隔热板。
所述的下模组件包括与下固定板连接的下底板,下底板上覆盖有下面板,下面板上设置有下型腔,下型腔的中部镂空形成升降区,升降区内安装有下托板与下顶升机构连接、所述的下型腔的外围设置有真空槽与真空泵连接。
所述的下顶升机构包括底座板及设于其上的下导柱,下顶升板滑动式安装在下导柱上,下固定板安装在下顶升板顶部,所述的底座板与下顶升板之间设置有动力顶升机构,驱动下顶升板沿着下导柱上下滑动。
所述的动力顶升机构包括设于底座板上的下铰接座及设于下顶升板底部的上铰接座,上铰接座上铰接有上连接臂,上连接臂上另一端通过下连接臂与下铰接座铰接。
所述的动力顶升机构包括转动式安装在底座板上的主轴,主轴通过变速机箱与顶升电机连接,主轴外套装有主动臂,主动臂另一端铰接安装有从动臂,从动臂另一端与设置在下顶升板底部的动力座铰接。
所述的三轴运动机构包括固定安装在主机架上的竖向驱动轴,竖向驱动轴与竖向驱动电机连接,竖向驱动轴两端安装有竖向驱动齿轮;还包括安装在主机架上的滑轨机构,竖向滑移板通过滑轨机构滑动式安装在主机架上,竖向滑移板上设置有齿条与竖向驱动齿轮啮合;所述的竖向滑移板上连接有横向滑台,横向滑车安装在该横向滑台上,并由横向动力机构驱动其在横向滑台上做横向滑移运动;所述的横向滑车上还安装有纵向滑车,纵向滑车由纵向动力机构驱动其在横向滑车上作纵向滑移,机械手夹具安装在纵向滑车上。
所述的纵向滑车前后两端的快装底座,机械手夹具上连接有快装挂座,快装挂座与快装底座挂扣实现快速连接。
本实用新型的有益效果是:1、结构简单,生产成本低,提高市场竞争力。2、能够实现产品盒自动入料,自动热封,自动出料,实现一体自动化生产。3、热封模具自带抽真空功能,能够实现产品真空包装,延长产品的保质期。
附图说明
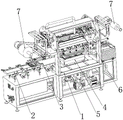
图1、2为本实用新型总装效果图。
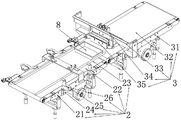
图3、4为本实用新型中导料装置及分料装置结构示意图。
图5、6为本实用新型中热封装模具与下顶升机构、同步进出料装置及封膜收放卷机构总装效果图。
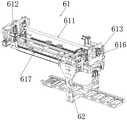
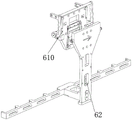
图7-14为本实用新型中三轴运动机构结构示意图。
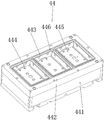
图15为本实用新型中热封装模具结构示意图。
图16-17为本实用新型中上模组件结构示意图。
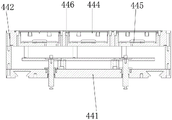
图18-19为本实用新型中下模组件结构示意图。
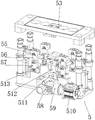
图20-21为本实用新型中下顶升机构结构示意图。
图22-24为本实用新型中动力顶升机构结构示意图。
具体实施方式
下面结合附图对本实用新型作具体进一步的说明。一种产品热封包装自动生产线,其特征在于:其包括主机架1,及从左往右依次安装在主机架1上的导料装置2、分料装置3、热封装模具4、下顶升机构5、同步进出料装置6及封膜收放卷机构7;
其中,所述的导料装置2包括导料架21,导料架21上通过导料动力装置安装有导料皮带22;导料皮带22两侧安装有导料棍23,待包装的产品盒8通过导料棍23导向及导料皮带22的输送进入到分料装置3内;
所述的分料装置3包括分料架31,分料架31上通过分料动力机构安装有分料皮带32,分料架31顶部横跨式安装有横梁33,横梁33上通过分料气缸34连接有分料挡板35,分料挡板35在分料气缸34的驱动下进入分料皮带32上方,阻挡位于分料皮带32上的产品盒8移动;
所述的热封装模具4包括安装在主机架1上的上固定板41及下固定板42,上模组件43安装在上固定板41的底部,下模组件44安装在下固定板42的顶部;
所述的下顶升机构5安装在下固定板42的底部并与下模组件44连接,驱动下模组件44向上运动与上模组件43配合,完成对产品的热封包装;
所述的同步进出料装置6包括安装在主机架1上的三轴运动机构61及机械手夹具62,三轴运动机构61驱动机械手夹具62在上模组件43及下模组件44之间运动;
所述的封膜收放卷机构7包括安装在入料端放料卷及出料端的收料卷,放料卷及收料卷由动力机构驱动其转动并绷紧热封膜。
所述的导料棍23设置有两根,对称分布在导料皮带22两侧,并通过宽度调节机构与导料架21连接。
所述的宽度调节机构包括固定在导料架21上的底座24,及铰接安装在底座24上的调节板25,调节板25上设置有以铰接点为圆心的弧形调节槽26,导料棍23安装在调节板25的顶端,锁定螺栓穿过该调节槽与底座24固定连接。
所述的上模组件43包括与上固定板41连接的上底板431,上底板431通过若干上立柱432安装有上中模板433,上中模板433通过弹簧导柱434连接有上压板435,所述的上压板435上开设有若干上型腔436,上型腔436内安装有上加热板437并与上中模板433连接,上加热板437对应包装盒的外轮廓向下凸起设置有上加热环438,所述上加热板437的外轮廓安装有切刀环439,切刀环439与上中模板433连接;所述的上加热板437中部向内凹陷形成避空腔4310,所述的避空腔4310内安装有隔热板4311。
所述的下模组件44包括与下固定板42连接的下底板441,下底板441上覆盖有下面板442,下面板442上设置有下型腔443,下型腔443的中部镂空形成升降区444,升降区444内安装有下托板445与下顶升机构5连接、所述的下型腔443的外围设置有真空槽446与真空泵连接。
所述的下顶升机构5包括底座板51及设于其上的下导柱52,下顶升板53滑动式安装在下导柱52上,下固定板42安装在下顶升板53顶部,所述的底座板51与下顶升板53之间设置有动力顶升机构,驱动下顶升板53沿着下导柱52上下滑动。
所述的动力顶升机构包括设于底座板51上的下铰接座54及设于下顶升板53底部的上铰接座55,上铰接座55上铰接有上连接臂56,上连接臂56上另一端通过下连接臂57与下铰接座54铰接。
所述的动力顶升机构包括转动式安装在底座板51上的主轴58,主轴58通过变速机箱59与顶升电机510连接,主轴58外套装有主动臂511,主动臂511另一端铰接安装有从动臂512,从动臂512另一端与设置在下顶升板53底部的动力座513铰接。
所述的三轴运动机构61包括固定安装在主机架1上的竖向驱动轴611,竖向向驱动轴611与竖向驱动电机612连接,竖向驱动轴611两端安装有竖向驱动齿轮613;还包括安装在主机架1上的滑轨机构614,竖向滑移板615通过滑轨机构614滑动式安装在主机架1上,竖向滑移板615上设置有齿条616与竖向驱动齿轮613啮合;所述的竖向滑移板615上连接有横向滑台617,横向滑车618安装在该横向滑台617上,并由横向动力机构驱动其在横向滑台617上做横向滑移运动;所述的横向滑车618上还安装有纵向滑车619,纵向滑车619由纵向动力机构驱动其在横向滑车618上作纵向滑移,机械手夹具62安装在纵向滑车619上。
所述的纵向滑车619前后两端的快装底座610,机械手夹具62上连接有快装挂座621,快装挂座621与快装底座610挂扣实现快速连接。
工作原理:在生产时,待包装的产品盒8被送入到导料架上,导料架上的导料棍将产品盒呈竖直状向分料架方向输送,其中为了适应不同产品的产品盒使用,本案中的导料棍通过宽度调节机构与导料架21连接。所述的宽度调节机构包括固定在导料架21上的底座24,及铰接安装在底座24上的调节板25,调节板25上设置有以铰接点为圆心的弧形调节槽26,导料棍23安装在调节板25的顶端,锁定螺栓穿过该调节槽与底座24固定连接。通过摆动调节板调节导料棍之间的宽度,并通过锁定螺栓锁定其位置,使得本案中的导料棍能够自由控制其宽度,以配合不同的产品使用。
当产品盒被送入分料装置3内时,分料皮带带动产品盒向前运动,每运动到一定距离,分料挡板35在分料气缸34的驱动下进入分料皮带32上方,阻挡位于分料皮带32上的产品盒8移动,从而使得进入分料皮带上的产品盒被等距分布到分料皮带上。
同步进出料装置在收到信号后,通过三轴运动机构驱动机械手夹具运动,在分料皮带上夹取等距分布的产品盒送入到热封装模具内。其中,所述的三轴运动机构61包括固定安装在主机架1上的竖向驱动轴611,竖向向驱动轴611与竖向驱动电机612连接,竖向驱动轴611两端安装有竖向驱动齿轮613;还包括安装在主机架1上的滑轨机构614,竖向滑移板615通过滑轨机构614滑动式安装在主机架1上,竖向滑移板615上设置有齿条616与竖向驱动齿轮613啮合;通过竖向驱动电机带动竖向驱动轴转动后,利用竖向驱动齿轮驱动竖向滑移板作竖向运动。
而所述的竖向滑移板615上连接有横向滑台617,横向滑车618安装在该横向滑台617上,并由横向动力机构驱动其在横向滑台617上做横向滑移运动,实现驱动机械手夹具作横向运动。
而所述的横向滑车618上还安装有纵向滑车619,纵向滑车619由纵向动力机构驱动其在横向滑车618上作纵向滑移,机械手夹具62安装在纵向滑车619上。从而实现利用纵向滑车驱动机械手夹具作纵向位移,以实现其夹取产品盒的动作。通过上述的三轴运动机构的各个驱动轴的配合,即可实现驱动机械手夹具作横向,竖向及纵向的运动,实现对产品盒的夹取,及放置工作。
如图15所示,当产品盒被送入到下模组件时,产品盒被放置到下拖板445上,上、下模组合模时,下拖板向下降,将产品盒的外沿口承载于下型腔443的模口上。上下模组合模后,热封膜被覆盖在待包装的产品盒表面,下面板442与上模组件的上压板435间形成相对密封,所述的下型腔443的外围设置有真空槽446与真空泵连接,真空泵工作后,对真空槽进行抽真空,从而将产品盒内的空气抽出,使得产品盒内处于负压状态。然后顶升机构向上顶压下模组件,于此同时,位于所述的上模组件43上的加热环438工作,将热封膜加热后粘附在产品盒的上沿口上,实现对产品盒的热封装。然后,顶升机构继续上升,迫使上加热板437的外轮廓安装有切刀环439向下运动,将热封膜切断,使得热封膜与产品盒脱离。顶升机构复位后,热封完成,下拖板向上复位,将热封完成的产品盒向上托起,使其主体高于下模组件。
热封完成后,同步进出料装置在收到取料信号,通过三轴运动机构驱动机械手夹具运动,将热封完成的产品夹取的同时,将位于分料装置的待封装产品盒同步夹取,并通过向外放料的同时,将待封装的产品盒再次放入热封装模具,从而实现同步进出料操作。
与传统技术相比,本案中的生产线能够实现产品盒的自动进料,抽真空,热封装及自动出料的全程自动化生产,在提高生产效率的同时,保证了产品的质量,故可广泛推广使用。
Claims (10)
1.一种产品热封包装自动生产线,其特征在于:其包括主机架(1),及从左往右依次安装在主机架(1)上的导料装置(2)、分料装置(3)、热封装模具(4)、下顶升机构(5)、同步进出料装置(6)及封膜收放卷机构(7);
其中,所述的导料装置(2)包括导料架(21),导料架(21)上通过导料动力装置安装有导料皮带(22);导料皮带(22)两侧安装有导料棍(23),待包装的产品盒(8)通过导料棍(23)导向及导料皮带(22)的输送进入到分料装置(3)内;
所述的分料装置(3)包括分料架(31),分料架(31)上通过分料动力机构安装有分料皮带(32),分料架(31)顶部横跨式安装有横梁(33),横梁(33)上通过分料气缸(34)连接有分料挡板(35),分料挡板(35)在分料气缸(34)的驱动下进入分料皮带(32)上方,阻挡位于分料皮带(32)上的产品盒(8)移动;
所述的热封装模具(4)包括安装在主机架(1)上的上固定板(41)及下固定板(42),上模组件(43)安装在上固定板(41)的底部,下模组件(44)安装在下固定板(42)的顶部;
所述的下顶升机构(5)安装在下固定板(42)的底部并与下模组件(44)连接,驱动下模组件(44)向上运动与上模组件(43)配合,完成对产品的热封包装;
所述的同步进出料装置(6)包括安装在主机架(1)上的三轴运动机构(61)及机械手夹具(62),三轴运动机构(61)驱动机械手夹具(62)在上模组件(43)及下模组件(44)之间运动;
所述的封膜收放卷机构(7)包括安装在入料端放料卷及出料端的收料卷,放料卷及收料卷由动力机构驱动其转动并绷紧热封膜。
2.根据权利要求1所述的一种产品热封包装自动生产线,其特征在于:所述的导料棍(23)设置有两根,对称分布在导料皮带(22)两侧,并通过宽度调节机构与导料架(21)连接。
3.根据权利要求2所述的一种产品热封包装自动生产线,其特征在于:所述的宽度调节机构包括固定在导料架(21)上的底座(24),及铰接安装在底座(24)上的调节板(25),调节板(25)上设置有以铰接点为圆心的弧形调节槽(26),导料棍(23)安装在调节板(25)的顶端,锁定螺栓穿过该调节槽与底座(24)固定连接。
4.根据权利要求1所述的一种产品热封包装自动生产线,其特征在于:所述的上模组件(43)包括与上固定板(41)连接的上底板(431),上底板(431)通过若干上立柱(432)安装有上中模板(433),上中模板(433)通过弹簧导柱(434)连接有上压板(435),所述的上压板(435)上开设有若干上型腔(436),上型腔(436)内安装有上加热板(437)并与上中模板(433)连接,上加热板(437)对应包装盒的外轮廓向下凸起设置有上加热环(438),所述上加热板(437)的外轮廓安装有切刀环(439),切刀环(439)与上中模板(433)连接;所述的上加热板(437)中部向内凹陷形成避空腔(4310),所述的避空腔(4310)内安装有隔热板(4311)。
5.根据权利要求1所述的一种产品热封包装自动生产线,其特征在于:所述的下模组件(44)包括与下固定板(42)连接的下底板(441),下底板(441)上覆盖有下面板(442),下面板(442)上设置有下型腔(443),下型腔(443)的中部镂空形成升降区(444),升降区(444)内安装有下托板(445)与下顶升机构(5)连接、所述的下型腔(443)的外围设置有真空槽(446)与真空泵连接。
6.根据权利要求1所述的一种产品热封包装自动生产线,其特征在于:所述的下顶升机构(5)包括底座板(51)及设于其上的下导柱(52),下顶升板(53)滑动式安装在下导柱(52)上,下固定板(42)安装在下顶升板(53)顶部,所述的底座板(51)与下顶升板(53)之间设置有动力顶升机构,驱动下顶升板(53)沿着下导柱(52)上下滑动。
7.根据权利要求6所述的一种产品热封包装自动生产线,其特征在于:所述的动力顶升机构包括设于底座板(51)上的下铰接座(54)及设于下顶升板(53)底部的上铰接座(55),上铰接座(55)上铰接有上连接臂(56),上连接臂(56)上另一端通过下连接臂(57)与下铰接座(54)铰接。
8.根据权利要求6所述的一种产品热封包装自动生产线,其特征在于:所述的动力顶升机构包括转动式安装在底座板(51)上的主轴(58),主轴(58)通过变速机箱(59)与顶升电机(510)连接,主轴(58)外套装有主动臂(511),主动臂(511)另一端铰接安装有从动臂(512),从动臂(512)另一端与设置在下顶升板(53)底部的动力座(513)铰接。
9.根据权利要求1所述的一种产品热封包装自动生产线,其特征在于:所述的三轴运动机构(61)包括固定安装在主机架(1)上的竖向驱动轴(611),竖向驱动轴(611)与竖向驱动电机(612)连接,竖向驱动轴(611)两端安装有竖向驱动齿轮(613);还包括安装在主机架(1)上的滑轨机构(614),竖向滑移板(615)通过滑轨机构(614)滑动式安装在主机架(1)上,竖向滑移板(615)上设置有齿条(616)与竖向驱动齿轮(613)啮合;所述的竖向滑移板(615)上连接有横向滑台(617),横向滑车(618)安装在该横向滑台(617)上,并由横向动力机构驱动其在横向滑台(617)上做横向滑移运动;所述的横向滑车(618)上还安装有纵向滑车(619),纵向滑车(619)由纵向动力机构驱动其在横向滑车(618)上作纵向滑移,机械手夹具(62)安装在纵向滑车(619)上。
10.根据权利要求9所述的一种产品热封包装自动生产线,其特征在于:所述的纵向滑车(619)前后两端的快装底座(610),机械手夹具(62)上连接有快装挂座(621),快装挂座(621)与快装底座(610)挂扣实现快速连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222370257.9U CN218022426U (zh) | 2022-09-07 | 2022-09-07 | 一种产品热封包装自动生产线 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222370257.9U CN218022426U (zh) | 2022-09-07 | 2022-09-07 | 一种产品热封包装自动生产线 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218022426U true CN218022426U (zh) | 2022-12-13 |
Family
ID=84354089
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202222370257.9U Active CN218022426U (zh) | 2022-09-07 | 2022-09-07 | 一种产品热封包装自动生产线 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218022426U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115402570A (zh) * | 2022-09-07 | 2022-11-29 | 广东洛波特机器人自动化技术有限公司 | 一种产品热封包装自动生产线 |
-
2022
- 2022-09-07 CN CN202222370257.9U patent/CN218022426U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115402570A (zh) * | 2022-09-07 | 2022-11-29 | 广东洛波特机器人自动化技术有限公司 | 一种产品热封包装自动生产线 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110937180A (zh) | 一种快速包装机械设备 | |
| CN106564215A (zh) | 一种全自动卷膜制袋套箱设备 | |
| CN212606062U (zh) | 一种圆形导光板覆膜包装设备 | |
| CN213443352U (zh) | 平面卷筒制袋投料包装机 | |
| CN114346540A (zh) | 一种服装架面板的自动焊接机构 | |
| CN217837512U (zh) | 一种连续上料机构 | |
| CN217295200U (zh) | 连续制袋填充真空包装机 | |
| CN115302848B (zh) | 一种瓦楞纸包装箱的智能生产装置及方法 | |
| CN209701570U (zh) | 叠杯机的整理输出机构 | |
| CN111760986B (zh) | 一种大型传递模内连续送料装置 | |
| CN210702015U (zh) | 一种自动化同步式离合器壳体冲切搬运线 | |
| CN115402570A (zh) | 一种产品热封包装自动生产线 | |
| CN108262805B (zh) | 一种珍珠棉开槽装置 | |
| CN218578124U (zh) | 一种自动封装机用进出料机械臂同步提升机构 | |
| CN216709785U (zh) | Ab单元伸缩交替伸缩接叠卸料装置 | |
| CN116788588A (zh) | 一种塑胶管材喷码切割包装输送生产线 | |
| CN215044159U (zh) | 一种口罩装袋机 | |
| CN212220638U (zh) | 一种重袋包装机用输送灌装系统 | |
| CN210790445U (zh) | 一种全自动悬臂磨床 | |
| CN220199731U (zh) | 一种薄膜卷包装机 | |
| CN221624088U (zh) | 一种膜卷套袋包装搬运上料装置 | |
| CN221438610U (zh) | 一种自动封装阿胶糕设备 | |
| CN113910435A (zh) | 一种手模注浆自动取坯设备 | |
| CN222973689U (zh) | 一种多放卷立式包装设备 | |
| CN114834710B (zh) | 一种编织袋的生产装置及方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |