CN217990651U - 一种自动纠偏的移门冲压件模具 - Google Patents
一种自动纠偏的移门冲压件模具 Download PDFInfo
- Publication number
- CN217990651U CN217990651U CN202221365359.5U CN202221365359U CN217990651U CN 217990651 U CN217990651 U CN 217990651U CN 202221365359 U CN202221365359 U CN 202221365359U CN 217990651 U CN217990651 U CN 217990651U
- Authority
- CN
- China
- Prior art keywords
- die
- rod
- telescopic rod
- sliding door
- lower die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Landscapes
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
Abstract
本实用新型公开了一种自动纠偏的移门冲压件模具,包括底座、第一伸缩杆、横板、横杆和固定块,所述底座的上端安装有第一伸缩杆,且第一伸缩杆的外侧安装有横板和固定块,所述固定块的一端安装有第二伸缩杆,且第二伸缩杆的外侧套设有支撑弹簧,所述横杆的一端安装有夹板,且夹板位于底座上表面开设的滑槽的内部,所述底座的上端安装有下模具。该自动纠偏的移门冲压件模具,上模具会带动压板向下运动并使得第一伸缩杆进行收缩,并通过固定块和第二伸缩杆使得横杆进行运动,从而使得加工件位于下模具上端的中心位置,至此便完成了对加工件的自动纠偏的过程,从而使得加工件14的加工过程更为精确。
Description
技术领域
本实用新型涉及冲压件模具技术领域,具体为一种自动纠偏的移门冲压件模具。
背景技术
在工业制作过程中,人们为了快速制成一些相同的产品会使用到模具进行加工,而模具在挤压、冲裁、工程塑料、橡胶等方面广泛应用,而冲压件模具在工作时可以快速的将加工件加工成型,因此冲压件模具的操作更为方便,但是现有的部分冲压件模具在使用的过程中还存在一定的使用缺陷,就比如;
1、现有的部分冲压件模具在工作的过程中并不能精确将加工件夹固在需要加工位置,从而影响加工的精确度,从而存在一定的局限性;
2、现有的部分冲压件模具在对加工件完成加工之后并不能使得加工件自动脱模,需要人工或者利用其它机械进行脱模,影响工作效率。
针对上述问题,急需在原有模具结构的基础上进行创新设计。
实用新型内容
本实用新型的目的在于提供一种自动纠偏的移门冲压件模具,以解决上述背景技术中提出的并不能精确将加工件夹固在需要加工位置,从而影响加工的精确度,不能使得加工件自动脱模的问题。
为实现上述目的,本实用新型提供如下技术方案:一种自动纠偏的移门冲压件模具,包括底座、第一伸缩杆、横板、横杆和固定块,所述底座的上端安装有第一伸缩杆,且第一伸缩杆的外侧安装有横板和固定块,并且横板的内部贯穿安装有横杆,所述固定块的一端安装有第二伸缩杆,且第二伸缩杆的外侧套设有支撑弹簧,所述横杆的一端安装有夹板,且夹板的下端位于滑槽的内部,所述底座的上端安装有下模具,且下模具的上端放置有加工件,所述加工件的上端安装有上模具,且上模具的两侧安装有压板,并且压板的一侧安装有第一牵引绳;
所述夹板的一侧安装有运动杆,且运动杆位于下模具所开设的运动槽的内部,并且运动杆的一端安装有第二牵引绳,所述下模具的内部开设有空槽,且空槽的内部安装有支撑件和转轴,且转轴的外侧套设有支撑杆。
优选的,所述第一伸缩杆外侧安装的固定块通过支撑弹簧与横杆外侧安装的固定块构成弹性结构,且第一伸缩杆、固定块、第二伸缩杆和支撑弹簧关于横板的横向中轴线对称设置有两组,支撑弹簧可以使得横杆外侧安装的固定块进行复位。
优选的,所述夹板通过滑槽与底座构成滑动结构,且夹板一侧的横杆与横板构成滑动结构,夹板可以在滑槽的内部进行滑动,而在此过程中夹板会使得横杆在横板的内部进行滑动。
优选的,所述压板通过第一牵引绳与固定块构成牵引结构,且固定块、第一牵引绳和第一伸缩杆关于上模具的竖向中轴线对称设置有两组,压板通过第一牵引绳可以牵引固定块进行运动。
优选的,所述运动杆通过运动槽与下模具构成滑动结构,且运动杆通过第二牵引绳与支撑杆构成牵引结构,运动杆在运动槽内部进行滑动的过程中可以通过第二牵引绳牵引支撑杆进行转动。
优选的,所述支撑杆通过转轴与下模具的内部构成转动结构,且支撑杆和转轴在空槽的内部设置有两组,支撑杆通过转轴可以在下模具的内部进行转动。
优选的,所述支撑件通过空槽与下模具构成滑动结构,且支撑件的上端面与下模具的上端面在同一水平面,并且支撑件的上端面与下模具紧密贴合,支撑件可以在空槽的内部进行上下移动,支撑件的上端面与下模具的上端面在同一水平面可以避免加工件的下端在加工完成之后凹凸不平。
与现有技术相比,本实用新型的有益效果是:
1.该自动纠偏的移门冲压件模具,该模具在进行工作的过程中,上模具会带动压板向下运动并使得第一伸缩杆进行收缩,第一伸缩杆会使得固定块向下运动并通过固定块和第二伸缩杆使得横杆进行运动,横杆则会推动夹板在滑槽的内部进行滑动,夹板会运动到滑槽的最边侧并对加工件进行夹固,从而使得加工件位于下模具上端的中心位置,而上模具会继续下移并对加工件进行冲压加工,至此便完成了对加工件的自动纠偏的过程,从而使得加工件的加工过程更为精确;
2.该自动纠偏的移门冲压件模具,在加工件完成冲压之后上模具会进行上移,而压板则会通过第一牵引绳使得第一伸缩杆伸长,第一伸缩杆伸长时则会使得横杆和夹板远离下模具,运动杆则会跟随夹板远离空槽并通过第二牵引绳使得支撑杆进行转动,支撑杆转动的过程中会推动支撑件向上运动,支撑件向上运动便会将加工件向上顶起,从而实现该模具的自动脱模过程,有效的提高了该模具的工作效率。
附图说明
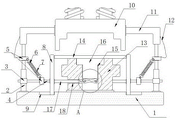
图1为本实用新型正剖视结构示意图;
图2为本实用新型俯视结构示意图;
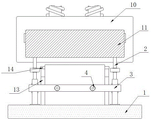
图3为本实用新型左视结构示意图;
图4为本实用新型支撑杆俯剖视结构示意图;
图5为本实用新型图1中的A处放大结构示意图。
图中:1、底座;2、第一伸缩杆;3、横板;4、横杆;5、固定块;6、第二伸缩杆;7、支撑弹簧;8、夹板;9、滑槽;10、上模具;11、压板;12、第一牵引绳;13、下模具;14、加工件;15、空槽;16、支撑件;17、运动杆;18、运动槽;19、第二牵引绳;20、转轴;21、支撑杆。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
请参阅图1-5,本实用新型提供一种技术方案:一种自动纠偏的移门冲压件模具,包括底座1、第一伸缩杆2、横板3、横杆4、固定块5、第二伸缩杆6、支撑弹簧7、夹板8、滑槽9、上模具10、压板11、第一牵引绳12、下模具13、加工件14、空槽15、支撑件16、运动杆17、运动槽18、第二牵引绳19、转轴20和支撑杆21。
底座1的上端安装有第一伸缩杆2,且第一伸缩杆2的外侧安装有横板3和固定块5,并且横板3的内部贯穿安装有横杆4,固定块5的一端安装有第二伸缩杆6,且第二伸缩杆6的外侧套设有支撑弹簧7,横杆4的一端安装有夹板8,且夹板8的下端位于滑槽9的内部,底座1的上端安装有下模具13,且下模具13的上端放置有加工件14,加工件14的上端安装有上模具10,且上模具10的两侧安装有压板11,并且压板11的一侧安装有第一牵引绳12;
第一伸缩杆2外侧安装的固定块5通过支撑弹簧7与横杆4外侧安装的固定块5构成弹性结构,且第一伸缩杆2、固定块5、第二伸缩杆6和支撑弹簧7关于横板3的横向中轴线对称设置有两组,夹板8通过滑槽9与底座1构成滑动结构,且夹板8一侧的横杆4与横板3构成滑动结构,压板11通过第一牵引绳12与固定块5构成牵引结构,且固定块5、第一牵引绳12和第一伸缩杆2关于上模具10的竖向中轴线对称设置有两组;
在该模具进行工作时,上模具10会带动压板11向下运动,压板11向下运动会使得第一伸缩杆2进行收缩,而第一伸缩杆2收缩时会通过固定块5和第二伸缩杆6推动横杆4进行运动,横杆4则会推动夹板8在滑槽9内部进行滑动并对加工件14进行夹固,而当夹板8滑动到滑槽9靠近下模具13的一端时,夹板8则会将加工件14夹固在下模具13上端的正中间位置,之后上模具10继续下移对加工件14进行冲压加工,至此完成了该模具对加工件14自动纠偏的过程,从而使得该模具的加工尺寸更为精确;
夹板8的一侧安装有运动杆17,且运动杆17位于下模具13所开设的运动槽18的内部,并且运动杆17的一端安装有第二牵引绳19,下模具13的内部开设有空槽15,且空槽15的内部安装有支撑件16和转轴20,且转轴20的外侧套设有支撑杆21;
运动杆17通过运动槽18与下模具13构成滑动结构,且运动杆17通过第二牵引绳19与支撑杆21构成牵引结构,支撑杆21通过转轴20与下模具13的内部构成转动结构,且支撑杆21和转轴20在空槽15的内部设置有两组,支撑件16通过空槽15与下模具13构成滑动结构,且支撑件16的上端面与下模具13的上端面在同一水平面,并且支撑件16的上端面与下模具13紧密贴合;
在上模具10完成冲压过程上移的过程中,上模具10会带动压板11进行上移并通过第一牵引绳12使得第一伸缩杆2进行伸长,而在第一伸缩杆2伸长的过程中横杆4和夹板8会远离下模具13,夹板8则会带动运动杆17在运动槽18的内部进行滑动,而运动杆17则会通过第二牵引绳19牵引支撑杆21进行转动并推动支撑件16在空槽15的内部向上运动,而支撑件16则会推动加工件14向上运动,至此便完成该模具的自动脱模过程,从而有效的提高了该模具的工作效率。
工作原理:在使用该自动纠偏的移门冲压件模具时,根据图1-3,首先将该装置放置在需要进行工作的位置,使用者在使得该模具进行工作时,在上模具10向下对加工件14进行冲压的过程中,压板11会跟随上模具10向下运动并先与第一伸缩杆2的上端接触,并使得第一伸缩杆2进行收缩,在此过程中固定块5会向下运动并通过第二伸缩杆6推动横杆4和固定块5进行运动,横杆4则会推动夹板8在滑槽9的内部进行滑动并使得夹板8向加工件14靠近,在夹板8运动到滑槽9的最边侧时两组夹板8则会将加工件14夹固在下模具13上端的中间位置,而上模具10和压板11会继续向下运动,并使得第一伸缩杆2和第二伸缩杆6进行收缩,而支撑弹簧7也会进行压缩,上模具10继续向下运动会与加工件14接触并对加工件14进行冲压,至此便完成了对加工件的自动纠偏的过程,从而使得加工件的加工过程更为精确;
根据图1和图4-5,在上模具10对加工件14冲压完成之后上模具10会向上运动为下一次冲压工作准备,在上模具10上移的过程中压板11会通过第一牵引绳12使得第一伸缩杆2进行伸长,第一伸缩杆2伸长则会通过固定块5、第二伸缩杆6和支撑弹簧7使得横杆4远离下模具13,横杆4便会使得夹板8远离加工件14,在此过程中夹板8会使得运动杆17在运动槽18的内部进行滑动,运动杆17此时会远离支撑件16并通过第二牵引绳19使得支撑杆21围绕转轴20进行转动,支撑杆21进行转动的过程中会推动支撑件16向上运动并将加工好的加工件14向上顶起,从而实现该模具的自动脱模过程,有效的提高了该模具的工作效率,增加了整体的实用性。
本说明书中未作详细描述的内容属于本领域专业技术人员公知的现有技术。
尽管已经示出和描述了本实用新型的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。
Claims (7)
1.一种自动纠偏的移门冲压件模具,包括底座(1)、第一伸缩杆(2)、横板(3)、横杆(4)和固定块(5),其特征在于:所述底座(1)的上端安装有第一伸缩杆(2),且第一伸缩杆(2)的外侧安装有横板(3)和固定块(5),并且横板(3)的内部贯穿安装有横杆(4),所述固定块(5)的一端安装有第二伸缩杆(6),且第二伸缩杆(6)的外侧套设有支撑弹簧(7),所述横杆(4)的一端安装有夹板(8),且夹板(8)的下端位于滑槽(9)的内部,所述底座(1)的上端安装有下模具(13),且下模具(13)的上端放置有加工件(14),所述加工件(14)的上端安装有上模具(10),且上模具(10)的两侧安装有压板(11),并且压板(11)的一侧安装有第一牵引绳(12);
所述夹板(8)的一侧安装有运动杆(17),且运动杆(17)位于下模具(13)所开设的运动槽(18)的内部,并且运动杆(17)的一端安装有第二牵引绳(19),所述下模具(13)的内部开设有空槽(15),且空槽(15)的内部安装有支撑件(16)和转轴(20),且转轴(20)的外侧套设有支撑杆(21)。
2.根据权利要求1所述的一种自动纠偏的移门冲压件模具,其特征在于:所述第一伸缩杆(2)外侧安装的固定块(5)通过支撑弹簧(7)与横杆(4)外侧安装的固定块(5)构成弹性结构,且第一伸缩杆(2)、固定块(5)、第二伸缩杆(6)和支撑弹簧(7)关于横板(3)的横向中轴线对称设置有两组。
3.根据权利要求1所述的一种自动纠偏的移门冲压件模具,其特征在于:所述夹板(8)通过滑槽(9)与底座(1)构成滑动结构,且夹板(8)一侧的横杆(4)与横板(3)构成滑动结构。
4.根据权利要求1所述的一种自动纠偏的移门冲压件模具,其特征在于:所述压板(11)通过第一牵引绳(12)与固定块(5)构成牵引结构,且固定块(5)、第一牵引绳(12)和第一伸缩杆(2)关于上模具(10)的竖向中轴线对称设置有两组。
5.根据权利要求1所述的一种自动纠偏的移门冲压件模具,其特征在于:所述运动杆(17)通过运动槽(18)与下模具(13)构成滑动结构,且运动杆(17)通过第二牵引绳(19)与支撑杆(21)构成牵引结构。
6.根据权利要求1所述的一种自动纠偏的移门冲压件模具,其特征在于:所述支撑杆(21)通过转轴(20)与下模具(13)的内部构成转动结构,且支撑杆(21)和转轴(20)在空槽(15)的内部设置有两组。
7.根据权利要求1所述的一种自动纠偏的移门冲压件模具,其特征在于:所述支撑件(16)通过空槽(15)与下模具(13)构成滑动结构,且支撑件(16)的上端面与下模具(13)的上端面在同一水平面,并且支撑件(16)的上端面与下模具(13)紧密贴合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221365359.5U CN217990651U (zh) | 2022-06-02 | 2022-06-02 | 一种自动纠偏的移门冲压件模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221365359.5U CN217990651U (zh) | 2022-06-02 | 2022-06-02 | 一种自动纠偏的移门冲压件模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217990651U true CN217990651U (zh) | 2022-12-09 |
Family
ID=84299404
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202221365359.5U Active CN217990651U (zh) | 2022-06-02 | 2022-06-02 | 一种自动纠偏的移门冲压件模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217990651U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119362811A (zh) * | 2024-12-26 | 2025-01-24 | 兴平市秦兴机电有限责任公司 | 一种定子冲片叠压装置 |
-
2022
- 2022-06-02 CN CN202221365359.5U patent/CN217990651U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119362811A (zh) * | 2024-12-26 | 2025-01-24 | 兴平市秦兴机电有限责任公司 | 一种定子冲片叠压装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN210651642U (zh) | 一种便于脱模的塑料模具 | |
| CN210552557U (zh) | 一种方便脱模的塑料模具 | |
| CN205732550U (zh) | 一种板材折弯成型模具 | |
| CN217058870U (zh) | 一种用于精密模具的测量检测设备 | |
| CN219746127U (zh) | 一种桥墩弧形模板的冲压成型装置 | |
| CN113953384A (zh) | 一种弧形钣金工件冲压模具 | |
| CN218340819U (zh) | 一种高强度板特殊造型成形模具 | |
| CN221089337U (zh) | 一种具有自动打料装置的模具 | |
| CN219899853U (zh) | 可调式五金模具 | |
| CN220112120U (zh) | 一种精密五金件加工用组合模具 | |
| CN112474978A (zh) | 一种精密五金件生产用冲压成型机 | |
| CN215614361U (zh) | 一种自动化切边结构 | |
| CN211564172U (zh) | 一种快速分离的复合模具 | |
| CN211518603U (zh) | 一种生产高难度高精度石墨填料的高效率自动化设备 | |
| CN222307081U (zh) | 一种生产立体库构件的压模装置 | |
| CN210552763U (zh) | 一种餐具用新型模具结构 | |
| CN224026226U (zh) | 一种可快速脱模的金属制品成型装置 | |
| CN218798610U (zh) | 一种便于脱模的冲压模具 | |
| CN215634513U (zh) | 一种双列短圆柱轴承组装组合机构 | |
| CN207914463U (zh) | 一种五金加工用模具 | |
| CN221362333U (zh) | 一种锁紧机构及其冲床 | |
| CN224222483U (zh) | 一种打嘴模具结构 | |
| CN220920574U (zh) | 一种五金冲压模具 | |
| CN213195268U (zh) | 一种模具头可更换的自动精密冲压模具 | |
| CN211194491U (zh) | 一种建筑工程用全自动打孔机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |