CN217935394U - 一种新能源电机定子壳体合装机 - Google Patents
一种新能源电机定子壳体合装机 Download PDFInfo
- Publication number
- CN217935394U CN217935394U CN202221791683.3U CN202221791683U CN217935394U CN 217935394 U CN217935394 U CN 217935394U CN 202221791683 U CN202221791683 U CN 202221791683U CN 217935394 U CN217935394 U CN 217935394U
- Authority
- CN
- China
- Prior art keywords
- stator
- press
- mounting
- material loading
- clamping jaw
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000009434 installation Methods 0.000 title claims description 19
- 239000000463 material Substances 0.000 claims description 40
- 238000003825 pressing Methods 0.000 claims description 14
- 238000001816 cooling Methods 0.000 claims description 12
- 230000006835 compression Effects 0.000 description 9
- 238000007906 compression Methods 0.000 description 9
- 238000006243 chemical reaction Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 210000000078 claw Anatomy 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000007792 addition Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000010926 purge Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000013022 venting Methods 0.000 description 1
Images



Landscapes
- Manufacture Of Motors, Generators (AREA)
Abstract
本实用新型涉及电机定子壳体合装机技术领域,具体为一种新能源电机定子壳体合装机;包括工作台,设置于所述工作台上的送料机构,设置于所述送料机构输出端的壳体工装,沿所述送料机构的送料方向依次设置的定子压装机构和透气塞压装机构,所述定子压装机构的一侧设置有定子上料机构,所述定子上料机构用于给所述定子压装机构上料,所述定子压装机构用于压装定子,所述透气塞压装机构用于压装透气塞;本实用新型能将新能源电机定子壳体合装、透气塞压装集成到一台设备上,装配效率高,装配效果好,还能对定子夹爪工装进行快速装卸更换,充分满足了新能源电机壳体的合装需求。
Description
技术领域
本实用新型涉及电机定子壳体合装机技术领域,具体为一种新能源电机定子壳体合装机。
背景技术
新能源电机定子与电机壳体合装时要先把电机壳体加热到一定温度,然后通过电机定子合装机把定子装入到壳体内,再采用直接压装或人工敲击安装定子壳体的透气塞,装配效率低,由于透气塞与定子壳体是过盈配合,直接压装或人工敲击安装的安装方式极易导致透气塞装配不到位,使新能源电机总成气密测试通过率低;此外,由于现有的新能源电机种类繁多,针对不同的电机定子需要设计不同的定子夹爪工装进行快换,而现有的定子夹爪工装大都采用螺栓连接,装卸过程费时费力,已无法满足新能源电机壳体合装需求。
实用新型内容
本实用新型的目的在于针对上述的不足,提供一种新能源电机定子壳体合装机,能将新能源电机定子壳体合装、透气塞压装集成到一台设备上,装配效率高,装配效果好,还能对定子夹爪工装进行快速装卸更换,充分满足了新能源电机壳体的合装需求。
为了实现上述目的,本实用新型采用了如下技术方案:
一种新能源电机定子壳体合装机,包括工作台,设置于所述工作台上的送料机构,设置于所述送料机构输出端的壳体工装,沿所述送料机构的送料方向依次设置的定子压装机构和透气塞压装机构,所述定子压装机构的一侧设置有定子上料机构,所述定子上料机构用于给所述定子压装机构上料,所述定子压装机构用于压装定子,所述透气塞压装机构用于压装透气塞。
进一步,所述定子压装机构包括固定在所述工作台上的定子压装支架,设置于所述定子压装支架上的伺服电缸,所述伺服电缸的活塞杆杆头竖直向下伸出驱动连接有定子夹爪底座,所述定子夹爪底座上安装有定子夹爪工装。
进一步,定子夹爪工装包括上下正对设置的上安装板和下安装板,用于连接所述上安装板和下安装板所采用的连接杆,固定在所述上安装板底部气动夹爪,所述上安装板固定在所述定子夹爪底座底部,所述下安装板上可拆卸连接有三根定子压杆,所述定子压杆的一侧设置有弧形压紧槽,所述弧形压紧槽靠近所述定子压杆的底端设置,所述气动夹爪的底部驱动连接有三个卡爪,所述卡爪上可拆卸连接有内撑定位块,所述内撑定位块远离所述卡爪的一端设置有内撑外圆弧面。
所述下安装板上竖直开设有多个安装通孔,所述安装通孔与所述定子压杆一一对应,所述安装通孔的顶端设置有柱塞座,所述柱塞座中正对所述安装通孔设置有顶部连接孔,所述柱塞座的外侧设置有多个连通所述顶部连接孔的柱塞连接孔,所述柱塞连接孔中设置有弹性柱塞,所述定子压杆的上部正对所述弹性柱塞设置有环形柱塞槽;所述卡爪正面设置有U形凹槽,所述卡爪中设置有连通所述卡爪左右两侧的卡爪通孔,所述内撑定位块上正对所述U形凹槽设置有凸起,所述凸起上正对所述卡爪通孔设置有连接通孔,所述卡爪通孔与连接通孔之间通过插销连接。
进一步,所述定子上料机构包括相邻设置的两个门字形上料架,设置于所述门字形上料架横向部的定子上料滑轨,滑动连接在所述定子上料滑轨上的定子上料滑座,用于驱动所述定子上料滑座沿所述定子上料滑轨滑动所采用的定子上料气缸,所述定子上料滑座上设置有定子上料座,所述定子上料座上设置有圆形限位凹槽。
进一步,所述送料机构包括相邻设置于所述工作台上的两条送料滑轨,滑动连接在所述送料滑轨上的壳体上料滑座,设置于所述送料滑轨一端的上料电机,所述上料电机的输出轴上去驱动连接有上料丝杠,所述壳体上料滑座上正对所述上料丝杠设置有上料内螺纹孔,所述壳体工装安装在所述壳体上料滑座上。
进一步,所述壳体工装包括壳体底板,固定在所述壳体底板上的壳体限位轴,围绕所述壳体限位轴设置的多个壳体限位块。
进一步,所述透气塞压装机构包括固定在所述工作台上的外侧门字形压装架,设置于所述外侧门字形压装架横向部的高度调节气缸,所述高度调节气缸的活塞杆杆头竖直向下伸出驱动连接有内侧门字形压装架,所述内侧门字形压装架的左侧竖向部设置于透气塞压装气缸,所述透气塞压装气缸的活塞杆杆头水平向右伸出驱动连接有透气塞压柱,所述内侧门字形压装架的右侧竖向部设置有多根反力支撑柱,所述透气塞压柱远离所述透气塞压装气缸的一端设置有用于容纳透气塞的透气塞盲孔,所述工作台上还设置有多个压紧气缸,所述压紧气缸的活塞杆杆头竖直向上伸出驱动连接有压块。
进一步,所述定子压装支架上还设置有冷却风机,所述冷却风机设置于所述透气塞压装机构的正上方,所述冷却风机的出风端向下设置。
本实用新型的有益效果是:
实际应用中,在透气塞压装机构的输出端放入透气塞,将壳体加热后放到壳体工装上,将定子放在定子上料机构上,通过定子上料机构给定子压装机构上料,通过送料机构驱动壳体工装带动壳体移动至定子压装机构的正下方,通过定子压装机构将定子和壳体压装成定子壳体,通过送料机构驱动壳体工装带动定子壳体移动至透气塞压装机构,通过透气塞压装机构将透气塞压装到定子壳体上;本实用新型能将新能源电机定子壳体合装、透气塞压装集成到一台设备上,装配效率高,装配效果好,还能对定子夹爪工装进行快速装卸更换,充分满足了新能源电机壳体的合装需求。
附图说明
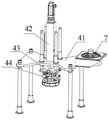
图1是本实用新型的整体结构示意图;
图2是本实用新型中定子压装机构的结构示意图;
图3是本实用新型中定子夹爪工装的结构示意图;
图4是本实用新型中定子夹爪工装的剖视图;
图5是图4中A处的局部放大图;
图6是本实用新型中定子上料机构的结构示意图;
图7是本实用新型中送料机构和壳体工装的结构示意图;
图8是本实用新型中透气塞压装机构的结构示意图;
附图标记:工作台1;送料机构2;送料滑轨21;壳体上料滑座 22;上料电机23;上料丝杠24;壳体工装3;壳体底板31;壳体限位轴32;壳体限位块33;定子压装机构4;定子压装支架41;伺服电缸42;定子夹爪底座43;定子夹爪工装44;上安装板441;下安装板442;安装通孔4421;柱塞座4422;顶部连接孔4423;柱塞连接孔4424;连接杆443;气动夹爪444;弹性柱塞445;定子压杆446;环形柱塞槽4461;弧形压紧槽4462;卡爪447;U形凹槽4471;卡爪通孔4472;插销448;内撑定位块449;凸起4491;内撑外圆弧面 4492;透气塞压装机构5;外侧门字形压装架51;高度调节气缸52;内侧门字形压装架53;透气塞压装气缸54;透气塞压柱55;透气塞盲孔551;反力支撑柱56;压紧气缸57;压块58;定子上料机构6;门字形上料架61;定子上料滑轨62;定子上料滑座63;定子上料气缸64;定子上料座65;圆形限位凹槽651;冷却风机7。
具体实施方式
如图1-图6所示,一种新能源电机定子壳体合装机,包括工作台1,设置于所述工作台1上的送料机构2,设置于所述送料机构2输出端的壳体工装3,沿所述送料机构2的送料方向依次设置的定子压装机构4和透气塞压装机构5,所述定子压装机构4的一侧设置有定子上料机构6,所述定子上料机构6用于给所述定子压装机构4上料,所述定子压装机构4用于压装定子,所述透气塞压装机构5用于压装透气塞。
使用时,在透气塞压装机构5的输出端放入透气塞,将壳体加热后放到壳体工装3上,将定子放在定子上料机构6上,通过定子上料机构6给定子压装机构4上料,通过送料机构2驱动壳体工装3带动壳体移动至定子压装机构4的正下方,通过定子压装机构4将定子和壳体压装成定子壳体,通过送料机构2驱动壳体工装3带动定子壳体移动至透气塞压装机构5,通过透气塞压装机构5将透气塞压装到定子壳体上;本实用新型能将新能源电机定子壳体合装、透气塞压装集成到一台设备上,装配效率高,装配效果好,还能对定子夹爪工装 44进行快速装卸更换,充分满足了新能源电机壳体的合装需求。
如图1-图6所示,所述定子压装机构4包括固定在所述工作台1 上的定子压装支架41,设置于所述定子压装支架41上的伺服电缸42,所述伺服电缸42的活塞杆杆头竖直向下伸出驱动连接有定子夹爪底座43,所述定子夹爪底座43上安装有定子夹爪工装44;本实施例中,通过定子夹爪工装44在定子上料机构6上夹取定子后,通过伺服电缸42的活塞杆杆头伸出,驱动定子夹爪工装44带动定子下滑,将定子和壳体压装成定子壳体。
如图1-图6所示,所述定子夹爪工装44包括上下正对设置的上安装板441和下安装板442,用于连接所述上安装板441和下安装板 442所采用的连接杆443,固定在所述上安装板441底部气动夹爪444,所述上安装板441固定在所述定子夹爪底座43底部,所述下安装板442上可拆卸连接有三根定子压杆446,所述定子压杆446的一侧设置有弧形压紧槽4462,所述弧形压紧槽4462靠近所述定子压杆446 的底端设置,所述气动夹爪444的底部驱动连接有三个卡爪447,所述卡爪447上可拆卸连接有内撑定位块449,所述内撑定位块449远离所述卡爪447的一端设置有内撑外圆弧面4492;本实施例中,当定子上料机构6的输出端将定子送到气动夹爪444的正下方时,伺服电缸42的活塞杆杆头伸出驱动上安装板441下滑,将定子压在三根定子压杆446的弧形压紧槽4462之间,此时三个卡爪447已伸入定子的主轴孔中的,气动夹爪444驱动三个卡爪447张开,直至内撑定位块449上的内撑外圆弧面4492将定子主轴孔的内壁抵紧,即可将定子夹紧,此时伺服电缸42的活塞杆杆头缩回,定子上料机构6的输出端缩回,送料机构2驱动壳体工装3带动壳体移动至定子正下方,伺服电缸42的活塞杆杆头再次伸出驱动定子下滑压入壳体中即可。
如图1-图6所示,所述下安装板442上竖直开设有多个安装通孔 4421,所述安装通孔4421与所述定子压杆446一一对应,所述安装通孔4421的顶端设置有柱塞座4422,所述柱塞座4422中正对所述安装通孔4421设置有顶部连接孔4423,所述柱塞座4422的外侧设置有多个连通所述顶部连接孔4423的柱塞连接孔4424,所述柱塞连接孔4424中设置有弹性柱塞445,所述定子压杆446的上部正对所述弹性柱塞445设置有环形柱塞槽4461;所述卡爪447正面设置有U 形凹槽4471,所述卡爪447中设置有连通所述卡爪447左右两侧的卡爪通孔4472,所述内撑定位块449上正对所述U形凹槽4471设置有凸起4491,所述凸起4491上正对所述卡爪通孔4472设置有连接通孔,所述卡爪通孔4472与连接通孔之间通过插销448连接;本实施例中,安装定子压杆446时,将定子压杆446的顶端从安装通孔 4421抵入顶部连接孔4423中,通过弹性柱塞445的钢球抵进环形柱塞槽4461中,从而将定子压杆446固定在安装通孔4421;拆卸定子压杆446时,向下拔动定子压杆446,钢球缩回柱塞连接孔4424中,即可将定子压杆446取下;安装内撑定位块449时,将凸起4491插入U形凹槽4471,插销448插入卡爪通孔4472和连接通孔即可;拆卸内撑定位块449时,拔出插销448,即可将内撑定位块449取下。
如图1-图6所示,所述定子上料机构6包括相邻设置的两个门字形上料架61,设置于所述门字形上料架61横向部的定子上料滑轨62,滑动连接在所述定子上料滑轨62上的定子上料滑座63,用于驱动所述定子上料滑座63沿所述定子上料滑轨62滑动所采用的定子上料气缸64,所述定子上料滑座63上设置有定子上料座65,所述定子上料座65上设置有圆形限位凹槽651;本实施例中,使用时,将定子放在圆形限位凹槽651中,通过定子上料气缸64驱动定子上料滑座63 沿定子上料滑轨62滑动,将定子送到定子压装机构4的正下方。
如图1-图6所示,所述送料机构2包括相邻设置于所述工作台1 上的两条送料滑轨21,滑动连接在所述送料滑轨21上的壳体上料滑座22,设置于所述送料滑轨21一端的上料电机23,所述上料电机 23的输出轴上去驱动连接有上料丝杠24,所述壳体上料滑座22上正对所述上料丝杠24设置有上料内螺纹孔,所述壳体工装3安装在所述壳体上料滑座22上;本实施例中,上料电机23驱动上料丝杠24 旋转,上料丝杠24通过上料内螺纹孔带动壳体上料滑座22沿送料滑轨21滑动,将壳体工装3上的壳体依次送往定子压装机构4和透气塞压装机构5。
如图1-图6所示,所述壳体工装3包括壳体底板31,固定在所述壳体底板31上的壳体限位轴32,围绕所述壳体限位轴32设置的多个壳体限位块33;本实施例中,通过透气塞压装机构5给壳体的主轴孔限位。
如图1-图6所示,所述透气塞压装机构5包括固定在所述工作台 1上的外侧门字形压装架51,设置于所述外侧门字形压装架51横向部的高度调节气缸52,所述高度调节气缸52的活塞杆杆头竖直向下伸出驱动连接有内侧门字形压装架53,所述内侧门字形压装架53的左侧竖向部设置于透气塞压装气缸54,所述透气塞压装气缸54的活塞杆杆头水平向右伸出驱动连接有透气塞压柱55,所述内侧门字形压装架53的右侧竖向部设置有多根反力支撑柱56,所述透气塞压柱 55远离所述透气塞压装气缸54的一端设置有用于容纳透气塞的透气塞盲孔551,所述工作台1上还设置有多个压紧气缸57,所述压紧气缸57的活塞杆杆头竖直向上伸出驱动连接有压块58;本实施例中,使用时,将透气塞的一端塞入透气塞盲孔551,当送料机构2驱动壳体工装3带动定子壳体移动至内侧门字形压装架53的下方时,压紧气缸57驱动压块58下压给定子壳体上下限位,透气塞压装气缸54 的活塞杆杆头水平向右伸出驱动透气塞压柱55移动,使透气塞压入定子壳体中,通过多根反力支撑柱56能有效防止定子壳体在压装过程中向右移动。
如图1-图6所示,所述定子压装支架41上还设置有冷却风机7,所述冷却风机7设置于所述透气塞压装机构5的正上方,所述冷却风机7的出风端向下设置;本实施例中,通过冷却风机7加快透气塞压装后的定子壳体冷却。
本文中所描述的具体实施例仅仅是对本实用新型精神作举例说明。本实用新型所属技术领域的技术人员可以对所描述的具体实施例做各种各样的修改或补充或采用类似的方式替代,但并不会偏离本实用新型的精神所定义的范围。
Claims (9)
1.一种新能源电机定子壳体合装机,其特征在于:包括工作台(1),设置于所述工作台(1)上的送料机构(2),设置于所述送料机构(2)输出端的壳体工装(3),沿所述送料机构(2)的送料方向依次设置的定子压装机构(4)和透气塞压装机构(5),所述定子压装机构(4)的一侧设置有定子上料机构(6),所述定子上料机构(6)用于给所述定子压装机构(4)上料,所述定子压装机构(4)用于压装定子,所述透气塞压装机构(5)用于压装透气塞。
2.根据权利要求1所述的一种新能源电机定子壳体合装机,其特征在于:所述定子压装机构(4)包括固定在所述工作台(1)上的定子压装支架(41),设置于所述定子压装支架(41)上的伺服电缸(42),所述伺服电缸(42)的活塞杆杆头竖直向下伸出驱动连接有定子夹爪底座(43),所述定子夹爪底座(43)上安装有定子夹爪工装(44)。
3.根据权利要求2所述的一种新能源电机定子壳体合装机,其特征在于:所述定子夹爪工装(44)包括上下正对设置的上安装板(441)和下安装板(442),用于连接所述上安装板(441)和下安装板(442)所采用的连接杆(443),固定在所述上安装板(441)底部气动夹爪(444),所述上安装板(441)固定在所述定子夹爪底座(43)底部,所述下安装板(442)上可拆卸连接有三根定子压杆(446),所述定子压杆(446)的一侧设置有弧形压紧槽(4462),所述弧形压紧槽(4462)靠近所述定子压杆(446)的底端设置,所述气动夹爪(444)的底部驱动连接有三个卡爪(447),所述卡爪(447)上可拆卸连接有内撑定位块(449),所述内撑定位块(449)远离所述卡爪(447)的一端设置有内撑外圆弧面(4492)。
4.根据权利要求3所述的一种新能源电机定子壳体合装机,其特征在于:所述下安装板(442)上竖直开设有多个安装通孔(4421),所述安装通孔(4421)与所述定子压杆(446)一一对应,所述安装通孔(4421)的顶端设置有柱塞座(4422),所述柱塞座(4422)中正对所述安装通孔(4421)设置有顶部连接孔(4423),所述柱塞座(4422)的外侧设置有多个连通所述顶部连接孔(4423)的柱塞连接孔(4424),所述柱塞连接孔(4424)中设置有弹性柱塞(445),所述定子压杆(446)的上部正对所述弹性柱塞(445)设置有环形柱塞槽(4461);所述卡爪(447)正面设置有U形凹槽(4471),所述卡爪(447)中设置有连通所述卡爪(447)左右两侧的卡爪通孔(4472),所述内撑定位块(449)上正对所述U形凹槽(4471)设置有凸起(4491),所述凸起(4491)上正对所述卡爪通孔(4472)设置有连接通孔,所述卡爪通孔(4472)与连接通孔之间通过插销(448)连接。
5.根据权利要求1所述的一种新能源电机定子壳体合装机,其特征在于:所述定子上料机构(6)包括相邻设置的两个门字形上料架(61),设置于所述门字形上料架(61)横向部的定子上料滑轨(62),滑动连接在所述定子上料滑轨(62)上的定子上料滑座(63),用于驱动所述定子上料滑座(63)沿所述定子上料滑轨(62)滑动所采用的定子上料气缸(64),所述定子上料滑座(63)上设置有定子上料座(65),所述定子上料座(65)上设置有圆形限位凹槽(651)。
6.根据权利要求1所述的一种新能源电机定子壳体合装机,其特征在于:所述送料机构(2)包括相邻设置于所述工作台(1)上的两条送料滑轨(21),滑动连接在所述送料滑轨(21)上的壳体上料滑座(22),设置于所述送料滑轨(21)一端的上料电机(23),所述上料电机(23)的输出轴上去驱动连接有上料丝杠(24),所述壳体上料滑座(22)上正对所述上料丝杠(24)设置有上料内螺纹孔,所述壳体工装(3)安装在所述壳体上料滑座(22)上。
7.根据权利要求6所述的一种新能源电机定子壳体合装机,其特征在于:所述壳体工装(3)包括壳体底板(31),固定在所述壳体底板(31)上的壳体限位轴(32),围绕所述壳体限位轴(32)设置的多个壳体限位块(33)。
8.根据权利要求1所述的一种新能源电机定子壳体合装机,其特征在于:所述透气塞压装机构(5)包括固定在所述工作台(1)上的外侧门字形压装架(51),设置于所述外侧门字形压装架(51)横向部的高度调节气缸(52),所述高度调节气缸(52)的活塞杆杆头竖直向下伸出驱动连接有内侧门字形压装架(53),所述内侧门字形压装架(53)的左侧竖向部设置于透气塞压装气缸(54),所述透气塞压装气缸(54)的活塞杆杆头水平向右伸出驱动连接有透气塞压柱(55),所述内侧门字形压装架(53)的右侧竖向部设置有多根反力支撑柱(56),所述透气塞压柱(55)远离所述透气塞压装气缸(54)的一端设置有用于容纳透气塞的透气塞盲孔(551),所述工作台(1) 上还设置有多个压紧气缸(57),所述压紧气缸(57)的活塞杆杆头竖直向上伸出驱动连接有压块(58)。
9.根据权利要求2所述的一种新能源电机定子壳体合装机,其特征在于:所述定子压装支架(41)上还设置有冷却风机(7),所述冷却风机(7)设置于所述透气塞压装机构(5)的正上方,所述冷却风机(7)的出风端向下设置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221791683.3U CN217935394U (zh) | 2022-07-12 | 2022-07-12 | 一种新能源电机定子壳体合装机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221791683.3U CN217935394U (zh) | 2022-07-12 | 2022-07-12 | 一种新能源电机定子壳体合装机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217935394U true CN217935394U (zh) | 2022-11-29 |
Family
ID=84189100
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202221791683.3U Active CN217935394U (zh) | 2022-07-12 | 2022-07-12 | 一种新能源电机定子壳体合装机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217935394U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115847007A (zh) * | 2023-02-16 | 2023-03-28 | 中科摩通(常州)智能制造股份有限公司 | 一种电机定子热套设备及其热套工艺 |
| CN115955068A (zh) * | 2023-03-14 | 2023-04-11 | 廊坊科森电器有限公司 | 一种永磁同步电机斜槽定子安装装置 |
| CN116260294A (zh) * | 2023-05-15 | 2023-06-13 | 长沙锐博特科技有限公司 | 一种汽车电机定子自动压装设备 |
| CN117206872A (zh) * | 2023-11-07 | 2023-12-12 | 上海芬能自动化技术股份有限公司 | 一种新能源电机的减速机及定转子合装设备 |
-
2022
- 2022-07-12 CN CN202221791683.3U patent/CN217935394U/zh active Active
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115847007A (zh) * | 2023-02-16 | 2023-03-28 | 中科摩通(常州)智能制造股份有限公司 | 一种电机定子热套设备及其热套工艺 |
| CN115955068A (zh) * | 2023-03-14 | 2023-04-11 | 廊坊科森电器有限公司 | 一种永磁同步电机斜槽定子安装装置 |
| CN116260294A (zh) * | 2023-05-15 | 2023-06-13 | 长沙锐博特科技有限公司 | 一种汽车电机定子自动压装设备 |
| CN116260294B (zh) * | 2023-05-15 | 2023-08-11 | 长沙锐博特科技有限公司 | 一种汽车电机定子自动压装设备 |
| CN117206872A (zh) * | 2023-11-07 | 2023-12-12 | 上海芬能自动化技术股份有限公司 | 一种新能源电机的减速机及定转子合装设备 |
| CN117206872B (zh) * | 2023-11-07 | 2024-01-05 | 上海芬能自动化技术股份有限公司 | 一种新能源电机的减速机及定转子合装设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108421911B (zh) | 冷凝器铜管用气体胀管机 | |
| CN215357103U (zh) | 一种阀门装配设备的密封圈安装装置 | |
| CN108213952B (zh) | 一种前照灯灯壳用多功能压装工装 | |
| CN212123137U (zh) | 一种弹簧夹紧装置 | |
| CN212884228U (zh) | 管翅式冷凝器的短u管自动套环管口整形结构 | |
| CN115365800B (zh) | 扭簧自动安装设备 | |
| CN219425568U (zh) | 一种钣金件铆接设备 | |
| CN214025292U (zh) | 一种新型上下对中压紧装置 | |
| CN214518971U (zh) | 一种机外装夹夹具 | |
| CN216912783U (zh) | 一种便于更换部件的装配机 | |
| CN215546604U (zh) | 一种微通道换热器芯体的水室自动组装设备 | |
| CN113601164B (zh) | 一种防电墙自动组装设备 | |
| CN212192047U (zh) | 节气阀组装工装 | |
| CN220698908U (zh) | 一种机床床身钻孔模具 | |
| CN211719607U (zh) | 一种加热压制机 | |
| CN115533497A (zh) | 飞轮拧钉机 | |
| CN220113227U (zh) | 一种减震器油封拆卸装置 | |
| CN223916552U (zh) | 一种半自动铆钉机 | |
| CN113465424A (zh) | 自动化注液及抽真空设备 | |
| CN111515666A (zh) | 六角螺帽自动上料安装台 | |
| CN211840885U (zh) | 密封圈装配装置 | |
| CN223000032U (zh) | 半自动铆轴设备 | |
| CN221435573U (zh) | 一种用于电机转子轴承安装的半自动压轴承机 | |
| CN216461307U (zh) | 一种管材自动化数控冲床 | |
| CN223083600U (zh) | 一种减震器冲压翻边设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |