CN217832742U - 一种用于发动机连杆斜面加工的装置 - Google Patents
一种用于发动机连杆斜面加工的装置 Download PDFInfo
- Publication number
- CN217832742U CN217832742U CN202221289071.4U CN202221289071U CN217832742U CN 217832742 U CN217832742 U CN 217832742U CN 202221289071 U CN202221289071 U CN 202221289071U CN 217832742 U CN217832742 U CN 217832742U
- Authority
- CN
- China
- Prior art keywords
- hole positioning
- connecting rod
- small hole
- double
- base
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images






Landscapes
- Jigs For Machine Tools (AREA)
Abstract
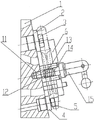
本实用新型公开了一种用于发动机连杆斜面加工的装置,主要用于连杆小头端两侧斜面的铣削加工。主要技术方案:在底座上部,过盈配合大孔定位芯轴,在下部,过盈配合小孔定位芯轴,在中部,将双头螺柱安装在底座的螺孔内并锁紧,将弹簧、垫圈装入双头螺柱中,再将左右压板安装在导向柱上,把浮动压板套入双头螺柱,再把换向手柄旋入双头螺柱右端的螺纹中。本实用新型通过应用证明:从根本上克服了连杆加工精度稳定性差、工具成本高、生产效率偏低的现象,达到有效地提高了加工质量,降低成本,能够满足现行生产的需求。
Description
技术领域
本实用新型属于一种机械加工用的装置,主要用于连杆小头端两侧斜面的铣削加工,还可以用于其它类似工件的加工。
背景技术
连杆是发动机的关键部件(见图1),连杆在工作时,连杆承受活塞传来的作用力和本身摆动以及活塞组往复惯性力的作用,这些力的大小和方向都是周期性变化的,还受到压缩、拉伸等交变载荷的作用。因此,连杆加工精度将直接影响到发动机的使用性能。目前高强度、轻量化的连杆新结构,已经成为连杆行业发展的一种趋势,其中连杆小头端带斜面的结构,就是一种比较典型的例子。而在实践中,加工技术又是直接影响连杆加工精度的主要因素,其尺寸的准确性、稳定性在发动机工作中起着至关重要的作用。
以往对连杆小头端斜面结构的加工,所用工具结构复杂,人工操作多,或者采用市场购置的专用夹具来辅助加工,所加工连杆精度低,稳定性差,难以满足其质量要求;由于连杆大小孔中心距、外形尺寸及定位不同等,每换产加工一种连杆时,需要更换相应品种的夹具,我公司是专门的连杆生产厂家,每年生产的连杆品种和研发的新品种都有几十或上百种,造成需储备多品种加工小头端的夹具,在换产、调试夹具都需要一些时间,严重影响到生产进度的完成;另外一个重要原因这些专用夹具费用较高,致使生产成本居高不下,同时给管理也带来一定麻烦。因此,连杆小头端斜面结构的加工,就成了必须解决的技术难题。
实用新型内容
本实用新型要解决的主要技术问题和目的是,根据现行的连杆小头端斜面加工存在的缺陷,设计一种新的连杆斜面加工装置,来代替原来的加工工具,从根本上克服连杆加工精度稳定性差、工具成本高、生产效率偏低的现象,达到有效地提高加工质量,降低成本,能够满足现行生产的需求。
本实用新型的主要技术方案:装置包含底座、大孔定位套、大孔定位芯轴、小孔定位套、小孔定位芯轴、左压板、右压板、导向柱,浮动压板、挡柱、双头螺柱、螺母、弹簧、垫圈、换向手柄,具体结构:在底座上部,过盈配合大孔定位套,在大孔定位套的孔内过盈配合大孔定位芯轴;在底座下部,过盈配合小孔定位套,在小孔定位套的孔内过盈配合小孔定位芯轴;在底座中部,双头螺柱的左端装入螺母,并将双头螺柱安装在底座的螺孔内,并用螺母锁紧,将弹簧、垫圈装入双头螺柱中,再将左压板和右压板安装在与其缺口对应的导向柱上,把浮动压板套入双头螺柱,再把换向手柄旋入双头螺柱右端的螺纹,最后在浮动压板的左下方固定安装挡柱。
本实用新型通过实际应用证明:完全达到设计目的,该装置设计合理,定位准确,操作方便,所加工的小头端斜面合格率从原来的87%提高到98%以上;节省了换产、调试及操作时间,提高效率四倍以上;只要根据连杆的规格尺寸,更换两个零件(定位件),即可用于多种不同规格的连杆斜面加工,该道工序的工具费用每年最多开支到原来的10%,有效地降低了成本。本实用新型既适用于大批量多品种生产,又能满足小批量多品种的新品开发,能够满足现代企业经营的需求。
附图说明
下面结合附图,对本实用新型的具体实施方式作进一步详细地描述。
图1是连杆半成品的主视图。
图2是图1的俯视图,表示连杆加工的斜面部位。
图3是本实用新型的主视图。
图4是图3的左视图。
图5是底座1的主视图。
图6是图5的左视图。
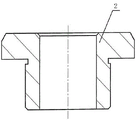
图7是大孔定位套2的形状图。
图8是大孔定位芯轴3的主视图。
图9是图8的俯视图。
图10是小孔定位套4的形状图。
图11是小孔定位套4的上表面图。
图12是小孔定位芯轴5的形状图。
具体实施方式
参照图3、4,对本实用新型的主要技术方案进行说明:本实用新型包含底座1(见图5、6)、大孔定位套2(见图7)、大孔定位芯轴3(见图8、9)、小孔定位套4(见图10)、小孔定位芯轴5(见图12)、左压板6、右压板7、导向柱8,浮动压板9、挡柱10、双头螺柱11、螺母12、弹簧13、垫圈14、换向手柄15,具体结构:在底座1上部,过盈配合大孔定位套2,在大孔定位套的孔内过盈配合大孔定位芯轴3;在底座1下部,过盈配合小孔定位套4,在小孔定位套的孔(含沿直径线上的偏心孔)内,过盈配合小孔定位芯轴5;在底座1中部,双头螺柱11的左端装入螺母12,并将双头螺柱安装在底座1的螺孔内,并用螺母12锁紧,将弹簧13、垫圈14装入双头螺柱11中,再将左压板6和右压板7安装在与其缺口对应的导向柱8上,把浮动压板9套入双头螺柱11,再把换向手柄15旋入双头螺柱11右端的螺纹,最后在浮动压板9的左下方固定安装挡柱10。
参照图3、4,以上所述的大孔定位芯轴3、小孔定位芯轴5与连杆孔的配合,按一般的动配合定位设计;装置大孔定位芯轴与小孔定位芯轴中心距设计,根据连杆大小孔中心距L1(见图1),按一般的加工定位设计;所述的双头螺柱11、换向手柄15均为购置的标准件;所述的小孔定位套4,其上表面(见图11)沿直径线上,根据不同的连杆中心距L1和小孔定位芯轴5的尺寸,可钻相应的孔,装配小孔定位芯轴,供不同规格的连杆加工选用;所述的底座1(见图5、6),其底面和表面有一斜度θ,θ通常设为150±5’可根据不同连杆的斜度而不同。
参照图3、4,本实用新型的工作步骤:a、将装置安装在普通加工中心设备工作台上,进行简单的调试;b、将待加工斜面的连杆装入大小孔定位芯轴中;c将左压板6、右压板7插入导向柱8内;d转动浮动压板9,分别压在左右压板上;e、将换向手柄15进行旋转拧紧;f、设备开始正常工作,加工出一个斜面;g、取下工件,将工件翻个面,重复上述b、c、d、e、f步骤,最后加工完毕。
参照图1、2、3、4,本实用新型只需根据连杆大孔尺寸ф1、小孔尺寸ф2、连杆中心距L1,更换大孔定位芯轴3和小孔定位芯轴5(小孔定位芯轴的定位套有偏心孔,可调大小孔中心距L1),即可通用于各种规格的连杆斜面加工。
目前已用于规格为H15TC、NE14TG-AA、EA15AA、EA10FF、JLB-4G15等多种连杆小头斜面工序的加工,效果较好。
Claims (3)
1.一种用于发动机连杆斜面加工的装置,其特征在于:装置包含底座(1)、大孔定位套(2)、大孔定位芯轴(3)、小孔定位套(4)、小孔定位芯轴(5)、左压板(6)、右压板(7)、导向柱(8),浮动压板(9)、挡柱(10)、双头螺柱(11)、螺母(12)、弹簧(13)、垫圈(14)、换向手柄(15),具体结构:在底座(1)上部,过盈配合大孔定位套(2),在大孔定位套的孔内过盈配合大孔定位芯轴(3);在底座(1)下部,过盈配合小孔定位套(4),在小孔定位套的孔内过盈配合小孔定位芯轴(5);在底座(1)中部,双头螺柱(11)的左端装入螺母(12),并将双头螺柱安装在底座(1)的螺孔内,并用螺母(12)锁紧,将弹簧(13)、垫圈(14)装入双头螺柱(11)中,再将左压板(6)和右压板(7)安装在与其缺口对应的导向柱(8)上,把浮动压板(9)套入双头螺柱(11),再把换向手柄(15)旋入双头螺柱(11)右端的螺纹,最后在浮动压板(9)的左下方固定安装挡柱(10)。
2.根据权利要求1所述的用于发动机连杆斜面加工的装置,其特征在于:底座(1)的底面和表面有一斜度θ。
3.根据权利要求1所述的用于发动机连杆斜面加工的装置,其特征在于:小孔定位套(4)上表面沿直径线上,根据不同的连杆中心距L1和小孔定位芯轴(5),可钻相应的孔,装配小孔定位芯轴。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221289071.4U CN217832742U (zh) | 2022-05-27 | 2022-05-27 | 一种用于发动机连杆斜面加工的装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221289071.4U CN217832742U (zh) | 2022-05-27 | 2022-05-27 | 一种用于发动机连杆斜面加工的装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217832742U true CN217832742U (zh) | 2022-11-18 |
Family
ID=84020378
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202221289071.4U Active CN217832742U (zh) | 2022-05-27 | 2022-05-27 | 一种用于发动机连杆斜面加工的装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217832742U (zh) |
-
2022
- 2022-05-27 CN CN202221289071.4U patent/CN217832742U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201205658Y (zh) | 加工阀体的高效夹具 | |
| CN205270951U (zh) | 一种可适应多种尺寸汽车轴径向孔加工的钻模 | |
| CN111618335B (zh) | 一种轴类凸台壳体零件多向孔位加工装置 | |
| CN107297525A (zh) | 一种电机法兰钻模 | |
| CN202804743U (zh) | 一种发动机连杆小头平面精加工夹具 | |
| CN115488381A (zh) | 一种中速柴油机进排气摇臂钻孔装置 | |
| CN220761707U (zh) | 一种航空发动机中介机匣盖多工序工装组合夹具 | |
| CN119609711A (zh) | 一种加工摇臂类零件的多工序成组快换装置及加工方法 | |
| CN218556296U (zh) | 用于加工中心气缸盖的定位工装 | |
| CN217596542U (zh) | 一种加工特异型斜盘的四轴加工中心液压成组工装 | |
| CN212217885U (zh) | 一种基于通用机床加工用固定装置 | |
| CN212398237U (zh) | 异形零件专用钻模 | |
| CN111347268A (zh) | 一种精加工轴承支撑座的装置 | |
| CN112025316A (zh) | 一种用于高精度连杆的加工系统 | |
| CN221935981U (zh) | 减速机防转臂钻孔定位工装 | |
| CN221019898U (zh) | 一种铣凸轮外形专用夹具 | |
| CN221494803U (zh) | 用于堆内构件中导向架焊接作业的防变形工装 | |
| CN209598775U (zh) | 一种链板式零件的气动可调铣削夹具 | |
| CN221415798U (zh) | 一种整体叶盘柔性化夹具 | |
| CN209477977U (zh) | 高速工具钢skh51平面磨床柱面磨削工装夹具 | |
| CN221966849U (zh) | 一种卧式镗床用伺服液压站机构 | |
| CN220943765U (zh) | 一种激光切割夹具 | |
| CN219275205U (zh) | 一种加工三角的快换加工装置 | |
| CN223848470U (zh) | 一种辐照燃料组件下管座组装焊接夹具 | |
| CN223301297U (zh) | 适用于不同缸径推移缸底定位钻孔的机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CP03 | Change of name, title or address | ||
| CP03 | Change of name, title or address |
Address after: 650114 200 Box, Haikou Town, Xishan District, Kunming City, Yunnan Province Patentee after: Construction Industry Group (Yunnan) Co.,Ltd. Country or region after: China Address before: 650114 200 Box, Haikou Town, Xishan District, Kunming City, Yunnan Province Patentee before: YUNNAN XIYI INDUSTRY Co.,Ltd. Country or region before: China |