CN217831293U - 一种铝型材生产的牵引装置 - Google Patents
一种铝型材生产的牵引装置 Download PDFInfo
- Publication number
- CN217831293U CN217831293U CN202222056231.7U CN202222056231U CN217831293U CN 217831293 U CN217831293 U CN 217831293U CN 202222056231 U CN202222056231 U CN 202222056231U CN 217831293 U CN217831293 U CN 217831293U
- Authority
- CN
- China
- Prior art keywords
- traction
- motor
- aluminum profile
- aluminium alloy
- seat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 18
- 229910000838 Al alloy Inorganic materials 0.000 title abstract description 30
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims abstract description 56
- 229910052782 aluminium Inorganic materials 0.000 claims abstract description 56
- 230000006835 compression Effects 0.000 claims abstract description 23
- 238000007906 compression Methods 0.000 claims abstract description 23
- 230000000149 penetrating effect Effects 0.000 claims abstract description 7
- 230000000712 assembly Effects 0.000 claims description 2
- 238000000429 assembly Methods 0.000 claims description 2
- 230000005540 biological transmission Effects 0.000 abstract description 21
- 238000000034 method Methods 0.000 description 7
- 238000003825 pressing Methods 0.000 description 5
- 238000001125 extrusion Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 244000309464 bull Species 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
Images

Landscapes
- Seats For Vehicles (AREA)
Abstract
本实用新型涉及铝型材加工技术领域,具体公开了一种铝型材生产的牵引装置,所述牵引台与支撑座之间设置有第一电动推杆,所述支撑座下表面的中间位置贯穿开设有第二凹槽,所述第二凹槽的内部设置有多个压辊,所述支撑座的前端面上设置有第二电机;本实用新型在整个装置的使用过程中,可以根据待牵引传输铝型材的尺寸大小,对第一电动推杆进行伸缩调整,使得压辊以及牵引辊从铝型材的上下两端对铝型材进行夹持,再通过第一电机的转动,使得牵引辊发生转动,通过第二电机的转动,使得压辊发生转动,即可实现对铝型材的牵引传输,通过多个多个牵引辊以及压辊的相互配合下,实现铝型材的持续牵引传输,提高了铝型材牵引传输的效率。
Description
技术领域
本实用新型涉及铝型材加工技术领域,具体是一种铝型材生产的牵引装置。
背景技术
铝型材为长条形结构,在生产过程中,主要通过挤压成型的方式生产,目前,在平板铝型材生产时,需要操作人员手动将平板铝型材从生产装置中拉出,不仅造成操作人员劳动强度大,而且手动操作安全隐患大,铝型材挤压成型后,需要后端的辅助设备把成型后的铝型材往外牵引,因此,需要提供一种铝型材生产的牵引装置。
中国专利公开的一种用于铝型材生产的牵引装置(公开号CN214556350U)该专利通过移动块上移对移动壳体内部的铝材作用力,实现对铝材的夹持,铝材受力上移并挤压受力板,受力板带动L形杆上移,使L形杆离开限位孔,移动壳体的移动不再受限制,随着丝杆的继续转动,套筒通过挤压块对移动块作用力只能够使移动块带动移动壳体移动,从而使得移动壳体内的铝材同步移动,但是它在使用过程中存在以下不足之处,移动壳体在对铝材进行牵引传输的过程中,不能对铝材进行持续的牵引传输,铝材每次运输完毕后,需要将移动壳体恢复到初始位置后,才能继续对铝材进行运输,在将移动壳体恢复到初始位置的过程中,需要耗费一定的时间,从而会影响到铝材牵引传输的效率。
实用新型内容
本实用新型的目的在于提供一种铝型材生产的牵引装置,以解决上述背景技术中提出的问题。
为实现上述目的,本实用新型提供如下技术方案:
一种铝型材生产的牵引装置,包括牵引台、牵引辊以及第一电机,所述牵引台上表面的中间位置贯穿开设有第一凹槽,所述第一凹槽的内部设置有多个牵引辊,所述牵引台前端面上设置有第一电机,所述牵引台的前端面上且位于第一电机的一侧设置有控制器,所述牵引台的正上方设置有支撑座,所述牵引台上方的两侧且位于支撑座的下方设置有防跑偏组件;
所述牵引台与支撑座之间设置有第一电动推杆,所述支撑座下表面的中间位置贯穿开设有第二凹槽,所述第二凹槽的内部设置有多个压辊,所述压辊与牵引辊一一对应,所述支撑座的前端面上设置有第二电机。
作为本实用新型再进一步的方案,所述防跑偏组件包括固定连接在牵引台上端面两侧的固定座,所述固定座的一侧设置有第二电动推杆,所述第二电动推杆的伸缩端设置有纠偏座。
作为本实用新型再进一步的方案,所述纠偏座的一侧开设有多个第三凹槽,每个所述第三凹槽上设置有引导辊,每个所述引导辊上贯穿设置有转杆。
作为本实用新型再进一步的方案,所述牵引辊与牵引台为转动连接,所述第一电机输出轴的末端固定连接在牵引辊上,所述压辊与支撑座为转动连接,所述第二电机输出轴的末端固定连接在支撑座上。
作为本实用新型再进一步的方案,所述牵引辊以及压辊的两端均设置有第一齿轮,相邻两个所述第一齿轮之间设置有第二齿轮,所述第二齿轮上贯穿设置有支撑杆。
作为本实用新型再进一步的方案,所述第一齿轮与第二齿轮为啮合连接,牵引台内部支撑杆的两端均与牵引台为转动连接,支撑座内部支撑杆的两端均与支撑座为转动连接。
与现有技术相比,本实用新型的有益效果是:
1、本实用新型在整个装置的使用过程中,可以根据待牵引传输铝型材的尺寸大小,对第一电动推杆进行伸缩调整,使得压辊以及牵引辊从铝型材的上下两端对铝型材进行夹持,再通过第一电机的转动,使得牵引辊发生转动,通过第二电机的转动,使得压辊发生转动,即可实现对铝型材的牵引传输,通过多个多个牵引辊以及压辊的相互配合下,实现铝型材的持续牵引传输,提高了铝型材牵引传输的效率。
2、本实用新型在整个装置的使用过程中,根据待牵引传输铝型材的尺寸大小,对两个纠偏座之间的间距进行调整,确保两个引导辊从铝型材的前后两侧将铝型材进行夹持,能够有效的避免铝型材发生偏移,确保铝型材不会与牵引台以及支撑座之间发生碰撞,避免对铝型材造成损伤,便于对铝型材进行牵引传输。
附图说明
图1为一种铝型材生产的牵引装置的结构示意图;
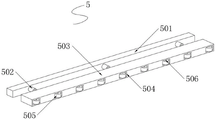
图2为防跑偏组件的立体结构示意图;
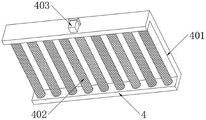
图3为支撑座的立体结构示意图;
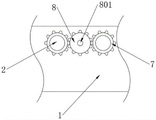
图4为第一齿轮与第二齿轮安装的内部结构示意图。
图中:1、牵引台;101、第一凹槽;102、控制器;2、牵引辊;3、第一电机;4、支撑座;401、第二凹槽;402、压辊;403、第二电机;5、防跑偏组件;501、固定座;502、第二电动推杆;503、纠偏座;504、第三凹槽;505、引导辊;506、转杆;6、第一电动推杆;7、第一齿轮;8、第二齿轮;801、支撑杆。
具体实施方式
请参阅图1~4,本实用新型实施例中,一种铝型材生产的牵引装置,包括牵引台1、牵引辊2以及第一电机3,牵引台1上表面的中间位置贯穿开设有第一凹槽101,第一凹槽101的内部设置有多个牵引辊2,多个牵引辊2等间距的依次排列,牵引台1前端面上设置有第一电机3,牵引台1的前端面上且位于第一电机3的一侧设置有控制器102,第一电机3、第二电机403、第二电动推杆502以及第一电动推杆6均与控制器102电性连接在一起,在整个装置的使用过程中,通过控制器102控制第一电机3、第二电机403、第二电动推杆502以及第一电动推杆6的启动,对牵引辊2的转动、压辊402的转动、纠偏座503的移动以及支撑座4的移动进行控制,进而对铝型材的牵引传输进程进行实时控制,牵引台1的正上方设置有支撑座4,牵引台1上方的两侧且位于支撑座4的下方设置有防跑偏组件5;
牵引台1与支撑座4之间设置有第一电动推杆6,支撑座4下表面的中间位置贯穿开设有第二凹槽401,第二凹槽401的内部设置有多个压辊402,多个压辊402等间距的依次排列,压辊402与牵引辊2一一对应,支撑座4的前端面上设置有第二电机403,在整个装置的使用过程中,可以根据待牵引传输铝型材的尺寸大小,通过第一电动推杆6的伸缩调整,带动支撑座4上下移动,使得压辊402随着支撑座4的上下移动而上下移动,通过牵引辊2以及压辊402的相互配合,从铝型材的上下两侧对铝型材进行夹持,再启动第一电机3以及第二电机403,通过第一电机3的转动,带动牵引辊2发生转动,通过第二电机403的转动,带动压辊402发生转动,实现对铝型材进行牵引传输,通过多个牵引辊2以及压辊402的相互配合下,实现铝型材的持续牵引传输,提高了铝型材牵引传输的效率。
在图1和图2中,防跑偏组件5包括固定连接在牵引台1上端面两侧的固定座501,固定座501的一侧设置有第二电动推杆502,第二电动推杆502的伸缩端设置有纠偏座503。
在图2中,纠偏座503的一侧开设有多个第三凹槽504,每个第三凹槽504上设置有引导辊505,每个引导辊505上贯穿设置有转杆506,转杆506的两端均与纠偏座503为转动连接,在整个装置的使用过程中,根据待牵引传输铝型材的尺寸大小,通过第二电动推杆502的伸缩调整,带动纠偏座503的前后移动,使得引导辊505随着纠偏座503的前后移动而前后移动,通过两个引导辊505的相互配合,确保两个引导辊505从铝型材的前后两侧将铝型材进行夹持,将铝型材平整的摆放在牵引辊2上,能够有效的避免铝型材发生偏移,确保铝型材不会与牵引台1以及支撑座4之间发生碰撞,避免对铝型材造成损伤,不会影响到铝型材的后续使用,便于对铝型材进行牵引传输,引导辊505随着铝型材的移动而发生转动,不会影响到铝型材的牵引传输。
在图1和图3中,牵引辊2的两端均延伸到牵引台1内,牵引辊2与牵引台1为转动连接,第一电机3输出轴的末端固定连接在牵引辊2上,压辊402的两端均延伸到支撑座4上,压辊402与支撑座4为转动连接,第二电机403输出轴的末端固定连接在支撑座4上。
在图4中,牵引辊2以及压辊402的两端均设置有第一齿轮7,相邻两个第一齿轮7之间设置有第二齿轮8,第二齿轮8上贯穿设置有支撑杆801,在整个装置的使用过程中,通过第一电机3的转动,带动一个牵引辊2的转动,并在第一齿轮7以及第二齿轮8的配合下,使得多个牵引辊2朝着同一方向进行转动,通过第二电机403的转动,带动一个压辊402的转动,并在第一齿轮7以及第二齿轮8的配合下,使得多个压辊402朝着同一方向进行转动,第一电机3与第二电机403的转速保持一致,使得多个牵引辊2以及多个压辊402同步转动,便于对铝型材进行牵引传输。
在图4中,第一齿轮7与第二齿轮8为啮合连接,牵引台1内部支撑杆801的两端均与牵引台1为转动连接,支撑座4内部支撑杆801的两端均与支撑座4为转动连接。
本实用新型的工作原理是:在整个装置的使用过程中国,首先根据待牵引传输铝型材的尺寸大小,通过第一电动推杆6的伸缩调整,带动支撑座4上下移动,使得压辊402随着支撑座4的上下移动而上下移动,通过牵引辊2以及压辊402的相互配合,从铝型材的上下两侧对铝型材进行夹持,通过第二电动推杆502的伸缩调整,通带动纠偏座503的前后移动,使得引导辊505随着纠偏座503的前后移动而前后移动,通过两个引导辊505的相互配合,确保两个引导辊505从铝型材的前后两侧将铝型材进行夹持,将铝型材平整的摆放在牵引辊2上,能够有效的避免铝型材发生偏移,确保铝型材不会与牵引台1以及支撑座4之间发生碰撞,避免对铝型材造成损伤,不会影响到铝型材的后续使用,便于对铝型材进行牵引传输,引导辊505随着铝型材的移动而发生转动,不会影响到铝型材的牵引传输,待压辊402以及引导辊505的位置调整好后,再将铝型材放置到牵引辊2上,再启动第一电机3以及第二电机403,并确保第一电机3以及第二电机403的转度保持一致,通过第一电机3的转动,带动牵引辊2发生转动,通过第二电机403的转动,带动压辊402发生转动,并在第一齿轮7以及第二齿轮8的相互配合下,使得多个牵引辊2以及压辊402朝着同一方向进行转动,实现对铝型材进行牵引传输,通过多个牵引辊2以及压辊402的相互配合下,实现铝型材的持续牵引传输,提高了铝型材牵引传输的效率。
以上所述的,仅为本实用新型较佳的具体实施方式,但本实用新型的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本实用新型揭露的技术范围内,根据本实用新型的技术方案及其实用新型构思加以等同替换或改变,都应涵盖在本实用新型的保护范围之内。
Claims (6)
1.一种铝型材生产的牵引装置,包括牵引台(1)、牵引辊(2)以及第一电机(3),所述牵引台(1)上表面的中间位置贯穿开设有第一凹槽(101),所述第一凹槽(101)的内部设置有多个牵引辊(2),所述牵引台(1)前端面上设置有第一电机(3),所述牵引台(1)的前端面上且位于第一电机(3)的一侧设置有控制器(102),其特征在于,所述牵引台(1)的正上方设置有支撑座(4),所述牵引台(1)上方的两侧且位于支撑座(4)的下方设置有防跑偏组件(5);
所述牵引台(1)与支撑座(4)之间设置有第一电动推杆(6),所述支撑座(4)下表面的中间位置贯穿开设有第二凹槽(401),所述第二凹槽(401)的内部设置有多个压辊(402),所述压辊(402)与牵引辊(2)一一对应,所述支撑座(4)的前端面上设置有第二电机(403)。
2.根据权利要求1所述的一种铝型材生产的牵引装置,其特征在于,所述防跑偏组件(5)包括固定连接在牵引台(1)上端面两侧的固定座(501),所述固定座(501)的一侧设置有第二电动推杆(502),所述第二电动推杆(502)的伸缩端设置有纠偏座(503)。
3.根据权利要求2所述的一种铝型材生产的牵引装置,其特征在于,所述纠偏座(503)的一侧开设有多个第三凹槽(504),每个所述第三凹槽(504)上设置有引导辊(505),每个所述引导辊(505)上贯穿设置有转杆(506)。
4.根据权利要求1所述的一种铝型材生产的牵引装置,其特征在于,所述牵引辊(2)与牵引台(1)为转动连接,所述第一电机(3)输出轴的末端固定连接在牵引辊(2)上,所述压辊(402)与支撑座(4)为转动连接,所述第二电机(403)输出轴的末端固定连接在支撑座(4)上。
5.根据权利要求1所述的一种铝型材生产的牵引装置,其特征在于,所述牵引辊(2)以及压辊(402)的两端均设置有第一齿轮(7),相邻两个所述第一齿轮(7)之间设置有第二齿轮(8),所述第二齿轮(8)上贯穿设置有支撑杆(801)。
6.根据权利要求5所述的一种铝型材生产的牵引装置,其特征在于,所述第一齿轮(7)与第二齿轮(8)为啮合连接,牵引台(1)内部支撑杆(801)的两端均与牵引台(1)为转动连接,支撑座(4)内部支撑杆(801)的两端均与支撑座(4)为转动连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222056231.7U CN217831293U (zh) | 2022-08-05 | 2022-08-05 | 一种铝型材生产的牵引装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202222056231.7U CN217831293U (zh) | 2022-08-05 | 2022-08-05 | 一种铝型材生产的牵引装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217831293U true CN217831293U (zh) | 2022-11-18 |
Family
ID=84011749
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202222056231.7U Active CN217831293U (zh) | 2022-08-05 | 2022-08-05 | 一种铝型材生产的牵引装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217831293U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118270528A (zh) * | 2024-06-03 | 2024-07-02 | 佛山市粤科机械设备有限公司 | 一种改进型型材牵引机 |
-
2022
- 2022-08-05 CN CN202222056231.7U patent/CN217831293U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118270528A (zh) * | 2024-06-03 | 2024-07-02 | 佛山市粤科机械设备有限公司 | 一种改进型型材牵引机 |
| CN118270528B (zh) * | 2024-06-03 | 2024-08-13 | 佛山市粤科机械设备有限公司 | 一种改进型型材牵引机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115780879A (zh) | 一种硅钢片斜剪机用夹持装置 | |
| CN219851359U (zh) | 一种铝板生产用冷轧机 | |
| CN212822349U (zh) | 电缆加工用拉直机构 | |
| CN111974855A (zh) | 彩钢瓦加工设备 | |
| CN218252190U (zh) | 一种轧尖机防堵塞调节机构 | |
| CN216830197U (zh) | 一种铝合金型材拉毛机 | |
| CN207594155U (zh) | 一种电视机大边框自动贴膜机的送料装置 | |
| CN118527504B (zh) | 一种宽幅高筋壁板高效展开矫直一体化装置及其方法 | |
| CN115283512B (zh) | 用于铝合金板材加工的自动化辊压装置 | |
| CN112008001B (zh) | 一种隐藏自锁式金属板开卷机过渡输送装置 | |
| CN221269367U (zh) | 一种用于钢带的卷圆装置 | |
| CN218191739U (zh) | 一种轧辊调整机构 | |
| CN115837407A (zh) | 一种辅助坯料咬入轧机的推料装置 | |
| CN210062324U (zh) | 一种离型纸自动贴合装置 | |
| CN219648421U (zh) | 基于钢带加工的展平装置 | |
| CN221869805U (zh) | 一种铝型材生产调直装置 | |
| CN223475941U (zh) | 一种电池铝壳上料分胀装置 | |
| CN212608485U (zh) | 一种汽车能耗标识印刷输送装置 | |
| CN217451583U (zh) | 一种送料矫正机 | |
| CN220920477U (zh) | 一种结构紧凑的冷轧带钢用平整拉矫设备 | |
| CN216072318U (zh) | 一种电解铜箔收卷压辊装置 | |
| CN220950593U (zh) | 一种铜丝收卷机构 | |
| CN220805059U (zh) | 一种钢板辊压机 | |
| CN221109449U (zh) | 一种展平组件 | |
| CN219885301U (zh) | 一种建筑电气线缆滚动输送装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right |
Denomination of utility model: A traction device for aluminum profile production Effective date of registration: 20230718 Granted publication date: 20221118 Pledgee: Bank of China Limited by Share Ltd. Foshan branch Pledgor: Foshan Gaodun Metal Co.,Ltd. Registration number: Y2023980048798 |
|
| PE01 | Entry into force of the registration of the contract for pledge of patent right |