CN217555370U - 一种纸管成型机的自动接纸组件 - Google Patents
一种纸管成型机的自动接纸组件 Download PDFInfo
- Publication number
- CN217555370U CN217555370U CN202221622429.0U CN202221622429U CN217555370U CN 217555370 U CN217555370 U CN 217555370U CN 202221622429 U CN202221622429 U CN 202221622429U CN 217555370 U CN217555370 U CN 217555370U
- Authority
- CN
- China
- Prior art keywords
- paper
- plate
- base plate
- paper pressing
- paper tape
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000003825 pressing Methods 0.000 claims abstract description 102
- 230000007246 mechanism Effects 0.000 claims abstract description 44
- 238000005520 cutting process Methods 0.000 claims abstract description 40
- 229920000297 Rayon Polymers 0.000 claims abstract description 7
- 230000006835 compression Effects 0.000 claims description 11
- 238000007906 compression Methods 0.000 claims description 11
- 239000003292 glue Substances 0.000 claims description 2
- 239000000853 adhesive Substances 0.000 abstract description 7
- 230000001070 adhesive effect Effects 0.000 abstract description 7
- 239000002699 waste material Substances 0.000 abstract description 5
- 230000005012 migration Effects 0.000 abstract description 2
- 238000013508 migration Methods 0.000 abstract description 2
- 230000009286 beneficial effect Effects 0.000 description 8
- 238000000034 method Methods 0.000 description 7
- 239000002390 adhesive tape Substances 0.000 description 5
- 230000008569 process Effects 0.000 description 5
- 239000000758 substrate Substances 0.000 description 4
- 230000009471 action Effects 0.000 description 3
- 230000008901 benefit Effects 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 235000019504 cigarettes Nutrition 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 239000010893 paper waste Substances 0.000 description 2
- 241000208125 Nicotiana Species 0.000 description 1
- 235000002637 Nicotiana tabacum Nutrition 0.000 description 1
- 238000004026 adhesive bonding Methods 0.000 description 1
- 230000003139 buffering effect Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 238000010073 coating (rubber) Methods 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 230000005611 electricity Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images




Landscapes
- Replacement Of Web Rolls (AREA)
Abstract
本实用新型公开了一种纸管成型机的自动接纸组件,其包括平移卡合定位机构和升降压合切断机构,所述平移卡合定位机构包括定位托板、平移气缸和纸张压合垫板,所述定位托板位于所述纸张压合垫板正下方左侧,所述平移气缸可带动所述定位托板前后方向水平移动,所述定位托板向前伸出后与所述纸张压合垫板之间形成供新纸带卡入定位的卡缝,所述新纸带左端位于所述纸张压合垫板正下方且具有粘胶段。通过升降压合切断机构的顶升压合和切断作用使新纸带自由端的粘胶段与下方的旧纸带实现自动粘合并几乎同时在靠近粘合处的进纸一侧自动切断旧纸带;接纸时不会有新纸带因需要提速至与旧纸带等速而出现纸带浪费,接纸方便且不增加成本。
Description
技术领域
本实用新型属于特种烟草生产设备领域,具体涉及一种纸管成型机的自动接纸组件。
背景技术
纸管成型机用于生产空腔复合基棒或沉头基棒的纸管部分,其与常规卷烟的成型纸不同,该纸管壁厚约0.35mm,明显厚于常规成型纸。纸管成型的生产速度较快,每约15分钟需要更换一卷长1200米的纸卷,新旧纸卷更换时,需要进行接纸处理,常规卷烟设备纸管成型部分的接纸组件纸较薄,一般在线换卷,换卷时需要对旧纸带进行预加速,预加速至与旧纸带速度相同时新旧纸带用双面胶粘合,粘合时刻新纸带前端已跑出的纸带会被切除作为废纸收纳,存在纸张浪费严重的问题,导致纸管生产成本增加。
尤其在生产空腔复合基棒或沉头基棒时,由于用纸会比常规成型纸厚很多,利用常规接纸组件一方面接纸成功率会下降,另一方面纸厚情况下导致的浪费更严重,成本更高。
实用新型内容
本实用新型的目的在于提供一种纸管成型机的自动接纸组件,旨在克服现有纸管成型机的自动接纸组件存在的上述不足。
本实用新型解决上述技术问题的技术方案如下:一种纸管成型机的自动接纸组件,其包括平移卡合定位机构和升降压合切断机构,所述平移卡合定位机构包括定位托板、平移气缸和纸张压合垫板,所述定位托板位于所述纸张压合垫板正下方左侧,所述平移气缸可带动所述定位托板前后方向水平移动,所述定位托板向前伸出后与所述纸张压合垫板之间形成供新纸带卡入定位的卡缝,所述新纸带左端位于所述纸张压合垫板正下方且具有粘胶段。
所述升降压合切断机构包括纸张压板、切断刀和升降气缸,所述纸张压板位于所述纸张压合垫板正下方右侧,旧纸带从所述定位托板正下方经过并向右穿过所述纸张压合垫板和所述纸张压板之间的间隙,所述升降气缸可带动所述纸张压板向上移动以将旧纸带托起压向新纸带的粘胶段,所述纸张压板在使旧纸带接触新纸带并压紧粘合的过程中,所述切断刀向左移动并最终顶破切断所述旧纸带。
在上述技术方案的基础上,本实用新型还可以做如下改进。
在一些实施例中,还包括均竖直设置的固定基板和移动基板,所述固定基板的后壁通过水平的第一座板安装有所述平移气缸,所述固定基板上开设有供所述定位托板穿过的通孔,所述平移气缸前侧的伸缩端与所述定位托板后端固定连接,所述移动基板通过滑块与所述固定基板前侧的竖向滑轨滑动连接,所述固定基板前侧上方通过水平的第二座板安装有所述升降气缸,所述升降气缸伸缩端贯穿所述第二座板后部后与下方的所述移动基板连接,所述第二座板前部下表面固定有所述纸张压合垫板,所述移动基板的前壁上转动连接有切刀滑移座板,所述纸张压板设于所述切刀滑移座板上。
采用上述进一步方案的有益效果是,通过设置固定基板,方便对移动基板及平移卡合定位机构和升降压合切断机构的安装,也便于将整个接纸组件向纸管成型机更大的安装基板上固定。
在一些实施例中,所述第二座板的下表面设有前后向滑轨,所述定位托板通过上表面固定的滑块与所述前后向滑轨滑动配合。
采用上述进一步方案的有益效果是,前后向滑轨的设置方便定位托板通过滑块与其配合,从而定位托板在被平移气缸带动伸缩时更平稳且摩擦作用小,更耐用。
在一些实施例中,所述切刀滑移座板的右侧通过轴承件与所述移动基板转动连接,左侧下方通过销轴与一升降推杆的上端铰接,所述升降推杆的下端插入所述移动基板前壁上设置的弹簧座的限位孔中,所述限位孔的内径大于所述升降推杆的外径,所述升降推杆上套设有推动弹簧,所述推动弹簧下端与所述弹簧座抵紧,上端与销轴抵紧,所述纸张压板上沿与所述切刀滑移座板左侧上沿齐平,所述切断刀固定于所述纸张压板左端下方且刀口向左凸出,所述推动弹簧使所述切刀滑移座板、纸张压板和切断刀一起在未压住所述纸张压合垫板以前保持向左上方倾斜的状态。
采用上述进一步方案的有益效果是,切刀滑移座板右侧与移动基板转动连接,左侧向左上方倾斜,即左侧微高于右侧,如此当移动基板上移时切刀滑移座板上的纸张压板左侧先接触纸张压合垫板,受压后切刀滑移座板绕轴承件转动,直至转至水平与纸张压合垫板平行贴合,实现新旧纸张的粘合接纸。
在一些实施例中,所述纸张压板通过滑移摆动机构与切刀滑移座板连接,所述摆动滑移机构包括滑移板、移动摆杆和摆杆座,所述切刀滑移座板前壁上设有左右向滑轨,所述滑移板滑动连接于所述左右向滑轨上,所述滑移板上沿与所述纸张压板的底壁固定连接,所述移动基板前壁右下侧固定有所述摆杆座,所述滑移板前壁中部通过所述移动摆杆与所述摆杆座铰接。
采用上述进一步方案的有益效果是,切刀滑移座板在绕轴承件转动时,滑移板由于受到下方与移动基板铰接的移动摆杆的限位作用,在转动的同时会微微向左移动使凸出的切断刀与旧纸断抵紧并最终切断旧纸带。
在一些实施例中,所述移动基板前壁左侧还设有辅助压纸机构,所述辅助压纸机构位于伸出状态所述定位托板的正下方,所述升降气缸带动移动基板上移使所述纸张压板压紧所述纸张压合垫板时,所述辅助压纸机构将旧纸带压紧于所述定位托板的下表面。
采用上述进一步方案的有益效果是,上述结构的辅助压纸机构,结构简单,在切断刀切断旧纸带时若在待切断口处的左侧纸带没有被压紧固定,则无法有效切断,辅助压纸机构可较好的实现该功能。
在一些实施例中,所述辅助压纸机构包括弹簧套,所述弹簧套内设有若干压缩弹簧,所述压缩弹簧与辅助压纸棒连接,所述辅助压纸机构通过所述辅助压纸棒上端面压紧旧纸带且所述压缩弹簧处于压缩状态。
采用上述进一步方案的有益效果是,压缩弹簧与辅助压纸棒配合,结构简单,且压合时有效缓冲,压合定位效果好。
在一些实施例中,所述固定基板前壁的左右两侧各布设有两个纸张导向轮,左右两侧的纸张导向轮对称设置。
采用上述进一步方案的有益效果是,对纸张产生较好的导向作用,使旧纸带接近水平状态穿过接纸组件。
在一些实施例中,所述竖向滑轨通过升降滑移座固定于所述固定基板的前壁。
采用上述进一步方案的有益效果是,升降滑移座可使移动基板与固定基板之间间隔开,便于一些功能部件的安装。
在一些实施例中,所述定位托板的前端设有与切断刀配合的让位槽。
采用上述进一步方案的有益效果是,使切断刀对旧纸带进行切断时不易碰触到定位托板。
与现有技术相比,本实用新型的技术效果和优点为:
本实用新型提供的自动接纸组件通过升降压合切断机构的顶升压合和切断作用使新纸带自由端的粘胶段(自由端下表面涂胶部分或直接粘附单面透明胶带)与下方的旧纸带实现自动粘合并几乎同时在靠近粘合处的进纸一侧自动切断旧纸带,实现自动接纸;接纸时不会有新纸带因需要提速至与旧纸带等速而出现较长段的自由端纸带浪费,接纸方便且几乎无浪费。
附图说明
图1为本实用新型提供的一种纸管成型机的自动接纸组件的轴测图;
图2为图1所示接纸组件主视图;
图3为图1所示接纸组件的左视图;
图4为图1所示接纸组件的俯视图;
图5为图1所示接纸组件中平移卡合定位机构的轴测图;
图6为图1中固定、移动基板以及第一、第二座板组装后轴测图;
图7为图6所示组装结构的左视图;
图8为升降压合切断机构的轴测图(未显示升降气缸);
图9为图8所示机构的主视图;
图10为图8所示机构的俯视图。
附图中,各标号所代表的部件列表如下:
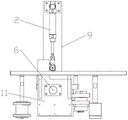
1、定位托板;2、平移气缸;3、纸张压合垫板;4、纸张压板;5、切断刀;6、升降气缸;7、固定基板;8、移动基板;9、第一座板;10、竖向滑轨;11、第二座板;12、切刀滑移座板;13、前后向滑轨;14、轴承件;15、升降推杆;16、弹簧座;17、推动弹簧;18、滑移板;19、移动摆杆;20、摆杆座;21、左右向滑轨;22、弹簧套;23、辅助压纸棒;24、纸张导向轮;25、升降滑移座;26、让位槽。
具体实施方式
为使本申请的目的、技术方案和优点更加清楚,下面将结合本申请的优选实施例中的附图,对本申请实施例中的技术方案进行更加详细的描述。在附图中,自始至终相同或类似的标号表示相同或类似的部件或具有相同或类似功能的部件。所描述的实施例是本申请一部分实施例,而不是全部的实施例。下面通过参考附图描述的实施例是示例性的,旨在用于解释本申请,而不能理解为对本申请的限制。基于本申请中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本申请保护的范围。
下面结合附图对本申请的实施例进行详细说明。
在本申请的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应作广义理解,例如,可以使固定连接,也可以是通过中间媒介间接相连,可以是两个元件内部的连通或者两个元件的相互作用关系。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本申请中的具体含义。
在本申请的描述中,需要理解的是,术语“上”、“下”、“前”、“后”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或者位置关系为基于附图的方位或位置关系,仅是为了便于描述本申请和简化描述,而不是指示或者暗示所指的装置或者元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本申请的限制。
此外,术语“包括”和“具有”以及他们的任何变形,意图在于覆盖不排他的包含,例如,包含了一系列步骤或单元的过程、方法、系统、产品或显示器不必限于清楚地列出的那些步骤或单元,而是可包括没有清楚地列出的或对于这些过程、方法、产品或显示器固有的其它步骤或单元。
以下将结合图1-10,对本申请实施例所涉及的一种纸管成型机的自动接纸组件进行详细说明。值得注意的是,以下实施例,仅仅用于解释本申请,并不构成对本申请的限定。
如图1至10所示,本实用新型提供一种纸管成型机的自动接纸组件,主要应用于纸管成型机的自动接纸技术领域。其包括平移卡合定位机构和升降压合切断机构,所述平移卡合定位机构包括定位托板1、平移气缸2和纸张压合垫板3,所述定位托板1位于所述纸张压合垫板3正下方左侧,所述平移气缸2可带动所述定位托板1前后方向水平移动,所述定位托板1向前伸出后与所述纸张压合垫板3之间形成供新纸带卡入定位的卡缝,所述新纸带左端位于所述纸张压合垫板3正下方且具有粘胶段,所述升降压合切断机构包括纸张压板4、切断刀5和升降气缸6,所述纸张压板4位于所述纸张压合垫板3正下方右侧,旧纸带从所述定位托板1正下方经过并向右穿过所述纸张压合垫板3和所述纸张压板4之间的间隙,所述升降气缸6可带动所述纸张压板4向上移动以将旧纸带托起压向新纸带的粘胶段,所述纸张压板4在使旧纸带接触新纸带并压紧粘合的过程中,所述切断刀5向左移动并最终顶破切断所述旧纸带。
通过升降压合切断机构的顶升压合和切断作用使新纸带自由端的粘胶段与下方的旧纸带实现自动粘合并几乎同时在靠近粘合处的进纸一侧自动切断旧纸带;接纸时不会有新纸带因需要提速至与旧纸带等速而出现纸带浪费,接纸方便且不增加成本。
需要说明的是,本实用新型中平移气缸、升降气缸等应作广义理解,包括以压缩气体为动力源的气缸,也包括以电或液体压力为动力源的电缸或液压缸等常见的实现伸缩动作的机械部件。粘胶段可以是在新纸带自由端底面上人工涂覆胶水形成的一段纸带或者直接是自由端贴合的一段透明胶带,其中胶带的有胶面朝下。
在本实用新型的一个实施例中,还包括均竖直设置的固定基板7和移动基板8,所述固定基板7的后壁通过水平的第一座板9安装有所述平移气缸2,所述固定基板7上开设有供所述定位托板1穿过的通孔,所述平移气缸2前侧的伸缩端与所述定位托板1后端固定连接,所述移动基板8通过滑块与所述固定基板7前侧的竖向滑轨10滑动连接,所述固定基板7前侧上方通过水平的第二座板11安装有所述升降气缸6,所述升降气缸6伸缩端贯穿所述第二座板11后部后与下方的所述移动基板8连接,所述第二座板11前部下表面固定有所述纸张压合垫板3,所述移动基板8的前壁上转动连接有切刀滑移座板12,所述纸张压板4设于所述切刀滑移座板12上。
需要说明的是,如图1和图4所示,第二座板穿过固定基板通孔并通过前侧设置的左右两个肋板与固定基板前壁实现固定。
在本实用新型的一个实施例中,所述第二座板11的下表面设有前后向滑轨13,所述定位托板1通过上表面固定的滑块与所述前后向滑轨13滑动配合。
可以理解的是,滑块固定于定位托板上,前后向滑轨的数量可以为一条或两条。
在本实用新型的一个实施例中,所述切刀滑移座板12的右侧通过轴承件14与所述移动基板8转动连接,左侧下方通过销轴与一升降推杆15的上端铰接,所述升降推杆15的下端插入所述移动基板8前壁上设置的弹簧座16的限位孔中,所述限位孔的内径大于所述升降推杆15的外径,所述升降推杆15上套设有推动弹簧17,所述推动弹簧17下端与所述弹簧座16抵紧,上端与销轴抵紧,所述纸张压板4上沿与所述切刀滑移座板12左侧上沿齐平,所述切断刀5固定于所述纸张压板4左端下方且刀口向左凸出,所述推动弹簧17使所述切刀滑移座板12、纸张压板4和切断刀5一起在未压住所述纸张压合垫板3以前保持向左上方倾斜的状态。
需要说明的是,升降推杆的上端可设置带铰接口的方形套,套口朝下与升降推杆上端固定连接,推动弹簧套在升降推杆上且上端与方形套内顶壁抵接。所述切刀滑移座板12、纸张压板4和切断刀5一起在未压住所述纸张压合垫板3以前保持向左上方倾斜的状态,该倾斜角度较小,一般控制在10度以内,左高右低。
在本实用新型的一个实施例中,所述纸张压板4通过滑移摆动机构与切刀滑移座板12连接,所述摆动滑移机构包括滑移板18、移动摆杆19和摆杆座20,所述切刀滑移座板12前壁上设有左右向滑轨21,所述滑移板18滑动连接于所述左右向滑轨21上,所述滑移板18上沿与所述纸张压板4的底壁固定连接,所述移动基板8前壁右下侧固定有所述摆杆座20,所述滑移板18前壁中部通过所述移动摆杆19与所述摆杆座20铰接。
在本实用新型的一个实施例中,所述移动基板8前壁左侧还设有辅助压纸机构,所述辅助压纸机构位于伸出状态所述定位托板1的正下方,所述升降气缸6带动移动基板8上移使所述纸张压板4压紧所述纸张压合垫板3时,所述辅助压纸机构将旧纸带压紧于所述定位托板1的下表面。
在本实用新型的一个实施例中,所述辅助压纸机构包括弹簧套22,所述弹簧套22内设有若干压缩弹簧,所述压缩弹簧与辅助压纸棒23连接,所述辅助压纸机构通过所述辅助压纸棒23上端面压紧旧纸带且所述压缩弹簧处于压缩状态。
在本实用新型的一个实施例中,所述固定基板7前壁的左右两侧各布设有两个纸张导向轮24,左右两侧的纸张导向轮24对称设置(附图中右侧两个纸张导向轮未全部画出)。
在本实用新型的一个实施例中,所述竖向滑轨10通过升降滑移座25固定于所述固定基板7的前壁。
在本实用新型的一个实施例中,所述定位托板1的前端设有与切断刀5配合的让位槽26。
本实用新型的基本原理简介如下:
本实用新型提供的接纸组件用于新旧纸带的粘接,该接纸组件的进料侧还设有盘纸组件,出料侧设有纸带裁切组件、容料组件、纸带拼接组件和纸管成型组件等,当盘纸组件内的旧纸带接近用完状态时,相应报警机构激发发出信号,提醒工人换卷,盘纸组件内除原本快用完的旧纸卷外,还有一个新纸卷工位,工人将新纸卷放置于盘纸组件相应工位后,拉出新纸卷的自由端并涂胶或粘接透明胶带(下述以粘透明胶带为例),透明胶带一端与自由端粘接,另一端伸出自由端且有胶面朝下。
启动平移气缸将定位托板向后缩回,然后将新纸带拉起呈水面且上表面贴合纸张压合垫板下表面,然后平移气缸伸长使定位托板向前伸出,则新纸带被卡入定位托板前部上表面和纸张压合垫板之间,由于纸张较厚较厚,故带胶带的自由端悬停纸张压合垫板下方(也位于旧纸带上方),随后旧纸带马上就要用完时,后方带动旧纸带前进的裁切组件内的电机逐渐停转使旧纸带停止,而容料组件内盘绕容留有多余的旧纸带。
在进料侧旧纸带停止供应的情况下,容料组件还可以供应较短一段时间的旧纸带,保证后续工作不停机,当接纸组件处的旧纸带完全停下后,启动升降气缸带动移动基板及其上部件上移,纸张压板和辅助压纸组件逐渐将旧纸带托起压向纸张压合垫板上的新纸带,纸张压板上表面左侧高,故先压向纸张压合垫板,随着升降气缸继续收缩,纸张压板及切刀滑移座绕轴承件转动,直至由向左上倾斜转至接近水平,此时新旧纸带由透明胶带粘合完成连接,而此过程中滑移板由于移动摆杆的作用会向左滑动,纸张压板下的切断刀会将旧纸带顶破切断,切断前辅助压纸组件在左侧、纸张压板在右侧均已压紧旧纸带,切断后,升降气缸伸长使移动基板带动其上组件下移,释放新旧纸带,然后启动纸带裁切组件内的电机即可由新纸卷继续提供纸带。
最后应说明的是:以上所述仅为本实用新型的优选实施例而已,并不用于限制本实用新型,尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换,凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
Claims (10)
1.一种纸管成型机的自动接纸组件,其特征在于,包括平移卡合定位机构和升降压合切断机构;
所述平移卡合定位机构包括定位托板(1)、平移气缸(2)和纸张压合垫板(3),所述定位托板(1)位于所述纸张压合垫板(3)下方左侧,所述平移气缸(2)用于带动所述定位托板(1)前后方向水平移动,所述定位托板(1)向前伸出后与所述纸张压合垫板(3)之间形成供新纸带卡入定位的卡缝,所述新纸带左端位于所述纸张压合垫板(3)下方且具有粘胶段;
所述升降压合切断机构包括纸张压板(4)、切断刀(5)和升降气缸(6),所述纸张压板(4)位于所述纸张压合垫板(3)下方右侧,旧纸带从所述定位托板(1)下方经过并向右穿过所述纸张压合垫板(3)和所述纸张压板(4)之间的间隙,所述升降气缸(6)可带动所述纸张压板(4)向上移动以将旧纸带托起压向新纸带的粘胶段,所述纸张压板(4)在使旧纸带接触新纸带并压紧粘合的过程中,所述切断刀(5)向左移动并最终顶破切断所述旧纸带。
2.根据权利要求1所述的一种纸管成型机的自动接纸组件,其特征在于,还包括均竖直设置的固定基板(7)和移动基板(8),所述固定基板(7)的后壁通过水平的第一座板(9)安装有所述平移气缸(2),所述固定基板(7)上开设有供所述定位托板(1)穿过的通孔,所述平移气缸(2)前侧的伸缩端与所述定位托板(1)后端固定连接,所述移动基板(8)通过滑块与所述固定基板(7)前侧的竖向滑轨(10)滑动连接,所述固定基板(7)前侧上方通过水平的第二座板(11)安装有所述升降气缸(6),所述升降气缸(6)伸缩端贯穿所述第二座板(11)后部后与下方的所述移动基板(8)连接。
3.根据权利要求2所述的一种纸管成型机的自动接纸组件,其特征在于,所述第二座板(11)前部下表面固定有所述纸张压合垫板(3),所述移动基板(8)的前壁上转动连接有切刀滑移座板(12),所述纸张压板(4)设于所述切刀滑移座板(12)上;所述第二座板(11)的下表面设有前后向滑轨(13),所述定位托板(1)通过上表面固定的滑块与所述前后向滑轨(13)滑动配合。
4.根据权利要求3所述的一种纸管成型机的自动接纸组件,其特征在于,所述切刀滑移座板(12)的右侧与所述移动基板(8)转动连接,左侧下方通过销轴与一升降推杆(15)的上端铰接,所述升降推杆(15)的下端插入所述移动基板(8)前壁上设置的弹簧座(16)的限位孔中,所述限位孔的内径大于所述升降推杆(15)的外径,所述升降推杆(15)上套设有推动弹簧(17),所述推动弹簧(17)下端与所述弹簧座(16)抵紧,上端与销轴抵紧,所述纸张压板(4)上沿与所述切刀滑移座板(12)左侧上沿齐平,所述切断刀(5)固定于所述纸张压板(4)左端下方且刀口向左凸出,所述推动弹簧(17)使所述切刀滑移座板(12)、纸张压板(4)和切断刀(5)一起在未压住所述纸张压合垫板(3)以前保持向左上方倾斜的状态。
5.根据权利要求4所述的一种纸管成型机的自动接纸组件,其特征在于,所述纸张压板(4)通过滑移摆动机构与切刀滑移座板(12)连接,所述滑移摆动机构包括滑移板(18)、移动摆杆(19)和摆杆座(20),所述切刀滑移座板(12)前壁上设有左右向滑轨(21),所述滑移板(18)滑动连接于所述左右向滑轨(21)上,所述滑移板(18)上沿与所述纸张压板(4)的底壁固定连接,所述移动基板(8)前壁右下侧固定有所述摆杆座(20),所述滑移板(18)前壁中部通过所述移动摆杆(19)与所述摆杆座(20)铰接。
6.根据权利要求4所述的一种纸管成型机的自动接纸组件,其特征在于,所述移动基板(8)前壁左侧还设有辅助压纸机构,所述辅助压纸机构位于伸出状态的定位托板(1)的下方,所述升降气缸(6)带动移动基板(8)上移使所述纸张压板(4)压紧所述纸张压合垫板(3)时,所述辅助压纸机构将旧纸带压紧于所述定位托板(1)的下表面。
7.根据权利要求6所述的一种纸管成型机的自动接纸组件,其特征在于,所述辅助压纸机构包括弹簧套(22),所述弹簧套(22)内设有若干压缩弹簧,所述压缩弹簧与辅助压纸棒(23)连接,所述辅助压纸机构通过所述辅助压纸棒(23)上端面压紧旧纸带且所述压缩弹簧处于压缩状态。
8.根据权利要求2至7任一项所述的一种纸管成型机的自动接纸组件,其特征在于,所述固定基板(7)前壁的左右两侧各布设有两个纸张导向轮(24),左右两侧的纸张导向轮(24)对称设置。
9.根据权利要求2至7任一项所述的一种纸管成型机的自动接纸组件,其特征在于,所述竖向滑轨(10)通过升降滑移座(25)固定于所述固定基板(7)的前壁。
10.根据权利要求2至7任一项所述的一种纸管成型机的自动接纸组件,其特征在于,所述定位托板(1)的前端设有与切断刀(5)配合的让位槽(26)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221622429.0U CN217555370U (zh) | 2022-06-27 | 2022-06-27 | 一种纸管成型机的自动接纸组件 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221622429.0U CN217555370U (zh) | 2022-06-27 | 2022-06-27 | 一种纸管成型机的自动接纸组件 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217555370U true CN217555370U (zh) | 2022-10-11 |
Family
ID=83502304
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202221622429.0U Active CN217555370U (zh) | 2022-06-27 | 2022-06-27 | 一种纸管成型机的自动接纸组件 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217555370U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114890197A (zh) * | 2022-06-27 | 2022-08-12 | 四川三联新材料有限公司 | 一种纸管成型机的自动接纸组件 |
-
2022
- 2022-06-27 CN CN202221622429.0U patent/CN217555370U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114890197A (zh) * | 2022-06-27 | 2022-08-12 | 四川三联新材料有限公司 | 一种纸管成型机的自动接纸组件 |
| CN114890197B (zh) * | 2022-06-27 | 2025-09-23 | 四川三联新材料有限公司 | 一种纸管成型机的自动接纸组件 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN211125871U (zh) | 贴胶装置 | |
| WO2021164175A1 (zh) | 一种自动接膜机构 | |
| CN210414658U (zh) | 用于手机保护膜生产的裁切机 | |
| CN205471835U (zh) | 一种卷烟机在用纸和备用纸拼接装置 | |
| CN104485476A (zh) | 一种切断贴胶装置及其极片卷绕设备 | |
| CN111977440A (zh) | 一种标签分切机 | |
| CN105936438A (zh) | 一种贴收尾胶带装置 | |
| CN114920050A (zh) | 一种纸管成型机 | |
| CN111731906B (zh) | 一种用于押出线的在线无尘贴膜设备 | |
| CN217920606U (zh) | 一种纸管成型机 | |
| CN218472012U (zh) | 胶带侧板复合机构 | |
| CN207645464U (zh) | 一种用于薄膜拼接产线自动切断薄膜和贴胶带机构 | |
| CN214056832U (zh) | 一种片状料剥离装置 | |
| CN114890197B (zh) | 一种纸管成型机的自动接纸组件 | |
| CN219998260U (zh) | 一种贴胶机构及自动贴正反胶装置 | |
| CN220563035U (zh) | 一种玻璃贴膜的切膜装置 | |
| CN219575654U (zh) | 一种双玻组件封边压胶机构 | |
| CN216857864U (zh) | 一种上移式合页刀侧压机构 | |
| CN214455505U (zh) | 一种接纸带装置 | |
| CN113666161A (zh) | 一种pvc膜自动拼接装置 | |
| CN216444741U (zh) | 一种双面胶自动贴附机 | |
| CN221369864U (zh) | 一种双通道贴双面胶机 | |
| CN222159229U (zh) | 一种接切膜装置 | |
| CN220464024U (zh) | 一种离型膜裁切装置 | |
| CN223291968U (zh) | 一种极片料卷自动接带机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |