CN217343211U - 吸能盒侧板弯折模具 - Google Patents
吸能盒侧板弯折模具 Download PDFInfo
- Publication number
- CN217343211U CN217343211U CN202121447736.5U CN202121447736U CN217343211U CN 217343211 U CN217343211 U CN 217343211U CN 202121447736 U CN202121447736 U CN 202121447736U CN 217343211 U CN217343211 U CN 217343211U
- Authority
- CN
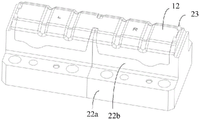
- China
- Prior art keywords
- die
- mounting plate
- box body
- bending
- energy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
本实用新型公开一种吸能盒侧板弯折模具,包括下模组件、上模组件和定位组件;下模组件包括:下模安装板;下凸模,包括并排设置的依次连接的两个下模芯,下模芯包括安装部以及自安装部的中间向上突起设置的凸起部,凸起部上还设置有两条平行设置的沟槽;上模组件包括:上模安装板;安装箱体,固定设置在上模安装板的下表面,且开口向下设置;上凹模,设置在安装箱体中,并与下凸模具适配,上凹模与安装箱体滑动连接;氮气弹簧,贯穿安装箱体设置,一端与上模安装板连接,另一端和上凹模连接;定位组件包括靠近凸起部的四角设置的定位钉。解决了现有技术只能针对单个的前工序件进行弯折加工,效率较低的问题。
Description
技术领域
本实用新型涉及冲压设备领域,特别是涉及一种吸能盒侧板弯折模具。
背景技术
在当今汽车技术发展过程中,世界各国越来越重视碰撞安全问题。汽车防撞梁是一种用于车辆前端的车辆防撞缓冲防护装置,使汽车在收到撞击时具有缓冲能力,保护乘员人身安全。汽车防撞梁总成作为车身重要的结构零件,在低速碰撞时,能通过防撞梁总成中的吸能盒变形吸能,减少后端结构的损坏,降低维修成本。由于其通常螺接于车身纵梁前端,也使低速碰撞后维修更换方便。在高速碰撞时,吸能盒会先与后端结构变形吸能,降低对乘员的伤害。
吸能盒作为汽车保险杠上重要的吸能减震部件,在整车结构上两端分别与保险杠及纵梁连接,它的结构及尺寸加工精度直接影响到与其他部件连接的可靠性,从而影响整车的安全性能。目前,吸能盒的加工生产过程中,需对吸能盒侧板完成压型、裁切、折弯和冲孔工序,上述过程中一般只能针对单个的工序件进行弯折加工,其效率较低。
实用新型内容
本实用新型的目的是为了解决上述技术问题,提供了一种吸能盒侧板弯折模具,该吸能盒侧板弯折模具用于对前工序件的两侧进行弯折以形成侧翻边,包括下模组件、上模组件和定位组件;
所述下模组件包括下模安装板和下凸模,
所述下凸模包括并排设置的依次连接的两个下模芯,所述下模芯包括安装部以及自所述安装部的中间向上突起设置的凸起部,所述凸起部上还设置有两条平行设置的沟槽;
所述上模组件包括上模安装板、安装箱体、上凹模和氮气弹簧;
所述安装箱体固定设置在所述上模安装板的下表面,且开口向下设置;
上凹模,设置在所述安装箱体中,并与所述下凸模具适配,所述上凹模与所述安装箱体滑动连接;
折弯块,设置在所述安装箱体的两相对侧壁上,并与所述上凹模之间保持一定的间距;
氮气弹簧,贯穿所述安装箱体设置,一端与所述上模安装板连接,另一端和所述上凹模连接;
所述定位组件包括靠近所述凸起部的四角设置的定位钉。
优选地,所述吸能盒侧板弯折模具还包括设置在所述上模安装板上的防脱件,所述防脱件上端与所述安装箱体连接,下端用于承接所述上凹模。
优选地,所述折弯块相对的两侧壁与所述上凹模的内侧壁之间的间距为容纳所述侧翻边的弯折间隙。
优选地,所述吸能盒侧板弯折模具还包括设置在所述上模安装板和下模安装板上的吊钩。
优选地,所述吸能盒侧板弯折模具还包括导向机构,所述导向机构包括:
导柱,设置在所述上模安装板上;
导向槽,设置在所述下模安装板上,并与所述导柱适配。
本实用新型通过设置了包括两个下模芯的下凸模以及与下凸模适配的上凹模,可用于对吸能盒侧板的前工序件进行折弯,解决了现有技术只能针对单个的工序件进行加工,效率较低的问题,后续工序只需将两后工序件之间的连接部分进行裁切即可获得两个单独的吸能盒侧板。
附图说明
图1是吸能盒侧板的前工序件的结构示意图;
图2是吸能盒侧板弯折模具一实施例的结构示意图;
图3是图1实施例吸能盒侧板弯折模具下模组件的结构示意图;
图4是图2实施例中吸能盒侧板弯折模具一截面的剖视图;
图5是图3实施例中吸能盒侧板弯折模具另一截面的剖视图;
图6是图1实施例中下凸模的结构示意图。
具体实施方式
下面详细描述本实用新型的实施例,所述实施例的示例在附图中示出,其中自始至终相同或类似的标号表示相同或类似的元件或具有相同或类似功能的元件。下面通过参考附图描述的实施例是示例性的,旨在用于解释本实用新型,而不能理解为对本实用新型的限制。
如图1所示,吸能盒侧板弯折模具用于吸能盒侧板的冲压加工,其中冲压前的前工序件11是截面为薄壁件,前工序件11包括两个相互连接的吸能盒侧板的片材,吸能盒侧板弯折模具用于对前工序件11的两侧进行弯折,折弯工序完成后的后工序件12的侧边形成了侧翻边。
参照图1至图6,吸能盒侧板弯折模具包括下模组件20、上模组件30和定位组件;所述下模组件20包括下模安装板21和下凸模22,所述下凸模22包括并排设置的依次连接的两个下模芯23,所述下模芯23包括安装部以及自所述安装部的中间向上突起设置的凸起部,所述凸起部上还设置有两条平行设置的沟槽。所述上模组件30包括上模安装板31、安装箱体32、上凹模33、折弯块34和氮气弹簧37;所述安装箱体32固定设置在所述上模安装板31的下表面,且开口向下设置;上凹模33,设置在所述安装箱体32中,并与所述下凸模22具适配,所述上凹模33与所述安装箱体32滑动连接;具体的,在上凹模33的两端分别设置有端部垫片36a,端部垫片36a远离所述上凹模33的一面与安装箱体32的端部的内壁贴合;在上凹模33的两侧靠近所述端面处分别设置有侧部垫片36b,侧部垫片36b远离所述上凹模33的一面与安装箱体32的两侧的内壁贴合;由此可实现对上凹模33的约束,使其仅可在安装箱体32中滑动。所述折弯块34相对的两侧壁与所述上凹模33的内侧壁之间的间距为容纳所述侧翻边的弯折间隙。氮气弹簧37贯穿所述安装箱体32设置,一端与所述上模安装板31连接,另一端和所述上凹模33连接。所述定位组件包括靠近所述凸起部的四角设置的定位钉23,前工序件11卡设在四个定位钉23之间。所述吸能盒侧板弯折模具还包括设置在所述上模安装板31上的防脱件35,所述防脱件35上端与所述安装箱体32连接,下端用于承接所述上凹模33。优选地,所述吸能盒侧板弯折模具还包括设置在所述上模安装板31和下模安装板21上的吊钩。
所述吸能盒侧板弯折模具还包括导向机构,所述导向机构包括导柱41和导向槽,导柱41设置在所述下模安装板21上;导向槽42设置在所述上模安装板31上,并与所述导柱41适配。
本实用新型的有益效果:本实用新型通过设置了包括两个下模芯23的下凸模22以及与下凸模22适配的上凹模33,可用于对吸能盒侧板的前工序件11进行折弯,解决了现有技术只能针对单个的工序件进行加工,效率较低的问题。
在本实用新型的描述中,需要理解的是,术语“中心”、“纵向”、“横向”、“长度”、“宽度”、“厚度”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”“内”、“外”、“顺时针”、“逆时针”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者更多个该特征。在本实用新型的描述中,“多个”的含义是两个或两个以上,除非另有明确具体的限定。
在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
以上内容是结合具体的实施方式对本实用新型所作的进一步详细说明,不能认定本实用新型的具体实施只局限于这些说明。对于本实用新型所属技术领域的普通技术人员来说,在不脱离本实用新型构思的前提下,还可以做出若干简单推演或替换。
Claims (5)
1.一种吸能盒侧板弯折模具,用于对前工序件的两侧进行弯折以形成侧翻边,其特征在于,包括下模组件、上模组件和定位组件;
所述下模组件包括:
下模安装板;
下凸模,包括并排设置的依次连接的两个下模芯,所述下模芯包括安装部以及自所述安装部的中间向上突起设置的凸起部,所述凸起部上还设置有两条平行设置的沟槽;
所述上模组件包括:
上模安装板;
安装箱体,固定设置在所述上模安装板的下表面,且开口向下设置;
上凹模,设置在所述安装箱体中,并与所述下凸模具适配,所述上凹模与所述安装箱体滑动连接;
折弯块,设置在所述安装箱体的两相对侧壁上,并与所述上凹模之间保持一定的间距;
氮气弹簧,贯穿所述安装箱体设置,一端与所述上模安装板连接,另一端和所述上凹模连接;
所述定位组件包括靠近所述凸起部的四角设置的定位钉。
2.根据权利要求1所述的吸能盒侧板弯折模具,其特征在于,所述吸能盒侧板弯折模具还包括设置在所述上模安装板上的防脱件,所述防脱件上端与所述安装箱体连接,下端用于承接所述上凹模。
3.根据权利要求1所述的吸能盒侧板弯折模具,其特征在于,所述折弯块相对的两侧壁与所述上凹模的内侧壁之间的间距为容纳所述侧翻边的弯折间隙。
4.根据权利要求1所述的吸能盒侧板弯折模具,其特征在于,所述吸能盒侧板弯折模具还包括设置在所述上模安装板和下模安装板上的吊钩。
5.根据权利要求1所述的吸能盒侧板弯折模具,其特征在于,所述吸能盒侧板弯折模具还包括导向机构,所述导向机构包括:
导柱,设置在所述下模安装板上;
导向槽,设置在所述上模安装板上,并与所述导柱适配。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121447736.5U CN217343211U (zh) | 2021-06-28 | 2021-06-28 | 吸能盒侧板弯折模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121447736.5U CN217343211U (zh) | 2021-06-28 | 2021-06-28 | 吸能盒侧板弯折模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217343211U true CN217343211U (zh) | 2022-09-02 |
Family
ID=83008993
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202121447736.5U Expired - Fee Related CN217343211U (zh) | 2021-06-28 | 2021-06-28 | 吸能盒侧板弯折模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217343211U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117548568A (zh) * | 2023-11-21 | 2024-02-13 | 内蒙古第一机械集团股份有限公司 | 托盘零件异形截面全轮廓一体翻边成型模具及成形方法 |
-
2021
- 2021-06-28 CN CN202121447736.5U patent/CN217343211U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117548568A (zh) * | 2023-11-21 | 2024-02-13 | 内蒙古第一机械集团股份有限公司 | 托盘零件异形截面全轮廓一体翻边成型模具及成形方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6315163B1 (ja) | プレス成形品の製造方法および製造装置 | |
| JP6179696B1 (ja) | プレス成形品の製造方法、プレス装置、及びプレスライン | |
| JP5987385B2 (ja) | 長手方向に湾曲したハット型部材のプレス成形方法 | |
| KR101958584B1 (ko) | 프레스 성형품의 제조 방법, 제조 장치 및 제조 설비열 | |
| KR101947338B1 (ko) | 프레스 성형품의 제조 방법 및 제조 라인 | |
| CN111186403B (zh) | 一种基于端部折痕的碰撞吸能盒 | |
| CN110505928B (zh) | 冲压成形装置及冲压成形品的制造方法 | |
| KR101867744B1 (ko) | 프레스 성형 방법 및 프레스 제품의 제조 방법 그리고 프레스 성형 장치 | |
| CN112124055A (zh) | 车门防撞梁以及车门防撞梁的安装结构 | |
| CN214556655U (zh) | 吸能盒侧板冲孔模具 | |
| US20160271682A1 (en) | Hat-shaped cross-section component manufacturing apparatus and manufacturing method | |
| EP3785817B1 (en) | Manufacturing apparatus and manufacturing method for hat-shaped cross-section component | |
| CN211588260U (zh) | 汽车侧围外板的翻边成形模具 | |
| CN114725598A (zh) | 一种新能源汽车电池箱体铝合金型材及其成型工艺 | |
| CN111801175A (zh) | 冲压成型品的设计方法、冲压成型模具、冲压成型品以及冲压成型品的制造方法 | |
| CN203076432U (zh) | 一种弯曲复合模 | |
| CN217474558U (zh) | 后防撞梁连接板下料模具 | |
| CN110475625B (zh) | 冲压成形装置及冲压成形品的制造方法 | |
| CN113771951B (zh) | 一种后纵梁结构及新能源汽车 | |
| CN215392015U (zh) | 一种保险杠的复合冲压的模具 | |
| CN215237168U (zh) | 后防撞梁连接板冲孔模具 | |
| CN210523652U (zh) | 低碳环保汽车侧横梁成型模具 | |
| CN112517792A (zh) | 一种车身钣金件冲孔装置及方法 | |
| CN202447525U (zh) | 对冲式斜楔 | |
| JP7607477B2 (ja) | プレス成形品の製造方法および製造装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20220902 |