CN217315320U - 一种门扇滚边送料器 - Google Patents
一种门扇滚边送料器 Download PDFInfo
- Publication number
- CN217315320U CN217315320U CN202220601192.1U CN202220601192U CN217315320U CN 217315320 U CN217315320 U CN 217315320U CN 202220601192 U CN202220601192 U CN 202220601192U CN 217315320 U CN217315320 U CN 217315320U
- Authority
- CN
- China
- Prior art keywords
- feeder
- door
- conveying frame
- roller
- door leaf
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Attitude Control For Articles On Conveyors (AREA)
Abstract
本实用新型公开了一种门扇滚边送料器,包括第一滚边机和用于将门板的侧边送入第一滚边机且使门板侧边贴紧第一滚边机的工作部的前输送段;所述前输送段包括前输送架和设置在前输送架上的前多辊送料机,所述前输送架上设有多个前滚筒,所述前滚筒的轴线与前输送架长度方向成40°‑70°倾斜设置,所述前滚筒由第一驱动装置驱动;所述前多辊送料机设置在所述前输送架侧边且靠近第一滚边机设置,所述前多辊送料机上设有用于对门板侧边导向和定位的侧边定位件。本实用新型的送料器通过设置倾斜的前滚筒及侧边定位件保证门板进入滚边机时门板的待加工侧边始终紧贴滚边机的工作部,保证每次加工有效,无需人工干预调节,提高了工作效率。
Description
技术领域
本实用新型涉及门扇生产设备技术领域,特别涉及一种门扇滚边送料器。
背景技术
门扇生产过程中,为了满足强度和外观上的要求,板材的侧边需要通过滚边机进行滚边或折边。
现有的滚边机在滚边过程中通过输送辊进行送料,这样存在如下不足:输送辊运输过程无法保证板材侧边贴近滚边机的工作位置,导致无效滚边;因此需要时刻人工干预调节,保证板材的侧边位置。这样的方式人工劳动强度大,工作效率低,且存在滚边不到位,甚至是无法滚边的情况。
实用新型内容
本实用新型的目的在于克服现有技术的不足,提供一种门扇滚边送料器,通过设置倾斜的前滚筒及侧边定位件保证门板进入滚边机时门板的待加工侧边始终紧贴滚边机的工作部,保证每次加工有效,无需人工干预调节,提高工作效率。
本实用新型的目的是通过以下技术方案来实现的:
一种门扇滚边送料器,包括第一滚边机和用于将门板的侧边送入第一滚边机且使门板侧边贴紧第一滚边机的工作部的前输送段;
所述前输送段包括前输送架和设置在前输送架上的前多辊送料机,所述前输送架上设有多个前滚筒,所述前滚筒的轴线与前输送架长度方向成40°-70°倾斜设置,所述前滚筒由第一驱动装置驱动;所述前多辊送料机设置在所述前输送架侧边且靠近第一滚边机设置,所述前多辊送料机上设有用于对门板侧边导向和定位的侧边定位件。
进一步地,所述前多辊送料机包括底板、多个摩擦轮和机架,所述机架设置在底板上,所述底板多个所述摩擦轮与机架转动连接,多个所述摩擦轮与底板设有与门板厚度适配的进料间隙,多个所述摩擦轮由齿轮和电机驱动。
进一步地,多个所述摩擦轮排布方向与门板前进方向成0-5°倾斜设置。
进一步地,所述摩擦轮为空心筒体结构,所述摩擦轮由钢材制成,所述摩擦轮的外圆周面设有耐磨聚氨酯层。
进一步地,所述机架为箱体结构,所述齿轮和电机设置在机架内,所述机架通过导套和套住与所述底板相连接,所述导套和导柱之间设有弹簧。
进一步地,所述侧边定位件为多个侧边轴承,多个侧边轴承排布方向平行于门板前进方向。
进一步地,所述还包括第二滚边机和用于将门板的另一相对侧边送入第二滚边机且使门板另一相对侧边贴紧第二滚边机的工作部的后输送段,所述前输送段、第一滚边机、后输送段、第二滚边机依次沿直线设置形成门扇滚边生产线,所述后输送段设置在第一滚边机出料端,所述第一滚边机和第二滚边机的工作端分别位于门扇滚边生产线的两侧。
进一步地,所述后输送段包括后输送架、设置在后输送架上的后多辊送料机和用于带动门板朝向后多辊送料机方向运动的拉料模组,所述后输送架上均布有多个后滚筒,所述后滚筒轴线与门板前进方向垂直,所述后多辊送料机设置在所述后输送架侧边且靠近第二滚边机设置,所述后多辊送料机上设有侧边定位件;
所述拉料模组包括定位传感器、侧边传感器、支撑板和至少两个气缸,所述定位传感器用于检测门板在后输送架上的位置,所述定位传感器靠近第二滚边机设置,所述侧边传感器用于检测门板另一相对侧边位置,所述侧边传感器设置在所述后输送架设有后多辊送料机的侧边;所述支撑板通过往复运动机构与所述后输送架相连接,所述支撑板位于后滚筒下方,所述支撑板可沿后滚筒轴向做往复运动,所述气缸设置在所述支撑板上,所述气缸的活塞端竖直向上设置。
进一步地,所述往复运动机构为丝杠滑块机构。
本实用新型的有益效果是:
1)本实用新型的送料器通过设置倾斜的前滚筒及侧边定位件保证门板进入滚边机时门板的待加工侧边始终紧贴滚边机的工作部,保证每次加工有效,无需人工干预调节,提高了工作效率。
2)设置的前多辊送料机可根据门板厚度自适应调节进料间隙,适用于各种厚度的门板的输送,提高了本装置的适用性。
3)通过设置后输送段和第二滚边机实现门板侧边的连续性加工,无需加工一侧边后人工翻转门板再加工另一侧边,提高了工作效率。同时后输送段采用拉料模组将侧边b送到贴边的位置,避免了第一滚边机和第二滚边机之间狭小的空间限制。
附图说明
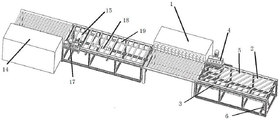
图1为本实用新型实施例中门扇滚边送料器的整体结构示意图;
图2为本实用新型实施例中前多辊送料机的结构示意图;
图3为本实用新型实施例中前输送段的结构示意图;
图4为本实用新型实施例中后输送段的结构示意图;
图中,1、第一滚边机;2、前输送段;3、前输送架;4、前多辊送料机;5、前滚筒;6、第一驱动装置;7、侧边定位件;8、底板;9、摩擦轮;10、机架;11、导套;12、导柱;13、弹簧;14、第二滚边机;15、后输送段;16、后输送架;17、后多辊送料机;18、拉料模组;19、后滚筒;20、定位传感器;21、侧边传感器;22、支撑板;23、气缸;24、往复运动机构。
具体实施方式
下面将结合实施例,对本实用新型的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域技术人员在没有付出创造性劳动的前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
参阅图1-图4,本实用新型提供一种技术方案:
实施例:
如图1-图4所示,一种门扇滚边送料器,包括第一滚边机1和用于将门板的侧边送入第一滚边机1且使门板侧边贴紧第一滚边机1的工作部的前输送段2;
如图1和图3所示,所述前输送段2包括前输送架3和设置在前输送架3上的前多辊送料机4,所述前输送架3上设有多个前滚筒5,所述前滚筒5的轴线与前输送架3长度方向成60°倾斜设置,所述前滚筒5由第一驱动装置6驱动;所述前多辊送料机4设置在所述前输送架3侧边且靠近第一滚边机1设置,所述前多辊送料机4上设有用于对门板侧边导向和定位的侧边定位件7。
其中前多辊送料机4为五辊送料机。其一驱动装置为电机和减速器,具体连接结构为本领域公知常识,此处不做赘述。
工作原理:为方便描述将门板长度方向的两相对侧边分别命名为侧边a和侧边b。第一滚边机1用于对侧边a进行加工。
门板通过机械手或人工搬运至前输送架3上,第一驱动装置6驱动前滚筒5进而带动门板前行进料。前滚筒5运动时,由于前滚筒5轴线与门板前进方向成60°倾斜设置,因此前滚筒5向门板提供一个向前和向侧边的力。如此前滚筒5可驱动门板在前进的同时,使门板的侧边a靠近输送架的侧边。当侧边a运动至侧边定位件7时,侧边a到位。在侧边定位件7的限位及导向的作用下,门板仅向前运行,且保证侧边a紧贴侧边定位件7。最后门板经前多辊送料机4送入第一滚边机1对侧边a滚边加工。
本实用新型的送料器通过设置倾斜的前滚筒5及侧边定位件7保证门板进入滚边机时门板的待加工侧边始终紧贴滚边机的工作部,保证每次加工有效,无需人工干预调节,提高了工作效率。
进一步地,如图1-图3所示,所述前多辊送料机4包括底板8、多个摩擦轮9和机架10,所述机架10设置在底板8上,所述底板8多个所述摩擦轮9与机架10转动连接,多个所述摩擦轮9与底板8设有与门板厚度适配的进料间隙,多个所述摩擦轮9由齿轮和电机驱动。
多个所述摩擦轮9排布方向与门板前进方向成0-5°倾斜设置。倾斜设置的摩擦轮9可保证前多辊送料机4输送门板时,同样为门板提供前进及紧贴侧边定位件7力。
所述摩擦轮9为空心筒体结构,所述摩擦轮9由钢材制成,所述摩擦轮9的外圆周面设有耐磨聚氨酯层。如此设置在保证摩擦轮9的强度的同时耐磨性好,提高摩擦轮9与门板接触的外圆周面的使用寿命。
所述机架10为箱体结构,所述齿轮和电机设置在机架10内,所述机架10通过导套11和套住与所述底板8相连接,所述导套11和导柱12之间设有弹簧13。
所述侧边定位件7为多个侧边轴承,多个侧边轴承排布方向平行于门板前进方向。
其中,1、摩擦轮9通过转轴与机架10转动连接,转轴一端伸入机架10内,且该端设有从动齿轮,多个摩擦轮9通过齿轮传动连接,由电机上的主动齿轮驱动转动,具体结构如图,该传动结构为本领域公知常识,具体不做赘述。2、导柱12竖直设置,导套11滑动套设在导柱12外部,导套11与机架10固定连接,这样设置使机架10可在竖向有一定位移,当门板进入时顶起摩擦轮9,进而顶起机架10,同时机架10在弹簧13的作用及机架10自身重力作用下压紧在门板上,以此实现根据门板厚度自适应调节进料间隙。
门板经前滚筒5送料至侧边定位件7后,由侧边定位件7导向进入进料间隙,并在摩擦轮9的带动下前行。该过程,门板进入金料间隙时顶起摩擦轮9,进而顶起机架10,同时机架10在弹簧13的作用及机架10自身重力作用下压紧在门板上,以此实现根据门板厚度自适应调节进料间隙。
设置的前多辊送料机4可根据门板厚度自适应调节进料间隙,适用于各种厚度的门板的输送,提高了本装置的适用性。
进一步地,如图1和图4所示,所述还包括第二滚边机14和用于将门板的另一相对侧边送入第二滚边机14且使门板另一相对侧边贴紧第二滚边机14的工作部的后输送段15,所述前输送段2、第一滚边机1、后输送段15、第二滚边机14依次沿直线设置形成门扇滚边生产线,所述后输送段15设置在第一滚边机1出料端,所述第一滚边机1和第二滚边机14的工作端分别位于门扇滚边生产线的两侧。
所述后输送段15包括后输送架16、设置在后输送架16上的后多辊送料机17和用于带动门板朝向后多辊送料机17方向运动的拉料模组18,所述后输送架16上均布有多个后滚筒19,所述后滚筒19轴线与门板前进方向垂直,所述后多辊送料机17设置在所述后输送架16侧边且靠近第二滚边机14设置,所述后多辊送料机17上设有侧边定位件7;
其中后多辊送料机17结构与前多辊送料机4结构相同。后滚筒19由电机和减速器驱动,具体连接关系及原理为本领域公知常识,此处不做赘述。
所述拉料模组18包括定位传感器20、侧边传感器21、支撑板22和至少两个气缸23,所述定位传感器20用于检测门板在后输送架16上的位置,所述定位传感器20靠近第二滚边机14设置,所述侧边传感器21用于检测门板另一相对侧边位置,所述侧边传感器21设置在所述后输送架16设有后多辊送料机17的侧边;所述支撑板22通过往复运动机构与所述后输送架16相连接,所述支撑板22位于后滚筒19下方,所述支撑板22可沿后滚筒19轴向做往复运动,所述气缸23设置在所述支撑板22上,所述气缸23的活塞端竖直向上设置。
所述往复运动机构24为丝杠滑块机构。其中丝杠滑块机构的结构如图,具体结构及原理为本领域公知常识,此处不做赘述。
工作原理:门板经第一滚边机1加工侧边a后,进入后输送段15。进入后输送段15的门板经后滚筒19沿直线方向输送。当定位传感器20检测到门板时,输送到位,此时后滚筒19停。拉料模组18运行,气缸23将门板顶起,门板顶起后支撑板22在往复运动机构的驱动下朝向侧边传感器21方向运动,当侧边传感器21检测到门板时停止运动。此时的门板的侧边b位于后输送架16的侧边,气缸23缩回,同时支撑板22带动气缸23退回原位,等待移动下一钢板。该步骤的目的是对门板侧边b的位置进行调控。
侧边b到位后滚筒19继续运行,使门板进入后多辊送料机17,由后多辊送料机17将门板送入第二滚边机14,进而对侧边b进行滚边加工。
第二滚边机14加工完毕,则完成门板的滚边加工。
通过设置后输送段和第二滚边机实现门板侧边的连续性加工,无需加工一侧边后人工翻转门板再加工另一侧边,提高了工作效率。同时后输送段采用拉料模组将侧边b送到贴边的位置,避免了第一滚边机和第二滚边机之间狭小的空间限制(若后输送段采用前输送段的形式,在输送宽度较窄的门板时,由于后输送段长度有限,因此存在无法在现有的空间内将较窄门板送到贴边的位置的问题)。
以上所述仅是本实用新型的优选实施方式,应当理解本实用新型并非局限于本文所披露的形式,不应看作是对其他实施例的排除,而可用于各种其他组合、修改和环境,并能够在本文所述构想范围内,通过上述教导或相关领域的技术或知识进行改动。而本领域人员所进行的改动和变化不脱离本实用新型的精神和范围,则都应在本实用新型所附权利要求的保护范围内。
Claims (9)
1.一种门扇滚边送料器,其特征在于:包括第一滚边机和用于将门板的侧边送入第一滚边机且使门板侧边贴紧第一滚边机的工作部的前输送段;
所述前输送段包括前输送架和设置在前输送架上的前多辊送料机,所述前输送架上设有多个前滚筒,所述前滚筒的轴线与前输送架长度方向成40°-70°倾斜设置,所述前滚筒由第一驱动装置驱动;所述前多辊送料机设置在所述前输送架侧边且靠近第一滚边机设置,所述前多辊送料机上设有用于对门板侧边导向和定位的侧边定位件。
2.根据权利要求1所述门扇滚边送料器,其特征在于:所述前多辊送料机包括底板、多个摩擦轮和机架,所述机架设置在底板上,所述底板多个所述摩擦轮与机架转动连接,多个所述摩擦轮与底板设有与门板厚度适配的进料间隙,多个所述摩擦轮由齿轮和电机驱动。
3.根据权利要求2所述门扇滚边送料器,其特征在于:多个所述摩擦轮排布方向与门板前进方向成0-5°倾斜设置。
4.根据权利要求2所述门扇滚边送料器,其特征在于:所述摩擦轮为空心筒体结构,所述摩擦轮由钢材制成,所述摩擦轮的外圆周面设有耐磨聚氨酯层。
5.根据权利要求4所述门扇滚边送料器,其特征在于:所述机架为箱体结构,所述齿轮和电机设置在机架内,所述机架通过导套和套住与所述底板相连接,所述导套和导柱之间设有弹簧。
6.根据权利要求5所述门扇滚边送料器,其特征在于:所述侧边定位件为多个侧边轴承,多个侧边轴承排布方向平行于门板前进方向。
7.根据权利要求2-6任意一项所述门扇滚边送料器,其特征在于:还包括第二滚边机和用于将门板的另一相对侧边送入第二滚边机且使门板另一相对侧边贴紧第二滚边机的工作部的后输送段,所述前输送段、第一滚边机、后输送段、第二滚边机依次沿直线设置形成门扇滚边生产线,所述后输送段设置在第一滚边机出料端,所述第一滚边机和第二滚边机的工作端分别位于门扇滚边生产线的两侧。
8.根据权利要求7所述门扇滚边送料器,其特征在于:所述后输送段包括后输送架、设置在后输送架上的后多辊送料机和用于带动门板朝向后多辊送料机方向运动的拉料模组,所述后输送架上均布有多个后滚筒,所述后滚筒轴线与门板前进方向垂直,所述后多辊送料机设置在所述后输送架侧边且靠近第二滚边机设置,所述后多辊送料机上设有侧边定位件;
所述拉料模组包括定位传感器、侧边传感器、支撑板和至少两个气缸,所述定位传感器用于检测门板在后输送架上的位置,所述定位传感器靠近第二滚边机设置,所述侧边传感器用于检测门板另一相对侧边位置,所述侧边传感器设置在所述后输送架设有后多辊送料机的侧边;所述支撑板通过往复运动机构与所述后输送架相连接,所述支撑板位于后滚筒下方,所述支撑板可沿后滚筒轴向做往复运动,所述气缸设置在所述支撑板上,所述气缸的活塞端竖直向上设置。
9.根据权利要求8所述门扇滚边送料器,其特征在于:所述往复运动机构为丝杠滑块机构。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220601192.1U CN217315320U (zh) | 2022-03-18 | 2022-03-18 | 一种门扇滚边送料器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220601192.1U CN217315320U (zh) | 2022-03-18 | 2022-03-18 | 一种门扇滚边送料器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217315320U true CN217315320U (zh) | 2022-08-30 |
Family
ID=83000639
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202220601192.1U Active CN217315320U (zh) | 2022-03-18 | 2022-03-18 | 一种门扇滚边送料器 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217315320U (zh) |
-
2022
- 2022-03-18 CN CN202220601192.1U patent/CN217315320U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110950024A (zh) | 一种圆柱翻板机的物料导向输送机构 | |
| KR20110024653A (ko) | 지관 컷팅기 | |
| CN213412070U (zh) | 一种输送带切割机 | |
| CN106584251A (zh) | 一种型材切割装置 | |
| CN115382909A (zh) | 一种钛金属制品加工用轧制装置 | |
| CN213829538U (zh) | 软瓷物料在线切割装置 | |
| CN220637233U (zh) | 一种铝单板表面处理装置 | |
| CN209969447U (zh) | 一种建筑工地用钢筋调直机 | |
| CN220216287U (zh) | 一种钢带整平机 | |
| CN214290164U (zh) | 一种不锈钢板材加工用滚圆机 | |
| CN215431233U (zh) | 一种折弯机自动送料装置 | |
| CN214569540U (zh) | 一种改性沥青防水卷材压花装置 | |
| CN220682035U (zh) | 一种板材压纹装置 | |
| CN222037705U (zh) | 一种金属板进料压紧装置 | |
| CN223315846U (zh) | 一种防止打滑的扁钢送料机 | |
| CN220073397U (zh) | 一种连续上料的型材切断装置 | |
| CN108747551B (zh) | 机械加工设备 | |
| CN220127284U (zh) | 一种可连续进料的三辊卷圆机 | |
| CN118417392B (zh) | 一种压筋设备 | |
| CN220739068U (zh) | 一种压平装置 | |
| CN218380898U (zh) | 一种多段速超大板玻璃精密检测台 | |
| CN224143225U (zh) | 一种自动卷板机 | |
| CN219378431U (zh) | 一种便于间隙调节的有色金属压延加工装置 | |
| CN224029898U (zh) | 一种基于高强度管件生产用传导装置 | |
| CN217666724U (zh) | 一种自动外烧导条焊接机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |