CN217263253U - 一种定位翻转装置 - Google Patents
一种定位翻转装置 Download PDFInfo
- Publication number
- CN217263253U CN217263253U CN202123373415.8U CN202123373415U CN217263253U CN 217263253 U CN217263253 U CN 217263253U CN 202123373415 U CN202123373415 U CN 202123373415U CN 217263253 U CN217263253 U CN 217263253U
- Authority
- CN
- China
- Prior art keywords
- positioning
- assembly
- overturning
- bearing frame
- clamping
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000000463 material Substances 0.000 claims abstract description 17
- 230000007306 turnover Effects 0.000 claims description 6
- 230000001360 synchronised effect Effects 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 abstract description 8
- 238000009434 installation Methods 0.000 abstract description 4
- 230000010354 integration Effects 0.000 abstract description 2
- 239000011521 glass Substances 0.000 description 23
- 210000000078 claw Anatomy 0.000 description 6
- 230000005540 biological transmission Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 1
- 125000006850 spacer group Chemical group 0.000 description 1
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Attitude Control For Articles On Conveyors (AREA)
Abstract
一种定位翻转装置,包括安装承载架,安装承载架上设置有定位组件、夹持组件和翻转组件;定位组件包括多块定位块,定位块对称设置于安装承载架两侧的支撑架上,定位块上设置有定位槽,物料放置于定位槽内;定位块连接在气缸上,通过气缸使得定位块移动对物料进行定位;夹持组件通过轴承设置于定位块内侧的支撑架上,夹持组件夹持固定物料;翻转组件与夹持组件连接,翻转组件驱动夹持组件进行翻转动作。本实用新型将定位组件、夹持组件和翻转组件集成设置于一个安装承载架上,因此同时具备定位、夹持和翻转的功能,生产效率高,且不易对物料造成损坏。
Description
技术领域
本实用新型涉及一种翻转装置,具体涉及一种定位翻转装置。
背景技术
目前在玻璃加工制造行业,玻璃在初步制成定型后有时需要对玻璃的表面进行进一步加工,如:刻画、涂料、贴膜等,在进行加工前需要对玻璃进行定位,以确保每块玻璃加工时的位置一致,便于设备进行流水化加工生产;除此之外,玻璃在进行加工时往往还需要进行翻面操作,以便完成对玻璃的双面加工。
现有的生产设备中实现定位和翻转的部件通常是分开设置的,玻璃需要在实现定位和翻转的这两个部件之间进行往返运输加工,因此现有的生产设备生产效率较低,多次往返运输也容易造成玻璃的损坏。
实用新型内容
本实用新型要解决的技术问题是克服现有技术的不足,提供一种定位翻转装置。
为解决上述技术问题,本实用新型提出的技术方案为:一种定位翻转装置,包括安装承载架,所述安装承载架上设置有定位组件、夹持组件和翻转组件;
所述定位组件包括多块定位块,所述定位块对称设置于安装承载架两侧的支撑架上,所述定位块上设置有定位槽,物料放置于定位槽内;定位块连接在气缸上,通过气缸使得定位块移动对物料进行定位;
所述夹持组件通过轴承设置于定位块内侧的支撑架上,夹持组件夹持固定物料;
所述翻转组件与夹持组件连接,翻转组件驱动夹持组件进行翻转动作。
上述定位翻转装置,优选的,所述定位块设置在安装承载架的支撑板上,所述支撑板与定位块之间通过滑轨连接。
上述定位翻转装置,优选的,所述定位块的数量为4个,所述定位块两两对称的设置于安装承载架的支撑板上。
上述定位翻转装置,优选的,所述定位块的一侧设置有限位销。
上述定位翻转装置,优选的,所述夹持组件包括2个相对设置的夹持气缸,所述夹持气缸的夹持爪上设置有橡胶垫。
上述定位翻转装置,优选的,所述翻转组件包括两个翻转轮和两个同步轮,两个所述同步轮通过同步轴连接;两个翻转轮分别连接在两个夹持气缸上,翻转轮通过皮带与同步轮连接;所述同步轴与动力组件连接。
上述定位翻转装置,优选的,所述动力组件包括驱动气缸、齿条和齿轮,所述驱动气缸与齿条连接,所述齿条与齿轮啮合,所述齿轮固定连接于同步轴的一端。
与现有技术相比,本实用新型的优点在于:本实用新型将定位组件、夹持组件和翻转组件集成设置于一个安装承载架上,因此同时具备定位、夹持和翻转的功能,生产效率高,不易对物料造成损坏。
附图说明
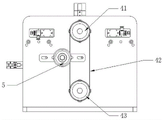
图1 为实施例1中定位翻转装置的立体结构示意图。
图2 为实施例1中定位翻转装置的俯视图。
图3 为实施例1中定位翻转装置的左视图。
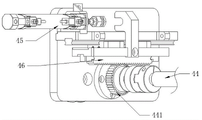
图4 为实施例1中动力组件与同步轴的连接示意图。
图例说明
1、安装承载架;11、支撑架;12、支撑板;2、定位块;21、定位槽;3、夹持气缸;31、夹持爪;32、橡胶垫;4、翻转组件;41、翻转轮;42、皮带;43、同步轮;44、同步轴;441;齿轮;45、驱动气缸;46、齿条;5、紧固轮;6、限位销。
具体实施方式
为了便于理解本实用新型,下文将结合说明书附图和较佳的实施例对本实用新型作更全面、细致地描述,但本实用新型的保护范围并不限于以下具体的实施例。
需要特别说明的是,当某一元件被描述为“固定于、固接于、连接于或连通于”另一元件上时,它可以是直接固定、固接、连接或连通在另一元件上,也可以是通过其他中间连接件间接固定、固接、连接或连通在另一元件上。
除非另有定义,下文中所使用的所有专业术语与本领域技术人员通常理解的含义相同。本文中所使用的专业术语只是为了描述具体实施例的目的,并不是旨在限制本实用新型的保护范围。
实施例1
如图1和图2所示,本实施例中的定位翻转装置包括安装承载架1,安装承载架1上设置有定位组件、夹持组件和翻转组件4;定位组件包括多块定位块2,定位块2对称设置于安装承载架1两侧的支撑架11上,所述定位块2上设置有定位槽21,物料(图中未示)放置于定位槽21内;通过气缸使得两侧的定位块2移动对物料进行定位;夹持组件通过轴承设置于定位块2内侧的支撑架11上,夹持组件夹持固定物料;翻转组件4与夹持组件连接,翻转组件4驱动夹持组件进行翻转动作。
本实施例中进行定位翻转的物料为玻璃,如图1和图2所示,本实施例中的定位块2有4个,4个定位块2两两对称的设置于安装承载架1两侧支撑架11之间的两块支撑板12上,支撑板12与定位块2之间通过滑轨连接,两块支撑板12之间形成有可供玻璃翻转的空间。玻璃放置于定位块2的定位槽21后,两侧支撑架11上的定位块2在气缸的推动作用下可沿着滑轨相向或相背移动,实现物料的固定定位或松开。如图2所示,本实施例中定位块2的一侧设置有限位销6,定位块2上设置有与限位销对应的凸块,当定位块相向运动时,限位销6可抵靠住凸块防止定位块2相向运动时移动过当,对玻璃造成损坏。
如图1和图2所示,本实施例中夹持组件包括2个相对设置的夹持气缸3,两个夹持气缸3分别位于两侧支撑架11上同侧的两个定位块2之间,通过气缸的推动作用可实现夹持爪31的抓紧和放松;本实施例中夹持气缸3的夹持爪31上还设置有橡胶垫32,橡胶垫32可增强夹持爪31对玻璃的夹持力,同时能在一定程度上保护玻璃,避免玻璃与夹持爪31碰撞损坏。
如图1和图3所示,本实施例中翻转组件4包括两个翻转轮41、两个同步轮43,两个同步轮43通过同步轴44连接;两个翻转轮41分别连接在两个夹持气缸3上,翻转轮41通过皮带42与同步轮43连接;同步轴44与动力组件连接,通过动力组件驱动同步轴44转动可带动两侧的同步轮43同步转动,同步轮43通过皮带42的传动作用带动翻转轮41转动,从而实现2个夹持气缸3同步180度翻转。如图3所示,本实施例中皮带42的一侧设置有调节皮带42松紧度的紧固轮5,紧固轮5通过轴承连接在连接轴上,连接轴设置于支撑架11上的调节槽内,可通过调节连接轴在调节槽中的位置来改变紧固轮5的位置,从而调整皮带的松紧。在本实施例中的定位翻转装置实际安装时,为了便于将皮带42与同步轮43和翻转轮41连接安装,往往需要选择一个尺寸偏大的皮带42,因此当皮带42安装完成后,皮带42与同步轮43和翻转轮41之间的接触力较小,此时便可通过调节紧固轮5的位置来调节皮带42的松紧程度,从而增大皮带42与同步轮43和翻转轮41之间的接触力,保证在同步轮43转动时能通过皮带42的传动作用实现翻转轮41的转动。
如图4所示,本实施例中的动力组件包括驱动气缸45、齿条46和齿轮441,驱动气缸45和齿条46连接,齿条46与齿轮441啮合,齿轮441固定连接于同步轴44的一端;安装承载架1的支撑架11上设置有凸轨,齿条46与凸轨滑动连接,驱动气缸45可推动齿条46沿着凸轨作往复运动,齿条46在驱动气缸45的作用力下每次向前或向后运动的距离大小一样,在该运动距离下齿条46可准确的推动齿轮441及同步轴44整体顺时针或逆时针转动180度,从而实现夹持气缸3的翻转动作。
参考图1-图3,本实施例中定位翻转装置的工作过程如下:首先将需要加工的玻璃(图中未示)置于定位块2的定位槽21中,两侧的定位块2在气缸的推动作用下相向运动直至玻璃的两侧均与定位槽21的内壁抵靠接触,定位块2停止运动,实现玻璃的固定定位;此时夹持气缸3的夹持爪31在气缸的推动作用下抓紧玻璃,两侧的定位块2相背运动松开玻璃;最后通过驱动气缸45和齿条46的作用驱动同步轴44转动,从而带动夹持气缸3与玻璃进行翻转,完成对玻璃的定位、夹持和翻转。
本实施例中的定位翻转装置将定位组件、夹持组件和翻转组件4集成设置于一个安装承载架1上,因此同时具备定位、夹持和翻转的功能,生产效率高,不易对物料造成损坏。
Claims (7)
1.一种定位翻转装置,其特征在于:包括安装承载架,所述安装承载架上设置有定位组件、夹持组件和翻转组件;
所述定位组件包括多块定位块,所述定位块对称设置于安装承载架两侧的支撑架上,所述定位块上设置有定位槽,物料放置于定位槽内;定位块连接在气缸上,通过气缸使得定位块移动对物料进行定位;
所述夹持组件通过轴承设置于定位块内侧的支撑架上,夹持组件夹持固定物料;
所述翻转组件与夹持组件连接,翻转组件驱动夹持组件进行翻转动作。
2.根据权利要求1所述的定位翻转装置,其特征在于:所述定位块设置在安装承载架的支撑板上,所述支撑板与定位块之间通过滑轨连接。
3.根据权利要求2所述的定位翻转装置,其特征在于:所述定位块的数量为4个,所述定位块两两对称的设置于安装承载架的支撑板上。
4.根据权利要求1所述的定位翻转装置,其特征在于:所述定位块的一侧设置有限位销。
5.根据权利要求1所述的定位翻转装置,其特征在于:所述夹持组件包括2个相对设置的夹持气缸,所述夹持气缸的夹持爪上设置有橡胶垫。
6.根据权利要求5所述的定位翻转装置,其特征在于:所述翻转组件包括两个翻转轮和两个同步轮,两个所述同步轮通过同步轴连接;两个翻转轮分别连接在两个夹持气缸上,翻转轮通过皮带与同步轮连接;所述同步轴与动力组件连接。
7.根据权利要求6所述的定位翻转装置,其特征在于:所述动力组件包括驱动气缸、齿条和齿轮,所述驱动气缸与齿条连接,所述齿条与齿轮啮合,所述齿轮固定连接于同步轴的一端。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202123373415.8U CN217263253U (zh) | 2021-12-30 | 2021-12-30 | 一种定位翻转装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202123373415.8U CN217263253U (zh) | 2021-12-30 | 2021-12-30 | 一种定位翻转装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217263253U true CN217263253U (zh) | 2022-08-23 |
Family
ID=82890306
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202123373415.8U Active CN217263253U (zh) | 2021-12-30 | 2021-12-30 | 一种定位翻转装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217263253U (zh) |
-
2021
- 2021-12-30 CN CN202123373415.8U patent/CN217263253U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN216912885U (zh) | 一种代步电动汽车制动器组装生产线 | |
| CN213859136U (zh) | 一种多工位同步翻转装置 | |
| CN202062191U (zh) | 一种用于汽车焊接的夹爪销定位机构 | |
| CN212100883U (zh) | 一种用于机械加工的传送及上料装置 | |
| CN219600372U (zh) | 手机摄像头模组自动折弯治具 | |
| CN210480151U (zh) | 上下料装置 | |
| CN221050197U (zh) | 一种撕膜机构 | |
| CN209626352U (zh) | 一种定位夹具和具有其的转盘式工作台 | |
| CN220281406U (zh) | 一种汽车后门运输料架 | |
| CN113319182A (zh) | 基于汽配件智能制造冲压件的定速转输结构 | |
| CN206123472U (zh) | 双向驱动调节装置 | |
| CN215546572U (zh) | 一种具有螺丝机装配机械臂 | |
| CN112025265B (zh) | 一种水泵转子自动组装设备 | |
| CN211638678U (zh) | 一种手机壳镭雕翻转治具 | |
| CN217866834U (zh) | 一种轮胎胎坯输送的机械抓手 | |
| CN215665719U (zh) | 一种辅助翻转装置 | |
| CN223507028U (zh) | 一种电池壳定位装置 | |
| CN223802597U (zh) | 一种金属加工搬运夹具工装及其机械手 | |
| CN113401627A (zh) | 一种软包电池自动翻转变距装置 | |
| CN217229261U (zh) | 一种翻转机构 | |
| CN216470786U (zh) | 一种发动机缸体上下料自动抓取装置 | |
| CN220549670U (zh) | 一种治具翻转装置及下料设备 | |
| CN223722000U (zh) | 一种电芯翻转装置及电芯生产线 | |
| CN223444627U (zh) | 一种夹持机构及安装有该夹持机构的镜片上料设备 | |
| CN223480231U (zh) | 一种背光板翻转装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |