CN217193474U - 一种双法兰铝管焊接定位装置 - Google Patents
一种双法兰铝管焊接定位装置 Download PDFInfo
- Publication number
- CN217193474U CN217193474U CN202220895476.6U CN202220895476U CN217193474U CN 217193474 U CN217193474 U CN 217193474U CN 202220895476 U CN202220895476 U CN 202220895476U CN 217193474 U CN217193474 U CN 217193474U
- Authority
- CN
- China
- Prior art keywords
- flange
- plate
- aluminum pipe
- positioning
- welding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 title claims abstract description 59
- 229910052782 aluminium Inorganic materials 0.000 title claims abstract description 59
- 238000003466 welding Methods 0.000 title claims abstract description 38
- 230000003014 reinforcing effect Effects 0.000 claims description 3
- 230000004308 accommodation Effects 0.000 description 3
- 230000001174 ascending effect Effects 0.000 description 3
- 239000004677 Nylon Substances 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
Images



Landscapes
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
本实用新型公开了一种双法兰铝管焊接定位装置,包括有工作台和设在所述工作台上的压紧机构、固定板、中心定位柱、导向套,所述压紧机构设在所述固定板的左右两侧,所述中心定位柱设在所述固定板的中部,所述导向套套设在所述中心定位柱的侧壁上。通过固定板将需要焊接的法兰放置在固定板上,通过压紧机构对法兰进行压紧,通过中心定位柱和导向套将铝管进行固定,使得铝管的底部与固定板的底部接触,使得铝管底部的外侧壁与法兰的内壁进行紧密贴合,从而实现铝管与法兰的定位,从而便于后期铝管与法兰之间的焊接,保证法兰在铝管上焊接的稳定性与精准度,提高整体焊接的质量,提高工作效率。
Description
技术领域
本实用新型涉及定位装置,尤其涉及一种双法兰铝管焊接定位装置。
背景技术
法兰是管道与管道之间相互连接的部件,在管道的连接中经常会使用到法兰,需要在铝管外端上焊接法兰从而与外部的管路进行连接,在将法兰焊接在铝管上时,目前需要操作人员自己或者和别的操作人员配合一起徒手将法兰对准子进行焊接,但是这种方式主要靠操作人员的主观经验进行调整法兰与铝管的位置从而焊接,无法保证法兰在铝管上焊接的稳定性与精准度,从而影响整体的质量,并且工作率低。
实用新型内容
本实用新型的目的就是为了解决现有问题,而提供一种双法兰铝管焊接定位装置。
一种双法兰铝管焊接定位装置,包括有工作台和设在所述工作台上的压紧机构、固定板、中心定位柱、导向套,所述压紧机构设在所述固定板的左右两侧,所述中心定位柱设在所述固定板的中部,所述导向套套设在所述中心定位柱的侧壁上。
优选地,所述固定板围着中心定位柱的周围设有三个定位销,所述三个定位销沿圆周阵列分布,通过三个定位销能够和法兰上的安装孔进行对应,使得法兰上的安装孔能够套在定位销上,从而对法兰进行定位,防止法兰晃动,便于后期的焊接。
优选地,所述导向套为尼龙材质,所述导向套包括有锥形塞芯、手持块,所述手持块设在所述锥形塞芯大直径的一端,所述手持块与所述锥形塞芯上均开设有与所述中心定位柱匹配的定位孔,两个所述定位孔相互导通,通过定位孔能够将导向套套入至中心定位柱上,通过锥形塞芯能够将塞芯塞入至铝管内壁,从而实现对铝管进行定位,防止铝管出现晃动。
同时采用锥形塞芯能够使导向套能够使用与不同直径的铝管。
优选地,所述压紧机构包括有法兰面压板、定位座、操作手柄、夹持杆、夹持螺栓、紧固螺母,所述定位座设在所述工作台上,所述操作手柄的末端与定位座之间设有第一连接板,所述第一连接板一端与定位座通过活动轴连接,另一端与操作手柄的末端活动轴连接,所述夹持杆的首端设有第二连接板,所述第二连接板的下端与所述定位座通过活动轴连接,所述第二连接板的右端与所述操作手柄的末端通过活动轴连接,所述夹持杆的末端设有与所述夹持螺栓相匹配的条形孔,所述夹持螺栓穿过条形孔的两端设有所述紧固螺母,所述法兰面压板设在所述夹持螺栓的底端,通过定位座将压紧机构进行固定,通过操作手柄向上抬升和回位,带动夹持杆向上抬升和回位,从而带动法兰面压板快速向上抬升和压紧法兰面,从而实现对法兰面的压紧功能,使得法兰被稳定住便于后期的焊接。
优选地,所述法兰面压板为半环形压板,所述半环形压板的内壁沿其周向方向成型阵列设有凸块,每两个所述凸块之间形成有焊接口,所述法兰面压板的上表面固定连接有与所述夹持螺栓匹配的固定螺母,通过凸块加强对法兰的按压面积,防止法兰的晃动,同时通过焊接口能够有足够的空间给与法兰与管子进行后续的焊接。
优选地,两个所述法兰面压板之间形成有定位销容纳空间,通过定位销容纳空间防止法兰面压板接触到定位销,导致无法平稳的对法兰进行按压。
优选地,所述固定板的后边设有支撑板,所述支撑板与所述固定板垂直,所述支撑板的顶端设有与所述支撑板相垂直的第一延伸板,所述支撑板的中部设有与所述延伸板相平行的第二延伸板,所述第一延伸板与所述第二延伸板的上表面至下表面均开设有螺纹孔,所述螺纹孔上螺纹连接有法兰缺口定位柱。
优选地,法兰缺口定位柱为螺纹杆,通过螺纹杆与螺纹孔的配合,使得螺纹杆的高度相对中心定位柱的高度可调,从而使得该装置可以配合不同高度的铝管进行焊接。
优选地,所述第一延伸板与第二延伸板之间,所述支撑板的背面均设有加强板,加强法兰定位柱的稳固性。
优选地,所述工作台的底部设有万向轮,便于移动该装置。
本实用新型的有益效果在于:
1.本实用新型通过固定板将需要焊接的法兰放置在固定板上,通过压紧机构对法兰进行压紧,通过中心定位柱和导向套将铝管进行固定,使得铝管的底部与固定板的底部接触,使得铝管底部的外侧壁与法兰的内壁进行紧密贴合,从而实现铝管与法兰的定位,从而便于后期铝管与法兰之间的焊接,保证法兰在铝管上焊接的稳定性与精准度,提高整体焊接的质量,提高工作效率;
2.本实用新型通过法兰缺口定位柱,能够对铝管焊接带有带缺口的法兰之后,需要将铝管的另一端与另一个法兰进行焊接时,在铝管套设在中心定位柱之后,能够将法兰缺口固定在法兰缺口定位柱上,防止铝管出现旋转,从而实现对铝管两端的法兰进行方向的定位,保证焊接在铝管两端的法兰之间的相对位置准确性,从而使得该装置能够实现铝管双法兰的焊接。
附图说明
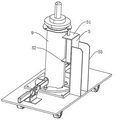
图1为本实用新型整体示意图;
图2为本实用新型铝管和法兰安装后的示意图;
图3为本实用新型焊接口与定位销容纳空间示意图;
图4为本实用新型定位销示意图;
图5为本实用新型导向套示意图;
图6为本实用新型压紧机构示意图;
图7为本实用新型铝管焊接双法兰之后的示意图。
具体实施方式
以下具体实施例仅仅是对本实用新型的解释,其并不是对本实用新型的限制,本领域技术人员在阅读完本说明书后可以根据需要对本实施例做出没有创造性贡献的修改,但只要在本实用新型的权利要求范围内都受到专利法的保护。
下面结合附图以实施例对本实用新型进行详细说明。
实施例:
如图1-7所示,一种双法兰铝管焊接定位装置,包括有工作台1和设在所述工作台上的压紧机构2、固定板3、中心定位柱4、导向套6,所述压紧机构2设在所述固定板2的左右两侧,所述中心定位柱4设在所述固定板3的中部,所述导向套6套设在所述中心定位柱4的侧壁上,所述固定板3围着中心定位柱4的周围设有三个定位销35,所述三个定位销35沿圆周阵列分布,所述导向套6包括有锥形塞芯61、手持块62,所述手持块62设在所述锥形塞芯61大直径的一端,所述手持块62与所述锥形塞芯61上均开设有与所述中心定位柱4匹配的定位孔63,两个所述定位孔63相互导通,所述压紧机构2包括有法兰面压板21、定位座22、操作手柄23、夹持杆24、夹持螺栓25、紧固螺母26,所述定位座22设在所述工作台1上,所述操作手柄23的末端与定位座22之间设有第一连接板28,所述第一连接板28一端与定位座22通过活动轴连接,另一端与操作手柄23的末端活动轴连接,所述夹持杆24的首端设有第二连接板29,所述第二连接板29的下端与所述定位座22通过活动轴连接,所述第二连接板29的右端与所述操作手柄23的末端通过活动轴连接,所述夹持杆24的末端设有与所述夹持螺栓25相匹配的条形孔241,所述夹持螺栓25穿过条形孔241的两端设有所述紧固螺母26,所述法兰面压板21设在所述夹持螺栓25的底端,所述法兰面压板21为半环形压板,所述半环形压板的内壁沿其周向方向成型阵列设有凸块211,每两个所述凸块211之间形成有焊接口212,所述法兰面压板21的上表面固定连接有与所述夹持螺栓25匹配的固定螺母213,两个所述法兰面压板21之间形成有定位销容纳空间214,所述工作台1的底部设有万向轮11。
如图2所示,所述固定板3的后边设有支撑板5,所述支撑板5与所述固定板3垂直,所述支撑板5的顶端设有与所述支撑板5相垂直的第一延伸板51,所述支撑板5的中部设有与所述延伸板51相平行的第二延伸板52,所述第一延伸板51与所述第二延伸板52的上表面至下表面均开设有螺纹孔53,所述螺纹孔53上螺纹连接有法兰缺口定位柱54,所述第一延伸板51与第二延伸板52之间,所述支撑板5的背面均设有加强板55。
工作原理:
如图1-7所示,使用时,将需要与铝管9焊接法兰8的安装孔套入至固定板3上的定位销上,使得法兰8水平方向上不会移动,之后操作压紧机构2的操作手柄23,将操作手柄23放下,压住法兰8,使得法兰8竖直方向上不会移动,之后将铝管9穿过中心定位柱4,将导向套6穿过中心定位柱4将铝管9进行定位,从而使得铝管9底部的外侧壁与法兰8的内侧壁紧密贴合,实现铝管9与法兰8的定位,之后通过焊接口212将铝管9与法兰8进行焊接,焊接完毕后,只需要将压紧机构2打开,将导向套6取出,即可将焊接完毕后的铝管9进行取出,实现了铝管9和法兰8的焊接,定位准确,保证焊接质量,提高工作效率;
当需要对铝管9已经焊接一端的法兰(已经焊接的法兰带有法兰缺口),需要焊接另一端法兰时,只需要将没有焊接法兰8的一端朝下套入至中心定位柱4上,将已经焊接在铝管9上的法兰,将法兰缺口对准法兰缺口定位柱54,使得铝管9不会旋转,从而实现对铝管9两端的法兰进行方向的定位,保证焊接在铝管两端的法兰之间的相对位置准确性,从而使得该装置能够实现铝管双法兰的焊接。
Claims (9)
1.一种双法兰铝管焊接定位装置,其特征在于,包括有工作台(1)和设在所述工作台上的压紧机构(2)、固定板(3)、中心定位柱(4)、导向套(6),所述压紧机构(2)设在所述固定板(3)的左右两侧,所述中心定位柱(4)设在所述固定板(3)的中部,所述导向套(6)套设在所述中心定位柱(4)的侧壁上。
2.根据权利要求1所述的一种双法兰铝管焊接定位装置,其特征在于,所述固定板(3)围着中心定位柱(4)的周围设有三个定位销(35),所述三个定位销(35)沿圆周阵列分布。
3.根据权利要求1所述的一种双法兰铝管焊接定位装置,其特征在于,所述导向套(6)包括有锥形塞芯(61)、手持块(62),所述手持块(62)设在所述锥形塞芯(61)大直径的一端,所述手持块(62)与所述锥形塞芯(61)上均开设有与所述中心定位柱(4)匹配的定位孔(63),两个所述定位孔(63)相互导通。
4.根据权利要求1所述的一种双法兰铝管焊接定位装置,其特征在于,所述压紧机构(2)包括有法兰面压板(21)、定位座(22)、操作手柄(23)、夹持杆(24)、夹持螺栓(25)、紧固螺母(26),所述定位座(22)设在所述工作台(1)上,所述操作手柄(23)的末端与定位座(22)之间设有第一连接板(28),所述第一连接板(28)一端与定位座(22)通过活动轴连接,另一端与操作手柄(23)的末端活动轴连接,所述夹持杆(24)的首端设有第二连接板(29),所述第二连接板(29)的下端与所述定位座(22)通过活动轴连接,所述第二连接板(29)的右端与所述操作手柄(23)的末端通过活动轴连接,所述夹持杆(24)的末端设有与所述夹持螺栓(25)相匹配的条形孔(241),所述夹持螺栓(25)穿过条形孔(241)的两端设有所述紧固螺母(26),所述法兰面压板(21)设在所述夹持螺栓(25)的底端。
5.根据权利要求4所述的一种双法兰铝管焊接定位装置,其特征在于,所述法兰面压板(21)为半环形压板,所述半环形压板的内壁沿其周向方向成型阵列设有凸块(211),每两个所述凸块(211)之间形成有焊接口(212),所述法兰面压板(21)的上表面固定连接有与所述夹持螺栓(25)匹配的固定螺母(213)。
6.根据权利要求5所述的一种双法兰铝管焊接定位装置,其特征在于,两个所述法兰面压板(21)之间形成有定位销容纳空间(214)。
7.根据权利要求1所述的一种双法兰铝管焊接定位装置,其特征在于,所述固定板(3)的后边设有支撑板(5),所述支撑板(5)与所述固定板(3)垂直,所述支撑板(5)的顶端设有与所述支撑板(5)相垂直的第一延伸板(51),所述支撑板(5)的中部设有与所述延伸板(51)相平行的第二延伸板(52),所述第一延伸板(51)与所述第二延伸板(52)的上表面至下表面均开设有螺纹孔(53),所述螺纹孔(53)上螺纹连接有法兰缺口定位柱(54)。
8.根据权利要求7所述的一种双法兰铝管焊接定位装置,其特征在于,所述第一延伸板(51)与第二延伸板(52)之间,所述支撑板(5)的背面均设有加强板(55)。
9.根据权利要求1所述的一种双法兰铝管焊接定位装置,其特征在于,所述工作台(1)的底部设有万向轮(11)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220895476.6U CN217193474U (zh) | 2022-04-19 | 2022-04-19 | 一种双法兰铝管焊接定位装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220895476.6U CN217193474U (zh) | 2022-04-19 | 2022-04-19 | 一种双法兰铝管焊接定位装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217193474U true CN217193474U (zh) | 2022-08-16 |
Family
ID=82773615
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202220895476.6U Active CN217193474U (zh) | 2022-04-19 | 2022-04-19 | 一种双法兰铝管焊接定位装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217193474U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116727910A (zh) * | 2023-08-15 | 2023-09-12 | 宁波立强机械有限公司 | 一种汽车液体管路法兰接头的激光焊接快速定位装置 |
-
2022
- 2022-04-19 CN CN202220895476.6U patent/CN217193474U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116727910A (zh) * | 2023-08-15 | 2023-09-12 | 宁波立强机械有限公司 | 一种汽车液体管路法兰接头的激光焊接快速定位装置 |
| CN116727910B (zh) * | 2023-08-15 | 2023-10-20 | 宁波立强机械有限公司 | 一种汽车液体管路法兰接头的激光焊接快速定位装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN209986266U (zh) | 一种管道安装用钻孔装置 | |
| CN209830745U (zh) | 一种流量计焊接工装 | |
| CN219747127U (zh) | 长轴类零件在卧式加工中心加工用的装夹固定工装 | |
| CN217475407U (zh) | 一种汽车轮毂轴承外圈钻孔夹具 | |
| CN109227018A (zh) | 水箱横梁左立柱总成焊接工装 | |
| CN209830346U (zh) | 一种自行车前叉加工用定位装置 | |
| CN220679609U (zh) | 一种轴承钢球中心线切割工装夹具 | |
| CN210756456U (zh) | 一种喷丝板加工定位装置 | |
| CN217702061U (zh) | 一种用于连接管上焊接法兰的旋转式焊接工作台 | |
| CN217750190U (zh) | 一种过滤器的焊接装置 | |
| CN215240464U (zh) | 法兰支管快速精准安装装置 | |
| CN213410665U (zh) | 一种便于安装的螺套攻丝装置 | |
| CN220347240U (zh) | 一种差速器壳体夹持装置 | |
| CN212286747U (zh) | 一种汽车桥壳钢板托铣削加工夹具 | |
| CN214264416U (zh) | 一种三维柔性焊接定位工装铸铁平台 | |
| CN221210425U (zh) | 一种法兰定位机构 | |
| CN210615635U (zh) | 支撑垫焊接定位治具 | |
| CN210703660U (zh) | 一种汽车连杆的毛坯加工装置 | |
| CN220838762U (zh) | 一种汽车后桥壳加工用焊接工装 | |
| CN215317119U (zh) | 一种拔管机油缸进出油口加工用钻孔工装 | |
| CN211804602U (zh) | 一种弯管法兰焊接工装 | |
| CN223616812U (zh) | 一种垂直打孔器 | |
| CN215902511U (zh) | 一种便于携带的简易弯管装置 | |
| CN221582260U (zh) | 一种船用下水管螺帽攻丝工装 | |
| CN213613410U (zh) | 一种拉丝模具测量辅助夹具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |