CN217168955U - 一种不规则多孔型硅砖的制作模具 - Google Patents
一种不规则多孔型硅砖的制作模具 Download PDFInfo
- Publication number
- CN217168955U CN217168955U CN202220338174.9U CN202220338174U CN217168955U CN 217168955 U CN217168955 U CN 217168955U CN 202220338174 U CN202220338174 U CN 202220338174U CN 217168955 U CN217168955 U CN 217168955U
- Authority
- CN
- China
- Prior art keywords
- core body
- core
- separating piece
- separator
- bottom plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 title claims abstract description 48
- 239000011449 brick Substances 0.000 title claims abstract description 38
- 239000000377 silicon dioxide Substances 0.000 title claims abstract description 24
- 230000001788 irregular Effects 0.000 title claims abstract description 19
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 12
- 230000000903 blocking effect Effects 0.000 claims abstract description 9
- 238000002360 preparation method Methods 0.000 claims abstract description 8
- 238000004804 winding Methods 0.000 claims abstract description 4
- 230000003247 decreasing effect Effects 0.000 claims description 4
- 230000002349 favourable effect Effects 0.000 abstract description 3
- 238000000034 method Methods 0.000 description 5
- 238000003825 pressing Methods 0.000 description 5
- 239000011819 refractory material Substances 0.000 description 4
- 238000007493 shaping process Methods 0.000 description 4
- 239000000571 coke Substances 0.000 description 3
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 2
- 239000011470 perforated brick Substances 0.000 description 2
- 229910052710 silicon Inorganic materials 0.000 description 2
- 239000010703 silicon Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P40/00—Technologies relating to the processing of minerals
- Y02P40/50—Glass production, e.g. reusing waste heat during processing or shaping
- Y02P40/57—Improving the yield, e-g- reduction of reject rates
Landscapes
- Moulds, Cores, Or Mandrels (AREA)
Abstract
本实用新型公开了一种不规则多孔型硅砖的制作模具,包括位于中间位置的底板,底板的四周围绕设置有竖直的堵板和边板,堵板和边板的数量均为两个,底板的上表面设有垫板,垫板的表面开设有两个用以安装芯体的下矩形孔,芯体插入两个下矩形孔内,在芯体的上方设有盖板,盖板上开设有用以对芯体进行限位的上矩形孔;芯体包括第一芯体和第二芯体,本实用新型设计结构简单、使用便捷,将模具内部的两个芯体设计为组合式结构,在进行脱模时,可以将单个芯体拆分为多个组件进行依次取出,避免在脱模时造成砖坯的破损,有利于提高这种不规则多孔型硅砖的制作质量,加快硅砖的工作效率。
Description
技术领域
本实用新型属于制砖模具设计技术领域,具体涉及一种不规则多孔型硅砖的制作模具。
背景技术
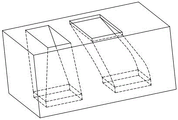
目前,在焦炉的构筑过程中,经常需要根据焦炉结构而选用符合条件的异型砖或多孔砖,其中,规则型多孔砖的制作较为简便,利用常规模具以及压制方式即可得到,但是对于不规则型的多孔硅砖,常规模具往往并不适用。例如,如图9所示的焦炉用硅砖,其外形结构为普通长方体结构,但是在长方体结构的中间位置具有两个贯通砖体的通孔,且两个通孔的形状不同,其中一个通孔在横截面上为上窄下宽的梯形结构,在纵向截面呈上宽下窄的梯形结构;另外一个通孔在整体上呈倾斜式结构,并且其中一个截面边线为曲线。如果利用常规模具并不能够实现上述砖型的制作,因此,亟需一种不规则多孔型硅砖的制作模具来解决上述问题。
发明内容
本实用新型为了解决上述技术问题,提供一种不规则多孔型硅砖的制作模具,其结构设计简单合理、使用便捷,将模具内部的两个芯体设计为组合式结构,在进行脱模时,可以将单个芯体拆分为多个组件进行依次取出,避免在脱模时造成砖坯的破损,有利于提高这种不规则多孔型硅砖的制作质量,加快硅砖的工作效率。
本实用新型所采用的技术方案是:一种不规则多孔型硅砖的制作模具,包括位于中间位置的底板,底板的四周围绕设置有竖直的堵板和边板,堵板和边板的数量均为两个,底板的上表面设有垫板,垫板的表面开设有两个用以安装芯体的下矩形孔,芯体插入两个下矩形孔内,在芯体的上方设有盖板,盖板上开设有用以对芯体进行限位的上矩形孔;
芯体包括第一芯体和第二芯体,第一芯体与第二芯体的上下两端均具有与上矩形孔和下矩形孔相互匹配的直通段,第一芯体的第一前表面和第一后表面在截面上呈梯形结构,且二者之间的间距从上到下依次增大设置,第一芯体的两个第一侧面之间间距从上到下依次减小设置;第二芯体的第二前表面与第二后表面在截面上从上到下向着同一个方向倾斜,且第二前表面的截面下端为弧形结构,第二芯体的两个第二侧面之间的间距从上到下依次减小设置。
所述第一芯体包括第一分离件、第二分离件和第三分离件,三个分离件相接触的贴合面与底板表面相互垂直设置。
所述第一分离件、第二分离件和第三分离件的上方均开设有螺纹孔。
所述第二芯体包括第四分离件、第五分离件和第六分离件,三个分离件相接触的贴合面与底板表面相互垂直设置,第四分离件与第五分离件的贴合面位于第二前表面在截面上的最高点位置。
所述第四分离件、第五分离件和第六分离件的上表面均开设有螺纹孔。
这种不规则多孔型硅砖的制作模具,在进行制砖时,将第一芯体和第二芯体的下端分别插入垫板上的两个下矩形孔内,将制砖用耐火材料填充至两个堵板和两个边板所围成的空腔内,然后将盖板置于空腔内,并使两个上矩形孔与两个芯体上方的直通段相对应,压砖机的压头通过按压盖板,使填充于模具空腔内的耐火材料成型,在砖坯成型后,将两个芯体取出即可便于实现脱模,具体地,芯体的取出方式为:第一芯体的第二分离件先从模具内抽出,然后将第三分离件向中间水平移动后,再向上抽出,最后再将第一分离件向中间方向水平移动,再向上抽出,完成第一芯体的脱模;第二芯体的第四分离件先向上处处,然后将第五分离件以及第六分离件依次向中间水平移动后再进行抽出,从而完成第二芯体的脱模。
所述垫板的表面开设有两个用以安装芯体的下矩形孔,芯体插入两个下矩形孔内,在芯体的上方设有盖板,盖板上开设有用以对芯体进行限位的上矩形孔;这样设置的目的是:上矩形孔以及下矩形孔用以对两个芯体进行水平方向的限位,避免在压砖过程中造成芯体的晃动问题,以提高模具的整体稳定性。
所述第一芯体与第二芯体的上下两端均具有与上矩形孔和下矩形孔相互匹配的直通段;这样设置的目的是:芯体的上下两个直通段作为辅助端,用以配合上矩形孔和下矩形孔来实现芯体的定位,且在压砖的过程中,由于芯体上下端为直通结构,并不会影响盖板的下移过程,当盖板运动至上方直通段的下方极限位置时,即达到行程,压头不再下移,也提高了砖坯的制作精度。
所述第一芯体的第一前表面和第一后表面在截面上呈梯形结构,且二者之间的间距从上到下依次增大设置,第一芯体的两个第一侧面之间间距从上到下依次减小设置;第二芯体的第二前表面与第二后表面在截面上从上到下向着同一个方向倾斜,且第二前表面的截面下端为弧形结构,第二芯体的两个第二侧面之间的间距从上到下依次减小设置;这样设置的目的是:主要用以与硅砖的两个通孔结构相互匹配,有利于提高砖坯的加工质量。
本实用新型的有益效果为:
本实用新型设计结构简单、使用便捷,将模具内部的两个芯体设计为组合式结构,在进行脱模时,可以将单个芯体拆分为多个组件进行依次取出,避免在脱模时造成砖坯的破损,有利于提高这种不规则多孔型硅砖的制作质量,加快硅砖的工作效率。
附图说明
图1为本实用新型的立体视图;
图2为本实用新型的爆炸视图;
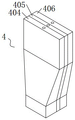
图3为本实用新型第一芯体的立体视图;
图4为本实用新型第一芯体的主视图;
图5为本实用新型第一芯体的侧视图;
图6为本实用新型第二芯体的立体视图;
图7为本实用新型第二芯体的主视图;
图8为本实用新型第二芯体的侧视图;
图9为本实用新型所需制作硅砖的立体图。
图中标记:1、底板;2、垫板;201、下矩形孔;3、边板;4、第一芯体;401、第一前表面;402、第一后表面;403、第一侧面;404、第一分离件;405、第二分离件;406、第三分离件;5、盖板;501、上矩形孔;6、第二芯体;601、第二前表面;602、第二后表面;603、第二侧面;604、第四分离件;605、第五分离件;606、第六分离件;7、堵板;8、直通段。
具体实施方式
以下结合附图对本实用新型的具体实施方式做进一步的详细说明。
如图所示,一种不规则多孔型硅砖的制作模具,包括位于中间位置的底板1,底板1的四周围绕设置有竖直的堵板7和边板3,堵板7和边板3的数量均为两个,底板1的上表面设有垫板2,垫板2的表面开设有两个用以安装芯体的下矩形孔201,芯体插入两个下矩形孔201内,在芯体的上方设有盖板5,盖板5上开设有用以对芯体进行限位的上矩形孔501;
芯体包括第一芯体4和第二芯体6,第一芯体4与第二芯体6的上下两端均具有与上矩形孔501和下矩形孔201相互匹配的直通段8,第一芯体4的第一前表面401和第一后表面402在截面上呈梯形结构,且二者之间的间距从上到下依次增大设置,第一芯体4的两个第一侧面403之间间距从上到下依次减小设置;第二芯体6的第二前表面601与第二后表面602在截面上从上到下向着同一个方向倾斜,且第二前表面601的截面下端为弧形结构,第二芯体6的两个第二侧面603之间的间距从上到下依次减小设置。
所述第一芯体4包括第一分离件404、第二分离件405和第三分离件406,三个分离件相接触的贴合面与底板1表面相互垂直设置,如图5所示,第二分离件405位于中间位置,且两边为竖直面,能够在脱模时向上抽出,在第二分离件405抽出之后,左侧第三分离件406可水平向右移动至第二分离件405之前所在位置,以保证第一后表面402在向上运动时,不会与砖坯产生接触,同理,在第二分离件405与第三分离件406被抽出之后,第一分离件404向左移动后,即可顺利抽出。
所述第二芯体6包括第四分离件604、第五分离件605和第六分离件606,三个分离件相接触的贴合面与底板1表面相互垂直设置,第四分离件604与第五分离件605的贴合面位于第二前表面601在截面上的最高点位置,如图8所示,第二芯体6的三个分离件在脱模时与上述第一芯体4脱模方式类似,先将第四分离件604抽出,第五分离件605与第六分离件606依次向左水平移动后即可在不触碰砖坯的情况下实现抽离,防止砖坯的破损问题。
所述第一分离件404、第二分离件405和第三分离件406的上方均开设有螺纹孔,开设螺纹孔的目的是为了在脱模的过程中,可以将螺纹孔内安装螺栓,以便于将三个分离件依次取出;同理,第四分离件604、第五分离件605和第六分离件606的上表面均开设有螺纹孔。
这种不规则多孔型硅砖的制作模具,在进行制砖时,将第一芯体4和第二芯体6的下端分别插入垫板2上的两个下矩形孔201内,将制砖用耐火材料填充至两个堵板7和两个边板3所围成的空腔内,然后将盖板5置于空腔内,并使两个上矩形孔501与两个芯体上方的直通段8相对应,压砖机的压头通过按压盖板5,使填充于模具空腔内的耐火材料成型,在砖坯成型后,将两个芯体取出即可便于实现脱模,具体地,芯体的取出方式为:第一芯体4的第二分离件405先从模具内抽出,然后将第三分离件406向中间水平移动后,再向上抽出,最后再将第一分离件404向中间方向水平移动,再向上抽出,完成第一芯体4的脱模;第二芯体6的第四分离件604先向上处处,然后将第五分离件605以及第六分离件606依次向中间水平移动后再进行抽出,从而完成第二芯体6的脱模。
Claims (5)
1.一种不规则多孔型硅砖的制作模具,其特征在于:包括位于中间位置的底板,底板的四周围绕设置有竖直的堵板和边板,堵板和边板的数量均为两个,底板的上表面设有垫板,垫板的表面开设有两个用以安装芯体的下矩形孔,芯体插入两个下矩形孔内,在芯体的上方设有盖板,盖板上开设有用以对芯体进行限位的上矩形孔;
芯体包括第一芯体和第二芯体,第一芯体与第二芯体的上下两端均具有与上矩形孔和下矩形孔相互匹配的直通段,第一芯体的第一前表面和第一后表面在截面上呈梯形结构,且二者之间的间距从上到下依次增大设置,第一芯体的两个第一侧面之间间距从上到下依次减小设置;第二芯体的第二前表面与第二后表面在截面上从上到下向着同一个方向倾斜,且第二前表面的截面下端为弧形结构,第二芯体的两个第二侧面之间的间距从上到下依次减小设置。
2.根据权利要求1所述的一种不规则多孔型硅砖的制作模具,其特征在于:第一芯体包括第一分离件、第二分离件和第三分离件,三个分离件相接触的贴合面与底板表面相互垂直设置。
3.根据权利要求2所述的一种不规则多孔型硅砖的制作模具,其特征在于:第一分离件、第二分离件和第三分离件的上方均开设有螺纹孔。
4.根据权利要求1所述的一种不规则多孔型硅砖的制作模具,其特征在于:第二芯体包括第四分离件、第五分离件和第六分离件,三个分离件相接触的贴合面与底板表面相互垂直设置,第四分离件与第五分离件的贴合面位于第二前表面在截面上的最高点位置。
5.根据权利要求4所述的一种不规则多孔型硅砖的制作模具,其特征在于:第四分离件、第五分离件和第六分离件的上表面均开设有螺纹孔。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220338174.9U CN217168955U (zh) | 2022-02-21 | 2022-02-21 | 一种不规则多孔型硅砖的制作模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220338174.9U CN217168955U (zh) | 2022-02-21 | 2022-02-21 | 一种不规则多孔型硅砖的制作模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217168955U true CN217168955U (zh) | 2022-08-12 |
Family
ID=82739893
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202220338174.9U Active CN217168955U (zh) | 2022-02-21 | 2022-02-21 | 一种不规则多孔型硅砖的制作模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217168955U (zh) |
-
2022
- 2022-02-21 CN CN202220338174.9U patent/CN217168955U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103171046B (zh) | 一种砖成型装置及成型设备 | |
| CN209425694U (zh) | 一种fq型磁芯成型模具 | |
| CN212331352U (zh) | 一种用于制造钢包用渣线砖的模具 | |
| CN218802962U (zh) | 一种匣钵压制成型设备及匣钵 | |
| CN214136547U (zh) | 一种耐火砖的机压成型模具 | |
| CN208020455U (zh) | 一种预制护坡混凝土构件生产模具 | |
| CN218108938U (zh) | 一种一个冲程将板条弯成闭环的模具 | |
| CN201815558U (zh) | 双头管接头的冷挤压模具 | |
| CN215660859U (zh) | 一种匣钵压制成型设备及匣钵 | |
| CN218227123U (zh) | 一种实验用多孔砖压制成型模具 | |
| CN213499920U (zh) | 一种压实固体疏松物料的成型系统 | |
| CN211614046U (zh) | 一种槽楔模具 | |
| CN223383666U (zh) | 一种用于非对称砖体的制砖模具及压机 | |
| CN212578838U (zh) | 一种压砖机的分体式模具及一种压砖机 | |
| CN220297407U (zh) | 一种硅砖砖坯成型装置 | |
| CN209971234U (zh) | 一种橡胶护套的模具 | |
| CN206779456U (zh) | 一种分体式手动成型模具 | |
| CN220945870U (zh) | 一种瓷砖生产用模具 | |
| CN217168950U (zh) | 一种具有半圆形倾斜式凹槽结构的硅砖制作模具 | |
| CN222451470U (zh) | 一种低压电气专用接线柱的成型设备 | |
| CN223692994U (zh) | 一种磁芯加工压制模具 | |
| CN219768993U (zh) | 一种注塑模具的内抽芯结构 | |
| CN113232132A (zh) | 一种实验用多孔砖压制成型模具及其使用方法 | |
| CN222681246U (zh) | 一种带有矩形槽的耐火砖成型模具 | |
| CN120755965B (zh) | 一种节能型铝碳化硅碳砖的压制装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |