CN217153492U - 一种修复管道缺陷补强用球形套筒装置 - Google Patents
一种修复管道缺陷补强用球形套筒装置 Download PDFInfo
- Publication number
- CN217153492U CN217153492U CN202220080946.3U CN202220080946U CN217153492U CN 217153492 U CN217153492 U CN 217153492U CN 202220080946 U CN202220080946 U CN 202220080946U CN 217153492 U CN217153492 U CN 217153492U
- Authority
- CN
- China
- Prior art keywords
- section
- pipe
- pipe section
- spherical shell
- straight pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E30/00—Energy generation of nuclear origin
- Y02E30/30—Nuclear fission reactors
Landscapes
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
一种修复管道缺陷补强用球形套筒装置,涉及一种修复管道装置,所述装置为两侧变径(或直管)、球壳三段式结构;一侧变径管段(1)、中间球壳段(2)、另一侧变径管段或直管(3)分别由上、下护板两部分组成;其中一侧变径管段(1)、另一侧变径管段或直管(3)两侧变径段(或直管)的结构完全相同,或不同,变径段加工成型后用线切割分成相等的两部分,其直径根据现场实际缺陷情况调整,长度也根据缺陷距离直管段的长度而定;本实用新型可有效的避免现场焊接时出现环焊缝与纵焊缝十字交叉情况的发生以及忽略因管道弯角处补板突出造成的管径不一致情况,利于保证焊接质量及避免套筒安装过程中产生的应力,从而解决管道斜接弯管处的环焊缝缺陷补强修复问题。
Description
技术领域
本实用新型涉及一种修复管道装置,特别是涉及一种修复管道缺陷补强用球形套筒装置。
背景技术
当管道斜接弯管处环焊缝出现缺陷时,采用传统的套筒修复方法,因现场无法将缺陷管道弯管的各个空间角度测量准确,而现场的情况往往更加复杂,所以必须以一种可忽略测量误差的球形加变径组合套筒来进行修复。
因此,针对管道弯管处环焊缝缺陷补强,设计一种球形变径组合套筒装置,来解决管道斜接弯管处的环焊缝缺陷补强修复的问题是十分重要的。
发明内容
本实用新型的目的在于提供一种修复管道缺陷补强用球形套筒装置,本实用新型是一种对管道斜接弯管处的环焊缝缺陷,进行补强修复的套筒装置,可有效的避免现场焊接时出现环焊缝与纵焊缝十字交叉情况的发生以及忽略因管道弯角处补板突出造成的管径不一致情况,利于保证焊接质量及避免套筒安装过程中产生的应力,从而解决管道斜接弯管处的环焊缝缺陷补强修复问题。
本实用新型的优点与效果是:
1.本实用新型对所有规格的管道斜接直、弯管(虾米弯)、任意角度弯头处的外表面、直焊缝、螺旋焊缝、环焊缝及凹坑(包括管道局部椭圆化)缺陷进行套筒补强修复。结构上可有效的避免现场焊接时出现环焊缝与纵焊缝十字交叉情况并可忽略因管道弯角处存在补板突出造成的管径不一致情况。球形加变径组合结构更利于现场焊接。空间旋转360°任意方向均无焊口对接角度问题,更利于保证焊接质量及最大程度降低套筒安装过程中产生的应力。从而解决了管道斜接直弯管处的环焊缝等缺陷补强修复系列问题。
2.本实用新型球壳段采用两个标准的半球形封头结构,其结构更利于避免应力集中情况;采用三段式结构设计,可有效的避免现场焊接时出现环焊缝与纵焊缝十字交叉情况;采用两侧变径(或直管)和球壳相结合结构设计,可有效忽略因管道弯角处补板突出造成的管径不一致情况;球形变径组合结构更利于现场对口焊接。空间旋转360°任意方向均无焊口对接角度问题,更利于保证焊接质量及避免套筒安装过程中产生的应力集中;球壳弯角一侧的开孔直径大于管道直径,(可根据球壳大小设计不同的调整角度)便于调整现场因角度测量不准确带来的问题。
本实用新型的目的是通过以下技术方案实现的:
一种修复管道缺陷补强用球形套筒装置,所述装置为两侧变径(或直管)、球壳三段式结构;包括一侧变径管段、中间球壳段、另一侧变径管段或直管、吊耳;一侧变径管段、中间球壳段、另一侧变径管段或直管分别由上、下护板两部分组成;其中一侧变径管段、另一侧变径管段或直管两侧变径段(或直管)的结构完全相同,或不同,变径段加工成型后用线切割分成相等的两部分,其直径根据现场实际缺陷情况调整,长度也根据缺陷距离直管段的长度而定;中间球壳段为模具压制而成的两个标准半球型封头;根据现场实际测量管径及管线折角,确定球壳直径;将两两个半球形封头点焊固定合成正球后,根据测绘的管线折角,加工出两个孔,最后再将两封头分离,形成球壳段护板。
所述的一种修复管道缺陷补强用球形套筒装置,所述中间球壳段要包容待修复缺陷处,又要大于变径管径。
所述的一种修复管道缺陷补强用球形套筒装置,所述一侧变径管段、中间球壳段之间采用插接式焊接或搭接式焊接结合型式。
所述的一种修复管道缺陷补强用球形套筒装置,所述另一侧变径管段或直管、中间球壳段之间需采用搭接式焊接型式。
所述的一种修复管道缺陷补强用球形套筒装置,所述吊耳激光切割成型,吊耳对称焊接到一侧变径管段、中间球壳段、另一侧变径管段或直管护板上。
附图说明
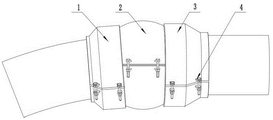
图1为本实用新型整体结构示意图。
图中部件:一侧变径管段1、中间球壳段2、另一侧变径管段或直管3、吊耳4。
具体实施方式
下面结合附图所示实施例对本实用新型进行详细说明。
本实用新型管道球型变径套筒结构,采用两侧变径(或直管)、球壳三段式结构,共六件构成,包括一侧变径管段1、中间球壳段2、另一侧变径管段或直管3、吊耳4以及两侧的管道;一侧变径管段1、中间球壳段2、另一侧变径管段或直管3分别由上、下护板两部分组成。其中一侧变径管段1、另一侧变径管段或直管3两侧变径段(或直管)的结构可以完全相同,也可以不同,变径段材质为锻件16Mn,加工成型后,用线切割分成相等的两部分,其直径可根据现场实际缺陷情况任意调整,长度也可根据缺陷距离直管段的长度而定。
中间球壳段2为模具压制而成的两个标准半球型封头,材质为Q345R。根据现场实际测量管径及管线折角,确定球壳直径。将两两个半球形封头点焊固定合成正球后,根据测绘的管线折角,加工出两个孔,最后再将两封头分离,形成球壳段护板。中间球壳段2的设计既要可包容待修复的缺陷,又要大于变径管径。
应考虑球壳开孔带来的补强问题,一侧变径管段1、中间球壳段2之间采用插接式焊接,也可采用搭接式焊接;另一侧变径管段或直管3、中间球壳段2之间需采用搭接式焊接型式,其目的为可在一定程度上有效的忽略因斜接弯管或弯头角度不准确带来的问题(现场斜接弯管处可能出现三维方向的角度)。
吊耳4材质为20号钢,通过激光切割成型,吊耳4对称焊接到一侧变径管段1、中间球壳段2、另一侧变径管段或直管3护板上。主要用途是,螺栓穿过上、下护板上的吊耳4,再安装上螺母,通过旋转螺栓,来调节上、下护板之间的焊缝。
安装时,先将中间球壳段2上、下护板吊装在管道上,拧紧螺栓调整纵焊缝间隙,使两端内径合圆后垫起。再分别安装两端变径管段一侧变径管段1、另一侧变径管段或直管3,同样拧紧螺栓调整纵焊缝间隙,使两端内径合圆。移动变径管段一侧变径管段1、另一侧变径管段或直管3使大径段搭接到中间球壳段2上,调整焊缝大小。调整好焊缝后,在管线上划位置线,将变径管段一侧变径管段1、另一侧变径管段或直管3分别向两侧移动,焊接中间球壳段2纵焊缝。焊接完成后,再将变径管段一侧变径管段1、另一侧变径管段或直管3移动到划线位置处,焊接变径管段一侧变径管段1、另一侧变径管段或直管3纵焊缝。焊接完成后,轴向旋转变径管段一侧变径管段1、另一侧变径管段或直管3,使其纵焊缝与中间球壳段2纵焊缝距离大于100mm以上,焊接变径管段一侧变径管段1、另一侧变径管段或直管3与中间球壳段2之间的两道环焊缝。最后焊接变径管段一侧变径管段1、另一侧变径管段或直管3与管线之间的两道环焊缝即可。
Claims (5)
1.一种修复管道缺陷补强用球形套筒装置,其特征在于,所述装置为两侧变径或直管、球壳三段式结构;包括一侧变径管段(1)、中间球壳段(2)、另一侧变径管段或直管(3)、吊耳(4);一侧变径管段(1)、中间球壳段(2)、另一侧变径管段或直管(3)分别由上、下护板两部分组成;其中一侧变径管段(1)、另一侧变径管段或直管(3)两侧变径段或直管的结构完全相同,或不同,变径段加工成型后用线切割分成相等的两部分,其直径根据现场实际缺陷情况调整,长度也根据缺陷距离直管段的长度而定;中间球壳段(2)为模具压制而成的两个标准半球型封头;根据现场实际测量管径及管线折角,确定球壳直径;将两个半球形封头点焊固定合成正球后,根据测绘的管线折角,加工出两个孔,最后再将两封头分离,形成球壳段护板。
2.根据权利要求1所述的一种修复管道缺陷补强用球形套筒装置,其特征在于,所述中间球壳段(2)要包容待修复缺陷处,又要大于变径管径。
3.根据权利要求1所述的一种修复管道缺陷补强用球形套筒装置,其特征在于,所述一侧变径管段(1)、中间球壳段(2)之间采用插接式焊接或搭接式焊接结合型式。
4.根据权利要求1所述的一种修复管道缺陷补强用球形套筒装置,其特征在于,所述另一侧变径管段或直管(3)、中间球壳段(2)之间需采用搭接式焊接型式。
5.根据权利要求1所述的一种修复管道缺陷补强用球形套筒装置,其特征在于,所述吊耳(4)激光切割成型,吊耳(4)对称焊接到一侧变径管段(1)、中间球壳段(2)、另一侧变径管段或直管(3)护板上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220080946.3U CN217153492U (zh) | 2022-01-13 | 2022-01-13 | 一种修复管道缺陷补强用球形套筒装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220080946.3U CN217153492U (zh) | 2022-01-13 | 2022-01-13 | 一种修复管道缺陷补强用球形套筒装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217153492U true CN217153492U (zh) | 2022-08-09 |
Family
ID=82688689
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202220080946.3U Active CN217153492U (zh) | 2022-01-13 | 2022-01-13 | 一种修复管道缺陷补强用球形套筒装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217153492U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116220195A (zh) * | 2023-05-08 | 2023-06-06 | 山西六建集团有限公司 | 焊接空心球节点及其加工方法 |
| CN118237841A (zh) * | 2022-12-24 | 2024-06-25 | 中国石油天然气集团有限公司 | 一种用于修复油气输送管道弯管缺陷的套筒的生产方法 |
| CN120839342A (zh) * | 2024-04-26 | 2025-10-28 | 中国石油天然气集团有限公司 | 大厚壁差管道环焊缝缺陷修复用串联套筒结构及修复方法 |
-
2022
- 2022-01-13 CN CN202220080946.3U patent/CN217153492U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118237841A (zh) * | 2022-12-24 | 2024-06-25 | 中国石油天然气集团有限公司 | 一种用于修复油气输送管道弯管缺陷的套筒的生产方法 |
| CN116220195A (zh) * | 2023-05-08 | 2023-06-06 | 山西六建集团有限公司 | 焊接空心球节点及其加工方法 |
| CN120839342A (zh) * | 2024-04-26 | 2025-10-28 | 中国石油天然气集团有限公司 | 大厚壁差管道环焊缝缺陷修复用串联套筒结构及修复方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204893326U (zh) | 一种钢管对接装配定位装置 | |
| CN204183172U (zh) | 一种抱箍式圆钢管对接调整夹具 | |
| CN211540098U (zh) | 预制管道法兰快速组对装置 | |
| CN102950432A (zh) | Q245r直缝埋弧焊天然气放空管制造方法 | |
| CN111001976A (zh) | 用于大管径薄壁管道的对口装置及其使用方法 | |
| CN112427826A (zh) | 一种不锈钢管的对接焊装配方法 | |
| CN112658535A (zh) | 一种船舶管子平对接焊对中固定方法 | |
| CN108266289B (zh) | 高压燃气双壁管 | |
| CN204657836U (zh) | 管道轴向对中工装 | |
| WO2017070987A1 (zh) | 燃气管道系统的施工方法 | |
| CN108871941B (zh) | 一种管件的试压工装 | |
| CN204366344U (zh) | 一种仪表管道焊口组对夹钳 | |
| Chen et al. | Research on burst tests of pipeline with spiral weld defects | |
| CN104439672A (zh) | 直缝埋弧焊管的高频预焊工艺 | |
| CN212761975U (zh) | 用于大口径长管道焊接对口工具 | |
| CN219634581U (zh) | 一种管道热熔固定装置 | |
| RU176942U1 (ru) | Тройниковая катушка с велдолетом для трубопроводов | |
| CN217142837U (zh) | 一种用于热力管道焊接的自动焊机轨道底托 | |
| CN207514460U (zh) | 一种用于lng浮式装置的发电机双层供气管连接部件 | |
| CN211387515U (zh) | 一种管件夹紧装置 | |
| CN114131226B (zh) | 一种三通的制作方法 | |
| CN221791604U (zh) | 一种便于操作的管道焊接对口装置 | |
| CN212613028U (zh) | 一种钢管错位对接装置 | |
| CN100475426C (zh) | 大弯头自动焊接设备焊机头支架 | |
| CN220783691U (zh) | 一种大口径船舶不锈钢排烟管道防变形治具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |