CN217141284U - 一种纸板品检机 - Google Patents
一种纸板品检机 Download PDFInfo
- Publication number
- CN217141284U CN217141284U CN202121105430.1U CN202121105430U CN217141284U CN 217141284 U CN217141284 U CN 217141284U CN 202121105430 U CN202121105430 U CN 202121105430U CN 217141284 U CN217141284 U CN 217141284U
- Authority
- CN
- China
- Prior art keywords
- conveying belt
- roller
- conveying
- mounting
- rack
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000011087 paperboard Substances 0.000 title claims abstract description 58
- 238000007689 inspection Methods 0.000 title claims description 20
- 239000000428 dust Substances 0.000 claims abstract description 31
- 230000007246 mechanism Effects 0.000 claims abstract description 28
- 239000002699 waste material Substances 0.000 claims abstract description 17
- 238000001514 detection method Methods 0.000 claims abstract description 13
- 230000002950 deficient Effects 0.000 claims abstract description 10
- 238000009434 installation Methods 0.000 claims description 25
- 238000003825 pressing Methods 0.000 claims description 21
- 238000001179 sorption measurement Methods 0.000 claims description 7
- 238000005096 rolling process Methods 0.000 claims description 4
- 230000000149 penetrating effect Effects 0.000 claims 1
- 239000011111 cardboard Substances 0.000 abstract description 30
- 238000003908 quality control method Methods 0.000 abstract description 8
- 239000000123 paper Substances 0.000 abstract description 7
- 238000012423 maintenance Methods 0.000 description 8
- 230000000694 effects Effects 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 230000001771 impaired effect Effects 0.000 description 2
- 241000269319 Squalius cephalus Species 0.000 description 1
- 230000001680 brushing effect Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000029058 respiratory gaseous exchange Effects 0.000 description 1
Images







Landscapes
- Delivering By Means Of Belts And Rollers (AREA)
Abstract
本实用新型公开了一种纸板品检机,其特征在于:包括有除尘机构、检测机构及剔废机构,所述除尘机构包括有前牵引部件、后输送部件、首次除尘部件和二次除尘部件,所述剔废机构包括有输送部件、成品输送部件、次品输送部件及剔废部件。纸板经过两次除尘,去除纸板上的纸屑、灰尘,确保纸板的印刷面干净、无粉尘,去除误检因素,而后进入检测工位,图像传感器采集纸板上的印刷信息并发送给电气控制器,电气控制器经过比对、分析、判断该纸板的印刷是否合格,若合格则纸板由成品输送部件送出;若不合格,剔废部件将纸板导向次品输送部件,如此实现自动剔废,大大提高工作效率。
Description
技术领域
本实用新型涉及的是一种纸板品检机。
背景技术
纸板印刷后经品检检测印刷是否错误、偏移等问题,符合要求的才能用于糊盒加工,若印刷不合格则剔除,纸板经品检机检测合格后统一收集。目前,现有的纸板品检机在品检后需要人工剔除次品,效率较低,而且在收集过程中,纸板前端与挡板撞击容易造成纸板变形、受损,影响产品质量,因此现有的纸板品检机还需改进才能满足生产需求。
发明内容
鉴于背景技术中存在的技术问题,本实用新型所解决的技术问题旨在提供一种自动剔废,自动收集且对纸板损伤小的纸板品检机。
为解决上述技术问题,本实用新型采用如下的技术方案:该种纸板品检机,包括有
除尘机构,其包括有
前牵引部件,其包括有前牵引辊和后牵引辊,
后输送部件,其包括有吸风输送带,
首次除尘部件,其包括有设置在前牵引辊和后牵引辊之间的毛刷辊,所述毛刷辊、前牵引辊及后牵引辊同步转动,所述毛刷辊包括毛刷上辊和毛刷下辊,
和二次除尘部件,其包括有除尘刷,所述除尘刷横向设置在机架上,且除尘刷设置在前牵引部件和后输送部件之间;
检测机构,其包括有图像传感器,所述图像传感器设置在吸风输送带的上方;
及剔废机构,其包括有
输送部件,其包括有第一压轮及第一输送带,所述第一输送带的后方与吸风输送带衔接,
成品输送部件,其包括有第二压轮和第二输送带,所述第二输送带与第一输送带等高设置,且第二输送带的后端与第一输送带的输出端衔接,
次品输送部件,其包括有第三压轮和第三输送带,所述第三输送带设置在第二输送带的上方,且沿输送方向倾斜向上,
及剔废部件,其包括有横向设置的导板及驱动导板上下摆动的驱动件,所述导板设置在第二输送带输入端的上方,所述图像传感器和驱动件均与电气控制器连接。
纸板送入后,纸板在前牵引部件牵引下向前移动,纸板经过毛刷辊及除尘刷进行两次除尘,去除纸板上的纸屑、灰尘,确保纸板的印刷面干净、无粉尘,去除误检因素,而后进入检测工位,吸风输送带将纸板吸附并向前输送,图像传感器采集纸板上的印刷信息并发送给电气控制器,电气控制器经过比对、分析、判断该纸板的印刷是否合格,若合格则纸板从第一输送带直接进入第二输送带上,由成品输送部件送出;若不合格,则气缸驱动导板向下摆动,挡在第二输送带输入端的后方,纸板从第一输送带送出,经过导板进入第三输送带上,由次品输送部件送出,如此实现自动剔废,大大提高工作效率。
作为优选,所述前牵引部件和后输送部件之间设有纠偏机构,所述纠偏机构包括有
安装轴,其两端安装在机架的牌坊上;
侧挡板,其安装在安装轴上;
及纵向输送的纠偏皮带,其设置在安装板上,所述安装板能够左右摆动安装在安装轴上。所述纠偏机构的纠偏皮带使纸板靠向侧挡板,如此使得进入吸风输送带的纸板的位置统一,这样更利于品检,进一步提高品检的准确度。
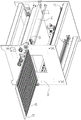
作为优选,所述吸风输送带的送料段下方设有吸气部件,所述吸气部件包括有安装板、导流板及若干小型风机,所述安装板分为安装区和吸风区,所述小型风机密布在安装板吸风区的下表面,且排列整齐,所述安装板的吸风区设有若干长条形第一通孔,所述第一通孔在安装板上纵向、横向均匀排列,所述导流板上设有若干长条形第二通孔,所述第二通孔在导流板上纵向、横向均匀排列,所述导流板设置在安装板的上方,所述第一通孔与第二通孔纵向位置上下对应设置,所述第一通孔和第二通孔横向位置交叉设置。所述吸气部件的导流板和安装板上的第二通孔和第一通孔横向交叉设置,形成更大的负压面积,增加吸附面积,提高吸附效果,并且本实用新型采用小型风机,相对于大型风机维护成本低,而且噪音小,使用效果更佳。
作为优选,所以机架包括有左牌坊和右牌坊,所述左牌坊或右牌坊上开设有吸附部件穿插的缺口;
所述机架上设有导杆,所述导杆横向安装在机架上,所述安装板安装区的下表面安装有与导杆滑动配合的导套,所述导套套设在导杆外,所述安装板安装区的下方设有与其滚动配合的滚轮,所述滚轮转动安装在机架上。在维护时,可以将安装板从机架上抽出,安装板及小型风机移至机架外,这样便于工作人员维护,提高效率;而且在推拉安装板时,安装板在滚轮上移动,方便且省力,而导杆和导套配合则起到了导向作用。
作为优选,所述成品输送部件的前方设有搭叠部件,所述搭叠部件包括有第四输送带、前后移动的推杆、堆叠台及减速辊,所述第四输送带设置在第二输送带下方,所述第四输送带的始端与第二输送带的输出端衔接,所述第四输送带的输出端与堆叠台衔接,所述推杆与第四输送带设置有若干组,且二者交替设置;所述减速辊转动安装在机架上,所述减速辊横向设置在第四输送带的上方。合格纸板由成品输送部件送出后经搭叠部件进行搭叠,最后统一堆叠在堆叠台上,便于工作人员搬运,也利于后续糊盒作业。
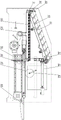
作为优选,所述第二压轮转动安装在压轮座上,所述压轮座的上端与机架铰接,所述压轮座上开设有竖向设置的限位槽,所述限位槽内设有弹簧,所述弹簧的上端与机架顶压接触。所述弹簧的弹力推动第二压轮始终压向第二输送带,使二者保持压合状态,特别是低克重的薄款纸板,输送的稳定性更高。
作为优选,所述机架上设有横梁,所述横梁上安装有若干与第二输送带对应的纵梁,所述纵梁上开设有纵向设置的安装槽,所述安装槽内设有定位凸块,所述弹簧的上端套设在定位凸块外,所述纵梁上设有贯穿安装槽的安装孔一,所述安装孔一设有若干个,且均布在纵梁上,所述压轮座的上端开设有安装孔二,所述压轮座的上端置于安装槽内,所述安装孔一和安装孔二配设有转轴。
作为优选,所述机架上设有计数传感器;所述推杆安装在升降座上,所述升降座与驱动其升降的驱动件连接,所述驱动件安装在移动板上,所述移动板与驱动其前后移动的移动件连接,所述计数传感器、移动件、驱动件均与电气控制器连接。计数传感器将采集的信息发送给电气控制器,当第四输送带上的纸板堆叠至一定数量后,电气控制器发送指令给移动件及驱动件,所述移动件驱动推杆前移,将第四输送带上的纸板推送至堆叠台上,所述推杆推送的速度大于第四输送带输送的速度,使得置于堆叠台上的纸板能够大致前后对齐,这样更便于后续的工作,而且推杆完成推送后,所述驱动件驱动升降座下移,使推杆降至输送平台的下方,这样就不影响第四输送带上的纸板搭叠,所述移动件回缩,所述推杆回到起始位置,所述升降座上移,推杆复位。
作为优选,所述移动件包括有齿条、齿轮及直线导轨,所述直线导轨和齿条纵向安装在机架上,所述齿轮转动安装在移动板上,且所述齿轮与齿条啮合,所述直线导轨上滑动设有滑块,所述滑块安装在移动板上。
附图说明
图1为本实用新型的结构示意图。
图2为本实用新型除尘机构和检测机构的示意图。
图3为本实用新型除尘机构和检测机构的俯视图。
图4为本实用新型图2A处放大图。
图5为本实用新型检测机构维护时的示意图。
图6为本实用新型检测机构拆除左牌坊后的示意图。
图7为本实用新型吸气部件的局部示意图。
图8为本实用新型拆除部分导流板的吸气部件的局部俯视图。
图9为本实用新型拆除部分导流板的吸气部件的局部仰视图。
图10为本实用新型成品输送的主视图。
图11为本实用新型剔废时的主视图。
图12为本实用新型搭叠部件的主视图
图13为本实用新型成品输送部件的局部示意图。
具体实施方式
下面结合附图描述本实用新型的实施方式及实施例的有关细节及工作原理。
该种纸板品检机,包括有除尘机构2、检测机构3及剔废机构5、6。所述除尘机构1包括有前牵引部件、后输送部件、首次除尘部件及二次除尘部件,所述前牵引部件包括有前牵引辊13和后牵引辊11,所述后输送部件包括有吸风输送带14;所述前牵引部件和后输送部件之间设有纠偏机构2,所述纠偏机构包括有安装轴21、侧挡板18及纵向输送的纠偏皮带16,所述安装轴的两端安装在机架的牌坊23上,所述机架包括有左牌坊和右牌坊,所述侧挡板18安装在安装轴21上,所述纠偏皮带设置在安装板19上,所述安装板能够左右摆动安装在安装轴21上,所述安装板上开设有供安装轴穿过的通孔,所述通孔的直径比安装轴的直径大,安装板可以相对安装轴左右摆动,调节纠偏皮带的输送角度,调节完成后,通过螺栓将安装板固定在安装轴上即可;所述首次除尘部件包括有设置在前牵引辊13和后牵引辊11之间的毛刷辊12,所述毛刷辊、前牵引辊及后牵引辊同步转动,所述毛刷辊12包括毛刷上辊和毛刷下辊,二者均为主动辊,所述二次除尘部件包括有除尘刷22,所述除尘刷横向设置在机架上,且除尘刷设置在前牵引部件和后输送部件之间,即设置在纠偏工位;所述检测机构包括有图像传感器17,所述图像传感器设置在吸风输送带14的上方,所述图像传感器与电气控制器连接。在检测前,先调节纠偏皮带16的角度,使进入品检工位的纸板在图形传感器检测的位置,纸板被送至后牵引辊11处,由后牵引辊将其向前输送,所述纸板经过毛刷辊12,所述毛刷辊对纸板的上表面和下表面进行滚刷,去除纸板表面的纸屑、灰尘,所述前牵引辊将纸板送至纠偏工位,所述纠偏皮带16使纸板向前输送并统一靠向侧挡板18,在输送过程中,纸板的上表面进行二次清理,去除纸板印刷面干净、无粉尘,去除误检因素,提高品检的精确度,纠偏后的纸板靠着侧挡板进入检测工位,纸板在吸风输送带14上的横向位置统一,且在图像传感器17信息采集范围内,进一步提升品检准确率,所述吸风输送带14将纸板吸附,并将其向前输送,吸风输送带上方的图像传感器对印刷面进行图像采集,并将采集信息发送给电气控制器,由电气控制器进行比对、判断是否合格。
所述剔废机构包括有输送部件4、成品输送部件6、次品输送部件5及剔废部件;所述输送部件包括有第一压轮7及第一输送带8,所述第一输送带的后方与吸风输送带14衔接;所述成品输送部件包括有第二压轮44和第二输送带45,所述第二输送带与第一输送带8等高设置,且第二输送带的后端与第一输送带的输出端衔接,所述次品输送部件包括有第三压轮40和第三输送带41,所述第三输送带设置在第二输送带45的上方,且沿输送方向倾斜向上,所述剔废部件包括有横向设置的导板9及驱动导板上下摆动的驱动件,所述驱动件可以气缸49,所述导板9设置在第二输送带45输入端的上方,所述气缸与电气控制器连接,本实施例中,所述导板9安装在横向设置的连杆20上,所述连杆转动安装在机架上,所述气缸49的活塞杆与连杆50连接,剔废时,气缸的活塞杆伸出,驱动连杆转动,使导板9向下摆动,所述导板的导入端挡在第二输送带45输入端的后方,且所述导板的后端与第一输送带8衔接,所述导板的前端与第三输送带41衔接。见附图10,此时导板9的导入端在第二输送带45的上方,印刷合格则纸板从第一输送带8直接进入第二输送带45上,由成品输送部件6送出;若印刷不合格,则电气控制器发送指令给气缸49,气缸驱动导板9向下摆动,导板的导入端挡在第二输送带45输入端的后方,即导板9的导入端在第一输送带8和第二输送带45之间,这样纸板从第一输送带8送出后沿导板进入第三输送带41上,由次品输送部件5送出,如此实现自动剔废,大大提高工作效率。
所述成品输送部件6的前方设有搭叠部件10,所述搭叠部件包括有第四输送带47、前后移动的推杆46、堆叠台48及减速辊43,所述第四输送带设置在第二输送带45的下方,所述第四输送带的始端与第二输送带的输出端衔接,所述第四输送带47的输出端与堆叠台48衔接,所述推杆46与第四输送带设置有若干组,且二者交替设置;所述减速辊43转动安装在机架上,所述减速辊43无需主动转动,通过转轴安装在机架上即可,所述减速辊横向设置在第二输送带45的前方,且设置在第四输送带的上方。所述第二输送带与第四输送带47形成落差,品检合格的纸板被第二压轮44和第二输送带45快速送出,纸板与减速辊43表面接触,纸板前移的力推动减速辊逆时针转动,减速辊转动使得纸板顺着减速辊的表面移动并从减速辊的下方进入输送带上,纸板与减速辊之间的摩擦力分解了纸板前移的力,不仅起到了减速作用,同时起到缓冲作用,大大减轻因碰撞造成的损伤,提高了纸板质量。减速后的纸板落至第四输送带47上并搭叠在前一纸板上,使得第四输送带上的纸板呈鱼鲢状搭叠,当第四输送带上的纸板达到一定数量时,推杆46前移将搭叠在第四输送带上纸板推送至堆叠台48上,因推杆移动的速度比第四输送带的输送速度快,使后方纸板爬至前方的纸板上,使得送至堆叠台上的纸板前后大致对齐,这样也更便于后续收集、转送作业。
所述机架上设有计数传感器52;所述推杆安装在升降座上,所述升降座与驱动其升降的驱动件连接,所述驱动件可以采用气缸或丝杠机构等,所述驱动件安装在移动板51上,所述移动板与驱动其前后移动的移动件连接,所述移动件也可以采用气缸或丝杠机构,本实施例中,所述移动件包括有齿条55、齿轮54及直线导轨56,所述直线导轨和齿条纵向安装在机架上,所述齿轮54转动安装在移动板51上,且所述齿轮与齿条55啮合,所述直线导轨上滑动设有滑块53,所述滑块安装在移动板51上,所述齿轮转动,齿轮在齿条上跑动,使移动板51沿直线导轨56上前后移动;所述计数传感器52、移动件、驱动件均与电气控制器连接。计数传感器将采集的信息发送给电气控制器,当第四输送带47上的纸板堆叠至一定数量后,电气控制器发送指令给移动件及驱动件,所述齿轮54顺时针转动,在齿条55上向前移动,继而带动推杆46沿直线导轨前移,将第四输送带47上的纸板推送至堆叠台48上,推杆完成推送后,所述驱动件驱动升降座下移,使推杆降至输送平台的下方,这样就不影响第四输送带47上的纸板搭叠,所述齿轮反向转动,使推板沿直线导轨向后移动,所述推杆46回到起始位置,所述升降座上移,推杆复位。所述第三输送带41的前方衔接有输出输送带42,所述输出输送带横向设置,所述次品经第三输送带送至输出输送带上,再由输出输送带将次品从侧方送出,成品与次品的输出方向不同,厂家根据需求设置纸板输出的朝向,这样更利于后续工作的展开,而且,输出输送带横向设置,缩短了整机长度,也利于设备的装配及安置。
所述吸风输送带14设置在传动辊20上,所述传动辊转动安装在机架上,所述吸风输送带14的送料段下方设有吸气部件,绕设在传动辊上的吸风输送带,其水平输送区即吸风输送带的送料段,用于纸板的输送,所述吸气部件使送料段形成负压,将纸板吸附,纸板被吸风输送带14吸附着向前输送,使其在输送过程中不发生移位,这样检测装置才能精确采集纸板上的印刷图案,提高检测的准确度。所述吸气部件包括有安装板31、导流板32及若干小型风机33,所述安装板分为安装区36和吸风区37,所述安装板的四边为安装区,由安装区包围部分即吸风区,所述小型风机33密布在安装板吸风区37的下表面,且排列整齐,所述小型风机为方形,小型风机可以贴合排列成矩形,将吸风区覆盖,这样形成的负压大,而且小型风机相对于大型风机来说总体的噪音较小,而且后期维护、更换成本较低;所述安装板的吸风区37设有若干长条形第一通孔35,所述第一通孔在安装板31上纵向、横向均匀排列,所述导流板32上设有若干长条形第二通孔34,所述第二通孔在导流板上纵向、横向均匀排列,所述导流板32设置在安装板的上方,所述第一通孔35与第二通孔34纵向位置上下对应设置,所述第一通孔和第二通孔横向位置交叉设置,即第一通孔和第二通孔有部分重合,有部分否则错开,重合部分使第一通孔和第二通孔气源相通,所述导流板32不需要安装区,其表面均为吸风区,这样的设置可以进一步加大的负压面积,增加吸附面积,提高吸附效果。为了便于维护作业,所述左牌坊23或右牌坊上开设有吸附部件穿插的缺口;所述机架上设有导杆27,所述导杆横向安装在机架上,所述安装板安装区26的下表面安装有与导杆滑动配合的导套26,所述导套套设在导杆外,所述安装板安装区的下方设有与其滚动配合的滚轮29,所述滚轮转动安装在机架上,所述安装板31从牌坊的缺口抽出,为提高移动的稳定性,所述滚轮29和导杆27设置有两组,分别设置在安装板31的前后两端;在维护时,将安装板从机架上抽出,安装板31及小型风机33被移至机架外,这样便于工作人员维护,提高效率;而且在推拉安装板时,安装板31在滚轮29上移动,方便且省力,而导杆27和导套26配合则起到了导向作用,完成维护作业后,将安装板31推入机架内即可。所述吸风输送带14绕设在传动辊20上,因此吸风输送带的始端和尾端吸气孔被传动辊遮挡,没有负压,为保证纸板顺利进入吸风输送带14上,所述后输送部件还包括有与吸风输送带14压合的压轮15,所述压轮设置在吸风输送带的始端和尾端,所述压轮与吸风输送带压合,增加摩擦力,使纸板顺利进入吸风输送带上,并转由吸风输送带吸附输送;所述压轮15安装在安装座25上,所述机架上设有横梁24,所述安装座上设有与横梁匹配的安装槽,所述安装座25能够滑动设置在横梁上,用户可以根据需求调节压轮的横向位置,也可以设置多个,为避免纸板上的印刷面受损,所述压轮15设置在吸风输送带14的两侧端最佳。
见图13,为提高成品输送的稳定性,使第二压,44和第二输送带45保持压合状态,所述第二压轮转动安装在压轮座60上,所述压轮座的上端与机架铰接,所述压轮座上开设有竖向设置的限位槽63,所述限位槽内设有弹簧62,所述弹簧的上端与机架顶压接触,即弹簧62处于压缩状态,所述弹簧的弹力推动第二压轮44始终压向第二输送带45,使二者保持压合状态,即使是低克重的薄款纸板,二者之间的摩擦力也能将纸板稳定向前输送,同时为了便于安装及调试,所述机架上若干与第二输送带对应的纵梁58,所述纵梁上开设有纵向设置的安装槽59,所述安装槽内设有定位凸块,图中未显示,所述弹簧62的上端套设在定位凸块外,这样弹簧的两端位置被限定,弹力方向稳定,所述纵梁58上设有贯穿安装槽的安装孔一61,所述安装孔一设有若干个,且均布在纵梁上,所述压轮座的上端开设有安装孔二,所述压轮座60的上端置于安装槽59内,所述安装孔一和安装孔二配设有转轴,即安装时,将压轮座的上端插入安装槽内,使安装孔一与安装孔二对齐,插入转轴并将其固定即可,安装十分便捷。
Claims (9)
1.一种纸板品检机,其特征在于:包括有
除尘机构,其包括有
前牵引部件,其包括有前牵引辊和后牵引辊,
后输送部件,其包括有吸风输送带,
首次除尘部件,其包括有设置在前牵引辊和后牵引辊之间的毛刷辊,所述毛刷辊、前牵引辊及后牵引辊同步转动,所述毛刷辊包括毛刷上辊和毛刷下辊,
和二次除尘部件,其包括有除尘刷,所述除尘刷横向设置在机架上,且除尘刷设置在前牵引部件和后输送部件之间;
检测机构,其包括有图像传感器,所述图像传感器设置在吸风输送带的上方;
及剔废机构,其包括有
输送部件,其包括有第一压轮及第一输送带,所述第一输送带的后方与吸风输送带衔接,
成品输送部件,其包括有第二压轮和第二输送带,所述第二输送带与第一输送带等高设置,且第二输送带的后端与第一输送带的输出端衔接,
次品输送部件,其包括有第三压轮和第三输送带,所述第三输送带设置在第二输送带的上方,且沿输送方向倾斜向上,
及剔废部件,其包括有横向设置的导板及驱动导板上下摆动的驱动件,所述导板设置在第二输送带输入端的上方,所述图像传感器和驱动件均与电气控制器连接。
2.根据权利要求1所述的纸板品检机,其特征在于:所述前牵引部件和后输送部件之间设有纠偏机构,所述纠偏机构包括有
安装轴,其两端安装在机架的牌坊上;
侧挡板,其安装在安装轴上;
及纵向输送的纠偏皮带,其设置在安装板上,所述安装板能够左右摆动安装在安装轴上。
3.根据权利要求1所述的纸板品检机,其特征在于:所述吸风输送带的送料段下方设有吸气部件,所述吸气部件包括有安装板、导流板及若干小型风机,所述安装板分为安装区和吸风区,所述小型风机密布在安装板吸风区的下表面,且排列整齐,所述安装板的吸风区设有若干长条形第一通孔,所述第一通孔在安装板上纵向、横向均匀排列,所述导流板上设有若干长条形第二通孔,所述第二通孔在导流板上纵向、横向均匀排列,所述导流板设置在安装板的上方,所述第一通孔与第二通孔纵向位置上下对应设置,所述第一通孔和第二通孔横向位置交叉设置。
4.根据权利要求3所述的纸板品检机,其特征在于:所述机架包括有左牌坊和右牌坊,所述左牌坊或右牌坊上开设有吸附部件穿插的缺口;
所述机架上设有导杆,所述导杆横向安装在机架上,所述安装板安装区的下表面安装有与导杆滑动配合的导套,所述导套套设在导杆外,所述安装板安装区的下方设有与其滚动配合的滚轮,所述滚轮转动安装在机架上。
5.根据权利要求1所述的纸板品检机,其特征在于:所述成品输送部件的前方设有搭叠部件,所述搭叠部件包括有第四输送带、前后移动的推杆、堆叠台及减速辊,所述第四输送带设置在第二输送带下方,所述第四输送带的始端与第二输送带的输出端衔接,所述第四输送带的输出端与堆叠台衔接,所述推杆与第四输送带设置有若干组,且二者交替设置;所述减速辊转动安装在机架上,所述减速辊横向设置在第四输送带的上方。
6.根据权利要求1所述的纸板品检机,其特征在于:所述第二压轮转动安装在压轮座上,所述压轮座的上端与机架铰接,所述压轮座上开设有竖向设置的限位槽,所述限位槽内设有弹簧,所述弹簧的上端与机架顶压接触。
7.根据权利要求6所述的纸板品检机,其特征在于:所述机架上设有横梁,所述横梁上安装有若干与第二输送带对应的纵梁,所述纵梁上开设有纵向设置的安装槽,所述安装槽内设有定位凸块,所述弹簧的上端套设在定位凸块外,所述纵梁上设有贯穿安装槽的安装孔一,所述安装孔一设有若干个,且均布在纵梁上,所述压轮座的上端开设有安装孔二,所述压轮座的上端置于安装槽内,所述安装孔一和安装孔二配设有转轴。
8.根据权利要求5所述的纸板品检机,其特征在于:所述机架上设有计数传感器;所述推杆安装在升降座上,所述升降座与驱动其升降的驱动件连接,所述驱动件安装在移动板上,所述移动板与驱动其前后移动的移动件连接,所述计数传感器、移动件、驱动件均与电气控制器连接。
9.根据权利要求8所述的纸板品检机,其特征在于:所述移动件包括有齿条、齿轮及直线导轨,所述直线导轨和齿条纵向安装在机架上,所述齿轮转动安装在移动板上,且所述齿轮与齿条啮合,所述直线导轨上滑动设有滑块,所述滑块安装在移动板上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121105430.1U CN217141284U (zh) | 2021-05-22 | 2021-05-22 | 一种纸板品检机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121105430.1U CN217141284U (zh) | 2021-05-22 | 2021-05-22 | 一种纸板品检机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217141284U true CN217141284U (zh) | 2022-08-09 |
Family
ID=82660257
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202121105430.1U Active CN217141284U (zh) | 2021-05-22 | 2021-05-22 | 一种纸板品检机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217141284U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117088172A (zh) * | 2023-10-20 | 2023-11-21 | 泰州市茂华纸品有限公司 | 一种纸板加工设备安装定位设备 |
-
2021
- 2021-05-22 CN CN202121105430.1U patent/CN217141284U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117088172A (zh) * | 2023-10-20 | 2023-11-21 | 泰州市茂华纸品有限公司 | 一种纸板加工设备安装定位设备 |
| CN117088172B (zh) * | 2023-10-20 | 2023-12-26 | 泰州市茂华纸品有限公司 | 一种纸板加工设备安装定位设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN203805484U (zh) | 一种瓦楞纸板水性印刷机及其除尘装置 | |
| CN103722877B (zh) | 一种瓦楞纸板水性印刷机的除尘装置 | |
| CN110171209A (zh) | 一种布匹激光印花机 | |
| CN210363003U (zh) | 一种布匹激光印花机 | |
| CN109051692A (zh) | 瓦楞纸板正反堆码纸堆全自动分拣投放装置 | |
| CN105947722A (zh) | 一种高速瓦楞纸板数码印刷分纸系统 | |
| CN210821131U (zh) | 全自动钉箱机 | |
| CN210594398U (zh) | 轨道宽度可调节的上下料输送装置 | |
| CN206678456U (zh) | 一种一次性纸盒成型机 | |
| CN109554840B (zh) | 一种密目式安全网生产设备 | |
| CN219636464U (zh) | 一种纸张上料、输送、折页一体式加工设备 | |
| CN110605868B (zh) | 全自动钉箱机 | |
| CN217141235U (zh) | 一种纸板品检机的剔废机构 | |
| CN113666175B (zh) | 一种双工位自动码垛装置 | |
| CN216736792U (zh) | 自动卷料模切机 | |
| CN108750769A (zh) | 一种传纸机构及其清废机 | |
| CN211070974U (zh) | 一种pcb板静电除尘机 | |
| CN204622791U (zh) | 一种印刷机 | |
| CN108312624A (zh) | 一种伺服跟标压线圆压圆模切机 | |
| CN109226106B (zh) | 一种分体式粘尘机 | |
| CN115557311B (zh) | 高速智能折页机 | |
| CN212331960U (zh) | 一种分体式瓦楞纸板吸附送纸机 | |
| CN210997044U (zh) | 一种丝网及薄板专用激光等离子切割机 | |
| CN209177699U (zh) | 一种收纸机构及其清废机 | |
| CN209334366U (zh) | 一种分体式粘尘机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |