CN215967495U - 一种小型零部件加工用快速加紧定位工装 - Google Patents
一种小型零部件加工用快速加紧定位工装 Download PDFInfo
- Publication number
- CN215967495U CN215967495U CN202121347013.8U CN202121347013U CN215967495U CN 215967495 U CN215967495 U CN 215967495U CN 202121347013 U CN202121347013 U CN 202121347013U CN 215967495 U CN215967495 U CN 215967495U
- Authority
- CN
- China
- Prior art keywords
- clamping
- base
- workpiece
- rod
- groove
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000003754 machining Methods 0.000 claims abstract description 22
- 230000000903 blocking effect Effects 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 238000000034 method Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images




Landscapes
- Jigs For Machine Tools (AREA)
Abstract
本实用新型公开了一种小型零部件加工用快速加紧定位工装,包括用于对工件支撑限位的底座,以及设置在所述底座上端用于对工件进行夹持固定的夹持机构;所述底座上端设置有避让槽,所述避让槽前侧位于所述底座上端面设置有放置槽,所述避让槽呈台阶状。本实用新型通过将工件放在底座的放置槽、限位面上进行快速限位,然后通过夹持机构的手柄转动,使夹持杆在连接杆、手柄的支撑下向下转动,使螺杆下端的胶塞对工件夹持固定,然后对工件上的小平面加工,实现快速对工件的夹持或松开,缩短了对工件夹持的时间,且在底座固定在机台上后,工件相对于机台位置固定,仅需进行一次刀具调整即可满足后续的生产,提高了加工效率,降低了成本。
Description
技术领域
本实用新型涉及机加工领域,特别是涉及一种小型零部件加工用快速加紧定位工装。
背景技术
在对小型轴类零件加工时,需要将零件夹持在机台工作台上,再进行对刀加工,然而在装夹过程中,每次固定在机台上的位置都不同,这就需要重复的对刀具加工位置进行调整,增加了加工时间的损耗,降低了加工效率,且在固定零件时也消耗了大量时间,增加了生产成本。
实用新型内容
本实用新型的目的就在于为了解决上述问题而提供一种小型零部件加工用快速加紧定位工装。
本实用新型通过以下技术方案来实现上述目的:
一种小型零部件加工用快速加紧定位工装,包括用于对工件支撑限位的底座,以及设置在所述底座上端用于对工件进行夹持固定的夹持机构;所述底座上端设置有避让槽,所述避让槽前侧位于所述底座上端面设置有放置槽,所述避让槽呈台阶状,其中台阶面上设置有限位面;所述夹持机构包括设置在所述放置槽一侧的U型座,所述U型座远离所述放置槽一侧的上端设置有连接杆,所述连接杆另一端设置有手柄,所述U型座靠近所述放置槽一侧的上端设置有夹持杆,所述夹持杆上设置有螺杆,所述螺杆上位于所述夹持杆上下两侧设置有螺母,所述螺杆下端设置有胶塞。
进一步设置:所述夹持杆远离所述U型座一侧设置有环形槽,所述螺杆穿过该环形槽,所述螺杆上位于所述螺母与所述夹持杆间穿设有挡片。
如此设置,便于所述螺杆在所述夹持杆上横向位置调整,然后通过所述螺母在所述螺杆上的锁紧,对所述螺杆的位置进行固定。
进一步设置:所述底座上设置有与所述U型座定位配合的螺纹孔,所述U型座与所述底座通过螺栓连接。
如此设置,便于将所述U型座安装固定在所述底座上。
进一步设置:所述连接杆与所述U型座、所述手柄销轴连接,所述夹持杆与所述U型座、所述手柄销轴连接。
如此设置,便于在所述手柄转动时,通过所述连接杆转动支撑,对所述夹持杆进行角度调整,使所述夹持杆相对于所述工件进行松开或夹紧。
进一步设置:所述胶塞嵌套在所述螺杆上,所述胶塞在夹紧状态下正处于所述放置槽上方。
如此设置,使所述夹持杆在夹紧状态下,所述胶塞对所述工件进行夹持固定。
进一步设置:所述放置槽、所述限位面均为所述工件外形面配合的弧面,所述放置槽中心轴线与所述限位面中心轴线重合。
如此设置,便于通过所述放置槽、所述限位面对所述工件进行限位支撑,保证所述工件放置的平稳性。
与现有技术相比,本实用新型的有益效果如下:
通过将工件放在底座的放置槽、限位面上进行快速限位,然后通过夹持机构的手柄转动,使夹持杆在连接杆、手柄的支撑下向下转动,使螺杆下端的胶塞对工件夹持固定,然后对工件上的小平面加工,实现快速对工件的夹持或松开,缩短了对工件夹持的时间,且在底座固定在机台上后,工件相对于机台位置固定,仅需进行一次刀具调整即可满足后续的生产,提高了加工效率,降低了成本。
附图说明
为了更清楚地说明本实用新型实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅是本实用新型的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动性的前提下,还可以根据这些附图获得其他的附图。
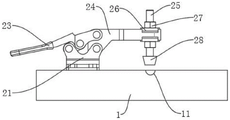
图1是本实用新型所述一种小型零部件加工用快速加紧定位工装的轴测图;
图2是本实用新型所述一种小型零部件加工用快速加紧定位工装的俯视结构示意图;
图3是本实用新型所述一种小型零部件加工用快速加紧定位工装的主视结构示意图;
图4是本实用新型所述一种小型零部件加工用快速加紧定位工装的局部放大结构示意图;
图5是本实用新型所述一种小型零部件加工用快速加紧定位工装的夹持机构的结构示意图;
图6是本实用新型所述一种小型零部件加工用快速加紧定位工装的使用状态的结构示意图;
图7是图6的俯视结构示意图。
附图标记说明如下:
1、底座;11、放置槽;12、避让槽;13、限位面;2、夹持机构;21、U型座;22、连接杆;23、手柄;24、夹持杆;25、螺杆;26、挡片;27、螺母;28、胶塞;3、工件。
具体实施方式
在本实用新型的描述中,需要理解的是,术语“中心”、“纵向”、“横向”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。此外,术语“第一”、“第二”等仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”等的特征可以明示或者隐含地包括一个或者更多个该特征。在本实用新型的描述中,除非另有说明,“多个”的含义是两个或两个以上。
在本实用新型的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以通过具体情况理解上述术语在本实用新型中的具体含义。
下面结合附图对本实用新型作进一步说明:
如图1-图7所示,一种小型零部件加工用快速加紧定位工装,包括用于对工件3支撑限位的底座1,以及设置在底座1上端用于对工件3进行夹持固定的夹持机构2;底座1上端设置有避让槽12,避让槽12前侧位于底座1上端面设置有放置槽11,避让槽12呈台阶状,其中台阶面上设置有限位面13;夹持机构2包括设置在放置槽11一侧的U型座21,U型座21远离放置槽11一侧的上端设置有连接杆22,连接杆22另一端设置有手柄23,U型座21靠近放置槽11一侧的上端设置有夹持杆24,夹持杆24上设置有螺杆25,螺杆25上位于夹持杆24上下两侧设置有螺母27,用于对螺杆25位置进行锁定,螺杆25下端设置有胶塞28。
优选的:夹持杆24远离U型座21一侧设置有环形槽,螺杆25穿过该环形槽,螺杆25上位于螺母27与夹持杆24间穿设有挡片26,便于螺杆25在夹持杆24上横向位置调整,然后通过螺母27在螺杆25上的锁紧,对螺杆25的位置进行固定;底座1上设置有与U型座21定位配合的螺纹孔,U型座21与底座1通过螺栓连接,便于将U型座21安装固定在底座1上;连接杆22与U型座21、手柄23销轴连接,夹持杆24与U型座21、手柄23销轴连接,便于在手柄23转动时,通过连接杆22转动支撑,对夹持杆24进行角度调整,使夹持杆24相对于工件3进行松开或夹紧;胶塞28嵌套在螺杆25上,胶塞28在夹紧状态下正处于放置槽11上方,使夹持杆24在夹紧状态下,胶塞28对工件3进行夹持固定;放置槽11、限位面13均为工件3外形面配合的弧面,放置槽11中心轴线与限位面13中心轴线重合,便于通过放置槽11、限位面13对工件3进行限位支撑,保证工件3放置的平稳性。
本实用新型工作原理及使用流程:将底座1固定在加工机台工作台上,使底座1与加工刀具位置对应,将工件3放置在底座1上,通过放置槽11、限位面13对工件3进行限位支撑,然后通过夹持机构2的手柄23转动,使夹持杆24在连接杆22、手柄23的支撑下向下转动,使螺杆25下端的胶塞28对工件3夹持固定,然后进行工件3上的小平面加工,加工后反向操作手柄23松开工件3,实现快速对工件3的夹持或松开。
以上显示和描述了本实用新型的基本原理、主要特征和优点。本行业的技术人员应该了解,本实用新型不受上述实施例的限制,上述实施例和说明书中描述的只是说明本实用新型的原理,在不脱离本实用新型精神和范围的前提下,本实用新型还会有各种变化和改进,这些变化和改进都落入要求保护的本实用新型范围内。
Claims (6)
1.一种小型零部件加工用快速加紧定位工装,其特征在于:包括用于对工件(3)支撑限位的底座(1),以及设置在所述底座(1)上端用于对工件(3)进行夹持固定的夹持机构(2);所述底座(1)上端设置有避让槽(12),所述避让槽(12)前侧位于所述底座(1)上端面设置有放置槽(11),所述避让槽(12)呈台阶状,其中台阶面上设置有限位面(13);所述夹持机构(2)包括设置在所述放置槽(11)一侧的U型座(21),所述U型座(21)远离所述放置槽(11)一侧的上端设置有连接杆(22),所述连接杆(22)另一端设置有手柄(23),所述U型座(21)靠近所述放置槽(11)一侧的上端设置有夹持杆(24),所述夹持杆(24)上设置有螺杆(25),所述螺杆(25)上位于所述夹持杆(24)上下两侧设置有螺母(27),所述螺杆(25)下端设置有胶塞(28)。
2.根据权利要求1所述的一种小型零部件加工用快速加紧定位工装,其特征在于:所述夹持杆(24)远离所述U型座(21)一侧设置有环形槽,所述螺杆(25)穿过该环形槽,所述螺杆(25)上位于所述螺母(27)与所述夹持杆(24)间穿设有挡片(26)。
3.根据权利要求1所述的一种小型零部件加工用快速加紧定位工装,其特征在于:所述底座(1)上设置有与所述U型座(21)定位配合的螺纹孔,所述U型座(21)与所述底座(1)通过螺栓连接。
4.根据权利要求1所述的一种小型零部件加工用快速加紧定位工装,其特征在于:所述连接杆(22)与所述U型座(21)、所述手柄(23)销轴连接,所述夹持杆(24)与所述U型座(21)、所述手柄(23)销轴连接。
5.根据权利要求1所述的一种小型零部件加工用快速加紧定位工装,其特征在于:所述胶塞(28)嵌套在所述螺杆(25)上,所述胶塞(28)在夹紧状态下正处于所述放置槽(11)上方。
6.根据权利要求1所述的一种小型零部件加工用快速加紧定位工装,其特征在于:所述放置槽(11)、所述限位面(13)均为所述工件(3)外形面配合的弧面,所述放置槽(11)中心轴线与所述限位面(13)中心轴线重合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121347013.8U CN215967495U (zh) | 2021-06-17 | 2021-06-17 | 一种小型零部件加工用快速加紧定位工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121347013.8U CN215967495U (zh) | 2021-06-17 | 2021-06-17 | 一种小型零部件加工用快速加紧定位工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN215967495U true CN215967495U (zh) | 2022-03-08 |
Family
ID=80578134
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202121347013.8U Active CN215967495U (zh) | 2021-06-17 | 2021-06-17 | 一种小型零部件加工用快速加紧定位工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN215967495U (zh) |
-
2021
- 2021-06-17 CN CN202121347013.8U patent/CN215967495U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN220347240U (zh) | 一种差速器壳体夹持装置 | |
| CN212683216U (zh) | 一种360°等分定位旋转夹具 | |
| CN223368813U (zh) | 一种用于轴支架加工的专用工装 | |
| CN113978138A (zh) | 一种工件打标调平机构 | |
| CN223603681U (zh) | 三轮车前挡板激光切割定位装置 | |
| CN222133521U (zh) | 一种拉杆钻孔装置及双工位拉杆钻孔装置 | |
| CN217225084U (zh) | 一种平面磨床用水平调校装置 | |
| CN112059249A (zh) | 一种转向件用工装夹具 | |
| CN217965970U (zh) | 一种数控机床用零件夹持工装 | |
| CN223971000U (zh) | 一种激光焊接机加工用角度调节装置 | |
| CN223394375U (zh) | 一种叶轮铣切夹具 | |
| CN223684870U (zh) | 一种带有螺母夹紧机构的泛用性铣床工装夹具 | |
| CN215509723U (zh) | Mj3系列机架焊接夹具 | |
| CN220498949U (zh) | 一种驱动轴工装夹具 | |
| CN223801832U (zh) | 一种箱体组焊工装 | |
| CN222001881U (zh) | 车床用异形定位装夹装置 | |
| CN223506280U (zh) | 一种铣切夹具工装 | |
| CN222268793U (zh) | 一种快速装夹多用刀盘 | |
| CN224043169U (zh) | 工装及五轴cnc加工系统 | |
| CN223557887U (zh) | 一种卧式加工装夹工装 | |
| CN219465494U (zh) | 一种瓶口螺纹模具加工的装夹装置 | |
| CN220074373U (zh) | 一种磨床夹具 | |
| CN222857337U (zh) | 变矩器壳体夹具 | |
| CN218193740U (zh) | 一种工件加工用固定夹具 | |
| CN216990882U (zh) | 一种cnc加工夹紧与定位可调型工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |