CN215849423U - 90°弯管注塑模具的导滑条联动抽芯机构 - Google Patents
90°弯管注塑模具的导滑条联动抽芯机构 Download PDFInfo
- Publication number
- CN215849423U CN215849423U CN202122121584.6U CN202122121584U CN215849423U CN 215849423 U CN215849423 U CN 215849423U CN 202122121584 U CN202122121584 U CN 202122121584U CN 215849423 U CN215849423 U CN 215849423U
- Authority
- CN
- China
- Prior art keywords
- core
- plate
- pulling
- inclined guide
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000002347 injection Methods 0.000 title claims abstract description 20
- 239000007924 injection Substances 0.000 title claims abstract description 20
- 150000001875 compounds Chemical class 0.000 claims abstract description 21
- 238000000034 method Methods 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000007547 defect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
Images



Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
90°弯管注塑模具的导滑条联动抽芯机构,包括上、下复板,上复板下设置定模板下设置定模镶块,定模板中设第一、第二斜导柱,下复板上设模脚、上顶针板、下顶针板和顶针,模脚上设置动模板上设置动模镶块和侧抽芯滑块,动模镶块与定模镶块之间有90°弯管,侧抽芯滑块中开有第一斜导孔,所述动模板上设置转动座上设置扩口抽芯滑块,扩口抽芯滑块中开有第二斜导孔,扩口抽芯滑块中设90°抽芯弯杆,转动座中连接转轴,转动座经转轴与动模板旋转连接,转轴上设置齿轮,动模板中制有滑槽中设置齿条,齿条中制有导滑孔,导滑孔下部制有斜导面,导滑孔中设导滑条,导滑条下部制有斜导杆,斜导杆与斜导面相配合。
Description
技术领域
本实用新型涉及注塑模具,特别是涉及90°弯管注塑模具的导滑条联动抽芯机构。
背景技术
采用注塑模具制造90°弯管时,需要采用旋转式的抽芯结构,通过旋转抽芯机构带动抽芯杆旋转抽出90°弯管。已有的旋转抽芯机构通常是才通过在动模板下设置电机,有电机的输出轴带动转动座,转动座带动90°的抽芯杆旋转进行旋转抽芯,电机成本高,占用模具空间大,提高了模具制造成本。
发明内容
本实用新型的目的是为了克服已有技术存在的缺点,提供一种结构简单,降低模具制造成本,保证产品顺利抽芯的90°弯管注塑模具的导滑条联动抽芯机构。
本实用新型90°弯管注塑模具的导滑条联动抽芯机构的技术方案是:包括上复板和下复板,上复板下设置定模板,定模板下设置定模镶块,定模板中设置第一斜导柱和第二斜导柱,在下复板上设置模脚,模脚之间的下复板上设置上顶针板、下顶针板和顶针,模脚上设置动模板,动模板上设置动模镶块和侧抽芯滑块,动模镶块与定模镶块之间有注塑成型的90°弯管,90°弯管的两头分别制有扩口,侧抽芯滑块中开有第一斜导孔,第一斜导孔与第一斜导柱相配合,侧抽芯滑块上设置抽芯杆,抽芯杆与90°弯管的一头相配合,所述的动模板上设置转动座,转动座上设置扩口抽芯滑块,扩口抽芯滑块中开有第二斜导孔,第二斜导孔与第二斜导柱相配合,扩口抽芯滑块中设置90°抽芯弯杆,90°抽芯弯杆的一头与90°弯管相配合,90°抽芯弯杆的另一头穿过扩口抽芯滑块连接固定板,在转动座中连接转轴,转动座经转轴与动模板旋转连接,在转轴上设置齿轮,动模板中制有滑槽,滑槽中设置齿条,齿条与齿轮相啮合,在齿条中制有导滑孔,导滑孔的下部制有斜导面,在导滑孔中设置导滑条,导滑条的上部与定模板相固定,导滑条的下部制有向外侧倾斜的斜导杆,斜导杆与斜导面相配合。
本实用新型公开了一种90°弯管注塑模具的导滑条联动抽芯机构,当90°弯管注塑成型后,下复板带动模脚、上顶针板、下顶针板、顶针、动模板、动模镶块、侧抽芯滑块、转动座、扩口抽芯滑块、90°抽芯弯杆、固定板、转轴、齿轮、齿条和90°弯管(即动模侧所有部件)向下移动,模具从定模板和动模板处开模,在侧抽芯滑块和扩口抽芯滑块向下移动时,第一斜导柱与侧抽芯滑块的第一斜导孔配合,使侧抽芯滑块沿着第一斜导柱逐渐向外移动,侧抽芯滑块带动抽芯杆抽出90°弯管的其中一头的扩口,第二斜导柱与扩口抽芯滑块的第二斜导孔配合,使扩口抽芯滑块逐渐向外移动抽出90°弯管另一头的扩口,当齿条的导滑孔向下移动与导滑条的斜导杆相接触时,导滑孔的斜导面与斜导杆配合,在斜导杆和斜导面的导向作用下带动齿条向外侧移动,齿条一侧的齿与齿轮配合,带动齿轮旋转,齿轮可通过定位结构(如定位销、定位块等)带动转动座旋转,转动座带动扩口抽芯滑块和90°抽芯弯杆旋转,使90°抽芯弯杆旋转抽出90°弯管,最后由动力带动上、下顶针板和顶针向上移动,由顶针将完成抽芯后的90°弯管向上顶出脱模。本方案90°弯管注塑模具的导滑条联动抽芯机构,利用导滑条的斜导杆与齿条的导滑孔中的斜导面配合,带动齿条移动,由齿条与齿轮配合带动转动座和90°抽芯弯杆旋转,实现旋转抽芯,节省了电机结构,结构简单,制造方便,降低了模具的开发成本。
本实用新型90°弯管注塑模具的导滑条联动抽芯机构,所述导滑条的上部制有向内凸出的锁紧下斜面,在导滑孔的内侧壁上制有锁紧上斜面,锁紧下斜面与锁紧上斜面相配合。在合模状态时,由导滑条的锁紧下斜面与导滑孔的锁紧上斜面配合,对齿条起到锁紧作用。
附图说明
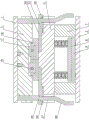
图1是90°弯管注塑模具的导滑条联动抽芯机构的俯视示意图;
图2是图1的A—A方向截面示意图;
图3是图1的B—B方向截面示意图;
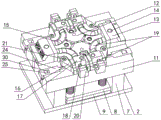
图4是注塑模具定模一侧的立体示意图;
图5是注塑模具动模一侧的立体示意图;
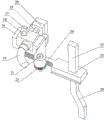
图6是转动座、扩口抽芯滑块、90°抽芯弯杆、转轴、齿轮、齿条、导滑条配合状态立体示意图。
具体实施方式
本实用新型涉及一种90°弯管注塑模具的导滑条联动抽芯机构,如图1—图6所示,包括上复板1和下复板2,上复板下设置定模板3,定模板下设置定模镶块4,定模板中设置第一斜导柱5和第二斜导柱6,在下复板上设置模脚7,模脚之间的下复板上设置上顶针板8、下顶针板9和顶针10,模脚上设置动模板11,动模板上设置动模镶块12和侧抽芯滑块13,动模镶块与定模镶块4之间有注塑成型的90°弯管,90°弯管的两头分别制有扩口,侧抽芯滑块中开有第一斜导孔14,第一斜导孔与第一斜导柱5相配合,侧抽芯滑块上设置抽芯杆15,抽芯杆与90°弯管的一头相配合,所述的动模板11上设置转动座16,转动座上设置扩口抽芯滑块17,扩口抽芯滑块中开有第二斜导孔18,第二斜导孔与第二斜导柱6相配合,扩口抽芯滑块中设置90°抽芯弯杆19,90°抽芯弯杆的一头与90°弯管相配合,90°抽芯弯杆的另一头穿过扩口抽芯滑块17连接固定板20,在转动座16中连接转轴21,转动座经转轴与动模板11旋转连接,在转轴上设置齿轮22,动模板中制有滑槽23,滑槽中设置齿条24,齿条与齿轮相啮合,在齿条24中制有导滑孔25,导滑孔的下部制有斜导面26,在导滑孔中设置导滑条27,导滑条的上部与定模板3相固定,导滑条的下部制有向外侧倾斜的斜导杆28,斜导杆与斜导面26相配合。当90°弯管注塑成型后,下复板2带动模脚7、上顶针板8、下顶针板9、顶针10、动模板11、动模镶块12、侧抽芯滑块13、转动座16、扩口抽芯滑块17、90°抽芯弯杆19、固定板20、转轴21、齿轮22、齿条24和90°弯管(即动模侧所有部件)向下移动,模具从定模板3和动模板11处开模,在侧抽芯滑块13和扩口抽芯滑块17向下移动时,第一斜导柱5与侧抽芯滑块13的第一斜导孔14配合,使侧抽芯滑块沿着第一斜导柱逐渐向外移动,侧抽芯滑块带动抽芯杆15抽出90°弯管的其中一头的扩口,第二斜导柱6与扩口抽芯滑块17的第二斜导孔18配合,使扩口抽芯滑块逐渐向外移动抽出90°弯管另一头的扩口,当齿条24的导滑孔25向下移动与导滑条27的斜导杆28相接触时,导滑孔的斜导面26与斜导杆28配合,在斜导杆和斜导面的导向作用下带动齿条24向外侧移动,齿条一侧的齿与齿轮22配合,带动齿轮旋转,齿轮可通过定位结构(如定位销、定位块等)带动转动座16旋转,转动座带动扩口抽芯滑块17和90°抽芯弯杆19旋转,使90°抽芯弯杆旋转抽出90°弯管,最后由动力带动上、下顶针板8、9和顶针10向上移动,由顶针将完成抽芯后的90°弯管向上顶出脱模。本方案90°弯管注塑模具的导滑条联动抽芯机构,利用导滑条27的斜导杆28与齿条24的导滑孔25中的斜导面26配合,带动齿条移动,由齿条与齿轮配合带动转动座16和90°抽芯弯杆19旋转,实现旋转抽芯,节省了电机结构,结构简单,制造方便,降低了模具的开发成本。所述导滑条27的上部制有向内凸出的锁紧下斜面29,在导滑孔25的内侧壁上制有锁紧上斜面30,锁紧下斜面与锁紧上斜面相配合。在合模状态时,由导滑条27的锁紧下斜面29与导滑孔25的锁紧上斜面30配合,对齿条24起到锁紧作用。
Claims (2)
1.90°弯管注塑模具的导滑条联动抽芯机构,包括上复板(1)和下复板(2),上复板下设置定模板(3),定模板下设置定模镶块(4),定模板中设置第一斜导柱(5)和第二斜导柱(6),在下复板上设置模脚(7),模脚之间的下复板上设置上顶针板(8)、下顶针板(9)和顶针(10),模脚上设置动模板(11),动模板上设置动模镶块(12)和侧抽芯滑块(13),动模镶块与定模镶块(4)之间有注塑成型的90°弯管,90°弯管的两头分别制有扩口,侧抽芯滑块中开有第一斜导孔(14),第一斜导孔与第一斜导柱(5)相配合,侧抽芯滑块上设置抽芯杆(15),抽芯杆与90°弯管的一头相配合,其特征在于:所述的动模板(11)上设置转动座(16),转动座上设置扩口抽芯滑块(17),扩口抽芯滑块中开有第二斜导孔(18),第二斜导孔与第二斜导柱(6)相配合,扩口抽芯滑块中设置90°抽芯弯杆(19),90°抽芯弯杆的一头与90°弯管相配合,90°抽芯弯杆的另一头穿过扩口抽芯滑块(17)连接固定板(20),在转动座(16)中连接转轴(21),转动座经转轴与动模板(11)旋转连接,在转轴上设置齿轮(22),动模板中制有滑槽(23),滑槽中设置齿条(24),齿条与齿轮相啮合,在齿条(24)中制有导滑孔(25),导滑孔的下部制有斜导面(26),在导滑孔中设置导滑条(27),导滑条的上部与定模板(3)相固定,导滑条的下部制有向外侧倾斜的斜导杆(28),斜导杆与斜导面(26)相配合。
2.如权利要求1所述的90°弯管注塑模具的导滑条联动抽芯机构,其特征在于:所述导滑条(27)的上部制有向内凸出的锁紧下斜面(29),在导滑孔(25)的内侧壁上制有锁紧上斜面(30),锁紧下斜面与锁紧上斜面相配合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202122121584.6U CN215849423U (zh) | 2021-09-03 | 2021-09-03 | 90°弯管注塑模具的导滑条联动抽芯机构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202122121584.6U CN215849423U (zh) | 2021-09-03 | 2021-09-03 | 90°弯管注塑模具的导滑条联动抽芯机构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN215849423U true CN215849423U (zh) | 2022-02-18 |
Family
ID=80246554
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202122121584.6U Active CN215849423U (zh) | 2021-09-03 | 2021-09-03 | 90°弯管注塑模具的导滑条联动抽芯机构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN215849423U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115056433A (zh) * | 2022-06-28 | 2022-09-16 | 东风柳州汽车有限公司 | 注塑模具 |
| CN115846620A (zh) * | 2023-02-27 | 2023-03-28 | 宁波遵航汽车零部件有限公司 | 一种汽车支架的具有管口侧抽芯结构的压铸模具 |
-
2021
- 2021-09-03 CN CN202122121584.6U patent/CN215849423U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115056433A (zh) * | 2022-06-28 | 2022-09-16 | 东风柳州汽车有限公司 | 注塑模具 |
| CN115056433B (zh) * | 2022-06-28 | 2023-10-31 | 东风柳州汽车有限公司 | 注塑模具 |
| CN115846620A (zh) * | 2023-02-27 | 2023-03-28 | 宁波遵航汽车零部件有限公司 | 一种汽车支架的具有管口侧抽芯结构的压铸模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN216267362U (zh) | 一种斜齿轮注塑模具 | |
| CN119388701A (zh) | 一种三通管圆弧抽芯结构、注塑模具及脱模方法 | |
| CN213321462U (zh) | 注塑模具侧抽、斜下抽一体式联动抽芯机构 | |
| CN210880680U (zh) | 具有产品整体顶出旋转抽芯的u型弯注塑模具 | |
| CN210116132U (zh) | U型弯管注塑模具的活络接抽芯机构 | |
| CN111016076A (zh) | 一种注塑模脱螺纹机构 | |
| CN106915044B (zh) | 一种双联动型三通管弯管抽芯机构及其使用方法 | |
| CN210116133U (zh) | 连杆双联动式注塑模具旋转抽芯机构 | |
| CN210116134U (zh) | 平行三通弯管注塑模具的旋转抽芯机构 | |
| CN111331791B (zh) | 一种可转动型芯的长筒形塑件用模具 | |
| CN210174082U (zh) | 一出二三通内螺纹管件模具脱模机构 | |
| CN210026135U (zh) | 过桥弯注塑模具的双滑块抽芯机构 | |
| CN210174112U (zh) | 一出四直通内螺纹管件模具脱模机构 | |
| CN219505369U (zh) | 一种模具下落式斜顶结构 | |
| CN217862470U (zh) | 用于球销座产品的注塑模具 | |
| CN212045782U (zh) | 注塑模具内置斜顶联动滑块抽芯机构 | |
| CN118107130A (zh) | 一种注塑机脱模装置 | |
| CN215849429U (zh) | 塑料管件注塑模具长芯子齿轮齿条抽芯机构 | |
| CN205767290U (zh) | 注塑模具螺纹齿条配合式八头内螺纹抽芯机构 | |
| CN109774069B (zh) | 一出二三通内螺纹管件模具脱模机构 | |
| CN211467127U (zh) | 一种带弧形轨迹滑块的涡轮增压异型管的成型机构 | |
| CN221793684U (zh) | 具有推顶结构的注塑模具 | |
| CN223803005U (zh) | 弧型芯脱模装置及具有该脱模装置的注塑模具 | |
| CN215151438U (zh) | 一种脱弯形产品的模具行位 | |
| CN218366293U (zh) | 脱模装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |