CN215810752U - 端面高度测架 - Google Patents
端面高度测架 Download PDFInfo
- Publication number
- CN215810752U CN215810752U CN202122042494.8U CN202122042494U CN215810752U CN 215810752 U CN215810752 U CN 215810752U CN 202122042494 U CN202122042494 U CN 202122042494U CN 215810752 U CN215810752 U CN 215810752U
- Authority
- CN
- China
- Prior art keywords
- measuring
- sliding block
- frame
- face height
- measurement
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- A Measuring Device Byusing Mechanical Method (AREA)
Abstract
本实用新型公开了端面高度测架,包括固定架、接触式传感测量笔、气缸和钨钢棒,所述固定架上端一侧安装有滑轨,所述滑轨顶端设置有安装板,所述安装板上端安装有所述气缸,所述气缸的伸缩端连接有滑块,所述滑轨上与所述滑块相连处设置有内凹结构的滑槽;有益效果在于:本实用新型通过气缸、滑块、测量架、钨钢棒以及接触式传感测量笔的设计,能够在测量时有效增加装置与产品端面的接触面积,使得测量的结果更具代表性,避免了多次重复测量的繁琐,大大提高了产品的测量精度和测量效率,实用性好。
Description
技术领域
本实用新型涉及产品端面高度测量技术领域,具体涉及端面高度测架。
背景技术
在端面加工精度要求较高的产品进行加工时,为了确保产品的加工质量,常需在产品加工后对产品的端面高度进行测量。
然而目前在对端面精度要求较高的产品的端面高度进行测量时,主要是通过非接触时的测量部件来进行测量的,一方面非接触测量时单次测量结果不够准确,常需要多次重复测量,导致产品端面高度的测量效率较低,另一方面非接触式测量精度较差,大大降低了产品端面高度测量结果的准确性,因此急需一种新型的端面高度测架来解决现有问题。
发明内容
(一)要解决的技术问题
为了克服现有技术不足,现提出端面高度测架,解决了目前在对端面精度要求较高的产品的端面高度进行测量时,主要是通过非接触时的测量部件来进行测量的,一方面非接触测量时单次测量结果不够准确,常需要多次重复测量,导致产品端面高度的测量效率较低,另一方面非接触式测量精度较差,大大降低了产品端面高度测量结果的准确性的问题。
(二)技术方案
本实用新型通过如下技术方案实现:本实用新型提出了端面高度测架,包括固定架、接触式传感测量笔、气缸和钨钢棒,所述固定架上端一侧安装有滑轨,所述滑轨顶端设置有安装板,所述安装板上端安装有所述气缸,所述气缸的伸缩端连接有滑块,所述滑轨上与所述滑块相连处设置有内凹结构的滑槽,所述滑块一侧壁上安装有测量架,所述测量架内安装有所述接触式传感测量笔,所述测量架底端安装有所述钨钢棒。
进一步的,所述固定架与所述滑轨通过螺栓连接,所述滑轨与所述滑块滑动连接。
通过采用上述技术方案,能够实现所述滑轨的可靠安装固定。
进一步的,所述安装板与所述滑轨螺栓连接,所述气缸与所述安装板通过螺栓连接。
通过采用上述技术方案,能够实现所述气缸的可靠安装固定。
进一步的,所述气缸的伸缩端与所述滑块螺栓连接,所述滑块与所述测量架通过螺栓连接。
通过采用上述技术方案,所述气缸能够带动所述滑块以及所述测量架上下移动。
进一步的,所述接触式传感测量笔与所述测量架插接。
通过采用上述技术方案,所述接触式传感测量笔能够在所述钨钢棒与产品端面接触时,触发其内的测量部件,从而完成产品端面的接触式测量。
进一步的,所述钨钢棒与所述接触式传感测量笔通过卡槽连接。
通过采用上述技术方案,能够实现所述钨钢棒的可靠安装固定。
(三)有益效果
本实用新型相对于现有技术,具有以下有益效果:
为解决目前在对端面精度要求较高的产品的端面高度进行测量时,主要是通过非接触时的测量部件来进行测量的,一方面非接触测量时单次测量结果不够准确,常需要多次重复测量,导致产品端面高度的测量效率较低,另一方面非接触式测量精度较差,大大降低了产品端面高度测量结果的准确性的问题,本实用新型通过气缸、滑块、测量架、钨钢棒以及接触式传感测量笔的设计,能够在测量时有效增加装置与产品端面的接触面积,使得测量的结果更具代表性,避免了多次重复测量的繁琐,大大提高了产品的测量精度和测量效率,实用性好。
附图说明
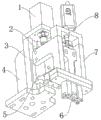
图1是本实用新型所述端面高度测架的结构示意图;
图2是本实用新型所述端面高度测架的仰视图。
附图标记说明如下:
1、气缸;2、滑槽;3、滑轨;4、固定架;5、滑块;6、钨钢棒;7、测量架;8、接触式传感测量笔;9、安装板。
具体实施方式
为了使本实用新型的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本实用新型进行进一步详细说明。应当理解,此处所描述的具体实施例仅仅用以解释本实用新型,并不用于限定本实用新型。
如图1-图2所示,本实施例中的端面高度测架,包括固定架4、接触式传感测量笔8、气缸1和钨钢棒6,固定架4上端一侧安装有滑轨3,滑轨3顶端设置有安装板9,安装板9上端安装有气缸1,气缸1的伸缩端连接有滑块5,滑轨3上与滑块5相连处设置有内凹结构的滑槽2,滑块5一侧壁上安装有测量架7,测量架7内安装有接触式传感测量笔8,测量架7底端安装有钨钢棒6。
如图1-图2所示,本实施例中,固定架4与滑轨3通过螺栓连接,滑轨3与滑块5滑动连接,能够实现滑轨3的可靠安装固定,安装板9与滑轨3螺栓连接,气缸1与安装板9通过螺栓连接,能够实现气缸1的可靠安装固定,气缸1的伸缩端与滑块5螺栓连接,滑块5与测量架7通过螺栓连接,气缸1能够带动滑块5以及测量架7上下移动,接触式传感测量笔8与测量架7插接,接触式传感测量笔8能够在钨钢棒6与产品端面接触时,触发其内的测量部件,从而完成产品端面的接触式测量,钨钢棒6与接触式传感测量笔8通过卡槽连接,能够实现钨钢棒6的可靠安装固定。
本实施例的具体实施过程如下:当需要对加工后产品的端面高度进行测量时,首先将装置按照如图1所示方式安装在相应的基面上,然后将气缸1与外部控制气路相连,并将接触式传感测量笔8与外部控制部件相连,接着便可使得该装置投入使用,其中在装置使用过程中,气缸1能够带动滑块5以及测量架7上下移动,当钨钢棒6接触到产品端面时,接触式传感测量笔8能够通过其内的距离测量部件测得产品相应的端面高度,从而完成产品端面高度的测量。
上面所述的实施例仅仅是对本实用新型的优选实施方式进行描述,并非对本实用新型的构思和范围进行限定。在不脱离本实用新型设计构思的前提下,本领域普通人员对本实用新型的技术方案做出的各种变型和改进,均应落入到本实用新型的保护范围,本实用新型请求保护的技术内容,已经全部记载在权利要求书中。
Claims (6)
1.端面高度测架,其特征在于:包括固定架(4)、接触式传感测量笔(8)、气缸(1)和钨钢棒(6),所述固定架(4)上端一侧安装有滑轨(3),所述滑轨(3)顶端设置有安装板(9),所述安装板(9)上端安装有所述气缸(1),所述气缸(1)的伸缩端连接有滑块(5),所述滑轨(3)上与所述滑块(5)相连处设置有内凹结构的滑槽(2),所述滑块(5)一侧壁上安装有测量架(7),所述测量架(7)内安装有所述接触式传感测量笔(8),所述测量架(7)底端安装有所述钨钢棒(6)。
2.根据权利要求1所述的端面高度测架,其特征在于:所述固定架(4)与所述滑轨(3)通过螺栓连接,所述滑轨(3)与所述滑块(5)滑动连接。
3.根据权利要求1所述的端面高度测架,其特征在于:所述安装板(9)与所述滑轨(3)螺栓连接,所述气缸(1)与所述安装板(9)通过螺栓连接。
4.根据权利要求1所述的端面高度测架,其特征在于:所述气缸(1)的伸缩端与所述滑块(5)螺栓连接,所述滑块(5)与所述测量架(7)通过螺栓连接。
5.根据权利要求1所述的端面高度测架,其特征在于:所述接触式传感测量笔(8)与所述测量架(7)插接。
6.根据权利要求1所述的端面高度测架,其特征在于:所述钨钢棒(6)与所述接触式传感测量笔(8)通过卡槽连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202122042494.8U CN215810752U (zh) | 2021-08-27 | 2021-08-27 | 端面高度测架 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202122042494.8U CN215810752U (zh) | 2021-08-27 | 2021-08-27 | 端面高度测架 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN215810752U true CN215810752U (zh) | 2022-02-11 |
Family
ID=80152272
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202122042494.8U Expired - Fee Related CN215810752U (zh) | 2021-08-27 | 2021-08-27 | 端面高度测架 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN215810752U (zh) |
-
2021
- 2021-08-27 CN CN202122042494.8U patent/CN215810752U/zh not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN210089673U (zh) | 一种通信产品平整度快速检测装置 | |
| CN108917517A (zh) | 一种汽车缸盖测量检具 | |
| CN203163702U (zh) | 一种厚度及平行度智能检测装置 | |
| CN215893562U (zh) | 槽宽测量装置 | |
| CN217058730U (zh) | 一种钣金件平面度高精度检测装置 | |
| CN214892998U (zh) | 一种外径卡规 | |
| CN108195249B (zh) | 孔位检测工装 | |
| CN218973375U (zh) | 滑移门上铰链总成用检具 | |
| CN202648606U (zh) | 一种洗衣机控制面板直线度测量装置 | |
| CN212721377U (zh) | 一种电动空调压缩机段差测量设备 | |
| CN218673405U (zh) | 一种用于装夹铜公四角检测的检测结构 | |
| CN208383048U (zh) | 冷冲压拉伸件端面平面度检测装置 | |
| CN212082325U (zh) | 一种内径检测机构 | |
| CN223727058U (zh) | 一种毛坯变形检测工装 | |
| CN114264274A (zh) | 一种汽车零部件平整度、漏装检测仪 | |
| CN111811453B (zh) | 一种带圆弧工件的尺寸检测装置及检测方法 | |
| CN113865502A (zh) | 一种台阶针孔深度测量装置及其测量方法 | |
| CN223538268U (zh) | 适用于大平面工件的平面度和直线度现场检测装置 | |
| CN220472568U (zh) | 一种钢板测厚仪 | |
| CN224246935U (zh) | 一种钢材厚度自适应检测卡规 | |
| CN219757157U (zh) | 测量铆钉凸出表面高度的检测夹具 | |
| CN223128978U (zh) | 一种自动化检测与矫形工装 | |
| CN217738232U (zh) | 一种不规则零件快速测量设备 | |
| CN223243538U (zh) | 桥壳支架内腔角度值的检测装置 | |
| CN214010193U (zh) | 导轨丝杠平行度检测机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20220211 |