CN215616654U - 一种铜套内孔高精度定位打孔装置 - Google Patents
一种铜套内孔高精度定位打孔装置 Download PDFInfo
- Publication number
- CN215616654U CN215616654U CN202121874209.2U CN202121874209U CN215616654U CN 215616654 U CN215616654 U CN 215616654U CN 202121874209 U CN202121874209 U CN 202121874209U CN 215616654 U CN215616654 U CN 215616654U
- Authority
- CN
- China
- Prior art keywords
- punching device
- punching
- bevel gear
- rod
- copper
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Drilling And Boring (AREA)
Abstract
本实用新型属于铜套内孔打孔技术领域,尤其是一种铜套内孔高精度定位打孔装置,包括加工台,所述加工台的内部设置有高度调节机构。该铜套内孔高精度定位打孔装置,通过设置高度调节机构,包括电机、转轴、第一锥形齿轮、第二锥形齿轮、螺纹杆和螺纹套,启动电机,电机输出轴逆时针的转动带动转轴逆时针转动,转轴逆时针的转动带动第一锥形齿轮逆时针的转动,第一锥形齿轮与第二锥形齿轮啮合带动第二锥形齿轮逆时针转动,第二锥形齿轮的逆时针转动带动支撑杆内的螺纹杆逆时针转动,螺纹杆逆时针的转动带动螺纹套在螺纹杆的外表面向下移动,从而带动固定杆以及固定杆上的打孔装置向下移动,达到调节打孔装置高度的效果。
Description
技术领域
本实用新型涉及铜套内孔打孔技术领域,尤其涉及一种铜套内孔高精度定位打孔装置。
背景技术
铜套,分为多种,包括机用铜辊、铜轴承等,油润滑轴承,用于各种大型、重型机械上,是机械上的重要组成件。
目前传统的铜套加工过程中在对铜套的内孔进行加工时,需要将铜套的外表面进行夹紧,但是目前使用的大多数对铜套的夹紧装置在操作上还需借助工具,因此在操作上耗时耗力,同时容易在夹紧过程中造成铜套外表面受到变形损伤。
实用新型内容
基于现有的大部分铜套的夹紧装置在使用中需要借助到工具以及容易造成铜套外表面损伤的技术问题,本实用新型提出了一种铜套内孔高精度定位打孔装置。
本实用新型提出的一种铜套内孔高精度定位打孔装置,包括加工台,所述加工台的上表面两侧均固定连接有支撑杆,所述支撑杆的一侧表面设置有刻度尺,所述支撑杆的内侧表面开设有凹槽,所述凹槽的内壁滑动连接有固定杆,所述固定杆的中间端固定连接有打孔装置,所述打孔装置的底部固定安装有气动钻头,所述加工台的内部设置有高度调节机构,所述高度调节机构包括电机,通过启动所述电机带动所述高度调节机构进行上下移动,从而带动所述打孔装置上的所述气动钻头对铜套的内壁进行打孔;
所述加工台的上表固定连接有打孔台,所述加工台的上表面及所述打孔台的两侧外表面开设有滑槽,所述滑槽的内部设置有夹紧机构,所述夹紧机构包括双向气缸,通过所述双向气缸活塞杆的伸缩带动所述夹紧机构对所述打孔台上的铜套进行夹紧。
优选地,所述高度调节机构还包括转轴,所述电机的输出轴通过联轴器与所述转轴的一侧表面固定套接,所述转轴的外表面两侧均固定套接有第一锥形齿轮;
通过上述技术方案,启动电机,电机输出轴逆时针的转动带动转轴进行逆时针转动,转轴逆时针的转动带动与转轴外表面固定套接的第一锥形齿轮与转轴呈现同步逆时针的转动。
优选地,所述支撑杆的内部通过轴承固定套接有螺纹杆,所述螺纹杆穿过所述支撑杆的底部延伸至所述加工台内部的一侧表面固定套接有第二锥形齿轮,所述第一锥形齿轮的一侧外表面与所述第二锥形齿轮的一侧外表面啮合;
通过上述技术方案,第一锥形齿轮逆时针的转动通过第一锥形齿轮与第二锥形齿轮啮合从而带动第二锥形齿轮进行逆时针转动,第二锥形齿轮的逆时针转动带动支撑杆内的螺纹杆进行逆时针转动。
优选地,所述螺纹杆的外表面螺纹连接有螺纹套,所述螺纹套的一侧表面与所述固定杆的一侧表面固定连接;
通过上述技术方案,螺纹杆逆时针的转动带动螺纹杆外表面的螺纹套在螺纹杆的外表面向下移动,从而带动与螺纹套一侧表面固定连接的固定杆向下移动,固定杆的向下移动带动固定杆上的打孔装置对打孔台上的铜套内壁进行打孔,达到了调节打孔装置高度的效果。
优选地,所述夹紧机构还包括滑块,所述滑块的外表面与所述滑槽的内壁滑动卡接,所述双向气缸两侧活塞杆的一侧表面延伸至所述滑槽的内部分别与所述滑块的一侧表面固定连接;
通过上述技术方案,将铜套竖直放置在打孔台上,双向气缸两侧的活塞杆带动滑块在滑槽内向打孔台的方向移动。
优选地,所述滑块的上表面固定连接有连接块,所述连接块的一侧表面固定连接有与铜套的一侧外表面形状相匹配的夹板,所述夹板的内侧表面固定连接有硅胶;
通过上述技术方案,两侧的滑块向打孔台的方向移动时,带动滑块上的连接块以及夹板与滑块移动的方向一致,直到夹板上的硅胶与打孔台上的铜套接触时,夹板通过硅胶与铜套的外表面进行贴合,从而达到夹紧铜套的效果。
本实用新型中的有益效果为:
1、通过设置高度调节机构,包括电机、转轴、第一锥形齿轮、第二锥形齿轮、螺纹杆和螺纹套,启动电机,电机输出轴逆时针的转动带动转轴进行逆时针转动,转轴逆时针的转动带动与转轴外表面固定套接的第一锥形齿轮与转轴呈现同步逆时针的转动,第一锥形齿轮逆时针的转动通过第一锥形齿轮与第二锥形齿轮啮合从而带动第二锥形齿轮进行逆时针转动,第二锥形齿轮的逆时针转动带动支撑杆内的螺纹杆进行逆时针转动,螺纹杆逆时针的转动带动螺纹杆外表面的螺纹套在螺纹杆的外表面向下移动,从而带动与螺纹套一侧表面固定连接的固定杆向下移动,固定杆的向下移动带动固定杆上的打孔装置对打孔台上的铜套内壁进行打孔,达到了调节打孔装置高度的效果。
2、通过设置夹紧机构,包括双向气缸、滑块、连接块、夹板和硅胶,使用打孔装置对铜套内壁进行打孔时,先将铜套竖直放置在打孔台上,然后双向气缸两侧的活塞杆带动滑块在滑槽内向打孔台的方向移动,从而带动滑块上的连接块以及夹板与滑块移动的方向一致,直到夹板上的硅胶与打孔台上的铜套接触时,夹板通过硅胶与铜套的外表面进行贴合,从而达到自动夹紧铜套的效果。
附图说明
图1为本实用新型提出的一种铜套内孔高精度定位打孔装置的示意图;
图2为本实用新型提出的一种铜套内孔高精度定位打孔装置的支撑杆结构侧视图;
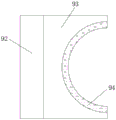
图3为本实用新型提出的一种铜套内孔高精度定位打孔装置的夹板结构俯视图。
图中:1、加工台;2、支撑杆;3、凹槽;4、固定杆;5、气动钻头;6、电机;61、转轴;62、第一锥形齿轮;63、螺纹杆;64、第二锥形齿轮;65、螺纹套;7、打孔台;8、滑槽;9、双向气缸;91、滑块;92、连接块;93、夹板;94、硅胶。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。
参照图1-3,一种铜套内孔高精度定位打孔装置,包括加工台1,加工台1的上表面两侧均固定连接有支撑杆2,支撑杆2的一侧表面设置有刻度尺,支撑杆2的内侧表面开设有凹槽3,凹槽3的内壁滑动连接有固定杆4,固定杆4的中间端固定连接有打孔装置,打孔装置的底部固定安装有气动钻头5,加工台1的内部设置有高度调节机构,高度调节机构包括电机6,通过启动电机6带动高度调节机构进行上下移动,从而带动打孔装置上的气动钻头5对铜套的内壁进行打孔;
高度调节机构还包括转轴61,电机6的输出轴通过联轴器与转轴61的一侧表面固定套接,转轴61的外表面两侧均固定套接有第一锥形齿轮62,启动电机6,电机6输出轴逆时针的转动带动转轴61进行逆时针转动,转轴61逆时针的转动带动与转轴61外表面固定套接的第一锥形齿轮62与转轴61呈现同步逆时针的转动;
支撑杆2的内部通过轴承固定套接有螺纹杆63,螺纹杆63穿过支撑杆2的底部延伸至加工台1内部的一侧表面固定套接有第二锥形齿轮64,第一锥形齿轮62的一侧外表面与第二锥形齿轮64的一侧外表面啮合,第一锥形齿轮62逆时针的转动通过第一锥形齿轮62与第二锥形齿轮64啮合从而带动第二锥形齿轮64进行逆时针转动,第二锥形齿轮64的逆时针转动带动支撑杆2内的螺纹杆63进行逆时针转动;
螺纹杆63的外表面螺纹连接有螺纹套65,螺纹套65的一侧表面与固定杆4的一侧表面固定连接,螺纹杆63逆时针的转动带动螺纹杆63外表面的螺纹套65在螺纹杆63的外表面向下移动,从而带动与螺纹套65一侧表面固定连接的固定杆4向下移动,固定杆4的向下移动带动固定杆4上的打孔装置对打孔台7上的铜套内壁进行打孔,达到了调节打孔装置高度的效果;
加工台1的上表固定连接有打孔台7,加工台1的上表面及打孔台7的两侧外表面开设有滑槽8,滑槽8的内部设置有夹紧机构,夹紧机构包括双向气缸9,通过双向气缸9活塞杆的伸缩带动夹紧机构对打孔台7上的铜套进行夹紧;
夹紧机构还包括滑块91,滑块91的外表面与滑槽8的内壁滑动卡接,双向气缸9两侧活塞杆的一侧表面延伸至滑槽8的内部分别与滑块91的一侧表面固定连接,将铜套竖直放置在打孔台7上,双向气缸9两侧的活塞杆带动滑块91在滑槽8内向打孔台7的方向移动;
滑块91的上表面固定连接有连接块92,连接块92的一侧表面固定连接有与铜套的一侧外表面形状相匹配的夹板93,夹板93的内侧表面固定连接有硅胶94,两侧的滑块91向打孔台7的方向移动时,带动滑块91上的连接块92以及夹板93与滑块91移动的方向一致,直到夹板93上的硅胶94与打孔台7上的铜套接触时,夹板93通过硅胶94与铜套的外表面进行贴合,从而达到夹紧铜套的效果。
工作原理:使用打孔装置对铜套内壁进行打孔时,先将铜套竖直放置在打孔台7上,然后双向气缸9两侧的活塞杆带动滑块91在加工台1上表面的滑槽8内向打孔台7的方向移动,从而带动滑块91上的连接块92以及夹板93与滑块91移动的方向一致,直到夹板93上的硅胶94与打孔台7上的铜套接触时,夹板93通过硅胶94与铜套的外表面进行贴合夹紧;
固定住铜套后,气动电机6,电机6输出轴逆时针的转动带动转轴61逆时针转动,转轴61逆时针的转动带动第一锥形齿轮62逆时针的转动,第一锥形齿轮62与第二锥形齿轮64啮合带动第二锥形齿轮64逆时针转动,第二锥形齿轮64的逆时针转动带动支撑杆2内的螺纹杆63逆时针转动,螺纹杆63逆时针的转动带动螺纹套65在螺纹杆63的外表面向下移动,从而带动固定杆4在凹槽3内向下移动,以及带动固定杆4上的打孔装置向下移动,直到气动钻头5进入铜套的内部,在打孔装置的带动下气动钻头5对铜套的内壁进行打孔。
以上所述,仅为本实用新型较佳的具体实施方式,但本实用新型的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本实用新型揭露的技术范围内,根据本实用新型的技术方案及其实用新型构思加以等同替换或改变,都应涵盖在本实用新型的保护范围之内。
Claims (6)
1.一种铜套内孔高精度定位打孔装置,包括加工台(1),其特征在于:所述加工台(1)的上表面两侧均固定连接有支撑杆(2),所述支撑杆(2)的一侧表面设置有刻度尺,所述支撑杆(2)的内侧表面开设有凹槽(3),所述凹槽(3)的内壁滑动连接有固定杆(4),所述固定杆(4)的中间端固定连接有打孔装置,所述打孔装置的底部固定安装有气动钻头(5),所述加工台(1)的内部设置有高度调节机构,所述高度调节机构包括电机(6),通过启动所述电机(6)带动所述高度调节机构进行上下移动,从而带动所述打孔装置上的所述气动钻头(5)对铜套的内壁进行打孔;
所述加工台(1)的上表固定连接有打孔台(7),所述加工台(1)的上表面及所述打孔台(7)的两侧外表面开设有滑槽(8),所述滑槽(8)的内部设置有夹紧机构,所述夹紧机构包括双向气缸(9),通过所述双向气缸(9)活塞杆的伸缩带动所述夹紧机构对所述打孔台(7)上的铜套进行夹紧。
2.根据权利要求1所述的一种铜套内孔高精度定位打孔装置,其特征在于:所述高度调节机构还包括转轴(61),所述电机(6)的输出轴通过联轴器与所述转轴(61)的一侧表面固定套接,所述转轴(61)的外表面两侧均固定套接有第一锥形齿轮(62)。
3.根据权利要求2所述的一种铜套内孔高精度定位打孔装置,其特征在于:所述支撑杆(2)的内部通过轴承固定套接有螺纹杆(63),所述螺纹杆(63)穿过所述支撑杆(2)的底部延伸至所述加工台(1)内部的一侧表面固定套接有第二锥形齿轮(64),所述第一锥形齿轮(62)的一侧外表面与所述第二锥形齿轮(64)的一侧外表面啮合。
4.根据权利要求3所述的一种铜套内孔高精度定位打孔装置,其特征在于:所述螺纹杆(63)的外表面螺纹连接有螺纹套(65),所述螺纹套(65)的一侧表面与所述固定杆(4)的一侧表面固定连接。
5.根据权利要求1所述的一种铜套内孔高精度定位打孔装置,其特征在于:所述夹紧机构还包括滑块(91),所述滑块(91)的外表面与所述滑槽(8)的内壁滑动卡接,所述双向气缸(9)两侧活塞杆的一侧表面延伸至所述滑槽(8)的内部分别与所述滑块(91)的一侧表面固定连接。
6.根据权利要求5所述的一种铜套内孔高精度定位打孔装置,其特征在于:所述滑块(91)的上表面固定连接有连接块(92),所述连接块(92)的一侧表面固定连接有与铜套的一侧外表面形状相匹配的夹板(93),所述夹板(93)的内侧表面固定连接有硅胶(94)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121874209.2U CN215616654U (zh) | 2021-08-11 | 2021-08-11 | 一种铜套内孔高精度定位打孔装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121874209.2U CN215616654U (zh) | 2021-08-11 | 2021-08-11 | 一种铜套内孔高精度定位打孔装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN215616654U true CN215616654U (zh) | 2022-01-25 |
Family
ID=79896883
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202121874209.2U Expired - Fee Related CN215616654U (zh) | 2021-08-11 | 2021-08-11 | 一种铜套内孔高精度定位打孔装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN215616654U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117532039A (zh) * | 2023-12-13 | 2024-02-09 | 浙江华轴科技股份有限公司 | 一种自润滑轴承自动化加工装置及加工方法 |
-
2021
- 2021-08-11 CN CN202121874209.2U patent/CN215616654U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117532039A (zh) * | 2023-12-13 | 2024-02-09 | 浙江华轴科技股份有限公司 | 一种自润滑轴承自动化加工装置及加工方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN217570436U (zh) | 一种铝模板冲孔机 | |
| CN118417852A (zh) | 一种塑料配件自动铆压螺母组装机 | |
| CN212733772U (zh) | 一种金属板件冲孔用定位机构 | |
| CN217776274U (zh) | 钻床加工定位装置 | |
| CN214163294U (zh) | 一种圆压圆模切机的机架调节装置 | |
| CN204470365U (zh) | 型材冲压装置 | |
| CN220387683U (zh) | 一种压力机用稳定支撑装置 | |
| CN213764323U (zh) | 齿轮加工固定工装 | |
| CN214644418U (zh) | 一种全自动电脑自动刻模机装置 | |
| CN210877022U (zh) | 一种铝合金包边用连续冲孔设备 | |
| CN204470392U (zh) | 型材冲压设备 | |
| CN215745682U (zh) | 一种油管成型工具 | |
| CN219703660U (zh) | 一种建筑钢材切割装置 | |
| CN222957369U (zh) | 一种冲压机防飞溅装置 | |
| CN214867738U (zh) | 一种冰箱压缩机底板的切头装置 | |
| CN223407544U (zh) | 一种高精度四柱同步控制液压机 | |
| CN221338777U (zh) | 一种工业自动化用打孔设备 | |
| CN215189320U (zh) | 一种食品车间加工液压机 | |
| CN222932206U (zh) | 一种建筑施工管材切割抛光一体机 | |
| CN221184767U (zh) | 一种机械加工钻孔装置 | |
| CN218946027U (zh) | 一种液压压管机 | |
| CN219275175U (zh) | 一种立式加工中心快速定位装置 | |
| CN223718096U (zh) | 一种改良的冲床夹模器 | |
| CN223210237U (zh) | 一种便于取件的五金机械加工折弯装置 | |
| CN218227983U (zh) | 一种液压机械挤压成型设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20220125 |