CN215544396U - 一种冲压模具的开模夹具 - Google Patents
一种冲压模具的开模夹具 Download PDFInfo
- Publication number
- CN215544396U CN215544396U CN202121945949.0U CN202121945949U CN215544396U CN 215544396 U CN215544396 U CN 215544396U CN 202121945949 U CN202121945949 U CN 202121945949U CN 215544396 U CN215544396 U CN 215544396U
- Authority
- CN
- China
- Prior art keywords
- base
- pin shaft
- stamping die
- die
- spring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000003825 pressing Methods 0.000 claims description 7
- 230000000149 penetrating effect Effects 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 10
- 230000008569 process Effects 0.000 description 7
- 238000004080 punching Methods 0.000 description 6
- 230000008859 change Effects 0.000 description 3
- 230000008901 benefit Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000009471 action Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images


Landscapes
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
Abstract
本实用新型公开了一种冲压模具的开模夹具,属于模具制造领域,其技术方案要点包括底座,底座上安装有呈“L”字形的固定座,底座上安装有至少两组弹簧销,若干弹簧销的轴向分别垂直于固定座的内壁,底座位于固定座与弹簧销之间竖直贯穿有若干让位孔,本实用新型具有方便待开孔冲压模具的开模以及更换的效果。
Description
技术领域
本实用新型属于模具制造领域,更具体地说它涉及一种冲压模具的开模夹具。
背景技术
冲压模具是在冷冲压加工中,将材料加工成零件的一种特殊工艺装备。
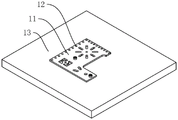
现有的一种L形冲压模具如图1所示,其整体呈“L”字形,其上开设有若干若干冲压孔12。
现有技术中类似于上述的冲压模具11,其在开模(开孔)过程中,需要将待冲压的冲压模具11放置于工作台13上,随后通过螺栓将待开孔的冲压模具11锁在工作台13上,随后对待开孔的冲压模具11进行开孔。而在每次对同类型的冲压模具11进行开孔时,工作人员都需要旋开螺栓并更换新的待开孔的冲压模具11并重复上述操作,导致冲压模具11的开模(开孔)过程十分麻烦。
实用新型内容
针对现有技术存在的不足,本实用新型的目的在于提供一种冲压模具的开模夹具,其具有方便待开孔冲压模具的开模以及更换的优点。
为实现上述目的,本实用新型提供了如下技术方案:
一种冲压模具的开模夹具,包括底座,所述底座上安装有呈“L”字形的固定座,所述底座上安装有至少两组弹簧销,若干所述弹簧销的轴向分别垂直于固定座的内壁,所述底座位于固定座与弹簧销之间竖直贯穿有若干让位孔。
通过采用上述技术方案,在开模过程中,将待冲压的冲压模具放置于弹簧销以及固定座之间,随后通过弹簧销将待开孔的冲压模具抵紧在固定座内,即可实现待开孔的冲压模具的固定,方便待开孔冲压模具的开模以及更换。同时,冲压模具上的开孔位置即部分让位孔的位置,让位孔起到让位作用。
本实用新型进一步设置为:所述弹簧销包括销轴、固定于销轴靠近固定座一端的头部、设置于销轴另一端的固定块、套设于销轴外且两端分别与头部以及固定块抵接的弹簧,所述销轴穿过固定块并与固定块滑移连接。
通过采用上述技术方案,在弹簧的作用下,头部会抵紧待开孔的冲压模具,实现冲压模具的固定。
本实用新型进一步设置为:所述销轴穿出固定块的一端设置有限位卡块,当所述销轴朝向固定座方向移动后,所述限位卡块会抵接在固定块的端面。
通过采用上述技术方案,限位卡块能够起到限位作用,在未加工冲压模具时,销轴也不会与固定块分离,保证插销的使用稳定性。
本实用新型进一步设置为:所述限位卡块包括销轴的端部、位于销轴端部两侧的限位块,所述销轴的端部通过第一螺栓与两侧的限位块固定。
通过采用上述技术方案,旋松第一螺栓即可将限位块拆下来,进而实现销轴的拆卸,当销轴意外损坏或者需要时,方便销轴的更换。
本实用新型进一步设置为:所述弹簧销与底座之间设置有用于调节弹簧销位置的调节装置。
通过采用上述技术方案,调节装置能够实现弹簧销位置的调节,使得弹簧销能够抵在不同规格的冲压模具上,提高开模夹具的适用性。
本实用新型进一步设置为:所述固定块位于底座的周侧,所述调节装置包括底座周侧壁水平凸出的滑轨,所述滑轨远离底座一侧的厚度大于滑轨靠近底座一侧的厚度,所述滑轨穿入底座内并与底座滑移连接。
通过采用上述技术方案,在外力作用下,固定块能够在滑轨上滑移,进而调节弹簧销的位置。当弹簧销抵接在冲压模具上时,固定块会抵接在滑轨上,实现固定块与滑轨的相对固定,避免固定块发生自主移动,提高夹具的稳定性。
本实用新型进一步设置为:所述销轴穿入头部内且头部通过第二螺栓与销轴固定。
通过采用上述技术方案,销轴与头部可拆卸连接,头部可根据不同冲压模具的尺寸进行更换,使得头部会始终抵紧待开孔的冲压模具,提高弹簧销的适用性。
本实用新型进一步设置为:所述头部远离销轴的一端且远离底座的一侧凸出有用于压住待加工冲压模具上端面的压紧片。
通过采用上述技术方案,当头部抵接在待开孔的冲压模具上时,压紧片会位于待开孔的冲压模具的上方并压住冲压模具,避免冲压模具在开模过程中弹起的问题,提高开模稳定性。
综上所述,本实用新型具有以下优点:
1、通过设置固定座以及至少两组弹簧销并设置让位孔,在开模过程中,将待冲压的冲压模具放置于弹簧销以及固定座之间,随后通过弹簧销将待开孔的冲压模具抵紧在固定座内,即可实现冲压模具的固定,此时开孔的位置即部分让位孔的位置,让位孔起到让位作用;
2、通过在调节装置,节装置能够实现弹簧销位置的调节,使得弹簧销能够抵在不同规格的冲压模具上,提高开模夹具的适用性;
3、通过设置压紧片,当头部抵接在待开孔的冲压模具上时,压紧片会位于待开孔的冲压模具的上方并压住冲压模具,避免待开孔的冲压模具在开模过程中弹起的问题,提高开模稳定性。
附图说明
图1为现有技术中一种L形冲压模具放在工作台上的整体示意图;
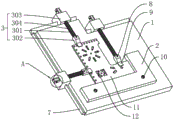
图2为本实施例与冲压模具配合后的整体示意图;
图3为本实施例与冲压模具的爆炸示意图;
图4为图2中A部分的放大示意图。
附图标记:1、底座;2、固定座;3、弹簧销;301、销轴;302、头部;303、固定块;304、弹簧;4、让位孔;5、限位卡块;501、端部;502、限位块;6、第一螺栓;7、滑轨;8、第二螺栓;9、压紧片;10、第三螺栓;11、冲压模具;12、冲压孔;13、工作台。
具体实施方式
以下结合附图对本实用新型作进一步详细说明。
一种冲压模具的开模夹具,参照图2,包括底座1,底座1上通过第三螺栓10安装有呈“L”字形的固定座2。底座1上安装有至少两组弹簧销3,本实施例中弹簧销3设有三组,三组弹簧销3的轴向分别垂直于固定座2的内壁,且其中两组弹簧销3的轴线相互平行。
在开模过程中,将待冲压的冲压模具11放置于弹簧销3以及固定座2之间,随后通过弹簧销3将待开孔的冲压模具11抵紧在固定座2内,即可实现冲压模具11的固定。
参照图2与图3,弹簧销3包括活动设置的销轴301、固定于销轴301靠近固定座2一端的头部302、设置于销轴301另一端的固定块303、套设于销轴301外且两端分别与头部302以及固定块303抵接的弹簧304。
参照图2与图4,其中,销轴301穿过固定块303并与固定块303滑移连接,销轴301穿出固定块303的一端设置有限位卡块5,限位卡块5包括销轴301的端部501、位于销轴301端部501两侧的限位块502,销轴301的端部501通过第一螺栓6与两侧的限位块502固定。当弹簧销3与固定座2之间未放置待冲压的冲压模具11时,销轴301朝向固定座2方向移动后,限位卡块5会抵接在固定块303的端面,使得销轴301不会与固定块303分离。
固定块303位于底座1的周侧,弹簧销3与底座1之间设置有用于调节弹簧销3位置的调节装置,调节装置包括底座1周侧壁水平凸出的滑轨7,滑轨7的长度方向与销轴301的轴线方向垂直,滑轨7远离底座1一侧的厚度大于滑轨7靠近底座1一侧的厚度。滑轨7穿入底座1内并与底座1的内壁贴合,使得底座1只能在沿滑轨7的长度方向发生滑移。
销轴301靠近头部302的一端穿入头部302内,头部302通过第二螺栓8与销轴301固定。头部302远离销轴301的一端且远离底座1的一侧凸出有压紧片9,当头部302抵接在待开孔的冲压模具11上时,压紧片9会位于待开孔的冲压模具11上方并压住待开孔的冲压模具11。
参照图3,底座1位于固定座2与弹簧销3之间竖直贯穿有若干让位孔4,冲压模具11的开孔位置即部分让位孔4的位置,让位孔4起到让位作用。
本实用新型的工作过程及有益效果如下:在开模过程中,将待冲压的冲压模具11放置于弹簧销3以及固定座2之间,随后通过弹簧销3将冲压模具11抵紧在固定座2内,即可实现冲压模具11的固定,方便待开孔冲压模具11的开模以及更换。同时,冲压模具11上的开孔位置即部分让位孔4的位置,让位孔4起到让位作用。
以上所述仅为本实用新型的较佳实施例,并不用于限制本实用新型,凡在本实用新型的设计构思之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
Claims (8)
1.一种冲压模具的开模夹具,包括底座(1),其特征在于:所述底座(1)上安装有呈“L”字形的固定座(2),所述底座(1)上安装有至少两组弹簧销(3),若干所述弹簧销(3)的轴向分别垂直于固定座(2)的内壁,所述底座(1)位于固定座(2)与弹簧销(3)之间竖直贯穿有若干让位孔(4)。
2.根据权利要求1所述的一种冲压模具的开模夹具,其特征在于:所述弹簧销(3)包括销轴(301)、固定于销轴(301)靠近固定座(2)一端的头部(302)、设置于销轴(301)另一端的固定块(303)、套设于销轴(301)外且两端分别与头部(302)以及固定块(303)抵接的弹簧(304),所述销轴(301)穿过固定块(303)并与固定块(303)滑移连接。
3.根据权利要求2所述的一种冲压模具的开模夹具,其特征在于:所述销轴(301)穿出固定块(303)的一端设置有限位卡块(5),当所述销轴(301)朝向固定座(2)方向移动后,所述限位卡块(5)会抵接在固定块(303)的端面。
4.根据权利要求3所述的一种冲压模具的开模夹具,其特征在于:所述限位卡块(5)包括销轴(301)的端部(501)、位于销轴(301)端部(501)两侧的限位块(502),所述销轴(301)的端部(501)通过第一螺栓(6)与两侧的限位块(502)固定。
5.根据权利要求2所述的一种冲压模具的开模夹具,其特征在于:所述弹簧销(3)与底座(1)之间设置有用于调节弹簧销(3)位置的调节装置。
6.根据权利要求5所述的一种冲压模具的开模夹具,其特征在于:所述固定块(303)位于底座(1)的周侧,所述调节装置包括底座(1)周侧壁水平凸出的滑轨(7),所述滑轨(7)远离底座(1)一侧的厚度大于滑轨(7)靠近底座(1)一侧的厚度,所述滑轨(7)穿入底座(1)内并与底座(1)滑移连接。
7.根据权利要求2所述的一种冲压模具的开模夹具,其特征在于:所述销轴(301)穿入头部(302)内且头部(302)通过第二螺栓(8)与销轴(301)固定。
8.根据权利要求7所述的一种冲压模具的开模夹具,其特征在于:所述头部(302)远离销轴(301)的一端且远离底座(1)的一侧凸出有用于压住待加工冲压模具(11)上端面的压紧片(9)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121945949.0U CN215544396U (zh) | 2021-08-19 | 2021-08-19 | 一种冲压模具的开模夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121945949.0U CN215544396U (zh) | 2021-08-19 | 2021-08-19 | 一种冲压模具的开模夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN215544396U true CN215544396U (zh) | 2022-01-18 |
Family
ID=79839062
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202121945949.0U Active CN215544396U (zh) | 2021-08-19 | 2021-08-19 | 一种冲压模具的开模夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN215544396U (zh) |
-
2021
- 2021-08-19 CN CN202121945949.0U patent/CN215544396U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109500242A (zh) | 一种汽车天窗导轨多型面成型加工冲压模具及其冲压方法 | |
| CN209631937U (zh) | 一种汽车天窗导轨多型面成型加工冲压模具 | |
| CN205147073U (zh) | 用于加工后保险杠下安装支架的切边冲孔模具 | |
| CN209935654U (zh) | 一种带定位功能的冲孔机 | |
| CN207839739U (zh) | 一种用于冲裁门框异形边的门框冲裁模具 | |
| US2732015A (en) | Punch and die assembly | |
| KR20080021357A (ko) | 무포스트 금형장치 | |
| CN217665867U (zh) | 铸铁轮活动支架自动模具 | |
| CN216324480U (zh) | 一种链条外链板高精度冲孔设备 | |
| CN220515176U (zh) | 一种冲孔模具 | |
| CN209577874U (zh) | 一种液晶显示框连续模 | |
| CN210475180U (zh) | 一种打孔加工台 | |
| CN222326461U (zh) | 一种模具硬导结构 | |
| CN208944999U (zh) | 一种模具内可快拆式脱料装置 | |
| CN218804223U (zh) | 一种冲床用的模具定位调整机构 | |
| CN223946620U (zh) | 一种轴杆体零件倒r角设备 | |
| CN218904244U (zh) | 一种凸键自动装配台 | |
| CN223288817U (zh) | 双层开水器上盖侧边的对称冲孔装置 | |
| CN222902348U (zh) | 一种门锁面板生产去毛刺用冲压夹模具组件 | |
| CN207414118U (zh) | 一种零件倾斜表面上的冲孔模具 | |
| CN215919126U (zh) | 一种带孔销侧孔打孔定位装置 | |
| CN213002078U (zh) | 一种汽车天窗导轨分体冲压模 | |
| CN218982878U (zh) | 后簧左右前支架内外板翻边冲孔四腔合模模具 | |
| CN220994641U (zh) | 防形变塑料板材冲压装置 | |
| CN219944352U (zh) | 一种模具加工用活动底座 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |