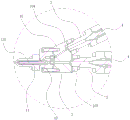
一种混色注塑机的高精度注射机构
技术领域
本实用新型涉及注塑机技术领域,尤其涉及一种混色注塑机的高精度注射机构。
背景技术
注塑机又名注射成型机或注射机,是将热塑性塑料或热固性塑料利用塑料成型模具制成各种形状的塑料制品的主要成型设备。随着社会的发展及使用者审美观念的增强,两种以上颜色的塑胶制品使用越来越广泛,因而对成型混色塑胶制品的注塑机要求也越来越高,越来越多厂家采用混色注塑机生产上述混色塑胶制品;混双色是指成型的塑料制品各色相互掺杂混入,色际边界处的颜色过渡渐变,花纹色条的形状无特定规律、随机变化,当前的混色注塑机射台结构多采用普通单色射台结构拼装样式,通过设置双料筒或多料筒,物料分别从不同的料筒流向注射机构汇合,最后通过射嘴喷出。在此过程中常出现两种物料混合过早,公共流道设置过长,造成物料互相发生干涉,而且会产生回流现象,影响塑胶混色效果,产品质量不易控制,废品率高。
实用新型内容
因此,为了解决上述现有技术存在的问题,本实用新型的目的在于提供一种混色注塑机的高精度注射机构,通过设置止逆阀,避免两种不同射胶塑料的干涉,很好地避免回流现象影响塑胶混色效果;同时,由于射胶塑料一直到分流杆末端才有交汇点,两种射胶塑料的公共通道很短,也就是说滞留在公共通道内的射胶塑料量很少,容易控制塑料制品的质量,能得到边界清晰、混色效果好的塑料制品 。
本实用新型的目的采用如下技术方案实现:
一种混色注塑机的高精度注射机构,所述混色注塑机包括第一熔胶筒、第二熔胶筒;所述注射机构通过两个第一法兰分别与所述第一熔胶筒、第二熔胶筒的出料端连接;所述第一熔胶筒、第二熔胶筒分别连接有第一料管、第二料管;其特征在于,所述注射机构包括射嘴、与射嘴连接的第二法兰;所述第二法兰通过一连接块与两个所述第一法兰连接;所述射嘴内腔设有分流杆,所述第一料管、第二料管依次穿过所述第一法兰、连接块、第二法兰;所述第一料管与所述分流杆连通,所述分流杆外壁和所述射嘴内壁形成的通道与所述第二料管连通;所述第一料管、第二料管进入所述第二法兰的入口处分别设有止逆阀;
所述第一熔胶筒内的射胶塑料经由所述第一料管及所述分流杆内腔流向射嘴末端;所述第二熔胶筒的射胶塑料经由所述第二料管及所述分流杆外壁与所述射嘴内壁形成的通道流向射嘴末端,与分流杆的射胶塑料汇合喷出。
作为上述方案的进一步说明,所述第二法兰侧壁设有与所述止逆阀相适配的安装部;所述止逆阀包括止逆头、止逆垫;所述止逆垫嵌设在所述安装部的开口处,所述止逆头位于所述安装部内,所述安装部设有供所述止逆头沿射胶塑料流动方向移动的空间;所述止逆头设有可移动设置在所述止逆垫内孔的止逆杆,所述止逆杆的端面直径小于所述止逆头的端面直径。
作为上述方案的进一步说明,所述止逆头的外壁环周间隔设有若干与射胶塑料流动方向一致的出料槽。
作为上述方案的进一步说明,所述止逆杆与所述止逆头连接处套设有止逆环。
作为上述方案的进一步说明,所述止逆杆与所述止逆头一体成型。
作为上述方案的进一步说明,所述第一熔胶筒与所述第一料管的连接处、所述第二熔胶筒与所述第二料管的连接处分别设有过胶件。
作为上述方案的进一步说明,所述混色注塑机包括安装架及设置在所述安装架上的第一射胶台组件、第二射胶台组件;所述第一射胶台组件设有所述第一熔胶筒;所述第二射胶台组件设有所述第二熔胶筒,所述第一射胶台组件、第二射胶台组件分别设有用于往所述第一熔胶筒、第二熔胶筒加料的进料口。
作为上述方案的进一步说明,所述混色注塑机还包括底座,所述底座上设有导轨;所述安装架上设有射移油缸,所述安装架在所述射移油缸的推拉作用下可沿所述导轨滑动,实现第一射胶台组件、第二射胶台组件的进退动作。
相比现有技术,本实用新型的有益效果在于:
1、本实用新型通过设置止逆阀,避免两种不同射胶塑料的干涉,很好地避免回流现象影响塑胶混色效果;同时,由于射胶塑料一直到分流杆末端才有交汇点,两种射胶塑料的公共通道很短,也就是说滞留在公共通道内的射胶塑料量很少,容易控制塑料制品的质量,能得到边界清晰、混色效果好的塑料制品;
2、本实用新型巧妙地利用了射嘴内壁与分流杆外壁之间的空腔作为第二料管的射胶通道,到分流杆末端交汇,结构简单紧凑,不额外增加部件,生产成本低,混色效果好;
3、此外,本实用新型的止逆阀结构简单,且止逆效果好,同时其设置科学,便于安装及后期拆卸维护更换,实用性强。
附图说明
图1为本实用新型较佳实施例的混色注塑机整体结构示意图;
图2为本实用新型较佳实施例的混色注塑机的水平剖面结构示意图;
图3为图2中A部局部放大示意图;
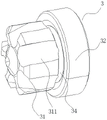
图4为本实用新型较佳实施例的高精度注射机构的逆止阀整体结构示意图;
图5为本实用新型较佳实施例的高精度注射机构的逆止阀打开状态示意图;
图6为本实用新型较佳实施例的高精度注射机构的逆止阀关闭状态示意图。
图中:100、混色注塑机;101、第一熔胶筒;102、第二熔胶筒;103、第一料管;104、第二料管;105、安装架;1051、射移油缸;106、第一射胶台组件;107、第二射胶台组件;108、导轨;1、注射机构;11、射嘴;111、分流杆;12、第二法兰;121、安装部;13、连接块;2、第一法兰;3、止逆阀;31、止逆头;311、出料槽;32、止逆垫;33、止逆杆;34、止逆环;4、过胶件;5、进料口。
具体实施方式
为了便于理解本实用新型,下面将结合相关附图及实施例对本实用新型进行更全面的描述。附图中给出了本实用新型的较佳实施方式。但是,本实用新型可以以许多不同的形式来实现,并不限于本文所描述的实施方式。相反地,提供这些实施方式的目的是使对本实用新型的公开内容理解的更加透彻全面。
在本实用新型的描述中,除非另有说明,术语“上”、“下”、“前”、“后”、“一端”、“另一端”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本实用新型中的具体含义。
如图1-6所示,一种混色注塑机的高精度注射机构,所述混色注塑机100包括第一熔胶筒101、第二熔胶筒102;所述注射机构1通过两个第一法兰2与所述第一熔胶筒101、第二熔胶筒102的出料端连接;所述第一熔胶筒101、第二熔胶筒102分别连接有第一料管103、第二料管104;所述注射机构1包括射嘴11、与射嘴11连接的第二法兰12;所述第二法兰12通过一连接块13与两个所述第一法兰2连接;所述射嘴11内腔设有分流杆111,所述第一料管103、第二料管104依次穿过所述第一法兰2、连接块13、第二法兰12;所述第一料管103与所述分流杆111连通,所述分流杆111外壁和所述射嘴11内壁形成的通道与所述第二料管104连通;所述第一料管103、第二料管104进入所述第二法兰12的入口处分别设有止逆阀3;
所述第一熔胶筒101内的射胶塑料经由所述第一料管103及所述分流杆111内腔流向射嘴11末端;所述第二熔胶筒102的射胶塑料经由所述第二料管104及所述分流杆111外壁与所述射嘴11内壁形成的通道流向射嘴11末端,与分流杆111的射胶塑料汇合喷出。
在本实施方式中,通过设置止逆阀,避免两种不同射胶塑料的干涉,很好地避免回流现象影响塑胶混色效果;
同时,所述第一熔胶筒101内的射胶塑料经由所述第一料管103及所述分流杆111内腔流向射嘴11末端;所述第二熔胶筒102的射胶塑料经由所述第二料管104及所述分流杆111外壁与所述射嘴11内壁形成的通道流向射嘴11末端,与分流杆111的射胶塑料汇合喷出;由于射胶塑料一直到分流杆111末端才有交汇点,两种射胶塑料的公共通道很短,也就是说滞留在公共通道内的射胶塑料量很少,容易控制塑料制品的质量,能得到边界清晰、混色效果好的塑料制品。
作为进一步优选的实施方式,所述第二法兰12侧壁设有与所述止逆阀3相适配的安装部121;所述止逆阀3包括止逆头31、止逆垫32;所述止逆垫32嵌设在所述安装部121的开口处,所述止逆头31位于所述安装部121内,所述安装部121设有供所述止逆头31沿射胶塑料流动方向移动的空间;所述止逆头31设有可移动设置在所述止逆垫32内孔的止逆杆33,所述止逆杆33的端面直径小于所述止逆头31的端面直径。
在本实施方式中,所述止逆阀结构简单,且止逆效果好,同时其设置在所述第二法兰12与连接块13的连接处,便于安装及后期拆卸维护更换,结构合理,实用性强。
作为进一步优选的实施方式,所述止逆头31的外壁环周间隔设有若干与射胶塑料流动方向一致的出料槽311。
本实用新型的止逆阀3的止逆原理为:射胶时,熔融的射胶塑料分别从第一料管103、第二料管104流向所述射嘴11,经过所述止逆阀3的止逆垫32内腔时由于熔融塑料流动的压力,将所述止逆头31向靠近射嘴11的方向推离所述止逆垫32,射胶塑料便从所述止逆头31与止逆垫32的空隙中流出,经过所述止逆头31的出料槽311继续流向射嘴11,即第一料管103中的分流杆111中,同时第二料管104的射胶塑料经过所述分流杆111外壁与所述射嘴11内壁形成的通道流向射嘴11末端,与分流杆111的射胶塑料汇合喷出;在此过程中,若第一料管103、第二料管104中的射胶塑料发生回流,则其流动压力将所述止逆头31向远离射嘴11的方向移动,直至所述止逆头31与所述止逆垫32相抵,将止逆垫32的内孔堵住,从而使得射胶塑料无法回流。
为进一步提高止逆阀3的止逆效果,作为进一步优选的实施方式,所述止逆杆33与所述止逆头31连接处套设有止逆环34。
为提高止逆阀3的部件密封性,作为进一步优选的实施方式,所述止逆杆33与所述止逆头31一体成型。
作为进一步优选的实施方式,所述第一熔胶筒101与所述第一料管103的连接处、第二熔胶筒102与所述第二料管104的连接处分别设有过胶件4。设置所述过胶件4一方面可辅助控制所述第一料管103、第二料管104的射胶塑料的流量,另一方面也在一定程度上起辅助止逆的作用。
作为进一步优选的实施方式,所述混色注塑机100包括安装架105及设置在所述安装架105上的第一射胶台组件106、第二射胶台组件107;所述第一射胶台组件106设有所述第一熔胶筒101;所述第二射胶台组件107设有所述第二熔胶筒102;所述第一射胶台组件106、第二射胶台组件107分别设有用于往所述第一熔胶筒101、第二熔胶筒102加料的进料口5。
作为进一步优选的实施方式,所述混色注塑机100还包括底座(附图未示意),所述底座上设有导轨108;所述安装架105上设有射移油缸1051,所述安装架105在所述射移油缸1051的推拉作用下可沿所述导轨108滑动,实现第一射胶台组件106、第二射胶台组件107的进退动作。
本实用新型的混色注塑机工作流程如下:分别通过所述进料口5往所述第一熔胶筒101、第二熔胶筒102中加入不同颜色不同比例的射胶塑料原料,射胶时,所述安装架105在所述射移油缸1051的拉力作用下可沿所述导轨108向前滑动,同时熔融的射胶塑料分别从第一料管103、第二料管104流向所述射嘴11,经过所述止逆阀3的止逆垫32内腔时由于熔融塑料流动的压力,将所述止逆头31向靠近射嘴11的方向推离所述止逆垫32,射胶塑料便从所述止逆头31与止逆垫32的空隙中流出,经过所述止逆头31的出料槽311继续流向射嘴11,即第一料管103中的分流杆111中,同时第二料管104的射胶塑料经过所述分流杆111外壁与所述射嘴11内壁形成的通道流向射嘴11末端,与分流杆111的射胶塑料汇合喷出;在此过程中,若第一料管103、第二料管104中的射胶塑料发生回流,则其流动压力将所述止逆头31向远离射嘴11的方向移动,直至所述止逆头31与所述止逆垫32相抵,将止逆垫32的内孔堵住,从而使得射胶塑料无法回流。
上述实施方式仅为本实用新型的优选实施方式,不能以此来限定本实用新型保护的范围,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。