CN215049259U - 一种砂石污废水处理高压箱式压滤机系统 - Google Patents

一种砂石污废水处理高压箱式压滤机系统 Download PDF

Info

Publication number
CN215049259U
CN215049259U CN202120615739.9U CN202120615739U CN215049259U CN 215049259 U CN215049259 U CN 215049259U CN 202120615739 U CN202120615739 U CN 202120615739U CN 215049259 U CN215049259 U CN 215049259U
Authority
CN
China
Prior art keywords
filter press
pipeline
pressure
tank
sand
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
CN202120615739.9U
Other languages
English (en)
Inventor
刘延兵
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Dezhou Yanhui Machinery Equipment Co ltd
Hunan Hongyuan Environmental Technology Co ltd
Original Assignee
Hunan Xixiang Industrial Co ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Hunan Xixiang Industrial Co ltd filed Critical Hunan Xixiang Industrial Co ltd
Priority to CN202120615739.9U priority Critical patent/CN215049259U/zh
Application granted granted Critical
Publication of CN215049259U publication Critical patent/CN215049259U/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Treatment Of Sludge (AREA)

Abstract

本实用新型公开了一种砂石污废水处理高压箱式压滤机系统,利用>1.0MPA,扬程>100米,高压泵将浓缩泥浆打入高压箱式压滤机并保压,清水过滤至清水罐再卸干化泥饼;通过增加泥浆进料压力>10KG,1.0MPa,实现固液分离的高效和低含水率目的,解决了箱式压滤机间断进料的问题,并通过两次分离将洗砂废水快速处理完成;药剂添加行业内较低,大大节省了砂厂的运行成本;通过plc控制器对全系统控制,提高了自动化程度,经高压过滤干化的泥饼不对环境造成二次污染且可用于回填、制砖等用途;溢流和过滤的清水达到回用标准,也可用于园林绿化、厂区内部用水;同时本实用新型结构设计由于合理且简单,因此易于实现,适合推广应用。

Description

一种砂石污废水处理高压箱式压滤机系统
技术领域
本实用新型涉及砂石水处理技术领域,具体地说是一种砂石污废水处理高压箱式压滤机系统。
背景技术
基础设施建设需要大量砂石骨料,砂石料生产过程中,筛分、制砂等环节均会产生大量的生产废水。如果不经处理直接排放,会对生态环境造成一定的破坏。目前国内外对砂石冲洗废水处理尚无统一的行业标准,很多企业和个人对砂石冲洗废水的处理做了大量探讨和研究,也取得了一些成果。目前处理砂石骨料加工系统冲洗废水常用的方法主要有自然沉淀法、辐流式沉淀池法(混凝沉淀法)、DH高效污水净化器处理法。 自然沉淀法是指高浓度悬浮物生产废水经汇流、收集,进入沉淀池,不使用凝聚剂,在沉淀池中进行自然沉淀,上清液排放或者回用的方法。
辐流式沉淀池法是指高浓度悬浮物生产废水经汇流、收集,经预沉池预沉、辐流式沉淀池沉淀处理后,上清液进清水池,回用于生产,沉淀池底部污泥经渣浆泵,加压至脱水设备,脱水干化处理后形成泥饼,泥饼运至指定弃渣场堆存的方法。
DH高效污水净化器处理法是指高浓度悬浮物生产废水经汇流、收集,经砂水分离装置除去粗砂,再与混凝剂充分混合后进入DH高效污水净化器进行处理,净化器顶部上清液进清水池,回用于生产;底部浓缩污泥经渣浆泵,加压至脱水设备,脱水干化处理后形成泥饼,泥饼运至指定弃渣场堆存的方法。
其中自然沉淀法和辐流沉淀池法对进水浓度均无限制要求,进水浓度适用范围广。DH高效污水净化器处理法的设计进水浓度为小于60,000mg/L,超过上述限制浓度的进水则出水的水质会受到影响。一般情况下,砂石加工系统废水浓度都会超过60,000mg/L,因此,采用DH高效污水净化器处理法时,需要在DH高效污水净化器前段设置预处理设施去除废水中较大粒径的粗颗粒物,以减小DH高效污水净化器的进水浓度负荷,确保净化器的处理效率满足出水水质达标的要求。
然而在砂石骨料行业洗砂废水处理中应用板框式压滤机是优选的,一般分为隔膜式、箱式,其中隔膜式较箱式增加二次鼓膜压榨工艺,隔膜式压滤机同等处理量设备选型较高压箱式办矿机大出约40%-50%,同时须匹配快开式配置;附属设备增加较多,需要增加二次鼓膜压榨的大功率空压机、大容量、储气罐、水箱、水泵、阀门管道、电控仪表等;含水率可以控制到20%左右,无法达到砂石骨料行业泥饼含水率≤15%资源化利用(免烧砖、提炼硅原料)的要求,反而增加了投资成本和运城成本。传统低压(≤1.0MPa)箱式压滤机工艺应用中单台单次过滤循环的绝干污泥量取决于渣浆泵进料的实际含泥量,仅靠≤10KG(1.0MPa)进料后滤饼的含水率≥40%-50%,极端情况>60%,该含水率的泥饼转运、堆放会有渗漏污水,导致二次污染。
因此本领域技术人员还应及时解决上述问题。
实用新型内容
本实用新型的目的是克服现有技术的缺点,提供一种砂石污废水处理高压箱式压滤机系统,利用>10KG(1.0MPa)高压泵快速将浓缩泥浆打入设计过滤压力>10KG(1.0MPa)高压箱式压滤机并保压,清水过滤至清水罐再卸干化泥饼;通过增加泥浆进料压力>10KG(1.0MPa)实现固液分离的高效和低含水率目的,具有高效高干、低运行成本,提高了自动化程度,经高压过滤干化的泥饼不对环境造成二次污染且可用于回填、制砖等用途;溢流和过滤的清水达到回用标准,也可用于园林绿化、道路冲洗及厂区内部用水。
本实用新型是通过以下技术方案来实现:一种砂石污废水处理高压箱式压滤机系统,其特征在于,结构包括:废水收集容器输出管道上安装设置有提升泵,通过提升泵及管道连接将废水输送至高效深锥重力浓缩罐利用重力沉降和废水中颗粒物的絮凝将废水一次分离;高效深锥重力浓缩罐通过浓缩罐上清液溢流管道与清水罐相连通,高效深锥重力浓缩罐一端通过中转管道与中转缓冲罐连接的管道,中转缓冲罐通过进料管道上安装的高压进泥泵及阀件与高压箱式压滤机连接,并将泥浆打入高压箱式压滤机保压,压滤水通过滤液管道排送至清水罐实现第两次分离,并将洗砂废水快速处理完成。
作为优选,高压箱式压滤机滤液进入滤液收集罐收集再通过滤液提升泵泵入高效深锥重力浓缩罐,使滤液内过滤出的絮凝剂残留再次与污废水絮凝反应,最大限度降低回用清水内絮凝剂残留。
作为优选,高效深锥重力浓缩罐通过浓缩罐上清液溢流管道流入清水罐中。
作为优选,高效深锥重力浓缩罐可以使用安装水平夹角≥30°的浓密机替换。
作为优选,高压箱式压滤机通过反吹气体管道连接工艺气源。
作为优选,中转管道上设置气动球阀与中转缓冲罐上设置的液位计连锁逻辑控制连接,低液位时阀门开启,高液位时阀门关闭,可以有效提高高效深锥重力浓缩罐浓缩效率和系统的高自动化运行,避免了额外增加转料泵带来的能耗高、高频易损的问题。
作为优选,工艺气源包括两组储气罐,一路储气罐通过管道及管道上设置的阀件与空压机连接,另一组储气罐通过管道及管道上设置的阀件与冷干机和气动阀门依次连接。
作为优选,高效深锥重力浓缩罐通过管道上设置的阀件及加药泵与储药罐连接,储药罐通过加药输送管道及阀件与自动溶药装置连接,自动溶药装置的加药输送管道上设置有加药气动球阀。
作为优选,进料管道通过回流管道上设置的阀件与缓冲罐连接。
作为优选,储药罐上设置有液位计,加药气动球阀受储药罐液位计控制,高液位关闭,中间液位打开。
作为优选,中转缓冲罐上设置有液位计,中转缓冲罐与中转管道之间安装有气动球阀受中转缓冲罐液位计控制,高液位关闭,低液位打开。
作为优选,清水罐通过外接清水管道与用水点连接,上设置的清水管道上设置有清水泵及阀件。
作为优选,高压箱式压滤机及阀件和液位计与PLC控制器连接。
作为优选,液位计通过报警器与PLC控制器连接。
作为优选,高压箱式压滤机选型及组数依据工况而定,高压箱式压滤机进料压力承压>1.0MPa,选型为非隔膜式板框压滤机,包括传统箱式压滤机、新型单室进料箱式压滤机。
作为优选,PLC控制器可在触摸屏上设定进泥恒压压力,任何设备出现故障、液位超低时,均可发出报警声音,并且整个系统停止运行(各单元独立);当转为自动时,一个压泥流程结束后,有声音提示(区别于故障提示);设置“压泥系统一键启动”按钮;控制器的材质为碳钢,带底座;
作为优选,高压进泥泵压力>10KG(扬程>100米)。
作为优选,高效深锥重力浓缩罐锥度兼顾浓缩效果和稳定性设置锥度为底部水平夹角≥45°。
综上所述,由于采用了上述技术方案,本实用新型的有益效果是:本实用新型所述的技术方案具有结构设计简单合理、工作可靠、整体系统设计运行流畅,解决了箱式压滤机间断进料的问题,并通过两次分离将洗砂废水快速处理完成;药剂添加行业内较低,大大节省了砂厂的运行成本;系统自动化程度高。通过西门子plc对全系统控制,如液位系统回流装置控制等,运行中人员只需观察处理脱饼过程,防止故障喷料;该工艺系统装置方面大量采用机械原理,保证系统稳定的同时也大大降低了整体投资额度;动能方面通过液位检测来控制能耗点位的运行,减少了不必要的耗能;经高压过滤干化的泥饼不对环境造成二次污染且可用于回填、制砖等用途;溢流和过滤的清水达到回用标准,也可用于园林绿化、道路冲洗及厂区内部用水;同时本实用新型结构设计由于合理且简单,因此易于实现,适合推广应用。
附图说明
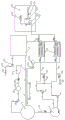
图1是本实用新型结构连接关系示意图;
附图标记说明:
1-废水收集容器;2-提升泵;3-高效深锥重力浓缩罐;4-浓缩罐上清液溢流管道;5-清水罐;51-清水泵;52-清水管道;53-用水点;6-中转管道;7-中转缓冲罐;8-进料管道;9-高压进泥泵;10-高压箱式压滤机;101-滤液收集罐;102-滤液提升泵;11-滤液管道;12-工艺气源;13-空压机;14-加药泵;15-储药罐;16-加药输送管道;17-自动溶药装置;18-加药气动球阀;19-回流管道;20-缓冲罐;21-一路储气罐;22-反吹气体管道;23-另一组储气罐;24-冷干机;25-气动阀门。
具体实施方式
下面结合附图,对本实用新型作详细的说明。
为了使本实用新型的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本实用新型进行进一步详细说明。应当理解,此处所描述的具体实施例仅用以解释本实用新型,并不用于限定本实用新型。
如图所示,所述一种砂石污废水处理高压箱式压滤机系统,结构包括:废水收集容器1输出管道上安装设置有提升泵2,通过提升泵2及管道连接将废水输送至高效深锥重力浓缩罐3利用重力沉降和废水中颗粒物的絮凝将废水一次分离;高效深锥重力浓缩罐3通过浓缩罐上清液溢流管道4与清水罐5相连通,高效深锥重力浓缩罐3一端通过中转管道6与中转缓冲罐7连接的管道,中转缓冲罐7通过进料管道8上安装的高压进泥泵9及阀件与高压箱式压滤机10连接,并将泥浆打入高压箱式压滤机10保压,压滤水通过滤液管道11排送至清水罐5实现第两次分离,并将洗砂废水快速处理完成。
具体实施过程中,高压箱式压滤机10滤液进入滤液收集罐101收集再通过滤液提升泵102泵入高效深锥重力浓缩罐3,使滤液内过滤出的絮凝剂残留再次与污废水絮凝反应,最大限度降低回用清水内絮凝剂残留;
具体实施过程中,高效深锥重力浓缩罐3通过浓缩罐上清液溢流管道4流入清水罐5中;
具体实施过程中,高效深锥重力浓缩罐可以使用安装水平夹角≥30°的浓密机替换。
具体实施过程中,高压箱式压滤机10通过反吹气体管道22连接工艺气源12。
具体实施过程中,中转管道6上设置气动球阀与中转缓冲罐7上设置的液位计连锁逻辑控制连接,低液位时阀门开启,高液位时阀门关闭,可以有效提高高效深锥重力浓缩罐3浓缩效率和系统的高自动化运行,避免了额外增加转料泵带来的能耗高、高频易损的问题。
具体实施过程中,工艺气源12包括两组储气罐,一路储气罐21通过管道及管道上设置的阀件与空压机13连接,另一组储气罐23通过管道及管道上设置的阀件与冷干机24和气动阀门25依次连接。
具体实施过程中,高效深锥重力浓缩罐3通过管道上设置的阀件及加药泵14与储药罐15连接,储药罐15通过加药输送管道16及阀件与自动溶药装置17连接,自动溶药装置17的加药输送管道16上设置有加药气动球阀18。
具体实施过程中,进料管道8通过回流管道19上设置的阀件与缓冲罐20连接。
具体实施过程中,储药罐15上设置有液位计,加药气动球阀18受储药罐液位计控制,高液位关闭,中间液位打开。
具体实施过程中,中转缓冲罐7上设置有液位计,中转缓冲罐7与中转管道之间安装有气动球阀受中转缓冲罐液位计控制,高液位关闭,低液位打开。
具体实施过程中,清水罐5通过外接清水管道52与用水点53连接,上设置的清水管道上设置有清水泵51及阀件。
具体实施过程中,高压箱式压滤机10及阀件和液位计与PLC控制器连接。
具体实施过程中,液位计通过报警器与PLC控制器连接。
具体实施过程中,高压箱式压滤机10选型及组数依据工况而定,高压箱式压滤机进料压力承压>1.0MPa,选型为非隔膜式板框压滤机,包括传统箱式压滤机、新型单室进料箱式压滤机。
具体实施过程中,PLC控制器可在触摸屏上设定进泥恒压压力,任何设备出现故障、液位超低时,均可发出报警声音,并且整个系统停止运行(各单元独立);当转为自动时,一个压泥流程结束后,有声音提示(区别于故障提示);设置“压泥系统一键启动”按钮;控制器的材质为碳钢,带底座;
具体实施过程中,高压进泥泵9压力>10KG(1.0MPa,扬程>100米)。
具体实施过程中,废水第一次分离时底部泥浆浓度达到30%左右,高压进泥泵9可以在20-30分钟内完成作业,极限15-20分钟,含水率20-30%。
具体实施过程中,压滤机选型核算说明如下:
需处理含固物料数据:
①含固率(浓度),百分比数值(%),换算为小数,设为:A;
②单台压滤机单次循环时间对应所需处理含固水量,依据重量计算,单位:吨,设为:B;
③单台压滤机单次循环实际处理绝干含固量,单位:吨,设为:C;
以上可以推算出C=A*B
压滤机1m³有效滤室容积可实现处理含固物料数据:
①含固物比重,按比值表示,设为D;
②固液分离处理后滤饼含水率,百分比数值(%),换算为小数,设为:E;
③固液分离处理后滤饼比重,按比值表示,设为F,F=1/{(1-E)/D+E/1};
④压滤机1m³有效滤室容积单次循环可处理绝干含固量为滤饼去除水分后重量,设为:G,G=F*1-1*E;
备注:①物质的重量和它的体积的比值,即物质单位体积的重量,也称相对密度,固体和液体的比重是该物质(完全密实状态)的密度与在标准大气压,3.98℃时纯H2O下的密度(999.972 KG(1.2MPa)/m3)的比值,此时水按比重1计算;
②有效滤室容积指在固液分离过程中最终处理出滤饼的体积,其中箱式压滤机滤室容积为其有效容积,隔膜式压滤机滤室容积须减去二次鼓膜的压缩系数,一般在0.2-0.5不等。
综上对应处理含固物料所需总有效滤室容积,单位:m³,设为H,H=C/G,实际生产所需设备选型依据H值选择对应的有效滤室容积的板框压滤机过滤面积型号和数量。
举例在洗砂污废水处理中,A=0.04-0.12不等,以常见数据0.08为核算数据,则A=0.08;B假设单次循环所需洗砂污废水量为200吨,则B=200;
C=A*B=200*0.08=16
洗砂污废水含固为石粉和泥比重1.4-1.8不等,以常见数据1.6为核算数据,则D=1.6;
洗砂污废水处理后滤饼含水率15%-60%不等,其中专利中高压箱式含水率20%-25%,以25%作为核算数据,则E=0.25;
固液分离处理后滤饼比重F=1/{(1-E)/D+E/1}=1/{(1-0.25)/1.6+0.25/1}=1.39;
G=F*1-1*E=1.39*-1*0.25=1.04;
H=C/G=16/1.04≈15.4m³,则单次循环所需洗砂污废水量为200吨时所需板框式压滤机有效滤室容积为15.4m³,结合设备选型选择对应的有效滤室容积的板框压滤机过滤面积型号和数量。
具体实施过程中,控制说明如下,以下压滤机为高压箱式压滤机:
1、高压进泥泵与时间相关联,可设置运行的时间(时间范围0~10h)。
高压进泥泵采用变频器控制,运行频率与压力变送器相关联,使泵的输出上限压力恒定,并且,这个恒定值可调(比如,当设定运行上限压力为1.2MPa时,高压进泥泵的运行频率须保证输出上限压力为1.2MPa;当设定运行压力为0.8MPa,高压进泥泵的运行频率须保证输出上限压力为0.8MPa;当压力没有超过上限压力时,高压进泥泵保持最大频率运行)。
高压进泥泵的PID表可提供信号给压滤机,当高压进泥泵处于正常运行时,压滤机不可松板,自动/手动控制均不可。(已预留接口,提供信号源即可)。
当压滤机主机电控箱的保压指示灯不能正常提供保压信号时(延时设置,延时时间10s),高压进泥泵停止运行,并报警提示。
2、压滤机
压滤机本身自带电控箱,需提供电源。
主电控箱的高压进泥泵提供一个信号给压滤机(对应运行状态下),当设备处于运行状态时,限制压滤机做任何动作。
3、运行流程控制要求
设置“手动/自动”转换按钮;;
当转为手动时,各个设备可单独控制;
当转为“自动”时;高压进泥泵、污泥回流阀、反吹阀按以下要求和顺序运行。
当1#压滤机具备进泥条件时(已压紧,提供保压信号至PLC),按“1#压泥系统一键启动”启动;
1#高压进泥泵启动,开始进泥;高压进泥泵达到设计压力(可设)后运行时间(可设)结束后,进泥砂浆停止运行;
污泥回流阀打开到位后,污泥反吹阀自动打开到位,并保持X秒(可设)后关闭;污泥反吹阀关闭到位后,污泥回流阀关闭到位。
污泥回流阀关闭到位后,示为操作流程结束,发出提示声音(柔和)。
本实用新型工艺(选用1.2MPa进料压力)与传统隔膜压滤机、低压(≤1.0MPa)箱式压滤机工艺对比如下:
一、本实用新型工艺选择高压高效箱式板框压滤机,配置80MM厚度(厚度视具体选择而定)增强聚丙烯滤板,滤饼厚度为35MM单丝滤布,实现更好透率过滤效果的情况下,也更好的实现泥饼的脱落,同时配合高压进料定制重型渣浆泵,进料压力可达到1.2MPa并通过压力变送器和西门子PLC等控制模块实现12KG(1.2MPa)的稳压过滤,同时使用寿命上较市场普通渣浆泵提高2-3倍。
工艺可以实现单循环过滤周期20-30分钟内完成,泥饼含水率20-25%(在泥浆浓缩浓度至40%左右时,另外旋流器溢流污水浓度较低,浓缩泥浆浓度在30%以下时,滤饼含水会出现小幅升高,整体控制30%以内)。
二、常见隔膜工艺
滤饼厚度选择40MM,进料压力0.8MPa,二次鼓膜压榨压力0.8MPa,进料泵选择80M扬程渣浆泵,压榨介质在保证单台单次过滤效率下为压缩空气。该工艺单台单次过滤循环的绝干污泥量取决于渣浆泵进料的实际含泥量,初次8KG(0.8MPa)进料后滤饼的含水率约为45%-50%,实现对应工艺厂家所述的最终泥饼含水率20%的效果,需要二次鼓膜压榨将初次泥饼中多余的25%-30%水分压出,这就须将原40MM滤室压缩约30%左右,最终滤饼厚度约28-30MM。同时所匹配的空气压缩机要实现1分钟上压就需要单台匹配空压每分钟气量为滤室容积的30%,以1000㎡板框压滤机20m³滤室容积计算,单台配套空压处理量为8-9m³/MIN。如以上达不到相应标准,滤饼是无法实现含水率20%的。
三、传统低压(≤1.0MPa)箱式压滤机工艺
该工艺单台单次过滤循环的绝干污泥量取决于渣浆泵进料的实际含泥量,仅靠≤10KG(1.0MPa)进料后滤饼的含水率≥40%-50%,极端情况>60%,该含水率的泥饼转运、堆放会有渗漏污水,导致二次污染。
工艺对比
为体现相关数据的直观对比,本实用新型以800㎡高压箱式压滤机(滤饼厚度35MM,滤室容积14m³);对比机型为1000㎡隔膜式压滤机(滤饼厚度40MM,滤室容积20m³)。绝干泥比重1.6,水比重1.0。
1、处理量的差异
①高压箱式。8KG(1.2MPa)进料含水45-50%,我方12KG(1.2MPa),压力效果提高50%,理论结合实际我方滤饼含水率22.5%-25%,以25%为准,滤饼的比重依据压滤机选型说明核算为1.39,滤室容积14m³,滤饼总重量为14*1.39=19.46吨,其中水分为19.46*0.25=4.865吨,处理泥量为19.46-4.865=14.595吨。综上,我方工艺800平单台单次过滤循环处理量为14.595吨。
②隔膜式。8KG(1.2MPa)进料含水45-50%,单台单次过滤循环的绝干污泥量取决于渣浆泵进料的实际含泥量,所以其实际处理量不用考虑二次鼓膜压榨的效果,此时按照最低45%计算,滤饼的比重依据压滤机选型说明核算为1.26,滤室容积20m³,滤饼总重量为20*1.26=25.2吨,其中水分为25.2*0.45=11.34,处理泥量为25.2-11.34=13.86吨。综上,隔膜工艺1000平单台单次过滤循环处理量为13.86吨。
通过数据计算可以看出我方800高压箱式压滤机工艺单台单次过滤循环的处理量要比1000㎡隔膜式压滤机储量要多出0.735吨。
2、处理效率的差异。
①高压箱式。我方工艺配套12KG(1.2MPa)高压渣浆泵,在同等流量情况下高压进料时间仍远高于8KG(1.2MPa)的进料时间,我方进料时间控制在15-18分钟进料,加上快开式拉板和压紧时间10-12分钟,单次过滤循环实际可控制在30分钟以内。
②隔膜式。隔膜式配套8KG(1.2MPa)的进料渣浆泵,进料时间至少低于12KG(1.2MPa)20%,则为18-24分钟,二次鼓膜时间6-8分钟,考虑同等拉板和压紧时间10-12分钟,该工艺单次过滤循环为34-48分钟,市场实际应用为40分钟。
通过数据计算可以看出我方800高压箱式压滤机工艺单台单次过滤循环的时间要比1000㎡隔膜式压滤机储量要多出10分钟。
3、投资成本的差异。
①高压箱式。仅需配备定制高压重型渣浆泵,和通用反吹单次1m³气量。
②隔膜式。毋庸置疑的是同等型号隔膜式压滤机要比箱式压滤机价格要高,更何况大出约200㎡的过滤面积。同时外围设备隔膜式增加二次鼓膜压榨,就须要比箱式压滤机多出以空气压榨的空压机或者水介质的压榨水泵,以砂石行业为保证效率选用压缩空气为二次压榨介质为例,1000㎡达到20%含水率须要将初次进料11.34吨水分降低,含水率计算公式为:(X-Y)/Y,其中X为原始滤饼,Y为绝干量,Y为13.86,含水率为20%下水分含量应为2.772吨,那就须要将11.34-2.772=8.568吨,水比重1.0,就需要二次鼓膜8.568m³,至少配套6m³/分钟空压机,单台额外须要加反吹为7m³/分钟空压机。
综上所述在隔膜式厂家能达到20%滤饼含水率的情况下,除含水率比我方工艺低2%-5%之外,在单台处理量、处理效率、投资成本等方面我方工艺均处于极大优势,为机制砂业主提供了更高性价比的解决方案。
以上所述仅为本实用新型的较佳实施例而已,并不用以限制本实用新型,凡在本实用新型的精神和原则之内所作的任何修改、等同替换和改进等,均应包含在本实用新型的保护范围之内;
对于本领域技术人员而言,显然本实用新型不限于上述示范性实施例的细节,而且在不背离本实用新型的精神或基本特征的情况下,能够以其他的具体形式实现本实用新型。因此,无论从哪一点来看,均应将实施例看作是示范性的,而且是非限制性的,本实用新型的范围由所附权利要求而不是上述说明限定,因此旨在将落在权利要求的等同要件的含义和范围内的所有变化囊括在本实用新型内。不应将权利要求中的任何附图标记视为限制所涉及的权利要求。
此外,应当理解,虽然本说明书按照实施方式加以描述,但并非每个实施方式仅包含一个独立的技术方案,说明书的这种叙述方式仅仅是为清楚起见,本领域技术人员应当将说明书作为一个整体,各实施例中的技术方案也可以经适当组合,形成本领域技术人员可以理解的其他实施方式。

Claims (10)

1.一种砂石污废水处理高压箱式压滤机系统,其特征在于,结构包括:废水收集容器输出管道上安装设置有提升泵,通过提升泵及管道连接将废水输送至高效深锥重力浓缩罐利用重力沉降和废水中颗粒物的絮凝将废水一次分离;高效深锥重力浓缩罐通过浓缩罐上清液溢流管道与清水罐相连通,高效深锥重力浓缩罐一端通过中转管道与中转缓冲罐连接的管道,中转缓冲罐通过进料管道上安装的高压进泥泵及阀件与高压箱式压滤机连接,并将泥浆打入高压箱式压滤机保压,压滤水通过滤液管道排送至清水罐实现第两次分离,并将洗砂废水快速处理完成;
高压箱式压滤机进料压力承压>1.0MPa,选型为非隔膜式板框压滤机,包括传统箱式压滤机、新型单室进料箱式压滤机;
高压箱式压滤机滤液进入滤液收集罐收集再通过滤液提升泵泵入高效深锥重力浓缩罐,使滤液内过滤出的絮凝剂残留再次与污废水絮凝反应,最大限度降低回用清水内絮凝剂残留;
高效深锥重力浓缩罐通过浓缩罐上清液溢流管道4流入清水罐5中;
高压箱式压滤机通过反吹气体管道连接工艺气源。
2.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,中转管道上设置气动球阀与中转缓冲罐上设置的液位计连锁逻辑控制连接,低液位时阀门开启,高液位时阀门关闭,可以有效提高高效深锥重力浓缩罐浓缩效率和系统的高自动化运行,避免了额外增加转料泵带来的能耗高、高频易损的问题。
3.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,工艺气源包括两组储气罐,一路储气罐通过管道及管道上设置的阀件与空压机连接,另一组储气罐通过管道及管道上设置的阀件与冷干机和气动阀门依次连接。
4.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,高效深锥重力浓缩罐通过管道上设置的阀件及加药泵与储药罐连接,储药罐通过加药输送管道及阀件与自动溶药装置连接,自动溶药装置的加药输送管道上设置有加药气动球阀。
5.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,进料管道通过回流管道上设置的阀件与缓冲罐连接。
6.根据权利要求4所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,储药罐上设置有液位计,加药气动球阀受储药罐液位计控制,高液位关闭,中间液位打开。
7.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,中转缓冲罐上设置有液位计,中转缓冲罐与中转管道之间安装有气动球阀受中转缓冲罐液位计控制,高液位关闭,低液位打开。
8.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,清水罐通过外接清水管道与用水点连接,上设置的清水管道上设置有清水泵及阀件。
9.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,高压箱式压滤机及阀件和液位计与PLC控制器连接;高压箱式压滤机选型及组数依据工况而定;高压进泥泵压力>10KG,扬程>100米;高效深锥重力浓缩罐锥度更适用与大比重絮凝速度快、沉降速度快的物料,其中兼顾浓缩效果和稳定性设置锥度为底部水平夹角≥45°。
10.根据权利要求1所述的一种砂石污废水处理高压箱式压滤机系统,其特征在于,高效深锥重力浓缩罐可以使用安装水平夹角≥30°的浓密机替换。
CN202120615739.9U 2021-03-26 2021-03-26 一种砂石污废水处理高压箱式压滤机系统 Active CN215049259U (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN202120615739.9U CN215049259U (zh) 2021-03-26 2021-03-26 一种砂石污废水处理高压箱式压滤机系统

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN202120615739.9U CN215049259U (zh) 2021-03-26 2021-03-26 一种砂石污废水处理高压箱式压滤机系统

Publications (1)

Publication Number Publication Date
CN215049259U true CN215049259U (zh) 2021-12-07

Family

ID=79151200

Family Applications (1)

Application Number Title Priority Date Filing Date
CN202120615739.9U Active CN215049259U (zh) 2021-03-26 2021-03-26 一种砂石污废水处理高压箱式压滤机系统

Country Status (1)

Country Link
CN (1) CN215049259U (zh)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN118084099A (zh) * 2024-03-25 2024-05-28 承德建龙特殊钢有限公司 一种钢渣磁选除尘污水的处理方法和处理装置

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN118084099A (zh) * 2024-03-25 2024-05-28 承德建龙特殊钢有限公司 一种钢渣磁选除尘污水的处理方法和处理装置

Similar Documents

Publication Publication Date Title
CN110204087B (zh) 高浓度悬浮物废水的处理方法
CN103395946A (zh) 低能耗污水处理工艺流程
CN207031144U (zh) 一种砂石骨料废水处理系统
CN101798768A (zh) 废纸再生环保设备及方法
CN210340671U (zh) 一种污泥破壁、深度脱水系统
CN102701477A (zh) 一种废泥浆水回收利用系统
CN205084866U (zh) 一种赤泥错流脱碱装置
CN202688121U (zh) 一种废泥浆水回收利用系统
CN211411281U (zh) 一种用于电厂含煤废水的处理系统
CN105293812A (zh) 一种适用于海藻加工业污水处理方法
CN219449520U (zh) 一种砂石废水零排放处理系统
CN205398299U (zh) 高浓度悬浮物废水的处理装置
CN217103592U (zh) 高纯石英砂的制造系统
CN205152044U (zh) 用于污泥脱水浓缩处理基础工艺的一体化成套设备
CN210481048U (zh) 一种纸浆模塑生产用水循环利用系统
CN204746088U (zh) 湿法烟气脱硫中电石渣和石灰石脱硫剂互换装置
CN212713017U (zh) 有机废液过滤装置以及有机废液处理回收系统
CN210117329U (zh) 一种排泥水处理系统
CN109052691B (zh) 一种钾长石粉生产污水处理系统
CN210964210U (zh) 一种不易结垢的磷酸转盘真空过滤装置
CN210546982U (zh) 一种苛化渣回收处理装置
CN100540479C (zh) 一种污水处理装置
CN209193669U (zh) 低用药量和高回收率钢厂综合污水处理系统
CN212347982U (zh) 一种消化渣浆的回收利用装置
CN221235259U (zh) 一种废水处理装置

Legal Events

Date Code Title Description
GR01 Patent grant
GR01 Patent grant
CP03 Change of name, title or address

Address after: 410100 Hunan Province, Changsha City, No. 77, South Section of Dongliu Road, Changsha Area, China (Hunan) Free Trade Zone, 3rd Floor, V074, Building B9, Jinkedeyida Technology City

Patentee after: Hunan Hongyuan Environmental Technology Co.,Ltd.

Country or region after: China

Address before: 410000 v074, floor 3, building B9, Jinke Yida science and Technology City, No. 77, south section of East Sixth Road, Changsha area, China (Hunan) pilot Free Trade Zone, Changsha City, Hunan Province

Patentee before: Hunan Xixiang Industrial Co.,Ltd.

Country or region before: China

TR01 Transfer of patent right

Effective date of registration: 20251010

Address after: 253000 Shandong Province Dezhou City Wucheng County Laocheng Town Zhu Guantun Village, business location: East 150 meters south of the intersection of Longxi Street and Longxiang Road in Wucheng Economic Development Zone, Dezhou City, Shandong Province

Patentee after: DEZHOU YANHUI MACHINERY EQUIPMENT Co.,Ltd.

Country or region after: China

Address before: 410100 Hunan Province, Changsha City, No. 77, South Section of Dongliu Road, Changsha Area, China (Hunan) Free Trade Zone, 3rd Floor, V074, Building B9, Jinkedeyida Technology City

Patentee before: Hunan Hongyuan Environmental Technology Co.,Ltd.

Country or region before: China