CN215034390U - 同步切割机 - Google Patents
同步切割机 Download PDFInfo
- Publication number
- CN215034390U CN215034390U CN202120803877.XU CN202120803877U CN215034390U CN 215034390 U CN215034390 U CN 215034390U CN 202120803877 U CN202120803877 U CN 202120803877U CN 215034390 U CN215034390 U CN 215034390U
- Authority
- CN
- China
- Prior art keywords
- roller way
- push rod
- main push
- cutting machine
- plasma
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 65
- 230000001360 synchronised effect Effects 0.000 title claims abstract description 28
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 58
- 239000010959 steel Substances 0.000 claims abstract description 58
- 230000033001 locomotion Effects 0.000 claims abstract description 35
- 238000007599 discharging Methods 0.000 claims description 10
- 230000005540 biological transmission Effects 0.000 claims description 3
- 239000003638 chemical reducing agent Substances 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 238000009434 installation Methods 0.000 abstract description 3
- 230000009286 beneficial effect Effects 0.000 abstract 1
- 238000000034 method Methods 0.000 description 6
- 238000010586 diagram Methods 0.000 description 5
- 230000008569 process Effects 0.000 description 5
- 238000005096 rolling process Methods 0.000 description 4
- 238000010276 construction Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000002360 preparation method Methods 0.000 description 2
- 230000008439 repair process Effects 0.000 description 2
- 239000002893 slag Substances 0.000 description 2
- 230000008901 benefit Effects 0.000 description 1
- 238000000227 grinding Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images




Landscapes
- Arc Welding In General (AREA)
Abstract
本实用新型提供了一种同步切割机,液压夹紧单元包括机架本体、多个机架横梁、工作辊道,多个滑动轴承支座支撑有主推杆并使主推杆在液压驱动装置的驱动下自由滑动,液压驱动装置带动主推杆做直线运动,固定在主推杆上的两组滑动连杆同向运动,两端与滑动连杆相连的推齐夹紧滑块向两侧推出并将H型钢工件夹紧在固定基准调整块上;数控运动单元包括数控运动小车、运动单元横梁、位置调整连接架、等离子枪升降体、手动调整连接件及等离子枪;切割单元包括多台等离子电源和等离子枪。本实用新型有益效果:本装置大幅提高了H型钢剖分T型钢制作的工作效率,保证了多支型钢和扁钢加工的孔的位置精度和安装质量,极大降低了人工和设备成本。
Description
技术领域
本实用新型涉及型钢平面切割加工装备技术领域,尤其是涉及一种型钢多工位切割下料或纵向剖分的同步切割机。
背景技术
在钢结构加工领域中,经常会采用H型钢纵向剖分的方式来生产T型钢,用于厂房、隧道、桥梁建设等领域,也经常需要在槽钢、扁钢等型材的表面切割出位置要求精准、形状公差要求严格的各种孔或零件。
现有技术中,H型钢剖分方式生产T型钢通常采用火焰切割的方式进行,通常采用半自动或者单枪数控火焰切割机将排放好的H型钢纵向剖分,由于火焰切割的热输入量较大,容易出现较为严重的翘曲变形,由于没有专业的推齐夹紧装置,切割的T型钢对称性不好,切割面有较为明显的割渣,需要二次打磨,影响T型钢的生产效率和产品质量。同时,数控等离子切割机进行切割时,上料及定位都较为繁琐、效率不高。
槽钢、扁钢或H型钢需要在平面方向进行切割,来制作连接件或者钢结构连接板,现有技术中采用单支加工的方式,上料、下料及定位都比较麻烦,工艺成本高、效率低、效率差,耗时长且容易产生较大的失误和返修。
发明内容
本实用新型旨在提出一种同步切割机,以缓解T型钢制作及型钢平面切割成型的质量差、效率低的技术问题。
为达到上述目的,本实用新型的技术方案是这样实现的:一种同步切割机,包括上料辊道、下料辊道、液压夹紧单元、数控运动单元及切割单元;所述液压夹紧单元包括机架本体、多个机架横梁、工作辊道,所述工作辊道及机架横梁设置在机架本体上,机架横梁上承载有固定基准调整块和推齐夹紧滑块,机架横梁中部设置有多个滑动轴承支座,多个滑动轴承支座支撑有主推杆并使主推杆在液压驱动装置的驱动下自由滑动,液压驱动装置带动主推杆做直线运动,主推杆上设置有两组滑动连杆,滑动连杆一端与主推杆通过连接轴转动连接,滑动连杆另一端与推齐夹紧滑块通过连接轴转动连接,推齐夹紧滑块设置在机架横梁上并可沿机架横梁滑动,主推杆直线运动带动滑动连杆摆动并带动推齐夹紧滑块沿机架横梁向靠近固定基准调整块方向滑动,或向远离固定基准调整块方向滑动,将放置在工作辊道上的H型钢工件夹紧在固定基准调整块上;所述数控运动单元包括数控运动小车、运动单元横梁、位置调整连接架、等离子枪升降体、手动调整连接件及等离子枪,数控运动小车、运动单元横梁及位置调整连接架控制等离子枪升降体、手动调整连接件及等离子枪的切割位置;所述切割单元包括多台等离子电源和等离子枪。
进一步的,所述工作辊道、上料辊道及下料辊道均设置有电机、减速机及传动装置,所述工作辊道、上料辊道及下料辊道在各自电机的控制下同步运动。
进一步的,所述运动单元横梁两端还设置有电缆及气管拖链。
进一步的,滑动轴承支座外部还设置有托架,所述托架上方支撑有运动单元轨道。
进一步的,所述等离子电源与等离子枪连接,所述等离子电源与空压机连接。
进一步的,所述切割单元还包括火焰枪。
进一步的,所述切割单元包括6支等离子枪。
相对于现有技术,本实用新型所述的同步切割机具有以下优势:本装置大幅提高了H型钢剖分T型钢制作的工作效率,保证了多支型钢和扁钢加工的孔的位置精度和安装质量,极大降低了人工和设备成本。
附图说明
构成本发明创造的一部分的附图用来提供对本发明创造的进一步理解,本发明创造的示意性实施例及其说明用于解释本发明创造,并不构成对本发明创造的不当限定。在附图中:
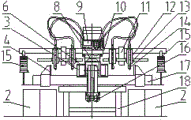
图1为本实用新型实施例所述的同步切割机的结构示意图一;
图2为本实用新型实施例所述的同步切割机的结构示意图二;
图3为本实用新型实施例所述的同步切割机的侧方示意图;
图4为本实用新型实施例所述的同步切割机的局部示意图;
图5为本实用新型实施例所述的同步切割机的焊枪调整示意图。
附图标记说明:
1-上料辊道;2-等离子电源;3-推齐夹紧滑块;4-固定基准调整块;5-主推杆;6-滑动连杆;7-工作辊道;8-运动单元轨道;9-数控运动小车;10-运动单元横梁;11-位置调整连接架;12-等离子枪升降体;13-手动调整连接件;14-等离子枪;15-电缆及气管拖链;16-液压驱动装置;17-机架横梁;18-机架本体;19-下料辊道;20-滑动轴承支座;21-电机;22-齿轮;23-滚轮轴承;24-滑轨;25-齿条。
具体实施方式
下面将结合实施例对本发明创造的技术方案进行清楚、完整地描述,显然,所描述的实施例是本发明创造一部分实施例,而不是全部的实施例。基于本发明创造中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明创造保护的范围。
实施例一:本实施例所要解决的技术问题是,现有技术中,H型钢剖分方式生产T型钢通常采用火焰切割的方式进行,通常采用半自动或者单枪数控火焰切割机将排放好的H型钢纵向剖分,由于火焰切割的热输入量较大,容易出现较为严重的翘曲变形,由于没有专业的推齐夹紧装置,切割的T型钢对称性不好,切割面有较为明显的割渣,需要二次打磨,影响T型钢的生产效率和产品质量。同时,数控等离子切割机进行切割时,上料及定位都较为繁琐、效率不高。槽钢、扁钢或H型钢需要在平面方向进行切割,来制作连接件或者钢结构连接板,现有技术中采用单支加工的方式,上料、下料及定位都比较麻烦,工艺成本高、效率低、效率差,耗时长且容易产生较大的失误和返修。
为了解决上述技术问题,本实施例提供一种同步切割机,如图1-3所示,其中,图1为同步切割机左部示意图,图2为同步切割机右部示意图,图1和图2总和为同步切割机的整体示意图。同步切割机包括上料辊道1、下料辊道19、液压夹紧单元、数控运动单元及切割单元;所述液压夹紧单元包括机架本体18、多个机架横梁17、工作辊道7,所述工作辊道7及机架横梁17设置在机架本体18上,机架横梁17上承载有固定基准调整块4和推齐夹紧滑块3,机架横梁17中部设置有多个滑动轴承支座20,多个滑动轴承支座20支撑有主推杆5并使主推杆5在液压驱动装置16的驱动下自由滑动,液压驱动装置16带动主推杆5做直线运动,固定在主推杆5上的两组滑动连杆6同向运动,两端与滑动连杆6相连的推齐夹紧滑块3受到机架横梁17的限制向两侧推出并将放置在工作辊道7上的H型钢工件夹紧在固定基准调整块4上。
如图4所示,机架横梁17中部设置有多个滑动轴承支座20,通过多个滑动轴承支座20支撑有一根主推杆5,主推杆5在液压驱动装置16的驱动下沿多个滑动轴承支座20自由滑动,液压驱动装置16带动主推杆5做直线运动,主推杆5上设置有两组滑动连杆6,滑动连杆6一端与主推杆5通过连接轴转动连接,滑动连杆另一端与推齐夹紧滑块3通过连接轴转动连接,推齐夹紧滑块3设置在机架横梁17上并可沿机架横梁17滑动,主推杆5直线运动带动滑动连杆6摆动,并带动推齐夹紧滑块3沿机架横梁17向靠近固定基准调整块4方向滑动或向远离固定基准调整块4方向滑动。由于主推杆5两侧均设置有滑动连杆6及推齐夹紧滑块3,因此主推杆5直线运动时,可将主推杆5两侧的推齐夹紧滑块3向两侧推出并挤压向两侧的固定基准调整块4上,实现推齐夹紧滑块3与固定基准调整块4将H型钢的翼板夹紧固定。
滑动轴承支座20外部还设置有托架,所述托架上方支撑有运动单元轨道8。
所述工作辊道7、上料辊道1及下料辊道19均设置有电机、减速机及传动装置,所述工作辊道7、上料辊道1及下料辊道19在各自电机的控制下同步运动。
如图5所示,所述数控运动单元包括数控运动小车9、运动单元横梁10、位置调整连接架11、等离子枪升降体12、手动调整连接件13及等离子枪14,数控运动小车9、运动单元横梁10及位置调整连接架11控制等离子枪升降体12、手动调整连接件13及等离子枪14的切割位置;所述运动单元横梁10两端还设置有电缆及气管拖链15。
数控运动小车9上设置有分别控制纵向运动和横向运动的两个电机21,数控运动小车9通过一组电机21、齿轮22、滚动轴承23和齿条25设置在滑轨24上,所述滑轨24同向设置在机架横梁17上,所述数控运动小车9通过此组电机21、齿轮22、滚动轴承23和齿条25控制纵向运动(平行于机架横梁17运动);
所述数控运动小车9通过另一组电机21、齿轮22、滚动轴承23和齿条25与运动单元横梁10连接,所述数控运动小车9通过此组电机21、齿轮22、滚动轴承23和齿条25控制运动单元横梁10横向运动(垂直于机架横梁17运动);所述位置调整连接架11设置在运动单元横梁10上,所述等离子枪14设置在位置调整连接架上。
所述切割单元包括多台等离子电源2和等离子枪14。所述等离子电源2与等离子枪14连接,所述等离子电源2与空压机连接。所述切割单元的等离子枪14也可根据需求更换为火焰枪。
具体的,H型钢剖分T型钢的工序中,按照用户要求的规格将固定基准调整块4和等离子枪14间距调整好,根据需要将多支H型钢工件通过上料辊道1和工作辊道7运送到机架本体18上的预定位置,开启液压系统,液压驱动装置16将油缸缸杆推出,带动主推杆5做直线运动,固定在主推杆5上的两组滑动连杆6同向运动,两端与滑动连杆6相连的推齐夹紧滑块3由于受到机架横梁17的限制无法与主推杆5做同向运动,因而推齐夹紧滑块3向两侧推出,将放置在工作辊道7上的H型钢工件夹紧在固定基准调整块4上,此时,根据需要切割的位置,将等离子枪升降体、手动调整连接件13和等离子枪14的左右间距、上下高度进行调整和确认,确认无误后,开动切割单元和数控运动单元开始做直线切割。
待H型钢剖分结束后,液压驱动系统将油缸缸杆收回,推齐夹紧滑块3回到原来位置,上料辊道1、工作辊道7及下料辊道19同步运动,将已切割好的T型钢工件运送出来,同时,提前放置在上料辊道1上的下一组H型钢工件又进入到预定工位,数控运动小车9也自动复位,重新开始新一轮H型钢剖分T型钢工序。
在H型钢、槽钢或扁钢切割打孔的工序中,首先按照图纸中的切割位置制作数控切割程序并将其输入至系统,仍按照上述流程进行位置调整和上料夹紧定位,根据需要的切割位置,将等离子枪升降体12、手动调整连接件13和等离子枪14的左右间距、上下高度进行调整和确认,确认无误后,开启切割程序,等离子弧压调高装置和等离子枪升降体12在程序的控制下逐一确认高度,位于运动单元轨道8上的数控运动小车9与运动单元横梁10做配合运动,等离子枪14进行同步切割,完成多支型钢的同步切割,可实现两支、四支或六支等离子枪14同步工作。
通过该实施例的同步切割装置,大幅提高了H型钢剖分T型钢制作的工作效率,保证了多支型钢和扁钢加工的孔的位置精度和安装质量,极大降低了人工和设备成本。
在本发明创造的描述中,需要理解的是,术语“中心”、“纵向”、“横向”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明创造和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明创造的限制。此外,术语“第一”、“第二”等仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”等的特征可以明示或者隐含地包括一个或者更多个该特征。在本发明创造的描述中,除非另有说明,“多个”的含义是两个或两个以上。
在本发明创造的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以通过具体情况理解上述术语在本发明创造中的具体含义。
以上所述仅为本发明创造的较佳实施例而已,并不用以限制本发明创造,凡在本发明创造的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明创造的保护范围之内。
Claims (7)
1.一种同步切割机,其特征在于:包括上料辊道、下料辊道、液压夹紧单元、数控运动单元及切割单元;
所述液压夹紧单元包括机架本体、多个机架横梁、工作辊道,所述工作辊道及机架横梁设置在机架本体上,机架横梁上承载有固定基准调整块和推齐夹紧滑块,机架横梁中部设置有多个滑动轴承支座,多个滑动轴承支座支撑有主推杆并使主推杆在液压驱动装置的驱动下自由滑动,液压驱动装置带动主推杆做直线运动,主推杆上设置有两组滑动连杆,滑动连杆一端与主推杆通过连接轴转动连接,滑动连杆另一端与推齐夹紧滑块通过连接轴转动连接,推齐夹紧滑块设置在机架横梁上并可沿机架横梁滑动,主推杆直线运动带动滑动连杆摆动并带动推齐夹紧滑块沿机架横梁向靠近固定基准调整块方向滑动,或向远离固定基准调整块方向滑动,将放置在工作辊道上的H型钢工件夹紧在固定基准调整块上;
所述数控运动单元包括数控运动小车、运动单元横梁、位置调整连接架、等离子枪升降体、手动调整连接件及等离子枪,数控运动小车、运动单元横梁及位置调整连接架控制等离子枪升降体、手动调整连接件及等离子枪的切割位置;
所述切割单元包括多台等离子电源和等离子枪。
2.根据权利要求1所述的同步切割机,其特征在于:所述工作辊道、上料辊道及下料辊道均设置有电机、减速机及传动装置,所述工作辊道、上料辊道及下料辊道在各自电机的控制下同步运动。
3.根据权利要求1所述的同步切割机,其特征在于:所述运动单元横梁两端还设置有电缆及气管拖链。
4.根据权利要求1所述的同步切割机,其特征在于:滑动轴承支座外部还设置有托架,所述托架上方支撑有运动单元轨道。
5.根据权利要求1所述的同步切割机,其特征在于:所述等离子电源与等离子枪连接,所述等离子电源与空压机连接。
6.根据权利要求1所述的同步切割机,其特征在于:所述切割单元还包括火焰枪。
7.根据权利要求1所述的同步切割机,其特征在于:所述切割单元包括6支等离子枪。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120803877.XU CN215034390U (zh) | 2021-04-20 | 2021-04-20 | 同步切割机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120803877.XU CN215034390U (zh) | 2021-04-20 | 2021-04-20 | 同步切割机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN215034390U true CN215034390U (zh) | 2021-12-07 |
Family
ID=79106403
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202120803877.XU Active CN215034390U (zh) | 2021-04-20 | 2021-04-20 | 同步切割机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN215034390U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115979769A (zh) * | 2023-03-20 | 2023-04-18 | 山东黄金地质矿产勘查有限公司 | 一种地质岩心劈样机 |
-
2021
- 2021-04-20 CN CN202120803877.XU patent/CN215034390U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115979769A (zh) * | 2023-03-20 | 2023-04-18 | 山东黄金地质矿产勘查有限公司 | 一种地质岩心劈样机 |
| CN115979769B (zh) * | 2023-03-20 | 2023-06-02 | 山东黄金地质矿产勘查有限公司 | 一种地质岩心劈样机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108381086B (zh) | 一种法兰加工的自动化焊接生产线 | |
| CN107498163B (zh) | 一种钢板墙构件的生产工艺和生产设备 | |
| CN105149758A (zh) | 一种自动布线焊接装置 | |
| CN110142561B (zh) | 一种柔性钣金生产线送料机用浮动夹钳 | |
| CN207386783U (zh) | 钢板墙构件的生产设备 | |
| CN110814561A (zh) | 一种用于钢格板制造的扁钢焊接机及扁钢焊接方法 | |
| CN206455050U (zh) | 一种铝模板冲孔装置 | |
| CN207593149U (zh) | 钢板墙小件装配焊接机 | |
| CN221695612U (zh) | 一种全自动激光焊接设备 | |
| CN212350912U (zh) | 人防钢结构门扇单向线性焊接生产线自动焊接工装平台 | |
| CN210677424U (zh) | 钢条板清渣坡口设备 | |
| CN110340735B (zh) | 一种多工位线下调整整机快换装置 | |
| CN210937904U (zh) | 一种柔性钣金生产线送料机用浮动夹钳 | |
| CN112008287A (zh) | 带式输送机槽形托辊横梁组件的自动装夹智能焊接设备 | |
| CN207239387U (zh) | 钢板墙侧管组装点焊设备 | |
| CN220679826U (zh) | 盾构管片钢筋笼焊接模具及焊接生产线 | |
| CN218283303U (zh) | 自动调节辊轮轴的金属薄壁板材折边、折弯成型设备 | |
| CN113926935B (zh) | 一种管材截断装置及系统 | |
| CN217596254U (zh) | 一种钢带自动对中焊接装置 | |
| CN215546001U (zh) | 用于风管法兰的自动焊接机 | |
| CN117086503A (zh) | 一种钢格板连续摆料焊接方法 | |
| CN222359512U (zh) | 一种钢板垂直焊接机 | |
| CN106363321B (zh) | 立式焊接机械手 | |
| CN220591995U (zh) | 一种焊接装置 | |
| CN220591996U (zh) | 一种自动连续焊接装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |