CN214721260U - 一种卡圈切割凹槽夹具 - Google Patents
一种卡圈切割凹槽夹具 Download PDFInfo
- Publication number
- CN214721260U CN214721260U CN202121152656.7U CN202121152656U CN214721260U CN 214721260 U CN214721260 U CN 214721260U CN 202121152656 U CN202121152656 U CN 202121152656U CN 214721260 U CN214721260 U CN 214721260U
- Authority
- CN
- China
- Prior art keywords
- base
- clamping
- pressure plate
- clamping pressure
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Jigs For Machine Tools (AREA)
Abstract
本实用新型提供一种卡圈切割凹槽夹具,包括底座,支撑心轴,夹紧压板,夹紧螺杆,固定螺杆;所述底座上面中心设有开口,开口为盲孔,底座上面还设有多个螺纹孔,底座上面螺纹孔与夹紧螺杆配合,底座侧面设有螺纹孔并从侧面贯穿至底座上面开口,侧面螺纹孔与固定螺杆配合;所述支撑心轴由上部体和下部体组成的凸形体,所述上部体与下部体同心,上部体设有开槽形成多个外爪,下部体与底座上面中心开口配合;所述固定螺杆从侧面螺纹孔穿过将支撑心轴与底座固定;所述夹紧压板中间开槽,一端为弧面与被加工工件配合,宽度小于支撑心轴外爪,夹紧压板至少两个;所述夹紧螺杆穿过夹紧压上的槽将夹紧压板连接在底座上,本实用新型目的在于提供一种切割凹槽夹具,在提高工效的同时,做到结构简单,操作简便,省时省力,大大保证了加工精度和工件本身变形的问题。
Description
技术领域
本实用新型涉及机械加工技术领域,尤其涉及一种卡圈线切割凹槽夹具。
背景技术
目前,在机械加工过程中,线切割作为一种常用的方法,通常应用于加工精度要求较高,车工、铣工等不易使用的情况下,但使用线切割加工时,必须保证工件的定位精度,尤其是对高精度卡圈类工件进行加工时,需要特别注意防止工件出现任何相对运动,工件本身的变形和工件外观的夹伤。
发明内容
针对上述问题,本实用新型目的在于提供一种切割凹槽夹具,在提高工效的同时,做到结构简单,操作简便,省时省力,大大保证了加工精度和工件本身变形的问题。
本实用新型的技术方案如下:
一种卡圈切割凹槽夹具,其特征在于:包括底座,支撑心轴,夹紧压板,夹紧螺杆,固定螺杆;所述底座上面中心设有开口,开口为盲孔,开口用来与支撑心轴配合,底座上面还设有多个螺纹孔,用来与夹紧压板和夹紧螺杆配合将被加工工件装夹在底座上,底座上面螺纹孔与夹紧螺杆配合,底座侧面设有螺纹孔并从侧面贯穿至盲孔,底座侧面螺纹孔用来与固定螺杆配合将支撑心轴固定在底座上,侧面螺纹孔与固定螺杆配合;所述支撑心轴由上部体和下部体组成的凸形体,上部体与下部体同心,下柱体高度与底座上面开口深度相同,上部体和下部体同心以便于调整底座时或支撑心轴时保证被加工工件可以按加工要求改变角度完成不同角度开槽要求,上柱体设有开槽形成多个外爪,开槽形成的外爪为防止在加工过程中切割到支撑心轴,下柱体与底座上面开口配合以便于将支撑心轴固定在底座上;所述固定螺杆从侧面螺纹孔穿过将支撑心轴与底座固定;所述夹紧压板中间开槽以便在调整压板时可以将压板夹住被加工工件,一端为弧面与被加工工件配合以便更好的夹紧被加工工件,宽度小于支撑心轴外爪防止在加工过程中切割到夹紧压板以至于夹紧压板损坏,夹紧压板至少两个以便于夹紧被加工工件;所述夹紧螺杆穿过夹紧压板上的槽将夹紧压板连接在底座上。
进一步的,底座形状为正方体或圆柱体,便于在调整底座时可按加工要求改变被加工工件角度,完成不同角度开槽的要求。
进一步的,夹紧压板为一种软爪以防止被加工工件变形或夹伤工件。
进一步的,支撑心轴可根据被加工工件外径大小替换不同的支撑心轴以便于可以加工不同尺寸的工件。
进一步的,在装夹被加工工件时在夹紧压板与被加工工件之间放置弧形垫片以防止被加工工件变形或夹伤工件。
进一步的,底座上面中心开口可以是正方口,与之相互配合的支撑心轴下部体为正方体以便于在加工过程中加工不同凹槽之间相对角度为90°的工件时可以快速转换角度。
进一步的,夹紧压板为两个以便更快速稳定的夹持工件。
进一步的,底座上面设置的螺纹孔为两个跟两个夹紧压板配合。
进一步的,支撑心轴上部体与下部体组成的凸形体为同心的圆柱体。
进一步的,支撑心轴上部体开凿为十字槽。
本发明的优点在于:
本实用新型适用于机械加工过程中的线切割加工,底座上设置支撑心轴对工件进行轴向定位,同时在底座上设置固定螺杆,可以防止被加工工件在加工时绕支撑心轴和底座转动,夹紧压板和夹紧螺杆配合在加工时可防止被加工工件易松动,同时将夹紧压板换成软爪和在夹紧压板与被加工工件之间放置弧形垫片以防止变形和夹伤工件,支撑心轴可以根据不同工件大小可随时替换以便快速加工不同尺寸的工件,底座形状为圆柱体或正方体以及支撑心轴下柱体为圆柱体或正方体时,以便于加工过程中随时加工不同角度的凹槽;本发明结构简单,操作简便,省时省力,大大保证了加工精度和工件本身变形的问题。
附图说明
下面结合附图对本实用新型做进一步详细说明。
图1是一种卡圈切割凹槽夹具结构示意图;
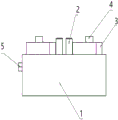
图2是一种卡圈切割凹槽夹具的主视图;
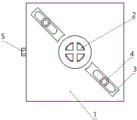
图3是一种卡圈切割凹槽夹具的俯视图;
图中所示:1-底座,2-支撑心轴,3-夹紧压板,4-夹紧螺杆,5-固定螺杆。
具体实施方式
为使本实用新型的目的,技术方案和优点更加清楚明白,下面结合实施方式和附图,对本实用新型做进一步详细说明,在此,本实用新型的示意性实施方式及其说明用于解释本实用新型,但并不作为对本实用新型的限定。
以下由特定的具体实施例说明本实用新型的实施方式,熟悉此技术的人士可由本说明书所揭露的内容轻易地了解本实用新型的其他优点及功效。
须知,本说明书附图所绘的结构、比例、大小等,均仅用以配合说明书所揭示的内容,以供熟悉此技术的人士了解与阅读,并非用以限定本实用新型可实施的限定条件,故不具技术上的实质意义,任何结构的修饰、比例关系的改变或大小的调整,在不影响本实用新型所能产生的功效及所能达成的目的下,均应仍落在本实用新型所揭示的技术内容能涵盖的范围内。同时,本说明书中所引用的如“上”、“下”、“左”、“右”、“中间”等的用语,亦仅为便于叙述明了,而非用以限定本实用新型可实施的范围,其相对关系的改变或调整,在无实质变更技术内容下,当亦视为本实用新型可实施的范畴。
在本实用新型的描述中,需要说明的是,除非另有明确的规定和限定,术语“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本实用新型中的具体含义。
如图1-3所示本实用新型的一种卡圈切割凹槽夹具,包括底座1,支撑心轴2,夹紧压板3,夹紧螺杆4,固定螺杆5;所述底座1上面中心设有开口,开口为盲孔,开口用来与支撑心轴2配合,底座1上面还设有多个螺纹孔,用来与夹紧压板3和夹紧螺杆4配合将被加工工件装夹在底座上,底座上面螺纹孔与夹紧螺杆4配合,底座1侧面设有螺纹孔并从侧面贯穿至盲孔,底座1侧面螺纹孔用来与固定螺杆5配合将支撑心轴2固定在底座1上,侧面螺纹孔与固定螺杆5配合;所述支撑心轴2由上部体和下部体组成的凸形体,上部体与下部体同心,下柱体高度与底座1上面开口深度相同,上部体和下部体同心以便于调整底座1时或支撑心轴2时保证被加工工件可以按加工要求改变角度完成不同角度开槽要求,上柱体设有开槽形成多个外爪,开槽形成的外爪为防止在加工过程中切割到支撑心轴2,下柱体与底座1上面开口配合以便于将支撑心轴2固定在底座1上;所述固定螺杆5从侧面螺纹孔穿过将支撑心轴2与底座1固定;所述夹紧压板3中间开槽以便在调整压板时可以将压板夹住被加工工件,一端为弧面与被加工工件配合以便更好的夹紧被加工工件,宽度小于支撑心轴2外爪防止在加工过程中切割到夹紧压板3以至于夹紧压板3损坏,夹紧压板3至少两个以便于夹紧被加工工件;所述夹紧螺杆4穿过夹紧压板3上的槽将夹紧压板3连接在底座上。
在一个实施方式中,将被加工工件套入支撑心轴2上部体,调节夹紧压板3位置,将被加工工件与夹紧压板3贴合,然后紧固夹紧螺杆4使被加工工件加持在夹具上,再将夹具固定在线切割机床上,根据被加工工件的尺寸要求进行加工。
在本实施方式中底座1形状为正方体或圆柱体,便于在调整底座1时可按加工要求改变被加工工件角度,完成不同角度开槽的要求,当底座1为正方体时,被加工工件凹槽之间相对角度为90°时,支撑心轴2上部开槽为十字槽,可以在加工第一凹槽完成时直接将夹具底座1换一个方向即可直接加工第二凹槽,当底座1为圆柱体时,可根据被加工工件凹槽之间相对角度为0-180°时,可以直接将夹具底座1相应调整对应角度,快速完成加工,在固定被加工工件时,可选用两个夹紧压板3,并可选用软爪压板或者在夹紧压板3和被加工工件之间加垫片来防止工件被夹伤,在加工不同直径大小的工件时,可以随时替换支撑心轴2,来快速完成加工。
在一个实施方式中,将被加工工件套入支撑心轴2上部体,调节夹紧压板3位置,将被加工工件与夹紧压板3贴合,然后紧固夹紧螺杆4使被加工工件加持在夹具上,再将夹具固定在线切割机床上,根据被加工工件的尺寸要求进行加工。
在本实施方式中支撑心轴2下部体为正方形,与之相配合的底座1上面开口也为正方形,被加工工件凹槽之间相对角度为90°时,支撑心轴2上部开槽为十字槽,可以在加工第一凹槽完成时直接将支撑心轴2下部体换一个方向即可直接加工第二凹槽,当支撑心轴2下部体为圆柱体时,可根据被加工工件凹槽之间相对角度为0-180°时,可以直接将夹具支撑心轴2下部体相应调整对应角度,快速完成加工,在固定被加工工件时,可选用两个夹紧压板3,并可选用软爪压板或者在夹紧压板3和被加工工件之间加垫片来防止工件被夹伤,在加工不同直径大小的工件时,可以随时替换支撑心轴2,来快速完成加工。
在一个实施方式中,将被加工工件套入支撑心轴2上部体,调节夹紧压板3位置,将被加工工件与夹紧压板3贴合,然后紧固夹紧螺杆3使被加工工件加持在夹具上,再将夹具固定在线切割机床上,根据被加工工件的尺寸要求进行加工。
在本实施方式中,可以将前两种实施方式有机结合,可根据被加工工件凹槽之间相对角度为0-180°时 ,可随时调节底座1或者支撑心轴2下部体,两者相结合完成不同角度加工,在固定被加工工件时,可选用两个夹紧压板3,并可选用软爪压板或者在夹紧压板3和被加工工件之间加垫片来防止工件被夹伤,在加工不同直径大小的工件时,可以随时替换支撑心轴2,来快速完成加工。
需要说明的是,术语“包括”、“包含”或者任何其他变体意在涵盖非排他性的包含,从而使得包含一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素。
本实用新型的保护范围不限于具体实施方式所公开的技术方案,凡是依据本实用新型的技术实质对以上实施例所作的任何修改、等同替换、改进等,均落入本实用新型的保护范围。
Claims (10)
1.一种卡圈切割凹槽夹具,其特征在于:包括底座(1),支撑心轴(2),夹紧压板(3),夹紧螺杆(4),固定螺杆(5);所述底座(1)上面中心设有开口,开口为盲孔,底座(1)上面还设有多个螺纹孔,底座(1)上面螺纹孔与夹紧螺杆(4)配合,底座(1)侧面设有螺纹孔并从侧面贯穿至底座上面开口,侧面螺纹孔与固定螺杆(5)配合;所述支撑心轴(2)由上部体和下部体组成的凸形体,所述上部体与下部体同心,上部体设有开槽形成多个外爪,下部体与底座(1)上面中心开口配合,下柱体高度与底座(1)上面开口深度相同;所述固定螺杆(5)从侧面螺纹孔穿过将支撑心轴(2)与底座(1)固定;所述夹紧压板(3)中间开槽,一端为弧面与被加工工件配合,宽度小于支撑心轴(2)外爪,夹紧压板(3)至少两个;所述夹紧螺杆(4)穿过夹紧压板(3)上的槽将夹紧压板(3)连接在底座(1)上。
2.根据权利要求1所述的一种卡圈切割凹槽夹具,其特征在于:所述底座(1)形状为正方体或圆柱体。
3.根据权利要求1所述的一种卡圈切割凹槽夹具,其特征在于:所述夹紧压板(3)为一种软爪。
4.根据权利要求1所述的一种卡圈切割凹槽夹具,其特征在于:所述支撑心轴(2)可根据被加工工件外径大小替换不同的支撑心轴(2)。
5.根据权利要求1所述的一种卡圈切割凹槽夹具,其特征在于:在装夹被加工工件时在夹紧压板(3)与被加工工件之间放置弧形垫片。
6.根据权利要求1所述的一种卡圈切割凹槽夹具,其特征在于:所述底座(1)上面中心开口可以是正方口,与之相互配合的支撑心轴(2)下部体为正方体。
7.根据权利要求1或3所述的一种卡圈切割凹槽夹具,其特征在于:夹紧压板(3)为两个。
8.根据权利要求1所述的一种卡圈切割凹槽夹具,其特征在于:所述底座(1)上面设置的螺纹孔为两个。
9.根据权利要求1所述的一种卡圈切割凹槽夹具,其特征在于:所述支撑心轴(2)上部体与下部体组成的凸形体为同心的圆柱体。
10.根据权利要求1或9所述的一种卡圈切割凹槽夹具,其特征在于:所述支撑心轴(2)上部体开凿为十字槽。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121152656.7U CN214721260U (zh) | 2021-05-27 | 2021-05-27 | 一种卡圈切割凹槽夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202121152656.7U CN214721260U (zh) | 2021-05-27 | 2021-05-27 | 一种卡圈切割凹槽夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214721260U true CN214721260U (zh) | 2021-11-16 |
Family
ID=78625752
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202121152656.7U Expired - Fee Related CN214721260U (zh) | 2021-05-27 | 2021-05-27 | 一种卡圈切割凹槽夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214721260U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114226885A (zh) * | 2021-12-30 | 2022-03-25 | 中国航空工业集团公司金城南京机电液压工程研究中心 | 一种多孔系沟通孔电火花集成加工快换装置及方法 |
-
2021
- 2021-05-27 CN CN202121152656.7U patent/CN214721260U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114226885A (zh) * | 2021-12-30 | 2022-03-25 | 中国航空工业集团公司金城南京机电液压工程研究中心 | 一种多孔系沟通孔电火花集成加工快换装置及方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204748105U (zh) | 一种走丝机床用可调夹具 | |
| CN108058041B (zh) | 一种高密度微细缝隙薄板结构铣削加工用装夹定位装置 | |
| CN104175150A (zh) | 一种压铸变形异形产品孔定位气动夹具及装夹方法 | |
| CN112192161A (zh) | 一种轴类凸台壳体零件加工方法 | |
| CN204209477U (zh) | 一种压铸变形产品孔定位气动夹具 | |
| CN102528493A (zh) | 一种箱体类端盖铣钻夹具 | |
| CN216463262U (zh) | 用于超长薄壁异型钛合金管件的车床夹具 | |
| CN211029105U (zh) | 一种侧装数控机床夹具 | |
| CN220636985U (zh) | 一种可适用于多种形状的机床用夹具 | |
| CN217096699U (zh) | 一种通用型数控车床的可调节工装 | |
| CN216542260U (zh) | 一种简易分度头 | |
| CN212793420U (zh) | 一种自定心插齿工装 | |
| CN214488973U (zh) | 一种模具加工铣床用的工装夹具 | |
| CN206105451U (zh) | 转向器壳体卧式夹具 | |
| CN2684990Y (zh) | 薄板类零件圆周孔加工装置 | |
| CN209919339U (zh) | 一种用于加工石墨圆环内径的夹具 | |
| CN211102832U (zh) | 一种用于钻床的工装夹具 | |
| CN220093870U (zh) | 一种铣床夹具 | |
| CN220679400U (zh) | 车床用的倾斜夹具 | |
| CN215431590U (zh) | 一种大型弱刚性环类零件车削加工的柔性夹具 | |
| CN213225249U (zh) | 一种新型汽车膨胀阀适配器加工工装 | |
| CN211939883U (zh) | 一种铣刀转换夹具及总装夹具 | |
| CN217071049U (zh) | 一种螺钉头开槽用工装 | |
| CN219725376U (zh) | 一种夹具 | |
| CN220880584U (zh) | 一种可兼容多个孔径的弹性三爪夹具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20211116 |